
A dugattyúcsap - más néven csuklócsap vagy csapszeg - a rövid, szűk tűréshatárú hengeres csap, amely összeköti a dugattyút a hajtórúd kis végével. A dugattyús motorok egyik legsúlyosabban terhelt alkatrésze: a terhelés minden fordulatot megfordít, a külső átmérő csapágycsapként szolgál a rúdpersely belsejében, a furat pedig futófelületként szolgál a teljesen lebegő kiviteleknél. Hogy a tű szilárd-e, maggal egy középvonali furattal, vagy mindkét végén fúrva kenés céljából, geometriájának a mikrométeres átmérőtűréseken belül kell maradnia, kerekség és egyenesség.
Mert a csap rövid és merev, kiegyenesítése nem nyers erő kérdése. Nagyon kicsiről van szó, nagyon ellenőrzött plasztikus korrekciók pontosan a megfelelő pontokon, olyan mérési beállítással, amely képes megkülönböztetni a valódi tengelyhajlítást a kerekségi hibától és az átmérőváltozástól. A dugattyúcsapok egyengető megoldásának öt kérdésre kell válaszolnia, mielőtt bármelyik gépet kiválasztaná:
- Szilárd a tű, középmagos vagy végfúrt, és mi a hossz-átmérő arány?
- A folyamat melyik szakaszában jelenik meg az eltérés – őrlés után, hőkezelés után, vagy kezelés után?
- A mért sugárirányú kifutás valódi középvonali hajlítás-e, vagy a kerekség és az átmérő hibája rosszul értelmezhető hajlításként?
- Melyik korrekciós út engedélyezett az anyag- és keménységi állapothoz – precíziós pontpréselés, forgó finom-egyenesítő, vagy törmeléket?
- Hogyan fog megjelenni a geometria, a felület integritását és a fáradtságkritikus elfogadási kritériumokat a korrekció után ellenőrizni kell?
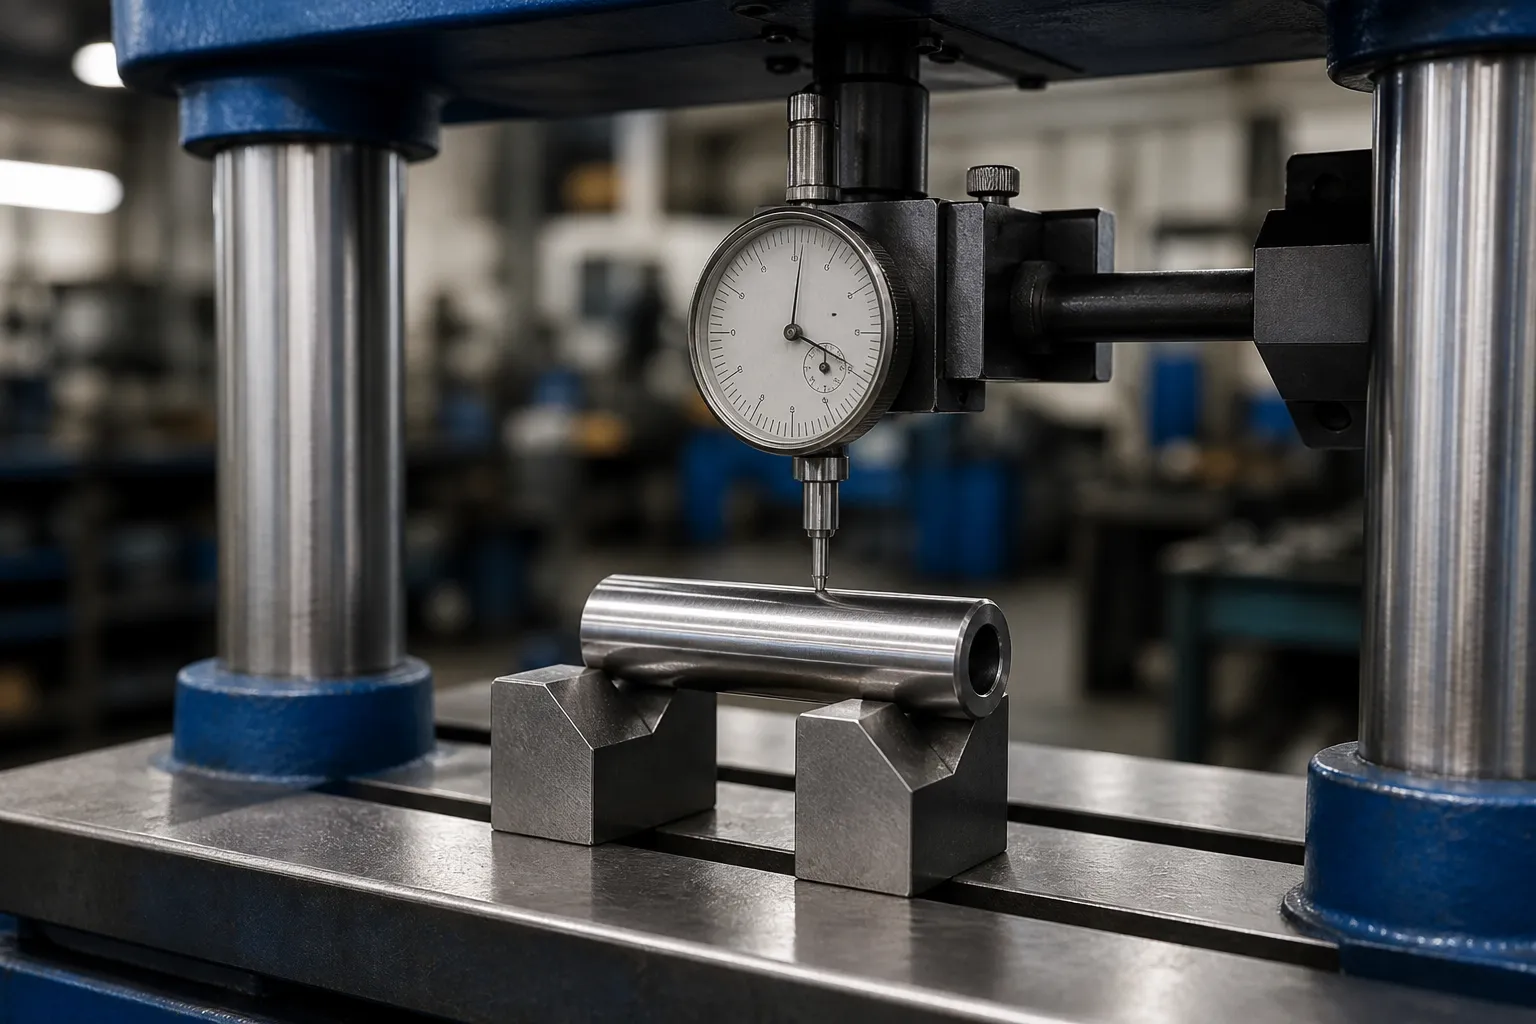
*Mérnöki koncepció illusztráció: edzett dugattyúcsap megtámasztva és ellenőrzött korrekciós vizsgálathoz mérve. Ez nem az ügyfél oldaláról készült fénykép. A tényleges érintkezési zónák, Az erőhatárok és a gép architektúrája rajzokat és reprezentatív mintavizsgálatokat igényel.*
A dugattyúcsap nem dugattyúrúd
A dugattyús tüskék kiegyenesítésére vonatkozó keresési eredményeket az autóipari fórumok dominálják – a hobbibarátok azt kérdezik, hogyan lehet kiszabadítani egy elakadt csapot, vagy hogy a merev csuklócsap újrafelhasználható-e az átépítés után. Ennek a javítóműhelyi beszélgetésnek szinte semmi köze a gyártási problémához: egy tűkészítő, amely naponta több ezer tűt csiszol, akinek szabályozott korrekcióra van szüksége a hőkezelés és a végső csiszolás között. A két szándék soha nem osztozhat egy gép specifikációján.
Ugyanilyen fontos, hogy ne keverjük össze a tűt a dugattyúrúd (a hosszú hidraulika-henger alkatrészt külön megoldási oldalon tárgyaljuk) vagy a összekötő rúd (kovácsolt I-gerenda alkatrész, nem precíziós henger). A dugattyúcsap saját munkadarabcsalád, saját megszorításokkal:
| Munkadarab | Tipikus geometria | Egyengető karakter |
|---|---|---|
| Dugattyúcsap (ezt az oldalt) | Rövid henger, L/D ≈ 1,3–2,5, edzett, gyakran maggal | Nagyon merev; kis hajlítási értékek, nagy korrekciós erők, ovalitás kockázata |
| Dugattyúrúd (hidraulikus) | Hosszú, karcsú rúd menetes végekkel | Alacsony L/D merevség; többpontos korrekció hosszú távon |
| Összekötő rúd | Kovácsolt I-profil két furattal | 3-D furat-furat beállítás, nem középvonali probléma |
| Motor szelep | Hosszú szár fejjel | A szár egyenessége a fej arcához képest; hasonló mikrokorrekciós logika |
Hogyan deformálódnak a dugattyúcsapok
A gyártócsapok jellemzően edzett acélból készülnek, vagy hidegen húzzák, karburált és edzett, majd őrölni. Az eltérés előre látható pontokon lép be:
- Hőkezelési torzítás. A karburálás és a kioltás egyenetlenül oldja fel az esztergálási feszültségeket. A maggal ellátott csap meghajolhat a vékonyabb faloldal felé. Ez a leggyakoribb és leginkább korrigálható eltérési forrás – lásd hőkezelés utáni egyengetés.
- Köszörülés által kiváltott stressz. A külső felületen végzett nehéz vagy egyoldalú leforgácsolás kiegyensúlyozza a maradék feszültséget, és a tű meghajol, miután elhagyta a darálót.
- Kezelési és rögzítési sérülések. A csapok rövidek, kemény és nehéz a méretükhöz képest. Ha a szemetes peremére esik, egy éles helyi csavarodást okozhat a csapban, amely a végső ellenőrzéskor egyenes volt – ez a sérülési osztály általában selejtezési döntés., nem egyenesítő döntés.
- Ovalitás növekedése a maggal ellátott csapokban. A furat a hőkezelés során deformálódhat, és az OD követi. Ez űrlaphiba, nem egy kanyar, és semmilyen sajtójavítás nem javítja.

Mérés: A Datum Döntés az első
A csap egyenességének ellenőrzése csak egy meghatározott forgástengelyhez képest értelmes. Két támogatási konvenció dominál:
Központok között
Ha a csap középső furatokat tartalmaz, amelyeket folyamati nullapontként készítettek és köszörültek, A középpontok közötti mérés a daráló által használt tengelyt reprodukálja. Általában ez a legtisztább konvenció a végső elfogadási döntésekhez. Maguknak a középső lyukaknak tisztáknak és sértetleneknek kell lenniük – a bevágott középpont fantomkifutást hoz létre, amely jó csapokat küld a présnek.
V-blokkokon vagy forgó támasztékokon
Középpont nélküli magos csapokhoz, maga az OD lesz a nullapont. Forgó V-blokk-beállítás tárcsás tesztjelzővel vagy a többpontos LVDT mérőfej több axiális állomáson lefutott térképeket. Itt a kritikai tudományág a hibatípusok szétválasztása: egy első felharmonikus (fordulatonként egyszer) A hossz mentén fázisát megtartó alkatrész egy hajlítás; a második harmonikus komponens az ovális, és az ellen kell olvasni kerekség-hajlítás megkülönböztetés. Egy ovális tű megnyomása egy kifutószám üldözéséhez tönkreteszi az alkatrészt.
Betöltve Versus Released
Mert a csapok merevek és a korrekciók aprók, a gravitáció és az alátámasztás elhajlása nem elhanyagolható a tűréshez képest. A mérési feltétel - támasztékok rögzített állomásokon, jelző meghatározott síkokban – a munkautasításban rögzíteni kell, és az utólagos ellenőrzésnek pontosan meg kell ismételnie. Az általános érvek a terhelt versus kiengedett egyenességmérés teljes erővel alkalmazza ezen a skálán.
Egyenesítési folyamat útvonalak csapokhoz
Precíziós pontpréselés
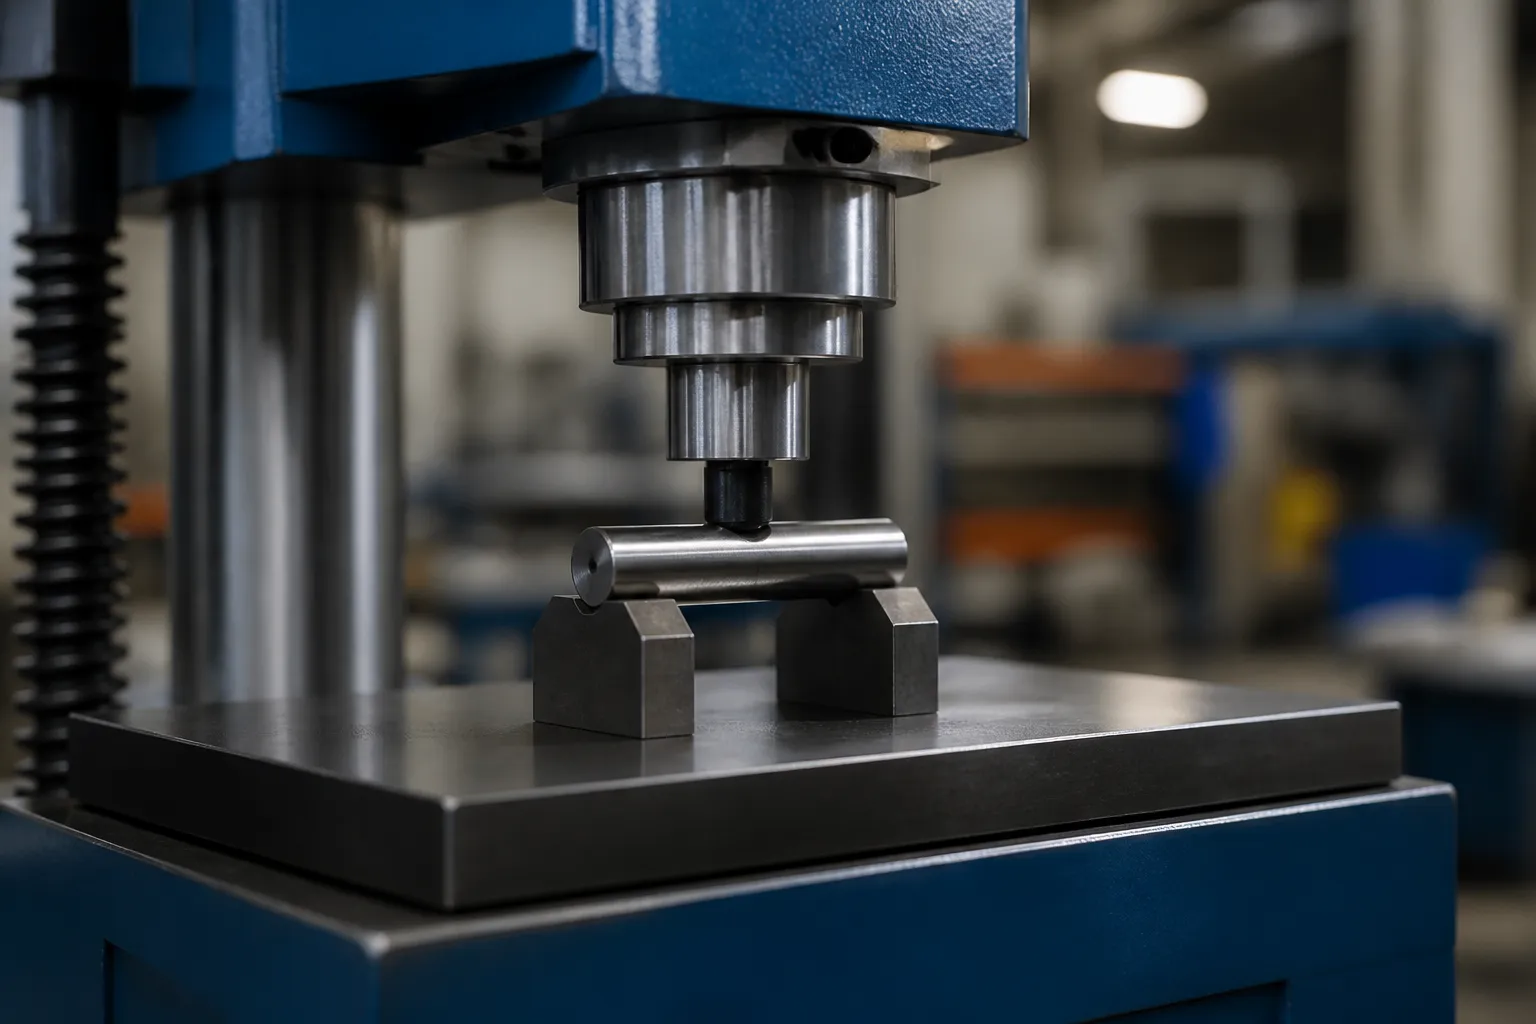
Az alapértelmezett útvonal a precíziós pontpréses egyengető eljárás: a csap két keskenyen nyugszik, a hajlítási csúcshoz közel elhelyezett edzett támasztékok, és egy kis kos irányított löketet alkalmaz – elmozdulás-korlátozott, nem erőkorlátozott – a csúcson. Három jellemző különbözteti meg a csappréselést a szokásos tengelypréseléstől:
- Támasztávolság. L/D-vel lent kb 2.5, a támasztékok szorosan egymás mellett helyezkednek el, és a helyi érintkezési feszültségek nagyok. A támasztóbetéteknek tehermentesített vagy sugárzott érintkezőre van szükségük, amely megtisztítja a csap külső átmérőjét anélkül, hogy megszilárdulna.
- Az ütés felbontása. A korrekciós löketeket mikrométerben mérik. A sajtónak mikrométer alatti löketfelbontásra és merevre van szüksége, holtjáték-mentes kosvezetés, mert az edzett csapban a rugó-löket arány meghaladhatja 10:1 rossz beállításban.
- Springback kompenzáció. Az edzett csapok erősen visszarugaszkodnak; a folyamatot túl kell nyomni, és toleranciára kell lazulnia, pontjában foglalt kártérítési szabályokkal tengelyegyenesítő rugós kompenzáció.
Rotary Fine-Egyenesítő
Nagyobb mennyiségekhez, a csapokat egy kis forgó egyengetőfejen keresztül lehet betáplálni – szögletes tekercsek, amelyek egy menetben váltakozó műanyag hajlításoknak teszik ki a csapot. Ezt az útvonalat, pontban tárgyalt elv préselés a görgős egyengetéssel szemben, csak akkor gazdaságos, ha a csap geometriája egyenletes a hosszában (nincsenek fejek, barázdák vagy hirtelen vonások) és ha az eltérés inkább sima globális meghajlás, mint lokális törés. A helyi törések túlélik a tekercsegyenesítést, és a végső ellenőrzéskor újra megjelennek.
Mikor nem szabad kiegyenesíteni
Egy tű éles kezelési hajlással, látható brinelling, repedések, vagy a rajzon kívüli ovális egy selejt alkatrész. A fáradt motoralkatrészek nem bocsátják meg a kreatív mentési kísérleteket. Írott átdolgozási korlát – hány korrekciós ciklust kaphat egy tű, és melyik folyamatszakaszban — az ellenőrzési tervbe tartozik; az indoklást NOK rendezési és átdolgozási határok közvetlenül transzferál.
Miért Rövid, A merev részek keményebbek, mint amilyennek látszanak
Az intuíció szerint egy rövid részt könnyen ki kell igazítani. Ennek az ellenkezője igaz, és ennek oka a hajlítási amplitúdó közötti kapcsolat, szakasz merevsége és löketfelbontása. Hosszú, karcsú száron, a 0.5 mm-es íjat néhány tizedmilliméteres ütéssel korrigálják, és a sajtó ezt kényelmesen megoldja. Dugattyúcsapon, között ülhet a teljes tolerancián kívüli populáció 0.005 mm és 0.020 mm íj. Kijavítása néhány mikrométeres ütéseket igényel, olyan szakaszra alkalmazva, amelynek hajlítási merevsége egységnyi elhajlásonként egy nagyságrenddel nagyobb, mint egy karcsú tengelyé. Három következmény következik:
- A gépi felbontás folyamattá válik. Egy sajtóval 0.01 mm-es löketfelbontás nem befolyásolhatja a 0.003 mm korrekció. Ram vezetés, terheléscella zaj, a keret termikus növekedése és az olaj összenyomhatósága mind a tűréssávba kerül. A csapok gépi kiválasztása a löketfelbontásból és a keret merevségéből indul ki, sohasem tonnatartalomtól – a tűprésnek szinte nincs szüksége erőre, csak extrém kontroll.
- A támasztó állapot uralja a mechanikát. Egy merev rész alatt egymáshoz közeli támaszokkal, A korrekciót éppúgy érjük el a helyi nyomáseloszlással, mint a globális hajlítással. Egy támasz mozgatása 2 mm megváltoztatja a hatékony receptet, éppen ezért a támaszpontok a receptnyilvántartás részét képezik, nem a beállítási részletet hagyják a kezelőnek.
- A helyi károsodás kockázata magas. A nagy merevség és a kis érintkezési zónák nagy érintkezési feszültséget jelentenek. Minden üllőnek és nyomószárnak megfelelő keménységűnek és sugarasnak kell lennie; egy lapos acél üllő edzett csapon OD egy brinelling gép.
Fagyassza le a feldolgozási szakaszt, mielőtt megírná a receptet
Egy korrekciós recept csak egy anyagállapotra és egy készletállapotra érvényes. A tűgyártás több államon is áthalad, és mindegyik más ablakot határoz meg:
| Színpad | Korrekciós lehetőség | Fő kockázat |
|---|---|---|
| Puha üres, karburálás előtt | Ritkán szükséges; az esztergálás megtartja a geometriát | A recept nem kerül át későbbi állapotokba |
| Kikeményedés után, darálás előtt | A legnagyobb íj; a korrekció helyreállítja a csiszolóanyag eloszlását | Meglepő készletveszteség az egyik oldalon, ha az íjat a készlet takarta |
| A durva és a végső csiszolás között | Klasszikus korrekciós pont; készlet még elérhető | A korrekció után hozzáadott köszörülési feszültség újra meghajlítja a csapot |
| Az utolsó csiszolás után | Csak mikrokorrekció, szigorúan cikluskorlátozott | Felületi bizonyíték a kész csapágyfelületen; ovális interakció |
| Ügyfélbeérkező ellenőrzéskor | Vita tárgyát képező terület – először újra kell mérni az elfogadott egyezmény szerint | Nem ellenőrzött mérés alapján történő korrekció |
Az ellenőrzési tervnek egyértelműen meg kell neveznie a korrekciós szakaszt, és meg kell tiltania a korrekciót minden más szakaszban. A végső csiszolás után korrigált csap nem tartalmaz védőanyagot: bármilyen sajtójel, bármilyen ovális növekedés, minden túlkorrekciós ciklus funkcionális hiba a fáradással terhelt alkatrészen.
Elfogadási kritériumok
A tűkiegyenesítési eljárást bizonyíték alapján elfogadják, nem csak egy elhaladó kifutó számon:
- Egyenesség vagy TIR a rajzban megadott síkoknál és támasztékállapotnál, jellemzően az alacsony mikrométerekben a földelt érintkezőknél.
- Kerekség és átmérő korrekció után újra ellenőrizve – a préselés nem változtathatja meg a hajlítási tűrést formatűréssel.
- Felületi integritás. Nincs sajtónyom, brinellyek vagy üllő tanús vonalak az OD felfekvési felületén. A funkcionális naplófelületen található kapcsolatfelvételi bizonyíték elutasítás, nem kozmetikai probléma.
- Ellenőrző mérőrendszer. A mérőműszernek ténylegesen fel kell oldania a tűréshatárt – végezzen formális vizsgálatot a pontban leírtak szerint Gage R&R vonalak kiegyenesítéséhez.
- Folyamatképesség nyomon követhető az idő múlásával, hőkezelési tételenként rögzített utómunkálati számokkal és selejtezési okokkal.
Gyakori hibaüzemmódok a tűkiegyenesítő projektekben
- Ovalitás hajszolása a sajtóval. A kifutási nyomon fordulatonként kétszeri hiba látható, az operátor úgyis megnyomja, és a csap oválisan és hajlítva is végződik.
- Keménység-állapot eltérés. Az edzett csapokra egy puha csapokon kifejlesztett ütési receptet alkalmaznak; springback háromszorosára nő, és a folyamatablak eltűnik. Minden receptet anyagi állapothoz kell kötni.
- Túlkorrekciós ciklusok. Az oda-vissza préselés ugyanazon a csúcson megdolgoztatja az anyagot és, a fáradtság részéről, rejtett kudarc kockázata. A cikluskorlátokat a gépvezérlésnek kell érvényesítenie, nem a kezelői memóriából.
- Sérült adatok. Kidőlt vagy piszkos középső lyukak, vagy V-blokkok beágyazott forgácsokkal, hamis hajlítási térképeket generál, és kioldja az egyenes csapok korrekcióját.
- A vevőtől eltérő állapotban történő mérés. A vizsgálat egyenesen mutat; az ügyfél egy másik tartományban mér a tiszta központok között, és látja a kifutást. A mérési konvenciókat szerződésesen igazítsa össze.
Kapcsolódó olvasmány: az általános gépkiválasztási logika hogyan működik az automatikus tengelyegyenesítés, és a testvérmegoldó oldalak számára dugattyúrudak és motorszelepek. Pin-családi megvalósíthatósági tanulmányhoz, rajzokat készíteni, a hőkezelési állapot, az aktuális kifutási adatok legalább 50 alkatrészek, és az elfogadási specifikációt, amelyet a javítás után meg kell felelnie.
Moving from manual piston pin correction toward automation? A tengely kiválasztási útmutató, cső- és profilmunkák és a straightening machine cost breakdown are the natural next steps.