
A fogaskerekes tengely egy forgó erőátviteli alkatrész, amely integrált fogaskerekes fogakat – homlokkereket – hordoz, spirális vagy kúpfogaskerék – csapokkal együtt, spline, menetek és vállak egy tengelyen. Egyenességi specifikációja azon a tengelyen van meghatározva: a csapoknak és a fogaskerekes hengereknek egy közös vonal körül kell forogniuk a teljes mutató leolvasásán belül (TIR) a csapágy élettartama által meghatározott határ, a fogaskerék háló minősége és a tengely fordulatszáma. A fogaskerék kiegyenesítése tehát egy fogazott alkatrész forgástengelyének helyreállítását jelenti – ez alapvetően más probléma, mint a fogazott rúd lapítása., és probléma a jól bevált mérési és korrekciós módszerekkel.
A fogaskerék-egyengető megoldásnak öt kérdésre kell válaszolnia a felszerelés kiválasztása előtt:
- Mi határozza meg a mérési tengelyt – naplók, centers or spline major diameter — and does the survey reflect the assembled bearing arrangement?
- Is the deviation a single-plane bow, a local bend at a shoulder, a twist, or a combination — and where is the true high point?
- What is the material and heat-treatment state — through-hardened, carburized and quenched, induction-hardened journals — and which correction routes are approved for it?
- Is grinding stock still available, and is the correction meant to recover stock distribution or final geometry?
- Hogyan fog megjelenni a geometria, tooth flank integrity and long-term stability be verified?
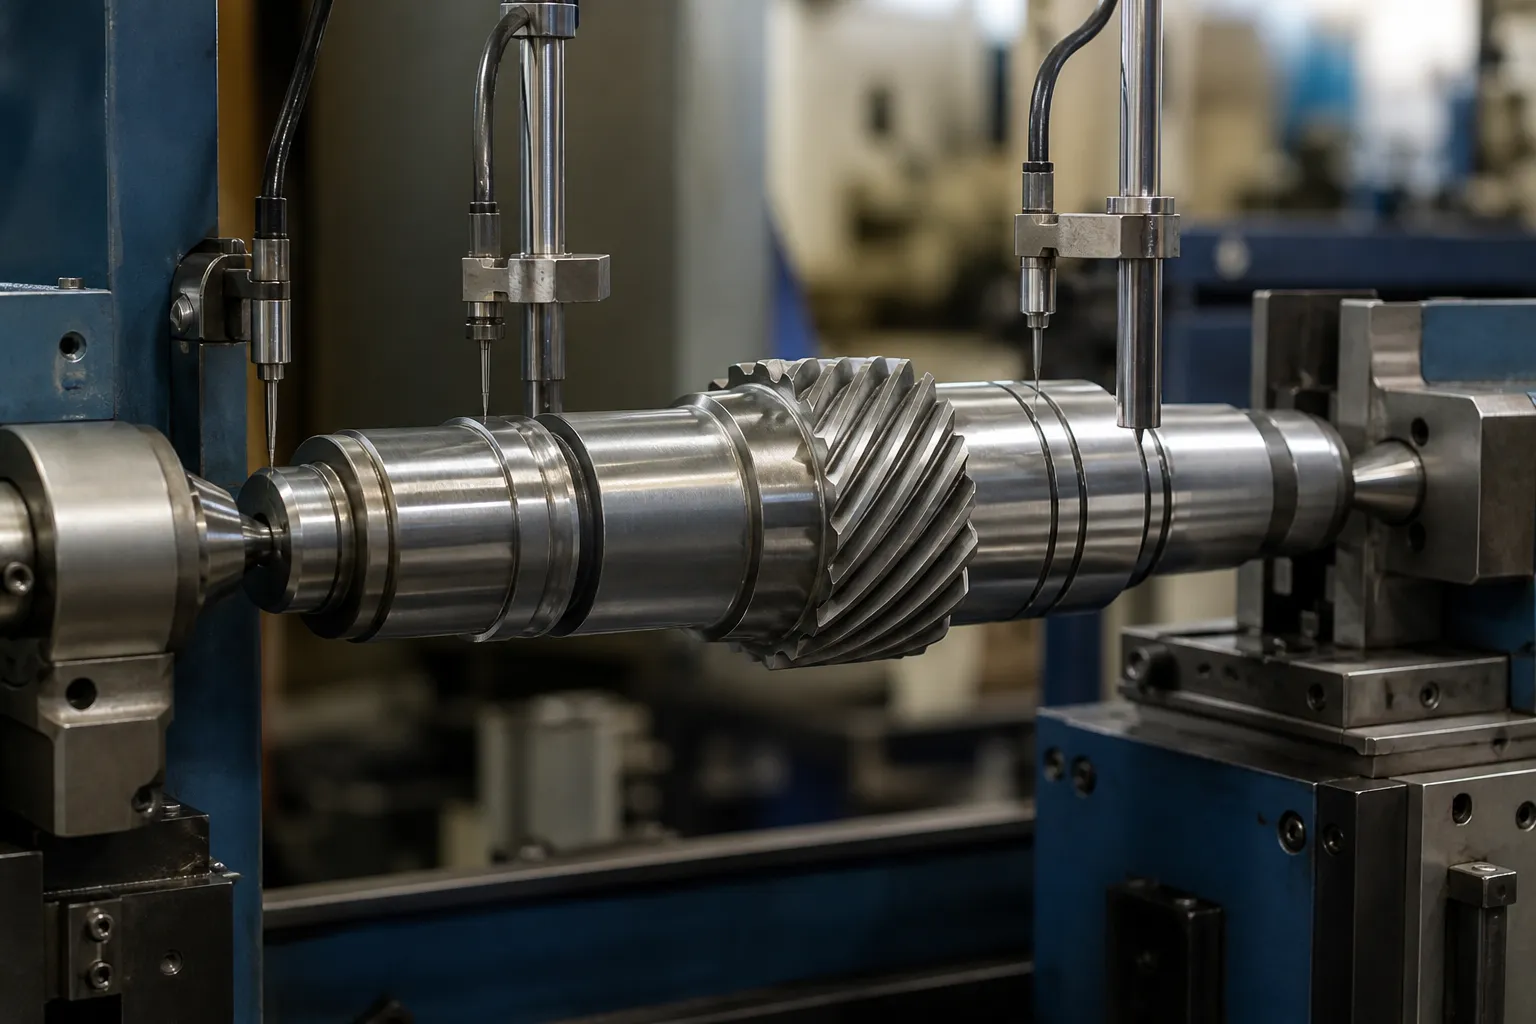
*Mérnöki koncepció illusztráció: a gear shaft supported between centers with probes on the journals during a correction study. Nem ügyféloldali fénykép. Datum választás, az erőhelyzetekhez és az elfogadási határokhoz rajzra és reprezentatív mintadarabokra van szükség.*
Fogaskerék tengely versus fogasléc: Két különböző probléma
Ez az oldal már lefedi ipari fogasléc kiegyenesítés, és a két munkadarabot gyakran összekeverik, mert mindkettő fogaskerekes fogakat hordoz. Szinte semmilyen mérnöki tartalmat nem osztanak meg:
| Gear Rack | Fogaskerék tengely | |
|---|---|---|
| Funkció | A forgatást lineáris mozgássá alakítja; fogazott egyenes rúd | A nyomatékot a forgó tengelyek között továbbítja; fogazott hengeres rész |
| Az egyenesség meghatározása | Referenciafelület síksága és egyenessége egy síkban; hangmagasság-vonalasság | A forgástengely eltérése: A kerület körül meghatározott szakaszokon mért TIR |
| Elsődleges mérés | Lineáris — egyenes él, felületi lemez, lézer vonal, hosszirányú mintavétel | Rotációs – a középpontok között vagy a naplókon hengerelt rész, tárcsa vagy elektronikus szondák, kanyar felmérési térkép |
| Meghibásodás, ha meghajlik | Kötelező, egyenetlen fogösszehúzódás, pozicionálási hiba | Kiegyensúlyozatlanság, rezgés, csapágy és tömítés sérülése, fogaskerék-háló eltolódása, fáradtság |
| Tipikus korrekció | Lapos síkban préselés; időnként nyújtási vagy szintezési folyamatok hosszú állványállomány esetén | Pontnyomás korrekció a feltérképezett csúcsponton, szelektív peening, korlátozott hőkezelési módszerek |
Egy rack korrigálása síkban történik; egy fogaskerék tengelyt egy tengely körül korrigálnak. A mérési szókincs, berendezési tárgyak, a gépek és az elfogadási kritériumok mind mások, éppen ezért a két témát külön oldalon kezeljük. Ha a munkadarab egy hosszú fogazatú rúd, amely egy fogaskerékkel összekapcsolódik, hogy a terhet lineárisan mozgassa, a rack oldal érvényes. Ha olyan tengelyről van szó, amelyen fogaskerék csapágyakban forog, olvass tovább.
Anatómia és honnan jön a torzítás
Sorolja fel azokat a jellemzőket, amelyek részt vesznek a nullapontláncban és a feszültségrendszerben!:
- csapágycsapok – elsődleges funkcionális tengely;
- fogaskerék szegmensek: sarkantyús vagy spirális fogak, fogaskerék homlokszélessége, hangmagasság és gyökérgeometria;
- spline, kulcshornyok, szálak, kúpos és tengelykapcsoló jellemzők;
- vállak, pattintógyűrűs hornyok, keresztfúrások és olajlyukak;
- központok vagy ideiglenes folyamatdátumok;
- csiszolóanyag szakaszonként és folyamatszakazonként.
A fogaskerekek tengelyei a klasszikus tengelyek miatt hajlanak meg, a javítási szakirodalomban dokumentálva: mechanikai túlterhelés a kezelés vagy az összeszerelés során; aszimmetrikus megmunkálás, amely egyenetlenül enyhíti a belső feszültséget; hőkezelés, ahol a karburált vagy átedzett tengely kioltása szinte mindig íjat vezet be; és erősen zsugorodó vagy préselt illesztések, amelyek egy kezdetben egyenes tengelyt egymásra hajlítanak. Kifejezetten a fogaskerekeken, hobbing és borotválkozás maradék feszültséget hagy a fogazott részek körül, és az egyik napló hőkezelés utáni csiszolása enyhítheti a stresszt, és egy másik szakaszt mozgathat – a folyamat korrekciós pontja ugyanolyan fontos, mint maga a korrekció.
Mérje meg először: A kanyarfelmérés térképe

A meghajlított tengely érintés előtti feltérképezésének javítási-mérnöki gyakorlata teljes mértékben érvényes a fogaskerekes tengelyekre, és a gyártógépek automatizálják:
- Támassza meg a tengelyt a középpontok között vagy a tengelyein, és ellenőrizze, hogy maguk a támasztékok nulla lefutásúak - a támogatási hiba megsérti az egész térképet.
- Jelölje meg a forgási referenciát; Rögzítse a TIR-t az egyenlő távolságra lévő axiális állomásokon, elhajlássá alakítva (a TIR fele) és mindegyiknél az óra szöge.
- Olvassa el a térképet: egyetlen domináns csúcspont állandó szöggel egyszerű íjat jelez; a hossz mentén változó szög többszörös hajlítást vagy csavarást jelez; a legnehezebb eset a hajlítás és csavarás kombinációja.
- Keresd az igazi csúcspontot az állomások között – a maximum ott van, ahol a trend azt mondja, nem feltétlenül ott, ahol egy szonda ült.
- Ismételje meg a térképet minden korrekciós ciklus után és a végén az ellenőrzési jegyzőkönyvként.
Ezen a lépésen belül két felszerelés-specifikus csapda található. Első, dátum választás: lépcsőzetes tengelyen a megfelelő alaplánc általában a csapok, nem a középpontok – egy nyél egyenesen tud olvasni a középpontokon, és meghajlik a naplókon, és a csapágyak nem törődnek a központokkal. A kiválasztási szabályokat részletesen ismertetjük mérési nullapont kiválasztása lépcsős tengelyekhez. Második, fogoldali hiba versus hajlítás: a csapokon vagy fogaskerék-ellenőrzőn mért dőlésszögű henger kifutást el kell különíteni a tengelytengely kifutásától, vagy a foggyártási hibát a tengely meghajlításával „kezelik”.. A formahiba és a hajlítás elkülönítésének általános diagnosztikai logikája itt található kerekség a hajlítással szemben a forgó mérésnél.
Javítási útvonalak
Mechanikai pontpréselés – az elsődleges útvonal
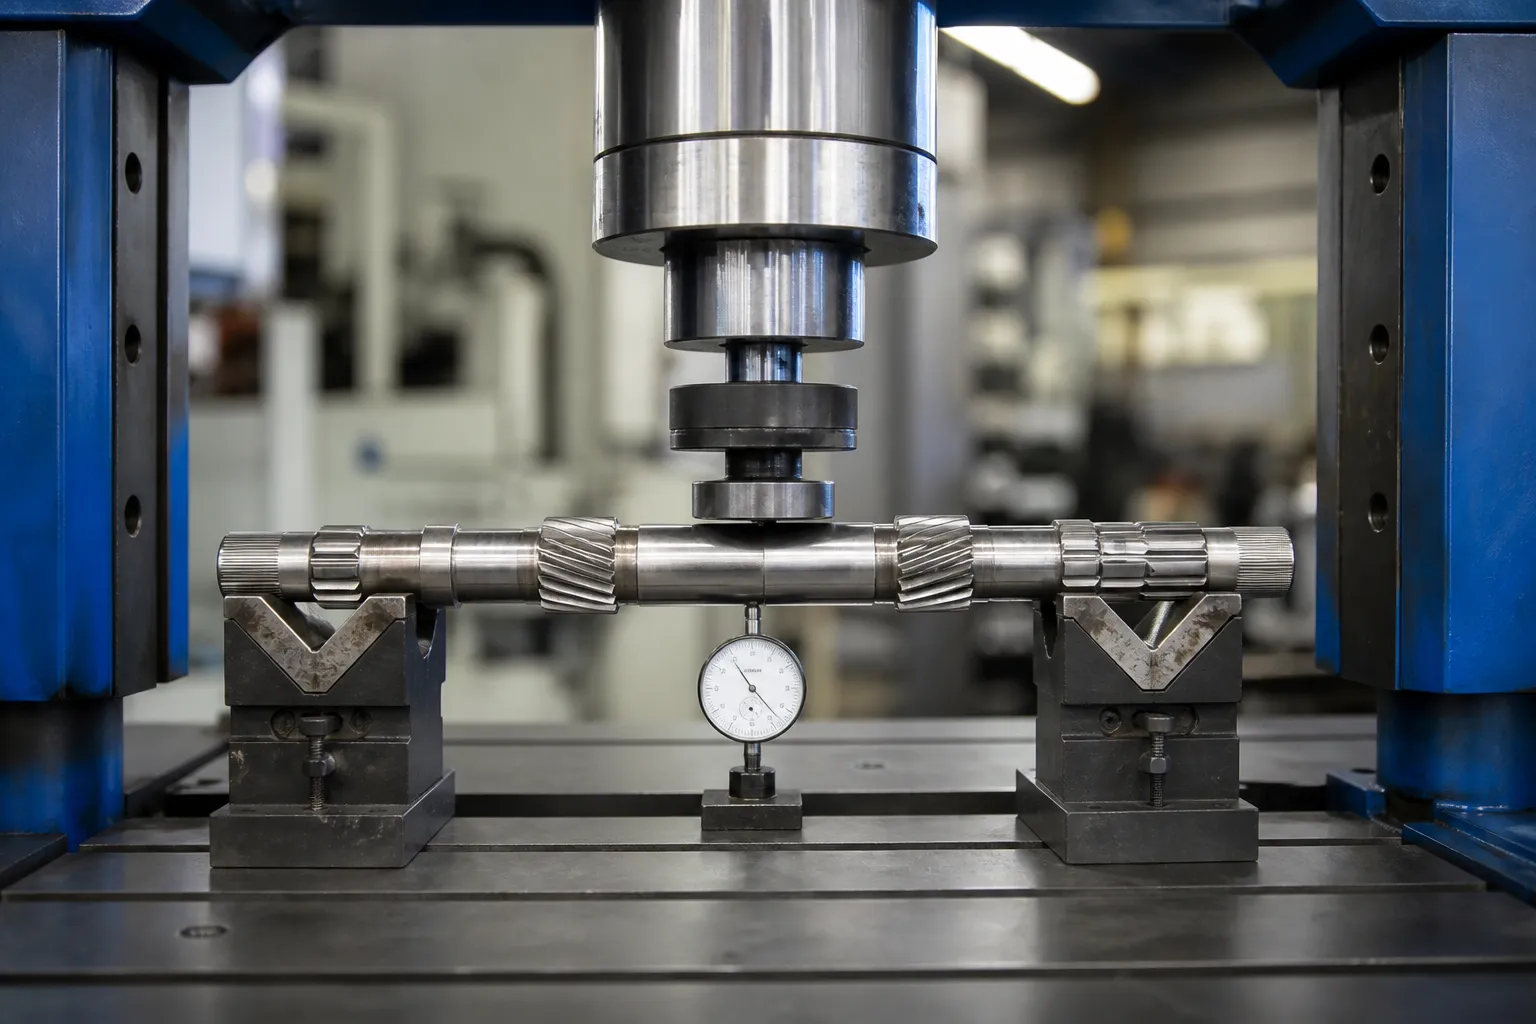
A térképpel a kezében, a tengely a legmagasabb ponttal felfelé van beállítva, a kanyarhoz közel támasztva, és betöltött egy párnázott nyomószárral, miközben egy szonda figyeli az élő elhajlást. Dolgozz kis mozdulatokkal, és fogadd el a visszaugrást: a cél a tolerancia legkevesebb korrekciója, mert minden képlékeny körfolyamat maradékfeszültséget okoz. Gyártógépeken ez a hurok — térkép, sajtó, re-map – automatikusan fut, alkatrészcsaládonként megtanult visszarugózási kompenzációval. A kézi tengelyegyenesítés mesterségbeli része vezérlőparaméterré válik; a fizika nem változik.
Peening – ahol a préselés nem érhető el
A homorú oldal ellenőrzött lövéses vagy tűs kiszúrása összenyomja a felületi rostokat és kissé megnöveli azokat, a tengelyt egyenes felé húzva. A fogaskerekek tengelyein a vágás a finombevágó szerszám: préselés után korrigálja a kis maradékokat, és olyan helyeken működik, amelyeket egy kos nem tud megrakni – a vállak mellett, fogazott részek közelében – a fogak összeroppanásának veszélye nélkül. Korrekciónként lassú, és ritkán az elsődleges útvonal.
Ponthő – edzett fogaskerék tengelyekre korlátozva
Egy kis zóna pontfűtése a hűtési helyi húzófeszültség létrehozása érdekében jogos egyengető módszer alacsony fokozaton- és közepes széntartalmú tengelyek edzetlen állapotban. Carburizeden, átedzett vagy indukciósan edzett fogaskerék tengelyeknél erősen korlátozott vagy tilos: a hőhatás zóna meglágyíthatja vagy újrakeményedheti a helyi anyagot, kemény foltokat és mikrorepedéseket hozzon létre pontosan ott, ahol a fogak és a napló fáradtsága telnek, és hagyjon egy kiemelkedő dudort, amelyet el kell távolítani, mielőtt a felület belefutna egy csapágyba vagy tömítésbe. Ahol egyáltalán szóba kerül a hőkezelési módszerek, kohász által jóváhagyott javítási eljáráshoz tartoznak, nem termelési korrekciós ciklusra. Az anyagi szabályokat a cikk tartalmazza hőkezelés utáni egyengetés.
Mit nem tartalmaz a fogaskerék megnyomása
A támasztékok közötti tengelycsap- vagy tengelytest-szakaszokat terhelik – soha nem a fogaskerekek fogaira. A fogazott szegmens megnyomása a fog deformálódását kockáztatja, amelyet egyetlen egyengető művelet sem tud visszafordítani, és a sima tengelyeknél alkalmazott típusú görgős kiegyenesítést nem alkalmazzák a fogak felett. A spline szakaszok saját szabályaikat követik, borított a mi bordás tengely egyengető megoldás; a tengelycsaládok hajtóműveken belül mértek és korrigáltak – bemenet, kimenő és közbenső tengelyek többnapos átvételi logikájukkal – külön kezelik a sebességváltó tengelyegyenesítő megoldás.
Elfogadási kritériumok

A tengelyjavítási gyakorlat használható alapállapotot ad: körülbelül 0.001 lábnyi hosszban (0.083 mm/m) általános forgóberendezésekhez, felé szorítva 0.0005 be (0.013 mm) nagysebességű többfokozatú gépek esetén összesen. Fogaskerekes tengelyeknél a rajz az irányadó, és a tolerancia osztály követi az alkalmazást: egy alacsony sebességű, az alacsony tűréshatárú hajtómű tengelye szélesebb ablakot hordoz, mint a magas fordulatszámú, közeli fogaskerék. Az elfogadási sorrendnek a következőnek kell lennie:
- végső felmérési térkép minden állomáson, meghatározott TIR-en belül;
- a fogaskerekek minőségének ellenőrzése – a fogak érintkezése, kifut a csapok felett, spiráligazítás – a korrekció nem változott;
- minden korrekció után az anyag állapotának megfelelő repedésészlelés;
- ellenőrzés a végső csiszolási vagy befejező művelet után, nem csak egyengetés után;
- stabilitás megerősítése, ha az alkalmazás kritikus: ismételje meg a mérést egy álló intervallum vagy hőmérsékleti ciklus után, ha a folyamatablak még nem bizonyította stabilitását.
Az utolsó pont az összes tengelyegyenesítés őszinte gyengesége: az a korrekció, amely csupán az új feszültséget helyezi a régi kanyarra, ma már egyenesen olvasható, és eltolódik a működésben. Ezért van korlátozva a korrekciók száma, miért ismétlődik a térkép a befejezés után, és miért maga a löketek száma a tűrésig folyamatminőségű jel – az egész vonalon alkalmazott elvek automatikus tengelyegyenesítés.
Gyakori buktatók
- Leképezés rossz adatponton. Azok a középpontok, amelyek már nem képviselik a csapágytengelyt, olyan térképet hoznak létre, amelyet nem lehet működő tengelyvé korrigálni.
- Megnyomás egy állomáson a csúcspont helyett. A maximális kitérés általában a szondaállomások között van; betöltés előtt keresse meg.
- Fogak vagy edzett bordák terhelése. A nyomószár erő a sima tengelyszakaszokra vonatkozik; a fogak maradandóan és láthatatlanul deformálódnak a TIR térképhez.
- Hajtáscsavarás egysíkú présekkel. A kombinált hajlítás-csavarás tervezett sorrendet igényel, nem ugyanaz a vonás megismétlése.
- Csak a nyomda utáni olvasmányban bízva. A maradék stressz újraeloszlik; a kioldás ellenőrzése a végső köszörülés után tartozik, és a mezőny eredménye után.
A kanyar elválasztása a csavarodástól, mielőtt egy sorozatra kötelezné el magát
A felmérési térkép nemcsak a helyesbítést dönti el, hanem azt is, hogy milyen sorrendben. Három diagnosztikai aláírás fedi a legtöbb fogaskerék tengelyt:
- Egyszerű íj: az eltérítési nagyságok a hossz mentén emelkednek és csökkennek állandó óraszög mellett. Egy gombnyomás a feltérképezett csúcson, springback tanult, kész – a legegyszerűbb eset és az egyetlen kézi gyakorlat is jól kezelhető.
- Kétsíkú vagy S-kanyar: az óra szöge a hossz mentén elfordul. Két korrekciót tervezünk egymás után, mindegyik friss térképen ellenőrizve; a nagyobb kanyar első korrekciója általában leegyszerűsíti a másodikat.
- Hajlítsa meg csavarással: szögletes vonások — hornyok, kulcshornyok, hajtómű fázisa a csapokhoz viszonyítva – jelezze a torziós elmozdulást az orr tetején. A nyomás önmagában kezeli a hajlítást, és elhagyja a csavart; A csavar korrekciója egy másik művelet, saját érvényesítéssel, és ha másként teszünk, olyan tengelyeket hozunk létre, amelyek átmennek a TIR-en, és meghiúsulnak a fázisozás.
Az automaták az első két esetet rutinszerűvé teszik: a vezérlő illeszkedik a mért állomásokhoz, kiszámolja a sajtó pozícióját, túllöket és támasztávolság, és két-három cikluson belül lezárja a hurkot. A csavaros eset továbbra is az, amely elválasztja a komoly folyamatdefiníciót a szoftveres sajtótól, és pontosan ez a helyzet az öt nyitókérdés célja, hogy korán megfogja – még mielőtt a tengely felemésztette volna a korrekciós költségvetését a rossz üzemmódra irányuló löketekre.
Mit tartalmaz egy komoly vizsgálat
A fogaskerék-egyengető gép vagy cella től van megadva: a rajzot alaprajzzal és TIR határértékekkel metszetenként; anyag és hőkezelés állapota a korrekciós ponton; hajtómű adatok — modul, spirálszög, keménység – tehát a terhelési kizárások egyértelműek; az áramtorzítás eloszlása a mérőállomáson; mintadarabok az eltérési tartományban; ciklusidő és nyomon követhetőség követelményei; és az utómunkálati limit szabályzata. Ezekkel a bemenetekkel a támogatási és vizsgálati terv, nyomóerő osztály és rugós vissza tanulási stratégia közvetlenül következik, és az állomást nem ígéretek, hanem alkatrészek alapján lehet érvényesíteni.
Every gear shaft straightening project eventually hits the same two questions – a tengely kiválasztási útmutató, cső- és profilmunkák és a straightening machine cost breakdown answer them before your supplier meeting does.