
A steering knuckle is not a shaft. It is a three-dimensional structural component — cast ductile iron, cast aluminum or forged steel — whose function depends on the relative geometry of several interfaces that never share one rotation axis: the hub bearing bore and hub face, the steering arm with its tie-rod boss, the strut or kingpin interfaces, the brake caliper bosses and the ball-joint or axle openings. Straightening a knuckle therefore never means “making one axis straight”. It means restoring a set of defined angular and positional relationships between features.
A workable steering knuckle straightening solution must answer five questions before any machine or fixture is specified:
- A csukló gyártási alkatrész-e, amelyben megmunkálási készlet maradt, hőkezelt alkatrész folyamatban, vagy egy már kész alkatrész sérüléstörténettel?
- Melyik jellemzőkészlet határozza meg a nullapontláncot – agyfurat, hub arc, királycsapos vagy rugós interfészek – és milyen sorrendben?
- Minden eltérés a test globális torzulása, az egyik interfész szögletes dőlése, egy hajlított kormánykar, vagy olyan furattorzítás, amely inkább a méretezési folyamathoz tartozik, mint a kiegyenesítéshez?
- Melyik korrekciós út engedélyezett az anyag és a hőkezelési állapot szerint: pont megnyomása, karjavítás, ellenőrzött méretezés, vagy törmeléket?
- Hogyan fog megjelenni a geometria, a repedés sértetlenségét és a megmunkálás utáni stabilitást ellenőrizni kell az alkatrész elengedése előtt?
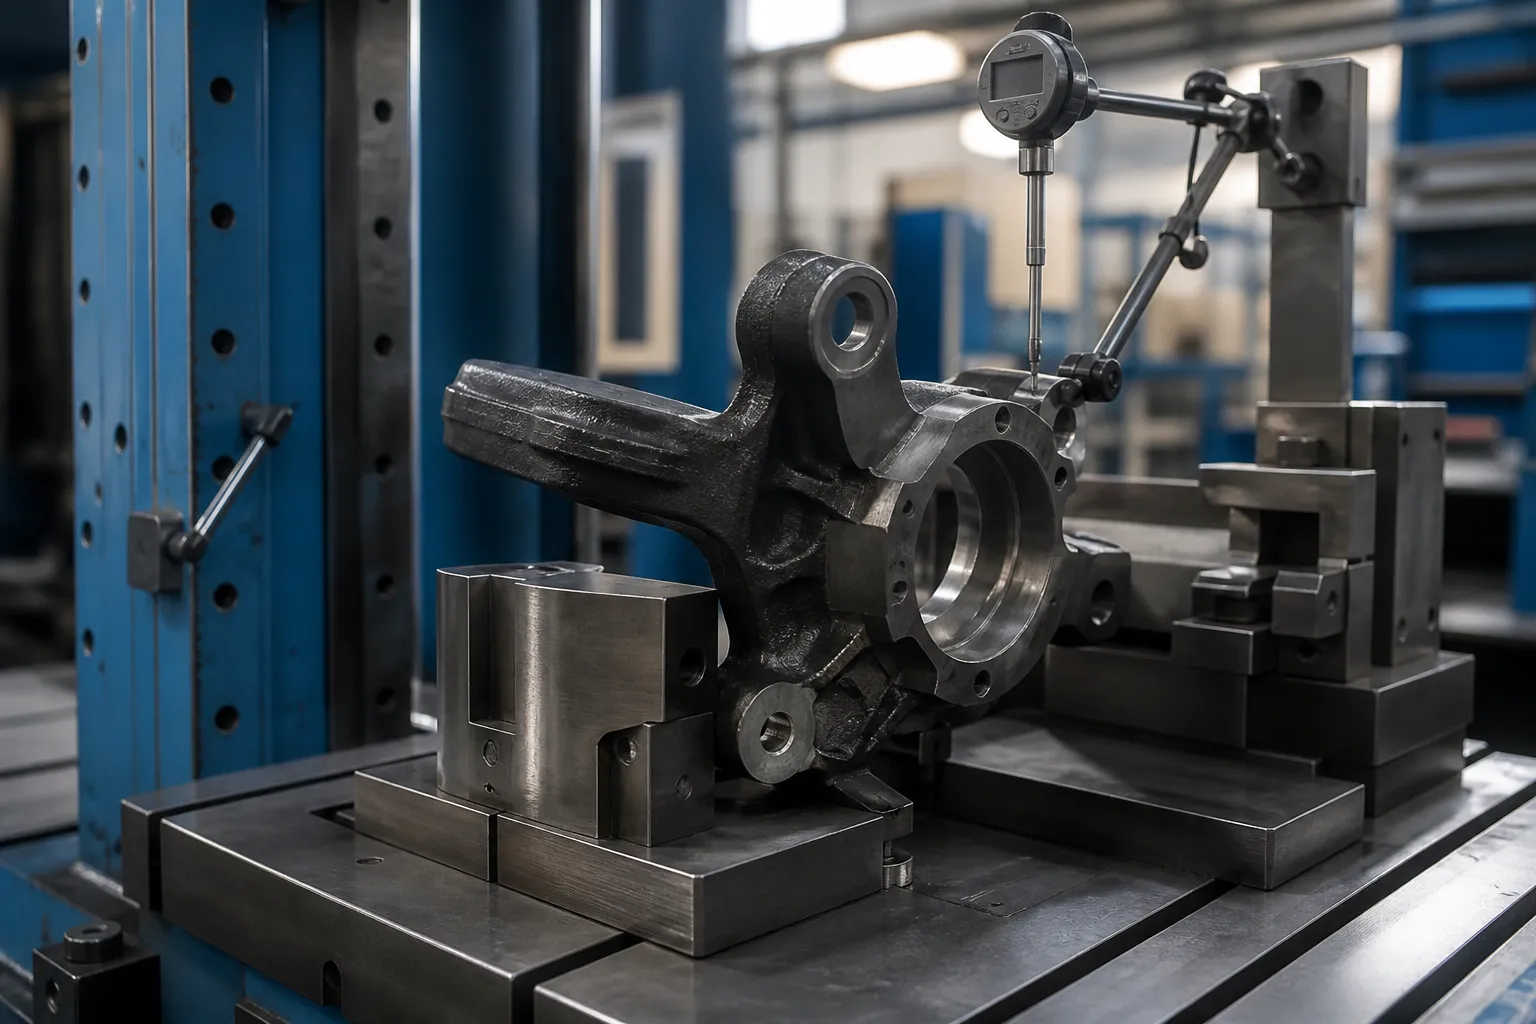
*Mérnöki koncepció illusztráció: egy alkatrész-specifikus rögzítésben tartott kormánycsukló, amely szondával figyeli az agy felületét a korrekciós vizsgálat során. Ez nem az ügyfél oldaláról készült fénykép. Kényszerállások, a nullapont-választáshoz és az elfogadási határértékekhez rajzra és reprezentatív mintadarabokra van szükség.*
Két különböző probléma rejtőzik egy kulcsszó mögött
DataForSEO eredmények a következőre steering knuckle straightening az ütközés-javító és a lelkes fórumok dominálnak: A Reddit témában azt kérdezi, hogy az autó „egyenesen vezet-e” a csuklómunka után, Bob Is The Oil Guy a meghajlított csukló kioldásáról vitázik, és Facebook csoportos javítási kérelmek. Az egyetlen érdemi technikai oldal egy FenderBender-cikk a hajlított csuklók diagnosztizálásáról a beállítási adatokból a SAI segítségével, dőlésszögű és beépített szögű diagramok – és az ütközési üzletekre vonatkozó következtetése tompa: az öntött csuklók „nem javíthatók, és ha sérült, ki kell cserélni”.
Ez a doktrína helyes a kontextusában – egy ütközéssel terhelt biztonsági alkatrész, ismeretlen belső sérülésekkel –, és irreleváns egy másik kontextusban: a gyártási és újragyártási környezet, ahol a torzulás mérhető, megismételhető folyamatműtermék. Ezt a két világot nem szabad egy megoldási ajánlatban keverni:
| Csülök helyzet | Ahonnan a torzítás származik | Mérnöki pozíció |
|---|---|---|
| Ütközés következtében megsérült csukló egy javított járművön | Ütés túlterhelés, ismeretlen repedéstörténet | Csere, nem egyengető – az alkatrész dokumentált biztonsági alkatrész |
| gömbgrafitos öntöttvas vagy kovácsolt csukló a gyártásban, megmunkálási műveletek előtt vagy között | Öntés vagy kovácsolás stresszoldás, megmunkálási maradék feszültség, hőkezelés | Mérhető torzításkorrekció érvényesített folyamatablak alatt |
| Öntött alumínium csukló (rugóstag típusú) megmunkálás vagy hőöregítés után | Öregedési stressz enyhítése, kioltja a torzítást | Korlátozott hideg korrekció; kockázatértékelés ötvözetenként és hőmérsékletenként |
| Utángyártott csuklómag | Szerviz kopás, korábbi baleset, csapágyhiba hő | Teljes ellenőrző kapu: repedések, keménység és méret bármilyen korrekció előtt |
Ez az oldal a második sorral és a szomszédokkal foglalkozik: a csuklók mért torzításának szabályozása gyártási vagy újragyártási folyamaton belül. Itt semmi sem alakítja vissza az ütközéskor meghajlott csuklót biztonságilag jóváhagyott alkatrészvé. A gyártás során rutinszerűen kijavított, szomszédos alvázalkatrészekhez, lásd a miénket alvázrendszerek kiegyenesítésének áttekintése és a megbeszélés 3D Gigaöntvény szerkezeti részek egyengetése.
Határozza meg a nullapontláncot minden más előtt
A csukló minden funkcionális jellemzőjét fel kell sorolni, és egy referenciakeretbe kell kötni a rajzon:
- agycsapágy furata – A primer tengely nullapontja;
- agyfelület – B másodlagos síkpont, fék-rotor lefutásának szabályozása;
- kormánykar geometriája – a hajtórúd fejének helyzete és magassága, a kapcsolódási szögek és a lábujj szabályozása;
- királycsap furatok (tömör tengelycsuklók) vagy rugós villa, szorítócsavar nyílás és felső rögzítési felület (MacPherson csuklik);
- alsó gömbcsukló nyílás vagy préselhető furat;
- féknyereg konzolok kiemelkedései és ütközőfelületei;
- ABS érzékelő furat és karima részletei;
- folyamati nullapontok – a megmunkálásnál használt tányérok és rögzítési pontok elhelyezése.
Az agyfurat általában rögzíti a keretet, mert a kerék és a rotor forog rajta. A FenderBender diagnosztikai logika – a kormánytengely dőléséből következtet a meghajlott csuklóra, dőlésszög és beépített szögeltérés – ugyanazon geometria összeszerelt jármű árnyéka: a knuckle whose hub bore axis has tilted relative to the strut or ball-joint interfaces shows up as an included-angle error that no alignment adjustment can absorb. In production the same deviation is measured directly on the part instead of on the car.
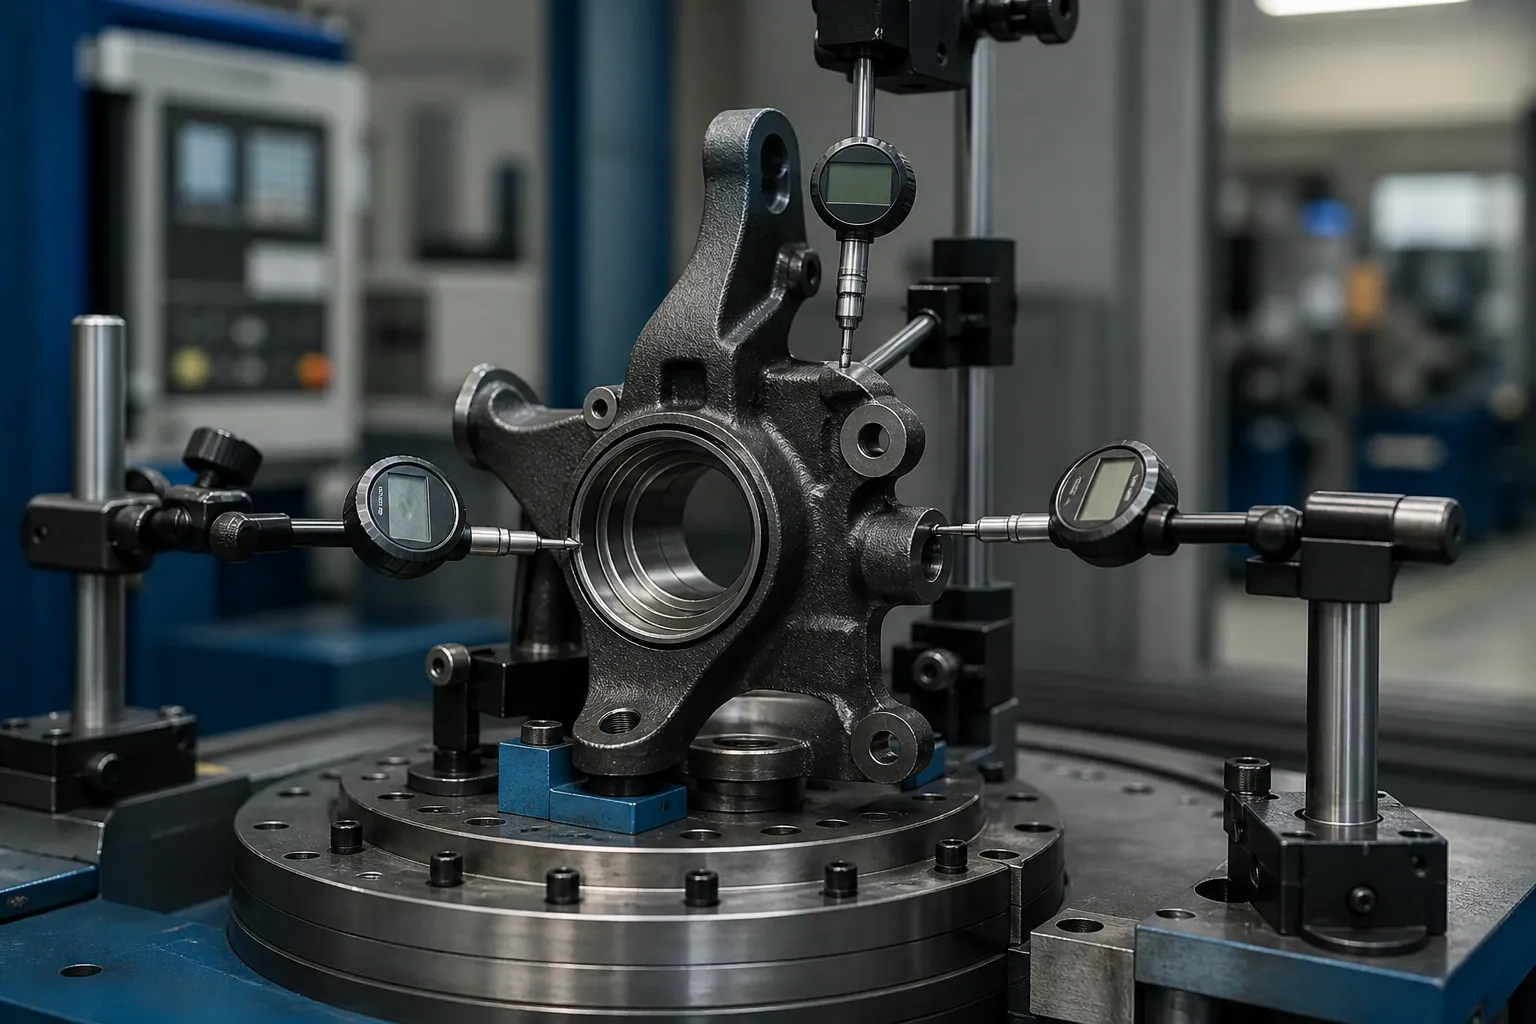
Recognize the Deformation Patterns Separately
Treating “bent knuckle” as one condition produces wrong corrections. In practice four patterns dominate, each with a different functional consequence and a different correction route:
| Pattern | Signature | Functional Consequence |
|---|---|---|
| Hub face tilt relative to bore axis | Face runout on the hub face with the bore piloted | Brake-rotor runout, thickness variation, brake judder |
| Az agy furatának szögeltérése a felfüggesztési felületekhez képest | SAI / A nullapont jellemzői között mért beépített szög típusú hiba | Nem igazítható kihajlás; gumikopás |
| Kormánykar hajlítása vagy csavarása | A kötőrúd kiemelkedése a kar gyökeréhez képest elmozdult vagy elfordult | Toe és Ackerman hibák; a kar fáradtsága terhelés alatt |
| Furattorzulás vagy tengelyeltérés | Kerekség vagy helyzethiba a prés-illesztésnél | Csapágyillesztési és féknyereg csavarozási problémák; méretezéshez tartozik, nem hajlít |
Az első kettő a test geometriájának valódi kiegyenesítési problémája. A harmadik egy helyi karkorrekció saját támogatási és terhelési tervvel. A negyediket egy méretezési vagy kalibrálási műveletre kell irányítani – ha egy furatot körbe kell nyomni, miközben „kiegyenesedik”, az elfedheti az illeszkedési problémát, amely az összeszerelés után visszatér.. The same separation logic applies to related steering-line components such as the automatic steering rack straightening process és long ball stud correction.
Measurement Strategy: Comparative, Then Absolute
Collision diagnostics measure comparatively against the opposite-side part or an alignment chart because no drawing data exists in the shop. Production measurement should not inherit that compromise. The correct sequence is:
- Pilot the part on the hub bore (or the machining datum bore) in a rotation fixture.
- Probe the hub face for face runout and the steering-arm pad and tie-rod boss for position and height.
- Capture the kingpin or strut datum features — bores on a mandrel, or the strut fork on simulated mating surfaces.
- Compare against golden-sample or CMM-mastered values, not against the opposite-hand part.
- Rögzítse az eltérés nagyságát és irányát minden egyes jellemzőnél, mielőtt bármilyen korrekciót megkísérelne.
Kis volumenű reman munkákhoz, elég lehet egy gránitlemez magasságmérővel és egy családonkénti CMM jelentés. A termelési mennyiségekhez, a fixture egy forgó indexelő gép állomásává válik: többpontos elektronikus szondák, szervo présfej, és egy vezérlő, amely eltárolja az egyes részek eltérési térképét, mielőtt eldönti a korrekciót. A korrekció előtti térkép nem bürokrácia – nélküle nem lehet megkülönböztetni a globális testtorzulást a helyi karhibától, és rossz szolgáltatás töltődik be.
Javítási útvonalak és határaik

gömbgrafitos öntöttvas és kovácsolt acél csülök
Ezek az anyagok elviselik az ellenőrzött hidegpontos préselést a korrekciós ablak érvényesítésekor. A rakodási terv többet számít, mint a préskapacitás: támasztékok a merev vázszerkezet alatt, a javítandó jellemzőnél vagy annak közelében alkalmazott terhelés, rövid löketek, minden ütés után mérve visszarugózással. A javítások iteratívak – sajtó, engedje el, mérje meg újra – mert az öntvények egyenetlenül engedik le a feszültséget, és a karnál végzett korrekció eltolhatja a kerékagy arcának leolvasását. Ismételje meg a teljes szondatérképet minden ciklus után, nem csak az egyetlen betöltött funkció.
Öntött alumínium csülök
A T6/T7 típusú temperált alumínium présöntött csuklók alacsony alakíthatósággal és jól megérdemelt hírnévvel rendelkeznek az ellenőrizetlen hideghajlítás során történő repedésről. Helyesbítések, ahol egyáltalán jóváhagyták, kis szögűek, alacsony sebességű, és ötvözetenként és hőmérsékleten érvényesítve az áldozati mintákon, gyakran stabilizáló kezelés követi. Sok alumínium csuklóprogram egyszerűen szigorúbb folyamatszabályozást és hulladéktorzítást állít be helyette – ez a döntés a kohászé., nem a gépgyártónak.
A megnyomásával melyik pont nem javítható
Azok a kormánykarok, amelyek hajlítási túlterhelést szenvedtek, fáradtság és felelősség kérdése, nem geometriai kérdés. A kész biztonsági alkatrészek ütközéstől terhelt karjainak korrekcióját még akkor sem szabad elfelejteni, ha a geometria közvetlenül utána olvasható – ugyanaz a helyettesítési doktrína, amelyet az ütközési iparág is alkalmaz. A kiegyenesítés kiérdemli a helyét a folyamat által kiváltott torzításokon, ahol a terhelési előzmények ismertek és a korrekciós ablak érvényesül.
Elfogadó kapuk

A released straightening process for knuckles should hold four gates, in order:
- Pre-gate: crack detection (magnetic particle or equivalent for ferrous parts) before correction — straightening over an existing crack destroys evidence and the part.
- Geometria kapu: full datum-feature map inside drawing limits — hub face runout, bore-to-suspension angles, arm position — measured after correction and after any stress-relief or stabilization step.
- Stability gate: re-measurement after the next machining or heating operation; a correction that relaxes back was stress superposition, not correction.
- Traceability gate: each part’s deviation map, correction count and final readings stored against its serial number, meghatározott átdolgozási határértékkel, amelyen túl az alkatrészt inkább selejtezik, mint újra megnyomják.
Az átdolgozási határ őszinte meghatározása – és a körülötte lévő NOK rendezési szabályok – az, ami elválasztja az egyengető vonalat a sarokban lévő préstől. Áttekintésünk a NOK rendezési és átdolgozási határok egyengető sorban lefedi a döntési struktúrát.
Gyakori buktatók
- Hibás dátumsorrend. Az agy felületéhez igazítva, miközben a furat a funkcionális tengely, olyan alkatrészt eredményez, amely megfelel egy ellenőrzésen, és nem sikerül összeszerelni.
- Egyfunkciós újramérés. Ha csak a javított jellemzőt ellenőrzi, elrejti a keresztirányú eltolásokat a test más részein.
- Túlnyomó öntvények. Ha a milliméter utolsó töredékét erős ütésekkel üldözi, a látható geometriát láthatatlan mikrorepedésekre cseréli.
- Hagyja ki a stabilitás újbóli ellenőrzését. A következő megmunkálási művelet után visszatérő torzítás a csillapítatlan maradékfeszültség klasszikus jele, és megjelenik az ügyfélnél, nem a celládban.
- Nincs repedés a korrekció előtt. A már meglévő repedés mezőhibává válik, amelynek dokumentált oka a korrekciós löket.
Javítás előtt fagyassza le a folyamatszakaszt
Az, hogy az útvonalon mikor történik meg a korrekció, ugyanolyan döntő, mint annak módja. A közvetlenül öntés vagy kovácsolás után mért csukló anyagváltozást és maradó feszültségeket hordoz, amelyek a megmunkálás során részben ellazulnak; a végső geometriára való korrigálás ebben a szakaszban azt jelenti, hogy korrigálni kell a megváltozni készülő testet. A praktikus ablakok:
- Durva megmunkálás után, félcél előtt: A funkcionális alapjellemzők léteznek, és a készlet megmarad – általában a legjobb ablak, mert a korrekció inkább a köszörülést és az unalmasságot támogatja, mintsem az ellenük való küzdelmet.
- Az agyfurat hőkezelése vagy indukciós keményítése után: distortion is at its peak and a validated correction recovers parts that would otherwise be scrapped, but the material state limits the window.
- After finish machining: correction is restricted to small angular deviations; every risk of the stability gate applies and the payoff must justify it.
The stage also decides what “straight” means. Before finish boring, the hub bore is not yet final and the datum must come from the machining datums; after finish boring, the bore itself becomes the honest reference. A straightening specification that does not name its process point is a specification two departments will interpret differently — which is how parts get corrected correctly at the wrong stage and still fail at assembly.
Mit tartalmaz egy komoly vizsgálat
To quote a knuckle straightening station responsibly, egy szállítónak szüksége van: a rajzot a nullapont-sémával és a tűréslappal; anyag és hőkezelés állapota a korrekciós ponton; hol mérik ma a torzítást és milyen eredményeloszlással; minta alkatrészek fedő jó, határ- és NOK feltételek; a szükséges ciklusidőt; valamint az átdolgozásra és a selejtezésre vonatkozó szabályokat, amelyeket az üzem elfogad. Ezekkel a bemenetekkel a fixture koncepció, a szondaterv és a sajtóarchitektúra közvetlenül követi – nélkülük, minden gépi javaslat egy tipp arra vonatkozóan, hogy melyik jellemző határozza meg valójában az „egyenest” az Ön részéről.
Still weighing options for steering knuckle straightening? A gépválasztási útmutató tengelyekhez, csövek és profilok és a egyengető gépek árbontása pontosan erre a döntési szakaszra íródnak.