
Le lissage par pression ponctuelle est une méthode de correction locale contrôlée, il ne suffit pas d'appuyer là où une pièce semble pliée. Le processus doit connecter une carte géométrique valide à une référence approuvée, points d'appui, chemin de réaction, emplacements de correction autorisés, contrôle incrémental et réévaluation à l'état libéré. Sans cette boucle, un coup de presse peut créer une marque, déplacer un élément adjacent ou réduire la lecture d'un indicateur temporaire sans répondre aux exigences d'acceptation réelles.
Ceci est un cadre de processus. Il ne revendique pas une force de presse StraighteningTech, accident vasculaire cérébral, algorithme de contrôle, gamme de matériaux, précision, temps de cycle ou compatibilité des pièces. Ces valeurs nécessitent une revue des dessins et des échantillons validés.
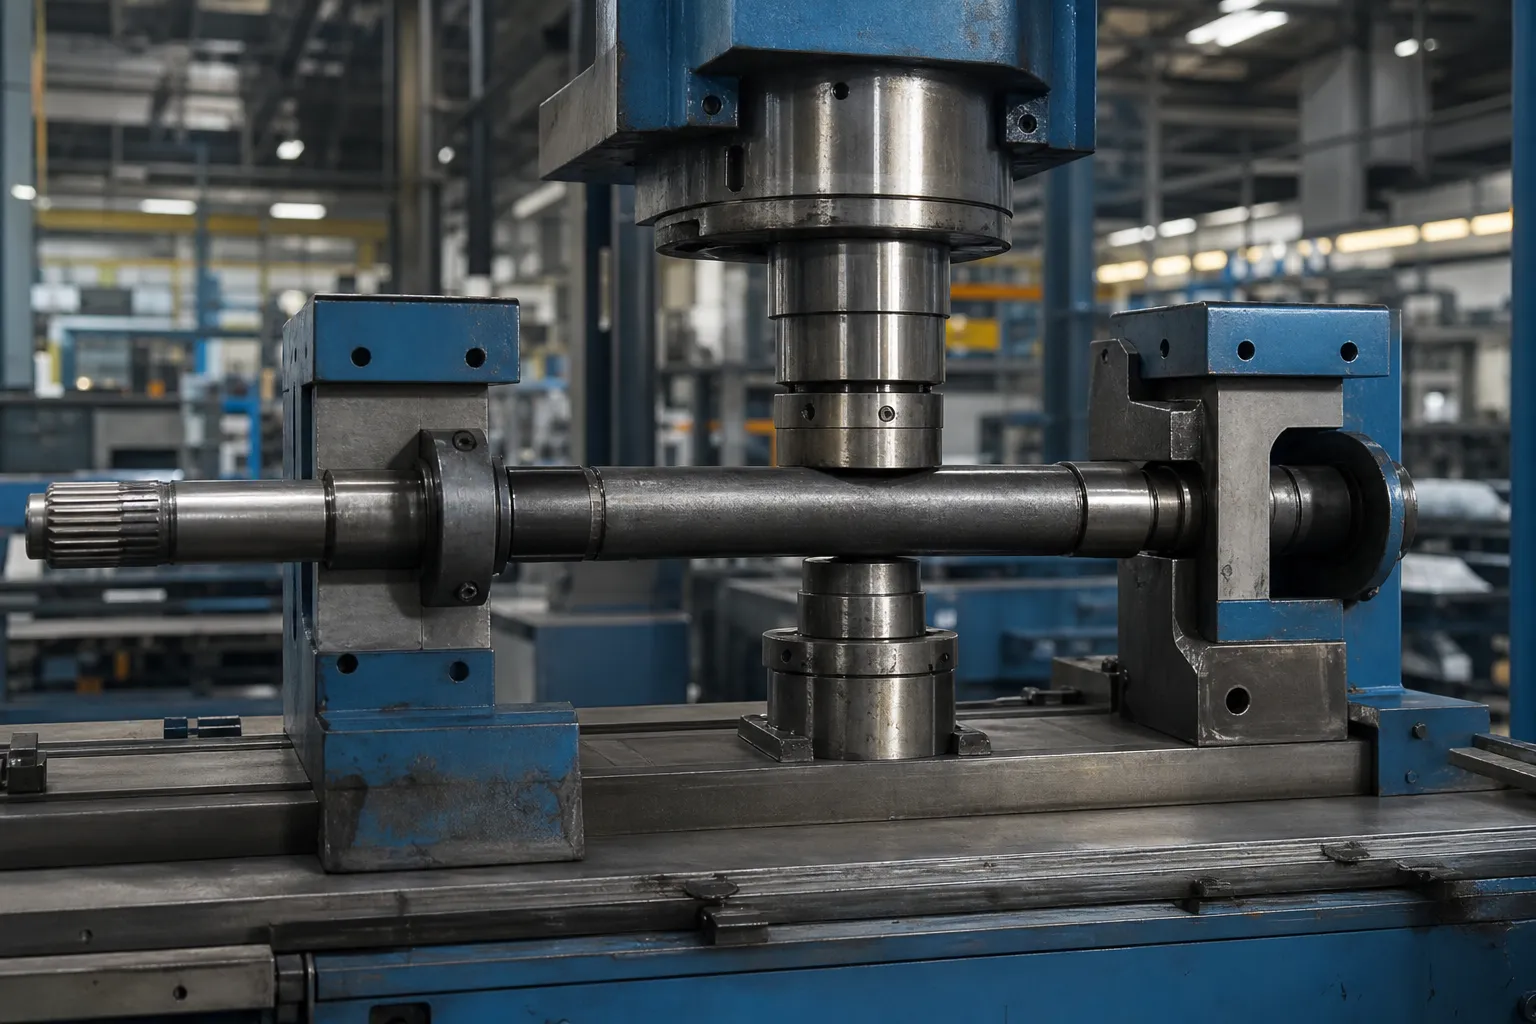
*Illustration du concept d'ingénierie. Il montre un contexte de correction de presse possible pour une famille de pièces spécifique., il ne s’agit pas d’une recette de processus universelle ni d’une capacité locale vérifiée.*
Définir ce que le processus corrige
La caractéristique recherchée peut être la rectitude sur une portée, battement radial par rapport à un axe de référence, balayage latéral, une relation d'entité locale ou une autre géométrie contrôlée. Il doit être nommé avant qu'une presse soit sélectionnée. Une erreur de circularité, interruption de la surface, le signal du luminaire ou le cambrage intentionnel ne peuvent pas être corrigés comme s’il s’agissait du même type de courbure.
Utiliser rectitude de l'arbre, runout et TIR lorsque la pièce est inspectée en rotation. Tube, profil, printemps, les pièces annulaires et soudées nécessitent leur propre géométrie et leurs propres limites de processus.
Créer une carte d'erreur initiale
Le plan de mesure doit identifier les données approuvées, orientation de la pièce, stations axiales, état de support, méthode du capteur et répétition/vérification du siège. Une seule lecture de point médian peut manquer plusieurs courbures ou confondre l'affaissement gravitationnel et la variation de fixation avec la géométrie de la pièce..

*Illustration du concept d'ingénierie. Il illustre une carte de mesure avant correction; emplacements réels des stations, les sondes et les données doivent être fixées à partir du dessin contrôlé.*
| Entrée à geler | Décision qu’il soutient |
|---|---|
| Référence de dessin et règle d'acceptation | Établit ce que la mesure doit représenter |
| Carte géométrique initiale | Identifie les zones de correction candidates et les risques d’interaction |
| Supports et points de réaction homologués | Empêche un chemin de force de créer un signal involontaire |
| Éléments protégés et limites de surface | Détermine où le contact est interdit |
| Étape du matériau et du processus | Définit la réponse possible, contraintes de retour élastique et aval |
The Mechanics of a Point-Press Stroke
A point-press correction is a three-point bend executed on purpose. Two supports and one press point form a loading frame: the press pushes the section toward the supports, bending moment peaks at the press point and falls toward the supports, and the outer fibers at the correction location pass yield while the core of the section stays elastic. When the force is released, the elastic core tries to spring the section back while the yielded fibers hold their new shape — the permanent set is the difference, and the art of the process is delivering just enough plastic work to land the released part inside tolerance. Three consequences follow directly from this picture. The correction is local: the plastic zone concentrates around the press point, which is why error maps guide where to press rather than intuition. The process is self-limiting only if treated incrementally: a single stroke sized optimistically cannot be un-pressed. And the section’s own geometry — its stiffness variation, its transitions, its prior deformation history — modulates everything, which is why identical stroke settings do not transfer blindly between diameters, materials or lots, and why reverse-loading effects, as described for l'effet Bauschinger, change the response of a part that has already been corrected once.
Support Span Is the Primary Tuning Parameter
Operators reach for force when they should reach for geometry. Moving the supports changes the correction before any force value is touched: supports spread wide give a long, gentle bending field — the same press force produces a larger deflection spread over a longer zone, appropriate for a single broad bow; supports close in around the correction point concentrate the same energy into a short, deep correction, appropriate for a local kink but harder on the surface and the section. Span also sets the mechanical advantage of the stroke: the closer the supports, the more force the same correction demands, which is why narrowing the span on a stiff section quickly reaches the machine’s or the part’s limits. Two practical rules fall out. D'abord, choose span from the error map’s wavelength — long bows get long spans, kinks get short ones — and document the choice in the setup record, because span is a process parameter like any other. Deuxième, treat support condition as part of the tooling: géométrie des contacts, cleanliness and wear change the reaction path silently, et le surface-protection tooling discipline applies to supports exactly as it does to the press nose.
Choisissez ensemble les supports et les points de correction
Un point de presse ne peut pas être sélectionné indépendamment de ses supports. L'espacement des supports, rigidité des sections, la direction de la force et la géométrie du contact créent le chemin de réaction. Un mauvais support peut donner l'impression qu'une presse locale est efficace tout en transférant l'erreur ailleurs ou en endommageant une fonctionnalité..
Avant un essai d'échantillon, document:
- lieux de soutien et de réaction, y compris les zones sans contact;
- point de correction, direction de la force et orientation autorisée;
- matériel de contact, contrôles des risques de propreté et de marquage;
- correction incrémentielle maximale et nombre de tentatives;
- plan de mesure du retour élastique/relâchement;
- conditions de rejet sévère et d'examen technique.
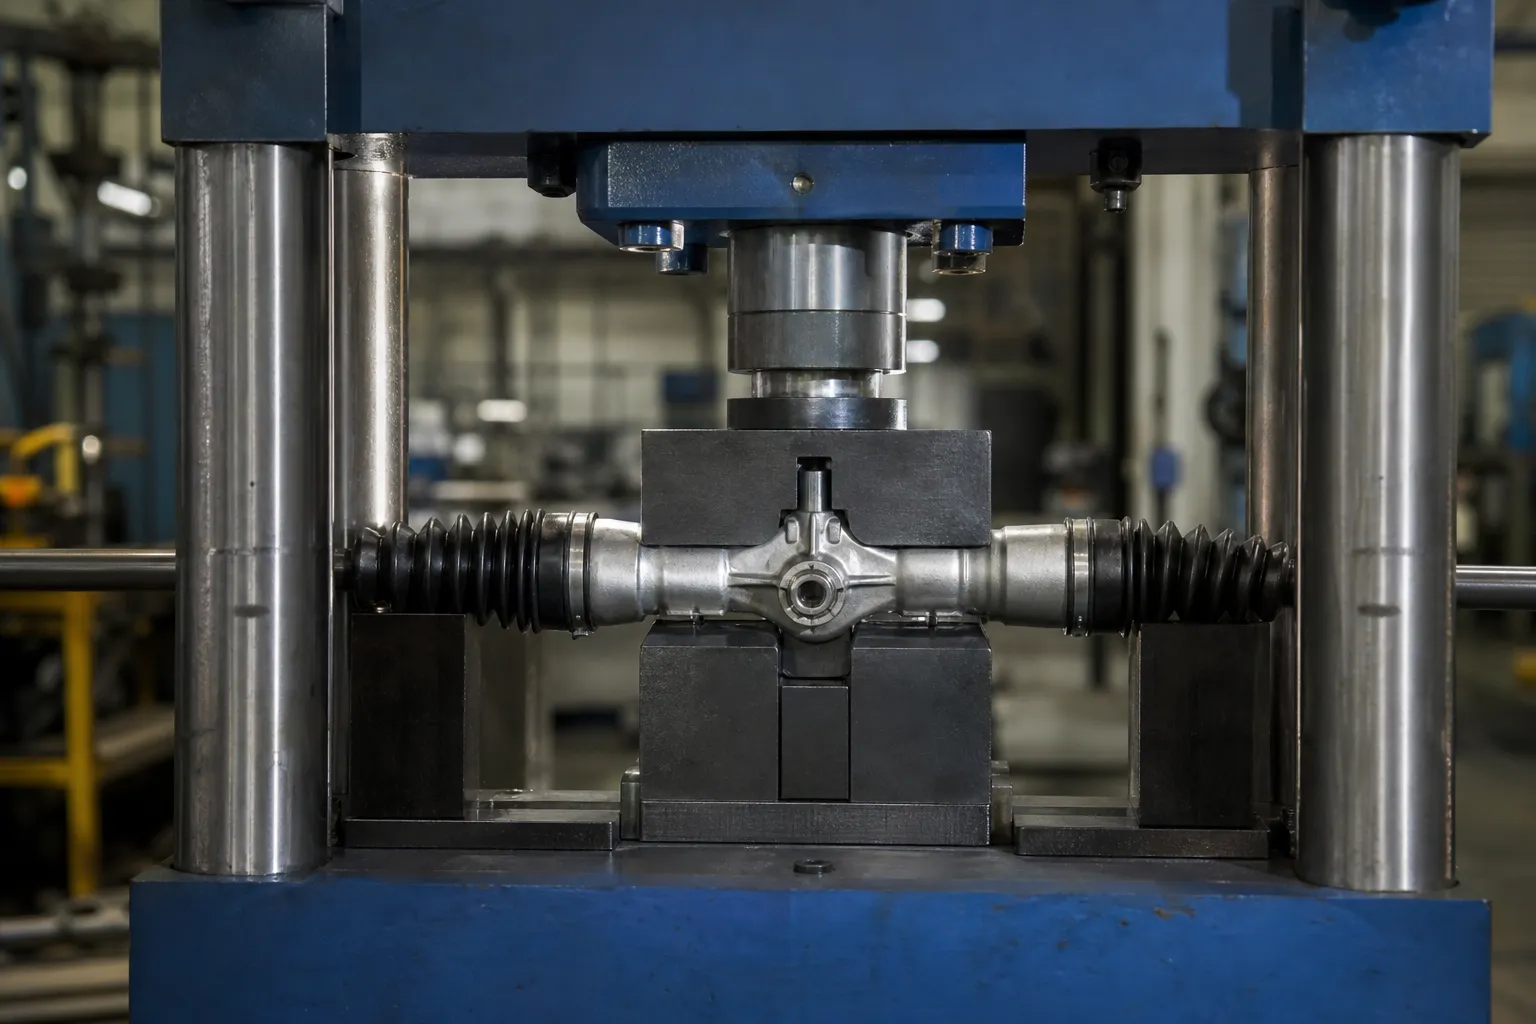
*Illustration du concept d'ingénierie. Il montre un concept de correction incrémentielle; il ne prescrit pas de charge de presse, accident vasculaire cérébral, outillage ou un point de correction approuvé pour une autre pièce.*
Corriger progressivement et revérifier après la publication
La séquence en boucle fermée est:
- identifier la famille de pièces contrôlées et la révision du dessin;
- inspecter les dommages, mauvaise partie, état de surface interdit ou déformation hors du champ d’application;
- charger les données approuvées et vérifier les sièges;
- mesurer la carte géométrique initiale;
- sélectionner le plan de support et de correction autorisé;
- appliquer une correction incrémentielle dans la limite de l'échantillon-test;
- libérer complètement la force, pinces et retenue;
- remesurez toutes les pistes requises et enregistrez le résultat;
- acheminer la pièce vers OK, NOK ou examen technique.
L'acceptation définitive a lieu après la libération. Une lecture alors que la pièce reste sous force de presse ou contrainte de fixation ne peut pas être utilisée comme preuve du résultat final..
Springback as a Process Variable, Not a Constant
Because the released shape is set by the competition between yielded fibers and the elastic core, the same stroke delivers different permanent set on parts that differ in material condition, section or prior history. That is springback as a process variable, and treating it as a fixed correction factor is how lines end up oscillating around tolerance. The discipline that handles it honestly is described for compensation du retour élastique lors du redressage de l'arbre: learn the response on representative samples, correct incrementally, and re-learn when the material lot or part revision changes. A related trap deserves its own sentence: pressing a part past nominal on purpose — overshoot to pre-compensate springback — is legitimate within a validated recipe and a defined limit, but repeated overshoot-and-press-back cycles accumulate reverse-loading damage, and the correction-attempt limit exists precisely to stop that sequence before it becomes a cracking risk, par the integrity-review framework.
Reading the Data Between Strokes
Each stroke in the incremental loop is also an experiment, and the data between strokes tells the operator when to continue and when to stop. A healthy convergence shows the remaining error shrinking by a decreasing amount each stroke — the response per stroke falling as the part approaches target, which is the natural signature of a stable correction. Three patterns break that signature and each demands stopping rather than pressing harder. No progress: the geometry stops responding, meaning the process is no longer engaging the error — the correction point, support condition or part state has changed under the operator. Diminishing returns with rising effort: each stroke moves the part less while the press works harder — the section is fighting back through strain hardening, and continuing trades diminishing geometry gain for accumulating material damage. Oscillation: the part crosses nominal in alternate directions stroke by stroke — the correction rule is over-reacting, often because it was calibrated on a different response, and the fix is the recipe, not the part. Building these three stop patterns into the operating procedure converts the between-stroke data from noise into the line’s earliest quality alarm.
Sachez quand appuyer sur un point n'est pas la bonne voie
Le pressage ponctuel n'est pas une méthode par défaut pour chaque produit. Fil continu, tube à paroi mince, profil asymétrique, anneau, printemps, les pièces critiques en fatigue ou sensibles aux soudures peuvent nécessiter une approche différente, outillage dédié ou revue de processus distincte. Voir presse contre redressage à rouleaux pour la limite de sélection de méthode.
Exemple de test et d'acceptation
Le plan d'échantillonnage doit inclure les pièces entrantes normales et dans le pire des cas, géométrie brute avant/après, réinstaller la répétabilité, inspection des surfaces, vérifications des matériaux/caractéristiques requises, une limite de tentative maximale et une corrélation avec la jauge de référence du client. Si des fissures, dureté, CND, le broyage ou l'équilibrage sont pertinents, ils restent responsables de l'acceptation indépendante.
Utiliser Test d'échantillon de redressage et acceptation définir les preuves requises avant une réclamation de production ou une décision FAT/SAT.
FAQ
Le pressage des points peut garantir une précision spécifique?
Non. Le résultat obtenu dépend de la pièce à usiner, données, état matériel, soutien, zones de contact, exemple de réponse et méthode d'inspection convenue.
Le point indicateur le plus élevé est-il toujours le point de correction?
Non. Le point de correction doit être choisi parmi la carte géométrique et le chemin de réaction approuvé, pas à partir d’une observation visuelle ou indicatrice isolée.
Une presse peut-elle réparer une fissure ou remplacer le CND?
Non. Le redressage ne répare pas les défauts de matériaux et ne remplace pas les processus d'inspection qualifiés.
Why does the same press stroke move two identical-looking parts differently?
Because released geometry depends on material condition, section detail and prior deformation, not on appearance. Different lots, heat-treatment states or a previous correction cycle all change the plastic-versus-elastic balance the stroke works against. The remedy is learning the response per family on samples and re-checking it when lots change.
When should supports be moved closer together?
When the error map shows a short, local kink rather than a broad bow. A narrow span concentrates the correction where the error lives; a broad span spreads it. The span choice belongs in the documented setup, because it changes both the correction shape and the force the part must carry.
What does it mean when a part stops responding to corrections?
The process is no longer engaging the error — a no-progress condition. Causes range from a changed correction point to a setup or part-state shift, and the defined response is to stop and route the part to review, not to increase force. Continuing to press spends the part’s deformation budget on nothing.
Lissage avant ou après meulage
Aucune page canonique indépendante n'est maintenue pour lissage avant vs après meulage parce que la demande industrielle de correspondance exacte est faible. Séquençage des étapes, La surépaisseur de stock et le transfert de données appartiennent à la barre forgée, pages de processus point-press et multipoints. Confirmez si le broyage élimine des matériaux qui invalideraient une lecture de rectitude antérieure avant de verrouiller l'itinéraire de production..
Courbes de déplacement de force en redressage
Une page dédiée pour guide de courbe de déplacement de force de redressement n'est pas maintenu sans demande de requête validée. Interprétation du Troke de Force, les limites de sécurité et les conditions d'arrêt du processus sont expliquées dans le point-presse, pages multipoints et détection de fissures. Toute alarme basée sur une courbe doit être validée sur des pièces représentatives plutôt que copiée à partir d'une autre famille de matériaux.
Point-press work lives or dies by stroke control – read why over-correction cracks parts before you size a machine, then use the procédure pas à pas de sélection de lisseur to match press concepts to your part family.