
Un arbre cannelé transmet le couple à travers les flancs de ses dents, pas à travers sa seule surface extérieure. La section cannelée, les tourillons d'appui au sol entre les cannelures, les diamètres des joints, les épaulements et les extrémités filetées ont chacun une relation géométrique avec un axe de rotation, et l'ajustement du manchon ou du moyeu d'accouplement dépend de cette relation qui reste vraie sur toute la longueur. Redresser un arbre cannelé, c'est donc contrôler l'axe sans jamais toucher à la géométrie des flancs qui fait la valeur de la pièce..
Une solution réalisable de redressage d'arbre cannelé répond à quatre questions avant que la presse ne bouge: quel diamètre représente l'axe fonctionnel à chaque station, si les propres dents de la cannelure peuvent être utilisées comme référence de mesure, où la force de correction peut légalement agir, et comment la pièce corrigée sera acceptée - y compris la vérification de l'ajustement avec le composant correspondant, pas seulement une lecture d'indicateur.

Pourquoi les arbres cannelés brisent la recette de redressage par défaut
| Caractéristique de l'arbre cannelé | Risque de redressement | Réponse au projet |
|---|---|---|
| Dents cannelées | Contact presse ou support peut Brinell, plier ou marquer les flancs; les flancs endommagés détruisent l'ajustement et la capacité de couple | Règle de non-contact: force de correction et appuis uniquement sur les diamètres lisses adjacents à la cannelure |
| Surface cannelée interrompue | Un capteur monté sur les pointes des dents lit la forme des dents et les erreurs de pas., pas l'axe | Mesurer sur les tourillons ou le petit diamètre, or use a gauge sleeve/master to convert teeth to a continuous reference |
| Torque-twist history | Overload can twist the shaft; lead and index error remain after any bend correction | Measure spline lead/index separately; declare twist out of press-straightening scope |
| Long slender body | Long length-to-diameter ratio means self-weight sag and easy overcorrection | Validate support spacing, use fine force increments and re-measure after each pass |
| Distorsion du traitement thermique | Induction or through hardening leaves a multi-point bend map, often with reversals | Multi-station measurement and sequenced correction, not a single mid-span press |
| Seal and shoulder features | Local loading near a shoulder concentrates stress and can mark a seal diameter | Padded or radius-matched tooling, press points kept clear of transition zones |
Définir quel arbre cannelé est concerné
| Famille d'arbres cannelés | Contexte typique | Parcours Ingénierie |
|---|---|---|
| Transmission / arbre de sortie de boîte de vitesses | Production en volume après traitement thermique, avant la fin de la cannelure | Mesure multipoint automatisée et correction de presse sur les zones du tourillon |
| Arbre de prise de force et de transmission agricole | Profils longs standardisés, marché de réparation | Machine longue portée ou procédé manuel ciblé; vérifier l'ajustement avec l'arcade d'accouplement |
| Arbre moteur avec pignon ou cannelure d'accouplement | Ensembles moteurs et pompes électriques | Redressage basé sur un tourillon conforme aux références du rotor et des roulements |
| Arbre cannelé pour l'aéronautique et l'actionneur | Critique en matière de fatigue, tolérances serrées de plomb et d'index | Métrologie complète, déviation restreinte, validation documentée du processus |
| Arbre de réparation usé ou endommagé | S'inquiéter, flancs meurtris, corrosion, marques de marteau | Inspecter et éliminer en premier; le redressage ne peut pas restaurer la géométrie des dents |
Les applications voisines ne doivent pas être intégrées à cette page. Les longues transmissions creuses avec chapes soudées constituent un problème de redressement et d'équilibrage des tubes abordé dans notre solution de redressage d'arbre de transmission, et les arbres de boîte de vitesses trempés dont la cannelure n'est qu'une caractéristique parmi les engrenages et les tourillons suivent l'itinéraire décrit dans le solution de redressage d'arbre de boîte de vitesses. Le présent article s'en tient aux arbres dont la cannelure est la caractéristique déterminante.
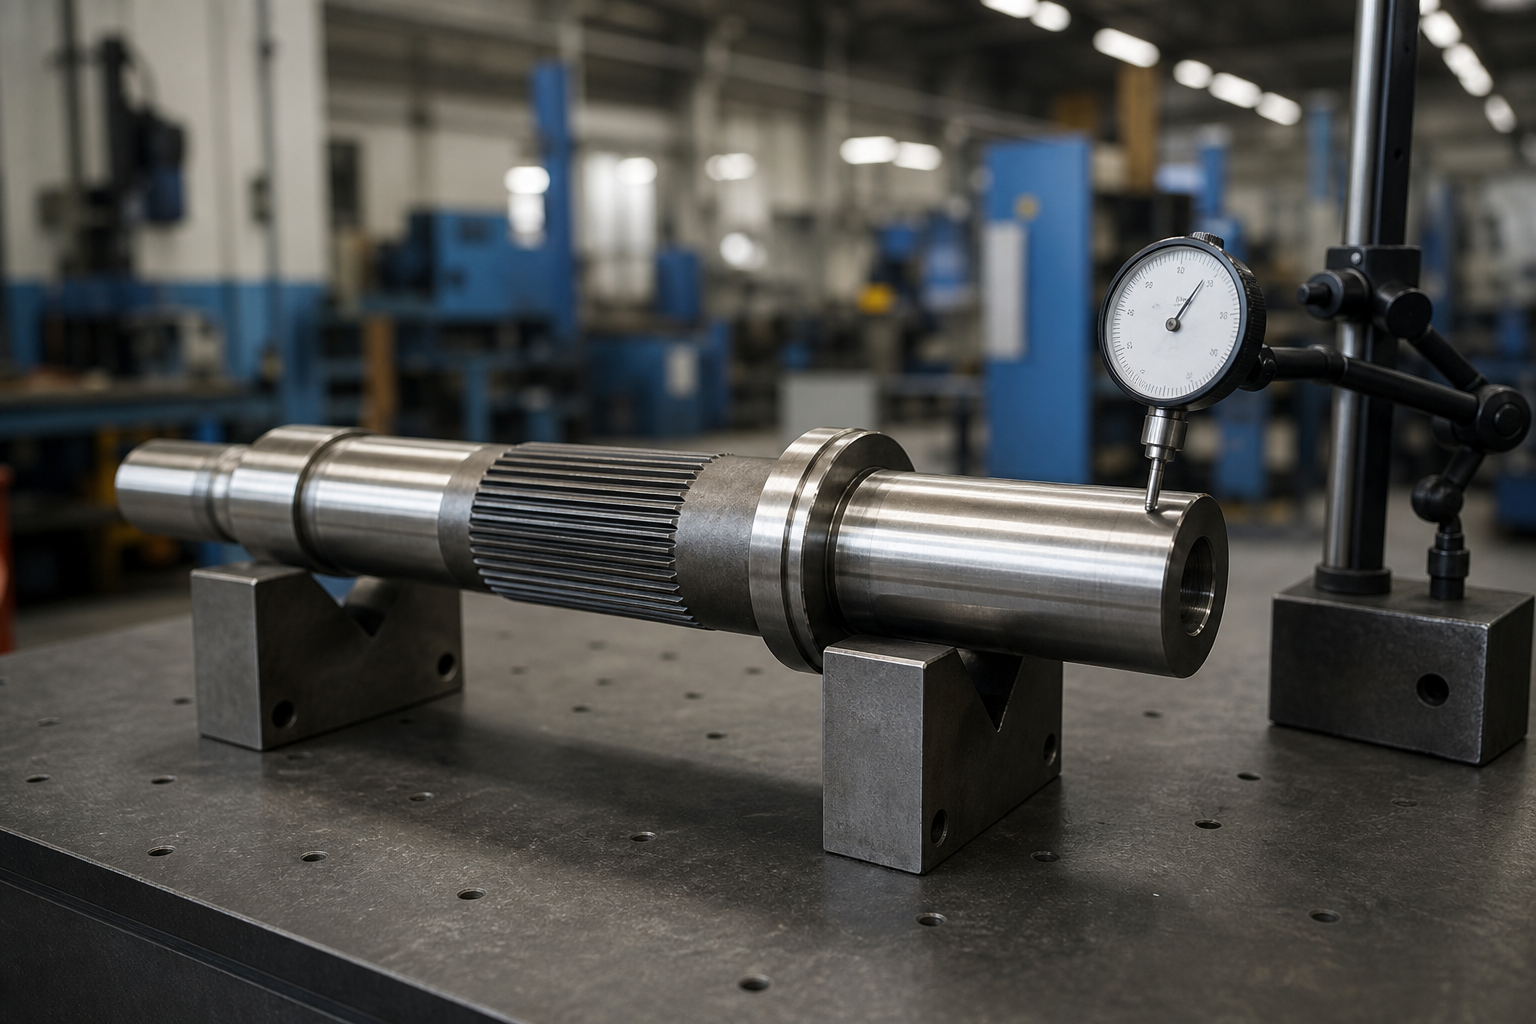
Construire la mesure sur une référence défendable
L'erreur la plus courante dans la mesure d'un arbre cannelé consiste à lire un indicateur à cadran directement sur les pointes des dents et à appeler le résultat.. Le cercle dentaire est interrompu, surface porteuse; sa lecture mélange l'erreur de pitch, erreur de plomb, dommages aux dents et position réelle de l'axe en un seul nombre dénué de sens. Une chaîne de mesure défendable utilise l'une des trois références:
- Journaux et centres au sol: où le dessin définit l'axe à partir des tourillons ou des trous centraux, mesurer là, et vérifiez la relation de spline uniquement là où le dessin l'exige.
- Diamètre mineur ou diamètre de jauge dédié: le cercle radiculaire entre les dents est continu sur de nombreuses cannelures et peut porter un support en V ou une pointe de capteur étroite; qualifiez-le d'abord, car les filets de racines peuvent être enroulés ou mal formés.
- Un manchon principal ou une jauge cannelée: glissez un manchon de précision sur la cannelure et mesurez sur son diamètre extérieur rectifié. Cela convertit les dents en une surface continue, et le comportement d'ajustement du manchon lui-même devient un contrôle fonctionnel en direct. Les redresseurs de cannelures de production utilisent exactement ce principe : un dispositif maître par rainure ou section de cannelure pour résoudre le diamètre primitif pour une correction précise.
La condition de support compte autant que le choix du capteur. Un long arbre cannelé affaissé entre des blocs en V distants signale une courbure qui change à chaque mouvement de support.. Geler les postes de support, les corréler avec la jauge du client, et souviens-toi de cette droiture, le runout et le TIR répondent à des questions différentes — les distinctions sont exposées dans notre article sur rectitude de l'arbre vs faux-rond vs TIR.
Séparez les trois conditions qui ressemblent à un seul virage
| Condition | Comment ça se voit | Réponse correcte |
|---|---|---|
| Courbure globale de l'axe | Les lectures de faux-rond montent et descendent de manière constante le long de l'arbre dans un plan | Redressage à la presse aux points cartographiés sur les sections lisses |
| Torsion de couple | Expiration du journal acceptable; fil cannelé, erreur d'index ou de roulement hors tolérance; le moyeu est bien ajusté à une extrémité | Non corrigible en appuyant sur; disposition par réusinage là où le stock le permet, ou rejeter |
| Dommages locaux au flanc ou à la forme | Les lectures sautent lorsque le capteur traverse une zone dentaire; l'ajustement des manches est local, pas uniforme | Inspecter les flancs; remplacer, recoupez ou mélangez selon le dessin - ne pliez pas la tige pour la cacher |
La torsion mérite d'être soulignée car elle provient exactement du chargement pour lequel une spline est conçue.. Une surcharge de couple dépassant le rendement fait tourner une extrémité de la cannelure par rapport à l'autre; de l'extérieur, l'arbre semble toujours droit. Le redressage le fera passer au rapport de faux-rond et l'ensemble va encore se gripper ou s'user. Si vos pièces voient des événements de surcharge, les contrôles d'avance et d'index appartiennent au même cycle d'inspection que le faux-rond.

Points de presse et supports: La règle du non-contact
La force de correction sur les flancs de cannelure est un événement de rebut. Même une pression douce peut aplatir une crête ou déplacer du métal sur un flanc, et le dégagement ou l'interférence qui en résulte apparaît des mois plus tard sous la forme d'une inquiétude, usure ou un moyeu qui ne s'assemble pas. La carte de contact pour un arbre cannelé est donc stricte:
- Appuyer et appuyer uniquement sur un sol lisse ou sur des diamètres tournés adjacents à la cannelure, dimensionné de manière à ce que la zone de contact reste hors des épaules et scelle les bords.
- Lorsque la course de la spline est si longue qu'aucune zone lisse ne se trouve à proximité du point de correction, utiliser un outillage inséré conforme qui relie les racines des dents sans charger les flancs — et le valider sur les pièces sacrificielles avant la production.
- Placez les supports symétriquement autour du point haut mesuré afin que le moment de flexion soit conçu, pas accidentel; garder les portées suffisamment courtes pour que la correction soit locale.
- Protéger les extrémités filetées, perçages transversaux et rainures de clavette avec la même discipline décrite pour les arbres trempés dans notre guide pour lissage après traitement thermique.
Contrôler le retour élastique sur une section mince
Les arbres cannelés longs sont conformes, donc l'axe se déplace sous de petites forces et revient presque aussi loin. Le cycle de correction qui survit à la production traite chaque presse comme une expérience avec feedback:
- Mesurez la carte de pliage complète en une seule configuration.
- Corrigez d'abord l'écart le plus important, au point culminant cartographié, dépassement dû au retour élastique prévu.
- Mesurer à nouveau avant la prochaine pression; les arbres minces se couplent fortement, et une correction à une station décale les lectures des deux voisins.
- Réduisez les points restants par ordre décroissant, revérifier les stations précédentes après chaque passage.
- Accepter uniquement lorsque chaque station et le contrôle d'ajustement fonctionnel réussissent dans le même serrage.
La prédiction du sur-déplacement, le comportement de couplage et les signatures de défaillance classiques de sous- et la surcorrection sont traitées dans notre article sur compensation du retour élastique de redressement de l'arbre. Les cellules automatisées exécutent cette boucle fermée; notre aperçu de comment fonctionne le redressage automatique de l'arbre montre l'architecture de la machine derrière cela.

Sachez pourquoi l'arbre est plié en premier lieu
Le redressement renvoie la géométrie; ça ne supprime pas la cause. Les arbres cannelés arrivent à la presse pour une courte liste de raisons reproductibles, et chacun change ce que vaut une correction:
| Cause première | Preuve typique | Implication pour le lissage |
|---|---|---|
| Distorsion du traitement thermique | Pliage multipoints après induction ou par trempe; répétabilité sur un lot | Cas de production de base; corriger dans la fenêtre avant de terminer l'usinage |
| Réduction des contraintes d'usinage | Courbure progressive après tournage ou fraisage important d'une face | Correct, puis vérifiez la stabilité après un intervalle de relâchement des contraintes ou la prochaine opération |
| Dommages liés à la manutention et aux chocs | Un problème local, marques de marteau ou de chute à proximité d'une station | Des courbures locales prononcées concentrent la tension; évaluer le rayon de courbure avant d'appuyer |
| Surcharge de fonctionnement | Torsion avec ou sans courbure; marques de témoins sur les flancs du moyeu | La correction géométrique ne peut pas restaurer la limite d'élasticité après un événement de torsion |
| Désalignement en service | Usure des flancs concentrée sur un côté, corrosion de contact à l'interface du moyeu | Les surfaces d'usure signifient que l'arbre est une pièce d'usure, pas un candidat au lissage |
Les pratiques de prévention des pannes dans l'industrie des cannelures mettent systématiquement le mauvais alignement, la surcharge et les dommages de manutention en haut de la liste des causes - c'est précisément pourquoi une proposition de redressement doit demander l'historique des pannes et le processus en amont avant de citer un cycle de correction. Un arbre qui se plie de la même manière dans chaque lot est un problème de processus avec une solution de redressage; un arbre qui arrive tordu, les frottements ou les plis causés par l'impact sont un problème de disposition lorsque vous portez un costume de lissage.
Exemples de tests avant la sortie de production
Parce que les dégâts sur les flancs sont irréversibles, un procédé à arbre cannelé est validé sur des échantillons, jamais sur le premier lot de production. A minimal qualification set includes:
- At least five representative parts measured before and after correction, at every drawing station, in the frozen support condition.
- A fit check with the production go gauge or a master sleeve on every sample, before and after the final press pass.
- Flank inspection — visual or optical — to prove the no-contact rule held under real tooling positions.
- Recorded springback values per press point, which seed the compensation model for production.
- An acceptance record signed against the drawing tolerances, including lead and index where specified.
Acceptance Must Include the Fit, Not Only the Dial
| Élément d'acceptation | Que préciser |
|---|---|
| S'épuiser / TIR at defined stations | Per station, dans un état de support déclaré, referenced to journals or a qualified master sleeve |
| Spline functional fit | Go / no-go gauge, contrôle du couple du manchon principal, ou jeu de flanc spécifié après correction |
| Plomb, index et rouleau | Vérifié là où le dessin l'exige; la torsion est une caractéristique distincte de la courbure |
| État des flancs | Pas de Brinell, aplatissement de la crête, ramassage de flanc ou nouvelles marques d'outillage |
| Intégrité de la surface après durcissement | Inspection des fissures là où la pièce est durcie et critique en fatigue |
| Stock d'usinage restant | Vérification que la correction laissait une marge pour toute meulage finale ou finition de cannelure |
Foire aux questions
Pouvez-vous appuyer directement sur la spline?
Non. Le contact direct avec la pression sur les dents risque d'endommager les flancs et la crête que le redressage ne peut pas réparer.. La force de correction appartient aux diamètres lisses adjacents à la cannelure, ou via un outil de pontage validé qui charge uniquement le diamètre de la racine.
Comment mesurer le faux-rond sur une section cannelée?
Utiliser les journaux là où le dessin le permet, le petit diamètre là où il est continu et qualifié, ou un manchon principal de précision glissé sur les dents pour que le capteur lit une surface continue rectifiée. La lecture d'un indicateur sur les pointes des dents mélange la géométrie des dents avec l'erreur d'axe et donne une fausse carte de courbure.
Mon arbre cannelé est droit mais le moyeu se bloque. Pourquoi?
Les causes probables sont la torsion, dégâts au flanc, ou erreur de plomb/index - tous invisibles lors d'une vérification d'épuisement du journal. Mesurer l'avance et l'index de la cannelure, inspecter les flancs pour déceler des ecchymoses ou des frottements, et testez l'ajustement avec une jauge Go ou un manchon principal avant et après toute correction..
Un arbre cannelé est-il mesuré et redressé comme un arbre moteur?
La boucle de la machine est la même séquence mesure-appui-re-mesure utilisée pour le solution de redressage automatique de l'arbre du moteur, mais la référence et les règles de contact diffèrent: la spline ajoute une surface interrompue pour la mesure, zones protégées pour outillage, et un contrôle d'ajustement fonctionnel dont un arbre lisse n'a jamais besoin.
Quelle courbure peut être corrigée sur un arbre cannelé?
La plage de travail dépend du rapport longueur/diamètre, état du matériau et emplacement des zones de correction lisses par rapport à l'écart. Les arbres minces tolèrent en principe de grandes corrections angulaires mais se couplent fortement entre les stations; les arbres courts durcis tolèrent peu de déviation par passe. Le nombre important est défini par famille de pièces lors des tests sur échantillons., pas lu à partir d'une table générique.
Construisez la solution à partir de l'adéquation, Pas le cadran
Un arbre cannelé est accepté lorsque le moyeu ou le manchon correspondant s'assemble et transmet le couple comme prévu.. Le lissage sert ce résultat: mesure à partir de revues ou d'un maître qualifié, gardez toutes les pressions et tous les appuis hors des flancs, traiter la torsion comme une caractéristique distincte et non compressible, et fermez la boucle avec un contrôle d'ajustement fonctionnel. Geler ces quatre décisions, et la correction elle-même devient une ingénierie de routine.
To turn this spline shaft guidance into a purchase decision, start with the procédure pas à pas de sélection de lisseur and pressure-test the numbers with the photo budgétaire pour une machine à lisser.