
Le redressage d’arbres n’est pas un processus machine universel. Un bar simple, arbre moteur étagé, essieu à bride, l'arbre de transmission à engrenages et le long arbre d'entraînement creux peuvent tous apparaître « courbés »,» mais ils ne partagent pas les mêmes données fonctionnelles, zones de contact sécurisées, méthode de mesure ou réponse de correction.
StraighteningTech évalue les projets de redressage d'arbres à partir du dessin de la pièce, déformation entrante, étape du processus et méthode d'acceptation. Ce hub compare les architectures de redressement d'arbres établies et adresse une enquête; il n'indique pas que chaque famille de pièces ou architecture de machine répertoriée se trouve dans notre gamme d'approvisionnement vérifiée actuelle.. Une capacité spécifique au projet, le temps de cycle et la configuration de l'équipement ne peuvent être spécifiés qu'après examen des dessins, corrélation de jauge, tests représentatifs et résultats d'acceptation publiés.
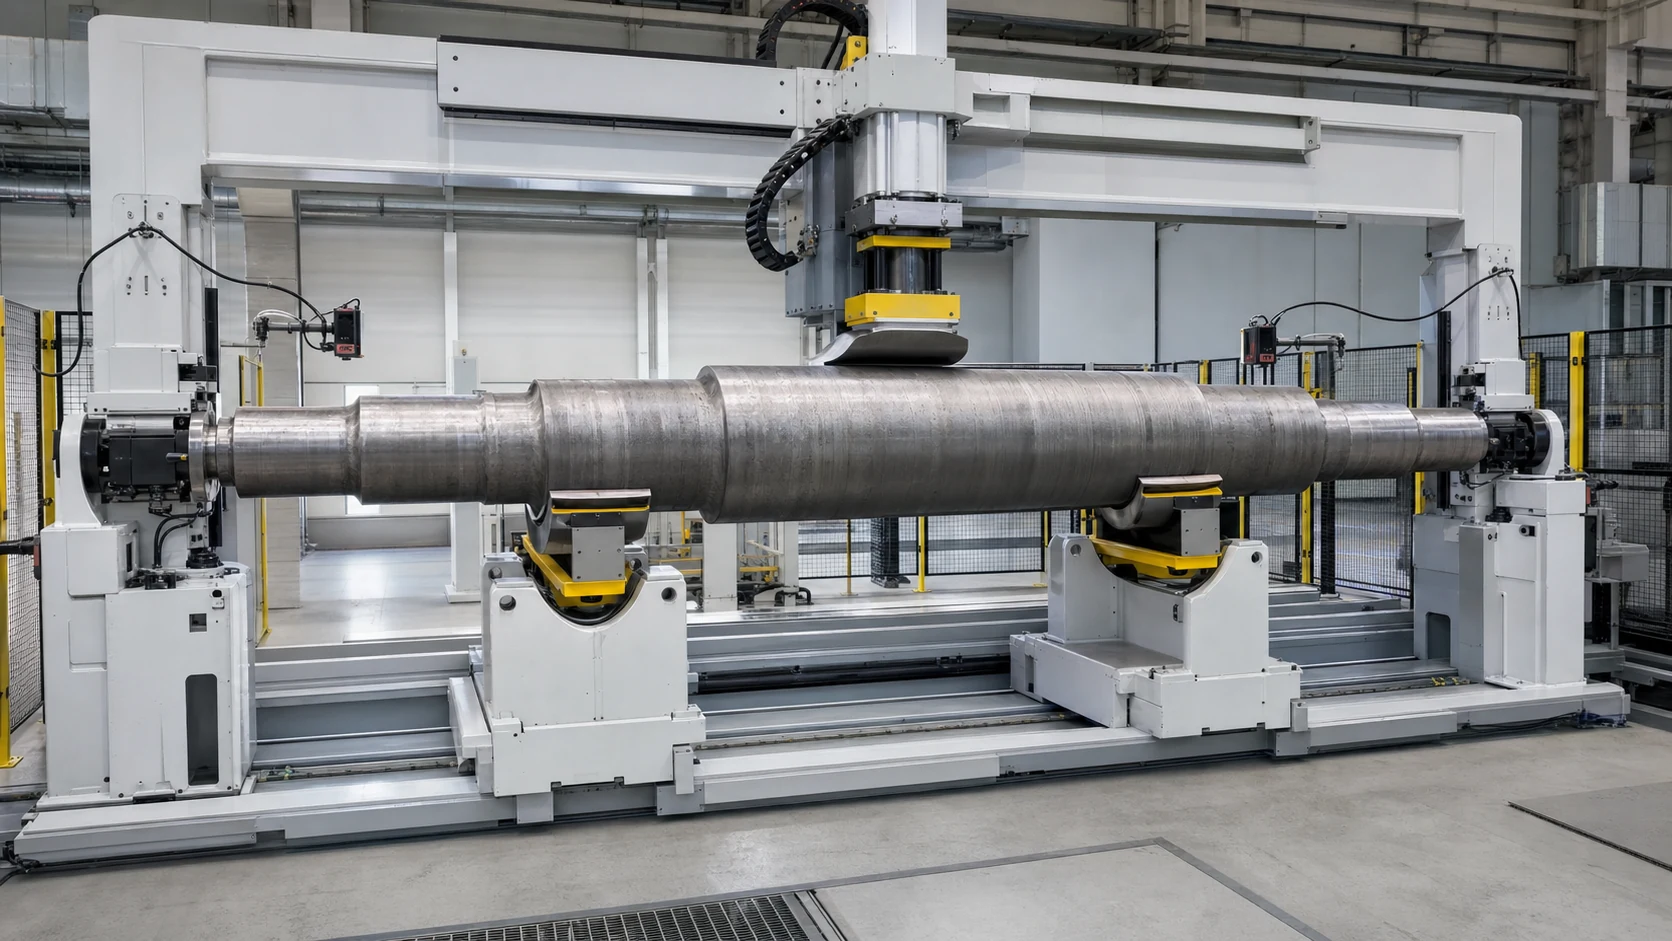
*Illustration du concept d'ingénierie. Il ne représente pas une machine livrée, projet client, configuration du capteur vérifiée, précision ou temps de cycle.*
Trouvez le bon itinéraire pour votre puits
Commencez par la géométrie et la fonction. La question utile n’est pas seulement « Quel est le diamètre de l’arbre ??" mais "Quelles caractéristiques définissent l'axe lors de la prochaine opération d'usinage ou d'assemblage?»
| Famille d'arbres | Caractéristiques typiques | Risque d'ingénierie primaire | Méthode de démarrage probable |
|---|---|---|---|
| Arbre simple ou ébauche de barre | Diamètre constant, surface inachevée | Support longue portée et courbures multiples | Redressage à rouleaux ou presse à points, en fonction de la longueur et de la tolérance |
| Moteur pas à pas ou arbre de pompe | Journaux de roulement, siège du rotor, épaules, rainure de clavette | Faux faux-rond à partir d'une mauvaise donnée; marques sur les journaux finis | Mesure automatique et redressage par presse à points |
| Boîte de vitesses ou arbre cannelé | Journaux, engrenages, cannelures, trous radiaux | Extrémité fonctionnelle, Mesure des dents et zones sensibles aux fissures | Mesure multipoint et correction de points contrôlée |
| Axe ou arbre à bride | Corps long, bride, cannelure, fil | Rotation stable, référence de bride et rigidité asymétrique | Un support dédié, rotation et correction de points |
| Ver, vis à plomb ou à billes | Section fonctionnelle filetée, journaux, envergure mince | Perturbation de la sonde, dommages au fil et retour élastique | Réalisation de données définies par le dessin, telles que des journaux approuvés, centres ou une jauge fonctionnelle – avec zones de correction protégées |
| Arbre à cames ou arbre excentrique | Lobes, journaux et section changeante | Surfaces de mesure irrégulières et modifications locales de la rigidité | Mesure tenant compte des fonctionnalités et correction spécifique au modèle |
| Arbre ou tube d'entraînement creux | Paroi mince, soudures, jougs ou brides | Effondrement, bosselure, relation de phase et interaction d'équilibre | Outillage de protection des tubes; redressage et équilibrage traités séparément |
| Crémaillère de direction ou arbre asymétrique | Tourillons lisses et crémaillère | Section non ronde, fonction d'engrenage et zones de presse restreintes | Prise en charge sensible au profil, mesure et correction |
Si la pièce regroupe plusieurs familles, la fonctionnalité la plus sensible contrôle la solution. Un arbre d'entraînement cannelé creux, Par exemple, ne peut pas être traité comme une simple barre ronde.
Ces itinéraires filtrent des hypothèses, pas des missions universelles. Le dessin, étape du processus, les zones de contact autorisées et les essais représentatifs décident de la méthode finale.
Définir la mesure correcte avant de lisser
Rectitude, faux-rond circulaire, Le runout total et le TIR d'atelier sont liés mais ne sont pas interchangeables.. Le dessin doit identifier le système et l'édition ISO ou ASME en vigueur.. La rectitude est un contrôle de forme et n'utilise pas de référence de référence externe. Le faux-rond circulaire et total sont évalués par rapport à un axe de référence spécifié; le support physique et l'axe de rotation de la machine doivent être montrés pour réaliser cette donnée.
| Exigence de dessin | Ce qui doit être convenu | Pourquoi c'est important pour la machine |
|---|---|---|
| Rectitude de l'axe ou de la surface | Ligne contrôlée, zone de tolérance et longueur d'évaluation | Définit les positions de mesure et l'objectif de correction |
| Faux-rond circulaire | Axe des dates, surface de la sonde, station axiale et une rotation complète | Contrôle la lecture à la section circulaire spécifiée |
| Extrémité totale | Axe des dates, surface contrôlée, trajectoire de la sonde et règle de rotation | Étend l'évaluation sur la surface spécifiée |
| TIR en atelier | Données, gare ou chemin, rotation et règle de lecture max-min | TIR ne doit pas être considéré comme signifiant GD&T voile total |
| Relation tourillon-axe de référence | Caractéristique de dessin exacte, fonctionnalités de référence et journaux contrôlés | Évite d’utiliser la « coaxialité » comme substitut non défini au niveau de l’atelier |
| Fonction engrenage ou cannelure | Méthode du diamètre primitif ou de la jauge fonctionnelle | Une mesure fluide du journal à elle seule peut manquer une erreur fonctionnelle |
| Comportement de l'assemblage final | Palier, joint, couplage, interfaces rotor ou engrenage | Empêche l'optimisation d'une dimension pratique qui ne contrôle pas l'assemblage |
Avant devis, marquez chaque support, zone de mesure et de pressage sur le dessin. Marquez également les rainures de clavette, rainures, fils de discussion, trous d'huile, trous croisés, lobes, dents, parois minces, soudures, revêtements et surfaces de finition finale qui ne doivent pas être contactés sans autorisation.
Pour des résultats proches de la limite de tolérance, la machine et les méthodes du client doivent documenter le même mesurande et le même modèle de mesure, ainsi que la règle de décision d'incertitude et de conformité applicable.
Presse à points ou redressage à rouleaux?
Le choix dépend de la géométrie, étape du processus et méthode d'acceptation – pas sur une préférence générique pour un type de machine.
| Facteur de décision | Redressage automatique par presse à points | Redressage à rouleaux ou à passage traversant |
|---|---|---|
| Meilleur ajustement de départ | Arbres étagés discrets ou riches en fonctionnalités | Barres à section constante, tubes et ébauches d'arbre |
| Mesures | Rotation dans des journaux définis avec une ou plusieurs sondes | Mesure de rectitude/voix hors ligne ou intégrée |
| Correction | Flexion excessive contrôlée localement à une position axiale et angulaire approuvée | Pliage répété à travers des rouleaux disposés |
| Protection des fonctionnalités | Grande flexibilité pour les zones sans pression et sans support | Limité lorsque les étapes, engrenages, les brides ou les éléments finis entrent dans les rouleaux |
| Changement de modèle | Recette, modifications du support et des outils | Réglage du rouleau, modifications du guide et de la configuration de la ligne |
| Avantage typique | Correction en boucle fermée liée au virage mesuré | Traitement continu et manipulation efficace de matériaux uniformes |
| Principal besoin de validation | Modèle à retour élastique, marques de contact et limites maximales de correction | Géométrie du rouleau, protection de la surface et résultat sur toute la longueur |
Certaines filières de production utilisent les deux méthodes à différentes étapes. Une ébauche de diamètre constant peut être redressée au rouleau avant l'usinage, tandis que l'arbre étagé fini reçoit une correction de point basée sur les données après un traitement thermique ou un meulage..
Processus de redressage automatique d’arbre en boucle fermée
Pour un arbre riche en fonctionnalités, la séquence d'ingénierie courante est la mesure, calculer, corriger et remesurer. Les capteurs exacts, prend en charge, les modules de force de presse et d'automatisation sont sélectionnés pour la famille de pièces réelles.
La vidéo montre un concept automatique de flux de matériaux et de redressage par presse à petit arbre.. Il démontre uniquement la structure et la séquence visibles de l'équipement.; ses métadonnées publiques n'établissent pas d'identité d'arbre moteur, type de capteur, forcer, tolérance ou temps de cycle.
1. Identifiez la pièce et sélectionnez une recette validée
La recette proposée définit la donnée de réalisation, postes de soutien, postes de mesure, zones de correction autorisées, caractéristique cible et limites maximales de correction. Code à barres, La sélection DMC ou ordre de production est une architecture facultative qui peut réduire les erreurs de modèles mixtes lorsqu'elle est incluse dans la portée confirmée du projet..
2. Charger, Soutenir et faire pivoter l'arbre
Chargement manuel, un plateau, convoyeur, le robot ou le portique sont des architectures de manipulation candidates plutôt qu'une portée par défaut. La pièce à usiner doit tourner de manière stable dans un agencement de support vérifié qui réalise la donnée spécifiée. Centres, Supports en V, les rouleaux et l'axe de rotation de la machine ne sont pas automatiquement interchangeables.
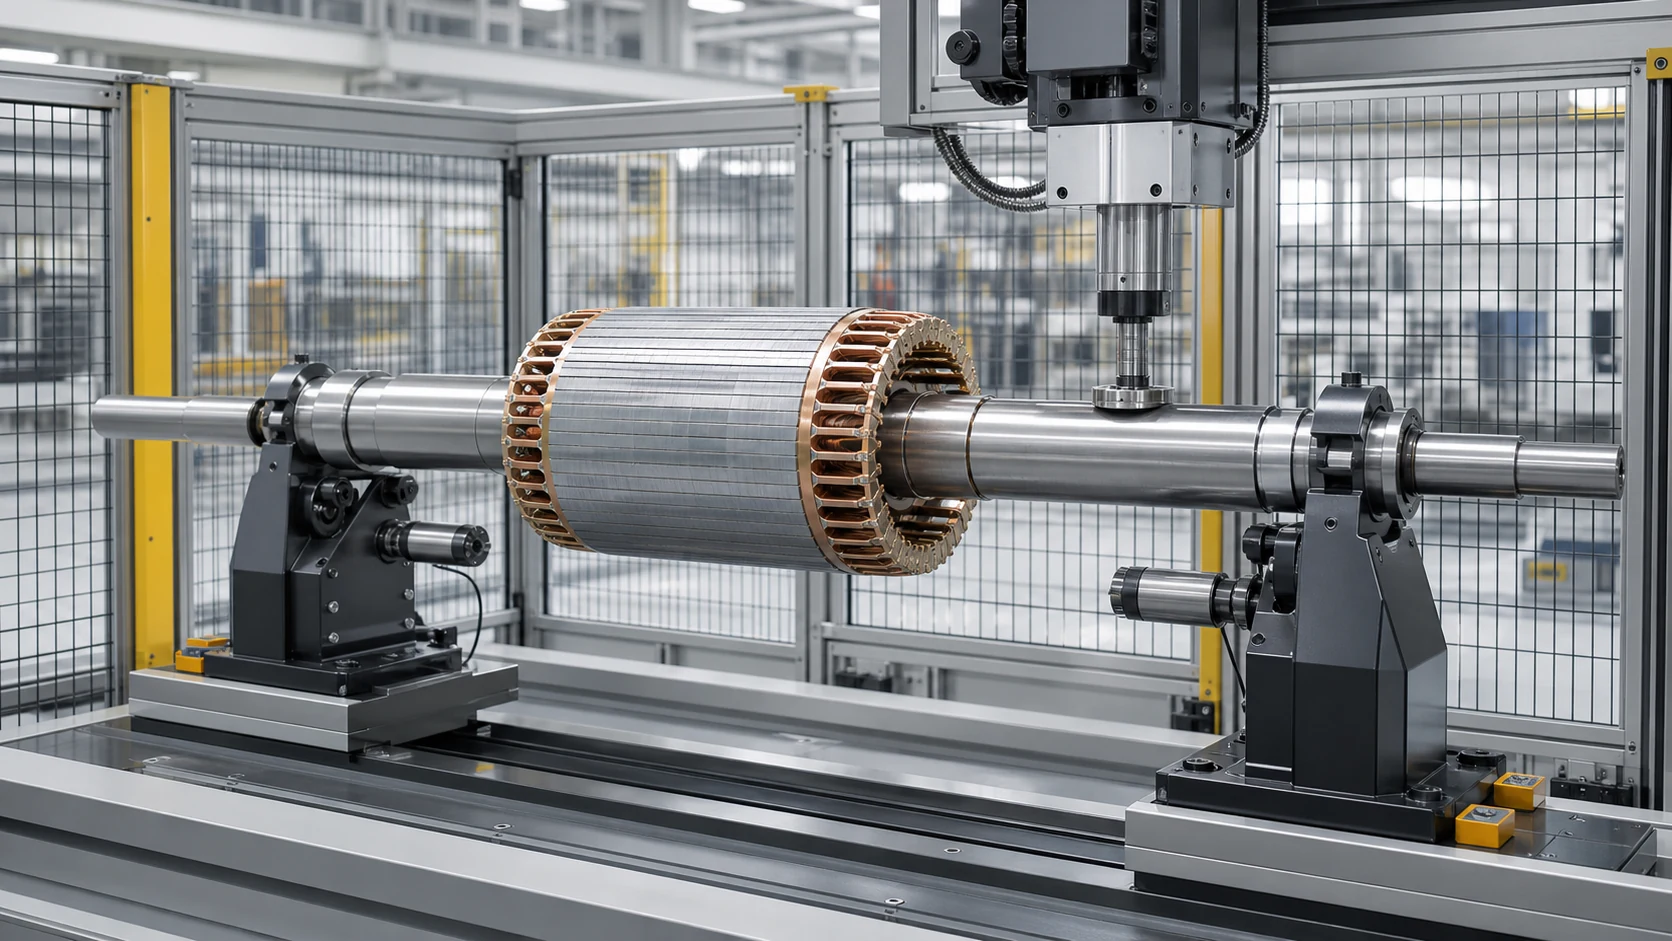
*Illustration du concept d'ingénierie. Les géométries sont des exemples de dépistage génériques, pièces client StraighteningTech non vérifiées ou couverture actuelle de la machine.*
3. Mesurer l'écart entrant
Sondes de contact, des capteurs sans contact ou des jauges fonctionnelles enregistrent les écarts aux positions approuvées. Le système doit distinguer un véritable virage d'une contamination., un sillon, une transition de diamètre ou une assise instable.
4. Calculer la position et la direction de la correction
Le contrôleur identifie la position de courbure axiale et angulaire dominante. Pour arbres à plusieurs coudes, la séquence doit éviter de corriger un endroit tout en créant un résultat inacceptable à un autre.
5. Appliquer une flexion excessive contrôlée
La presse se déplace uniquement vers une zone approuvée et plie l'arbre au-delà de la position finale souhaitée afin que le retour élastique le laisse plus près de la cible.. AVC et, le cas échéant, les limites de force sont élaborées à partir d'un échantillon de réponse.
6. Mesurer et décider
Les mêmes données et stations de mesure sont à nouveau utilisées. Si le résultat reste en dehors de la cible mais reste dans les limites de correction validées, une autre correction contrôlée peut être autorisée. Pièces qui atteignent un cycle, accident vasculaire cérébral, la limite de force ou de plausibilité est envoyée à NOK ou à un examen technique.
7. Enregistrer et décharger
Si la traçabilité est incluse dans le périmètre de contrôle confirmé, une cellule configurée peut stocker des valeurs avant/après, recette, nombre de corrections et résultat OK/NOK. L'interface de données requise reste soumise à l'ingénierie du projet et à l'acceptation.
Protéger les caractéristiques fonctionnelles et les surfaces
Un arbre peut atteindre une valeur de faux-rond et rester inutilisable si le processus marque un tourillon de roulement., endommage un fil, déforme un mur creux ou initie une fissure. Les règles d'outillage et de correction nécessitent donc un plan de protection des fonctionnalités.
| Fonctionnalité | Risque typique | Contrôle requis |
|---|---|---|
| Tourillon d'appui au sol ou de joint | Marques de support ou de presse | Contacts profilés propres et pression de contact approuvée |
| Dents d'engrenage ou cannelure | Dommages dentaires ou signal de sonde trompeur | Mesure fonctionnelle si nécessaire; pas de contact presse incontrôlé |
| Rainure de clavette, rainure ou trou radial | Concentration des contraintes et initiation des fissures | Zone d'exclusion et limites de correction conservatrices |
| Section de fil ou de ver | Dommages au flanc et mesure instable | Mesurer sur des revues approuvées; protéger la section filetée |
| Bride | Support instable ou distorsion du visage | Concept de localisation et d'assistance dédié |
| Section creuse ou à paroi mince | Ovalité, bosselure ou effondrement | Support distribué et outillage spécifique au tube |
| Transition durcie | Réponse fragile ou risque de fissure | Examen de la dureté/du lot, essais sur échantillons et limites d'arrêt |
| Surface enduite ou finie | Dommages esthétiques ou fonctionnels | Matériaux de contact compatibles et contrôle de la propreté |
Une plate-forme peut couvrir plusieurs modèles d'arbres
Une cellule flexible peut recouvrir une famille d'arbres lors du déplacement de la machine, la force et la plage du capteur se chevauchent et les outils de changement peuvent reproduire les données correctes. La couverture du modèle doit être prouvée sur toute l’enveloppe, pas seulement sur un échantillon nominal.
*Illustration du concept d'ingénierie. Il montre un possible arrangement de vérification de l'état libéré sans réclamer de données, incertitude, tolérance ou résultat accepté.*
| Module cellulaire | Questions à résoudre |
|---|---|
| Machine de base et presse | Déplacement obligatoire, fenêtre de force/résolution et accès aux corrections |
| Supports et rotation | Données, portée, méthode de protection de surface et de changement de modèle |
| Système de mesure | Type de capteur, nombre de gares, corrélation entre la force de la sonde et la jauge |
| Manutention | Manuel, plateau, convoyeur, portique ou robot; orientation et taille du tampon |
| Contrôles | Gestion des recettes, modèle de correction, limites d'arrêt et logique des pièces anormales |
| Données de qualité | Valeurs avant/après, traçabilité, export et interface client |
| Sécurité | Garde, verrouillages, protection contre les surcharges et accès pour la maintenance |
Chemins d’application des arbres
Ce moyeu organise les recherches d'arbres par pièce car chaque famille a des règles de référence et de protection des caractéristiques différentes.. Les exemples publiés examinés incluent actuellement des arbres de moteur, arbres d'essieu automobiles et arbres à vis sans fin pour petits moteurs. Autres familles, dont les manches textiles, vis à plomb ou à billes, arbres de transmission, rotors, arbres à rouleaux, vilebrequins, les arbres à cames et les tiges de piston demeurent des voies d'évaluation dont l'adéquation au projet doit être établie à partir de preuves directes et d'échantillons représentatifs.. Essieux ferroviaires, les broches de machines-outils et les vis de plastification ne sont pas représentées ici en tant que capacités StraighteningTech actuellement vérifiées. Arbre plein, les identités des tubes creux et des barres longues doivent être confirmées avant d'attribuer une pièce cylindrique à une famille de solutions.
Pour les exemples publiés examinés, voir Solution de redressage automatique de l’arbre du moteur, Solution de redressage d’arbre d’essieu automobile et Solution de redressage d'arbre à vis sans fin pour petit moteur. Chaque nouveau projet nécessite toujours son propre dessin et son propre examen d'échantillons.
Exemple de validation avant une proposition finale
Des essais représentatifs convertissent un concept de machine en une spécification de projet défendable. L'ensemble d'échantillons doit inclure des échantillons courts/longs, petit/grand diamètre, virage entrant normal/pire, et les lots de matériaux ou de traitement thermique pertinents.
| Élément de validation | Preuve à enregistrer |
|---|---|
| Accord de mesure | Données, positions des sondes, méthode de jauge et résultat de corrélation |
| État entrant | Répartition des courbures, état de surface et échantillons anormaux |
| Réponse corrective | Réponse course/force, nombre de retours élastiques et de corrections |
| Résultat final | Toutes les stations de mesure nécessaires, non seulement le pire point initial |
| Intégrité des pièces | Marques de contact, fissures, état du filetage/dent/bride et autres risques |
| Ajustement de la production | Chargement, passage, répartition des cycles, Traitement des NOK et besoins en données |
| Limite d'acceptation | Famille de pièces testées et conditions couvertes par le devis final |
Aucune prétention universelle en matière de précision ou de temps de cycle ne s'applique à chaque arbre. Une garantie finale doit préciser la famille de pièces, étape du processus, portée entrante, données, méthode de mesure, exemples de preuves et conditions d'acceptation.
Informations nécessaires pour une proposition de redressage d’arbre
Veuillez fournir:
- 2Dessin D et, si disponible, 3Modèle D;
- matériau de l'arbre, état de dureté et de traitement thermique;
- diamètre minimum/maximum, matrice de longueur et de modèle;
- centres, tourillons, sièges de rotor, engrenages, cannelures, brides, threads et autres fonctionnalités fonctionnelles;
- distribution de courbure ou de faux-rond entrant, y compris les pires cas;
- caractéristique requise, tolérance, donnée et méthode d'inspection client;
- support autorisé, zones de mesure et de pressage;
- surfaces sensibles et zones de contact interdites;
- étape actuelle du processus et prochaine étape de fabrication ou d'assemblage;
- volume de production, heure takt cible, sens de chargement et besoins de changement;
- des échantillons représentatifs couvrant toute la famille.
FAQ
Une machine de redressage d'arbre peut-elle gérer chaque type d'arbre?
Non. Une plateforme peut couvrir une famille validée lors de son voyage, forcer, capteurs, les supports et l'outillage correspondent à l'enveloppe complète. Un adapté, à bride, un arbre creux ou très fin peut nécessiter un concept de mesure ou de correction différent.
La rectitude est-elle la même que le TIR?
Non. La rectitude est un contrôle de forme indépendant des données. Une lecture TIR est une indication max-min d'atelier dont la donnée, station ou chemin de sonde, la règle de rotation et de lecture doit être documentée; ce n'est pas automatiquement GD&T voile total. La méthode de dessin et de jauge client doit déterminer ce que la machine mesure et accepte.
Un arbre étagé doit-il utiliser un redresseur à rouleaux?
Le redressage par rouleaux est un candidat de départ courant pour les matériaux à section constante. Une fois les fonctionnalités fonctionnelles terminées, un arbre étagé peut à la place nécessiter une mesure basée sur des données, zones de contact protégées et correction de points locaux; le dessin et les essais d'échantillons décident de l'itinéraire.
Les arbres durcis peuvent-ils être redressés sans fissures?
C'est peut-être faisable, mais la dureté, géométrie, les concentrations de contraintes et le virage entrant modifient le risque. Limites de correction conservatrices, des essais représentatifs et des exigences en matière d'inspection des fissures ou des surfaces doivent être convenus.
Le redressage de l'arbre remplace-t-il l'équilibrage?
Non. Le redressement contrôle la géométrie ou le faux-rond; l'équilibrage contrôle la répartition de la masse pendant la rotation. Un arbre d'entraînement ou un rotor peut nécessiter les deux processus, avec une séquence définie et des critères d'acceptation séparés.
Quel est le moyen le plus rapide de recevoir une proposition utile?
Envoyez le dessin, matériau/dureté, mesures entrantes et cibles, données, zones protégées, Exigence de production et échantillons représentatifs. Cela permet à l'équipe d'ingénierie de recommander un concept de processus et de machine au lieu de deviner à partir du diamètre et de la longueur..
Construisez la solution à partir de la pièce à usiner
La voie la plus fiable est la classification des pièces, définition de mesure, sélection de la méthode, conception de zones protégées et validation des échantillons. Cela évite qu'une machine soit sélectionnée autour d'une déclaration de tolérance incomplète ou d'une donnée pratique mais non fonctionnelle..
Contacter StraighteningTech avec le dessin de votre arbre et des informations sur les échantillons. Notre équipe de solutions peut préparer une proposition de mesure, correction, concept de manipulation et de validation pour l'examen technique; la portée finale reste soumise à la validation des dessins et des échantillons.
Limite de référence technique
Ce hub utilise du matériel technique public provenant des cadres de spécifications dimensionnelles ISO/ASME et des fabricants de machines de dressage établis pour décrire la terminologie de l'industrie., familles de pièces et architectures de processus possibles. Ces sources ne prouvent pas la gamme de machines StraighteningTech, capteurs, algorithmes de contrôle, précision, temps de cycle, fonctions de traçabilité ou historique de livraison. Les réclamations spécifiques au projet nécessitent des dessins StraighteningTech, enregistrements de configuration, essais représentatifs et preuves d'acceptation publiées.