
Solutions de lissage des tuyaux de forage à huile
Le tuyau de forage à huile est l'équipement de base pour le forage à huile, et sa rectitude et sa coaxialité affectent directement l'efficacité et la sécurité du forage., qui améliore considérablement la durée de vie des outils de forage et l'efficacité du forage.
Application de tuyaux de forage à huile

Tuyau de forage standard
Le tuyau de forage standard est l'outil de forage le plus utilisé dans le forage à l'huile et doit assurer une excellente coaxialité et rectitude pour améliorer l'efficacité du forage.
Application:
- Pipe de forage standard de l'API
- canne de forage profonde
- Pôle de forage de puits directionnel
- Pole de forage de puits horizontaux
Paramètres techniques:
- Coaxialité: ≤0,08 mm / m
- Rectitude: ≤0,2 mm / m
- Rondeur: ≤0,1 mm
- Efficacité de production: 15-20 pcs/heure
Tuyau de forage spécial
Les tuyaux de forage spécialisés sont utilisés dans des conditions géologiques spéciales et des environnements de travail complexes, qui nécessitent des propriétés de matériaux plus élevées et une précision de traitement.
Application:
- forage de puits ultra-profond
- Puits O contenant du soufre
- Forage à haute pression
- Forage du sol dur
Paramètres techniques:
- Coaxialité: ≤0,05 mm / m
- Rectitude: ≤0,15 mm / m
- Rondeur: ≤0,1 mm
- Efficacité de production: 10-15 pcs/heure

Outil de cintrage de joints et de redressage de tuyaux entiers
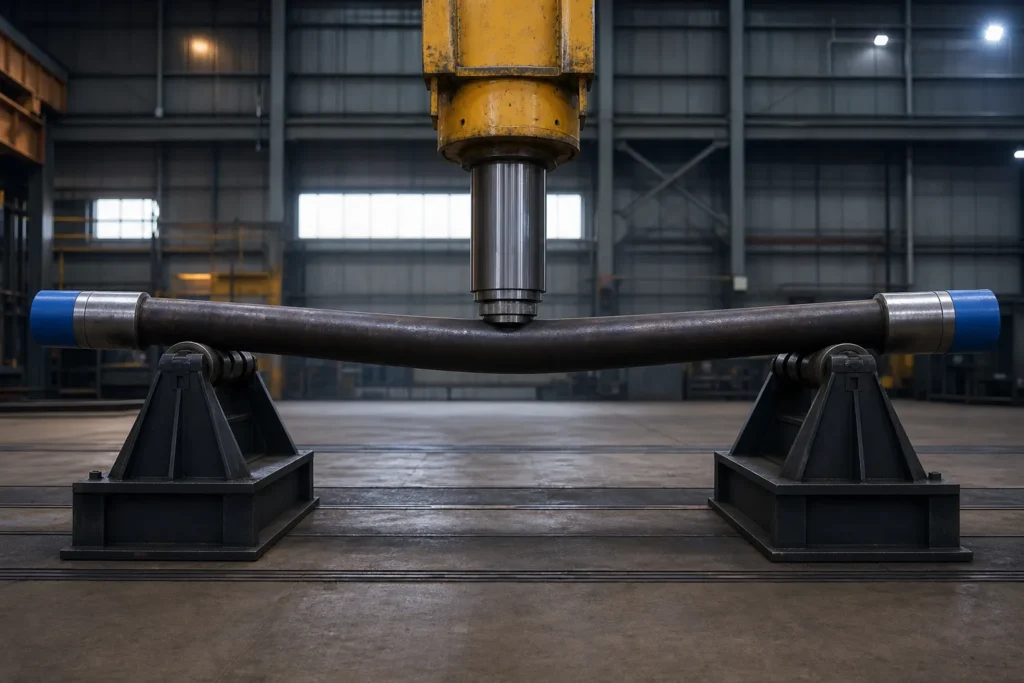
Les joints d'outils à chaque extrémité d'une tige de forage sont soudés par friction, sections forgées à paroi épaisse portant les connexions API - la partie la plus rigide d'un assemblage déjà rigide. En pratique, ils ne se plient presque jamais seuls: lorsque les drapeaux d'inspection s'affaissent ou se plient au niveau d'un joint d'outil, la courbure réelle réside généralement dans le corps du tuyau près de la transition de soudure ou dans l'interface corps-joint, et la correction est effectuée sur l'ensemble du tuyau avec les joints en place. Le redressage d'un joint d'outil au sens d'atelier signifie donc le redressage d'un tube entier., mesuré au niveau des articulations.
Ce point de mesure compte. Une tige de forage redressée est acceptée au raccordement: le faux-rond entre l'axe du filetage du joint et l'axe du corps du tuyau est ce qui est vrai dans la chaîne, ainsi la donnée de contrôle est le joint même lorsque la presse agit sur le corps à quelques mètres. L'itinéraire de correction suit la logique de presse contre rouleau expliquée dans notre redressage à la presse vs redressage au rouleau comparaison, avec des protecteurs de filetage installés avant tout contact et un espacement de support défini à partir de la carte de courbure mesurée plutôt qu'à partir des habitudes de longueur de tuyau.
La séquence est l'autre moitié de l'histoire. Les entrepreneurs en inspection des champs pétrolifères décrivent des flux de reconditionnement dans lesquels le redressage vient en premier, avant le nettoyage et l'épaisseur de paroi ultérieure, relevés de dérives et de fissures — la géométrie doit être restaurée avant que ces inspections produisent des résultats significatifs (descriptions des séquences de service signalées par les fournisseurs de reconditionnement de tiges de forage). Pour les membres BHA les plus lourds sous le tuyau, la logique de correction augmente en classe de force: voir notre redressage de colliers de forage et redressage de garnitures de forage lourdes pages pour les familles de zones de transition et de colliers.
Deux règles pratiques évitent les problèmes liés au redressage des joints d'outils. D'abord, protéger les connexions avant toute chose: les protège-fils restent en place pendant la mesure et le pressage, et pas de support, le rouleau ou la pince repose toujours sur une épaule, face de joint filetée ou à épaulement rotatif : le raccordement est l'élément le plus précieux et le moins réparable du tuyau. Deuxième, traiter la zone de soudure par friction comme un élément d'inspection à part entière: un pli concentré près de la soudure doit déclencher une inspection des fissures de la zone de transition avant tout cycle de presse, car cette zone supporte à la fois les contraintes résiduelles de soudure et le changement de section qui concentre la flexion de service. Un tuyau qui passe avec succès un contrôle de rectitude mais qui présente un raccord endommagé ou une anomalie de soudure non inspectée n'a pas été reconditionné - il est seulement devenu plus difficile à rejeter..
Un tuyau torsadé n’est pas un tuyau plié – le jugement Twist-Off
Les tiges de forage accumulent deux types différents de dommages géométriques, et un seul d'entre eux appartient à une presse. UN plier est une déviation dans un seul plan — le tube se lit droit depuis deux points de vue perpendiculaires et courbé depuis les autres. UN torsion est un déplacement angulaire permanent autour de l’axe propre du tuyau: tracez une ligne longitudinale le long d'un joint torsadé et la ligne tourne au fur et à mesure de son déplacement - une section transversale a tourné de façon permanente contre ses voisines. La distinction est importante car les deux conditions proviennent d’événements différents et laissent derrière elles des dommages différents..
La torsion permanente est généralement un enregistrement d'accident: événements twist-off, où l'énergie de torsion stockée par la corde se libère au moment de la séparation et enroule le tuyau au-delà de la limite de rendement, ainsi que les retraits de tuyaux coincés et le couple soutenu du travail directionnel. Au moment où la torsion est visible, la longueur affectée a déjà été chargée au-delà de la limite d'élasticité en torsion - un fait métallurgique, pas un problème de géométrie: aucun cycle de presse ne le déroule, et la rotation de la section à froid ajouterait un deuxième épisode plastique au-dessus du premier..
C'est pourquoi le redressage des presses, comme un processus, refuse le poste. Une presse à redresser superpose un pliage monoplan contrôlé; la correction de la torsion nécessiterait plutôt un couple contrôlé autour de l'axe sur la longueur torsadée - une machine et un mode de chargement différents - tandis que l'historique d'élasticité qui a produit la torsion reste dans l'acier d'une manière ou d'une autre. Le jugement qui s'applique s'applique:
- Quantifiez d’abord la torsion. Marquez ou mesurez la référence angulaire le long du joint – combien de degrés sur quelle longueur – avant toute décision, la même discipline axée sur la mesure qui régit le pliage.
- Traitez la torsion permanente visible comme un indicateur matériel. Il marque une longueur qui a déjà cédé une fois en service – une condition que la norme d’inspection doit évaluer, pas une forme à corriger.
- Vérifiez spécifiquement les connexions. Un joint qui a pris une torsion concentre les conséquences au niveau des connexions à épaulement rotatif, où la référence de maquillage et l'étanchéité des épaules sont compromises indépendamment du corps - dommages qui conduisent à des décisions de réusinage ou de remplacement, pas à la presse.
- Acheminer le verdict vers la norme d'inspection. Si un joint torsadé est déclassé, restreint ou condamné est décidé en vertu des pratiques d’inspection en vigueur pour les éléments de tiges de forage – le cadre décrit dans notre Présentation des normes de rectitude API — pas dans le magasin.
La conséquence pratique pour le flux de reconditionnement: la torsion est détectée lors de l'inspection à l'arrivée, avant que le joint ne soit programmé pour l'heure de la presse. Ce séquençage - classer, alors ne corrigez que ce que la classification libère — tel est le principe organisateur de notre flux de travail de reconditionnement des tiges de forage article. Un atelier qui découvre une torsion après le lissage a perdu du temps de presse sur un joint qui n'a jamais été candidat.
Un cas limite mérite l’honnêteté: un joint peut subir à la fois une courbure et une légère torsion résiduelle, et le virage seul est légitimement corrigible. Corrigez uniquement ce que la mesure définit : correction de courbure plan par plan par rapport à la référence de l'axe de connexion., avec la torsion documentée et acheminée vers la décision d'inspection - jamais “amélioré” en appuyant plus fort dans un plan diagonal.
L'axe du filetage RSC est la donnée de rectitude
Demandez où la rectitude est mesurée sur un joint de tige de forage et la mauvaise réponse est la plus courante.: la surface extérieure du tube. Une ligne à la craie le long du diamètre extérieur permet de lire directement alors que le joint est encore à court de corde., et un joint avec un arc de corps visible peut fonctionner correctement, car l'axe fonctionnel du tuyau n'est pas sa peau.. C'est l'axe établi par les liaisons à épaulement rotatif aux deux extrémités. L'axe du filetage RSC est la donnée autour de laquelle la chaîne tourne réellement, et chaque mesure de redressement importante est prise en fonction de celle-ci.
Le raisonnement est mécanique. En service, la position du joint dans le train de tiges est entièrement définie par ses deux connexions: siège d'épaules, les fils s'engagent, et l'axe de l'articulation suivante continue à partir de l'axe de connexion, pas de l'OD du milieu du corps. Ce que la plate-forme ressent comme “tuyau tordu” est l'excentricité entre ces axes de connexion et le tube entre eux. Une passe de redressement du corps jugée sur les lignes de surface peut laisser cette excentricité intacte : le tube est plus beau et la corde vibre exactement comme avant..
La pratique de mesure suit les données:
- Simulez l'axe du filetage aux deux extrémités. Arbres filetés, des mandrins expansibles ou un centrage de précision dans l'alésage de connexion remplacent l'axe défini par les filetages, et le faux-rond est lu sur le corps du tube par rapport à cet axe simulé.
- Ou inverser la référence. Avec l'assemblage appuyé sur les surfaces de référence de connexion, le faux-rond du corps est mesuré directement le long du tube — la géométrie du support remplace les arbres lorsqu'ils ne sont pas disponibles, à un certain prix en termes de rigueur de configuration.
- Lire à des stations définies, pas au pire endroit. Un profil de faux-rond le long du corps — la logique multipoint décrite dans notre mesure d'arbre multipoint article - c'est ce qui tourne “ça a l'air droit” en un numéro que la certification peut porter.
Le monde de l'inspection des connexions maintient déjà un écosystème de jauges mature pour la géométrie RSC : filetage à élément unique et pratique de jaugeage pour la conicité, avance et forme - et l'acceptation du redressage doit être comprise comme une branche de cette même métrologie définie par la connexion. Les jauges certifient la connexion; le contrôle du faux-rond certifie le corps par rapport à l'axe de la connexion; ensemble, ils répondent à la seule question posée par la chaîne: ce joint est-il vrai autour de l'axe défini par ses filetages?
Sur la presse, la donnée a deux conséquences opérationnelles. Les supports et points d'appui sont choisis pour que la correction agisse sur le corps sans jamais charger de connexion, et la vérification post-correction est effectuée sur la référence de l'axe de connexion avant que le joint ne soit libéré - l'acceptation en atelier et l'acceptation au niveau de la chaîne restent la même mesure, comme indiqué pour les travaux de réparation tubulaires dans notre flux de travail de reconditionnement des tiges de forage. Un dossier de redressement qui montre le faux-rond du corps mesuré par rapport à l'axe RSC est celui qu'un dossier de recertification peut défendre; tout ce qui est mesuré par rapport à une ligne de surface est une documentation géométrique, pas d'acceptation.
Vidéo du processus de solution de redressement des tuyaux d'huile
Caractéristiques du produit pour la machine à redresser des tuyaux de forage à huile
- Pour garantir la précision des tests, utiliser un capteur de déplacement de haute précision lors de la construction et du traitement des montages de test.
- Équipé d'un système de chargement de contrôle de position de haute précision pour améliorer la précision de l'alignement.
- Coordonner et gérer les différents composants pour raccourcir le rythme du processus de lissage.
- Informations d'invite d'alarme de situation anormale parfaite pour faciliter la maintenance de l'équipement.
- dispose d'une carte mémoire de 16 Go pour stocker les informations de traitement, liaison de communication réservée avec l'ordinateur hôte.
- Outillage et accessoires à changement rapide, réglage et commutation paramétrés, configuration automatisée des outils.


