
Une bielle convertit le mouvement de rotation en mouvement alternatif sous charge, en tension, compression et flexion, des millions de fois par heure de fonctionnement. Contrairement à un arbre, il n'a pas d'axe de rotation unique à aligner.. Sa géométrie réside dans la relation entre deux alésages - la tête de bielle sur le maneton et la petite extrémité sur l'axe du poignet - et le redressage signifie restaurer cette relation.: parallélisme alésage à alésage, torsion, Entraxe et géométrie d'alésage, à l'état assemblé et serré, la tige tourne dans.
Cet article concerne le redressement du corps de bielle lui-même. Deux ressources connexes sur ce site couvrent une plus petite famille de pièces: le solution de redresseur de manchon de bielle et le Machine de redressage de bielle ZD90 redresser slender sleeve-type link rods et des épingles (ø1,5–8 mm de diamètre, 45–95 mm de longueur) pour les outils et assemblages électriques - pas le corps de la tige du moteur. Le corps de bielle de moteur discuté ici est corrigé sur des supports d'alignement de bielle et des presses dédiés dans les ateliers de remise à neuf de moteurs.; le processus et la logique d'acceptation ci-dessous documentent cette pratique.
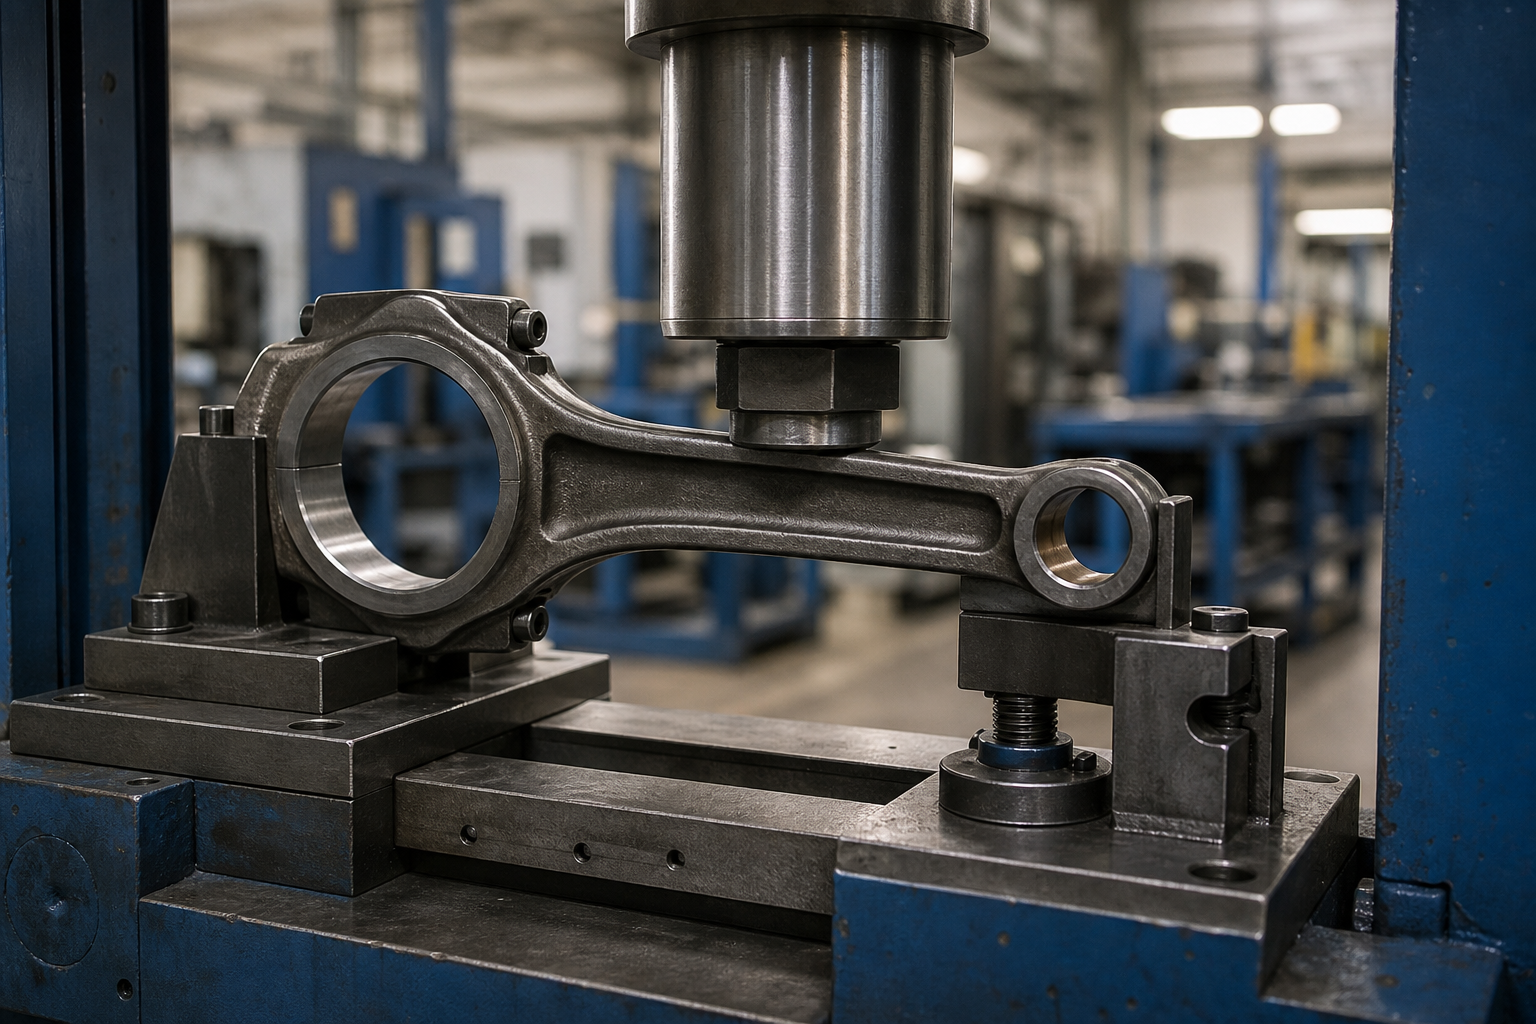
Quoi “Courbé” Moyens sur une bielle
| Mode de déformation | Quels changements | Itinéraire de correction |
|---|---|---|
| Courbure de poutre | La tige s'incline entre les alésages; les alésages restent parallèles mais décalés | Appuyez sur la correction sur la tige de la poutre en I entre l'outillage rembourré |
| Torsion du faisceau | Un alésage tourne autour de l'axe de la tige par rapport à l'autre | Correction de torsion dans un dispositif de fixation de tige avec retenue d'extrémité contrôlée |
| Erreur de parallélisme d'alésage (plier le cadre d'alésage) | L'axe du pied de bielle s'incline hors parallèle à l'axe du pied de bielle dans le plan de la tige. | Correction de presse à des points définis; vérifier sur le dispositif d'alignement |
| Distorsion à grande extrémité | Ovalité ou conicité dans l'alésage de tête de bielle, souvent après un étirement du boulon ou un événement de défaillance d'un boulon de tige | Pas de problème de flexion: usinage de faces de capuchon et réalésage/affûtage, la voie classique du reconditionnement |
| Distorsion des petites extrémités | Alésage déformé ou perte de taille | Alésage et re-manchon; voir la solution de redresseur de manchon référencée ci-dessus |
Les trois premières rangées sont des travaux de redressage à la presse sur le corps de la tige. Les deux derniers appartiennent au reconditionnement d’usinage. Les magasins qui les confondent appuient sur une tige pour forcer la lecture d'un indicateur, déformer davantage les alésages, et perdre la pièce - c'est pourquoi l'étape de mesure ci-dessous sépare la courbure et la torsion de la géométrie de l'alésage avant que quoi que ce soit ne soit chargé.
Mesurer à l'assemblé, État serré
Une bielle est une pièce en deux parties du point de vue du pied de bielle.. La casquette, les visages qui se séparent, les boulons et leur couple participent tous à la géométrie finale de l’alésage, donc chaque mesure crédible suit la même discipline:
- Inspectez d’abord la présence de fissures : inspection par magnétoscopie de la tige, faces de séparation et pattes de boulons. Redresser une tige fissurée convertit un défaut détectable en une panne future.
- Assemblez le capuchon avec des boulons neufs ou en bon état, serré selon les spécifications. Une tige non serrée mesure un alésage qui n'existe pas en service.
- Placez la tige sur un dispositif d'alignement: la tête de bielle sur un arbre fixe ou entre plaques anti-retour, une goupille ou un arbre à travers la petite extrémité.
- Lisez la courbure et la torsion avec des indicateurs à cadran à des points de mesure définis - l'agencement classique d'alignement de tige utilisé dans le reconditionnement des moteurs depuis des décennies.
- Mesurer les dimensions de l'alésage, Distance centrale et état de la face du capuchon séparément; ne laissez pas l'erreur d'alésage se faire passer pour un virage.

Le luminaire, pas l'oeil, définit la vérité. Les ateliers sans aligneur de tige tentent de déduire la courbure à partir des lectures d'épaisseur contre une plaque de surface, qui mélange les erreurs de montage, erreur de plaque et erreur d'alésage en un seul numéro. La norme professionnelle — reflétée dans les pratiques de remise à neuf des moteurs, depuis les ateliers spécialisés jusqu'aux usines de moteurs de production — est un support d'alignement dédié avec les deux alésages sur le matériel de jauge..
Appuyez sur Correction sur la poutre en I
L'erreur de courbure de la poutre et de parallélisme de l'alésage est corrigée en appuyant sur la tige entre des supports qui agrippent des zones définies de la tige.:
- Soutenez et appuyez sur la tige de la poutre en I et les sections de bossage – jamais à travers un alésage, une patte de boulon, la face de séparation ou un passage d'huile percé.
- Placer le point de presse au point haut mesuré de l'écart, avec des rayons d'outillage adaptés à la section de la poutre afin que le contact reste hors des bords de la bride.
- Corrigez par petits incréments et revérifiez l'aligneur après chaque pression.; une tige qui mesure propre après deux passages de lumière est une meilleure pièce qu'une tige pressée une fois fort.
- Attendez-vous à un retour élastique et réglez-le délibérément: la même logique de compensation utilisée sur les arbres s'applique, et le faisceau court et rigide de la canne facilite le dépassement.
- Après la passe de presse finale, revérifier les alésages, entraxe et couple du capuchon avant de libérer la pièce - une pression sur la poutre décale la géométrie de l'alésage de quelques dixièmes, et la séquence de reconditionnement doit connaître la nouvelle ligne de base.

La rigidité du luminaire représente la moitié du processus. Les étaux d'établi flexibles, et le travail de correction effectué contre une base mobile produit des résultats incomparables - un principe d'atelier d'usinage expérimenté qui s'applique autant aux tiges qu'à tout travail de presse.. Les redresseurs de tiges dédiés résolvent ce problème avec un cadre de serrage rigide et un outillage spécifique à la tige.. La même discipline — fixation rigide et retour mesuré — régit nos redresseurs de production tels que le Redresseur de bielle ZD90, qui exécute un redressage automatique en boucle fermée (alimentation, mesure, servo-correct, réinspecter) sur petites biellettes à manchon.
Les marques d'outillage sont un défaut de qualité en soi. Les tiges sont des pièces finies au moment où elles atteignent la presse – alésages usinés, surfaces de séparation à faces, parfois des tiges grenaillées — les enclumes et les supports nécessitent donc des inserts rembourrés ou à rayon assorti, et toute marque de témoin laissée sur une patte de boulon, le trou d'huile ou la face de séparation justifie une réinspection de l'élément concerné avant que la tige ne bouge.
Le lissage s’inscrit dans une séquence de reconditionnement
La pratique de remise à neuf des moteurs exécute le reconditionnement des bielles selon une séquence ordonnée, et le lissage y a une place fixe:
- Inspection et nettoyage des fissures. Les cannes avec indications quittent la ligne ici.
- Lissage. Courbure et torsion du faisceau corrigées sur l'aligneur et appuyer; revérifié dans le luminaire.
- Usinage des faces de joint. Les faces de séparation du capuchon et de la tige sont à surface réelle, fermer l'alésage plus petit.
- Remplacement des boulons et couple. Nouveaux boulons selon spécifications avant tout travail d'alésage.
- Restauration d'alésage. Affûter pour les petites corrections ou aléser/tourner pour les plus grandes, finition du gros bout à la bonne taille, rondeur et entraxe.
- Vérification finale et gestion du poids. Parallélisme, torsion, entraxe, et correspondance de poids dans le groupe moteur.
L'ordre compte. Le redressage avant les travaux de tronçonnage signifie que les opérations de perçage terminent une poutre droite; le redressage après l'alésage entraînerait un alésage fini hors de sa position. Et parce que l'usinage des faces et la restauration de l'alésage enlèvent de la matière, le contrôle de la distance centrale est une discipline de reconditionnement, pas un redresseur - le tour à tige et l'affûtage, pas la presse, tiens le.

Connaître l'événement qui a plié la tige
La décision de correction commence par l'historique des échecs, car la même lecture d'indicateur peut signifier des choses très différentes:
| Événement d'échec | Signature géométrique typique | Logique de disposition |
|---|---|---|
| Hydrolock / ingestion de débris | Courbure prononcée du faisceau ou décalage des petites extrémités, souvent avec des dommages au piston dans l'ensemble | Pièce soumise à des chocs; inspecter pour déceler des fissures, penchez-vous vers le remplacement |
| Surrégime / contact de vanne | Courbure de poutre combinée à une torsion; distorsion des petites extrémités | Plusieurs modes chargés après le rendement; remplacement à moins que les dommages soient manifestement légers |
| Grippage de roulement / rotation | Décoloration du gros bout et distorsion de l'alésage, teinte thermique sur la tige | La chaleur modifie la réponse du matériau; contrôle complet du MPI et de la dureté avant toute décision |
| Étirement du boulon de tige ou couple incorrect | Ovalité de gros bout avec des faces de séparation nettes | Parcours de reconditionnement: visages, nouveaux boulons, percer et aiguiser |
| Usinage / gestion de la distorsion | Petit arc cohérent sur un lot de production ou de réparation | Le cas de correction simple; stable et reproductible |
Quelles tiges peuvent être redressées
| Type de tige | Position sur le lissage |
|---|---|
| Tige en acier forgé (automobile, diesel, agricole) | Le candidat classique à la correction; les séquences de reconditionnement incluent le lissage en standard |
| Métal en poudre / tige frittée | Généralement remplacé, pas plié; le comportement de fissuration du matériau fait de la correction de la presse une décision risquée |
| Tige en aluminium (quelques performances et petits moteurs) | Le comportement à la fatigue des matériaux plaide en faveur du remplacement; suivre la position de service du fabricant du moteur |
| Fracture (fissuré) tige | Les faces des casquettes ne peuvent pas être usinées, donc le reconditionnement classique est terminé; la correction de l'alésage et toute flexion doivent suivre la disposition OEM |
| Tige avec rupture de boulon ou historique de grippage | Inspecter les fissures et les éliminer avant toute correction; l'événement de charge qui l'a plié a peut-être causé des dommages invisibles |
C’est aussi là que l’ingénierie honnête bat l’optimisme: certains fils de discussion demandent si une tige pliée provenant d'un hydrolock ou d'un événement de surrégime doit être redressée, et la réponse pratique dans la construction de moteurs professionnels est que la gravité de l'événement décide. Lumière, un virage mesurable dans un forgeage par ailleurs solide est un territoire de reconditionnement; une tige qui a été comprimée, le rendement passé tordu ou chargé de chocs est un remplacement, quoi que dise l'indicateur après avoir appuyé sur.
Critères d'acceptation qui reflètent le moteur en marche
| Élément d'acceptation | Que préciser |
|---|---|
| Parallélisme des alésages (plier) | Limite d'écart sur une longueur de jauge indiquée, mesuré sur l'aligneur dans l'état serré |
| Torsion | Limite d'écart angulaire entre les axes d'alésage, même configuration |
| Alésage, rondeur et conicité | Par dessin après l'affûtage/l'alésage final, pas après avoir appuyé |
| Distance centrale | Minimum et maximum, contrôlé au stade de l'usinage avec adaptation du jeu de tiges |
| Inspection des fissures | MPI avant redressage et après correction finale si spécifié |
| Poids et équilibre | Classe de poids dans le groupe moteur; influence du poids bob documentée là où l'équilibrage suit |
| État des boulons | Boulons neufs ou qualifiés, couple enregistré, pas de réutilisation des attaches étirées |
Foire aux questions
Une bielle pliée peut-elle être redressée en toute sécurité?
Une tige en acier forgé avec une lumière, une courbure soigneusement mesurée et une inspection propre des fissures sont régulièrement redressées et reconditionnées. Tiges avec des courbures sévères, torsion due à une surcharge, ruptures de boulons, ou fabriqué à partir de métal en poudre, les pièces forgées en aluminium ou fracturées sont des candidats de remplacement. L'événement qui a provoqué le virage compte autant que le virage lui-même.
Pourquoi mesurer avec le capuchon serré?
Parce que l'alésage de tête de bielle n'existe que dans sa géométrie courante avec capuchon, boulons et couple appliqué. Les lectures prises sur un capuchon lâche mesurent le jeu d'assemblage et la pente du trou de boulon autant que la courbure..
Le redressement affecte-t-il les alésages?
Oui, légèrement, c'est pourquoi le redressage précède la restauration de l'alésage dans la séquence de reconditionnement. Appuyer sur la poutre peut déplacer légèrement la géométrie de l'alésage; les opérations de plan de joint et d'affûtage qui suivent la taille de restauration, rondeur et entraxe sur la poutre corrigée.
Comment la torsion de la tige est-elle corrigée?
La torsion est corrigée en torsion: la tige est serrée à la tête de bielle dans une fixation rigide, et une contre-rotation contrôlée est appliquée autour de l'axe du faisceau à la petite extrémité, par incréments, avec une revérification de l'aligneur après chaque correction. La correction de torsion mérite une attention particulière car elle fait travailler la poutre en cisaillement, et sur une tige avec un historique de grippage ou de surcharge, il s'agit généralement d'une situation de remplacement plutôt que d'une correction.
Le redressement de la tige est-il lié au redressage du vilebrequin?
Les pièces se rejoignent dans le moteur, et les deux sont critiques en matière de fatigue, mais la métrologie diffère complètement. Un vilebrequin est aligné sur son axe de tourillon principal comme décrit dans notre solution de redressement du vilebrequin, alors qu'une bielle n'a aucun axe de rotation - elle est corrigée en une relation alésage à alésage sur un dispositif d'alignement.
Construisez la solution autour des deux axes d'alésage
Une solution de redressage de bielle repose sur quatre décisions fixes: inspection des fissures avant chargement, mesure en condition de serrage sur un véritable dispositif d'alignement, correction de presse limitée à la poutre entre rembourré, outillage adapté au rayon, et le contrôle de la séquence de reconditionnement afin d'aléser, les faces et l'entraxe sont terminés une fois que le faisceau est vrai. Avec ceux en place, un équipement de redressage de tige dédié transforme un jugement de réparation à forte intensité de main-d'œuvre en un processus d'atelier reproductible - et vous indique honnêtement quand une tige doit être remplacée à la place.
Whether you are upgrading an existing connecting rod line or buying new, le straightener selection walkthrough et le budget picture for a straightening machine encadrez les compromis avant de parler aux fournisseurs.