
Un pasador de pistón, también llamado pasador de muñeca o pasador de bulón, es el, Pasador cilíndrico de estrecha tolerancia que une el pistón al extremo pequeño de la biela.. Es una de las piezas más cargadas en un motor alternativo.: la carga invierte cada revolución, el diámetro exterior sirve como muñón de rodamiento dentro del casquillo de la biela, y el orificio sirve como superficie de rodadura para diseños totalmente flotantes.. Si el pasador es sólido, con núcleo y orificio central, o perforado en cada extremo para lubricación, su geometría debe permanecer dentro de las tolerancias de diámetro a nivel micrométrico, redondez y rectitud.
Porque el pasador es corto y rígido., enderezarlo no es cuestión de fuerza bruta. Es una cuestión de muy pequeña, correcciones plásticas muy controladas aplicadas exactamente en los puntos correctos, con una configuración de medición que puede distinguir una verdadera curvatura del eje del error de redondez y la variación del diámetro. Una solución para enderezar pasadores de pistón debe responder cinco preguntas antes de seleccionar cualquier máquina.:
- ¿El pasador es sólido?, con núcleo central o con perforación en el extremo, y cual es la relacion largo a diametro?
- ¿En qué etapa del proceso aparece la desviación? Después de la molienda., después del tratamiento térmico, o después de manipular?
- ¿La desviación radial medida es una curvatura real de la línea central?, o error de redondez y diámetro que se interpreta erróneamente como curvatura?
- Qué ruta de corrección está aprobada para el material y el estado de dureza: prensado de puntos de precisión, alisado fino rotativo, o chatarra?
- ¿Cómo se liberará la geometría?, La integridad de la superficie y los criterios de aceptación críticos para la fatiga se verificarán después de la corrección.?
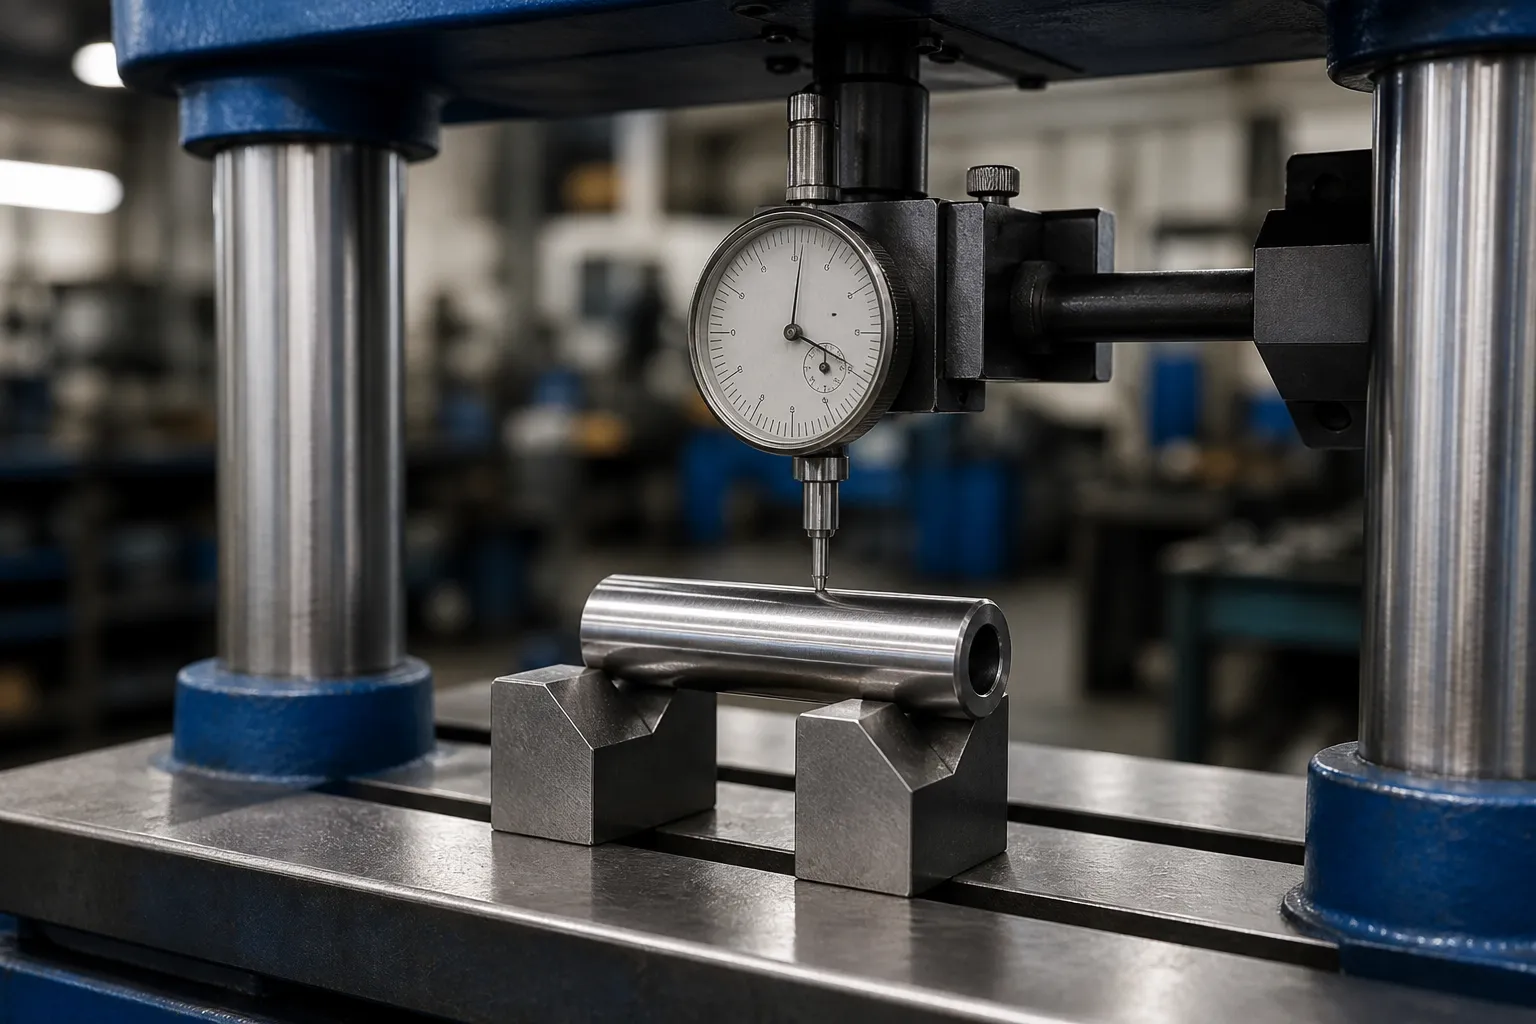
*Ilustración del concepto de ingeniería: un pasador de pistón endurecido soportado y medido para un estudio de corrección controlado. No es una fotografía del sitio del cliente.. Zonas de contacto reales, Los límites de fuerza y la arquitectura de la máquina requieren dibujos y pruebas de muestras representativas.*
Un pasador de pistón no es un vástago de pistón
Los resultados de búsqueda para enderezar pasadores de pistón están dominados por foros automotrices: aficionados que preguntan cómo liberar un pasador atascado o si un pasador rígido se puede reutilizar después de una reconstrucción.. Esa conversación en el taller de reparación casi no tiene nada que ver con el problema de producción.: un fabricante de alfileres que rectifica miles de alfileres por día y necesita un paso de corrección controlado entre el tratamiento térmico y el rectificado final.. Los dos intentos nunca deben compartir una especificación de máquina..
Es igualmente importante no confundir el pasador con el vástago del pistón (el componente largo del cilindro hidráulico cubierto en una página de solución separada) o con el biela (una pieza de viga en I forjada, no es un cilindro de precisión). El pasador del pistón es su propia familia de piezas de trabajo con sus propias limitaciones.:
| Pieza de trabajo | Geometría típica | Carácter alisado |
|---|---|---|
| pasador de pistón (esta pagina) | Cilindro corto, L/D ≈ 1,3–2,5, curtido, a menudo sin núcleo | muy rígido; valores de curvatura pequeños, altas fuerzas de corrección, riesgo de ovalidad |
| vástago del pistón (hidráulico) | Varilla larga y delgada con extremos roscados. | Baja rigidez L/D; Corrección multipunto durante un largo período. |
| Biela | Perfil en I forjado con dos orificios | 3-D alineación entre orificios, no es un problema de línea central |
| válvula del motor | Tallo largo con cabeza | Rectitud del tallo en relación con la cara de la cabeza.; lógica de microcorrección similar |
Cómo se deforman los pasadores del pistón
Los pasadores de producción suelen ser torneados o estirados en frío a partir de acero cementado., carburizado y endurecido, luego molido. La desviación entra en puntos predecibles.:
- Distorsión del tratamiento térmico. La carburación y el enfriamiento liberan tensiones de giro de manera desigual. Un pasador con núcleo puede inclinarse hacia el lado de la pared más delgada. Esta es la fuente de desviación más común y más corregible; consulte alisado después del tratamiento térmico.
- Estrés inducido por la molienda. El desbaste pesado o unilateral en el diámetro exterior desequilibra las tensiones residuales, y el alfiler se arquea después de salir del molinillo.
- Daños por manipulación y sujeción. Los pines son cortos, duro y pesado para su tamaño. Una caída sobre el borde de un contenedor puede provocar una torcedura local aguda en un pasador que estaba recto en la inspección final; esta clase de daño suele ser una decisión de desecho., no es una decisión de enderezamiento.
- Crecimiento de ovalidad en pasadores tubulares.. El orificio puede deformarse durante el tratamiento térmico., y el OD lo sigue. Este es un error de formulario., no es una curva, y ninguna cantidad de corrección de prensa lo soluciona.

Medición: La decisión sobre el dato es lo primero
Una comprobación de la rectitud del pasador sólo tiene sentido frente a un eje de rotación definido. Dominan dos convenciones de apoyo:
Entre Centros
Si el pasador lleva orificios centrales que fueron producidos y rectificados como datos de proceso, La medición entre centros reproduce el eje utilizado por la amoladora.. Esta suele ser la convención más limpia para las decisiones de aceptación final.. Los orificios centrales deben estar limpios y sin daños: un centro mellado produce un descentramiento fantasma que envía buenos pasadores a la prensa..
Sobre bloques en V o soportes giratorios
Para pasadores tubulares sin centros, el OD mismo se convierte en el dato. Una configuración de bloque en V giratorio con un indicador de prueba de cuadrante o un cabezal de medición LVDT multipunto mapas de descentramiento en varias estaciones axiales. Aquí la disciplina crítica es separar los tipos de errores.: un primer armónico (una vez por revolución) El componente que mantiene su fase a lo largo de su longitud es una curva.; un componente del segundo armónico es la ovalidad, y debe leerse en contra de distinción entre redondez y curvatura. Al presionar un pasador ovalado para perseguir un número de descentramiento se destruye la pieza..
Cargado versus liberado
Porque los pines son rígidos y las correcciones son pequeñas., La gravedad y la deflexión del soporte no son despreciables en relación con la tolerancia.. La condición de medición: soportes en estaciones fijas, indicador en planos definidos: debe estar congelado en la instrucción de trabajo, y la verificación postimpresión debe repetirlo exactamente. Los argumentos generales en Medición de rectitud cargada versus liberada aplicar con toda su fuerza a esta escala.
Rutas del proceso de enderezamiento de pasadores
Presionado de puntos de precisión
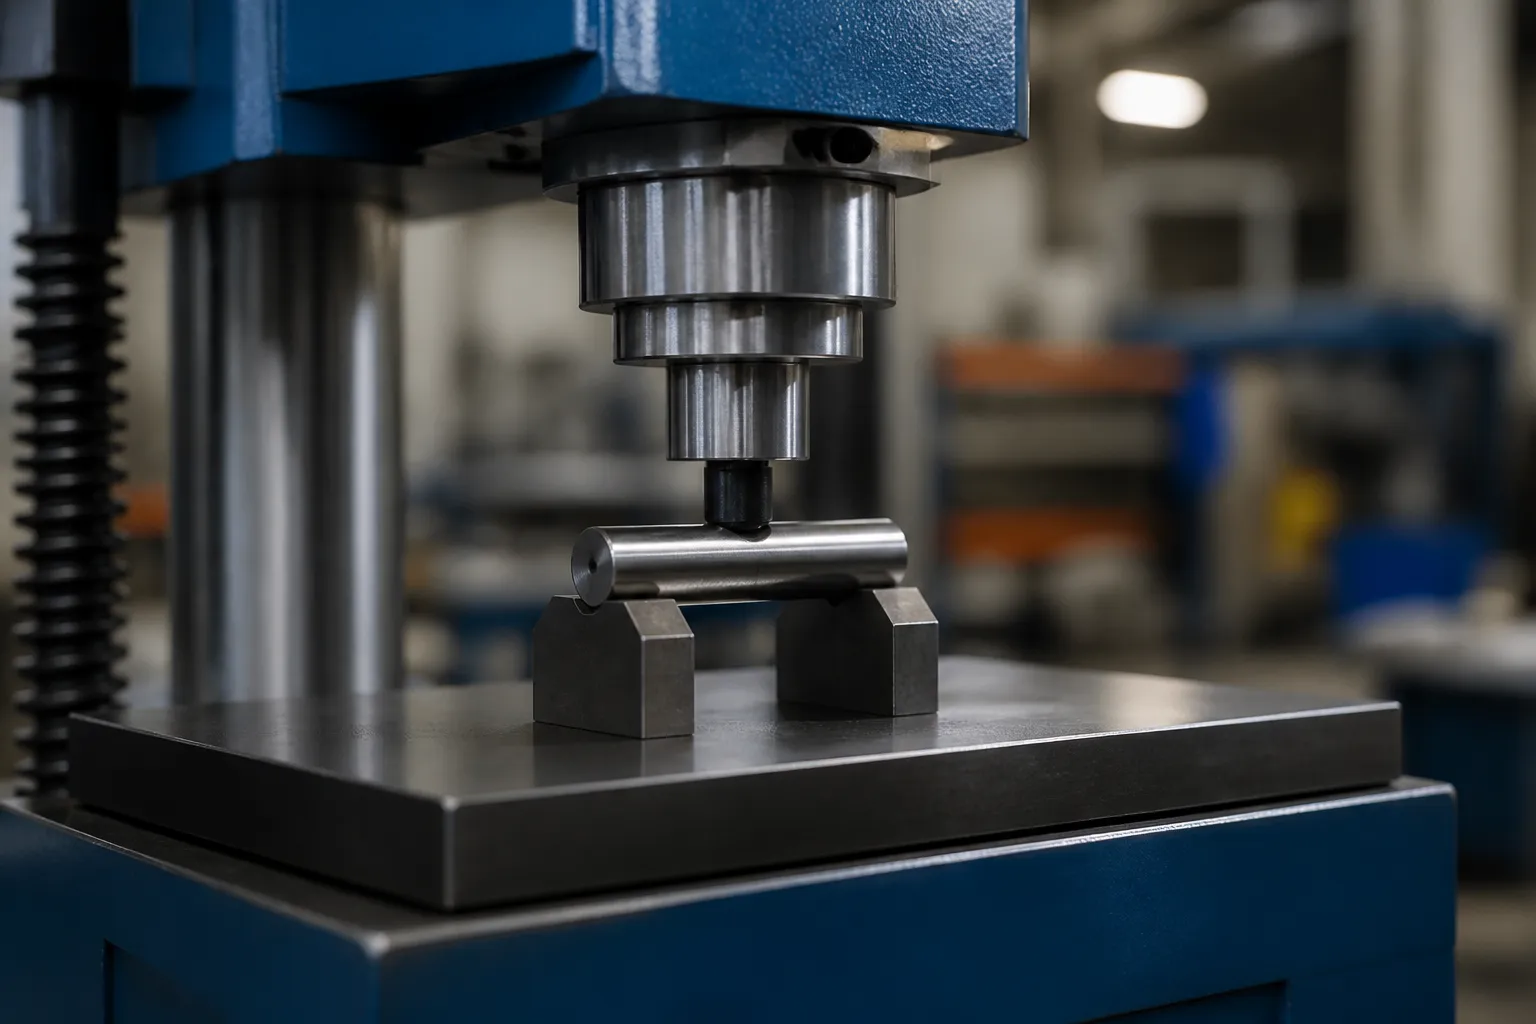
La ruta predeterminada es una proceso de enderezamiento de presión puntual de precisión: el pasador descansa sobre dos estrechos, soportes endurecidos colocados cerca del ápice de la curvatura, y un pequeño ariete aplica un golpe controlado (desplazamiento limitado), no limitado por la fuerza - en el punto más alto. Tres características distinguen el prensado de pasadores del prensado de eje ordinario:
- Espaciado de soporte. Con L/D por debajo de aproximadamente 2.5, los soportes están muy juntos y las tensiones de contacto locales son altas. Los insertos de soporte necesitan un contacto aliviado o redondeado que despeje el diámetro exterior del pasador sin dañarlo..
- Resolución de trazo. Las carreras correctivas se miden en micrómetros.. La prensa necesita una resolución de carrera submicrométrica y una rigidez, guía del ariete sin juego, porque la relación de recuperación elástica a carrera en un pasador endurecido puede exceder 10:1 en la configuración incorrecta.
- Compensación de recuperación elástica. Los pasadores endurecidos retroceden con fuerza; El proceso debe presionar demasiado y relajarse hasta alcanzar la tolerancia., con reglas de compensación como se cubre en Compensación del retorno elástico del enderezamiento del eje.
Enderezamiento fino rotatorio
Para volúmenes mayores, Los pasadores se pueden alimentar a través de un pequeño cabezal enderezador giratorio: rodillos en ángulo que someten el pasador a curvaturas plásticas alternas en una sola pasada.. esta ruta, el mismo principio discutido en Enderezamiento con prensa versus rodillo, Es económico sólo si la geometría del pasador es uniforme a lo largo de su longitud. (sin cabezas, surcos o características abruptas) y si la desviación es un suave arco global en lugar de un giro local. Las torceduras locales sobreviven al enderezamiento del rodillo y reaparecen en la inspección final.
Cuando no enderezar
Un alfiler con una curvatura afilada al manipularlo., brinelle visible, grietas, u ovalidad fuera del dibujo es una pieza de desecho. Las piezas del motor cargadas de fatiga no perdonan los intentos creativos de rescate. Un límite de retrabajo escrito: cuántos ciclos de corrección puede recibir un pin, y en qué etapa del proceso pertenece al plan de control; el razonamiento en Límites de clasificación y retrabajo NOK transferencias directamente.
Por qué corto, Las piezas rígidas son más duras de lo que parecen
La intuición dice que una raya corta debería ser fácil de enderezar. Lo contrario es cierto, y la razón es la relación entre la amplitud de curvatura, rigidez de la sección y resolución de la carrera. En un eje largo y delgado, a 0.5 El arco de mm se corrige con un trazo de unas décimas de milímetro., y la prensa lo resuelve cómodamente. En un pasador de pistón, toda la población fuera de tolerancia puede sentarse entre 0.005 mm y 0.020 mm de arco. Corregirlo requiere trazos de unos pocos micrómetros, aplicado a una sección cuya rigidez a la flexión por unidad de deflexión es un orden de magnitud mayor que la de un eje delgado. Siguen tres consecuencias:
- La resolución de la máquina se convierte en el proceso. una prensa con 0.01 La resolución de carrera en mm no puede controlar una 0.003 corrección mm. Guía de ariete, ruido de la celda de carga, El crecimiento térmico del marco y la compresibilidad del aceite entran en la banda de tolerancia.. La selección de la máquina para pasadores comienza con la resolución de la carrera y la rigidez del marco., nunca por tonelaje: una prensa de pasadores casi no necesita fuerza, solo control extremo.
- La condición de apoyo domina la mecánica.. Con soportes muy juntos bajo una sección rígida., La corrección se logra tanto mediante la distribución de presión localizada como mediante la flexión global.. Mover un soporte 2 mm cambia la receta efectiva, es por eso que las posiciones de apoyo son parte del registro de recetas, No se deja ningún detalle de configuración al operador..
- El riesgo de daños locales es alto. Una alta rigidez más pequeñas zonas de contacto equivalen a una alta tensión de contacto. Cada inserto de yunque y ariete debe tener la misma dureza y estar redondeado.; un yunque de acero plano sobre un pasador endurecido OD es una máquina de brinelling.
Congele la etapa del proceso antes de escribir la receta
Una receta de corrección sólo es válida para un estado de material y una condición de stock.. La producción de pines cruza varios estados, y cada uno define una ventana diferente:
| Escenario | Oportunidad de corrección | Riesgo principal |
|---|---|---|
| En blanco suave, antes de carburar | Rara vez es necesario; el torneado sostiene la geometría | La receta no se transferirá a estados posteriores. |
| Después del endurecimiento, antes de moler | Arco más grande; La corrección restaura la distribución del material de molienda. | Pérdida sorpresa de stock en un lado si el arco estaba enmascarado por el stock |
| Entre el desbaste y el acabado | Punto de corrección clásico; stock aún disponible | La tensión de molienda agregada después de la corrección vuelve a arquear el pasador. |
| Después del pulido final | Solo microcorrección, ciclo estrictamente limitado | Evidencia superficial en la superficie de apoyo terminada.; interacción de ovalidad |
| En la inspección de entrada del cliente | Territorio en disputa: volver a medir primero según la convención acordada | Corrección contra una medición no verificada |
El plan de control debe nombrar explícitamente la etapa de corrección y prohibir la corrección en cualquier otra etapa.. Un pasador corregido después del rectificado final no lleva material protector.: cualquier marca de prensa, cualquier crecimiento de ovalidad, cualquier ciclo de sobrecorrección es un defecto funcional en una pieza cargada de fatiga.
Criterios de aceptación
Se acepta con evidencia un proceso de enderezamiento de alfileres., no solo en un número de runout que pasa:
- Rectitud o TIR en los planos y condiciones de soporte especificados en el dibujo, típicamente en los micrómetros bajos para clavijas de tierra.
- Redondez y diámetro Se vuelve a verificar después de la corrección: el prensado no debe cambiar la tolerancia de flexión por la tolerancia de forma..
- Integridad de la superficie. Sin marcas de prensa, Brinells o líneas testigo de yunque en la superficie de apoyo del diámetro exterior.. La evidencia de contacto en la superficie de un diario funcional es un rechazo, no es un problema cosmético.
- Sistema de medición de verificación. El medidor debe realmente resolver la tolerancia: ejecute un estudio formal como se describe en calibre R&R para enderezar líneas.
- Capacidad de proceso rastreado en el tiempo, con recuentos de retrabajo y motivos de desecho registrados por lote de tratamiento térmico.
Modos de falla comunes en proyectos de enderezamiento de pasadores
- Persiguiendo la ovalidad con la prensa. El seguimiento de agotamiento muestra un error de dos veces por revolución, el operador presiona de todos modos, y el pasador termina ovalado y doblado.
- Desajuste del estado de dureza. Una receta de trazo desarrollada en pasadores blandos se aplica a pasadores endurecidos.; el springback se triplica y la ventana del proceso desaparece. Toda receta debe estar ligada a un estado material..
- Ciclos de sobrecorrección. Presionar hacia adelante y hacia atrás en el mismo vértice trabaja el material y, en una parte de fatiga, es un riesgo de falla latente. Los límites del ciclo deben ser aplicados por el control de la máquina., no por memoria del operador.
- Datos dañados. Orificios centrales caídos o sucios, o bloques en V con virutas incrustadas, generar mapas de curvatura falsos y activar la corrección de alfileres rectos.
- Medición en condiciones diferentes a las del cliente.. Su inspección muestra claramente; el cliente mide entre centros limpios en un tramo diferente y ve descentramiento. Alinear las convenciones de medición contractualmente.
Lectura relacionada: la lógica general de selección de máquinas en cómo funciona el enderezamiento automático del eje, y las páginas de soluciones hermanas para vástagos de pistón y válvulas del motor. Para un estudio de viabilidad de la familia de pines, preparar dibujos, el estado de tratamiento térmico, datos de descentramiento actuales de al menos 50 regiones, y las especificaciones de aceptación que debe cumplir después de la corrección.
Moving from manual piston pin correction toward automation? El guía de selección de eje, trabajos de tubos y perfiles y el Desglose del costo de la máquina enderezadora. are the natural next steps.