
Una biela convierte el movimiento giratorio en movimiento alternativo bajo carga., en tensión, compresión y flexión, millones de veces por hora de funcionamiento. A diferencia de un eje, no tiene un único eje de rotación para corregir. Su geometría reside en la relación entre dos orificios (el extremo grande de la muñequilla y el extremo pequeño del pasador de muñeca) y enderezarlo significa restaurar esa relación.: paralelismo entre orificios, girar, distancia entre centros y geometría del orificio, En estado ensamblado y apretado, la varilla gira en.
Este artículo trata sobre cómo enderezar el cuerpo de la biela.. Dos recursos relacionados en este sitio cubren una familia de piezas de trabajo más pequeña: el Solución enderezadora de manguito de biela y el Máquina enderezadora de bielas ZD90 enderezar varillas de enlace delgadas tipo manguito y alfileres (ø1,5–8 mm de diámetro, 45–95 mm de longitud) para herramientas y conjuntos eléctricos, no el cuerpo de la varilla del motor. El cuerpo de la varilla del motor que se analiza aquí se corrige en prensas y soportes de alineación de varillas dedicados en talleres de remanufactura de motores.; El proceso y la lógica de aceptación debajo de los documentos que practican..
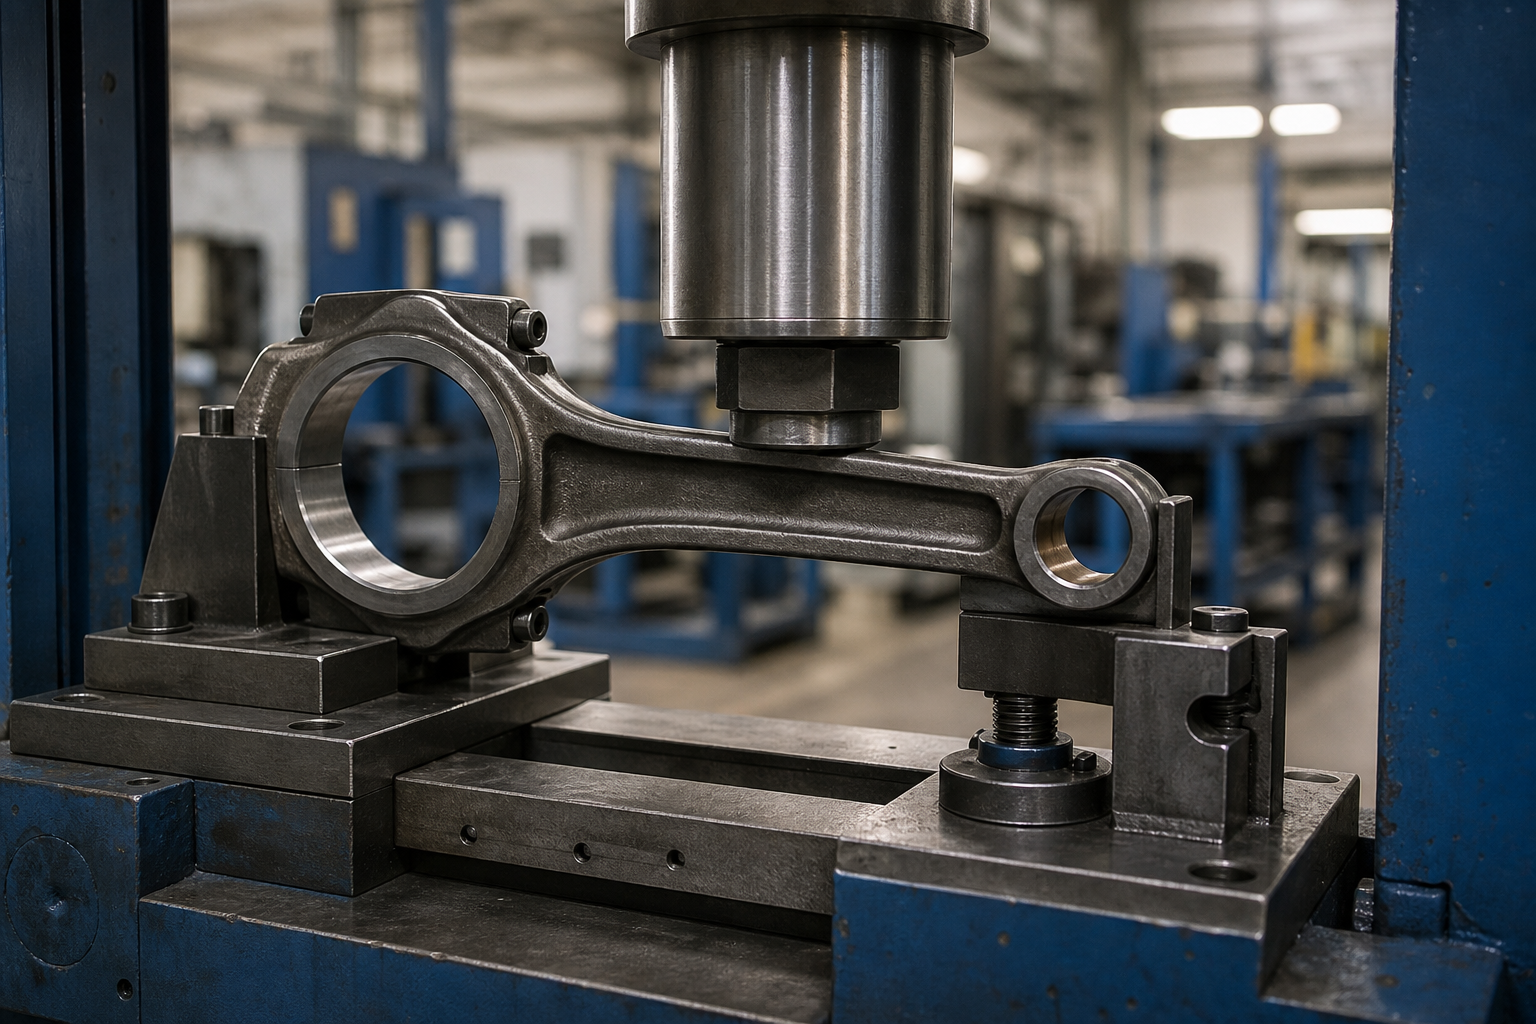
Qué “Doblado” Medios en una biela
| Modo de deformación | ¿Qué cambia? | Ruta de corrección |
|---|---|---|
| Curva de viga | El vástago se arquea entre los orificios.; Los orificios permanecen paralelos pero desplazados. | Corrección de presión en el vástago de la viga I entre herramientas acolchadas |
| giro del haz | Un orificio gira alrededor del eje del vástago con respecto al otro. | Corrección de torsión en un soporte de varilla con restricción final controlada |
| Error de paralelismo del agujero (curvatura en el marco del orificio) | El eje del extremo pequeño se inclina fuera de paralelo con el eje del extremo grande en el plano de la varilla. | Corrección de prensa en puntos definidos; verificar en el dispositivo de alineación |
| Distorsión de gran final | Ovalidad o conicidad en el orificio de la cabeza de biela, a menudo después de un estiramiento del perno o de un evento de falla de la varilla-perno | No es un problema de flexión: mecanizado de tapa y rectificado/afilado, la ruta clásica de reacondicionamiento |
| Distorsión de extremo pequeño | Orificio deforme o pérdida de tamaño | Perforar y volver a enfundar; consulte la solución alisadora de mangas a la que se hace referencia anteriormente |
Las primeras tres filas son trabajos de enderezamiento a presión en el cuerpo de la varilla.. Los dos últimos pertenecen al reacondicionamiento de mecanizado.. Las tiendas que los combinan presionan una varilla para forzar la lectura del indicador, distorsionar aún más los orificios, y perder la pieza, razón por la cual el paso de medición a continuación separa la curvatura y la torsión de la geometría del orificio antes de cargar algo..
Medida en la Asamblea, Condición torcida
Una biela es una pieza de dos piezas desde el punto de vista de la cabeza de biela.. la gorra, las caras de despedida, Los pernos y su torque participan en la geometría final del orificio., por lo que cada medición creíble sigue la misma disciplina:
- Primero inspeccione si hay grietas: inspección con partículas magnéticas del vástago, caras de separación y orejetas de pernos. Enderezar una varilla rota convierte un defecto detectable en una falla futura.
- Ensamble la tapa con pernos nuevos o en buen estado., apretado según las especificaciones. Una varilla sin torsión mide un orificio que no existe en servicio..
- Coloque la varilla en un dispositivo de alineación.: el extremo grande en un eje fijo o entre placas de control, un alfiler o cenador a través del extremo pequeño.
- Lea las curvas y giros con indicadores de cuadrante en puntos de medición definidos: la disposición clásica de alineador de varillas utilizada en el reacondicionamiento de motores durante décadas..
- Medir las dimensiones del orificio, distancia entre centros y condición de la cara de la tapa por separado; No permita que el error de perforación se haga pasar por una curvatura..

El partido, no el ojo, define la verdad. Los talleres sin un alineador de varilla intentan inferir la curvatura a partir de las lecturas del palpador contra una placa de superficie., que mezcla error de fijación, error de placa y error de perforación en un solo número. El estándar profesional, reflejado en la práctica de remanufactura de motores, desde talleres especializados hasta plantas de motores de producción, es un soporte de alineación dedicado con ambos orificios en los herrajes de calibre..
Corrección de prensa en la viga I
El error de curvatura de la viga y de paralelismo del orificio se corrige presionando el vástago entre soportes que sujetan zonas definidas de la varilla.:
- Apoye y presione el vástago de la viga en I y las secciones del saliente, nunca a través de un orificio., un terminal de perno, la cara de separación o un paso de aceite perforado.
- Coloque el punto de prensa en el punto alto medido de la desviación., con radios de herramientas adaptados a la sección de la viga para que el contacto permanezca fuera de los bordes de la brida.
- Corrija en pequeños incrementos y vuelva a verificar el alineador después de cada presión.; una varilla que mide limpia después de dos pasadas ligeras es una mejor pieza que una presionada una vez con fuerza.
- Espere recuperación elástica y configúrelo deliberadamente: Se aplica la misma lógica de compensación utilizada en los ejes., y la viga corta y rígida de la varilla facilita el sobrepaso.
- Después del pase de prensa final, volver a verificar los orificios, distancia entre centros y par de torsión de la tapa antes de soltar la pieza: presionar la viga desplaza la geometría del orificio unas décimas, y la secuencia de reacondicionamiento debe conocer la nueva línea base..

La rigidez del accesorio es la mitad del proceso. Tornillos de banco flexionados, y el trabajo de corrección realizado contra una base móvil produce resultados irrepetibles: un principio de taller experimentado que se aplica tanto a las varillas como a cualquier trabajo de prensa.. Los enderezadores de varillas específicos lo resuelven con un marco de sujeción rígido y herramientas específicas para varillas.. La misma disciplina (fijación rígida más retroalimentación medida) rige nuestros enderezadores de producción, como el Enderezador de biela ZD90, que ejecuta un alisado automático de circuito cerrado (alimentar, medida, servocorrecto, volver a inspeccionar) en pequeñas bielas tipo manguito.
Las marcas de herramientas son un defecto de calidad en sí mismas.. Las varillas son piezas terminadas cuando llegan a la prensa: orificios mecanizados, superficies de separación enfrentadas, a veces, mangos granallados, por lo que los yunques y soportes necesitan inserciones acolchadas o con radios coincidentes., y cualquier marca testigo dejada en la orejeta del perno, El orificio de aceite o la cara de separación es motivo para volver a inspeccionar la característica afectada antes de que la varilla avance..
El alisado se encuentra dentro de una secuencia de reacondicionamiento
La práctica de remanufactura de motores ejecuta el reacondicionamiento de bielas como una secuencia ordenada, y el alisado tiene un lugar fijo en él:
- Inspección y limpieza de grietas.. Varillas con indicaciones dejan la linea aqui.
- Alisado. Doblez y torsión del haz corregidas en el alineador y prensa; re-comprobado en el aparato.
- Mecanizado de caras de separación. Las caras de separación de la tapa y la varilla tienen una superficie verdadera., cerrando el orificio más pequeño.
- Reemplazo de pernos y torque. Pernos nuevos según las especificaciones antes de cualquier trabajo de perforación..
- Restauración de orificios. Pulido para correcciones pequeñas o taladro/torneado para correcciones más grandes., terminando el extremo grande al tamaño, redondez y distancia entre centros.
- Verificación final y control de peso.. Paralelismo, girar, distancia al centro, y adaptación del peso dentro del conjunto del motor.
El orden importa. Enderezar antes del trabajo de separación significa que las operaciones de perforación terminan una viga recta.; enderezar después de perforar sacaría de su posición un orificio terminado. Y como el mecanizado frontal más la restauración del orificio eliminan material, El control de distancia central es una disciplina de reacondicionamiento., no uno de enderezamiento: el torno de varilla y el bruñidor, no la prensa, sostenlo.

Conozca el evento que dobló la vara
La decisión de corrección comienza con el historial de fallas., porque la misma lectura del indicador puede significar cosas muy diferentes:
| Evento de falla | Firma de geometría típica | Lógica de disposición |
|---|---|---|
| hidrobloqueo / ingestión de escombros | Curva pronunciada del haz o desplazamiento del extremo pequeño, a menudo con daños en el pistón en el conjunto | Parte cargada de choque; inspeccionar en busca de grietas, inclinarse hacia el reemplazo |
| exceso de revoluciones / contacto de válvula | Curvatura del haz combinada con torsión.; distorsión de extremo pequeño | Múltiples modos cargados más allá del rendimiento; Reemplazo a menos que el daño sea leve. |
| Agarrotamiento del rodamiento / girar | Decoloración de la cabeza de biela y distorsión del orificio, tinte térmico en la caña | El calor altera la respuesta del material.; MPI completo y control de dureza antes de cualquier decisión. |
| Estiramiento del perno de la varilla o torsión inadecuada | Ovalidad del extremo de cabeza con caras de separación limpias | Ruta de reacondicionamiento: caras, tornillos nuevos, aburrir y perfeccionar |
| Mecanizado / manejo de la distorsión | Pequeño arco consistente en un lote de producción o reparación | El sencillo caso de corrección; estable y repetible |
¿Qué varillas se pueden enderezar?
| Tipo de varilla | Posición al enderezar |
|---|---|
| Varilla de acero forjado (automotor, diesel, agrícola) | El clásico candidato a corrección; Las secuencias de reacondicionamiento incluyen el alisado como estándar. |
| metal en polvo / varilla sinterizada | Generalmente reemplazado, no doblado; El comportamiento de agrietamiento del material hace que la corrección de la prensa sea una decisión de riesgo. |
| Varilla de aluminio (algo de rendimiento y motores pequeños) | El comportamiento de fatiga del material aboga por su reemplazo; Siga la posición de servicio del fabricante del motor. |
| Fractura dividida (agrietado) vara | Las caras de la tapa no se pueden mecanizar, Así que el reacondicionamiento clásico está descartado.; La corrección del diámetro interior y cualquier flexión deben seguir la disposición del OEM. |
| Varilla con falla en el perno o historial de agarrotamiento | Inspección y eliminación de grietas antes de cualquier corrección.; el evento de carga que lo dobló puede haber causado un daño invisible |
Aquí también es donde la ingeniería honesta vence al optimismo.: algunos hilos del foro preguntan si se debe enderezar una varilla doblada debido a un hidrobloqueo o un evento de exceso de revoluciones, y la respuesta funcional en la construcción de motores profesional es que la gravedad del evento decide. Luz, La curvatura mensurable en una forja que de otro modo sería sólida está reacondicionando el territorio.; una varilla que ha sido comprimida, El rendimiento pasado retorcido o cargado de shock es un reemplazo, lo que diga el indicador después de presionar.
Criterios de aceptación que reflejan el motor en marcha
| Elemento de aceptación | Qué especificar |
|---|---|
| Paralelismo aburrido (doblar) | Límite de desviación sobre una longitud calibrada establecida, medido en el alineador en condición de torsión |
| Girar | Límite de desviación angular entre ejes del agujero, misma configuración |
| Tamaño del orificio, redondez y conicidad | Por dibujo después del pulido/agujero final, no después de presionar |
| Distancia al centro | Mínimo y máximo, controlado en la etapa de mecanizado con juego de varillas coincidentes |
| inspección de grietas | MPI antes del enderezamiento y después de la corrección final cuando se especifique |
| Peso y equilibrio | Clase de peso dentro del conjunto de motores; Influencia del peso bob documentada donde sigue el equilibrio |
| Estado del perno | Pernos nuevos o calificados, par registrado, sin reutilización de sujetadores estirados |
Preguntas frecuentes
¿Se puede enderezar de forma segura una biela doblada??
Una varilla de acero forjado con una luz., La curvatura medida limpiamente y una inspección limpia de grietas se enderezan y reacondicionan de forma rutinaria.. Varillas con curvaturas severas., giro por sobrecarga, fallas de pernos, o hecho de metal en polvo, El aluminio o las piezas forjadas divididas por fractura son candidatos de reemplazo.. El evento que causó la curva es tan importante como la curva misma..
¿Por qué medir con la tapa apretada??
Porque el orificio de la biela sólo existe en su geometría de marcha con tapa, pernos y par aplicado. Las lecturas tomadas en una tapa suelta miden la holgura del conjunto y la pendiente del orificio del perno tanto como la curvatura..
¿El enderezamiento afecta los orificios??
Sí, levemente, Es por eso que el enderezamiento viene antes de la restauración del orificio en la secuencia de reacondicionamiento.. Presionar la viga puede cambiar la geometría del orificio en pequeñas cantidades; las operaciones de tronzado y bruñido que siguen al tamaño de restauración, redondez y distancia entre centros en la viga corregida.
¿Cómo se corrige la torsión de la varilla??
La torsión se corrige torsionalmente.: la varilla está sujeta por el extremo grande en un dispositivo rígido, y se aplica una contrarrotación controlada alrededor del eje del haz en el extremo pequeño, en incrementos, con una nueva revisión del alineador después de cada corrección. La corrección de torsión merece especial precaución porque trabaja la viga en corte., y en una varilla con antecedentes de convulsiones o sobrecarga, generalmente es una situación de reemplazo en lugar de una corrección..
¿El enderezamiento de la varilla está relacionado con el enderezamiento del cigüeñal??
Las piezas se encuentran en el motor., y ambos son críticos para la fatiga, pero la metrología difiere completamente. Un cigüeñal se ajusta a su eje principal como se describe en nuestra solución para enderezar el cigüeñal, mientras que una biela no tiene ningún eje de rotación, se corrige a una relación de orificio a orificio en un dispositivo de alineación.
Construya la solución alrededor de los dos ejes perforados
Una solución para enderezar bielas se basa en cuatro decisiones fijas: inspección de grietas antes de cargar, Medición en condiciones de torsión en un dispositivo de alineación real., Corrección de prensa restringida al haz entre acolchado., herramientas de radio coincidente, y reacondicionamiento del control de secuencia para que los orificios, Las caras y la distancia entre centros finalizan una vez que la viga es verdadera.. Con aquellos en su lugar, El equipo exclusivo para enderezar varillas convierte una reparación que requiere mucha mano de obra en un proceso de taller repetible y le indica con honestidad cuándo se debe reemplazar una varilla..
Ya sea que esté actualizando una línea de bielas existente o comprando una nueva, el tutorial de selección de plancha de pelo y el Imagen de presupuesto para una máquina alisadora. Enmarque las compensaciones antes de hablar con los proveedores..