Soluciones para enderezar tuberías de perforación petrolera
La tubería de perforación petrolera es el equipo principal para la extracción de petróleo., y su rectitud y coaxialidad afectan directamente la eficiencia y seguridad de la perforación. Nuestra solución de enderezamiento adopta un equipo de enderezamiento inteligente a gran escala equipado con un sistema de medición láser de alta precisión para garantizar que la precisión del enderezamiento y la coaxialidad de todo tipo de tubos de perforación petrolera cumplan con los requisitos de los estándares API., lo que mejora significativamente la vida útil de las herramientas de perforación y la eficiencia de perforación.
Aplicación de tubería de perforación de petróleo

Tubería de perforación estándar
La tubería de perforación estándar es la herramienta de perforación más utilizada en la extracción de petróleo y debe garantizar una excelente coaxialidad y rectitud para mejorar la eficiencia de la perforación..
Solicitud:
- Tubería de perforación estándar API
- varilla de perforación para pozos profundos
- Poste de perforación de pozo direccional
- Poste de perforación de pozo horizontal
Parámetros técnicos:
- Coaxialidad: ≤0,08 mm/m
- Rectitud: ≤0,2 mm/m
- Redondez: ≤0,1 mm
- Eficiencia de producción: 15-20 piezas/hora
Tubo de perforación especial
Las tuberías de perforación especiales se utilizan en condiciones geológicas especiales y entornos de trabajo complejos., que requieren mayores propiedades del material y precisión de procesamiento.
Solicitud:
- perforación de pozos ultraprofundos
- Pozo O que contiene azufre
- Perforación de pozos de alta presión
- Perforación de suelos duros
Parámetros técnicos:
- Coaxialidad: ≤0,05 mm/m
- Rectitud: ≤0,15 mm/m
- Redondez: ≤0,1 mm
- Eficiencia de producción: 10-15 piezas/hora

Herramientas para doblar juntas y enderezar tuberías enteras
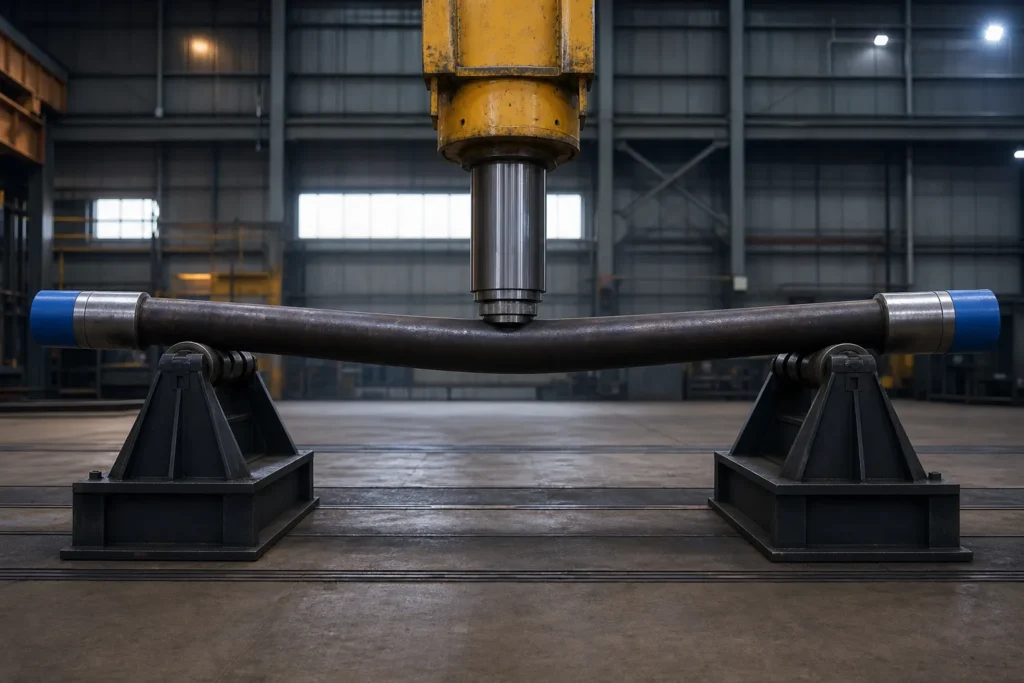
Las juntas de herramientas en cada extremo de una tubería de perforación están soldadas por fricción., secciones forjadas de paredes gruesas que soportan las conexiones API: la parte más rígida de un conjunto que ya es rígido. En la práctica casi nunca se doblan solos.: cuando las banderas de inspección se descentran o se doblan en una junta de herramienta, La curvatura real generalmente reside en el cuerpo de la tubería cerca de la transición de soldadura o en la interfaz cuerpo-junta., y la corrección se realiza en toda la tubería con las juntas en su lugar. Por lo tanto, enderezar una junta de herramienta en el sentido de taller significa enderezar todo el tubo., medido en las juntas.
Ese punto de medición importa. Se acepta una tubería de perforación enderezada en la conexión.: el descentramiento entre el eje de la rosca de la junta y el eje del cuerpo de la tubería es lo que se ejecuta correctamente en la sarta, por lo que el dato de inspección es la junta incluso cuando la prensa actúa sobre el cuerpo a metros de distancia. La ruta de corrección sigue la lógica de prensa contra rollo explicada en nuestro alisado con prensa vs alisado con rodillo comparación, con protectores de rosca instalados antes de cualquier contacto y espaciado de soporte establecidos a partir del mapa de curvatura medido en lugar de los hábitos de longitud de la tubería.
La secuencia es la otra mitad de la historia.. Los contratistas de inspección de yacimientos petrolíferos describen los flujos de reacondicionamiento en los que el enderezamiento es lo primero, antes de la limpieza y el posterior espesor de la pared, Estudios de deriva y grietas: la geometría debe restaurarse antes de que esas inspecciones produzcan resultados significativos. (Descripciones de secuencias de servicio reportadas por proveedores de reacondicionamiento de tuberías de perforación.). Para los miembros BHA más pesados debajo de la tubería, La lógica de corrección se intensifica en la clase de fuerza.: ver nuestro enderezamiento de portamechas y Enderezamiento de tubos de perforación pesados páginas para las familias de zona de transición y cuello.
Dos reglas prácticas evitan problemas en el enderezamiento de juntas de herramientas. Primero, proteger las conexiones antes que nada: Los protectores de hilo permanecen puestos durante la medición y el prensado., y sin apoyo, El rodillo o la abrazadera se apoyan alguna vez en un hombro., Rosca o cara del sello con hombro giratorio: la conexión es la característica más valiosa y menos reparable de la tubería.. Segundo, Trate la zona de soldadura por fricción como su propio elemento de inspección.: Una curva concentrada cerca de la soldadura debería provocar una inspección de grietas en el área de transición antes de cualquier ciclo de prensa., porque esa zona soporta tanto las tensiones residuales de la soldadura como el cambio de sección que concentra la flexión en servicio.. Una tubería que pasa una verificación de rectitud pero tiene una conexión dañada o una anomalía de soldadura no inspeccionada no ha sido reacondicionada; solo se ha hecho más difícil de rechazar..
Una tubería torcida no es una tubería doblada: el fallo sobre la torsión
La tubería de perforación acumula dos tipos diferentes de daños geométricos, y sólo uno de ellos pertenece a una prensa. A doblar es una desviación en un solo plano: el tubo se lee recto desde dos puntos de vista perpendiculares y curvado desde los demás. A girar Es un desplazamiento angular permanente alrededor del propio eje de la tubería.: Traza una línea longitudinal a lo largo de una unión torcida y la línea gira a medida que viaja: una sección transversal ha girado permanentemente contra sus vecinas.. La distinción es importante porque las dos condiciones provienen de eventos diferentes y dejan daños diferentes..
La torsión permanente suele ser un registro de accidente.: eventos de giro, donde la energía de torsión almacenada en la cuerda se libera en el momento de la separación y enrolla la tubería más allá del límite elástico., además de retrocesos de tuberías atascadas y el par sostenido del trabajo direccional. Para cuando el giro sea visible, la longitud afectada ya ha sido cargada más allá del límite elástico en torsión: un hecho metalúrgico, no es un problema de geometría: ningún ciclo de prensa lo desenrolla, y rotar la sección hacia atrás agregaría un segundo episodio de plástico encima del primero..
Por eso alisar la prensa, como un proceso, rechaza el trabajo. Una prensa enderezadora superpone el doblado controlado en un solo plano; En cambio, la corrección de la torsión requeriría un torque controlado alrededor del eje a lo largo de la longitud torcida (una máquina y un modo de carga diferentes), mientras que el historial de rendimiento que produjo la torsión permanece en el acero en cualquier dirección.. La sentencia que sí se aplica es:
- Cuantifica el giro primero. Marque o mida la referencia angular a lo largo de la articulación (cuántos grados sobre qué longitud) antes de tomar cualquier decisión., la misma disciplina de compás primero que gobierna la flexión.
- Trate la torsión permanente visible como una bandera material. Marca una longitud que ya ha cedido una vez en servicio, una condición que debe evaluar la norma de inspección., no es una forma para corregir.
- Verifique las conexiones específicamente. Una articulación torcida concentra las consecuencias en las conexiones con hombro giratorio, donde la referencia de composición y el sellado del hombro se ven comprometidos independientemente del cuerpo: daño que conduce a decisiones de remecanizado o reemplazo, no a la prensa.
- Dirija el veredicto al estándar de inspección.. Si una articulación torcida se degrada, restringido o condenado se decide según la práctica de inspección vigente para los elementos de la columna de perforación: el marco mapeado en nuestro Descripción general de los estándares de rectitud API — no en la tienda.
La consecuencia práctica del reacondicionamiento del flujo.: La torsión se elimina en la inspección entrante., antes de que el porro esté programado para el momento de la publicación. Esa secuenciación: clasificar, luego corregir sólo lo que la clasificación libera: es el principio organizador de nuestra flujo de trabajo de reacondicionamiento de tuberías de perforación artículo. Un taller que descubre una torsión después del alisado ha perdido tiempo en la prensa con un porro que nunca fue candidato.
Un caso límite merece honestidad: una articulación puede sufrir tanto una curvatura como una leve torsión residual, y la curva por sí sola es legítimamente corregible. Corrija solo lo que define la medición: corrección de curvatura plano por plano hasta el punto de referencia del eje de conexión, con el giro documentado y encaminado a la decisión de inspección, nunca “mejorado” presionando más fuerte en un plano diagonal.
El eje de rosca RSC es el dato de rectitud
Pregunte dónde se mide la rectitud en una junta de tubería de perforación y la respuesta incorrecta es la más común: la superficie exterior del tubo. Una línea de tiza a lo largo del diámetro exterior puede leerse recta mientras la junta todavía se queda sin hilo en la cuerda., y una unión con un arco de cuerpo visible puede funcionar correctamente, porque el eje funcional de la tubería no es su revestimiento.. Es el eje establecido por las conexiones con resalte giratorio en ambos extremos.. El eje del hilo RSC es el punto de referencia sobre el que realmente gira la cuerda., y cada medida de enderezamiento que importa se toma en contra.
El razonamiento es mecánico.. en servicio, La posición de la junta en la sarta de perforación está definida completamente por sus dos conexiones.: asiento de hombros, los hilos se enganchan, y el eje de la siguiente junta continúa desde el eje de conexión, no desde el OD de la mitad del cuerpo. Lo que la plataforma experimenta como “tubo torcido” es la excentricidad entre esos ejes de conexión y el tubo entre ellos. Un pase de enderezamiento del cuerpo juzgado según las líneas de la superficie puede dejar esa excentricidad intacta: el tubo se ve mejor y la cuerda vibra exactamente como antes..
La práctica de medición sigue el dato.:
- Simular el eje del hilo en ambos extremos.. Cenadores roscados, Los mandriles expansivos o el centrado de precisión en el orificio de conexión sustituyen al eje que definen las roscas., y el descentramiento se lee en el cuerpo del tubo contra ese eje simulado.
- O invertir la referencia. Con la junta apoyada en las superficies de referencia de conexión., el descentramiento del cuerpo se mide directamente a lo largo del tubo; la geometría de soporte sustituye a los ejes cuando no están disponibles, a algún costo en rigor de configuración.
- Leer en estaciones definidas, no en el peor lugar. Un perfil de desviación a lo largo del cuerpo: la lógica multipunto descrita en nuestro medición de ejes multipunto artículo — es lo que resulta “se ve recto” en un número que la certificación puede llevar.
El mundo de la inspección de conexiones ya mantiene un ecosistema de calibre maduro para la geometría RSC: elemento único de rosca y práctica de calibre para conos., plomo y forma, y la aceptación del enderezamiento debe entenderse como una rama de esa misma metrología definida por conexión.. Los medidores certifican la conexión.; la verificación de descentramiento certifica el cuerpo contra el eje de la conexión; Juntos responden la única pregunta que hace la cuerda.: ¿Esta articulación se ejecuta correctamente respecto del eje que definen sus roscas??
en la prensa, El dato tiene dos consecuencias operativas.. Los soportes y puntos de presión se eligen para que la corrección actúe sobre el cuerpo sin cargar nunca una conexión., y la verificación posterior a la corrección se realiza en el punto de referencia del eje de conexión antes de que se suelte la junta: la aceptación en el taller y la aceptación a nivel de cadena permanecen en la misma medida., como se describe para trabajos de reparación tubulares en nuestro flujo de trabajo de reacondicionamiento de tuberías de perforación. Un registro de enderezamiento que muestra el descentramiento de la carrocería medido con respecto al eje RSC es el que puede defender un expediente de recertificación.; cualquier cosa medida hasta una línea de superficie es documentación de geometría, no aceptación.
Video del proceso de solución de enderezamiento de tuberías de perforación petrolera
Características del producto para la máquina enderezadora de tubos de perforación petrolera
- Para garantizar la precisión de la prueba, Utilice un sensor de desplazamiento de alta precisión al construir y procesar dispositivos de prueba..
- Equipado con un sistema de carga de control de posición de alta precisión para mejorar la precisión de la alineación.
- Coordinar y gestionar los distintos componentes para acortar el tiempo del proceso de alisado..
- Información inmediata de alarma de situación anormal perfecta para facilitar el mantenimiento del equipo.
- Tiene una tarjeta de memoria de 16 g para almacenar información de procesamiento., enlace de comunicación reservado con la computadora host.
- Herramientas y accesorios de cambio rápido, ajuste y cambio parametrizados, configuración automatizada de herramientas.


