
El alisado con prensa puntual es un método de corrección local controlado, no simplemente presionar donde una parte parece doblada. El proceso debe conectar un mapa de geometría válido a un dato aprobado., puntos de apoyo, camino de reacción, lugares de corrección permitidos, control incremental y una remedición del estado liberado. Sin ese bucle, un golpe de prensa puede crear una marca, mover una característica adyacente o reducir la lectura de un indicador temporal sin cumplir con el requisito de aceptación real.
Este es un marco de proceso.. No reclama una fuerza de prensa de StraighteningTech, ataque, algoritmo de control, gama de materiales, exactitud, tiempo de ciclo o compatibilidad de la pieza de trabajo. Esos valores requieren una revisión del dibujo y muestras validadas..
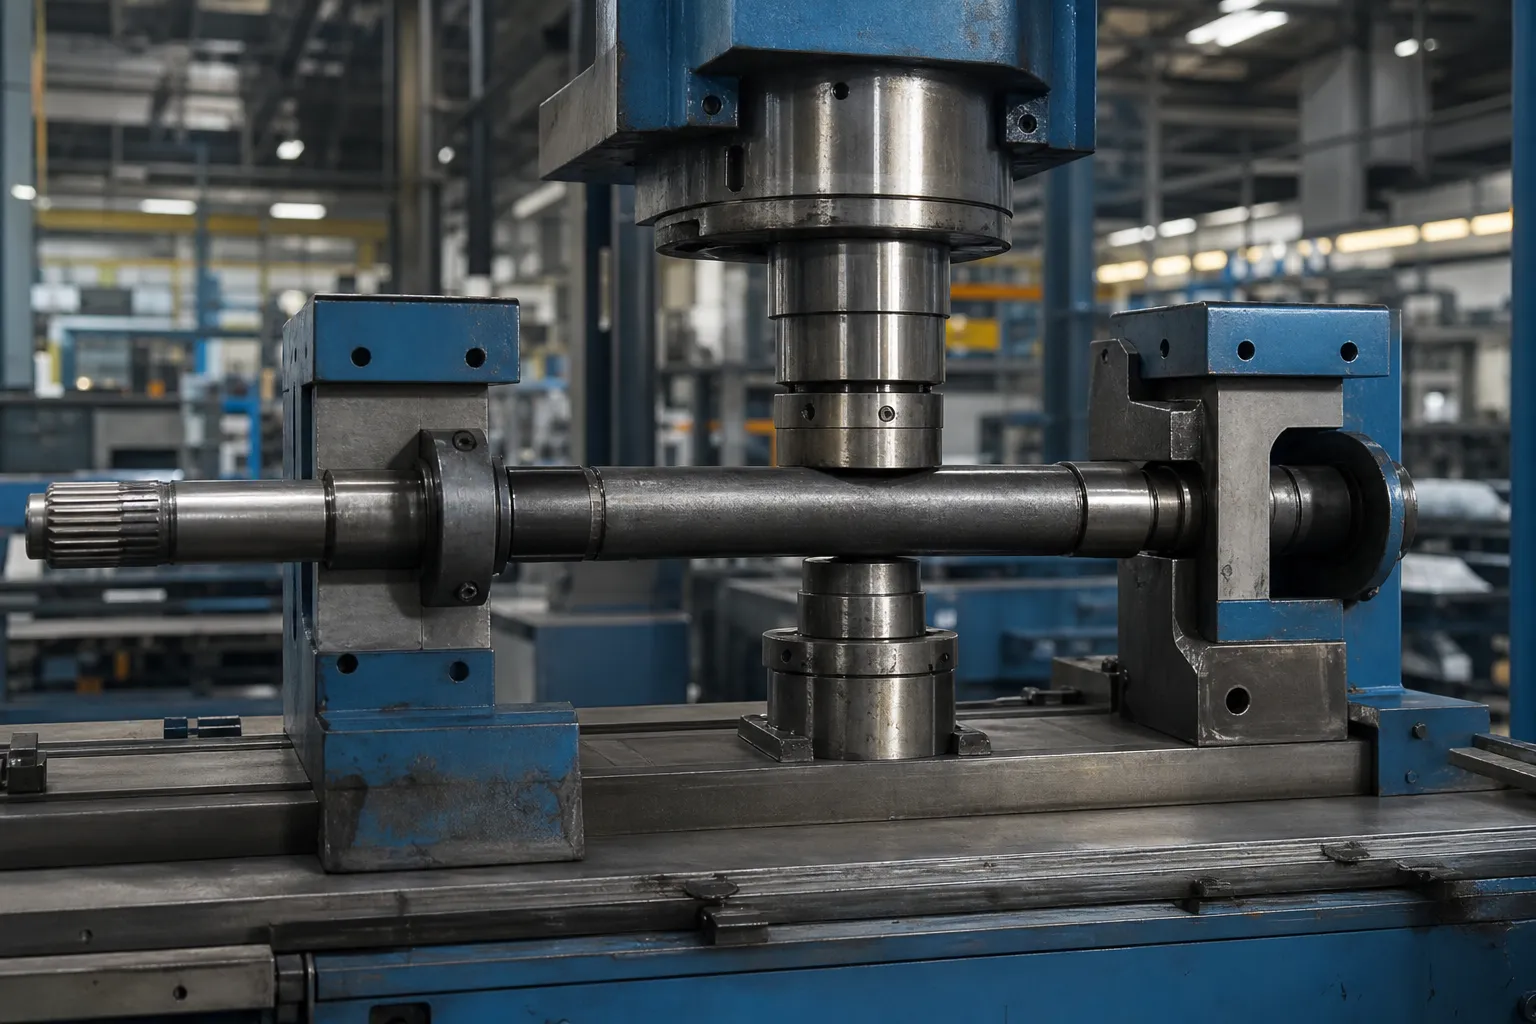
*Ilustración del concepto de ingeniería. Muestra un posible contexto de corrección de prensa para una familia de piezas de trabajo específica., no es una receta de proceso universal ni una capacidad local verificada.*
Definir qué está corrigiendo el proceso
La característica requerida puede ser rectitud en un tramo., Desviación radial relativa a un eje de referencia., barrido lateral, una relación de característica local u otra geometría controlada. Se debe nombrar antes de seleccionar una imprenta.. Un error de circularidad, interrupción de la superficie, La señal del dispositivo o la curvatura intencional no se pueden corregir como si fuera el mismo tipo de curvatura..
Usar rectitud del eje, agotamiento y TIR cuando la pieza se inspecciona rotacionalmente. Tubo, perfil, primavera, Las piezas anulares y soldadas requieren su propia geometría y límites de proceso..
Construya un mapa de errores inicial
El plan de medición debe identificar el dato aprobado., orientación de la pieza, estaciones axiales, condición de soporte, Método del sensor y verificación de repetición/asentamiento.. Una sola lectura del punto medio puede pasar por alto múltiples dobleces o confundir la variación de la gravedad y la fijación con la geometría de la pieza..

*Ilustración del concepto de ingeniería. Ilustra un mapa de medición antes de la corrección.; ubicaciones reales de las estaciones, Las sondas y los datos de referencia deben fijarse a partir del plano controlado.*
| Entrada para congelar | Decisión que apoya |
|---|---|
| Dato de dibujo y regla de aceptación. | Establece lo que debe representar la medida. |
| Mapa de geometría inicial | Identifica zonas de corrección candidatas y riesgo de interacción. |
| Soportes y puntos de reacción homologados | Evita que una ruta de fuerza cree una señal no deseada |
| Elementos protegidos y límites de superficie. | Determina dónde está prohibido el contacto. |
| Etapa de material y proceso. | Define posible respuesta, restricciones de recuperación y aguas abajo |
The Mechanics of a Point-Press Stroke
A point-press correction is a three-point bend executed on purpose. Two supports and one press point form a loading frame: the press pushes the section toward the supports, bending moment peaks at the press point and falls toward the supports, and the outer fibers at the correction location pass yield while the core of the section stays elastic. When the force is released, the elastic core tries to spring the section back while the yielded fibers hold their new shape — the permanent set is the difference, and the art of the process is delivering just enough plastic work to land the released part inside tolerance. Three consequences follow directly from this picture. The correction is local: the plastic zone concentrates around the press point, which is why error maps guide where to press rather than intuition. The process is self-limiting only if treated incrementally: a single stroke sized optimistically cannot be un-pressed. And the section’s own geometry — its stiffness variation, its transitions, its prior deformation history — modulates everything, which is why identical stroke settings do not transfer blindly between diameters, materials or lots, and why reverse-loading effects, as described for el efecto bauschinger, change the response of a part that has already been corrected once.
Support Span Is the Primary Tuning Parameter
Operators reach for force when they should reach for geometry. Moving the supports changes the correction before any force value is touched: supports spread wide give a long, gentle bending field — the same press force produces a larger deflection spread over a longer zone, appropriate for a single broad bow; supports close in around the correction point concentrate the same energy into a short, deep correction, appropriate for a local kink but harder on the surface and the section. Span also sets the mechanical advantage of the stroke: the closer the supports, the more force the same correction demands, which is why narrowing the span on a stiff section quickly reaches the machine’s or the part’s limits. Two practical rules fall out. Primero, choose span from the error map’s wavelength — long bows get long spans, kinks get short ones — and document the choice in the setup record, because span is a process parameter like any other. Segundo, treat support condition as part of the tooling: geometría de contacto, cleanliness and wear change the reaction path silently, y el surface-protection tooling discipline applies to supports exactly as it does to the press nose.
Elija soportes y puntos de corrección juntos
Un punto de prensa no se puede seleccionar independientemente de sus soportes.. El espacio de apoyo, rigidez de la sección, La dirección de la fuerza y la geometría del contacto crean la ruta de reacción.. Un soporte incorrecto puede hacer que una prensa local parezca efectiva mientras transfiere el error a otra parte o daña una característica..
Antes de una prueba de muestra, documento:
- Lugares de apoyo y reacción., incluyendo zonas sin contacto;
- punto de corrección, dirección de la fuerza y orientación permitida;
- material de contacto, controles de limpieza y riesgo de marcado;
- corrección incremental máxima y recuento de intentos;
- plan de medición de recuperación/liberación;
- Condiciones de rechazo duro y revisión de ingeniería..
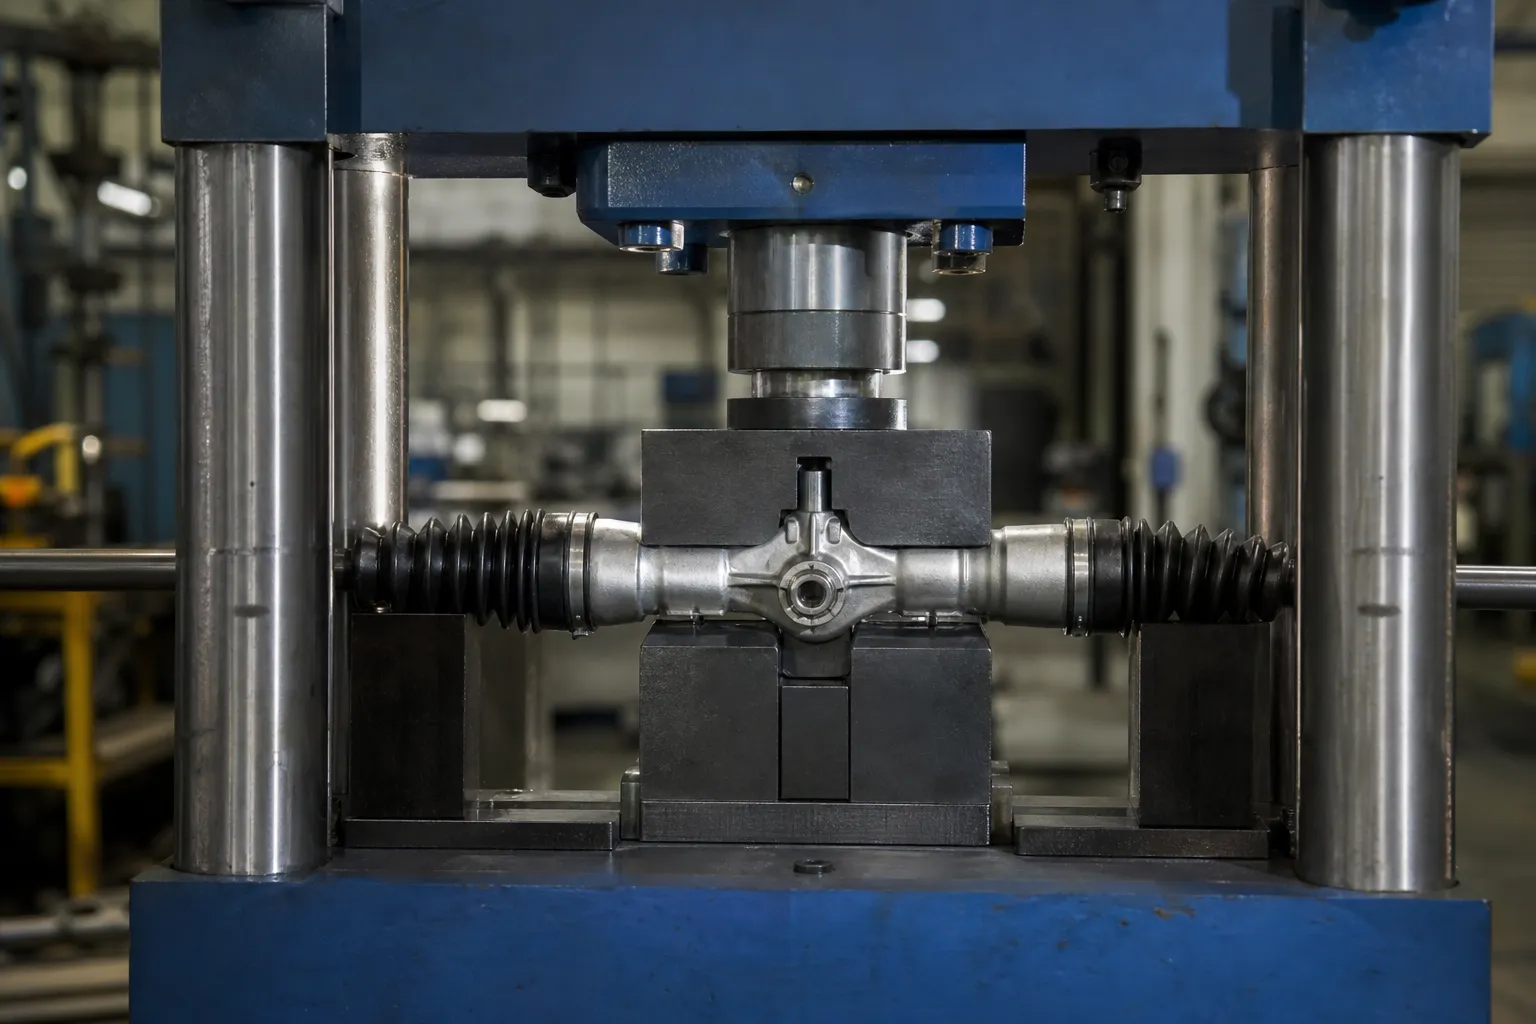
*Ilustración del concepto de ingeniería. Muestra un concepto de corrección incremental.; no prescribe carga de prensa, ataque, herramientas o un punto de corrección aprobado para otra pieza de trabajo.*
Corrija incrementalmente y vuelva a verificar después del lanzamiento
La secuencia de bucle cerrado es:
- Identificar la familia de piezas de trabajo controlada y la revisión del dibujo.;
- inspeccionar por daños, parte equivocada, condición de superficie prohibida o deformación fuera de alcance;
- Cargue el punto de referencia aprobado y verifique el asiento.;
- medir el mapa de geometría inicial;
- seleccione el plan de soporte y corrección permitido;
- aplicar una corrección incremental dentro del límite muestra-prueba;
- liberar completamente la fuerza, abrazaderas y sujeción;
- Vuelva a medir todas las pistas requeridas y registre el resultado.;
- encaminar la pieza a OK, NOK o revisión de ingeniería.
La aceptación final es después del lanzamiento.. Una lectura mientras la pieza permanece bajo fuerza de presión o sujeción del accesorio no puede usarse como prueba del resultado final..
Springback as a Process Variable, Not a Constant
Because the released shape is set by the competition between yielded fibers and the elastic core, the same stroke delivers different permanent set on parts that differ in material condition, section or prior history. That is springback as a process variable, and treating it as a fixed correction factor is how lines end up oscillating around tolerance. The discipline that handles it honestly is described for compensación de recuperación elástica en el enderezamiento del eje: learn the response on representative samples, correct incrementally, and re-learn when the material lot or part revision changes. A related trap deserves its own sentence: pressing a part past nominal on purpose — overshoot to pre-compensate springback — is legitimate within a validated recipe and a defined limit, but repeated overshoot-and-press-back cycles accumulate reverse-loading damage, and the correction-attempt limit exists precisely to stop that sequence before it becomes a cracking risk, por the integrity-review framework.
Reading the Data Between Strokes
Each stroke in the incremental loop is also an experiment, and the data between strokes tells the operator when to continue and when to stop. A healthy convergence shows the remaining error shrinking by a decreasing amount each stroke — the response per stroke falling as the part approaches target, which is the natural signature of a stable correction. Three patterns break that signature and each demands stopping rather than pressing harder. No progress: the geometry stops responding, meaning the process is no longer engaging the error — the correction point, support condition or part state has changed under the operator. Diminishing returns with rising effort: each stroke moves the part less while the press works harder — the section is fighting back through strain hardening, and continuing trades diminishing geometry gain for accumulating material damage. Oscillation: the part crosses nominal in alternate directions stroke by stroke — the correction rule is over-reacting, often because it was calibrated on a different response, and the fix is the recipe, not the part. Building these three stop patterns into the operating procedure converts the between-stroke data from noise into the line’s earliest quality alarm.
Sepa cuándo presionar puntos no es la ruta correcta
El prensado puntual no es un método predeterminado para todos los productos. alambre continuo, tubo de pared delgada, perfil asimétrico, anillo, primavera, Las piezas críticas por fatiga o sensibles a la soldadura pueden necesitar un enfoque diferente, herramientas dedicadas o una revisión del proceso por separado. Ver Enderezamiento con prensa versus rodillo para el límite de selección de método.
Prueba de muestra y aceptación
El plan de muestra debe incluir partes entrantes normales y en el peor de los casos., geometría cruda antes/después, repetibilidad del asiento, inspección de superficie, verificaciones de material/características requeridas, un límite de intento máximo y correlación con el indicador de referencia del cliente. si hay grietas, dureza, END, La molienda o el equilibrio son relevantes., siguen siendo responsabilidades de aceptación independientes.
Usar Prueba y aceptación de muestras de enderezamiento. definir las pruebas requeridas ante un reclamo de producción o decisión del FAT/SAT.
Preguntas frecuentes
¿Puede la presión puntual garantizar una precisión específica??
No. El resultado que se puede obtener depende de la pieza de trabajo., dato, estado material, apoyo, zonas de contacto, respuesta de muestra y método de inspección acordado.
¿El punto indicador más alto es siempre el punto de corrección??
No. El punto de corrección debe elegirse del mapa geométrico y del camino de reacción aprobado., no de una observación visual o indicadora aislada.
¿Puede una prensa reparar una grieta o reemplazar el END??
No. El enderezamiento no repara los defectos del material y no reemplaza los procesos de inspección calificados..
Why does the same press stroke move two identical-looking parts differently?
Because released geometry depends on material condition, section detail and prior deformation, not on appearance. Different lots, heat-treatment states or a previous correction cycle all change the plastic-versus-elastic balance the stroke works against. The remedy is learning the response per family on samples and re-checking it when lots change.
When should supports be moved closer together?
When the error map shows a short, local kink rather than a broad bow. A narrow span concentrates the correction where the error lives; a broad span spreads it. The span choice belongs in the documented setup, because it changes both the correction shape and the force the part must carry.
What does it mean when a part stops responding to corrections?
The process is no longer engaging the error — a no-progress condition. Causes range from a changed correction point to a setup or part-state shift, and the defined response is to stop and route the part to review, not to increase force. Continuing to press spends the part’s deformation budget on nothing.
Alisar antes y después de pulir
No se mantiene ninguna página canónica independiente para alisar antes vs después de moler porque la demanda industrial de coincidencia exacta es escasa. Secuenciación de etapas, La asignación de existencias y la transferencia de datos pertenecen a la barra forjada., páginas de proceso de presión puntual y multipunto. Confirme si el rectificado elimina material que invalidaría una lectura de rectitud anterior antes de bloquear la ruta de producción..
Curvas de fuerza y desplazamiento en el enderezamiento
Una página dedicada a guía de curva de desplazamiento de fuerza de enderezamiento no se mantiene sin una demanda de consulta validada. Interpretación del golpe de fuerza, Los límites seguros y las condiciones de parada del proceso se explican en el punto de prensa., páginas multipunto y de detección de grietas. Cualquier alarma basada en curvas debe validarse en piezas representativas en lugar de copiarse de otra familia de materiales..
Point-press work lives or dies by stroke control – read why over-correction cracks parts before you size a machine, then use the tutorial de selección de plancha de pelo to match press concepts to your part family.