
Un eje estriado transmite torque a través de los flancos de sus dientes., no solo a través de su superficie exterior. La sección spline, los muñones de apoyo al suelo entre estrías, los diámetros del sello, Los hombros y los extremos roscados tienen cada uno una relación geométrica con un eje de rotación., y el ajuste del manguito o cubo de acoplamiento depende de que esa relación se mantenga verdadera a lo largo de toda la longitud. Por lo tanto, enderezar un eje estriado significa controlar el eje sin tocar nunca la geometría del flanco que hace que la pieza sea valiosa..
Una solución viable para enderezar ejes estriados responde cuatro preguntas antes de que se mueva la prensa: cuyo diámetro representa el eje funcional en cada estación, si los propios dientes de la ranura pueden usarse como referencia de medición, donde la fuerza correccional puede actuar legalmente, y cómo se aceptará la pieza corregida, incluida la verificación de ajuste con el componente correspondiente, no solo una lectura del indicador.

Por qué los ejes estriados rompen la receta de enderezamiento predeterminada
| Característica del eje estriado | Riesgo de enderezamiento | Respuesta del proyecto |
|---|---|---|
| dientes estriados | Contacto de prensa o soporte puede brinell, doblar o marcar flancos; Los flancos dañados destruyen el ajuste y la capacidad de par. | Regla de no contacto: fuerza de corrección y soportes solo en diámetros lisos adyacentes a la ranura |
| Superficie spline interrumpida | Un sensor montado en las puntas de los dientes lee la forma de los dientes y el error de paso., no el eje | Medir en muñones o el diámetro menor., o utilice un manguito calibrador/maestro para convertir los dientes en una referencia continua |
| Historia de torsión y torsión | La sobrecarga puede torcer el eje.; El error de avance e índice permanece después de cualquier corrección de curvatura. | Mida el avance/índice de la ranura por separado; declarar giro fuera del alcance del enderezamiento de la prensa |
| Cuerpo largo y delgado | La relación longitud-diámetro larga significa hundimiento del peso propio y una fácil sobrecorrección | Validar el espaciado de los soportes, use incrementos finos de fuerza y vuelva a medir después de cada pasada |
| Distorsión del tratamiento térmico | El endurecimiento por inducción o mediante endurecimiento deja un mapa de curvatura multipunto, a menudo con reversiones | Medición multiestación y corrección secuenciada, ni una sola prensa de medio tramo |
| Características del sello y del hombro | La carga local cerca de un hombro concentra la tensión y puede marcar el diámetro del sello. | Herramientas acolchadas o de radio coincidente, Los puntos de prensa se mantienen alejados de las zonas de transición. |
Definir qué eje estriado está dentro del alcance
| Familia de ejes estriados | Contexto típico | Ruta de la ingeniería |
|---|---|---|
| Transmisión / eje de salida de la caja de cambios | Producción en volumen después del tratamiento térmico., antes del final del spline | Medición multipunto automatizada y corrección de presión en zonas de diario |
| Toma de fuerza y eje de transmisión agrícola | Perfiles largos estandarizados, mercado de reparaciones pesadas | Máquina de largo alcance o proceso manual específico; verificación de ajuste con yugo de acoplamiento |
| Eje del motor con piñón o estría de acoplamiento | Conjuntos de motor eléctrico y bomba. | Enderezamiento basado en muñones consistente con los puntos de referencia del rotor y del rodamiento |
| Eje estriado para actuadores y aeroespaciales | Fatiga crítica, Tolerancias estrictas de avance e índice. | Metrología completa, deflexión restringida, validación del proceso documentado |
| Eje de reparación desgastado o dañado | Preocuparse, flancos magullados, corrosión, marcas de martillo | Inspeccionar y disponer primero.; el enderezamiento no puede restaurar la geometría del diente |
Las aplicaciones vecinas no deben incluirse en esta página.. Las líneas de transmisión largas y huecas con yugos soldados son un problema de enderezamiento y equilibrio de tubos que se aborda en nuestro solución para enderezar el eje de transmisión, y los ejes de caja de cambios endurecidos cuyo estrías es sólo una característica entre los engranajes y muñones siguen la ruta descrita en el Solución para enderezar el eje de la caja de cambios. El presente artículo se queda con los ejes cuyo estrías es la característica definitoria..
Construya la medición sobre una referencia defendible
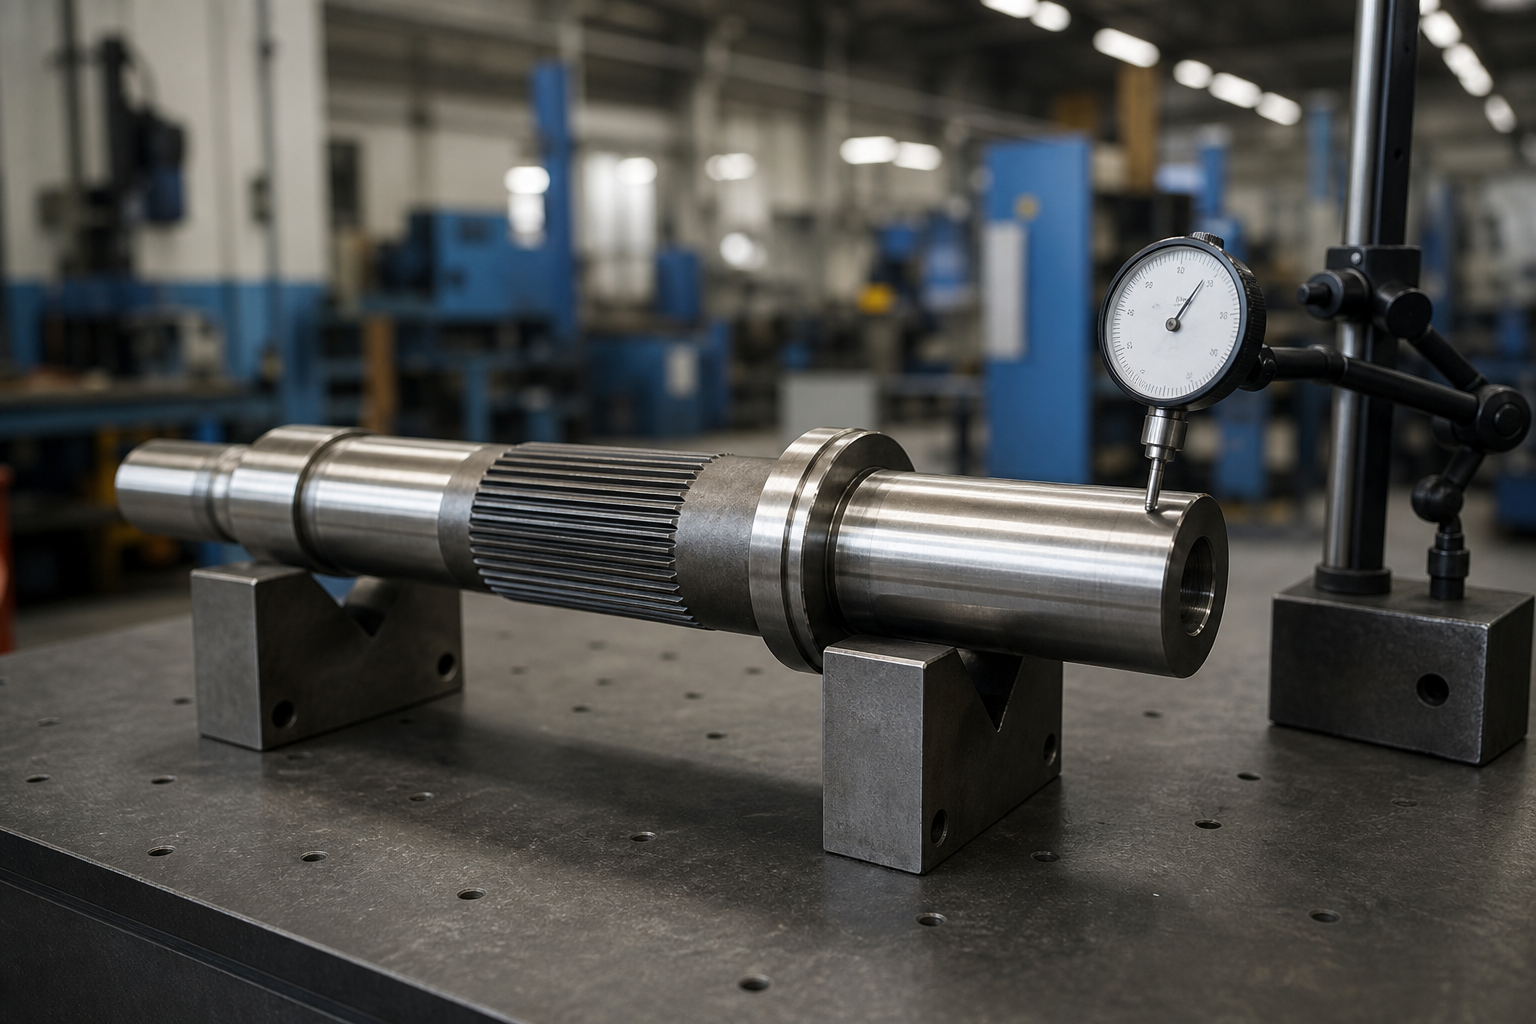
El error más común en la medición del eje estriado es leer un indicador de cuadrante directamente en las puntas de los dientes y calcular el resultado como descentramiento.. El círculo dentario es interrumpido., superficie portadora de formas; su lectura mezcla error de tono, error de plomo, Daño dental y posición real del eje en un número sin sentido.. Una cadena de medición defendible utiliza una de tres referencias:
- Diarios y centros de tierra: donde el dibujo define el eje desde los muñones del rodamiento o los orificios centrales, medir allí, y verificar la relación spline sólo donde el dibujo lo requiere.
- Diámetro menor o diámetro de calibre dedicado: El círculo de la raíz entre los dientes es continuo en muchas estrías y puede llevar un soporte en V o una punta de sensor estrecha.; calificarlo primero, porque los filetes de raíz pueden enrollarse o deformarse.
- Una manga maestra o un calibre estriado.: Deslice un manguito de precisión sobre la ranura y mida en su suelo el diámetro exterior.. Esto convierte los dientes en una superficie continua., y el comportamiento de ajuste de la funda en sí se convierte en una verificación funcional en vivo.. Los enderezadores de estrías de producción utilizan exactamente este principio: un dispositivo maestro por ranura o sección de estrías para resolver el diámetro de paso para una corrección precisa..
La condición de soporte es tan importante como la elección del sensor. Un largo eje estriado que se hunde entre bloques en V distantes informa una curvatura que cambia con cada movimiento de soporte. Congelar posiciones de apoyo, correlacionarlos con el calibre del cliente, y recuerda esa rectitud, runout y TIR responden a preguntas diferentes; las distinciones se establecen en nuestro artículo sobre rectitud del eje vs descentramiento vs TIR.
Separe las tres condiciones que parecen una curva
| Condición | Cómo se muestra | Respuesta correcta |
|---|---|---|
| Curvatura global del eje. | Las lecturas de descentramiento suben y bajan consistentemente a lo largo del eje en un plano | Alisado con prensa en puntos mapeados en secciones lisas |
| torsión de torsión | Agotamiento del diario aceptable; plomo estriado, Error de índice o rollo fuera de tolerancia.; el cubo encaja firmemente en un extremo | No corregible presionando; disposición mediante remecanizado cuando el stock lo permita, o rechazar |
| Daño local en flanco o forma | Las lecturas saltan cuando el sensor cruza la zona de un diente; el ajuste de la manga es local, no uniforme | Inspeccionar los flancos; reemplazar, Vuelva a cortar o mezclar según el dibujo; no doble el eje para ocultarlo. |
La torsión merece énfasis porque surge exactamente de la carga para la que está diseñada una ranura.. Una sobrecarga de par que supera el límite elástico hace girar un extremo de la ranura en relación con el otro.; desde fuera el eje todavía parece recto. El enderezamiento lo pasará en el informe de descentramiento y el conjunto aún se atascará o desgastará.. Si sus piezas ven eventos de sobrecarga, Las comprobaciones de avance e índice pertenecen al mismo ciclo de inspección que el descentramiento..

Puntos de prensa y apoyos: La regla de no contacto
La fuerza de corrección en los flancos estriados es un evento de descarte. Incluso una presión suave puede aplanar una cresta o desplazar el metal sobre un flanco., y la autorización o interferencia resultante aparece meses después como preocupación, desgaste o un cubo que no se ensambla. Por lo tanto, el mapa de contacto para un eje estriado es estricto.:
- Presione y apoye sólo sobre suelo liso o diámetros torneados adyacentes a la ranura, dimensionado para que el parche de contacto permanezca fuera de los hombros y selle los bordes.
- Cuando el recorrido de la spline es tan largo que no hay ninguna zona suave cerca del punto de corrección, Utilice herramientas insertadas conformes que unen las raíces de los dientes sin cargar los flancos y valídelas en piezas de sacrificio antes de la producción..
- Coloque soportes simétricos alrededor del punto alto medido para que se diseñe el momento flector., no accidental; Mantenga los intervalos lo suficientemente cortos como para que la corrección sea local..
- Proteger los extremos roscados, perforaciones transversales y chaveteros con la misma disciplina descrita para ejes endurecidos en nuestra guía de alisado después del tratamiento térmico.
Controlar la recuperación elástica en una sección delgada
Los ejes estriados largos cumplen, entonces el eje se mueve bajo fuerzas pequeñas y retrocede casi tan lejos. El ciclo de corrección que sobrevive a la producción trata cada prensa como un experimento con retroalimentación.:
- Mida el mapa de curvatura completo en una sola configuración.
- Corrija primero la desviación más grande, en el punto alto mapeado, sobreviaje por el springback previsto.
- Vuelva a medir antes de la próxima pulsación.; ejes delgados se acoplan fuertemente, y una corrección en una estación cambia las lecturas en ambos vecinos.
- Trabaja los puntos restantes en orden descendente., volver a verificar las estaciones anteriores después de cada pasada.
- Aceptar sólo cuando cada estación y la prueba de ajuste funcional pasen en la misma sujeción..
La predicción del exceso de viajes, el comportamiento de acoplamiento y las firmas de falla clásicas de debajo- y la sobrecorrección se tratan en nuestro artículo sobre Compensación del retorno elástico del enderezamiento del eje. Las células automatizadas ejecutan este circuito cerrado; nuestra visión general de cómo funciona el enderezamiento automático del eje muestra la arquitectura de la máquina detrás de ella.

Sepa por qué el eje se dobló en primer lugar
Enderezar la geometría de los retornos; no elimina la causa. Los ejes estriados llegan a la imprenta por una breve lista de razones repetibles, y cada uno cambia lo que vale una corrección:
| Causa principal | Evidencia típica | Implicaciones para el alisado |
|---|---|---|
| Distorsión del tratamiento térmico | Curvado multipunto tras inducción o endurecimiento; repetibilidad en un lote | Caso de producción central; corregir en la ventana antes de terminar el mecanizado |
| Alivio del estrés del mecanizado | Arqueamiento progresivo después de un torneado o fresado intenso de un lado | Correcto, luego verifique la estabilidad después de un intervalo de alivio de tensión o la siguiente operación |
| Daños por manipulación y impacto | Torcedura local, marcas de martillo o caída cerca de una estación | Las curvas locales pronunciadas concentran la tensión; evaluar el radio de curvatura antes de presionar |
| Sobrecarga operativa | Torcer con o sin curvatura; marcas de testigos en los flancos del buje | La corrección de la geometría no puede restaurar el límite elástico después de un evento de torsión |
| Desalineación en el servicio | Desgaste de flanco concentrado en un lado, corrosión por fricción en la interfaz del cubo | Las superficies de desgaste significan que el eje es una pieza de desgaste., no es un candidato alisado |
La práctica de prevención de fallas en la industria spline constantemente pone la desalineación, sobrecarga y daños por manipulación en la parte superior de la lista de causas, que es precisamente la razón por la que una propuesta de enderezamiento debe solicitar el historial de fallas y el proceso ascendente antes de cotizar un ciclo de corrección.. Un eje que se dobla de la misma manera en cada lote es un problema de proceso con solución de enderezamiento; un eje que llega torcido, preocupado o torcido por el impacto es un problema de disposición al usar un traje alisador.
Pruebas de muestra antes del lanzamiento de producción
Porque el daño en el flanco es irreversible, Se valida un proceso de eje estriado en muestras., nunca en el primer lote de producción. Un conjunto mínimo de calificaciones incluye:
- Al menos cinco partes representativas medidas antes y después de la corrección., en cada estación de dibujo, en la condición de soporte congelado.
- Una verificación de ajuste con el medidor de producción o una manga maestra en cada muestra, antes y después del pase de prensa final.
- Inspección de flanco, visual u óptica, para demostrar la regla de no contacto que se cumple en posiciones reales de herramientas..
- Valores de recuperación elástica registrados por punto de presión, que siembran el modelo de compensación por la producción.
- Un acta de aceptación firmada según las tolerancias del dibujo., incluyendo plomo e índice donde se especifica.
La aceptación debe incluir el ajuste, No sólo el dial
| Elemento de aceptación | Qué especificar |
|---|---|
| Sin / TIR en estaciones definidas | Por estación, en una condición de soporte declarada, referenciado a revistas o a una funda maestra calificada |
| Ajuste funcional estriado | Ir / calibre prohibido, verificación de torque de la manga maestra, o espacio libre de flanco especificado después de la corrección |
| Dirigir, indexar y rodar | Comprobado donde lo requiere el dibujo.; la torsión es una característica separada de la curvatura |
| condición de flanco | Sin brinel, aplanamiento de la cresta, recogida de flanco o nuevas marcas de herramientas |
| Integridad de la superficie después del endurecimiento. | Inspección de grietas donde la pieza está endurecida y es crítica para la fatiga. |
| Stock de mecanizado restante | Verificación de que la corrección dejó margen para cualquier acabado final esmerilado o estriado. |
Preguntas frecuentes
¿Puedes presionar directamente sobre la spline??
No. El contacto directo de la presión sobre los dientes corre el riesgo de sufrir daños en los flancos y la cresta que el enderezamiento no puede reparar. La fuerza de corrección pertenece a los diámetros lisos adyacentes a la ranura., o mediante herramientas puente validadas que cargan solo el diámetro de la raíz.
¿Cómo se mide el descentramiento en una sección estriada??
Utilice los diarios donde el dibujo lo permita., el diámetro menor donde es continuo y calificado, o una funda maestra de precisión deslizada sobre los dientes para que el sensor lea una superficie continua rectificada. La lectura de un indicador en las puntas de los dientes mezcla la geometría del diente con el error del eje y proporciona un mapa de curvatura falso.
Mi eje estriado es recto pero el cubo se atasca. Por qué?
Las causas probables son la torsión., daño en el flanco, o error de avance/índice: todo invisible para una verificación de agotamiento del diario. Medir el avance y el índice de la ranura, inspeccionar los flancos en busca de hematomas o inquietudes, y pruebe el ajuste con un medidor Go o una manga maestra antes y después de cualquier corrección..
¿Se mide y endereza un eje estriado como el eje de un motor??
El bucle de la máquina es la misma secuencia de medir-presionar-volver a medir utilizada para el Solución automática de enderezamiento del eje del motor., pero la referencia y las reglas de contacto difieren: la ranura añade una superficie interrumpida para la medición, zonas protegidas para herramientas, y un ajuste funcional comprueba que un eje liso nunca necesita.
¿Cuánta curvatura se puede corregir en un eje estriado??
El rango trabajable depende de la relación longitud-diámetro., condición del material y dónde se ubican las zonas de corrección suave en relación con la desviación. Los ejes delgados toleran grandes correcciones angulares en principio, pero se acoplan fuertemente entre estaciones.; Los ejes cortos endurecidos toleran poca deflexión por pasada.. El número importante se establece por familia de piezas durante las pruebas de muestra., no leer de una tabla genérica.
Construya la solución desde el ajuste, No el dial
Se acepta un eje estriado cuando el cubo o manguito acoplado se ensambla y transmite torsión según lo diseñado.. El enderezamiento sirve para ese resultado: medida de revistas o de un maestro calificado, Mantenga cada presión y apoyo fuera de los flancos., Tratar la torsión como una característica separada y no presionable., y cierre el bucle con un control de ajuste funcional. Congela esas cuatro decisiones, y la corrección misma se convierte en ingeniería de rutina..
Convertir esta guía de eje estriado en una decisión de compra, empezar con el tutorial de selección de plancha de pelo y pruebe a presión los números con el Imagen de presupuesto para una máquina alisadora..