
Un eje de engranaje es un componente giratorio de transmisión de potencia que lleva dientes de engranaje integrados - recto, piñón helicoidal o cónico, junto con muñones, splines, hilos y hombros en un eje. Su especificación de rectitud se define en ese eje.: Los muñones y los cilindros de paso de engranajes deben girar alrededor de una línea común dentro de una lectura total del indicador. (tir) límite establecido por la vida del rodamiento, Calidad del engranaje y velocidad del eje.. Por lo tanto, enderezar el eje de un engranaje significa restaurar el eje de rotación de un componente dentado, un problema fundamentalmente diferente al de aplanar una barra dentada., y un problema con los métodos de medición y corrección bien establecidos.
Una solución para enderezar ejes de engranajes debe responder cinco preguntas antes de seleccionar el equipo.:
- Qué define el eje de medición — revistas, centros o diámetro principal estriado, y ¿refleja el estudio la disposición de rodamientos ensamblada??
- ¿Es la desviación un arco de un solo plano?, una curva local en un hombro, un giro, o una combinación, ¿y dónde está el verdadero punto culminante??
- ¿Cuál es el estado del material y del tratamiento térmico? Totalmente endurecido., carburizado y templado, Diarios endurecidos por inducción y qué rutas de corrección están aprobadas para ello.?
- ¿Todavía hay stock de molienda disponible?, y es la corrección destinada a recuperar la distribución del stock o geometría final?
- ¿Cómo se liberará la geometría?, Se debe verificar la integridad del flanco del diente y la estabilidad a largo plazo.?
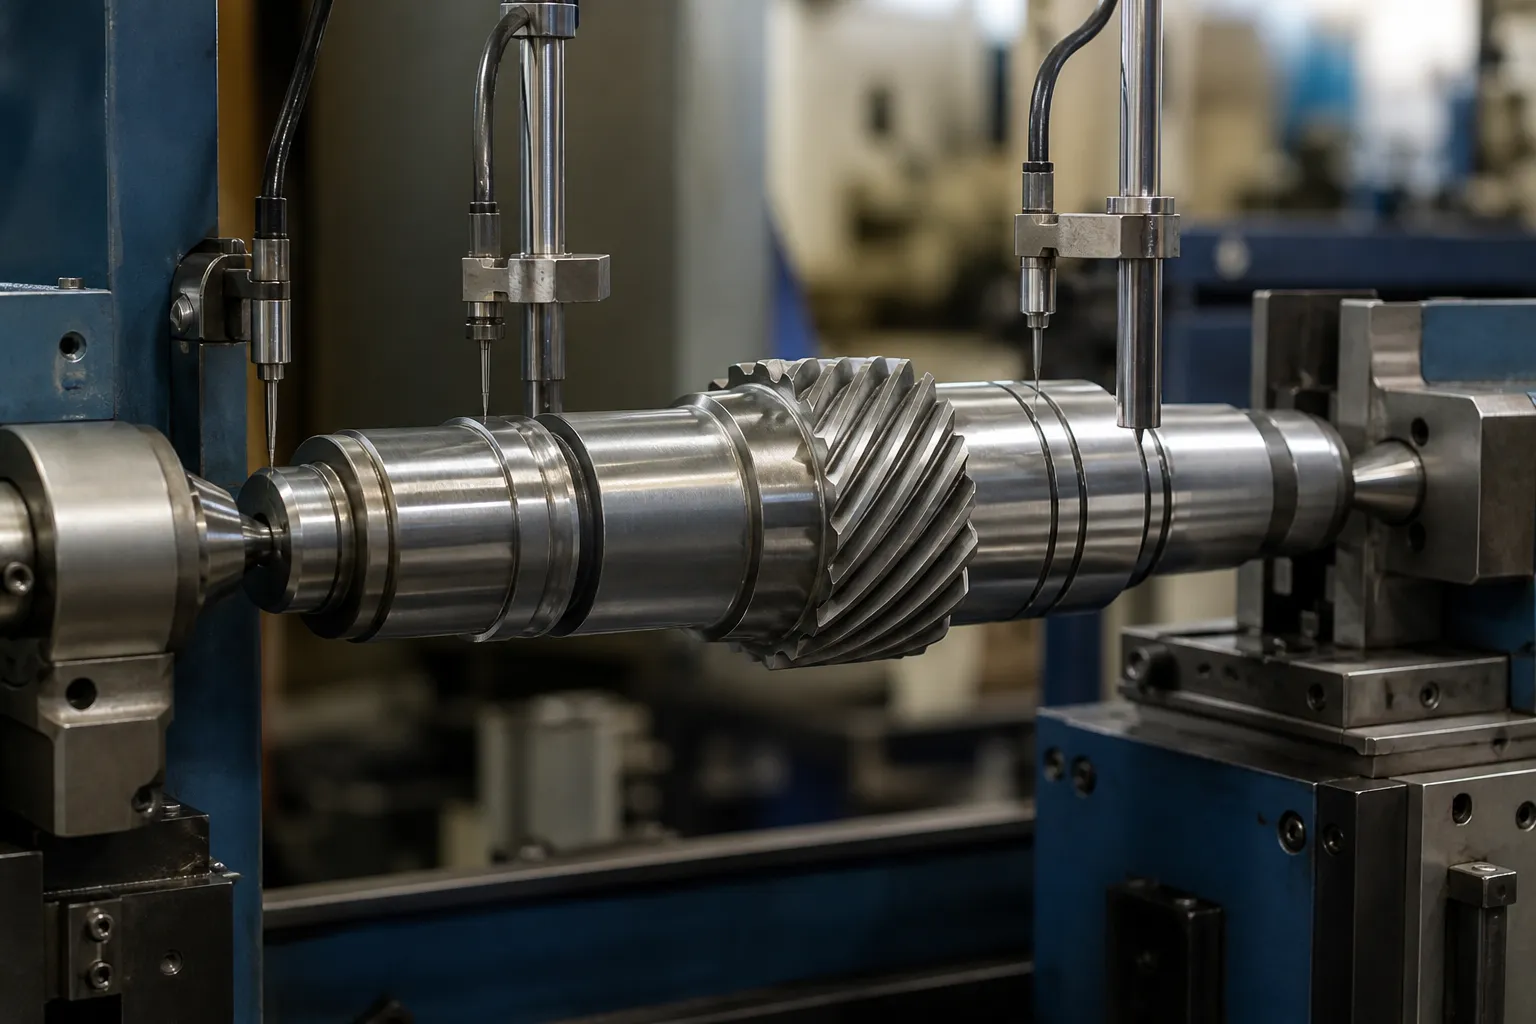
*Ilustración del concepto de ingeniería: un eje de engranaje apoyado entre centros con sondas en los muñones durante un estudio de corrección. No es una fotografía del sitio del cliente.. elección de dato, force positions and acceptance limits require the drawing and representative sample parts.*
Gear Shaft Versus Gear Rack: Two Different Problems
This site already covers industrial gear rack straightening, and the two workpieces are frequently confused because both carry gear teeth. They share almost no engineering content:
| Mecanismo de engranaje | Eje de engranaje | |
|---|---|---|
| Función | Converts rotation to linear motion; toothed straight bar | Transmits torque between rotating axes; toothed cylindrical part |
| Straightness definition | Flatness and straightness of a reference surface in one plane; pitch-line flatness | Deviation of the rotation axis: TIR measured around the circumference at defined sections |
| Primary measurement | Linear — straightedge, surface plate, laser line, length-wise sampling | Rotational — part rolled between centers or on journals, dial or electronic probes, bend survey map |
| Failure if bent | Binding, encajamiento desigual de los dientes, error de posicionamiento | Desequilibrar, vibración, daños en rodamientos y sellos, desalineación de la malla de engranajes, fatiga |
| Corrección típica | Presionando en el plano; a veces procesos de estiramiento o nivelación para stock de estanterías largas | Corrección de presión puntual en el punto alto mapeado, granallado selectivo, métodos de calor restringido |
Una cremallera se corrige en un plano.; un eje de engranaje se corrige alrededor de un eje. El vocabulario de medición., accesorios, Las máquinas y los criterios de aceptación son todos diferentes., es por eso que los dos temas se tratan en páginas separadas. Si la pieza de trabajo es una barra dentada larga que engrana con un piñón para mover una carga linealmente, se aplica la página del rack. Si es un eje con un engranaje que gira sobre cojinetes, sigue leyendo.
Anatomía y de dónde viene la distorsión
Enumere las características que participan en la cadena de referencia y el sistema de tensiones.:
- muñones de rodamientos: eje funcional primario;
- segmentos de engranajes: dientes rectos o helicoidales, ancho de la cara del engranaje, geometría de tono y raíz;
- splines, chaveteros, trapos, conos y características de acoplamiento;
- espalda, ranuras para anillos elásticos, perforaciones cruzadas y agujeros de aceite;
- centros o datos de proceso temporales;
- stock de molienda por sección y etapa de proceso.
Los ejes de engranajes se doblan por las razones clásicas del eje., documentado en la literatura de reparación: Sobrecarga mecánica durante la manipulación o el montaje.; Mecanizado asimétrico que alivia la tensión interna de manera desigual.; tratamiento térmico, donde el enfriamiento de un eje cementado o completamente endurecido casi siempre introduce arco; y ajustes pesados por contracción o presión que doblan un eje inicialmente recto como un apilamiento. En ejes de engranajes específicamente, El tallado y el afeitado dejan tensiones residuales alrededor de las secciones dentadas., y el pulido posterior al tratamiento térmico de un muñón puede relajar el estrés y mover otra sección; el punto de corrección en el proceso es tan importante como la corrección misma.
Medir primero: El mapa topográfico de Bend

La práctica de ingeniería de reparación de mapear un eje doblado antes de tocarlo se aplica completamente a los ejes de engranajes., y las máquinas de producción lo automatizan:
- Apoye el eje entre centros o en sus muñones y verifique que los soportes lean un descentramiento cero: el error de soporte corrompe todo el mapa.
- Marcar una referencia rotacional; registrar TIR en estaciones axiales espaciadas uniformemente, convirtiendo a deflexión (la mitad de TIR) y ángulo de reloj en cada.
- leer el mapa: un único punto alto dominante con un ángulo constante indica un arco simple; Un ángulo variable a lo largo de la longitud indica múltiples curvaturas o giros.; el caso más difícil es el de doblar y torcer.
- Busque el verdadero punto máximo entre estaciones: el máximo se encuentra donde dice la tendencia, no necesariamente donde se encontraba una sonda.
- Repetir el mapa después de cada ciclo de corrección y al final como registro de inspección..
Dos trampas específicas para equipo se encuentran dentro de este paso.. Primero, elección de dato: En un eje escalonado, la cadena de referencia correcta suele ser la de los muñones., no los centros: un eje puede leer directamente en los centros y arqueado en los muñones, y a los rodamientos no les importan los centros. Las reglas de selección se tratan en detalle en Selección del punto de referencia de medición para ejes escalonados.. Segundo, Error de flanco de diente versus curvatura: El descentramiento del cilindro de paso medido sobre pasadores o en un comprobador de engranajes debe separarse del descentramiento del eje del eje., o un error de fabricación del diente se “trata” doblando el eje. La lógica de diagnóstico general para separar el error de forma del doblez se trata en redondez versus curvatura en medición rotativa.
Rutas de corrección
Prensado mecánico de puntos: la ruta principal
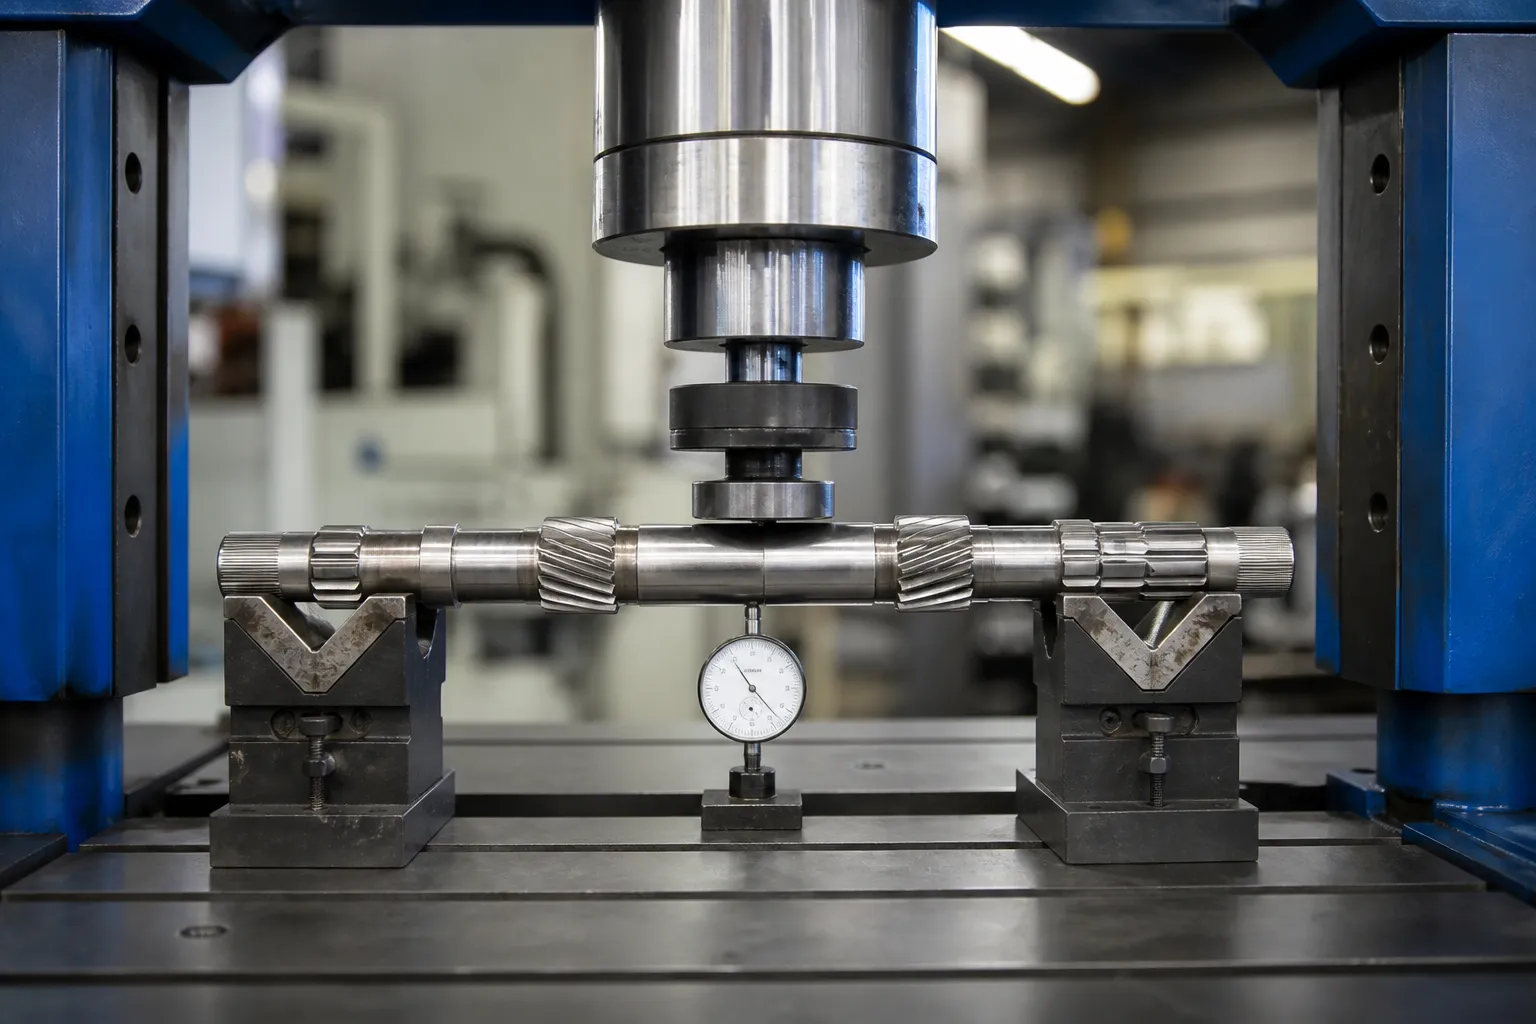
Con el mapa en la mano, el eje se coloca con el punto más alto hacia arriba, apoyado cerca de la curva, y cargado con un ariete acolchado mientras una sonda monitorea la deflexión en vivo. Trabaja en pequeños trazos y acepta el springback.: el objetivo es la menor cantidad de correcciones a la tolerancia, porque cada ciclo plástico añade estrés residual. En las máquinas de producción este bucle — mapa, prensa, reasignación: se ejecuta automáticamente con compensación de recuperación aprendida por familia de piezas. La parte artesanal del enderezamiento manual del eje se convierte en un parámetro del controlador; la fisica no cambia.
Granallado: donde el prensado no puede llegar
El granallado controlado o con aguja del lado cóncavo comprime las fibras superficiales y las hace crecer ligeramente, tirando del eje hacia recto. En los ejes de engranajes, el granallado es la herramienta de ajuste fino.: corrige pequeños residuos después del prensado, y funciona en lugares que un ariete no puede cargar: junto a los hombros, cerca de secciones dentadas, sin riesgo de aplastar los dientes. Es lento por corrección y rara vez es la ruta principal..
Calor puntual: restringido a ejes de engranajes endurecidos
Calentar puntualmente una zona pequeña para crear una tensión de tracción local durante el enfriamiento es un método de enderezamiento legítimo a baja temperatura.- y ejes de carbono medio en estado no endurecido. En carburado, ejes de engranajes templados por inducción o templados por inducción, está muy restringido o prohibido: la zona afectada por el calor puede ablandar o volver a endurecer el material local, Crea puntos duros y microfisuras exactamente donde se gasta la vida de fatiga de los dientes y del muñón., y deja una protuberancia elevada que debe eliminarse antes de que la superficie corra en un cojinete o sello. Dónde se están considerando los métodos térmicos, pertenecen a un procedimiento de reparación aprobado por metalúrgicos, no a un ciclo de corrección de producción. Las reglas materiales se elaboran en alisado después del tratamiento térmico.
Lo que nunca incluye presionar un eje de engranaje
Las cargas se aplican a las secciones del muñón o del cuerpo del eje entre los soportes, nunca a los dientes del engranaje.. Al presionar el segmento dentado se corre el riesgo de deformar los dientes que ninguna operación de enderezamiento puede deshacer., y el enderezamiento por rodillo del tipo utilizado en ejes lisos no se aplica sobre los dientes. Las secciones spline siguen sus propias reglas, cubierto en nuestro Solución para enderezar ejes estriados; Las familias de ejes medidas y corregidas dentro de las cajas de cambios. – aporte, Ejes de salida e intermedios con su lógica de aceptación de múltiples ciclos. – son tratados por separado en el Solución para enderezar el eje de la caja de cambios.
Criterios de aceptación

La práctica de reparación de ejes proporciona una base utilizable: acerca de 0.001 en por pie de longitud (0.083 mmm) para equipos rotativos generales, apretando hacia 0.0005 en (0.013 milímetros) total en cualquier punto para maquinaria de etapas múltiples de alta velocidad. Para ejes de engranajes, el dibujo rige, y la clase de tolerancia sigue la aplicación: una baja velocidad, El eje del engranaje de baja tolerancia tiene una ventana más amplia que uno de altas rpm., piñón de estrecha holgura. La secuencia de aceptación debe ser:
- mapa topográfico final en todas las estaciones, dentro del TIR especificado;
- Comprobaciones de calidad de los engranajes: contacto de los dientes., agotamiento sobre los pasadores, alineación de hélice: sin cambios por la corrección;
- Detección de grietas apropiada a la condición del material después de toda la corrección.;
- Verificación después de la operación final de rectificado o acabado., no sólo después del alisado;
- confirmación de estabilidad donde la aplicación es crítica: Vuelva a medir después de un intervalo de reposo o un ciclo de temperatura si la ventana del proceso aún no ha demostrado estabilidad..
El último punto es la honesta debilidad de todo enderezamiento del eje.: una corrección que simplemente superpone nueva tensión contra la curva anterior puede leerse correctamente hoy y derivar en servicio. Es por eso que el recuento de correcciones está limitado., ¿Por qué el mapa se repite después de terminar?, y por qué el número de carreras hasta la tolerancia es en sí mismo una señal de calidad del proceso: principios aplicados en toda la línea en enderezamiento automático del eje.
Errores comunes
- Mapeo en el dato incorrecto. Los centros que ya no representan el eje del rodamiento producen un mapa que no se puede corregir en un eje funcional..
- Pulsar en una estación en lugar del punto más alto. La deflexión máxima suele encontrarse entre las estaciones de sonda.; encuéntralo antes de cargar.
- Carga de dientes o estrías endurecidas.. La fuerza del ariete pertenece a las secciones planas del eje.; Los dientes se deforman de forma permanente e invisible en el mapa TIR..
- Buscando giros con prensas de un solo plano. La combinación de doblar y girar necesita una secuencia planificada, no repetición del mismo golpe.
- Confiar únicamente en la lectura posterior a la impresión. El estrés residual se redistribuye; el control de liberación se realiza después del pulido final, y el resultado de campo después de eso.
Separar la curvatura y la torsión antes de comprometerse con una secuencia
El mapa topográfico decide no sólo si se debe corregir sino en qué orden.. Tres firmas de diagnóstico cubren la mayoría de los ejes de engranajes:
- arco sencillo: las magnitudes de deflexión aumentan y disminuyen a lo largo de la longitud con un ángulo de reloj constante. Una pulsación en el punto alto mapeado, springback aprendió, hecho: el caso más fácil y el que la práctica manual maneja bien.
- Doble plano o curva en S: el ángulo del reloj gira a lo largo de la longitud. Se planean dos correcciones en secuencia., cada uno verificado en un mapa nuevo; corregir la curva más grande primero generalmente simplifica la segunda.
- Doblar con giro: características angulares - splines, chaveteros, Fase del engranaje en relación con los muñones: indica el desplazamiento torsional en la parte superior del arco.. Presionar solo trata la curvatura y deja la torsión.; La corrección de torsión es una operación diferente con su propia validación., y pretender lo contrario produce ejes que pasan TIR y fallan en fase.
Las máquinas automáticas convierten los dos primeros casos en rutinarios: el controlador se adapta a las estaciones medidas, calcula la posición de la prensa, sobrecarrera y espaciado de soporte, y cierra el ciclo en dos o tres ciclos. El caso complicado sigue siendo el que separa una definición de proceso seria de una prensa con software, y es precisamente el caso que las cinco preguntas iniciales están diseñadas para detectar temprano, antes de que el eje haya consumido su presupuesto de corrección en golpes dirigidos al modo incorrecto..
Lo que contiene una consulta seria
Una máquina o celda enderezadora de ejes de engranajes se especifica a partir de: el dibujo con esquema de referencia y límites TIR por sección; Estado del material y del tratamiento térmico en el punto de corrección.; datos del engranaje — módulo, ángulo de hélice, dureza, por lo que las exclusiones de carga son explícitas; la distribución de distorsión actual en la estación de medición; Piezas de muestra en todo el rango de desviación.; requisitos de trazabilidad y tiempo de ciclo; y la política de límite de retrabajo. Con esos insumos el plan de apoyo y sondeo, La clase de fuerza de prensa y la estrategia de aprendizaje de recuperación siguen directamente., y la estación se puede validar con partes en lugar de promesas.
Every gear shaft straightening project eventually hits the same two questions – el guía de selección de eje, trabajos de tubos y perfiles y el Desglose del costo de la máquina enderezadora. Contéstelas antes de que finalice su reunión con proveedores..