
Múltiples lecturas de desplazamiento pueden convertir una inspección de eje largo de un solo pico a un mapa de errores. Ese valor depende de algo más que el sensor.: geometría de soporte, asiento de referencia, contacto de sonda, rotación/indexación, sincronización, Las condiciones ambientales y la regla de cálculo afectan lo que se informa..

*Ilustración del concepto de ingeniería. No es una especificación del sensor., sistema instalado o resultado de medición verificado.*
Defina la característica antes de seleccionar sensores
Primero indique si la característica de aceptación es la rectitud de la línea central., arco local, descentramiento relativo a un datum, desviación del perfil u otro resultado controlado. Una traza de voltaje o desplazamiento del sensor no es en sí misma el requisito del cliente. El plan de inspección debe identificar las características de referencia., apoya, estaciones, orientaciones, durar, cálculo, unidades, límites y el estado en el que se acepta la pieza.
| Elemento | Pregunta para cerrar |
|---|---|
| Dato | ¿Qué características establecen el eje o superficie de referencia?? |
| Apoyo | ¿Replica la condición del cliente o de la pieza liberada?? |
| Ruta de la sonda | ¿Son los puntos de contacto superficies funcionales y están protegidos contra daños?? |
| Estaciones | ¿Capturan zonas de curvatura conocidas y transiciones de características?? |
| Rotación/indexación | ¿Cómo se conserva la orientación entre lecturas?? |
| Cálculo | ¿Cómo se convierten las lecturas en la característica controlada?? |
Para controles de datos, ver Limpieza del orificio central del eje y preparación de datos de referencia. y repetibilidad del dispositivo y asiento de referencia.
Cómo funciona un LVDT, y por qué es importante su física
El transformador diferencial lineal variable se gana su lugar en la maquinaria de producción gracias a una breve lista de virtudes físicas. Dentro de la vivienda, una bobina primaria se excita con una corriente alterna, y dos bobinas secundarias se encuentran a cada lado; un núcleo ferromagnético, unido a la punta de la sonda mediante una varilla de empuje delgada, se desliza a lo largo del eje. Con el núcleo centrado, Los voltajes inducidos en los dos secundarios se equilibran.; Desplazar el núcleo y las puntas de equilibrio en proporción al movimiento.. La electrónica lee la amplitud y fase de ese desequilibrio e informa el desplazamiento.. Porque el núcleo nunca toca las bobinas., no hay fricción ni desgaste dentro del sensor; porque el acoplamiento es inductivo, la lectura es en gran medida indiferente al polvo, Niebla de aceite y humedad que ciegan los sensores ópticos.; y debido a que la masa en movimiento es pequeña, La punta puede seguir fielmente el movimiento moderado de la superficie.. Las compensaciones son igualmente físicas.: Necesita acondicionamiento de señal y calibración contra una referencia., La producción bruta es relativa y no absoluta., Y la punta de la sonda en sí es un componente mecánico con su propia condición., historia de fuerza y desgaste.
Donde entran los errores entre la sonda y el número
Tratar la cadena como un sistema, como exige la sección anterior, Significa conocer las puertas específicas por las que entra el error.. Deriva térmica: el cuerpo del sensor, El accesorio y la pieza se expanden y contraen con la temperatura., y en una máquina que calienta durante un turno, una lectura cero por la mañana y una lectura por la tarde no son el mismo evento; por lo tanto, se realizan verificaciones de referencia en un maestro en los intervalos que define el procedimiento.. Montaje: una sonda en un largo, El soporte sin soporte es un voladizo con su propio cumplimiento., y la vibración o el tirón del cable mueven todo el conjunto en relación con la pieza, indistinguible del movimiento parcial en los datos. Dinámica: cuando la pieza o la sonda se mueve durante el escaneo, la masa del lápiz y la fuerza de la punta establecen un límite de velocidad más allá del cual la punta salta o se retrasa, escribiendo características falsas en el rastro. Condición de contacto: el desgaste de la punta aplana el radio deseado y cambia el lugar donde se asienta la lectura en una superficie curva. Ninguno de estos es exótico.; cada uno está controlado por un procedimiento escrito: método cero, intervalo de control maestro, velocidad de escaneo, tip inspection — which is precisely what the validation framework above asks the system description to contain.
Trate la cadena de medición como un solo sistema
Un LVDT puede ser adecuado para desplazamiento relativo, pero el resultado medido también incluye el montaje del sensor, deflexión del accesorio, acondicionamiento de señal, momento, Asiento de piezas y comportamiento del operador o de la automatización.. Registre cada elemento de la cadena para que se pueda investigar un cambio posterior en el resultado..
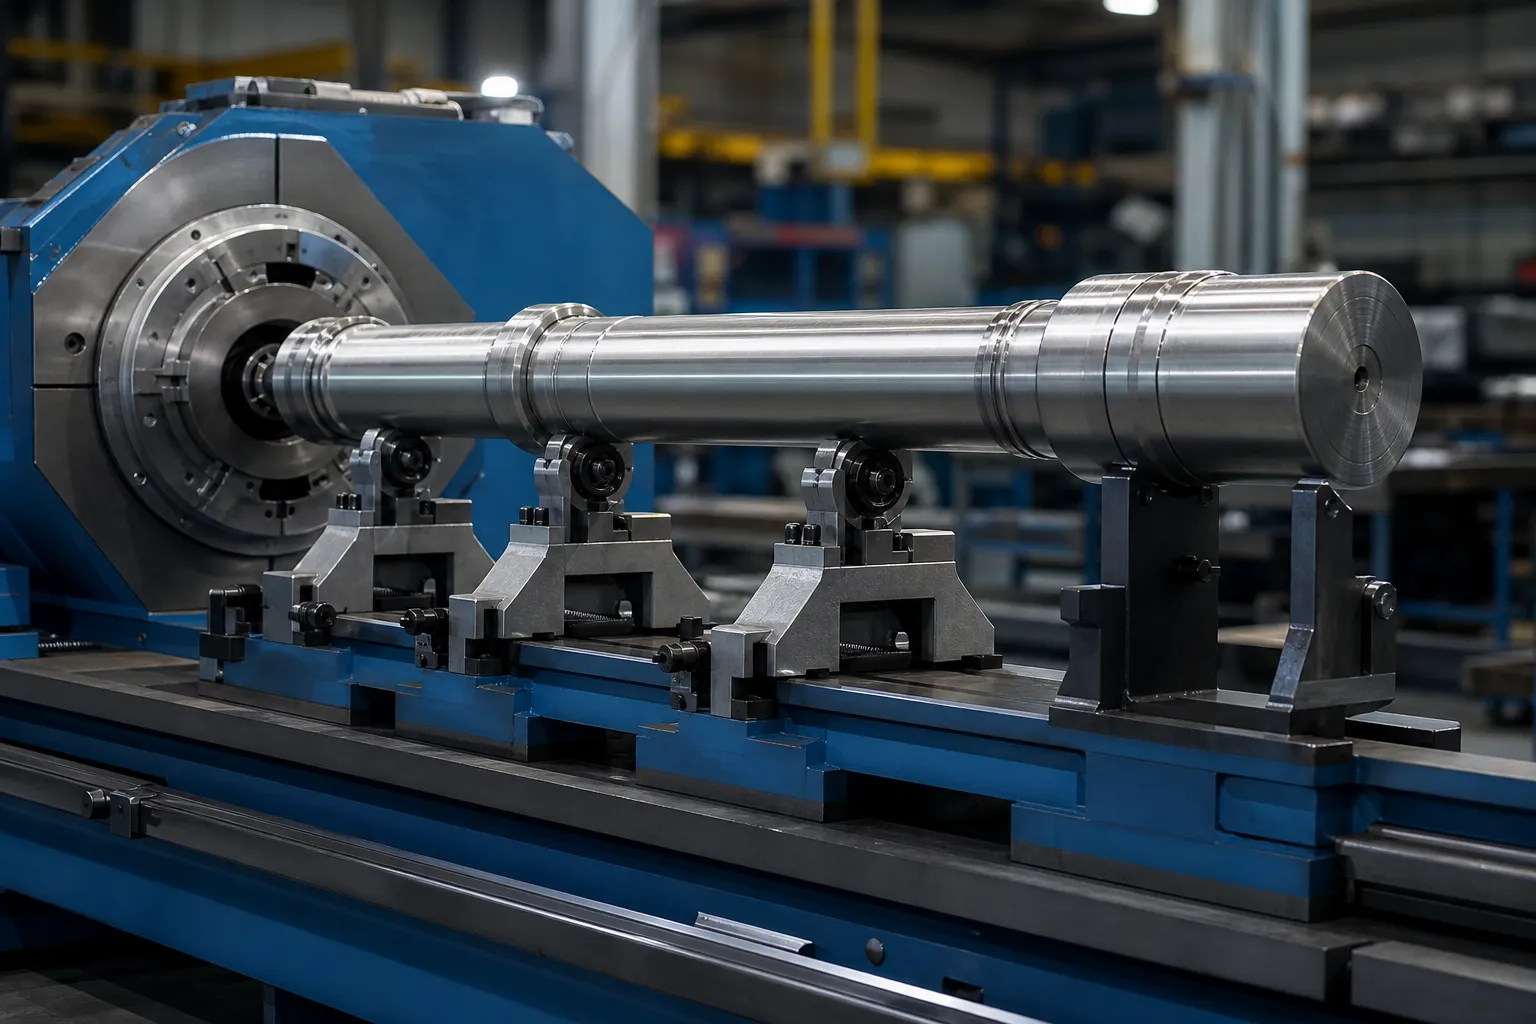
*Ilustración del concepto de ingeniería. Rigidez del accesorio, La posición y protección del sensor requieren ingeniería específica del proyecto.*
El procedimiento controlado debe cubrir la identificación del sensor., verificación de referencia/maestro, condición de montaje, protección de cables, método cero, orientación de la muestra, apoyar la limpieza, configuración de adquisición de datos y retención de datos. Una lectura repetida de un dispositivo inestable no es evidencia de repetibilidad.
Sincronizar ubicación, Orientación y lecturas
Los datos multipunto son útiles sólo cuando cada valor se puede asignar a una posición y condición conocidas.. Si la pieza gira o se mueve, definir el codificador/índice, coordenada de la estación, dirección de viaje, condición de permanencia o muestreo, ¿Y qué pasa si falta una señal?. El resultado debe preservar los datos de origen sin procesar o rastreables necesarios para reconstruir el mapa..
Evite interpretar un pico localizado sin comprobar el asiento y el contacto.. Pruebas de reasentamiento, Orientación invertida cuando sea apropiado y lecturas de línea de base repetidas pueden distinguir una característica de la pieza de una indicación falsa..
Choosing Station Count and Placement
How many stations, and where, is a geometry question before it is a budget question. The error modes of slender parts are smooth in space: a bend is a low-frequency curve, so a modest number of stations — placed where the physics says the information lives — reconstructs it well, while doubling the count in uninformative positions buys data volume, not accuracy. Informative positions are predictable: mid-span between supports where a bow reaches its excursion; each stiffness transition on stepped parts, where peaks like to hide; immediately beside functional features whose relationship to the datum matters; and the free ends, which anchor the map. El modo de falla de la ubicación dispersa es el aliasing en su forma práctica: un pequeño pliegue entre dos estaciones contribuye a que ninguna lea limpiamente., y una corrección dirigida al mapa reconstruido presiona en el lugar equivocado. La forma honesta de cerrar este riesgo no es la densidad infinita sino una validación.: mapear un conjunto de piezas en alta densidad una vez, Confirmar que el conjunto de estaciones de producción reconstruye los mismos picos y amplitudes., y documentar esa comparación como justificación del plano de la estación..
Convertir el mapa en una decisión de corrección
El mapa existe para impulsar la acción, y su vocabulario de acción tiene tres entradas: donde presionar, en que dirección, y lo difícil que es esperar que la parte responda. La posición y dirección del pico provienen de comparar estaciones alrededor del máximo.; on a part rotating between stations, preserving angular indexing — the synchronization discipline above — is what converts separate readings into a vector, not a pile of magnitudes. Expected response comes from the stiffness story the map already tells: a peak on a heavy section needs a different correction plan than the same amplitude on a thin one, and peaks at stiffness transitions deserve the respect described for separating bend from roundness and setup effects before any press follows. What the map must not do is trigger correction on unverified signals: a localized reading that has not survived a reseat check is a hypothesis, not a peak. That guard rail — map, verificar, then correct, with released-state measurement closing the loop — is the same sequence that makes enderezamiento automático del eje converge in few strokes instead of many.
Correlacionar con la aceptación de piezas liberadas
La medición durante la sujeción o corrección puede ser útil para el control del proceso., pero no prueba automáticamente que el eje liberado cumpla con el requisito. Compare el método de línea con un método de piezas liberadas aprobado en muestras representativas de variación normal.. Ver Medición de rectitud cargada versus liberada para el límite.
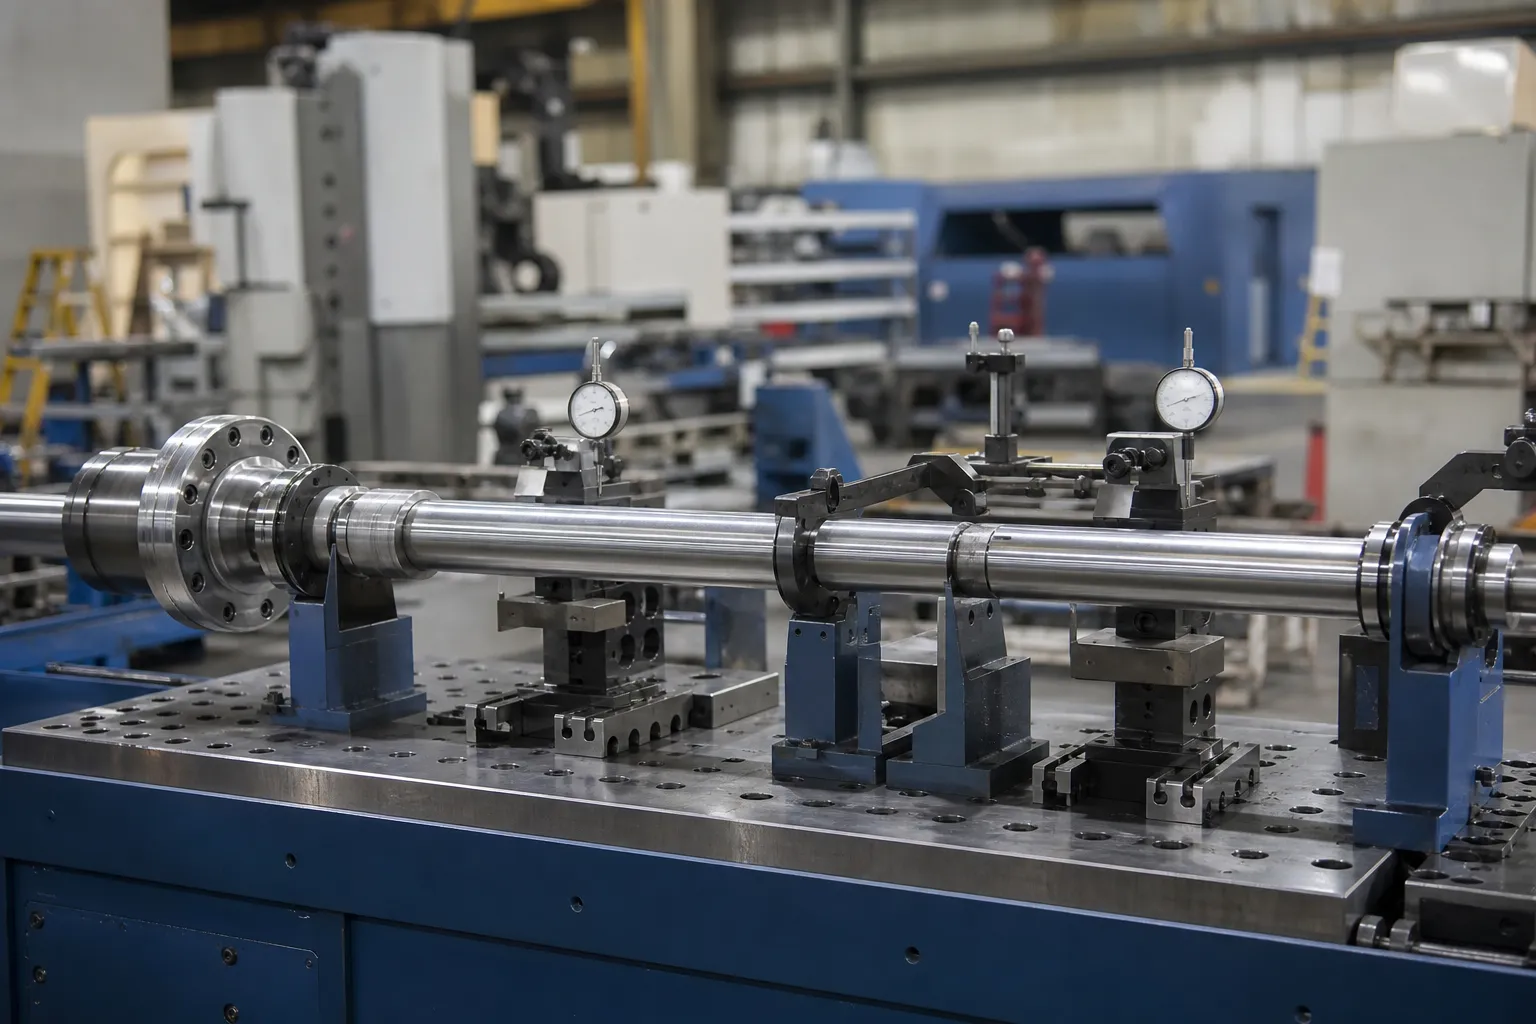
*Ilustración del concepto de ingeniería. El método de referencia, Los soportes y el cálculo de aceptación deben estar controlados por el plan de calidad aprobado.*
Un plan de correlación debe definir muestras coincidentes., comparación ciega cuando sea práctico, equivalencia dato/soporte, estado de calibración, revisión de sesgo, revisión de repetibilidad/reproducibilidad, diferencia permitida, reglas de escalamiento y control de cambios. Referirse a Correlación entre el calibre de la máquina y el calibre del cliente y calibre R&R para enderezar líneas.
Entradas necesarias para un estudio de medición
Proporcionar el dibujo y la definición de características., método de inspección existente, geometría de pieza y características de referencia, material/etapa de fabricación, ubicaciones de curvatura esperadas, población de muestra, limitaciones ambientales, registro de datos deseado y método de aceptación del cliente. Utilice el prueba de muestra de enderezamiento y guía de aceptación para establecer el expediente del juicio, entonces contacta con StraighteningTech para una discusión de aplicación.
Validación requerida antes de un reclamo del sistema
Any multi-point measurement claim needs a defined probe and datum setup, referencias calibradas, repeated or reseated readings on representative parts, and customer-gauge correlation. A generic machine capability is not a verified result.
Preguntas frecuentes
Does adding more measurement stations automatically improve accuracy?
No. Stations placed where the geometry has information — mid-span peaks, stiffness transitions, functional features, ends — improve the map. Stations added elsewhere add data volume and cost while leaving reconstruction essentially unchanged. Validate the chosen set once against a dense map and document the comparison.
Why do LVDT readings drift over a production shift?
Most often thermal: sensor, fixture and part expand at different rates as the cell warms, shifting the zero. Mechanical causes come next — bracket compliance, cable pull, tip wear. The control is procedural: a defined zero method and reference-master checks at set intervals, with any shift beyond the procedure’s limit triggering investigation rather than quiet re-zeroing.
Can multipoint LVDT data replace final inspection?
Only through correlation. In-process multipoint data drives the correction loop; the acceptance decision belongs to the released-state method the customer recognizes. When the two have a documented correlation on representative parts, the line method gains standing — until then it is process control, not release.
Recursos técnicos relacionados con el alisado
Ver cómo funciona el enderezamiento automático del eje, Prueba y aceptación de muestras de enderezamiento. y rectitud del eje vs descentramiento vs TIR para límites de control genéricos que se aplican antes de cualquier reclamo de capacidad sobre Medición de eje multipunto LVDT.
Multipoint measurement pays off at acceptance time – pair the Lista de verificación de grasas con el Dios&T straightness acceptance guide to agree measurement method and tolerance interpretation in one pass.