
Ein Kolbenbolzen – auch Kolbenbolzen oder Kolbenbolzen genannt – ist der Kurzschluss, Zylinderstift mit enger Toleranz, der den Kolben mit dem kleinen Ende der Pleuelstange verbindet. Es ist eines der am stärksten belasteten Teile in einem Hubkolbenmotor: Die Last kehrt jede Umdrehung um, Der Außendurchmesser dient als Lagerzapfen innerhalb der Stangenbuchse, und die Bohrung dient als Lauffläche für vollschwimmende Ausführungen. Ob der Stift fest ist, Kern mit Mittelloch, oder an jedem Ende zur Schmierung gebohrt, Seine Geometrie muss innerhalb der Durchmessertoleranzen im Mikrometerbereich bleiben, Rundheit und Geradheit.
Weil der Stift kurz und steif ist, Das Richten ist keine Frage roher Gewalt. Es handelt sich um eine sehr kleine Sache, sehr kontrollierte plastische Korrekturen, die genau an den richtigen Stellen angebracht werden, mit einem Messaufbau, der eine echte Achsbiegung von Rundheitsfehlern und Durchmesserschwankungen unterscheiden kann. Eine Lösung zum Richten von Kolbenbolzen muss fünf Fragen beantworten, bevor eine Maschine ausgewählt wird:
- Ist der Stift fest?, mittig oder endgebohrt, und wie ist das Verhältnis von Länge zu Durchmesser??
- In welchem Prozessstadium tritt die Abweichung auf – nach dem Schleifen?, nach der Wärmebehandlung, oder nach der Handhabung?
- Handelt es sich bei dem gemessenen Radialschlag um eine echte Mittellinienbiegung?, oder Rundheits- und Durchmesserfehler werden fälschlicherweise als Biegung interpretiert?
- Welcher Korrekturweg für den Werkstoff und Härtezustand zugelassen ist – Präzisionspunktpressen, rotierendes Feinrichten, oder Schrott?
- Wie wird die Geometrie freigegeben?, Oberflächenintegrität und ermüdungskritische Akzeptanzkriterien werden nach der Korrektur überprüft?
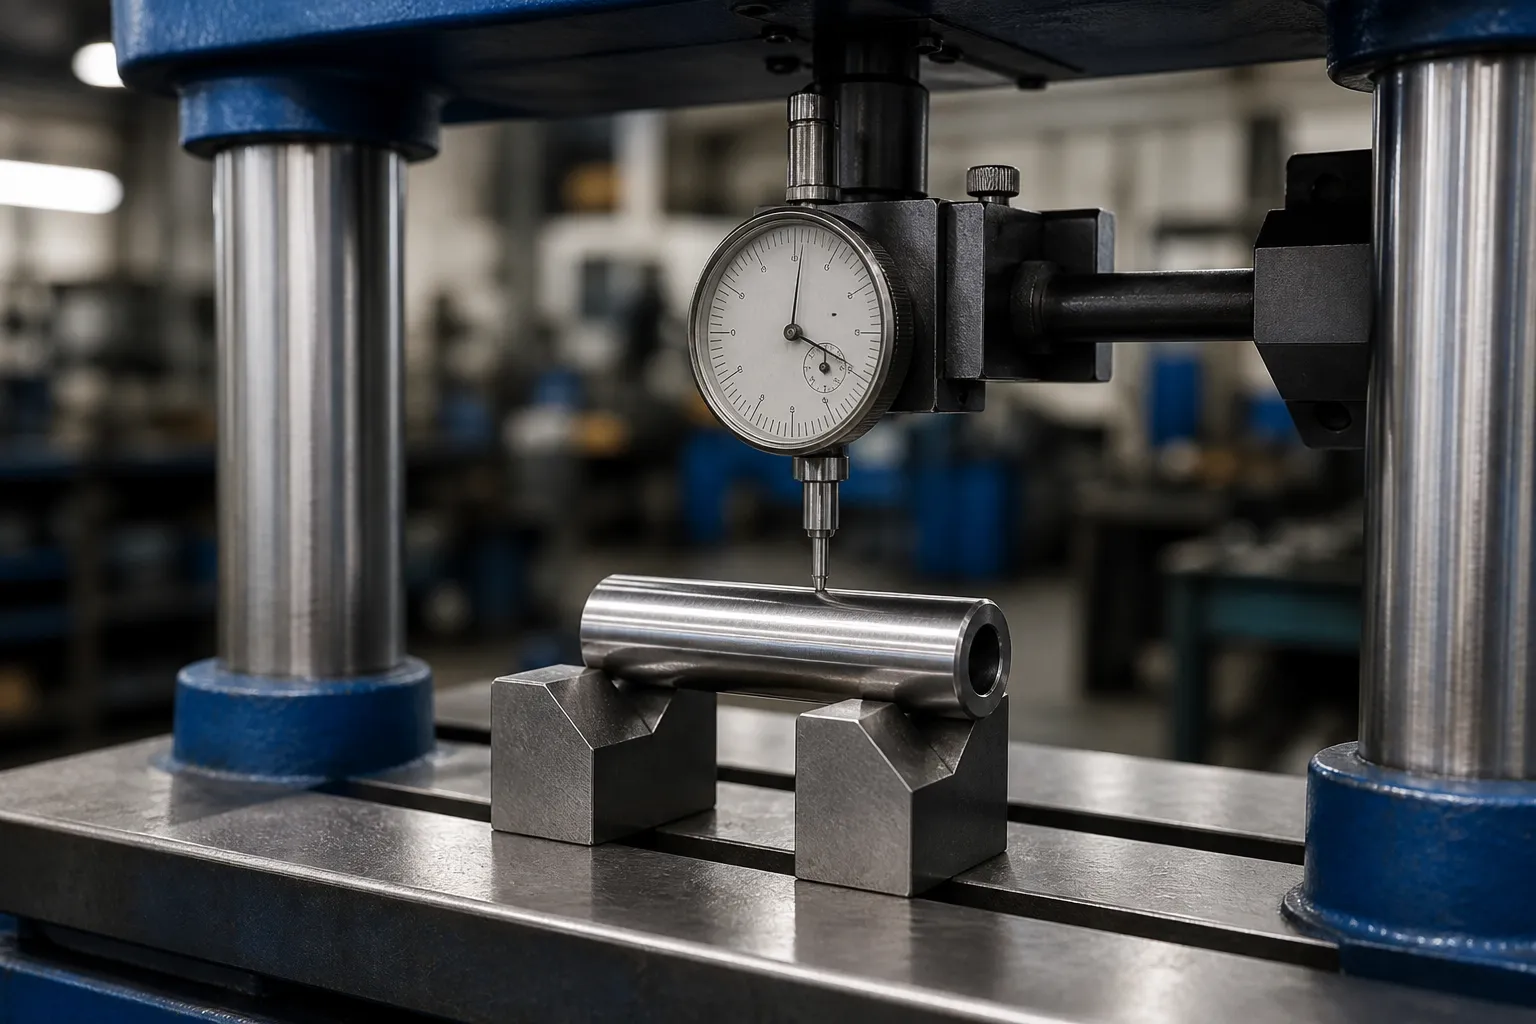
*Illustration des technischen Konzepts: Ein gehärteter Kolbenbolzen wurde für eine kontrollierte Korrekturstudie abgestützt und gemessen. Es handelt sich nicht um ein Kundenfoto. Tatsächliche Kontaktzonen, Kraftgrenzen und Maschinenarchitektur erfordern Zeichnungen und repräsentative Mustertests.*
Ein Kolbenbolzen ist keine Kolbenstange
In den Suchergebnissen zum Richten von Kolbenbolzen dominieren Automobilforen – Bastler fragen, wie man einen festsitzenden Kolbenbolzen löst oder ob ein steifer Kolbenbolzen nach einem Umbau wiederverwendet werden kann. Dieses Werkstattgespräch hat fast nichts mit dem Produktionsproblem zu tun: Ein Stifthersteller, der täglich Tausende von Stiften schleift und einen kontrollierten Korrekturschritt zwischen der Wärmebehandlung und dem endgültigen Schleifen benötigt. Die beiden Absichten sollten niemals eine Maschinenspezifikation gemeinsam haben.
Ebenso wichtig ist es, den Stift nicht mit dem zu verwechseln Kolbenstange (Die lange Hydraulikzylinderkomponente wird auf einer separaten Lösungsseite behandelt) oder mit dem Pleuelstange (ein geschmiedetes I-Trägerteil, kein Präzisionszylinder). Der Kolbenbolzen ist eine eigene Werkstückfamilie mit eigenen Einschränkungen:
| Werkstück | Typische Geometrie | Aufrichtender Charakter |
|---|---|---|
| Kolbenbolzen (diese Seite) | Kurzer Zylinder, L/D ≈ 1,3–2,5, gehärtet, oft entkernt | Sehr steif; kleine Biegewerte, hohe Korrekturkräfte, Ovalitätsrisiko |
| Kolbenstange (hydraulisch) | Langer, schlanker Stab mit Gewindeenden | Geringe L/D-Steifigkeit; Mehrpunktkorrektur über einen langen Zeitraum |
| Pleuelstange | Geschmiedetes I-Profil mit zwei Bohrungen | 3-D Bohrung-zu-Bohrung-Ausrichtung, kein Mittellinienproblem |
| Motorventil | Langer Stiel mit Kopf | Geradlinigkeit des Stiels relativ zur Kopffläche; ähnliche Mikrokorrekturlogik |
Wie sich Kolbenbolzen verformen
Produktionsstifte werden typischerweise aus Einsatzstahl gedreht oder kaltgezogen, aufgekohlt und gehärtet, dann gemahlen. Abweichungen treten an vorhersehbaren Punkten auf:
- Verformung durch Wärmebehandlung. Durch Aufkohlen und Abschrecken werden die Drehspannungen ungleichmäßig abgebaut. Ein Kernstift kann sich zur Seite der dünneren Wand hin verbiegen. Dies ist die häufigste und am besten korrigierbare Abweichungsquelle – siehe Richten nach der Wärmebehandlung.
- Durch Schleifen verursachter Stress. Starker oder einseitiger Materialabtrag am Außendurchmesser bringt die Restspannung aus dem Gleichgewicht, und der Stift verbiegt sich, nachdem er die Mühle verlassen hat.
- Handhabungs- und Klemmschäden. Pins sind kurz, hart und schwer für ihre Größe. Ein Sturz auf die Kante eines Behälters kann zu einem scharfen lokalen Knick in einem Stift führen, der bei der Endkontrolle gerade war – diese Schadensklasse ist normalerweise eine Ausschussentscheidung, keine begradigende Entscheidung.
- Ovalitätswachstum bei Kernstiften. Bei der Wärmebehandlung kann sich die Bohrung verziehen, und die OD folgt ihr. Dies ist ein Formularfehler, keine Kurve, Und keine Pressekorrektur kann das Problem beheben.

Messung: Die Datumsentscheidung steht an erster Stelle
Eine Überprüfung der Stiftgeradheit ist nur in Bezug auf eine definierte Rotationsachse sinnvoll. Zwei Unterstützungskonventionen dominieren:
Zwischen Zentren
Wenn der Stift Mittellöcher trägt, die als Prozessbezugspunkte hergestellt und geschliffen wurden, Die Messung zwischen den Zentren reproduziert die Achse, die die Schleifmaschine verwendet hat. Dies ist normalerweise die sauberste Konvention für endgültige Abnahmeentscheidungen. Die Mittellöcher selbst müssen sauber und unbeschädigt sein – eine eingekerbte Mitte erzeugt einen Phantomschlag, der einwandfreie Stifte zur Presse schickt.
Auf V-Blöcken oder rotierenden Stützen
Für Kernstifte ohne Zentrierspitze, das OD selbst wird zum Datum. Ein rotierender V-Block-Aufbau mit einer Messuhr oder einem Mehrpunkt-LVDT-Messkopf bildet den Rundlauffehler an mehreren axialen Stationen ab. Hier ist die entscheidende Disziplin die Trennung von Fehlertypen: eine erste Harmonische (einmal pro Umdrehung) Die Komponente, die ihre Phase über die Länge beibehält, ist eine Biegung; Eine zweite harmonische Komponente ist die Ovalität, und es muss gegen die gelesen werden Unterscheidung zwischen Rundheit und Biegung. Wenn man auf einen ovalen Stift drückt, um eine Unrundheitszahl zu ermitteln, wird das Teil zerstört.
Geladen versus freigegeben
Weil die Stifte steif sind und die Korrekturen winzig klein sind, Schwerkraft und Stützauslenkung sind im Verhältnis zur Toleranz nicht zu vernachlässigen. Die Messbedingung – Stützen an festen Stationen, Indikator auf definierten Ebenen – muss in der Arbeitsanweisung eingefroren werden, und die Verifizierung nach dem Druck muss dies genau wiederholen. Die allgemeinen Argumente in Messung der Geradheit unter Belastung im Vergleich zur entspannten Messung in diesem Maßstab mit voller Kraft auftragen.
Richtprozessrouten für Stifte
Präzises Punktpressen
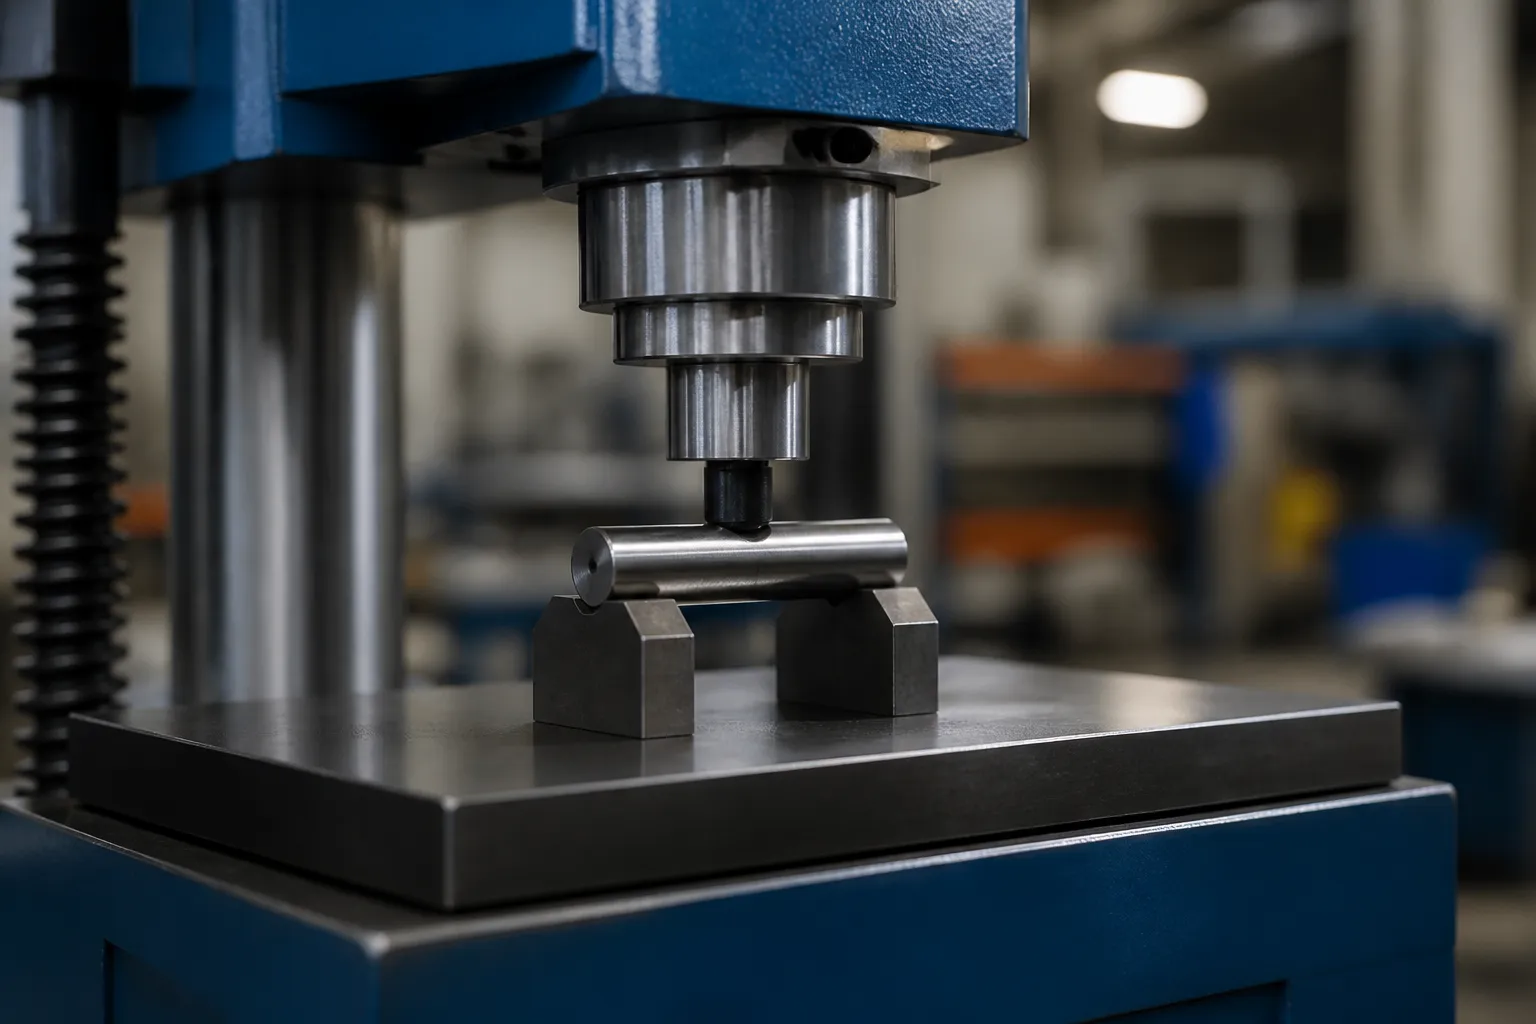
Die Standardroute ist a Präzisions-Punktpress-Richtverfahren: der Stift ruht auf zwei schmalen, Gehärtete Stützen nahe dem Scheitelpunkt der Biegung, und ein kleiner Stößel führt einen kontrollierten Hub aus – verschiebungsbegrenzt, nicht kraftbegrenzt – am Höhepunkt. Drei Merkmale unterscheiden das Stiftpressen vom gewöhnlichen Schaftpressen:
- Stützabstand. Mit L/D unten ca 2.5, die Stützen liegen eng beieinander und die lokalen Kontaktspannungen sind hoch. Stützeinsätze benötigen einen entlasteten oder abgerundeten Kontakt, der den Außendurchmesser des Stifts freigibt, ohne ihn zu beschädigen.
- Schlaganfallauflösung. Korrekturhübe werden in Mikrometern gemessen. Die Presse benötigt eine Hubauflösung im Submikrometerbereich und eine Steifigkeit, Spielfreie Stößelführung, weil das Verhältnis von Rückfederung zu Hub bei einem gehärteten Stift größer sein kann 10:1 im falschen Setup.
- Rückfederungsausgleich. Gehärtete Stifte federn stark zurück; Der Prozess muss überdrücken und in Toleranz entspannen, mit den Vergütungsregeln, wie in beschrieben Ausgleich der Rückfederung beim Richten der Welle.
Rotierendes Feinrichten
Für höhere Volumina, Stifte können durch einen kleinen rotierenden Richtkopf geführt werden – abgewinkelte Rollen, die den Stift in einem Durchgang abwechselnden plastischen Biegungen unterziehen. Diese Route, das gleiche Prinzip, das in besprochen wird Pressen versus Walzenrichten, ist nur dann wirtschaftlich, wenn die Stiftgeometrie über ihre Länge gleichmäßig ist (keine Köpfe, Rillen oder abrupte Merkmale) und wenn die Abweichung eher eine sanfte globale Krümmung als ein lokaler Knick ist. Lokale Knicke überleben das Richten der Walze und treten bei der Endkontrolle wieder auf.
Wann man sich nicht aufrichten sollte
Ein Stift mit einem scharfen Handhabungsknick, sichtbares Brinelling, Risse, oder Ovalität außerhalb der Zeichnung ist ein Ausschussteil. Ermüdungsbelastete Motorteile verzeihen kreative Rettungsversuche nicht. Ein schriftliches Nacharbeitslimit – wie viele Korrekturzyklen ein Pin erhalten darf, und in welchem Prozessstadium – in den Kontrollplan gehört; die Begründung in NOK-Sortierung und Nacharbeitsgrenzen Überweisungen direkt.
Warum kurz, Steife Teile sind härter als sie aussehen
Die Intuition sagt, dass ein kurzer Teil leicht zu glätten sein sollte. Das Gegenteil ist der Fall, und der Grund ist die Beziehung zwischen der Biegeamplitude, Abschnittssteifigkeit und Hubauflösung. Auf einem langen, schlanken Schaft, A 0.5 Der mm-Bogen wird mit einem Hub von wenigen Zehntelmillimetern korrigiert, und die Presse löst das bequem. Auf einem Kolbenbolzen, Die gesamte Bevölkerung außerhalb der Toleranz kann dazwischen sitzen 0.005 mm und 0.020 mm Bogen. Die Korrektur erfordert Hübe von wenigen Mikrometern, Wird auf einen Abschnitt angewendet, dessen Biegesteifigkeit pro Durchbiegungseinheit um eine Größenordnung höher ist als die einer schlanken Welle. Daraus ergeben sich drei Konsequenzen:
- Maschinenauflösung wird zum Prozess. Eine Presse mit 0.01 mm Hubauflösung kann nicht regeln a 0.003 mm-Korrektur. Rammführung, Wägezellengeräusch, Die thermische Ausdehnung des Rahmens und die Ölkompressibilität liegen alle im Toleranzbereich. Die Maschinenauswahl für Stifte beginnt mit der Hubauflösung und der Rahmensteifigkeit, niemals von der Tonnage – eine Stiftpresse benötigt fast keine Kraft, nur extreme Kontrolle.
- Der Stützzustand dominiert die Mechanik. Mit dicht beieinander liegenden Stützen unter einem steifen Abschnitt, Die Korrektur wird sowohl durch lokale Druckverteilung als auch durch globale Biegung erreicht. Eine Stütze verschieben 2 mm ändert das wirksame Rezept, Aus diesem Grund sind Hilfspositionen Teil des Rezepturprotokolls, kein Einrichtungsdetail, das dem Bediener überlassen bleibt.
- Das lokale Schadensrisiko ist hoch. Hohe Steifigkeit und kleine Kontaktzonen bedeuten eine hohe Kontaktspannung. Jeder Amboss- und Stößeleinsatz muss in der Härte aufeinander abgestimmt und mit einem Radius versehen sein; Ein flacher Stahlamboss auf einem gehärteten Stiftaußendurchmesser ist eine Brinelliermaschine.
Frieren Sie die Prozessphase ein, bevor Sie das Rezept schreiben
Ein Korrekturrezept ist nur für einen Materialzustand und einen Bestandszustand gültig. Die Pin-Produktion erstreckt sich über mehrere Bundesstaaten, und jedes definiert ein anderes Fenster:
| Bühne | Korrekturmöglichkeit | Hauptrisiko |
|---|---|---|
| Weicher Rohling, vor dem Aufkohlen | Wird selten benötigt; Drehen hält Geometrie | Das Rezept wird nicht in spätere Zustände übertragen |
| Nach dem Aushärten, vor dem Schleifen | Bogen am größten; Durch die Korrektur wird die Mahlgutverteilung wiederhergestellt | Überraschender Bestandsverlust auf der einen Seite, wenn der Bogen durch den Schaft verdeckt wurde |
| Zwischen Grob- und Fertigschliff | Klassischer Korrekturpunkt; Lagerbestand noch verfügbar | Nach der Korrektur hinzugefügte Schleifbelastung führt zu einer erneuten Biegung des Stifts |
| Nach dem letzten Schleifen | Nur Mikrokorrektur, streng zyklusbegrenzt | Oberflächennachweis auf der fertigen Lagerfläche; Ovalitätsinteraktion |
| Bei der Eingangskontrolle des Kunden | Umstrittenes Gebiet – zunächst Neumessung gemäß vereinbarter Vereinbarung | Korrektur anhand einer nicht überprüften Messung |
Der Kontrollplan sollte die Korrekturstufe explizit benennen und eine Korrektur in jeder anderen Stufe verbieten. Ein nach dem Endschliff korrigierter Stift trägt kein Schutzmaterial: eventuelle Druckspuren, jegliches Ovalitätswachstum, Jeder Überkorrekturzyklus stellt einen Funktionsmangel an einem ermüdungsbeanspruchten Teil dar.
Akzeptanzkriterien
Auf Nachweis wird ein Stiftrichtvorgang akzeptiert, nicht allein aufgrund einer vorübergehenden Auslaufzahl:
- Geradheit oder TIR an den in der Zeichnung angegebenen Ebenen und Stützbedingungen, typischerweise im niedrigen Mikrometerbereich für Erdungsstifte.
- Rundheit und Durchmesser Nach der Korrektur erneut überprüft – beim Pressen darf die Biegetoleranz nicht gegen die Formtoleranz vertauscht werden.
- Oberflächenintegrität. Keine Druckstellen, Brinell- oder Amboss-Maßlinien auf der AD-Lagerfläche. Kontaktnachweise auf einer funktionsfähigen Zeitschriftenoberfläche werden abgelehnt, kein kosmetisches Problem.
- Verifizierungsmesssystem. Das Messgerät muss die Toleranz tatsächlich auflösen – führen Sie eine formelle Studie durch, wie in beschrieben Messgerät R&R zum Begradigen von Linien.
- Prozessfähigkeit im Laufe der Zeit verfolgt, mit Nacharbeitszahlen und Ausschussgründen, die pro Wärmebehandlungslos erfasst werden.
Häufige Fehlermodi bei Stiftrichtprojekten
- Mit der Presse der Ovalität nachjagen. Die Runout-Kurve zeigt zweimal pro Umdrehung einen Fehler an, Der Bediener drückt trotzdem, und der Stift endet sowohl oval als auch gebogen.
- Nichtübereinstimmung von Härte und Zustand. Ein an weichen Stiften entwickeltes Strichrezept wird auf gehärtete Stifte angewendet; Die Rückfederung verdreifacht sich und das Prozessfenster verschwindet. Jedes Rezept muss an einen materiellen Zustand gebunden sein.
- Überkorrekturzyklen. Durch Hin- und Herdrücken am gleichen Scheitelpunkt wird das Material bearbeitet und, auf einem Ermüdungsteil, ist ein latentes Ausfallrisiko. Zyklusgrenzen müssen durch die Maschinensteuerung erzwungen werden, nicht durch das Gedächtnis des Bedieners.
- Beschädigte Daten. Ausgefranste oder verschmutzte Mittellöcher, oder Prismenblöcke mit eingebetteten Spänen, Generieren Sie falsche Biegekarten und lösen Sie eine Korrektur gerader Stifte aus.
- Messung in einem anderen Zustand als beim Kunden. Deine Inspektion zeigt alles; Der Kunde misst zwischen sauberen Zentren auf einer anderen Spanne und sieht Rundlaufabweichungen. Richten Sie die Bemessungskonventionen vertraglich aus.
Verwandte Lektüre: die allgemeine Maschinenauswahllogik in wie das automatische Wellenrichten funktioniert, und die Schwesterlösungsseiten für Kolbenstangen Und Motorventile. Für eine Machbarkeitsstudie zur Pin-Familie, Zeichnungen vorbereiten, der Wärmebehandlungszustand, aktuelle Rundlaufdaten von mindestens 50 Teile, und die Abnahmespezifikation, die Sie nach der Korrektur erfüllen müssen.
Übergang von der manuellen Kolbenbolzenkorrektur hin zur Automatisierung? Der Auswahlhilfe für Welle, Rohr- und Profilarbeiten und die Kostenaufschlüsselung der Richtmaschine sind die natürlichen nächsten Schritte.