
Eine Pleuelstange wandelt unter Last eine Drehbewegung in eine Hin- und Herbewegung um, in Spannung, Kompression und Biegung, Millionen Mal pro Betriebsstunde. Im Gegensatz zu einer Welle gibt es keine einzige Rotationsachse, die nach oben ausgerichtet werden muss. Seine Geometrie lebt von der Beziehung zwischen zwei Bohrungen – dem großen Ende am Kurbelzapfen und dem kleinen Ende am Kolbenbolzen – und das Richten bedeutet, diese Beziehung wiederherzustellen: Parallelität von Bohrung zu Bohrung, Twist, Achsabstand und Bohrungsgeometrie, Im montierten und angezogenen Zustand läuft die Stange ein.
In diesem Artikel geht es um das Richten des Pleuelkörpers selbst. Zwei verwandte Ressourcen auf dieser Website decken eine kleinere Werkstückfamilie ab: Die Lösung zum Richten von Pleuelhülsen und die ZD90 Pleuelrichtmaschine begradigen slender sleeve-type link rods und Stifte (ø1,5–8 mm Durchmesser, 45–95 mm Länge) für Elektrowerkzeuge und Baugruppen – nicht der Motorstangenkörper. Der hier besprochene Motorstangenkörper wird auf speziellen Stangenausrichtungsständern und -pressen in Motorenüberholungsbetrieben korrigiert; Die folgende Prozess- und Akzeptanzlogik dokumentiert diese Praxis.
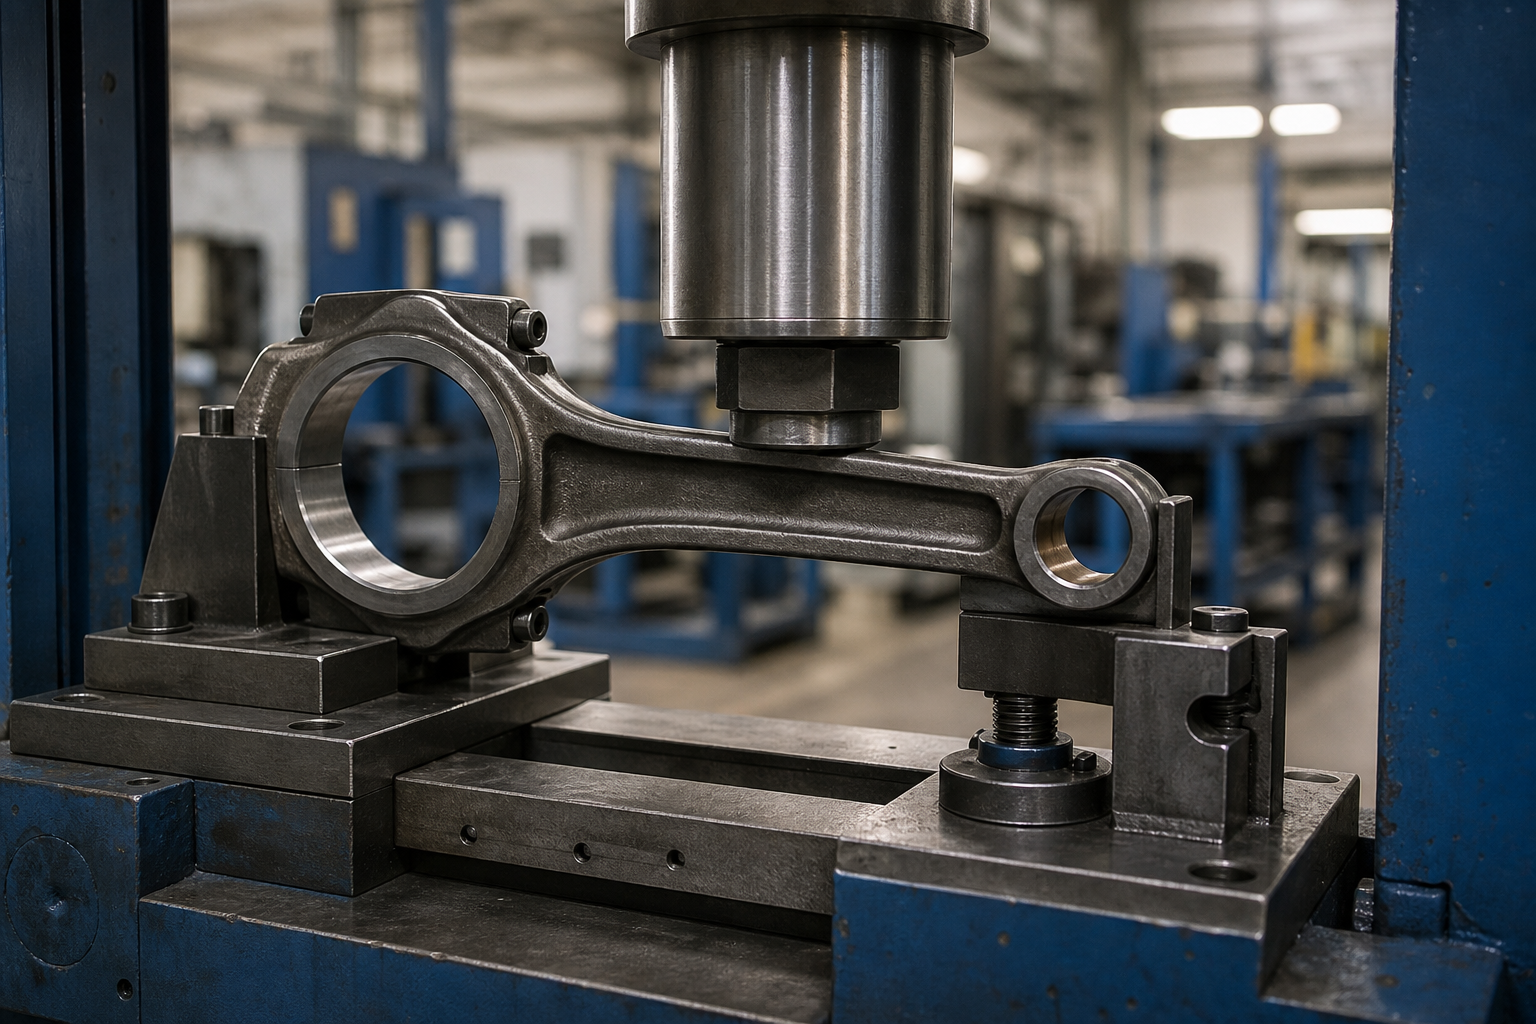
Was “Gebogen” Mittel auf einer Pleuelstange
| Verformungsmodus | Welche Änderungen | Korrekturroute |
|---|---|---|
| Strahlbiegung | Der Schaft biegt sich zwischen den Bohrungen; Die Bohrungen bleiben parallel, aber versetzt | Presskorrektur am I-Trägerschaft zwischen gepolsterten Werkzeugen |
| Strahlverdrehung | Eine Bohrung dreht sich relativ zur anderen um die Schaftachse | Torsionskorrektur in einer Stabbefestigung mit kontrollierter Endsicherung |
| Bohrungsparallelitätsfehler (Biegung im Bohrungsrahmen) | Die Achse des kleinen Endes kippt in der Ebene der Stange aus der Parallele zur Achse des großen Endes | Presskorrektur an definierten Punkten; an der Ausrichtvorrichtung überprüfen |
| Big-End-Verzerrung | Ovalität oder Konizität in der Pleuelbohrung, häufig nach einer Schraubendehnung oder einem Stangenbolzenversagen | Kein Biegeproblem: Kappenflächenbearbeitung und Aufbohren/Honen, der klassische Sanierungsweg |
| Small-End-Verzerrung | Unrundheit der Bohrung oder Größenverlust | Bohren und neu hülsen; siehe oben genannte Hülsenrichtlösung |
Die ersten drei Reihen sind Pressrichtarbeiten am Rutenkörper. Die letzten beiden gehören zur maschinellen Aufbereitung. Geschäfte, die sie zusammenführen, drücken auf eine Stange, um eine Anzeige zu erzwingen, die Bohrungen weiter verzerren, und das Teil verlieren – weshalb der folgende Messschritt Biegung und Verdrehung von der Bohrungsgeometrie trennt, bevor etwas belastet wird.
Im zusammengebauten Zustand messen, Angezogener Zustand
Eine Pleuelstange ist aus Sicht des Pleuelauges ein zweiteiliges Teil. Die Kappe, die Abschiedsgesichter, Die Schrauben und ihr Drehmoment sind alle an der endgültigen Geometrie der Bohrung beteiligt, Daher folgt jede glaubwürdige Messung derselben Disziplin:
- Zuerst auf Risse prüfen – Magnetpulverprüfung des Schafts, Trennflächen und Bolzenösen. Das Richten einer gerissenen Stange verwandelt einen erkennbaren Defekt in einen zukünftigen Ausfall.
- Montieren Sie die Kappe mit neuen oder nachweislich guten Schrauben, gemäß Spezifikation angezogen. Eine nicht verdrehte Stange misst eine Bohrung, die im Betrieb nicht vorhanden ist.
- Setzen Sie die Stange auf eine Ausrichtungsvorrichtung: das große Ende auf einer festen Welle oder zwischen Kontrollplatten, einen Stift oder Dorn durch das kleine Ende.
- Lesen Sie Biegungen und Verdrehungen mit Messuhren an definierten Messpunkten ab – die klassische Stangenausrichtungsanordnung, die seit Jahrzehnten bei der Motorüberholung verwendet wird.
- Bohrungsmaße messen, Achsabstand und Zustand der Kappenfläche separat; Lassen Sie nicht zu, dass langweilige Fehler als Biegung getarnt werden.

Die Vorrichtung, nicht das Auge, definiert die Wahrheit. Werkstätten ohne Stabausrichtungsgerät versuchen, aus den Messwerten der Fühler an einer Richtplatte auf die Biegung zu schließen, was Fixture-Fehler mischt, Plattenfehler und Bohrungsfehler in einer Zahl. Der professionelle Standard – der sich in der Praxis der Motorüberholung von Spezialwerkstätten für Stangen bis hin zu Produktionswerken für Motoren widerspiegelt – ist ein spezieller Ausrichtungsständer mit beiden Bohrungen auf Messgeräten.
Drücken Sie auf dem I-Beam auf „Korrektur“.
Strahlbiegungs- und Bohrungsparallelitätsfehler werden korrigiert, indem der Schaft zwischen Stützen gedrückt wird, die definierte Bereiche der Stange greifen:
- Stützen Sie den Schaft des I-Trägers und die Nabenabschnitte ab und drücken Sie darauf – niemals über eine Bohrung hinweg, eine Bolzenlasche, die Trennfläche oder ein gebohrter Ölkanal.
- Platzieren Sie den Druckpunkt am gemessenen höchsten Punkt der Abweichung, Die Werkzeugradien sind auf den Trägerabschnitt abgestimmt, so dass der Kontakt mit den Flanschkanten verhindert wird.
- Korrigieren Sie in kleinen Schritten und überprüfen Sie den Aligner nach jedem Drücken erneut; Eine Rute, die nach zwei leichten Durchgängen sauber ist, ist ein besseres Teil als eine, die einmal hart gedrückt wird.
- Erwarten Sie eine Rückfederung und stellen Sie diese bewusst ein: Es gilt die gleiche Kompensationslogik wie bei Wellen, und der kurze, steife Stab der Rute erleichtert das Überschwingen.
- Nach dem letzten Pressedurchgang, Bohrungen erneut überprüfen, Achsabstand und Kappendrehmoment vor dem Lösen des Teils – durch Drücken des Balkens wird die Bohrungsgeometrie um einige Zehntel verschoben, und die Überholungssequenz muss die neue Basislinie kennen.

Die Steifigkeit der Vorrichtung ist die halbe Miete. Schraubstöcke flexibel, und Korrekturarbeiten, die gegen eine bewegliche Unterlage ausgeführt werden, führen zu unwiederholbaren Ergebnissen – ein erfahrener Maschinenwerkstattgrundsatz, der für Stangen ebenso gilt wie für alle Pressarbeiten. Spezielle Rutenrichtgeräte lösen dieses Problem mit einem steifen Klemmrahmen und rutenspezifischen Werkzeugen. Die gleiche Disziplin – starre Befestigung plus gemessenes Feedback – regelt unsere Produktionsrichtmaschinen wie die ZD90 Pleuelrichtmaschine, das automatische Richten im geschlossenen Regelkreis durchführt (füttern, messen, Servo-korrekt, noch einmal prüfen) auf kleinen Hülsenverbindungsstangen.
Werkzeugspuren stellen einen eigenständigen Qualitätsmangel dar. Stangen sind fertige Teile, wenn sie die Presse erreichen – bearbeitete Bohrungen, flächige Trennflächen, manchmal kugelgestrahlte Schäfte – daher benötigen Ambosse und Stützen gepolsterte oder auf den Radius abgestimmte Einsätze, und eventuelle Spuren, die auf einer Bolzenlasche zurückgeblieben sind, Ein Ölloch oder eine Trennfläche ist ein Grund für eine erneute Inspektion des betroffenen Merkmals, bevor die Stange weiterbewegt wird.
Das Richten ist Teil einer Aufarbeitungssequenz
Die Praxis für Motorüberholung führt die Pleuelüberholung in einer geordneten Reihenfolge durch, und das Richten hat darin einen festen Platz:
- Rissinspektion und -reinigung. Ruten mit Hinweisen verlassen hier die Linie.
- Richten. Die Biegung und Verdrehung des Strahls wird am Aligner korrigiert und gedrückt; noch einmal in der Vorrichtung eingecheckt.
- Bearbeitung der Trennfläche. Die Trennflächen von Kappe und Stab sind plangetreu, Verschließen der Bohrung kleiner.
- Schraubenaustausch und Drehmoment. Vor allen Bohrungsarbeiten neue Schrauben nach Spezifikation anbringen.
- Bohrungssanierung. Für kleine Korrekturen schärfen oder für größere bohren/drehen, Fertigstellen des großen Endes auf Maß, Rundheit und Achsabstand.
- Endkontrolle und Gewichtsmanagement. Parallelität, Twist, Achsabstand, und Gewichtsanpassung innerhalb des Motorsatzes.
Die Reihenfolge ist wichtig. Das Richten vor der Trennflächenbearbeitung bedeutet, dass die Bohrarbeiten einen geraden Träger fertigstellen; Das Richten nach dem Bohren würde eine fertige Bohrung aus ihrer Position ziehen. Und weil die Planbearbeitung und die Bohrungssanierung Material abtragen, Die Achsabstandskontrolle ist eine Aufarbeitungsdisziplin, kein Richten – die Stangendrehmaschine und das Schärfen, nicht die Presse, halte es.

Kennen Sie das Ereignis, das den Stab gebogen hat
Die Korrekturentscheidung beginnt mit der Fehlerhistorie, denn derselbe Indikatorwert kann sehr unterschiedliche Bedeutungen haben:
| Fehlerereignis | Typische Geometriesignatur | Dispositionslogik |
|---|---|---|
| Hydrolock / Schmutzaufnahme | Scharfe Strahlbiegung oder kleiner Versatz, oft mit Kolbenschaden im Satz | Stoßbelastetes Teil; auf Risse prüfen, Neige zum Ersatz |
| Überdrehen / Ventilkontakt | Balkenbiegung kombiniert mit Drehung; Small-End-Verzerrung | Mehrere Modi wurden über den Ertrag hinaus geladen; Ersatz, es sei denn, der Schaden ist nachweislich gering |
| Lagerfresser / drehen | Verfärbung am großen Ende und Verzerrung der Bohrung, Hitzetönung am Schaft | Hitze verändert die Materialreaktion; vollständige MPI- und Härteprüfung vor jeder Entscheidung |
| Dehnung der Stangenschraube oder falsches Drehmoment | Große Ovalität mit sauberen Trennflächen | Überholungsroute: Gesichter, neue Schrauben, langweilen und verfeinern |
| Bearbeitung / Umgang mit Verzerrungen | Kleiner, gleichmäßiger Bogen über eine Produktions- oder Reparaturcharge hinweg | Der einfache Korrekturfall; stabil und wiederholbar |
Welche Stäbe dürfen überhaupt gerichtet werden?
| Stangentyp | Position zum Richten |
|---|---|
| Geschmiedete Stahlstange (Automobil, Diesel, landwirtschaftlich) | Der klassische Korrekturkandidat; Die Aufarbeitungssequenzen umfassen standardmäßig das Richten |
| Pulverförmiges Metall / gesinterter Stab | Generell ersetzt, nicht gebogen; Das Rissverhalten des Materials macht eine Pressenkorrektur zu einer Risikoentscheidung |
| Aluminiumstange (etwas Leistung und kleine Motoren) | Materialermüdungsverhalten spricht für Ersatz; Befolgen Sie die Service-Richtlinien des Motorenherstellers |
| Bruchspaltung (geknackt) Stange | Kappenflächen können nicht bearbeitet werden, Die klassische Aufbereitung ist also out; Bohrungskorrekturen und etwaige Biegungen müssen den Vorgaben des OEM entsprechen |
| Stange mit Bolzenversagen oder Fressvergangenheit | Rissprüfung und Beseitigung vor jeder Korrektur; Die Belastung, die es verbogen hat, hat möglicherweise unsichtbaren Schaden angerichtet |
Auch hier schlägt ehrliche Technik den Optimismus: In einigen Forenthreads wird gefragt, ob eine verbogene Stange aufgrund eines Hydrolock- oder Überdrehzahl-Ereignisses begradigt werden sollte, und die funktionierende Antwort im professionellen Motorenbau ist, dass die Schwere des Ereignisses entscheidet. Licht, Eine messbare Biegung in einem ansonsten einwandfreien Schmiedestück ist eine Überholungsmaßnahme; eine Stange, die zusammengedrückt wurde, verdrehte oder schockbelastete Vergangenheitsausbeute ist ein Ersatz, was auch immer die Anzeige nach dem Drücken sagt.
Akzeptanzkriterien, die den laufenden Motor widerspiegeln
| Akzeptanzelement | Was ist anzugeben? |
|---|---|
| Bohrungsparallelität (biegen) | Abweichungsgrenze über eine angegebene Messlänge, gemessen am Aligner im angezogenen Zustand |
| Twist | Winkelabweichungsgrenze zwischen Bohrungsachsen, gleiches Setup |
| Bohrungsgröße, Rundheit und Konizität | Pro Zeichnung nach der letzten Feinbearbeitung/Bohrung, nicht nach dem Drücken |
| Achsabstand | Minimum und Maximum, gesteuert in der Bearbeitungsphase durch passende Stangensätze |
| Rissinspektion | MPI vor dem Richten und nach der endgültigen Korrektur, sofern angegeben |
| Gewicht und Gleichgewicht | Gewichtsklasse innerhalb des Motorsatzes; Bobweight-Einfluss dokumentiert, wo der Ausgleich erfolgt |
| Schraubenzustand | Neue oder qualifizierte Schrauben, Drehmoment aufgezeichnet, Keine Wiederverwendung gedehnter Verbindungselemente |
Häufig gestellte Fragen
Kann eine verbogene Pleuelstange sicher gerade gerichtet werden??
Eine geschmiedete Stahlstange mit einem Licht, Eine sauber gemessene Biegung und eine saubere Rissprüfung werden routinemäßig gerichtet und aufgearbeitet. Stangen mit starken Biegungen, Verdrehung durch Überlastung, Bolzenversagen, oder aus pulverisiertem Metall, Aluminium oder bruchgespaltene Schmiedeteile sind Ersatzkandidaten. Das Ereignis, das die Biegung verursacht hat, ist genauso wichtig wie die Biegung selbst.
Warum mit angezogener Kappe messen??
Denn die Pleuelbohrung existiert nur in ihrer Laufgeometrie mit Kappe, Schrauben und Drehmoment angewendet. Messungen an einer losen Kappe messen den Montagespielraum und die Bolzenlochneigung sowie die Biegung.
Beeinflusst das Richten die Bohrungen??
Ja, leicht, Aus diesem Grund steht das Richten vor der Wiederherstellung der Bohrung in der Überholungssequenz. Durch Drücken des Balkens kann sich die Bohrungsgeometrie geringfügig verschieben; die Trennflächen- und Honoperationen, die auf die Wiederherstellung der Größe folgen, Rundheit und Achsabstand am korrigierten Strahl.
Wie wird die Stangenverdrehung korrigiert??
Die Verdrehung wird torsionskorrigiert: Die Stange wird am großen Ende in einer starren Halterung eingespannt, und am kleinen Ende wird eine kontrollierte Gegenrotation um die Strahlachse ausgeübt, in Schritten, mit einer erneuten Überprüfung des Aligners nach jeder Korrektur. Bei der Verdrehungskorrektur ist besondere Vorsicht geboten, da sie den Balken in Scherung versetzt, Und bei einer Rute, bei der es in der Vergangenheit zu Fressen oder Überlastungen kam, handelt es sich in der Regel eher um einen Austausch als um eine Korrektur.
Hängt das Richten der Stange mit dem Richten der Kurbelwelle zusammen??
Die Teile treffen im Motor aufeinander, und beide sind ermüdungskritisch, aber die Messtechnik ist völlig anders. Eine Kurbelwelle wird wie in unserem beschrieben auf ihre Hauptzapfenachse ausgerichtet Lösung zum Richten von Kurbelwellen, Während eine Pleuelstange überhaupt keine Drehachse hat, wird sie auf einer Ausrichtungsvorrichtung auf eine Bohrung-zu-Bohrung-Beziehung korrigiert.
Bauen Sie die Lösung um die beiden Bohrachsen herum auf
Eine Pleuelrichtlösung basiert auf vier festen Entscheidungen: Rissprüfung vor dem Laden, Messung im angezogenen Zustand an einer realen Ausrichtvorrichtung, Die Druckkorrektur ist auf den Balken zwischen den Polstern beschränkt, Auf den Radius abgestimmte Werkzeuge, und Aufarbeitung der Ablaufsteuerung also Bohrungen, Flächen und Achsabstand sind fertig, nachdem der Balken richtig ist. Mit denen an Ort und Stelle, Eine spezielle Ausrüstung zum Richten von Stangen verwandelt eine arbeitsintensive Reparaturbeurteilung in einen wiederholbaren Werkstattprozess – und sagt Ihnen ehrlich, wann stattdessen eine Stange ausgetauscht werden sollte.
Whether you are upgrading an existing connecting rod line or buying new, Die Komplettlösung zur Auswahl eines Glätteisens und die Budgetbild für eine Richtmaschine Legen Sie die Kompromisse fest, bevor Sie mit Lieferanten sprechen.