
Das Richten der Aufzugsführungsschiene ist ein Geometrieprozess in der Fertigungsphase. Es unterscheidet sich vom Ausrichten installierter Schienen in einem Aufzugsschacht. Eine Produktionsstrecke muss den Schienenabschnitt steuern, Referenzflächen, Länge, Bogen, seitlicher Schwung, Twist, Oberflächenzustand und die Schnittstellen zur Bearbeitung, Inspektion und Verpackung.
Bei diesem Leitfaden handelt es sich um ein werkstückbasiertes Engineering-Framework. Es wird nicht behauptet, dass StraighteningTech derzeit ein bestimmtes Schienenprofil bearbeitet, Länge, Produktionsrate oder Akzeptanztoleranz. Diese Punkte erfordern eine Überprüfung der Zeichnung, repräsentative Schienen, Messvereinbarung und ein validierter Probenprozess.
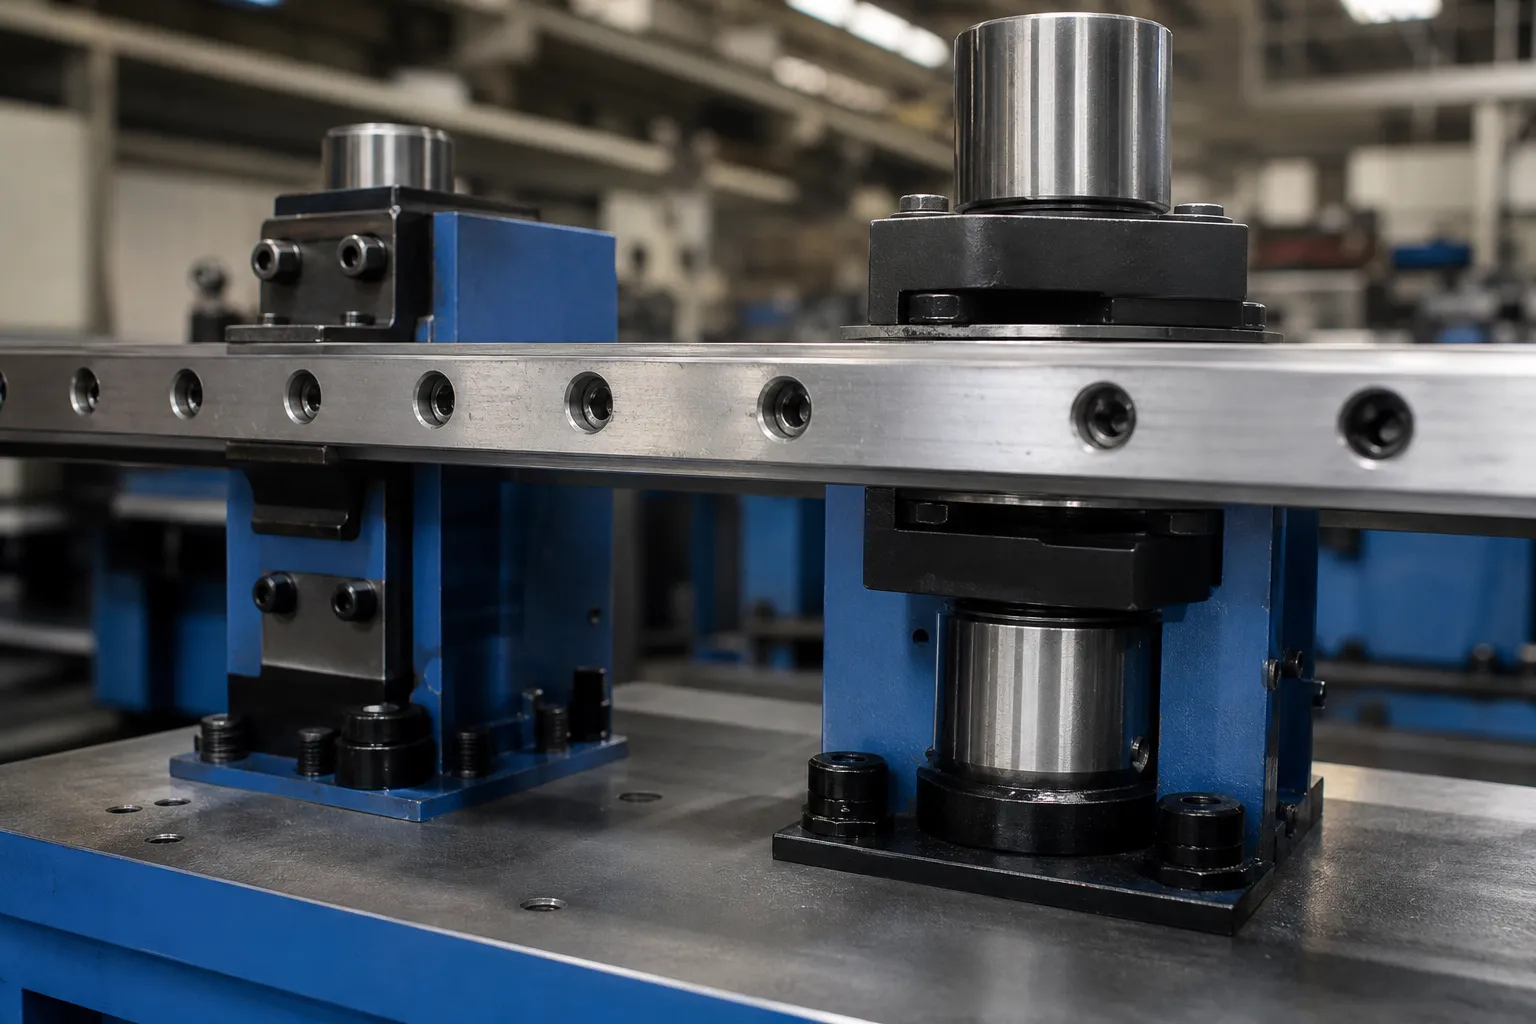
*Illustration des technischen Konzepts. Es zeigt einen möglichen Schienenprozess in der Fertigungsphase, Es handelt sich nicht um einen Ausrichtungsdienst für installierte Aufzüge oder um eine Aufzeichnung über gelieferte Maschinen.*
Trennen Sie die Fertigungsgeradheit von der Installationsausrichtung
Zu den Suchergebnissen für Aufzugsführungsschienenmaschinen gehören auch spezielle Richtmaschinen, Führungsschienen-Produktionslinien und Installationsfragen. Die Fertigungsfrage besteht darin, ob die gelieferte Schiene die kontrollierten geometrischen Anforderungen erfüllt, nachdem alle Korrekturkräfte entfernt wurden. Die Installationsausrichtung betrifft das Gebäude, Klammern, Gelenke und Felduntersuchung. Sie benötigen separate Messsysteme und sollten nicht in einer Abnahmeerklärung zusammengefasst werden.
| Umfang | Typisches kontrolliertes Problem | Nicht ersetzen |
|---|---|---|
| Schienenherstellung | Abschnittsgeometrie, Längsbogen, seitlicher Schwung, Verdrehung und Oberflächenbeschaffenheit | Eine Prüfung des Lot- oder Schienenabstands vor Ort |
| Integration in die Produktionslinie | Füttern, Richten, Schneiden, Bearbeitung, Inspektions- und Verpackungsschnittstelle | Ein Versprechen, dass jede Linienkonfiguration geliefert wird |
| Schachtinstallation | Klammern, Fugenausrichtung und Vertikalität im Gebäude | Ein Werksrichtergebnis |
Die Marktstruktur unterstützt diese Trennung: Senbo präsentiert spezielle Ausrüstung zum Richten von Führungsschienen, während Co-effort den Umfang der Führungsschienen-Produktionslinie vorstellt. Eine nützliche Site-Architektur hält die Werkstücklösung von einem Einkaufsführer für Aufzugsführungsschienen für die Produktionslinie getrennt.
Zu den verwandten Themen zur Fertigungsgeometrie gehören: Richten von linearen Führungsschienen Und Richten von Eisenbahnschienen. Sie benötigen einen eigenen Abschnitt, Daten- und Prozessüberprüfung; Beides ist kein Ersatz für eine Qualifikation für Aufzugsschienen.
Definieren Sie den Schienenabschnitt, Datums- und Fehlerkarte
„Schienengeradheit“ ist bis zum Abschnitt unvollständig, Referenzflächen, Längenspanne und Messbedingung werden angegeben. Ein T-förmiges oder anderes asymmetrisches Profil kann eine vertikale Biegung aufweisen, seitliches Schwenken und Drehen gleichzeitig. Ein Stützmuster kann auch eine scheinbare Geometrie erzeugen, wenn die Schiene unter ihrer eigenen Masse durchhängt oder ungleichmäßig aufliegt.
Die technische Überprüfung sollte einfrieren:
- Schienenzeichnung, Profilvariante, Länge und Herstellungsstadium;
- Bezugsflächen, zulässige Stützzonen und kosmetisch oder funktionell geschützte Zonen;
- die Akzeptanzcharakteristik für jede Ebene und die Methode, mit der sie berechnet wird;
- ob die Drehung kontrolliert wird, wie die Orientierung indiziert wird, und wie absichtliche Abschnittsvariationen behandelt werden;
- eingehende Fehlerverteilung, Handhabungszustand und das Referenzmessgerät oder die Prüfvorrichtung;
- Bearbeitung, Schneiden, Beitritt, Verpackung und nachgeschaltete Schnittstellen, die erneut zu Verzerrungen führen können.

*Illustration des technischen Konzepts. Es zeigt einen möglichen Ansatz zur Messung in voller Länge; die tatsächlichen Sensorpositionen, Spannweite und Datum müssen für die Schienenfamilie validiert werden.*
Woher die Schienenverzerrung kommt
Eine Führungsschiene sammelt ihre Geometriegeschichte lange bevor sie eine Richtstation erreicht. Das Rollen hinterlässt Restspannungen im gesamten Abschnitt, ungleichmäßig zwischen Kopf und Steg des Profils verteilt; Die Kühlung am Mühlenbett fügt ein eigenes Feld hinzu. Das im Walzwerk durchgeführte Richten zählt als Geschichte – eine Schiene, die stromaufwärts rotierend gerichtet wurde, kommt mit teilweise aufgebrauchtem Verformungsbudget und veränderter Reaktion auf weitere Korrekturen an, das Rückladeverhalten abgedeckt der Bauschinger-Effekt. Durch das Ablängen wird die Beschränkung an den Enden aufgehoben, Aus diesem Grund unterscheidet sich die Endgeometrie häufig vom Verhalten in der Mitte. Durch die Bearbeitung der Führungsflächen wird Oberflächenmaterial entfernt und vergrabene Spannungen können sich asymmetrisch entspannen. Und das Handling schreibt das letzte Kapitel: eine lange Schiene, die an den falschen Stellen angehoben wurde, oder unter seinem Eigengewicht stehend gelagert werden, sammelt Biegungen, die kein vorgelagerter Prozess vorgesehen hat. Jede Quelle sagt ihre eigene Signatur voraus – wo Spitzen liegen, ob Sweep oder Twist dominieren – und das Lesen dieser Signatur auf der eingehenden Karte ist es, was die Korrektur vom generischen Pressen in eine geplante Route verwandelt.
Die mechanische Persönlichkeit des T-Abschnitts
Ein asymmetrischer Schienenabschnitt ist kein Rundstab mit Ecken. Seine Steifigkeit unterscheidet sich je nach Richtung – Biegung um eine Achse des Profils stößt auf viel mehr Widerstand als um die andere – vertikale Biegung und seitliche Bewegung sind also nicht zwei Interpretationen eines Problems, sondern zwei unterschiedliche mechanische Reaktionen, jedes mit seiner eigenen Korrekturökonomie. Das offene Profil ist zudem verwindungsempfindlich: Eine leichte Verdrehung um die Längsachse verschiebt die Führungsflächen an den Enden in entgegengesetzte Richtungen, Aus diesem Grund kann eine Schiene an jeder Station ein akzeptables Maß an Biegung aufweisen und dennoch eine gebogene Funktionsfläche für die Fahrzeugschuhe bieten. Und die Führungsflächen selbst sind das Funktionsprodukt: Sie liegen dort vor, wo der Kontakt sowohl mechanisch für die Messreferenz notwendig als auch kosmetisch oder funktionell eingeschränkt ist, die Spannung, die entsteht Praxis für Oberflächenschutzwerkzeuge und konservative Wahl der Kontaktzone – wie im obigen Abschnitt gefordert – untrennbar mit dem Geometrieplan verbunden. Die gleiche Asymmetrie-erste-Logik regelt die diskutierten Strukturprofile Richten von I- und H-Trägern.
Bogen messen, Sweep und Twist als unterschiedliche Signale
Eine Schiene kann aus einer Sicht gerade aussehen, aus einer anderen jedoch versagen. Der Prozess sollte vor der Korrektur die vereinbarten Stationen und Richtungen kartieren. Vertikaler Bogen, Seitliche Krümmung und Drehung sollten als unterschiedliche Merkmale gespeichert werden, nicht zu einem generischen „Biegewert“ zusammengefasst.
| Merkmal | Messfrage | Technische Konsequenz |
|---|---|---|
| Vertikaler Bogen | Welche Bezugsebene und Spannweite definieren das Ergebnis?? | Bestimmt die Unterstützungs- und Korrekturrichtung |
| Seitlicher Schwung | Wird die Steg- oder Führungsfläche konsistent referenziert?? | Möglicherweise ist eine andere Korrekturausrichtung erforderlich |
| Twist | Welche Flächen bestimmen die Winkelausrichtung?? | Kann nicht aus einer linearen Sonde abgeleitet werden |
| Fixture-/Sag-Signal | Ändert ein erneuter Sitz oder ein geändertes Stützmuster den Messwert?? | Erfordert eine Überprüfung des Setups vor der Korrektur |
Langstreckenunterstützung ist wichtig. Eine Messkarte, die sich bei der Verschiebung von Stützen verändert, ist noch keine verlässliche Korrekturkarte. Der Leitfaden sollte daher das Verhalten im freien Zustand von der kontrollierten Unterstützungsbedingung unterscheiden, die bei der Zeichnung und Kundeninspektion verwendet wird.
Wählen Sie Kontakt- und Korrekturzonen konservativ aus
Bei der Kandidatenkorrektur kann es sich um kontrolliertes Punktpressen handeln, Walzenrichten oder ein anderes abschnittsspezifisches Verfahren. Die Wahl hängt von der Schienengeometrie ab, materieller Zustand, Fehlermuster, zugängliche Kontaktbereiche und Überprüfung des Oberflächenrisikos. Eine Punktkorrektursequenz für eine runde Welle kann nicht einfach auf eine asymmetrische Schiene kopiert werden.
Vor einem Prozess, Definieren Sie die genehmigten Unterstützungen, Reaktionsweg, Lastpunkte, schützende Kontaktmaterialien, Orientierungskontrollen und maximale Korrekturversuche. Üben Sie keine Gewalt auf eine Oberfläche aus, nur weil diese zugänglich ist. Bearbeitete Führungsflächen, Referenzflächen, Verbindungselemente und kosmetische Zonen können als Kontaktpunkte schutzbedürftig oder verboten sein.
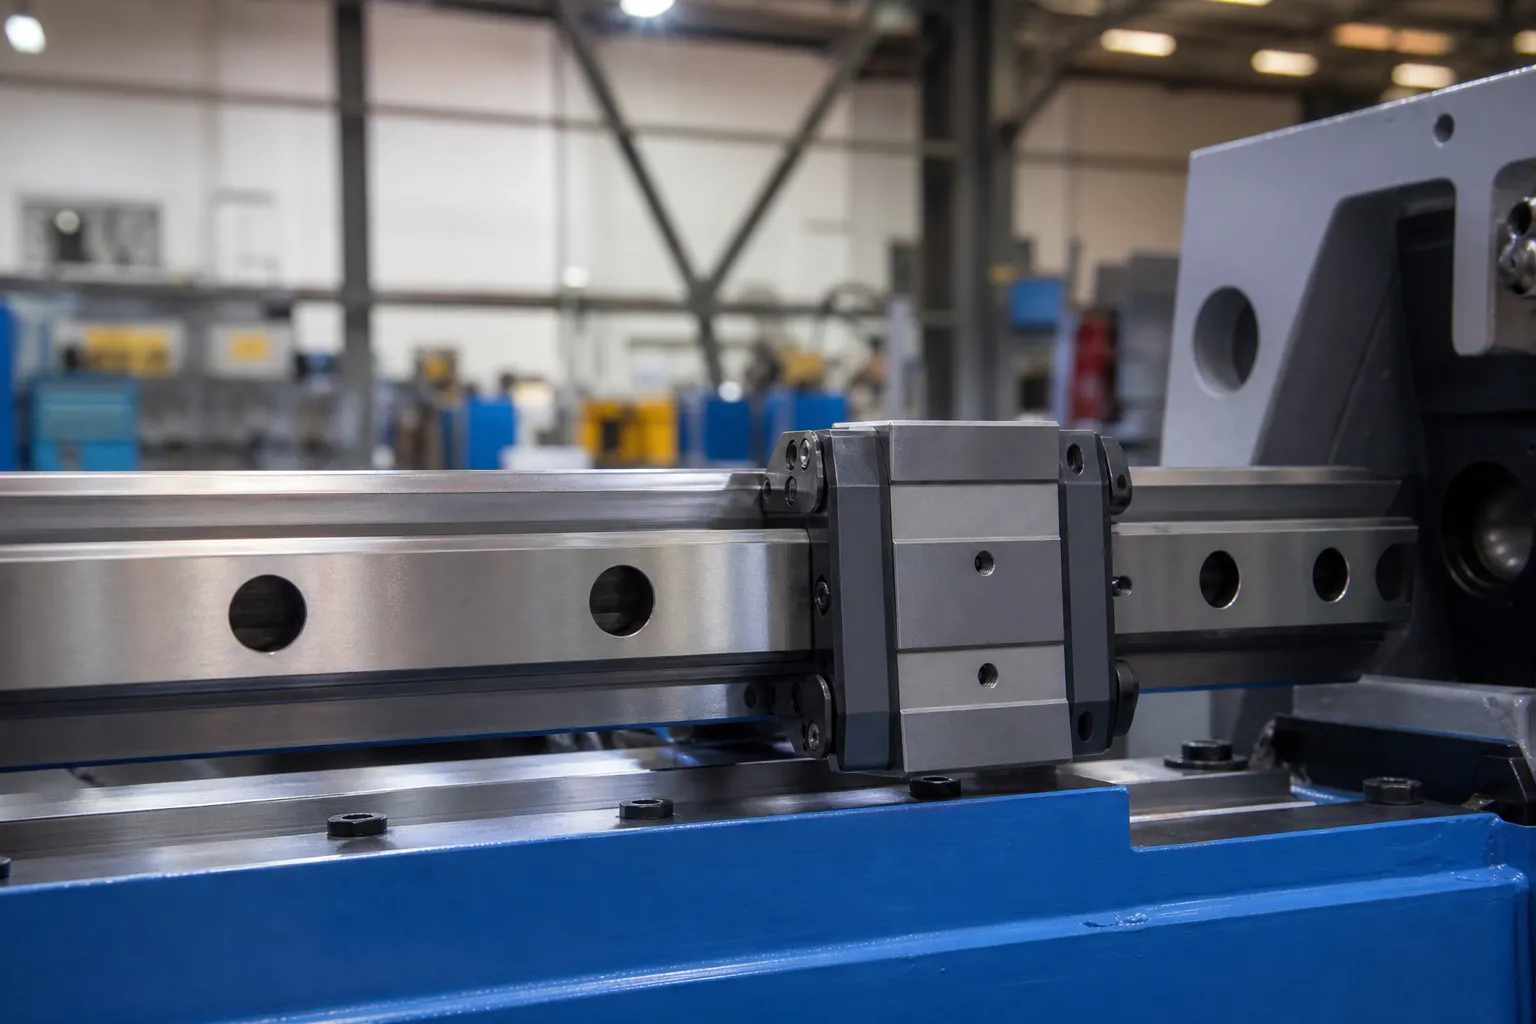
*Illustration des technischen Konzepts. Es unterscheidet ein mögliches Winkelkorrekturproblem vom gewöhnlichen vertikalen Pressen; Es beweist nicht, dass eine bestimmte Schiene oder Maschine die Torsionskorrektur unterstützt.*
Verwenden Sie eine Messen-Korrigieren-Freigeben-Neumessen-Schleife
Die endgültige Abnahmeentscheidung muss auf Basis der freigegebenen Schiene erfolgen. Eine vorübergehende Messung, während die Schiene durch Werkzeuge oder unter Korrekturkraft gehalten wird, beweist nicht die endgültige Geometrie.
- Identifizieren Sie die Schienenfamilie, Zeichnungsüberarbeitung und Fertigungsphase;
- auf Schäden prüfen, falsches Profil, nicht genehmigter Oberflächenzustand oder Verformung außerhalb des Geltungsbereichs;
- Laden Sie das Teil in der genehmigten Ausrichtung und überprüfen Sie den Sitz der Stütze;
- Erfassen Sie die Vertikale, Seiten- und Winkelfehlerkarte, die im Abnahmeplan erforderlich ist;
- Wählen Sie den zulässigen Korrekturplan und schützen Sie alle berührungslosen Zonen;
- Wenden Sie eine inkrementelle Korrektur innerhalb des genehmigten Grenzwerts an;
- Lösen Sie die Kraft und halten Sie sie vollständig zurück;
- nachmessen, Zeichnen Sie die Disposition auf und leiten Sie Schienen ohne Fortschritt an die technische Prüfung weiter.
Bauen Sie den Beispieltest rund um das Kundenmessgerät auf
The sample plan should compare the machine method with the customer's controlled reference method. Es sollte typische und Worst-Case-Eingangsschienen umfassen, Wiederholen Sie die Einrichtungsprüfungen, Messwerte im freigegebenen Zustand, Oberflächeninspektion, Rückverfolgbarkeit und eine definierte Route für Schienen, die wiederholt korrigiert werden müssen oder nicht reagieren.
| Annahmeartikel | Vor einem Produktionsanspruch sind Nachweise erforderlich |
|---|---|
| Bogen, fegen und drehen | Rohe Vorher-/Nachher-Messwerte, die an Zeichnungsbezüge und -spannen gebunden sind |
| Wiederholgenauigkeit der Vorrichtung | Studie und Support-Zustandsaufzeichnung erneut einsetzen |
| Oberflächenschutz | Genehmigte Prüfkriterien und Fotos oder Berichte |
| Handhabung und Leitungsschnittstelle | Qualifizierter Transfer, Orientierungs- und Sicherheitsüberprüfung |
| Durchsatz und Automatisierung | Zeitgesteuert, validierter Lauf für die vereinbarte Schienenfamilie |
Informationen, die für eine Überprüfung der Ausrichtung von Aufzugsführungsschienen erforderlich sind
Stellen Sie die kontrollierten Schienenzeichnungs- und Abschnittsvarianten bereit, Länge, Material- und Herstellungsphase, eingehende Geometriedaten, Datum und Akzeptanzmethode, erlaubte Stütz- und Kontaktzonen, Oberflächenanforderungen, Produktionsziel, Umgang mit Einschränkungen und repräsentativen Schienen. StraighteningTech kann dann die Kandidatenmessung überprüfen, Unterstützungs- und Korrekturarchitektur und definieren Sie die Mustertestnachweise, die erforderlich sind, bevor eine Maschinenkonfiguration vorgeschlagen wird.
FAQ
Handelt es sich hierbei um eine Anleitung zur Installation und Ausrichtung eines Aufzugs??
NEIN. Auf dieser Seite wird die Geometrie der Fabrikfertigung behandelt. Schachtausrichtung, Halterungen und Feldinstallation erfordern einen separaten Umfang.
Kann eine Korrekturstation die Biegung und Drehung steuern??
Nicht automatisch. Bogen, Seitliche Krümmung und Drehung erfordern separat definierte Bezugspunkte, Messspuren und Korrekturvalidierung.
Kann eine Schiene im geklemmten Zustand aufgenommen werden??
NEIN. Die Abnahme muss im vereinbarten Freigabezustand erfolgen. Durch die Klemmung kann eine Rückfederung oder ein Durchhängen verdeckt werden.
Kann ein Abschnitt, Länge oder Zykluszeit können in diesem Artikel angegeben werden?
NEIN. Diese Werte erfordern eine verifizierte Schienenfamilie, Maschinenfähigkeit, Werkzeugüberprüfung und repräsentativer Mustertest.
Warum verzerrt sich das gleiche Schienenprofil je nach Charge unterschiedlich??
Aufgrund der Walzbedingungen im Walzwerk, Kühlbettposition, Die Vorgeschichte des Richtens und die Lagerung variieren von Charge zu Charge, und jeder schreibt ein anderes Eigenspannungsmuster in den Abschnitt. Die praktische Antwort ist eine eingehende Zuordnung pro Los und nicht ein einzelnes vererbtes Korrekturrezept.
Ist Punktpressen oder Rollenrichten besser für Führungsschienen??
Beides ist kein Standardwert. Punktpressanzüge diskret, Kartierte Spitzen auf einem asymmetrischen Abschnitt mit definierten Kontaktzonen; Rollmethoden eignen sich für die kontinuierliche Korrektur kompatibler Abschnitte im Volumen. Die Grenze zwischen den Routen – und die jeweils geforderten Stichprobennachweise – folgt dem Pressen versus Walzenrichten Vergleich, Anbringung mit Blick auf die geschützten Flächen der Schiene.
Wie zeigt sich die Verdrehung, wenn nur lineare Sonden verwendet werden??
Als gegensätzliche Verschiebung derselben Fläche an gegenüberliegenden Enden – ein Lesemuster, das wie widersprüchliche Bögen einer einzelnen Sondenspur aussieht. Die Bestätigung einer Verdrehung erfordert eine orientierungsbewusste Messung auf definierten Flächen an mehreren Stationen, Aus diesem Grund speichert die Fehlerkarte den Bogen, Sweep und Twist als separate Merkmale und nicht als ein kombinierter Wert.
Übergang von der manuellen Korrektur der Aufzugsführungsschienen hin zur Automatisierung? Der Leitfaden zur Auswahl von Richtgeräten für Wellen, Rohre und Profile und die Richtmaschinen-FAT-Checkliste sind die natürlichen nächsten Schritte.