
Das Punktpressrichten ist eine kontrollierte lokale Korrekturmethode, Drücken Sie nicht einfach überall dort, wo ein Teil verbogen aussieht. Der Prozess muss eine gültige Geometriekarte mit einem genehmigten Datum verbinden, Stützpunkte, Reaktionsweg, zulässige Korrekturorte, inkrementelle Kontrolle und eine Nachmessung im freigegebenen Zustand. Ohne diese Schleife, Durch einen Druckstoß kann eine Markierung entstehen, B. ein angrenzendes Merkmal verschieben oder einen vorübergehenden Indikatorwert verringern, ohne die tatsächliche Akzeptanzanforderung zu erfüllen.
Dies ist ein Prozessrahmen. Es wird keine StraighteningTech-Presskraft beansprucht, Schlaganfall, Steueralgorithmus, Materialpalette, Genauigkeit, Zykluszeit oder Werkstückkompatibilität. Diese Werte erfordern eine Überprüfung der Zeichnung und validierte Muster.
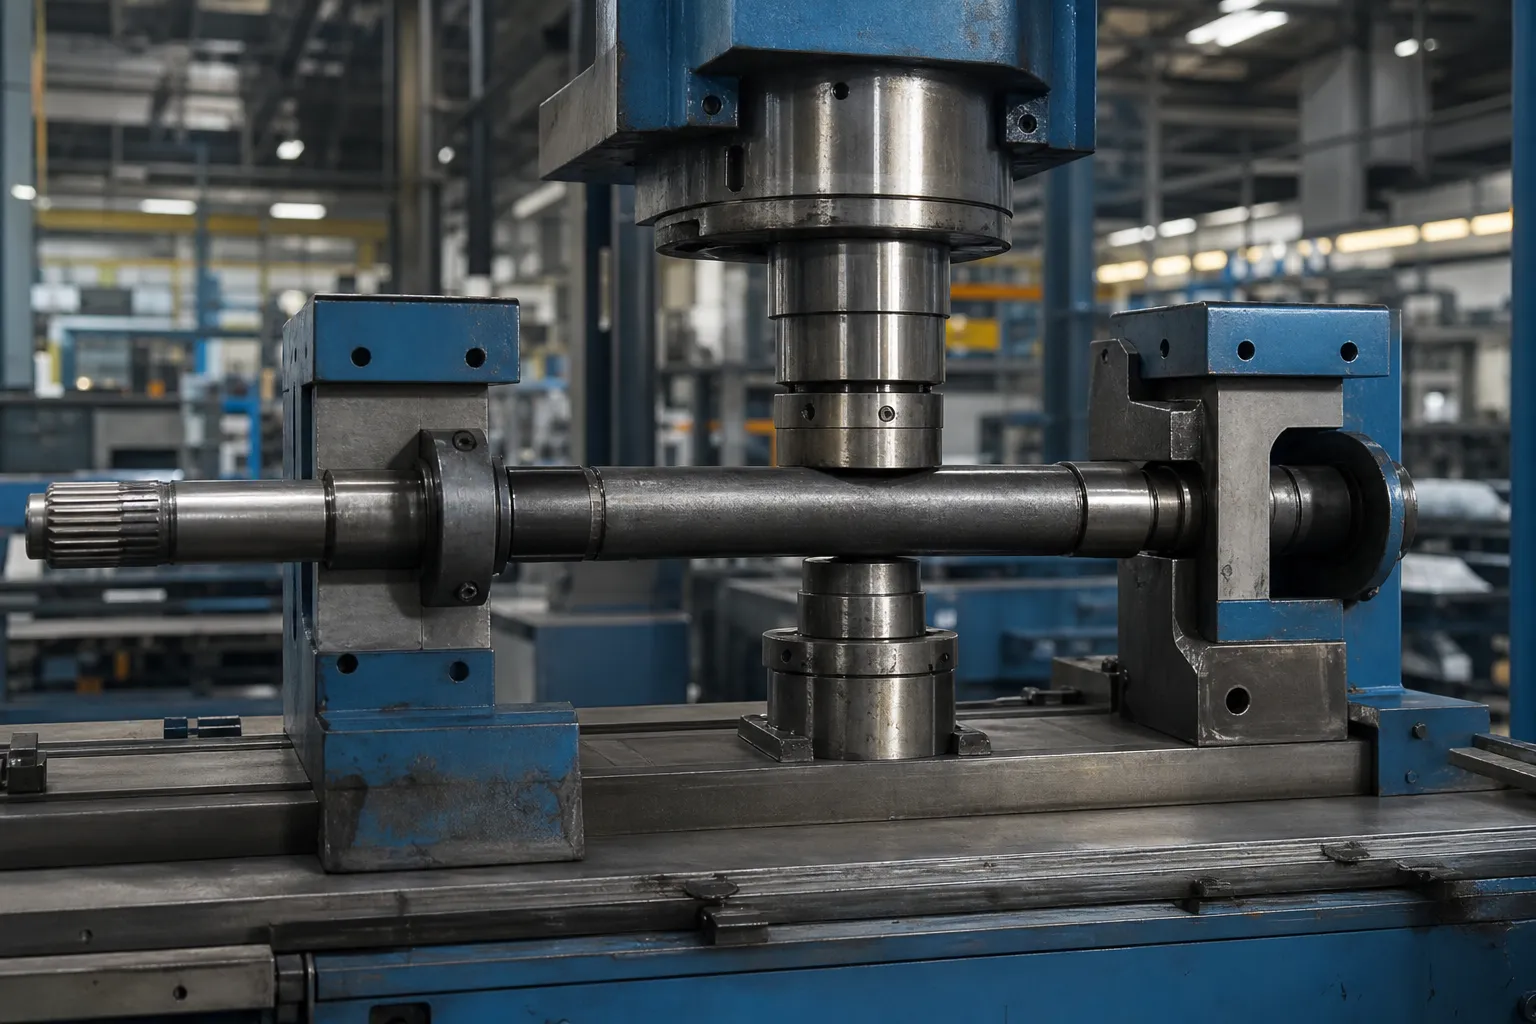
*Illustration des technischen Konzepts. Es zeigt einen möglichen Presskorrekturkontext für eine bestimmte Werkstückfamilie, kein universelles Prozessrezept oder verifizierte lokale Kapazität.*
Definieren Sie, was der Prozess korrigiert
Das erforderliche Merkmal kann die Geradheit über eine Spannweite sein, Radialschlag relativ zu einer Bezugsachse, seitlicher Schwung, eine lokale Merkmalsbeziehung oder eine andere kontrollierte Geometrie. Bevor eine Druckmaschine ausgewählt wird, muss sie benannt werden. Ein Zirkularitätsfehler, Oberflächenunterbrechung, Ein Vorrichtungssignal oder ein absichtlicher Sturz können nicht so korrigiert werden, als ob es sich um die gleiche Art von Biegung handeln würde.
Verwenden Geradheit der Welle, Rundlauf und TIR wenn das Teil rotierend geprüft wird. Rohr, Profil, Frühling, Ring- und Schweißwerkstücke erfordern eigene Geometrie- und Prozessgrenzen.
Erstellen Sie eine erste Fehlerkarte
Der Messplan sollte den genehmigten Bezugspunkt angeben, Teileausrichtung, Axialstationen, Support-Bedingung, Sensormethode und Wiederholungs-/Sitzprüfung. Eine einzelne Mittelpunktmessung kann dazu führen, dass mehrere Biegungen übersehen werden oder dass Schwerkraftdurchhang und Spannvorrichtungsvariation mit der Teilegeometrie verwechselt werden.

*Illustration des technischen Konzepts. Es zeigt eine Messkarte vor der Korrektur; tatsächliche Stationsstandorte, Sonden und Bezugspunkte müssen anhand der kontrollierten Zeichnung festgelegt werden.*
| Eingabe zum Einfrieren | Entscheidung, die es unterstützt |
|---|---|
| Zeichnungsbezugspunkt und Abnahmeregel | Legt fest, was die Messung darstellen muss |
| Anfängliche Geometriekarte | Identifiziert Kandidatenkorrekturzonen und Interaktionsrisiken |
| Zugelassene Stützen und Reaktionspunkte | Verhindert, dass ein Kraftpfad ein unbeabsichtigtes Signal erzeugt |
| Geschützte Merkmale und Flächengrenzen | Legt fest, wo der Kontakt verboten ist |
| Material- und Prozessphase | Definiert mögliche Reaktion, Rückfederung und nachgeschaltete Einschränkungen |
Die Mechanik eines Point-Press-Strokes
Eine Punktdruckkorrektur ist eine absichtlich ausgeführte Dreipunktbiegung. Zwei Stützen und ein Presspunkt bilden einen Laderahmen: Die Presse drückt den Abschnitt in Richtung der Stützen, Das Biegemoment erreicht am Presspunkt seinen Höhepunkt und fällt in Richtung der Stützen ab, und die äußeren Fasern an der Korrekturstelle geben nach, während der Kern des Abschnitts elastisch bleibt. Wenn die Kraft nachlässt, Der elastische Kern versucht, den Abschnitt zurückzufedern, während die nachgegebenen Fasern ihre neue Form behalten – die bleibende Verformung macht den Unterschied, Und die Kunst des Prozesses besteht darin, gerade so viel plastische Arbeit zu liefern, dass das freigegebene Teil innerhalb der Toleranz landet. Aus diesem Bild ergeben sich direkt drei Konsequenzen. Die Korrektur ist lokal: die plastische Zone konzentriert sich um den Presspunkt herum, Aus diesem Grund geben Fehlerkarten Hinweise darauf, wo man drücken muss, und nicht auf Intuition. Der Prozess ist nur dann selbstlimitierend, wenn er schrittweise behandelt wird: Ein einzelner Strich mit optimistischer Größe kann nicht gelöst werden. Und die eigene Geometrie des Abschnitts – seine Steifigkeitsvariation, seine Übergänge, seine vorherige Verformungsgeschichte – moduliert alles, Aus diesem Grund werden identische Hubeinstellungen nicht blind zwischen den Durchmessern übertragen, Materialien oder Lose, und warum Reverse-Loading-Effekte, wie beschrieben für der Bauschinger-Effekt, Ändern Sie die Reaktion eines bereits einmal korrigierten Teils.
Support Span ist der primäre Tuning-Parameter
Bediener greifen nach Kraft, wenn sie nach Geometrie greifen sollten. Durch Verschieben der Stützen wird die Korrektur geändert, bevor ein Kraftwert berührt wird: Stützen weit ausgebreitet geben eine lange, Sanftes Biegefeld – die gleiche Presskraft erzeugt eine größere Durchbiegungsverteilung über einen längeren Bereich, Geeignet für einen einzelnen breiten Bogen; Unterstützungen in der Nähe des Korrekturpunkts konzentrieren die gleiche Energie in einen Kurzschluss, tiefe Korrektur, Geeignet für einen lokalen Knick, aber härter an der Oberfläche und im Abschnitt. Span legt auch den mechanischen Vorteil des Hubs fest: Je näher die Stützen sind, desto mehr Kraft erfordert die gleiche Korrektur, Deshalb stößt die Verengung der Spannweite an einem steifen Abschnitt schnell an die Grenzen der Maschine oder des Teils. Zwei praktische Regeln fallen heraus. Erste, Wählen Sie die Spanne aus der Wellenlänge der Fehlerkarte – lange Bögen führen zu großen Spannen, Knicke bekommen kurze – und dokumentieren Sie die Wahl im Einrichtungsprotokoll, weil span ein Prozessparameter wie jeder andere ist. Zweite, Behandeln Sie den Stützzustand als Teil des Werkzeugs: Kontaktgeometrie, Sauberkeit und Verschleiß verändern den Reaktionsweg geräuschlos, und die Disziplin der Oberflächenschutzwerkzeuge gilt für Stützen genauso wie für die Pressnase.
Wählen Sie Stützen und Korrekturpunkte gemeinsam aus
Ein Presspunkt kann nicht unabhängig von seinen Stützen ausgewählt werden. Der Stützabstand, Abschnittssteifigkeit, Kraftrichtung und Kontaktgeometrie bilden den Reaktionsweg. Eine falsche Unterstützung kann dazu führen, dass eine lokale Druckmaschine effektiv aussieht, während der Fehler an eine andere Stelle übertragen oder eine Funktion beschädigt wird.
Vor einem Probeversuch, dokumentieren:
- Unterstützungs- und Reaktionsstandorte, einschließlich kontaktloser Zonen;
- Korrekturpunkt, Kraftrichtung und zulässige Ausrichtung;
- Kontaktmaterial, Sauberkeit und Markierungsrisikokontrollen;
- maximale inkrementelle Korrektur und Versuchsanzahl;
- Rückfederungs-/Freigabe-Messplan;
- harte Ausschuss- und technische Prüfbedingungen.
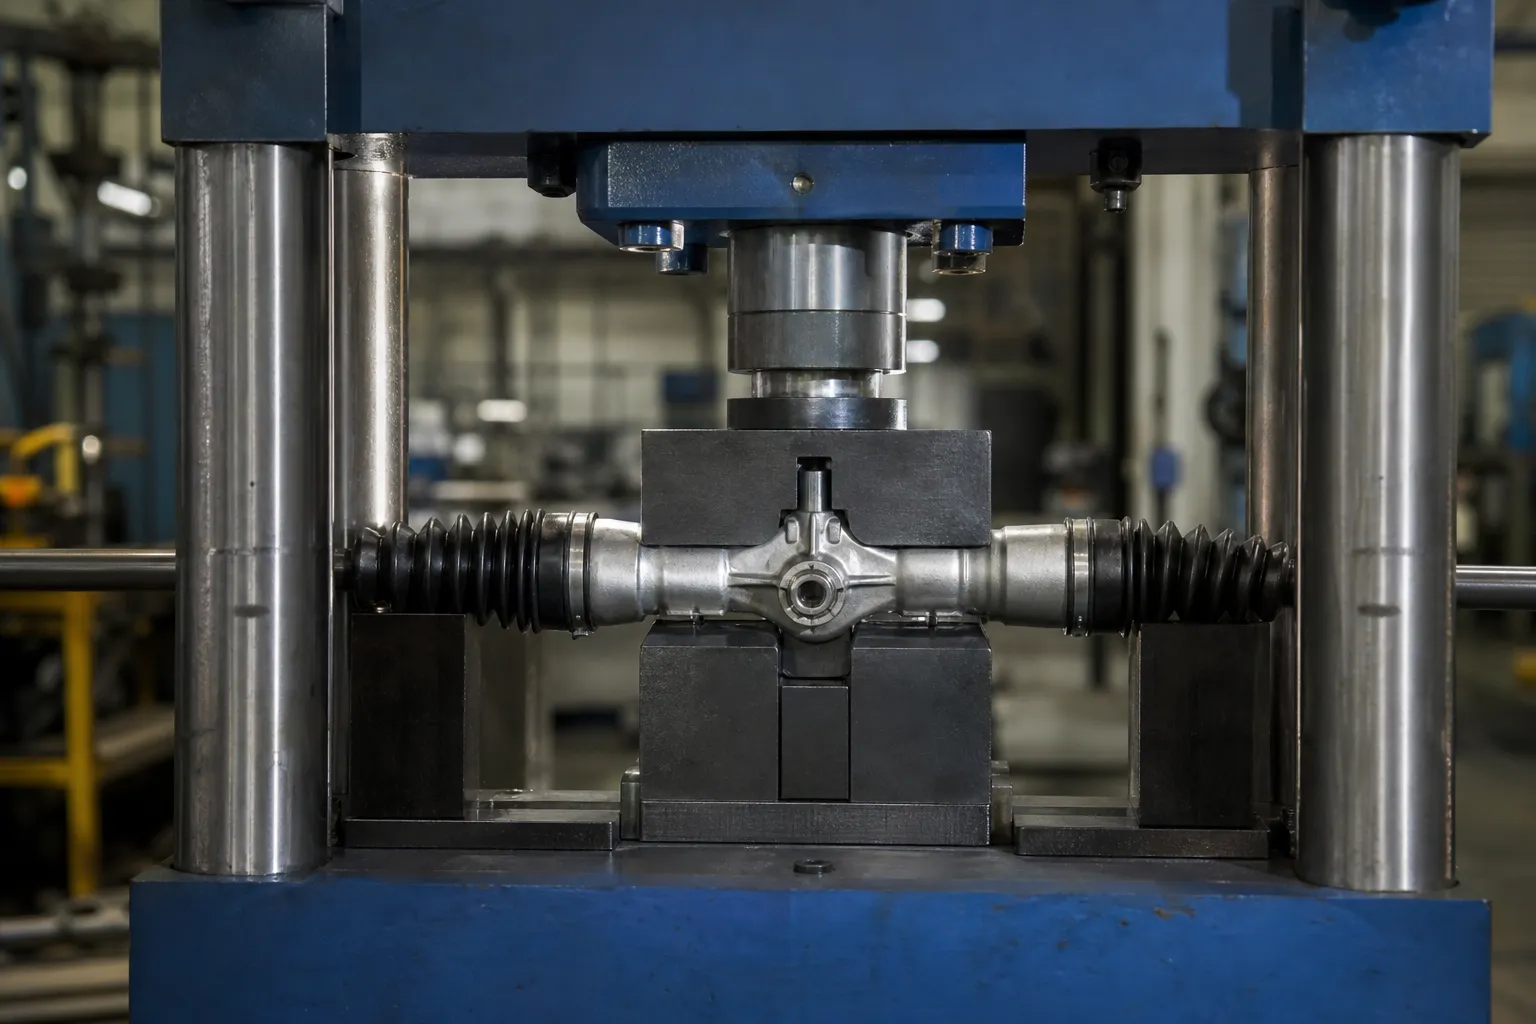
*Illustration des technischen Konzepts. Es zeigt ein inkrementelles Korrekturkonzept; es schreibt keine Presslast vor, Schlaganfall, Werkzeug oder ein zugelassener Korrekturpunkt für ein anderes Werkstück.*
Inkrementell korrigieren und nach der Freigabe erneut prüfen
Die Closed-Loop-Sequenz ist:
- Identifizieren Sie die kontrollierte Werkstückfamilie und die Zeichnungsrevision;
- auf Schäden prüfen, Falsches Teil, unzulässiger Oberflächenzustand oder Verformung außerhalb des Geltungsbereichs;
- Laden Sie den genehmigten Bezug und überprüfen Sie den Sitz;
- Messen Sie die anfängliche Geometriekarte;
- Wählen Sie den zulässigen Support- und Korrekturplan aus;
- Wenden Sie eine inkrementelle Korrektur innerhalb der Probe-Test-Grenze an;
- Lassen Sie die Kraft vollständig los, Klammern und Fesseln;
- Messen Sie alle erforderlichen Spuren erneut und notieren Sie das Ergebnis;
- Leiten Sie das Teil an OK weiter, NIO oder technische Überprüfung.
Die Endabnahme erfolgt nach Freigabe. Eine Messung, während das Teil unter Presskraft oder Spannvorrichtungsspannung steht, kann nicht als Beweis für das Endergebnis verwendet werden.
Rückfederung als Prozessvariable, Keine Konstante
Denn die freigegebene Form wird durch die Konkurrenz zwischen nachgegebenen Fasern und dem elastischen Kern bestimmt, Der gleiche Hub sorgt für eine unterschiedliche bleibende Verformung an Teilen, die sich in der Materialbeschaffenheit unterscheiden, Abschnitt oder Vorgeschichte. Das ist die Rückfederung als Prozessgröße, und die Behandlung als fester Korrekturfaktor führt dazu, dass die Linien letztendlich um die Toleranz schwanken. Die Disziplin, die ehrlich damit umgeht, wird beschrieben Rückfederungskompensation beim Wellenrichten: Erfahren Sie die Reaktion anhand repräsentativer Stichproben, schrittweise korrigieren, und neu lernen, wenn sich die Materialcharge oder Teilerevision ändert. Eine verwandte Falle verdient einen eigenen Satz: Das absichtliche Drücken eines Teils über den Nennwert hinaus – Überschwingen zur Vorkompensation der Rückfederung – ist innerhalb eines validierten Rezepts und eines definierten Grenzwerts zulässig, aber wiederholte Zyklen von Überschwingen und Zurückdrücken akkumulieren Rückladeschäden, und die Korrekturversuchsgrenze dient genau dazu, diese Sequenz zu stoppen, bevor sie zu einem Knallrisiko wird, pro das Integritätsprüfungs-Framework.
Lesen der Daten zwischen Strichen
Jeder Strich in der Inkrementalschleife ist auch ein Experiment, und die Daten zwischen den Hüben sagen dem Bediener, wann er fortfahren und wann er aufhören muss. Eine gesunde Konvergenz zeigt, dass der verbleibende Fehler mit jedem Hub um einen geringeren Betrag abnimmt – die Reaktion pro Hub nimmt ab, wenn sich das Teil dem Ziel nähert, Dies ist die natürliche Signatur einer stabilen Korrektur. Drei Muster durchbrechen diese Signatur und jedes erfordert ein Anhalten, anstatt stärker zu drücken. Kein Fortschritt: Die Geometrie reagiert nicht mehr, Das bedeutet, dass der Prozess den Fehler – den Korrekturpunkt – nicht mehr berücksichtigt, Der Supportzustand oder der Teilezustand hat sich unter dem Bediener geändert. Sinkende Erträge mit steigendem Aufwand: Jeder Hub bewegt das Teil weniger, während die Presse härter arbeitet – der Abschnitt wehrt sich durch Kaltverfestigung, und fortgesetzte Trades verringern den Geometriegewinn für die Anhäufung von Materialschaden. Schwingung: Das Teil kreuzt den Nennwert in wechselnden Richtungen Strich für Strich – die Korrekturregel reagiert übertrieben, oft, weil es auf eine andere Reaktion kalibriert war, und die Lösung ist das Rezept, nicht das Teil. Durch die Integration dieser drei Stoppmuster in das Betriebsverfahren werden die Daten zwischen den Takten vom Rauschen in den frühesten Qualitätsalarm der Linie umgewandelt.
Wissen Sie, wann Point Pressing nicht der richtige Weg ist
Punktpressen ist nicht für jedes Produkt eine Standardmethode. Durchgehender Draht, dünnwandiges Rohr, asymmetrisches Profil, Ring, Frühling, Ermüdungskritische oder schweißempfindliche Teile erfordern möglicherweise einen anderen Ansatz, spezielle Werkzeuge oder eine separate Prozessüberprüfung. Sehen Pressen versus Walzenrichten für die Methodenauswahlgrenze.
Musterprüfung und Abnahme
Der Musterplan sollte normale und Worst-Case-Eingangsteile umfassen, rohe Vorher/Nachher-Geometrie, Wiederholbarkeit des Neusitzes, Oberflächeninspektion, erforderliche Material-/Merkmalsprüfungen, ein maximales Versuchslimit und Korrelation zum Kundenreferenzmessgerät. Wenn es Risse gibt, Härte, NDT, Schleifen oder Auswuchten sind relevant, sie bleiben eigenständige Übernahmeverantwortungen.
Verwenden Richtmusterprüfung und Abnahme um die Nachweise zu definieren, die vor einem Produktionsanspruch oder einer FAT/SAT-Entscheidung erforderlich sind.
FAQ
Punktpressen kann eine bestimmte Genauigkeit gewährleisten?
NEIN. Das erzielbare Ergebnis hängt vom Werkstück ab, Datum, materieller Zustand, Unterstützung, Kontaktzonen, Probenantwort und vereinbarte Inspektionsmethode.
Ist der höchste Indikatorpunkt immer der Korrekturpunkt??
NEIN. Der Korrekturpunkt muss aus der Geometriekarte und dem genehmigten Reaktionspfad ausgewählt werden, nicht aus einer isolierten visuellen oder indikatorischen Beobachtung.
Kann eine Presse einen Riss reparieren oder NDT ersetzen??
NEIN. Das Richten repariert keine Materialfehler und ersetzt keine qualifizierten Prüfverfahren.
Warum bewegt der gleiche Pressenhub zwei identisch aussehende Teile unterschiedlich??
Denn die freigegebene Geometrie hängt vom Materialzustand ab, Schnittdetails und vorherige Verformung, nicht auf das Aussehen. Verschiedene Lose, Wärmebehandlungszustände oder ein vorheriger Korrekturzyklus verändern alle das plastische/elastische Gleichgewicht, gegen das der Strich wirkt. Die Lösung besteht darin, die Reaktion pro Familie anhand von Proben zu lernen und sie erneut zu überprüfen, wenn sich die Chargen ändern.
Wann sollten die Stützen näher zusammenrücken??
Wenn die Fehlerkarte einen Kurzschluss anzeigt, eher ein lokaler Knick als ein breiter Bogen. Eine schmale Spanne konzentriert die Korrektur dort, wo der Fehler auftritt; eine weite Spanne breitet es aus. Die Spannenauswahl gehört in die dokumentierte Einrichtung, denn es verändert sowohl die Korrekturform als auch die Kraft, die das Teil tragen muss.
Was bedeutet es, wenn ein Teil nicht mehr auf Korrekturen reagiert??
Der Prozess löst den Fehler nicht mehr aus – ein Zustand, in dem kein Fortschritt erfolgt. Die Ursachen reichen von einem veränderten Korrekturpunkt bis hin zu einer Setup- oder Teilzustandsverschiebung, und die definierte Reaktion besteht darin, das Teil anzuhalten und zur Überprüfung weiterzuleiten, die Kraft nicht zu erhöhen. Durch fortgesetztes Pressen wird das Verformungsbudget des Teils nicht verbraucht.
Richten vor und nach dem Schleifen
Es wird keine unabhängige kanonische Seite gepflegt Richten vor und nach dem Schleifen weil die industrielle Nachfrage nach genau passenden Produkten gering ist. Bühnensequenzierung, Aufmaß und Bezugspunktübertragung gehören in die Schmiedestange, Point-Press- und Multipoint-Prozessseiten. Überprüfen Sie, ob beim Schleifen Material entfernt wird, das eine frühere Geradheitsmessung ungültig machen würde, bevor Sie den Produktionsweg sperren.
Kraft-Weg-Kurven beim Richten
Eine eigene Seite für Richtkraft-Verschiebungskurvenführung wird nicht ohne validierte Abfrageanforderung verwaltet. Force's Troke-Interpretation, Sicherheitsgrenzen und Prozessstoppbedingungen werden in der Punktpresse erläutert, Mehrpunkt- und Risserkennungsseiten. Jeder kurvenbasierte Alarm muss an repräsentativen Teilen validiert werden und darf nicht aus einer anderen Materialfamilie kopiert werden.
Das Werkstück der Punktpresse lebt oder stirbt durch Hubsteuerung – Lesen Sie, warum Überkorrektur lässt Teile reißen bevor Sie eine Maschine dimensionieren, Dann nutzen Sie die Komplettlösung zur Auswahl eines Glätteisens um Pressenkonzepte an Ihre Teilefamilie anzupassen.