
Eine Getriebewelle ist eine rotierende Kraftübertragungskomponente, die integrierte Zahnradzähne trägt – Stirnradzähne, Schräg- oder Kegelritzel – zusammen mit Zapfen, Splines, Gewinde und Schultern auf einer Achse. Seine Geradheitsspezifikation wird auf dieser Achse definiert: Die Zapfen und Zahnteilungszylinder müssen sich innerhalb einer Gesamtanzeige um eine gemeinsame Linie drehen (TIR) durch die Lagerlebensdauer festgelegte Grenze, Zahneingriffsqualität und Wellengeschwindigkeit. Das Richten einer Getriebewelle bedeutet daher die Wiederherstellung der Drehachse eines verzahnten Bauteils – ein grundlegend anderes Problem als das Abflachen einer Zahnstange, und ein Problem mit etablierten Mess- und Korrekturmethoden.
Eine Lösung zum Richten von Getriebewellen muss fünf Fragen beantworten, bevor die Ausrüstung ausgewählt wird:
- Was definiert die Messachse – Journale?, Mittelpunkte oder Spline-Hauptdurchmesser – und spiegelt die Vermessung die zusammengebaute Lageranordnung wider??
- Handelt es sich bei der Abweichung um einen Bogen in einer Ebene?, eine lokale Biegung an einer Schulter, eine Wendung, oder eine Kombination – und wo ist der wahre Höhepunkt??
- Was ist der Material- und Wärmebehandlungszustand – durchgehärtet?, aufgekohlt und abgeschreckt, induktionsgehärtete Zeitschriften – und welche Korrekturwege dafür zugelassen sind?
- Ist noch Schleifmaterial verfügbar?, und ist die Korrektur, die dazu dient, die Rohteilverteilung oder die endgültige Geometrie wiederherzustellen?
- Wie wird die Geometrie freigegeben?, Zahnflankenintegrität und Langzeitstabilität überprüft werden?
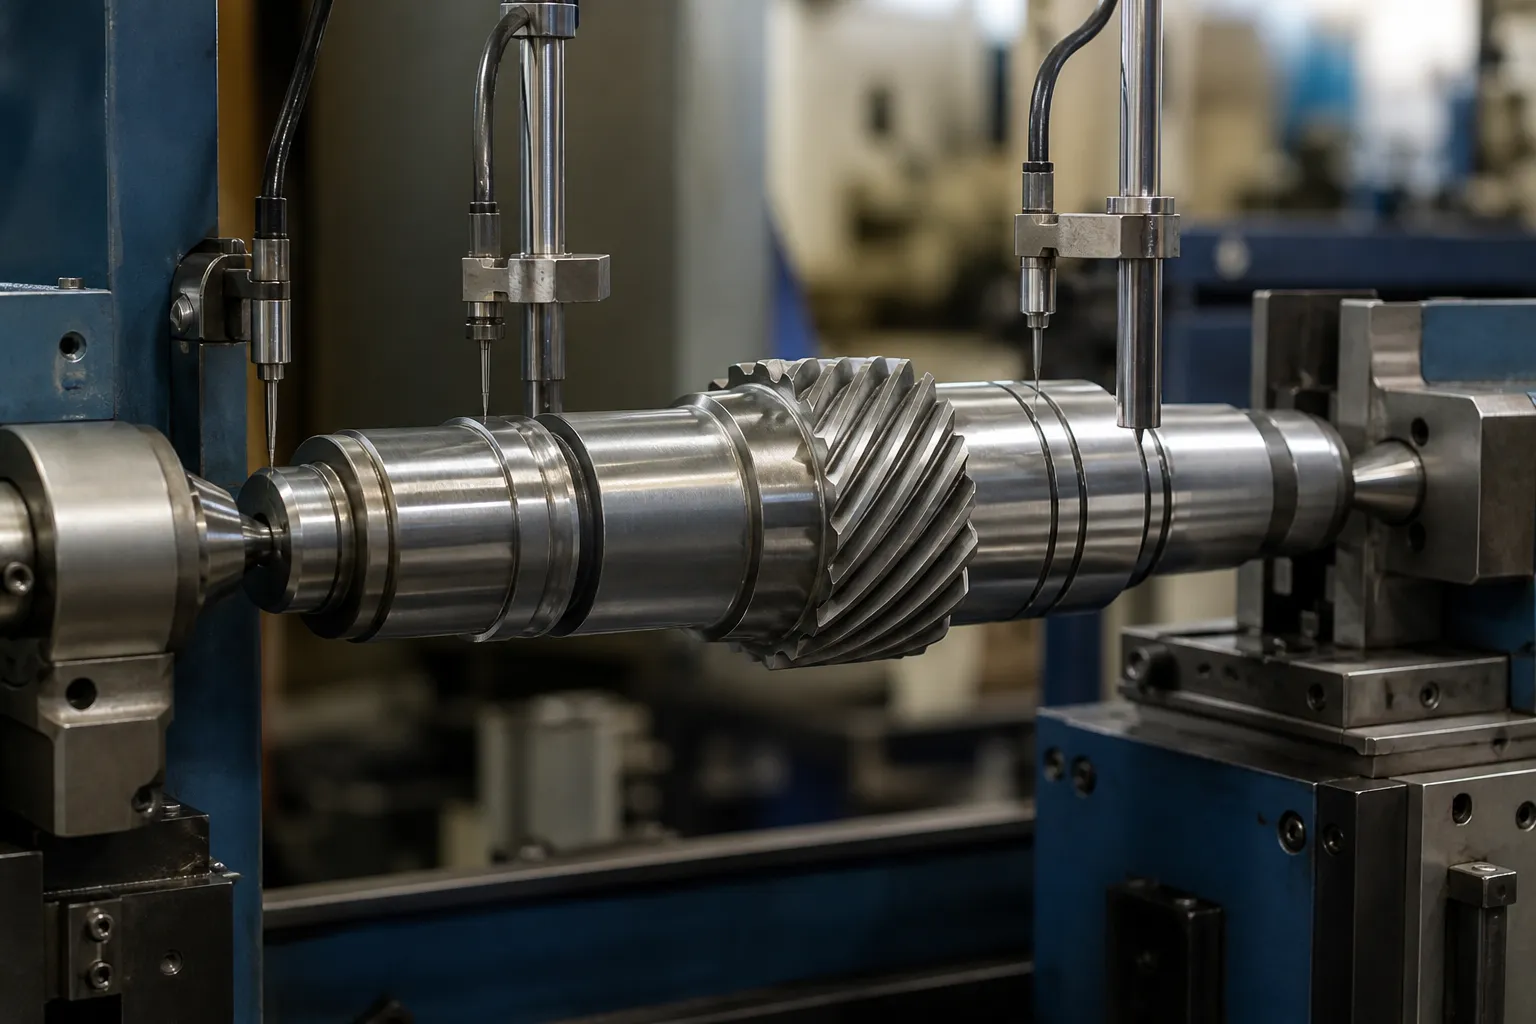
*Illustration des technischen Konzepts: Eine Getriebewelle, die während einer Korrekturstudie zwischen Zentren mit Sonden auf den Lagerzapfen gelagert ist. Kein Foto vom Kundenstandort. Datumswahl, Kraftlagen und Akzeptanzgrenzen erfordern die Zeichnung und repräsentative Musterteile.*
Getriebewelle versus Zahnstange: Zwei verschiedene Probleme
Diese Seite deckt bereits ab Richten industrieller Zahnstangen, und die beiden Werkstücke werden häufig verwechselt, weil beide eine Verzahnung tragen. Sie teilen fast keine technischen Inhalte:
| Zahnstange | Getriebewelle | |
|---|---|---|
| Funktion | Wandelt Rotation in lineare Bewegung um; gezahnte gerade Stange | Überträgt Drehmoment zwischen rotierenden Achsen; gezahnter zylindrischer Teil |
| Geradheitsdefinition | Ebenheit und Geradheit einer Referenzfläche in einer Ebene; Ebenheit der Tonhöhenlinie | Abweichung der Rotationsachse: TIR gemessen am Umfang an definierten Abschnitten |
| Primäre Messung | Linear – Lineal, Oberflächenplatte, Laserlinie, Probenahme in Längsrichtung | Rotation – Teil wird zwischen Zentren oder auf Zapfen gerollt, Zifferblatt oder elektronische Sonden, Biegevermessungskarte |
| Fehler beim Verbiegen | Bindung, ungleichmäßiger Zahneingriff, Positionierungsfehler | Ungleichgewicht, Vibration, Lager- und Dichtungsschäden, Fehlausrichtung des Zahnradeingriffs, Ermüdung |
| Typische Korrektur | Einpressen in die flache Ebene; manchmal Streck- oder Nivellierungsvorgänge für lange Regalbestände | Punktdruckkorrektur am kartierten Hochpunkt, selektives Strahlen, Methoden mit eingeschränkter Hitze |
Eine Zahnstange wird in einer Ebene korrigiert; Eine Getriebewelle wird um eine Achse korrigiert. Das Messvokabular, Vorrichtungen, Maschinen und Akzeptanzkriterien sind alle unterschiedlich, Aus diesem Grund werden beide Themen auf separaten Seiten behandelt. Wenn das Werkstück eine lange Zahnstange ist, die mit einem Ritzel kämmt, um eine Last linear zu bewegen, Es gilt die Rack-Seite. Wenn es sich um eine Welle mit einem darauf befindlichen Zahnrad handelt, das sich in Lagern dreht, weiterlesen.
Anatomie und woher die Verzerrung kommt
Listen Sie die Features auf, die an der Bezugskette und dem Spannungssystem beteiligt sind:
- Lagerzapfen – primäre Funktionsachse;
- Zahnradsegmente: Sporn- oder Schrägverzahnung, Zahnbreite, Tonhöhe und Grundgeometrie;
- Splines, Keilnuten, Threads, Verjüngungen und Kupplungsmerkmale;
- Schultern, Sicherungsringnuten, Querbohrungen und Öllöcher;
- Zentren oder temporäre Prozessdaten;
- Mahlgut nach Abschnitt und Prozessstufe.
Getriebewellen verbiegen sich aus den klassischen Wellengründen, in der Reparaturliteratur dokumentiert: mechanische Überlastung bei der Handhabung oder Montage; asymmetrische Bearbeitung, die innere Spannungen ungleichmäßig abbaut; Wärmebehandlung, Dabei führt das Abschrecken einer aufgekohlten oder durchgehärteten Welle fast immer zu einer Verformung; und starke Schrumpf- oder Presspassungen, die eine zunächst gerade Welle als Stapelung biegen. Speziell auf Getriebewellen, Wälzfräsen und Schaben hinterlassen Restspannungen rund um die Zahnabschnitte, und das Schleifen eines Lagerzapfens nach der Wärmebehandlung kann Spannungen abbauen und einen anderen Abschnitt verschieben – der Korrekturpunkt im Prozess ist genauso wichtig wie die Korrektur selbst.
Zuerst messen: Die Bend-Vermessungskarte

Die reparaturtechnische Praxis, eine gebogene Welle vor dem Berühren abzubilden, gilt in vollem Umfang auch für Getriebewellen, und Produktionsmaschinen automatisieren es:
- Stützen Sie die Welle zwischen den Spitzen oder auf ihren Zapfen ab und überprüfen Sie, ob die Stützen selbst einen Rundlauffehler von Null anzeigen – ein Stützfehler beschädigt die gesamte Karte.
- Markieren Sie eine Rotationsreferenz; Zeichnen Sie TIR an gleichmäßig verteilten axialen Stationen auf, Umwandlung in Ablenkung (die Hälfte von TIR) und Uhrwinkel jeweils.
- Lesen Sie die Karte: Ein einzelner dominanter hoher Punkt mit gleichmäßigem Winkel weist auf eine einfache Verbeugung hin; Ein unterschiedlicher Winkel entlang der Länge weist auf mehrere Biegungen oder Verdrehungen hin; Der schwierigste Fall ist das kombinierte Biegen und Drehen.
- Suchen Sie den wahren Höhepunkt zwischen den Stationen – das Maximum liegt dort, wo der Trend es vorschreibt, nicht unbedingt dort, wo sich zufällig eine Sonde befand.
- Wiederholen Sie die Karte nach jedem Korrekturzyklus und am Ende als Inspektionsprotokoll.
In dieser Stufe befinden sich zwei ausrüstungsspezifische Fallen. Erste, Datumswahl: Bei einer abgestuften Welle sind die Lagerzapfen normalerweise die richtige Bezugskette, nicht die Mittelpunkte – ein Schaft kann auf Mittelpunkten gerade und auf Zapfen gebogen gelesen werden, und die Lager kümmern sich nicht um die Mittelpunkte. Die Auswahlregeln werden ausführlich in behandelt Messbezugspunktauswahl für abgesetzte Wellen. Zweite, Zahnflankenfehler versus Biegung: Der über Stifte oder auf einem Zahnradprüfgerät gemessene Rundlauf des Pitch-Zylinders muss vom Rundlauf der Wellenachse getrennt werden, oder ein Zahnfertigungsfehler wird durch Biegen des Schaftes „behandelt“.. Die allgemeine Diagnoselogik zur Trennung von Formfehlern und Biegungen wird in behandelt Rundheit versus Biegung bei rotierender Messung.
Korrekturrouten
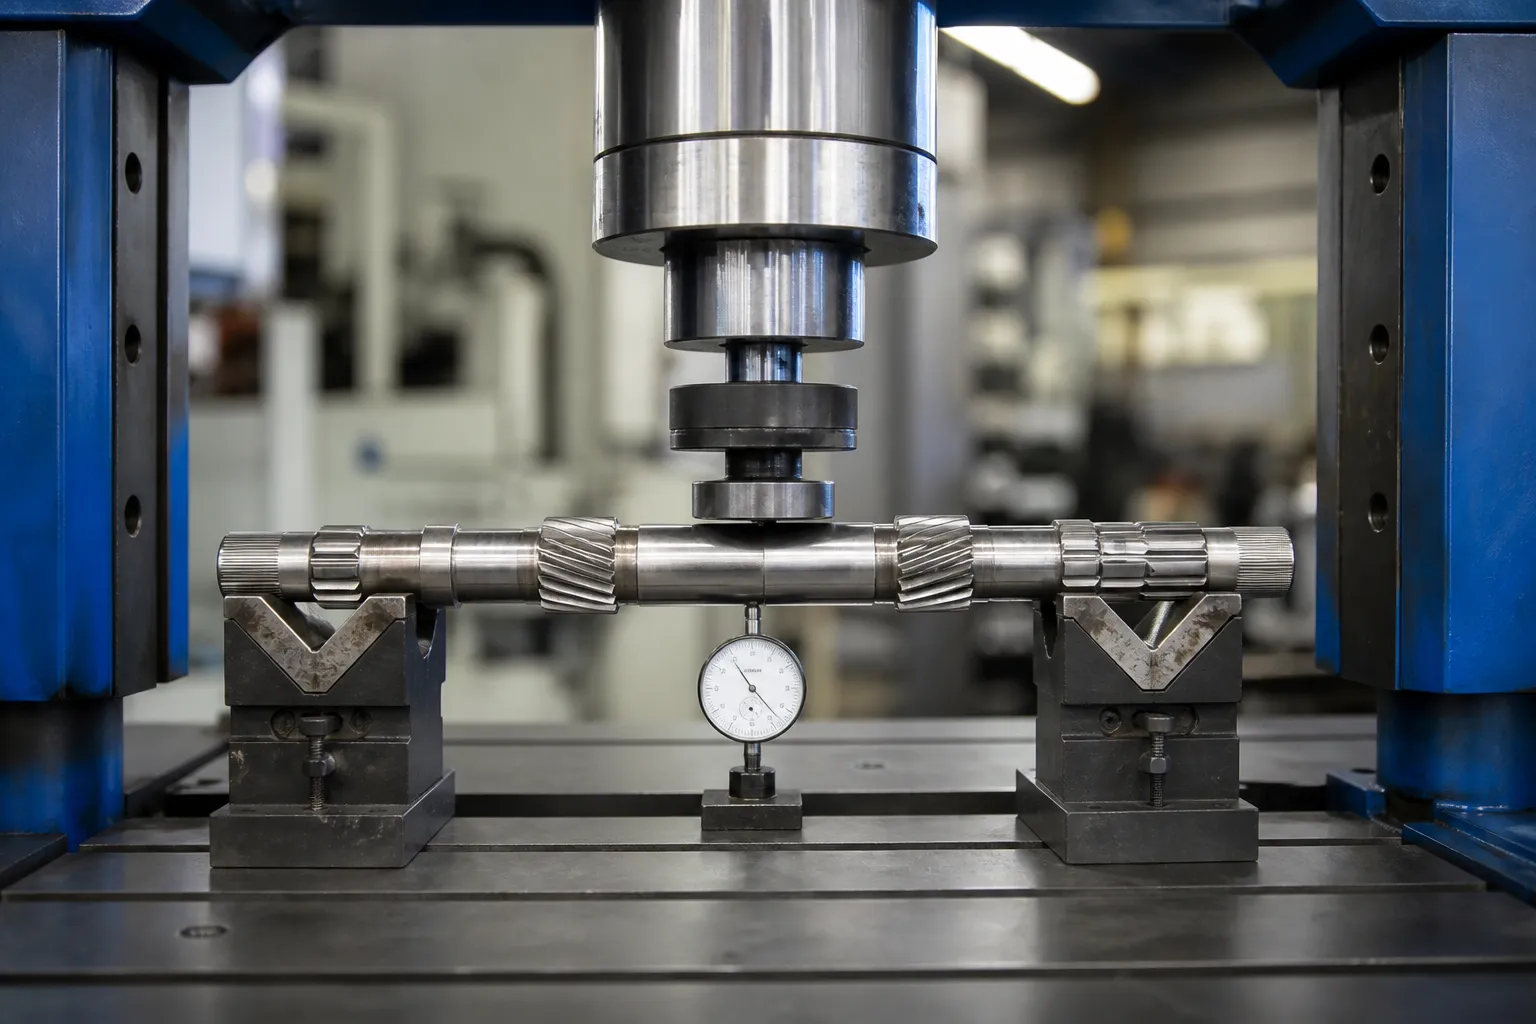
Mechanische Punktpressung – die primäre Route
Mit der Karte in der Hand, Der Schaft wird mit dem höchsten Punkt nach oben eingestellt, nahe der Kurve abgestützt, und mit einem gepolsterten Stößel beladen, während eine Sonde die Live-Ablenkung überwacht. Arbeiten Sie in kleinen Strichen und nehmen Sie eine Rückfederung in Kauf: Das Ziel sind möglichst wenige Toleranzkorrekturen, weil jeder Kunststoffzyklus Eigenspannungen hinzufügt. Auf Produktionsmaschinen ist diese Schleife eine Karte, drücken, Neuzuordnung – läuft automatisch mit erlernter Rückfederungskompensation pro Teilefamilie. Der handwerkliche Teil des manuellen Wellenrichtens wird zum Reglerparameter; Die Physik ändert sich nicht.
Peening – Wo Pressen nicht hinkommt
Kontrolliertes Kugel- oder Nadelstrahlen der konkaven Seite komprimiert die Oberflächenfasern und lässt sie leicht wachsen, Ziehen Sie die Achse geradeaus. Bei Getriebewellen ist das Kugelstrahlen das Feinbearbeitungswerkzeug: Es korrigiert kleine Rückstände nach dem Drücken, und es funktioniert an Stellen, die ein Stößel nicht laden kann – neben den Schultern, in der Nähe von Zahnabschnitten – ohne Quetschgefahr für die Zähne. Es ist pro Korrektur langsam und selten die primäre Route.
Punktuelle Hitze – Beschränkt auf gehärtete Getriebewellen
Das punktuelle Erhitzen einer kleinen Zone, um beim Abkühlen eine lokale Zugspannung zu erzeugen, ist eine legitime Richtmethode bei niedrigen Temperaturen- und mittelgekohlte Schäfte im ungehärteten Zustand. Auf aufgekohlt, Bei durchgehärteten oder induktionsgehärteten Getriebewellen ist dies stark eingeschränkt bzw. verboten: Die Wärmeeinflusszone kann lokales Material erweichen oder wieder verhärten, Erzeugen Sie harte Stellen und Mikrorisse genau dort, wo Zahn- und Zapfenermüdungsermüdungserscheinungen auftreten, und hinterlassen eine erhabene Beule, die entfernt werden muss, bevor die Oberfläche in ein Lager oder eine Dichtung läuft. Wo Wärmemethoden überhaupt in Betracht gezogen werden, Sie gehören zu einem vom Metallurgen anerkannten Reparaturverfahren, nicht zu einem Produktionskorrekturzyklus. Die materiellen Regeln werden in erläutert Richten nach der Wärmebehandlung.
Was das Pressen einer Getriebewelle niemals beinhaltet
Die Lasten werden auf die Zapfen- oder Wellenkörperabschnitte zwischen den Stützen ausgeübt – niemals auf die Zahnradzähne. Durch Drücken auf das Zahnsegment besteht die Gefahr einer Zahnverformung, die durch keine Richtoperation rückgängig gemacht werden kann, und das Rollenrichten, wie es bei glatten Wellen verwendet wird, wird nicht über Zähnen angewendet. Spline-Abschnitte folgen ihren eigenen Regeln, abgedeckt in unserem Lösung zum Richten von Keilwellen; Die Wellenfamilien wurden im Getriebe vermessen und korrigiert – Eingang, Abtriebs- und Zwischenwellen mit ihrer Mehrzapfen-Abnahmelogik – werden im gesondert behandelt Lösung zum Richten von Getriebewellen.
Akzeptanzkriterien

Die Praxis der Schachtreparatur liefert eine brauchbare Grundlage: um 0.001 in pro Fuß Länge (0.083 mm/m) für allgemeine rotierende Geräte, enger werdend 0.0005 In (0.013 mm) insgesamt an jedem Punkt für Hochgeschwindigkeits-Mehrstufenmaschinen. Für Getriebewellen gilt die Zeichnung, und die Toleranzklasse richtet sich nach der Anwendung: eine niedrige Geschwindigkeit, Eine Getriebewelle mit niedriger Toleranz hat ein breiteres Fenster als eine Getriebewelle mit hoher Drehzahl, eng spieliges Ritzel. Die Abnahmereihenfolge sollte sein:
- endgültige Vermessungskarte an allen Stationen, innerhalb der angegebenen TIR;
- Überprüfung der Getriebequalität – Zahnkontakt, Rundlauf über Stifte, Helixausrichtung – unverändert durch die Korrektur;
- Risserkennung entsprechend dem Materialzustand nach erfolgter Korrektur;
- Überprüfung nach dem letzten Schleif- oder Endbearbeitungsvorgang, nicht erst nach dem Richten;
- Stabilitätsbestätigung, wenn die Anwendung kritisch ist: Führen Sie die Messung nach einem Standintervall oder Temperaturzyklus erneut durch, wenn das Prozessfenster noch keine Stabilität nachgewiesen hat.
Der letzte Punkt ist die ehrliche Schwäche aller Wellenrichtarbeiten: Eine Korrektur, die lediglich neuen Druck auf die alte Biegung legt, kann heute geradeaus lesen und im Betrieb driften. Aus diesem Grund ist die Anzahl der Korrekturen begrenzt, warum die Karte nach Beendigung wiederholt wird, und warum die Anzahl der Hübe bis zur Toleranz selbst ein Signal für die Prozessqualität ist – Prinzipien, die linienweit angewendet werden automatische Wellenausrichtung.
Häufige Fallstricke
- Kartierung auf dem falschen Datum. Zentren, die nicht mehr die Lagerachse darstellen, erzeugen eine Karte, die nicht in eine funktionierende Welle korrigiert werden kann.
- Drücken an einer Station statt am höchsten Punkt. Die maximale Auslenkung liegt normalerweise zwischen den Sondenstationen; Finden Sie es vor dem Laden.
- Laden von Zähnen oder gehärteten Splines. Die Rammkraft gehört zu glatten Wellenabschnitten; Zähne verformen sich dauerhaft und unsichtbar zur TIR-Karte.
- Verfolgen von Drehungen mit Ein-Ebenen-Pressen. Kombiniertes Biegen und Drehen erfordert eine geplante Reihenfolge, nicht die Wiederholung desselben Strichs.
- Ich vertraue nur der Lektüre nach dem Druck. Restspannungen verteilen sich neu; Die Freigabeprüfung erfolgt nach dem Endschliff, und das Feldergebnis danach.
Trennen von Bend von Twist, bevor Sie sich auf eine Sequenz festlegen
Die Vermessungskarte entscheidet nicht nur darüber, ob korrigiert wird, sondern auch in welcher Reihenfolge. Drei Diagnosesignaturen decken die meisten Getriebewellen ab:
- Einfacher Bogen: Die Ablenkungsgrößen steigen und fallen entlang der Länge mit einem konstanten Taktwinkel. Ein Druck auf den kartierten Höhepunkt, Rückfederung gelernt, erledigt – der einfachste Fall und die eine manuelle Übung lässt sich gut bewerkstelligen.
- Zwei-Ebenen- oder S-Bogen: Der Uhrwinkel dreht sich entlang der Länge. Es sind zwei Korrekturen nacheinander geplant, jeweils auf einer neuen Karte verifiziert; Wenn zuerst die größere Biegung korrigiert wird, vereinfacht sich normalerweise die zweite.
- Mit Drehung biegen: Winkelmerkmale – Splines, Keilnuten, Zahnradphase relativ zu den Zapfen – zeigt die Torsionsverschiebung an der Oberseite des Bugs an. Durch alleiniges Drücken wird die Biegung behandelt und die Verdrehung bleibt bestehen; Die Verdrehungskorrektur ist ein anderer Vorgang mit eigener Validierung, und wenn man etwas anderes vorgibt, entstehen Schächte, die die TIR bestehen und die Phaseneinteilung nicht bestehen.
Automatische Maschinen machen die ersten beiden Fälle zur Routine: Der Controller passt sich den gemessenen Stationen an, Berechnet die Pressposition, Überhub und Stützabstand, und schließt den Kreis innerhalb von zwei oder drei Zyklen. Der Twist-Fall bleibt derjenige, der eine seriöse Prozessdefinition von einer Druckmaschine mit Software trennt, Und es ist genau so, dass die fünf Eröffnungsfragen darauf ausgelegt sind, früh zu fangen – bevor die Welle ihr Korrekturbudget für Schläge aufgebraucht hat, die auf den falschen Modus abzielen.
Was eine ernsthafte Anfrage enthält
Eine Getriebewellen-Richtmaschine oder -Zelle ist spezifiziert von: die Zeichnung mit Bezugsschema und TIR-Grenzwerten pro Abschnitt; Material- und Wärmebehandlungszustand am Korrekturpunkt; Getriebedaten – Modul, Helixwinkel, Härte – Ladeausschlüsse sind also explizit; die aktuelle Verzerrungsverteilung am Messplatz; Musterteile im gesamten Abweichungsbereich; Anforderungen an Zykluszeit und Rückverfolgbarkeit; und die Nacharbeitsbegrenzungsrichtlinie. Mit diesen Eingaben der Support-and-Probe-Plan, Presskraftklasse und Rückfederungs-Lernstrategie folgen direkt, und die Station kann anhand von Teilen und nicht anhand von Versprechen validiert werden.
Every gear shaft straightening project eventually hits the same two questions – Die Auswahlhilfe für Welle, Rohr- und Profilarbeiten und die Kostenaufschlüsselung der Richtmaschine Beantworten Sie sie vor Ihrem Lieferantentreffen.