Ein Achsschenkel ist keine Welle. Es handelt sich um ein dreidimensionales Strukturbauteil – Gusseisen mit Kugelgraphit, Aluminiumguss oder geschmiedeter Stahl – deren Funktion von der relativen Geometrie mehrerer Schnittstellen abhängt, die niemals eine gemeinsame Rotationsachse haben: die Nabenlagerbohrung und die Nabenfläche, der Lenkarm mit seiner Spurstangennabe, die Streben- oder Achsschenkelbolzenschnittstellen, die Bremssattelnaben und die Kugelgelenk- oder Achsöffnungen. Einen Achsschenkel gerade zu richten bedeutet daher niemals „eine Achse gerade machen“. Dabei handelt es sich um die Wiederherstellung einer Reihe definierter Winkel- und Positionsbeziehungen zwischen Features.
Eine praktikable Lösung zum Richten des Achsschenkels muss fünf Fragen beantworten, bevor eine Maschine oder Vorrichtung spezifiziert wird:
- Ist der Achsschenkel ein Produktionsteil mit verbleibendem Bearbeitungsmaterial?, ein wärmebehandeltes Teil im Prozess, oder ein bereits fertiges Teil mit Schadenshistorie?
- Welcher Merkmalssatz definiert die Bezugskette – Nabenbohrung?, Nabenfläche, Achsschenkelbolzen- oder Strebenschnittstellen – und in welcher Reihenfolge?
- Ist jede Abweichung eine globale Verzerrung des Körpers?, eine Winkelneigung einer Grenzfläche, ein gebogener Lenkarm, oder Bohrungsverzug, der eher auf einen Kalibrierprozess als auf das Richten zurückzuführen ist?
- Welcher Korrekturweg für den Material- und Wärmebehandlungszustand zugelassen ist: Punktpressung, Armkorrektur, kontrollierte Größe, oder Schrott?
- Wie wird die Geometrie freigegeben?, Rissintegrität und Nachbearbeitungsstabilität müssen überprüft werden, bevor das Teil freigegeben wird?
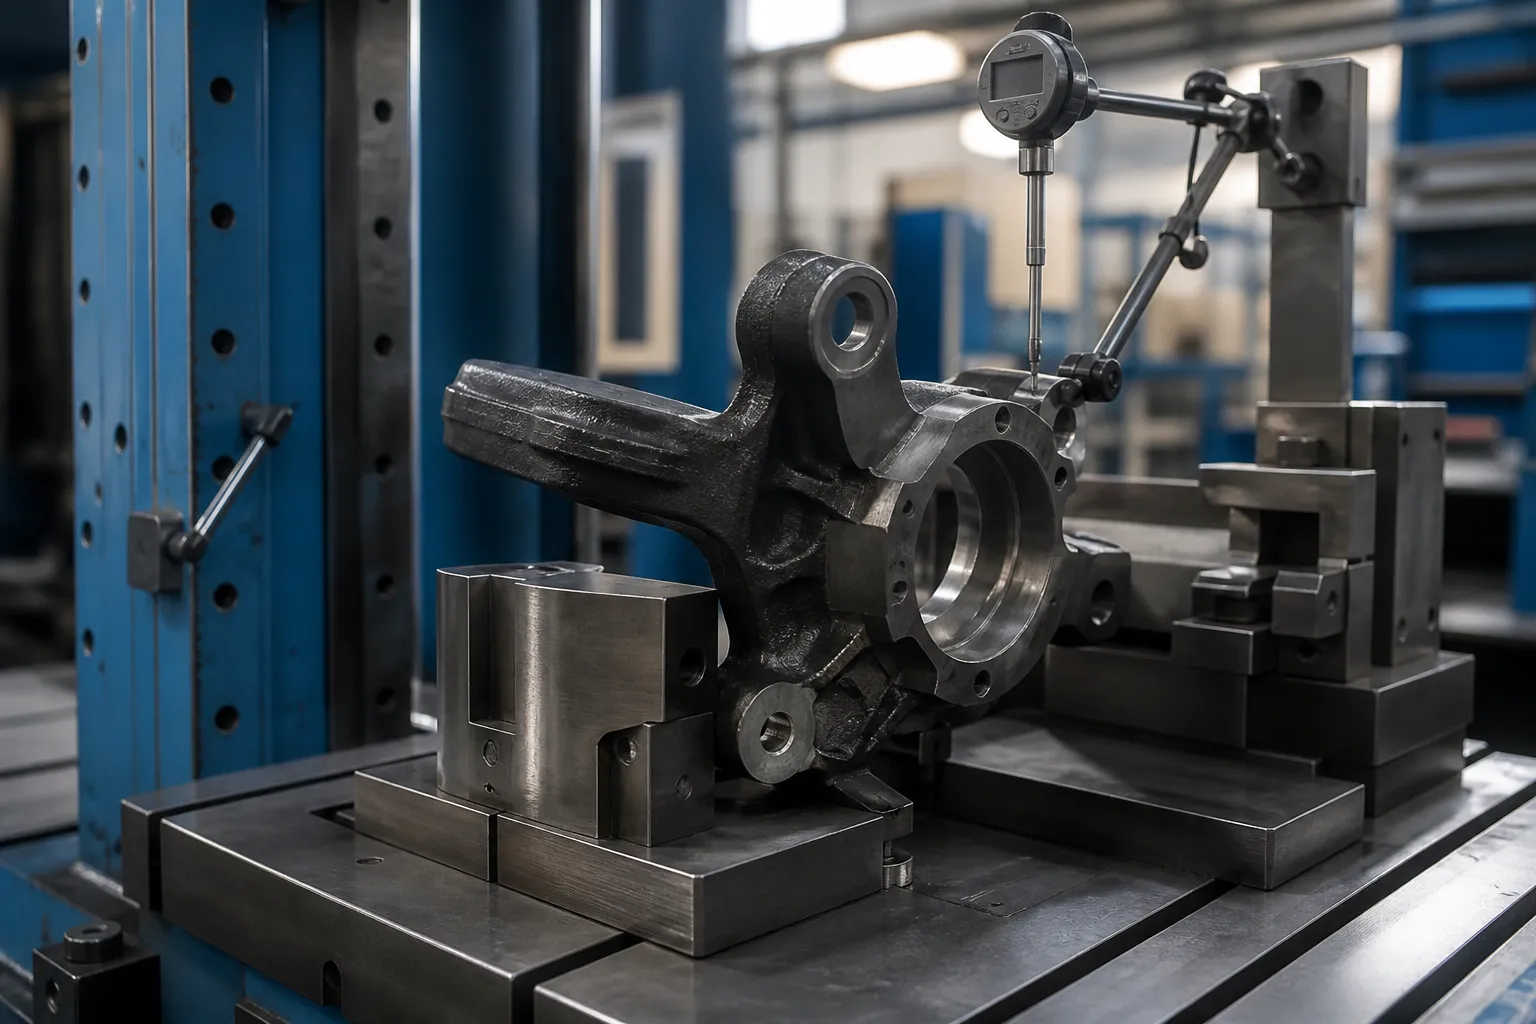
*Illustration des technischen Konzepts: ein Achsschenkel, der in einer teilespezifischen Vorrichtung gehalten wird, wobei eine Sonde die Nabenfläche während einer Korrekturstudie überwacht. Es handelt sich nicht um ein Kundenfoto. Kraftpositionen, Bezugspunktauswahl und Akzeptanzgrenzen erfordern die Zeichnung und repräsentative Musterteile.*
Hinter einem Schlüsselwort verbergen sich zwei unterschiedliche Probleme
DataForSEO-Ergebnisse für steering knuckle straightening werden von Unfallreparatur- und Enthusiastenforen dominiert: Reddit-Threads mit der Frage, ob ein Auto nach einer Achsschenkelarbeit „geradeaus fährt“., „Bob Is The Oil Guy“ debattiert darüber, wie man einen verbogenen Fingerknöchel lockert, und Reparaturanfragen für Facebook-Gruppen. Die einzige inhaltliche technische Seite ist ein FenderBender-Artikel zur Diagnose gebogener Knöchel anhand von Ausrichtungsdaten mithilfe von SAI, Sturz- und Einschlusswinkeltabellen – und die Schlussfolgerung für Unfallwerkstätten ist eindeutig: Gussgelenke „sind nicht reparierbar und sollten bei Beschädigung ersetzt werden.“
Diese Doktrin ist für ihren Kontext richtig – ein Sicherheitsteil, das einem Unfall ausgesetzt ist und unbekannte innere Schäden aufweist – und für einen anderen Kontext irrelevant: die Produktions- und Wiederaufbereitungsumgebung, in der Verzerrungen gemessen werden, wiederholbares Prozessartefakt. Diese beiden Welten dürfen nicht in einem Lösungsangebot vermischt werden:
| Knöchelsituation | Woher die Verzerrung kommt | Ingenieurposition |
|---|---|---|
| Durch den Aufprall beschädigter Achsschenkel an einem reparierten Fahrzeug | Stoßüberlastung, unbekannte Crack-Geschichte | Ersatz, kein Richten – das Teil ist eine dokumentierte Sicherheitskomponente |
| Sphäroguss oder geschmiedeter Achsschenkel in der Produktion, vor oder zwischen Bearbeitungsvorgängen | Spannungsentlastung durch Gießen oder Schmieden, Bearbeitungseigenspannung, Wärmebehandlung | Messbare Verzerrungskorrektur unter einem validierten Prozessfenster |
| Knöchel aus Aluminiumdruckguss (Strebentyp) nach Bearbeitung oder Wärmealterung | Stressabbau im Alter, Löschverzerrung | Begrenzte Kaltkorrektur; Risikobewertung pro Legierung und Härte |
| Wiederaufbereiteter Knöchelkern | Dienstkleidung, vorheriger Absturz, Lagerausfall Hitze | Vollständiges Inspektionstor: Risse, Härte und Abmessung vor jeder Korrektur prüfen |
Diese Seite befasst sich mit der zweiten Reihe und ihren Nachbarn: gemessene Verformungskontrolle von Achsschenkeln innerhalb eines Herstellungs- oder Wiederaufbereitungsprozesses. Nichts hiervon verwandelt einen durch einen Unfall verbogenen Achsschenkel wieder in ein sicherheitsgeprüftes Teil. Für angrenzende Fahrwerkskomponenten, die routinemäßig in der Produktion korrigiert werden, siehe unsere Übersicht über das Richten von Fahrwerkssystemen und die Diskussion über 3D Richten von Gigaguss-Strukturteilen.
Definieren Sie vor allem anderen die Datumskette
Jedes Funktionsmerkmal des Achsschenkels muss aufgelistet und in der Zeichnung in einen Bezugsrahmen eingebunden werden:
- Nabenlagerbohrung – Bezugspunkt A der Hauptachse;
- Nabenfläche – sekundärer planarer Bezugspunkt B, Kontrolle des Bremsscheibenschlags;
- Lenkarmgeometrie – Position und Höhe der Spurstangennabe, Steuerung von Verbindungswinkeln und Spur;
- Achsschenkelbolzenbohrungen (Vollachsschenkel) oder Federbeingabel, Klemmbolzenschlitz und obere Montagefläche (MacPherson-Knöchel);
- untere Kugelgelenköffnung oder Presspassbohrung;
- Bremssattelhalterungsvorsprünge und Anschlagflächen;
- Details zu Bohrung und Flansch des ABS-Sensors;
- Prozessbezugspunkte – Positionierungspads und Spannpunkte, die bei der Bearbeitung verwendet werden.
Normalerweise verankert die Nabenbohrung den Rahmen, da sich Rad und Rotor darauf drehen. Die FenderBender-Diagnoselogik – Rückschluss auf einen verbogenen Achsschenkel aus der Neigung der Lenkachse, Sturz- und Winkelabweichungen – ist der Schatten des zusammengebauten Fahrzeugs mit derselben Geometrie: Ein Achsschenkel, dessen Nabenbohrungsachse relativ zu den Streben- oder Kugelgelenkschnittstellen geneigt ist, zeigt sich als eingeschlossener Winkelfehler, den keine Ausrichtungseinstellung kompensieren kann. In der Produktion wird die gleiche Abweichung direkt am Teil statt am Auto gemessen.
Erkennen Sie die Verformungsmuster separat
Die Behandlung des „verbogenen Knöchels“ als eine Erkrankung führt zu falschen Korrekturen. In der Praxis dominieren vier Muster, jedes mit einer anderen funktionellen Konsequenz und einem anderen Korrekturweg:
| Muster | Unterschrift | Funktionelle Konsequenz |
|---|---|---|
| Neigung der Nabenfläche relativ zur Bohrungsachse | Planlauffehler auf der Nabenfläche bei vorgesteuerter Bohrung | Unrundheit der Bremsscheibe, Dickenvariation, Bremsenrubbeln |
| Winkelabweichung der Nabenbohrung zu den Aufhängungsschnittstellen | ORKB / Fehler vom Typ „Einschlusswinkel“, gemessen zwischen Bezugsmerkmalen | Sturz, der nicht ausgerichtet werden kann; Reifenverschleiß |
| Lenkarm verbiegt oder verdreht sich | Spurstangennabe relativ zur Armwurzel verschoben oder gedreht | Toe- und Ackerman-Fehler; Armermüdung unter Belastung |
| Bohrungsverzerrung oder Nabenfehlausrichtung | Rundheits- oder Positionsfehler an Einpressmerkmalen | Probleme mit der Lagerpassung und der Verschraubung des Bremssattels; gehört zur Dimensionierung, nicht biegen |
Bei den ersten beiden handelt es sich um echte Richtprobleme der Körpergeometrie. Die dritte Möglichkeit ist eine lokale Armkorrektur mit eigenem Stütz- und Belastungsplan. Der vierte Schritt sollte zu einem Dimensionierungs- oder Kalibrierungsvorgang geleitet werden – beim Pressen einer Bohrung während des „Begradigens“ besteht die Gefahr, dass ein Passungsproblem verschleiert wird, das nach dem Zusammenbau wieder auftritt. Die gleiche Trennungslogik gilt für verwandte Lenkungskomponenten wie z Automatischer Richtvorgang der Zahnstange Und Lange Kugelbolzenkorrektur.
Messstrategie: Vergleichend, Dann absolut
Die Kollisionsdiagnose misst vergleichend mit dem gegenüberliegenden Teil oder einem Achsdiagramm, da in der Werkstatt keine Zeichnungsdaten vorhanden sind. Die Produktionsmessung sollte diesen Kompromiss nicht übernehmen. Die richtige Reihenfolge ist:
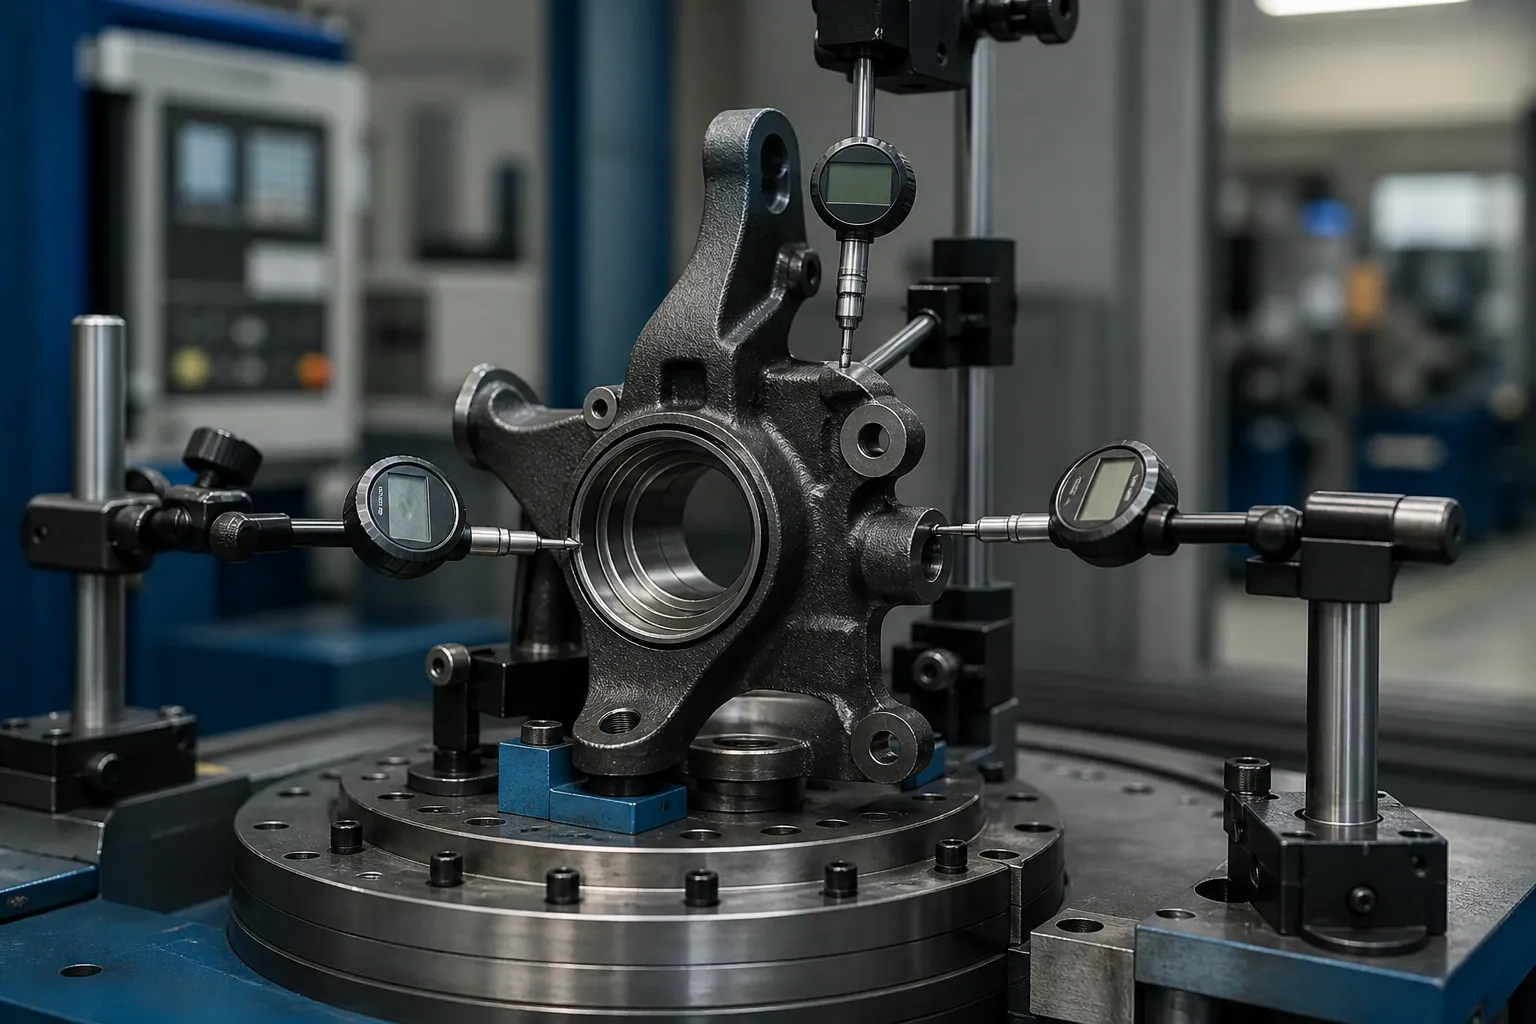
- Führen Sie das Teil auf der Nabenbohrung aus (oder die Bearbeitungsbezugsbohrung) in einer Rotationsvorrichtung.
- Prüfen Sie die Nabenfläche auf Planlauffehler und die Lenkarmauflage und Spurstangennabe auf Position und Höhe.
- Erfassen Sie die Bezugsmerkmale des Achsschenkelbolzens oder der Strebe – Bohrungen auf einem Dorn, oder die Federbeingabel auf simulierten Passflächen.
- Vergleichen Sie mit Golden-Sample- oder CMM-gemasterten Werten, nicht gegen den Gegenteil.
- Notieren Sie die Größe und Richtung der Abweichung für jedes Merkmal, bevor Sie eine Korrektur versuchen.
Für Kleinserien-Reparaturarbeiten, Eine Granitplatte mit Höhenmesser und ein CMM-Bericht pro Familie können ausreichend sein. Für Produktionsmengen, Die Vorrichtung wird zur Station einer Rundtaktmaschine: Elektronische Mehrpunktsonden, ein Servopressenkopf, und eine Steuerung, die die Abweichungskarte jedes Teils speichert, bevor sie über die Korrektur entscheidet. Eine Vorkorrekturkarte ist keine Bürokratie – ohne sie gibt es keine Möglichkeit, eine globale Körperverzerrung von einem lokalen Armfehler zu unterscheiden, und die falsche Funktion wird geladen.
Korrekturwege und ihre Grenzen

Knöchel aus duktilem Eisen und geschmiedetem Stahl
Diese Materialien tolerieren eine kontrollierte Kaltpunktpressung, wenn das Korrekturfenster validiert ist. Der Ladeplan ist wichtiger als die Presskapazität: Stützen unter der starren Bossenstruktur, Last, die an oder in der Nähe des zu korrigierenden Merkmals angewendet wird, kurze Hübe mit Rückfederung nach jedem Hub gemessen. Korrekturen erfolgen iterativ – drücken Sie, freigeben, erneut messen – da Gussteile Spannungen ungleichmäßig abbauen, und eine Korrektur am Arm kann die Anzeige der Nabenfläche verschieben. Wiederholen Sie die vollständige Sondenkarte nach jedem Zyklus, nicht nur die eine Funktion, die geladen wurde.
Knöchel aus Aluminiumguss
Achsschenkel aus druckgegossenem Aluminium in den Härtegraden T6/T7 weisen eine geringe Duktilität auf und haben den wohlverdienten Ruf, dass sie bei unkontrolliertem Kaltbiegen Risse bekommen. Korrekturen, wo überhaupt genehmigt, sind Kleinwinkel, niedrige Geschwindigkeit, und pro Legierung und Härte an Opferproben validiert, häufig gefolgt von einer Stabilisierungsbehandlung. Viele Aluminium-Knuckle-Programme legen stattdessen einfach eine strengere vorgelagerte Prozesskontrolle und eine Schrottverzerrung fest – diese Entscheidung liegt beim Metallurgen, nicht an den Maschinenverkäufer.
Welcher Punkt kann durch Drücken nicht behoben werden?
Lenkarme, die einer Biegeüberlastung ausgesetzt waren, stellen eine Frage der Ermüdung und der Haftung dar, keine Geometriefrage. Die Korrektur stoßbelasteter Arme an fertigen Sicherheitsteilen sollte vom Tisch sein, selbst wenn die Geometrie unmittelbar danach angezeigt wird – die gleiche Ersatzdoktrin, die auch in der Kollisionsindustrie Anwendung findet. Das Richten verdient seinen Platz bei prozessbedingter Verformung, wenn der Lastverlauf bekannt ist und das Korrekturfenster validiert ist.
Akzeptanztore

Ein freigegebener Richtvorgang für die Knöchel sollte vier Tore halten, in Ordnung:
- Vor dem Tor: Risserkennung (Magnetpartikel oder gleichwertiges Material für Eisenteile) vor der Korrektur – das Begradigen eines vorhandenen Risses zerstört Beweise und das Teil.
- Geometrietor: Vollständige Karte der Bezugspunkte innerhalb der Zeichnungsgrenzen – Rundlauf der Nabenfläche, Winkel zwischen Bohrung und Aufhängung, Armposition – gemessen nach der Korrektur und nach jedem Entspannungs- oder Stabilisierungsschritt.
- Stabilitätstor: erneute Messung nach der nächsten Bearbeitung oder Erwärmung; Eine Korrektur, die den Rücken entspannt, war die Stressüberlagerung, keine Korrektur.
- Rückverfolgbarkeitstor: die Abweichungskarte jedes Teils, Korrekturzähler und endgültige Messwerte werden unter der Seriennummer gespeichert, mit einer definierten Nacharbeitsgrenze, ab der das Teil verschrottet und nicht erneut gepresst wird.
Die ehrliche Festlegung dieser Nacharbeitsgrenze – und der damit verbundenen NOK-Sortierregeln – unterscheidet eine Richtlinie von einer Presse in einer Ecke. Unser Überblick über NIO-Sortierung und Nacharbeitsgrenzen in einer Richtlinie deckt die Entscheidungsstruktur ab.
Häufige Fallstricke
- Falsche Datumsreihenfolge. Die Korrektur an der Nabenfläche, während die Bohrung die Funktionsachse ist, führt zu einem Teil, das eine Prüfung besteht und die Montage nicht besteht.
- Neumessung mit einem Merkmal. Wenn nur das korrigierte Merkmal überprüft wird, werden kreuzweise gekoppelte Verschiebungen an anderen Stellen des Körpers ausgeblendet.
- Überpressende Gussteile. Die Verfolgung des letzten Bruchteils eines Millimeters mit kräftigen Strichen tauscht sichtbare Geometrie gegen unsichtbare Mikrorisse.
- Überspringen Sie die erneute Stabilitätsprüfung. Verzerrungen, die nach dem nächsten Bearbeitungsvorgang wieder auftreten, sind das klassische Zeichen für nicht abgebaute Eigenspannungen, und es erscheint beim Kunden, nicht in deiner Zelle.
- Kein Crack-Gate vor der Korrektur. Ein bereits vorhandener Riss wird zu einem Feldausfall mit Ihrem Korrekturhub als dokumentierter Ursache.
Frieren Sie die Prozessphase vor der Korrektur ein
Wann die Korrektur in der Route erfolgt, ist ebenso entscheidend wie die Art und Weise, wie sie durchgeführt wird. Ein unmittelbar nach dem Gießen oder Schmieden gemessener Achsschenkel weist Materialschwankungen und Restspannungen auf, die sich während der Bearbeitung teilweise entspannen; Die Korrektur auf die endgültige Geometrie in diesem Stadium bedeutet die Korrektur eines Körpers, der im Begriff ist, sich zu verändern. Die praktischen Fenster sind:
- Nach grober Bearbeitung, vor dem Halbfinale: Es sind funktionale Bezugsmerkmale vorhanden und es bleibt Rohteil übrig – normalerweise das beste Fenster, weil die Korrektur das Schleifen und Bohren unterstützt, anstatt sie zu bekämpfen.
- Nach Wärmebehandlung oder Induktionshärten der Nabenbohrung: Die Verzerrung ist am höchsten und eine validierte Korrektur stellt Teile wieder her, die andernfalls verschrottet würden, aber der materielle Zustand begrenzt das Fenster.
- Nach der Endbearbeitung: Die Korrektur ist auf kleine Winkelabweichungen beschränkt; Es gilt jedes Risiko des Stabilitätstors und die Auszahlung muss es rechtfertigen.
Die Bühne entscheidet auch, was „straight“ bedeutet. Bevor es langweilig wird, Die Nabenbohrung ist noch nicht endgültig und der Bezugspunkt muss aus den Bearbeitungsbezugspunkten stammen; Nach dem Ende langweilig, Die Langeweile selbst wird zur ehrlichen Referenz. Eine Richtspezifikation, die ihren Prozesspunkt nicht nennt, ist eine Spezifikation, die von zwei Abteilungen unterschiedlich interpretiert wird – das heißt, dass Teile in der falschen Phase richtig korrigiert werden und trotzdem bei der Montage versagen.
Was eine ernsthafte Anfrage enthält
Eine Knöchelrichtstation verantwortungsvoll zitieren, ein Lieferant braucht: die Zeichnung mit Bezugsschema und Toleranzblatt; Material- und Wärmebehandlungszustand am Korrekturpunkt; wo die Verzerrung heute gemessen wird und mit welcher Ergebnisverteilung; Musterteile, die gut abdecken, Grenz- und NIO-Bedingungen; die erforderliche Zykluszeit; und die Nacharbeits- und Ausschussregeln, die das Werk akzeptiert. Mit diesen Eingaben das Vorrichtungskonzept, Sondenplan und Pressenarchitektur folgen direkt – ohne sie, Bei jedem Maschinenvorschlag geht es um eine Vermutung darüber, welche Funktion Ihrerseits tatsächlich „gerade“ definiert.
Noch Möglichkeiten zum Richten des Achsschenkels abwägen? Der Leitfaden zur Maschinenauswahl für Wellen, Rohre und Profile und die Preisaufschlüsselung für Richtmaschinen sind genau für diese Phase der Entscheidung geschrieben.