
Làm thẳng điểm bằng cách nhấn là một phương pháp hiệu chỉnh cục bộ được kiểm soát, không chỉ đơn giản là nhấn vào bất cứ nơi nào một bộ phận trông có vẻ bị cong. Quá trình phải kết nối bản đồ hình học hợp lệ với mốc thời gian đã được phê duyệt, điểm hỗ trợ, đường phản ứng, vị trí sửa chữa được phép, kiểm soát gia tăng và đo lường lại trạng thái giải phóng. Không có vòng lặp đó, một cú nhấn có thể tạo ra một dấu ấn, di chuyển một tính năng liền kề hoặc giảm số đọc chỉ báo tạm thời mà không đáp ứng yêu cầu nghiệm thu thực tế.
Đây là một khung quy trình. Nó không yêu cầu lực lượng báo chí StraighteningTech, đột quỵ, thuật toán điều khiển, phạm vi vật liệu, sự chính xác, thời gian chu kỳ hoặc khả năng tương thích phôi. Những giá trị đó yêu cầu xem xét bản vẽ và các mẫu được xác thực.
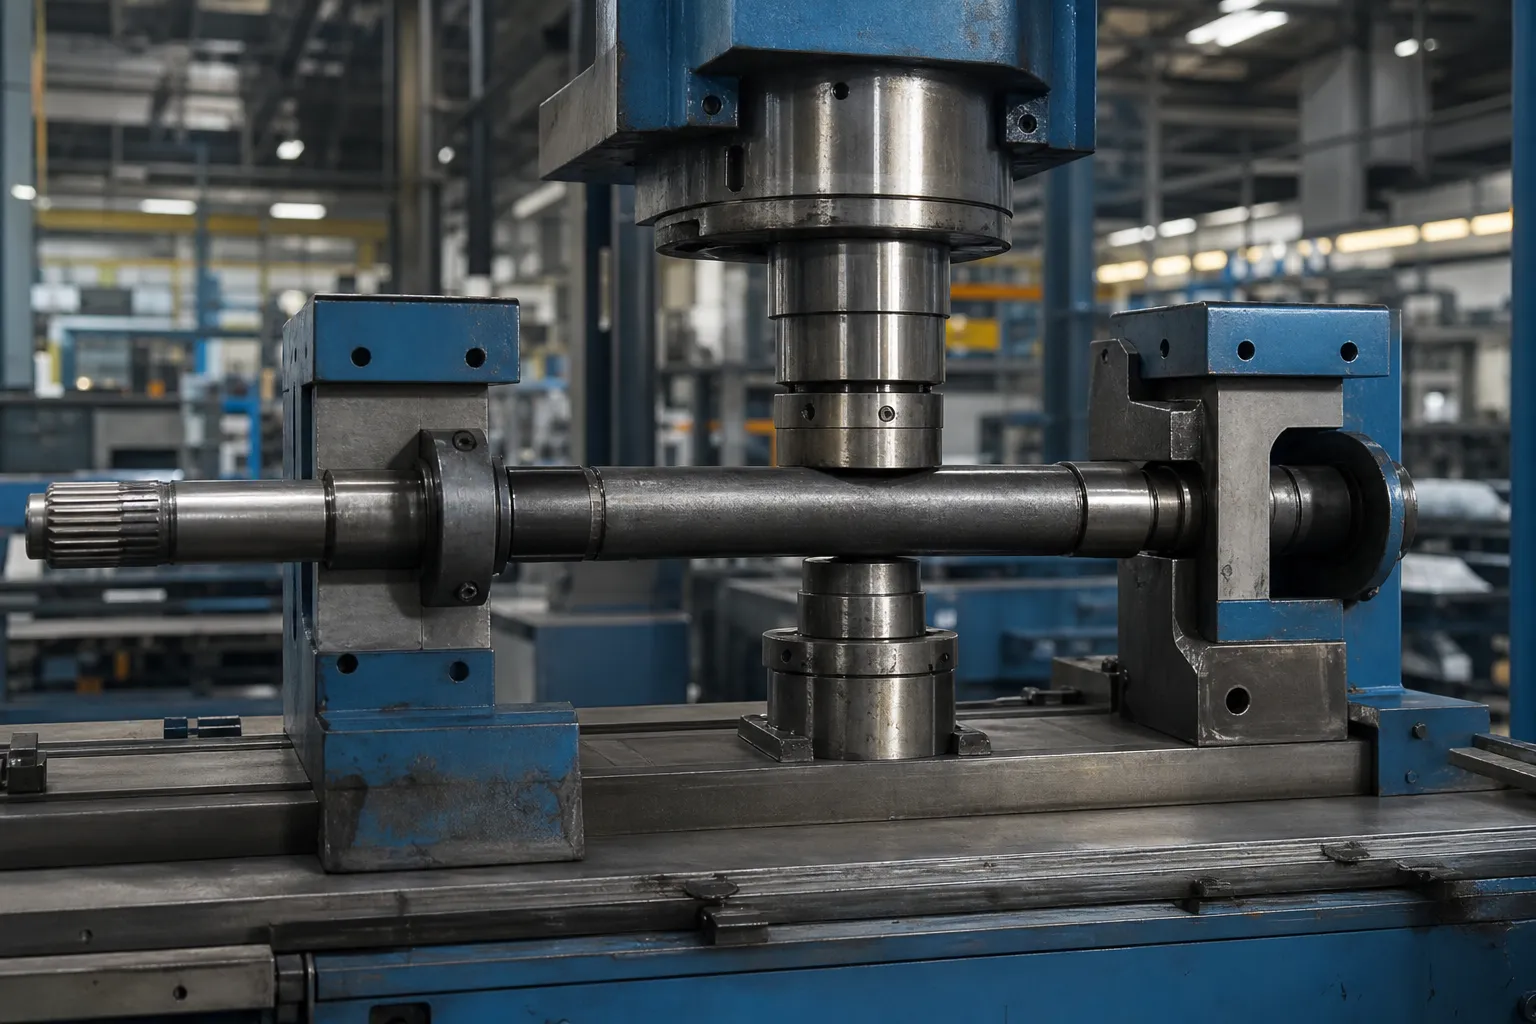
*Minh họa khái niệm kỹ thuật. Nó hiển thị bối cảnh có thể sửa lỗi nhấn cho một dòng phôi cụ thể, không phải là một công thức quy trình chung hoặc năng lực địa phương đã được xác minh.*
Xác định những gì quy trình đang sửa
Đặc tính cần thiết có thể là độ thẳng trên một nhịp, Độ đảo hướng tâm so với trục chuẩn, quét bên, mối quan hệ đối tượng cục bộ hoặc hình học được kiểm soát khác. Nó phải được đặt tên trước khi chọn báo chí. Lỗi tuần hoàn, gián đoạn bề mặt, tín hiệu cố định hoặc độ cong có chủ ý không thể được sửa chữa như thể nó là cùng một loại khúc cua.
Sử dụng độ thẳng của trục, hết và TIR khi bộ phận được kiểm tra luân phiên. Ống, hồ sơ, mùa xuân, vòng và phôi hàn yêu cầu ranh giới hình học và quy trình riêng.
Xây dựng bản đồ lỗi ban đầu
Kế hoạch đo lường cần xác định mốc thời gian đã được phê duyệt, định hướng một phần, trạm trục, điều kiện hỗ trợ, phương pháp cảm biến và lặp lại/kiểm tra chỗ ngồi. Một lần đọc điểm giữa có thể bỏ sót nhiều điểm uốn hoặc nhầm lẫn độ võng trọng lực và sự biến đổi của vật cố định với hình dạng bộ phận.

*Minh họa khái niệm kỹ thuật. Nó minh họa bản đồ đo trước khi hiệu chỉnh; vị trí trạm thực tế, đầu dò và mốc phải được cố định khỏi bản vẽ được kiểm soát.*
| Đầu vào để đóng băng | Quyết định nó hỗ trợ |
|---|---|
| Vẽ mốc thời gian và quy tắc chấp nhận | Thiết lập những gì phép đo phải thể hiện |
| Bản đồ hình học ban đầu | Xác định vùng điều chỉnh ứng viên và rủi ro tương tác |
| Hỗ trợ và điểm phản ứng đã được phê duyệt | Ngăn chặn đường dẫn lực tạo ra tín hiệu ngoài ý muốn |
| Các tính năng được bảo vệ và giới hạn bề mặt | Xác định nơi cấm liên lạc |
| Giai đoạn nguyên liệu và quy trình | Xác định phản ứng có thể, hạn chế hồi xuân và hạ lưu |
The Mechanics of a Point-Press Stroke
A point-press correction is a three-point bend executed on purpose. Two supports and one press point form a loading frame: the press pushes the section toward the supports, bending moment peaks at the press point and falls toward the supports, and the outer fibers at the correction location pass yield while the core of the section stays elastic. When the force is released, the elastic core tries to spring the section back while the yielded fibers hold their new shape — the permanent set is the difference, and the art of the process is delivering just enough plastic work to land the released part inside tolerance. Three consequences follow directly from this picture. The correction is local: the plastic zone concentrates around the press point, which is why error maps guide where to press rather than intuition. The process is self-limiting only if treated incrementally: a single stroke sized optimistically cannot be un-pressed. And the section’s own geometry — its stiffness variation, its transitions, its prior deformation history — modulates everything, which is why identical stroke settings do not transfer blindly between diameters, materials or lots, and why reverse-loading effects, as described for the Bauschinger effect, change the response of a part that has already been corrected once.
Support Span Is the Primary Tuning Parameter
Operators reach for force when they should reach for geometry. Moving the supports changes the correction before any force value is touched: supports spread wide give a long, gentle bending field — the same press force produces a larger deflection spread over a longer zone, appropriate for a single broad bow; supports close in around the correction point concentrate the same energy into a short, deep correction, appropriate for a local kink but harder on the surface and the section. Span also sets the mechanical advantage of the stroke: the closer the supports, the more force the same correction demands, which is why narrowing the span on a stiff section quickly reaches the machine’s or the part’s limits. Two practical rules fall out. Đầu tiên, choose span from the error map’s wavelength — long bows get long spans, kinks get short ones — and document the choice in the setup record, because span is a process parameter like any other. Thứ hai, treat support condition as part of the tooling: liên hệ hình học, cleanliness and wear change the reaction path silently, và surface-protection tooling discipline applies to supports exactly as it does to the press nose.
Chọn điểm hỗ trợ và điểm điều chỉnh cùng nhau
Một điểm nhấn không thể được chọn độc lập với các điểm hỗ trợ của nó. Khoảng cách hỗ trợ, độ cứng của mặt cắt, hướng lực và hình học tiếp xúc tạo nên đường phản lực. Hỗ trợ sai có thể làm cho báo chí cục bộ trông có vẻ hiệu quả trong khi chuyển lỗi sang nơi khác hoặc làm hỏng một tính năng.
Trước khi dùng thử mẫu, tài liệu:
- vị trí hỗ trợ và phản ứng, bao gồm cả vùng cấm tiếp xúc;
- điểm điều chỉnh, hướng lực và hướng cho phép;
- vật liệu liên lạc, kiểm soát rủi ro về vệ sinh và đánh dấu;
- hiệu chỉnh gia tăng tối đa và số lần thử;
- kế hoạch đo lường sự hồi phục/phát hành;
- điều kiện từ chối cứng và xem xét kỹ thuật.
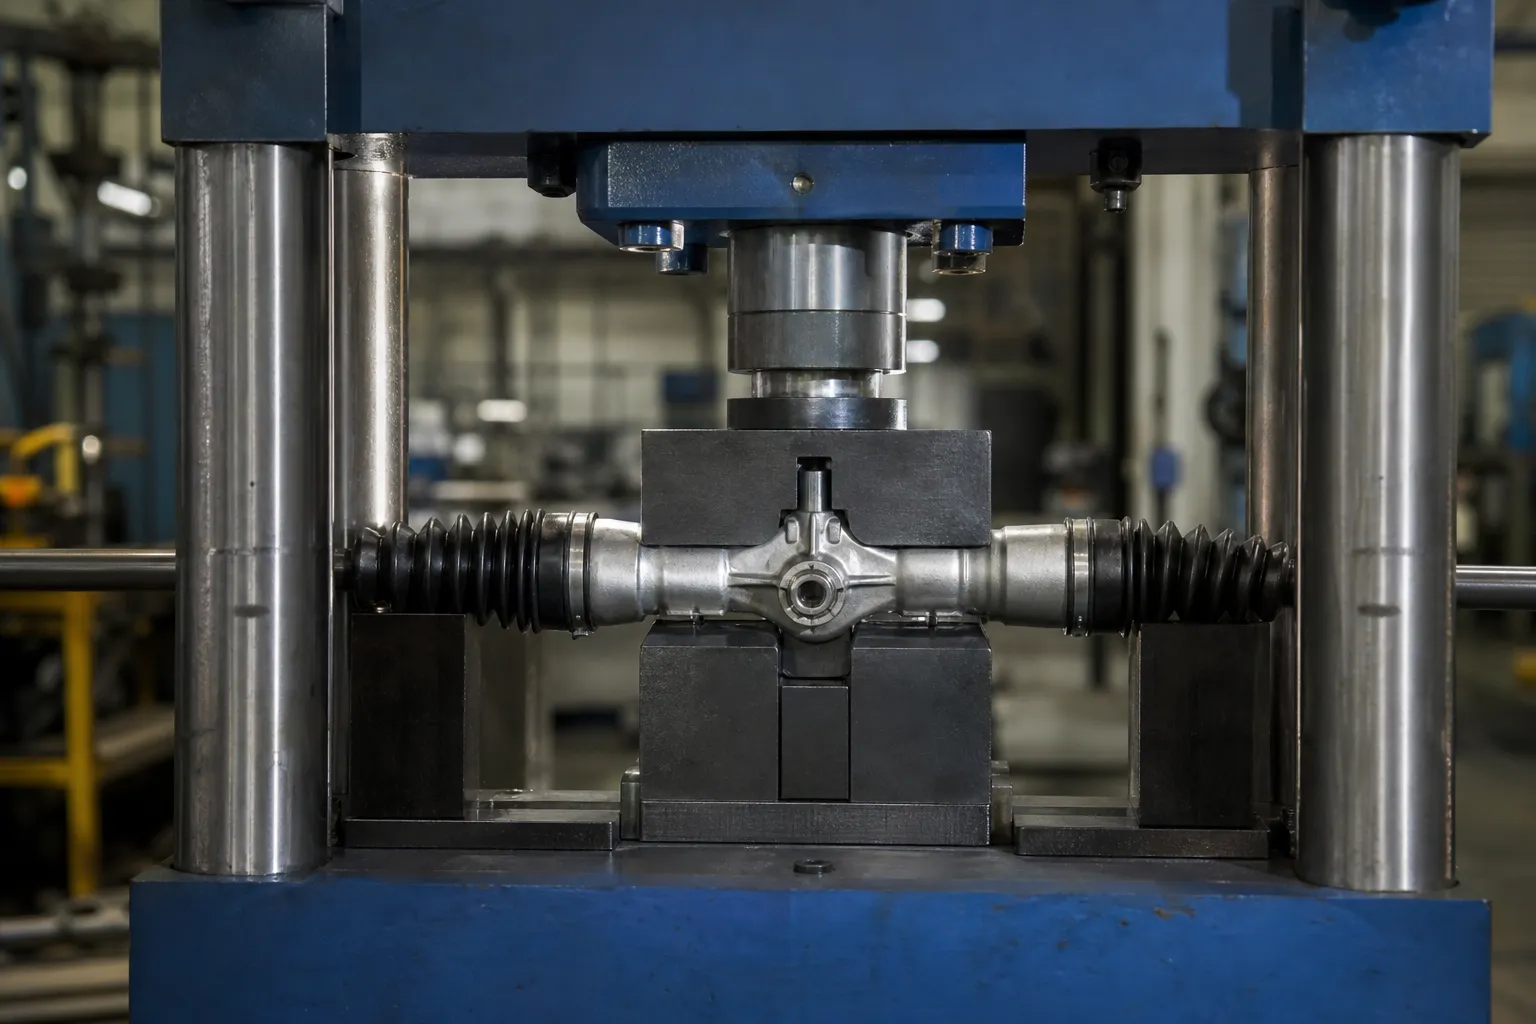
*Minh họa khái niệm kỹ thuật. Nó cho thấy một khái niệm điều chỉnh tăng dần; nó không quy định tải báo chí, đột quỵ, dụng cụ hoặc điểm hiệu chỉnh đã được phê duyệt cho phôi gia công khác.*
Chỉnh sửa tăng dần và kiểm tra lại sau khi phát hành
Trình tự vòng kín là:
- xác định họ phôi được kiểm soát và sửa đổi bản vẽ;
- kiểm tra thiệt hại, phần sai, tình trạng bề mặt bị cấm hoặc biến dạng ngoài phạm vi;
- tải dữ liệu đã được phê duyệt và xác minh chỗ ngồi;
- đo bản đồ hình học ban đầu;
- lựa chọn phương án hỗ trợ và khắc phục được phép;
- áp dụng hiệu chỉnh tăng dần trong ranh giới thử nghiệm mẫu;
- giải phóng hoàn toàn lực lượng, kẹp và kiềm chế;
- đo lại tất cả các bản nhạc cần thiết và ghi lại kết quả;
- định tuyến phần đó đến OK, NOK hoặc đánh giá kỹ thuật.
Sự chấp nhận cuối cùng là sau khi phát hành. Không thể sử dụng số đọc trong khi bộ phận vẫn chịu lực ép hoặc vật cố định làm bằng chứng cho kết quả cuối cùng.
Springback as a Process Variable, Not a Constant
Because the released shape is set by the competition between yielded fibers and the elastic core, the same stroke delivers different permanent set on parts that differ in material condition, section or prior history. That is springback as a process variable, and treating it as a fixed correction factor is how lines end up oscillating around tolerance. The discipline that handles it honestly is described for bù lò xo khi làm thẳng trục: learn the response on representative samples, correct incrementally, and re-learn when the material lot or part revision changes. A related trap deserves its own sentence: pressing a part past nominal on purpose — overshoot to pre-compensate springback — is legitimate within a validated recipe and a defined limit, but repeated overshoot-and-press-back cycles accumulate reverse-loading damage, and the correction-attempt limit exists precisely to stop that sequence before it becomes a cracking risk, mỗi the integrity-review framework.
Reading the Data Between Strokes
Each stroke in the incremental loop is also an experiment, and the data between strokes tells the operator when to continue and when to stop. A healthy convergence shows the remaining error shrinking by a decreasing amount each stroke — the response per stroke falling as the part approaches target, which is the natural signature of a stable correction. Three patterns break that signature and each demands stopping rather than pressing harder. No progress: the geometry stops responding, meaning the process is no longer engaging the error — the correction point, support condition or part state has changed under the operator. Diminishing returns with rising effort: each stroke moves the part less while the press works harder — the section is fighting back through strain hardening, and continuing trades diminishing geometry gain for accumulating material damage. Oscillation: the part crosses nominal in alternate directions stroke by stroke — the correction rule is over-reacting, often because it was calibrated on a different response, and the fix is the recipe, not the part. Building these three stop patterns into the operating procedure converts the between-stroke data from noise into the line’s earliest quality alarm.
Biết khi nào việc nhấn điểm không phải là con đường phù hợp
Nhấn điểm không phải là phương pháp mặc định cho mọi sản phẩm. Dây liên tục, ống vách mỏng, hồ sơ bất đối xứng, nhẫn, mùa xuân, phần nhạy cảm với mỏi hoặc mối hàn có thể cần một cách tiếp cận khác, công cụ chuyên dụng hoặc đánh giá quy trình riêng biệt. Nhìn thấy ép thẳng so với con lăn cho ranh giới lựa chọn phương pháp.
Kiểm tra và chấp nhận mẫu
Kế hoạch mẫu phải bao gồm các bộ phận đến bình thường và trong trường hợp xấu nhất, thô trước/sau hình học, lặp lại độ lặp lại, kiểm tra bề mặt, kiểm tra vật liệu/tính năng cần thiết, giới hạn nỗ lực tối đa và mối tương quan với thước đo tham chiếu của khách hàng. Nếu vết nứt, độ cứng, NDT, mài hoặc cân bằng có liên quan, họ vẫn có trách nhiệm chấp nhận độc lập.
Sử dụng thử nghiệm và chấp nhận mẫu thẳng để xác định bằng chứng cần thiết trước khi tuyên bố sản xuất hoặc quyết định FAT/SAT.
Câu hỏi thường gặp
Có thể nhấn điểm đảm bảo độ chính xác cụ thể?
KHÔNG. Kết quả đạt được phụ thuộc vào phôi, mốc thời gian, trạng thái vật chất, ủng hộ, vùng liên lạc, phản hồi mẫu và phương pháp kiểm tra đã thống nhất.
Điểm chỉ báo cao nhất luôn là điểm điều chỉnh?
KHÔNG. Điểm hiệu chỉnh phải được chọn từ bản đồ hình học và đường phản ứng đã được phê duyệt, không phải từ quan sát trực quan hoặc chỉ báo riêng biệt.
Máy ép có thể sửa chữa vết nứt hoặc thay thế NDT không?
KHÔNG. Việc làm thẳng không sửa chữa được các khuyết tật về vật liệu và không thay thế các quy trình kiểm tra đủ tiêu chuẩn.
Why does the same press stroke move two identical-looking parts differently?
Because released geometry depends on material condition, section detail and prior deformation, not on appearance. Different lots, heat-treatment states or a previous correction cycle all change the plastic-versus-elastic balance the stroke works against. The remedy is learning the response per family on samples and re-checking it when lots change.
When should supports be moved closer together?
When the error map shows a short, local kink rather than a broad bow. A narrow span concentrates the correction where the error lives; a broad span spreads it. The span choice belongs in the documented setup, because it changes both the correction shape and the force the part must carry.
What does it mean when a part stops responding to corrections?
The process is no longer engaging the error — a no-progress condition. Causes range from a changed correction point to a setup or part-state shift, and the defined response is to stop and route the part to review, not to increase force. Continuing to press spends the part’s deformation budget on nothing.
Làm thẳng trước và sau khi mài
Không có trang chuẩn độc lập nào được duy trì cho làm thẳng trước và sau khi mài bởi vì nhu cầu đối sánh chính xác trong công nghiệp rất ít. Trình tự giai đoạn, trợ cấp cổ phiếu và chuyển dữ liệu thuộc về thanh giả mạo, các trang quy trình nhấn điểm và đa điểm. Xác nhận xem quá trình mài có loại bỏ vật liệu có thể làm mất hiệu lực giá trị độ thẳng trước đó hay không trước khi khóa lộ trình sản xuất.
Đường cong chuyển vị của lực khi làm thẳng
Một trang dành riêng cho hướng dẫn đường cong dịch chuyển lực thẳng không được duy trì nếu không có nhu cầu truy vấn được xác thực. Giải thích Troke của Force, giới hạn an toàn và điều kiện dừng quy trình được giải thích trong phần nhấn điểm, trang phát hiện vết nứt và đa điểm. Bất kỳ cảnh báo dựa trên đường cong nào cũng phải được xác nhận trên các bộ phận đại diện thay vì sao chép từ họ vật liệu khác.
Point-press work lives or dies by stroke control – read why over-correction cracks parts before you size a machine, then use the hướng dẫn lựa chọn máy ép tóc to match press concepts to your part family.