
Trục spline truyền mô-men xoắn qua các cạnh răng của nó, không chỉ qua bề mặt bên ngoài của nó. Phần spline, các tạp chí chịu lực mặt đất giữa các trục, đường kính con dấu, các vai và các đầu ren đều mang mối quan hệ hình học với một trục quay, và độ vừa vặn của ống nối hoặc trục phụ thuộc vào mối quan hệ đó đúng dọc theo toàn bộ chiều dài. Do đó, làm thẳng trục có rãnh có nghĩa là điều khiển trục mà không bao giờ chạm vào hình dạng sườn làm cho bộ phận đó có giá trị.
Một giải pháp làm thẳng trục spline khả thi sẽ trả lời bốn câu hỏi trước khi di chuyển máy ép: đường kính nào thể hiện trục chức năng tại mỗi trạm, liệu răng của spline có thể được sử dụng làm tham chiếu đo lường hay không, nơi lực lượng điều chỉnh có thể hành động hợp pháp, và phần đã sửa sẽ được chấp nhận như thế nào - bao gồm cả việc kiểm tra độ khít với thành phần ghép nối, không chỉ là một chỉ số đọc.

Tại sao trục Spline phá vỡ công thức làm thẳng mặc định
| Tính năng trục Spline | Rủi ro thẳng | Phản hồi dự án |
|---|---|---|
| răng cưa | Báo chí hoặc liên hệ hỗ trợ có thể brinell, uốn cong hoặc đánh dấu sườn; sườn bị hư hỏng phá hủy sự phù hợp và khả năng mô-men xoắn | Quy tắc không liên lạc: lực điều chỉnh và chỉ hỗ trợ trên các đường kính nhẵn liền kề với đường trục |
| Bề mặt spline bị gián đoạn | Một cảm biến gắn trên đầu răng sẽ đọc hình dạng răng và lỗi bước răng, không phải trục | Đo trên tạp chí hoặc đường kính phụ, hoặc sử dụng ống bọc/máy đo chính để chuyển răng thành tham chiếu liên tục |
| Lịch sử xoắn mô-men xoắn | Quá tải có thể làm xoắn trục; lỗi chì và chỉ số vẫn còn sau bất kỳ sự điều chỉnh uốn cong nào | Đo riêng chì/chỉ số spline; tuyên bố xoắn ra khỏi phạm vi ép thẳng |
| Thân hình thon dài | Tỷ lệ chiều dài trên đường kính dài có nghĩa là độ võng của trọng lượng bản thân và dễ dàng điều chỉnh quá mức | Xác thực khoảng cách hỗ trợ, sử dụng lực tăng dần và đo lại sau mỗi lần vượt qua |
| Biến dạng xử lý nhiệt | Cảm ứng hoặc thông qua quá trình làm cứng để lại bản đồ uốn cong đa điểm, thường có sự đảo chiều | Đo đa trạm và hiệu chỉnh trình tự, không một lần nhấn giữa nhịp |
| Đặc điểm con dấu và vai | Tải trọng cục bộ gần vai tập trung ứng suất và có thể đánh dấu đường kính vòng đệm | Dụng cụ có đệm hoặc phù hợp với bán kính, các điểm báo chí được giữ cách xa vùng chuyển tiếp |
Xác định trục Spline nào nằm trong phạm vi
| Họ trục Spline | Bối cảnh điển hình | Tuyến đường kỹ thuật |
|---|---|---|
| Quá trình lây truyền / trục đầu ra hộp số | Khối lượng sản xuất sau khi xử lý nhiệt, trước khi kết thúc spline | Đo đa điểm tự động và hiệu chỉnh báo chí trên vùng tạp chí |
| PTO và trục truyền động nông nghiệp | Hồ sơ tiêu chuẩn dài, thị trường nặng về sửa chữa | Máy có nhịp độ dài hoặc quy trình thủ công được nhắm mục tiêu; kiểm tra sự phù hợp với ách giao phối |
| Trục động cơ có bánh răng hoặc khớp nối | Cụm động cơ điện và máy bơm | Làm thẳng dựa trên nhật ký phù hợp với các mốc đo rôto và vòng bi |
| Trục xoay hàng không vũ trụ và thiết bị truyền động | Mệt mỏi nghiêm trọng, dung sai chì và chỉ số chặt chẽ | Đo lường đầy đủ, độ lệch hạn chế, xác nhận quy trình bằng văn bản |
| Trục sửa chữa bị mòn hoặc hư hỏng | Băn khoăn, sườn bầm tím, ăn mòn, vết búa | Kiểm tra và xử lý trước; nắn thẳng không thể khôi phục lại hình dạng răng |
Các ứng dụng lân cận không nên được xếp vào trang này. Đường truyền động dài rỗng với các ách hàn là vấn đề làm thẳng và cân bằng ống được đề cập trong phần giải pháp nắn thẳng trục truyền động, và các trục hộp số được làm cứng mà đường trục chỉ là một đặc điểm trong số các bánh răng và trục đi theo lộ trình được mô tả trong giải pháp nắn thẳng trục hộp số. Bài viết hiện tại tập trung vào các trục có đường cong là đặc điểm xác định.
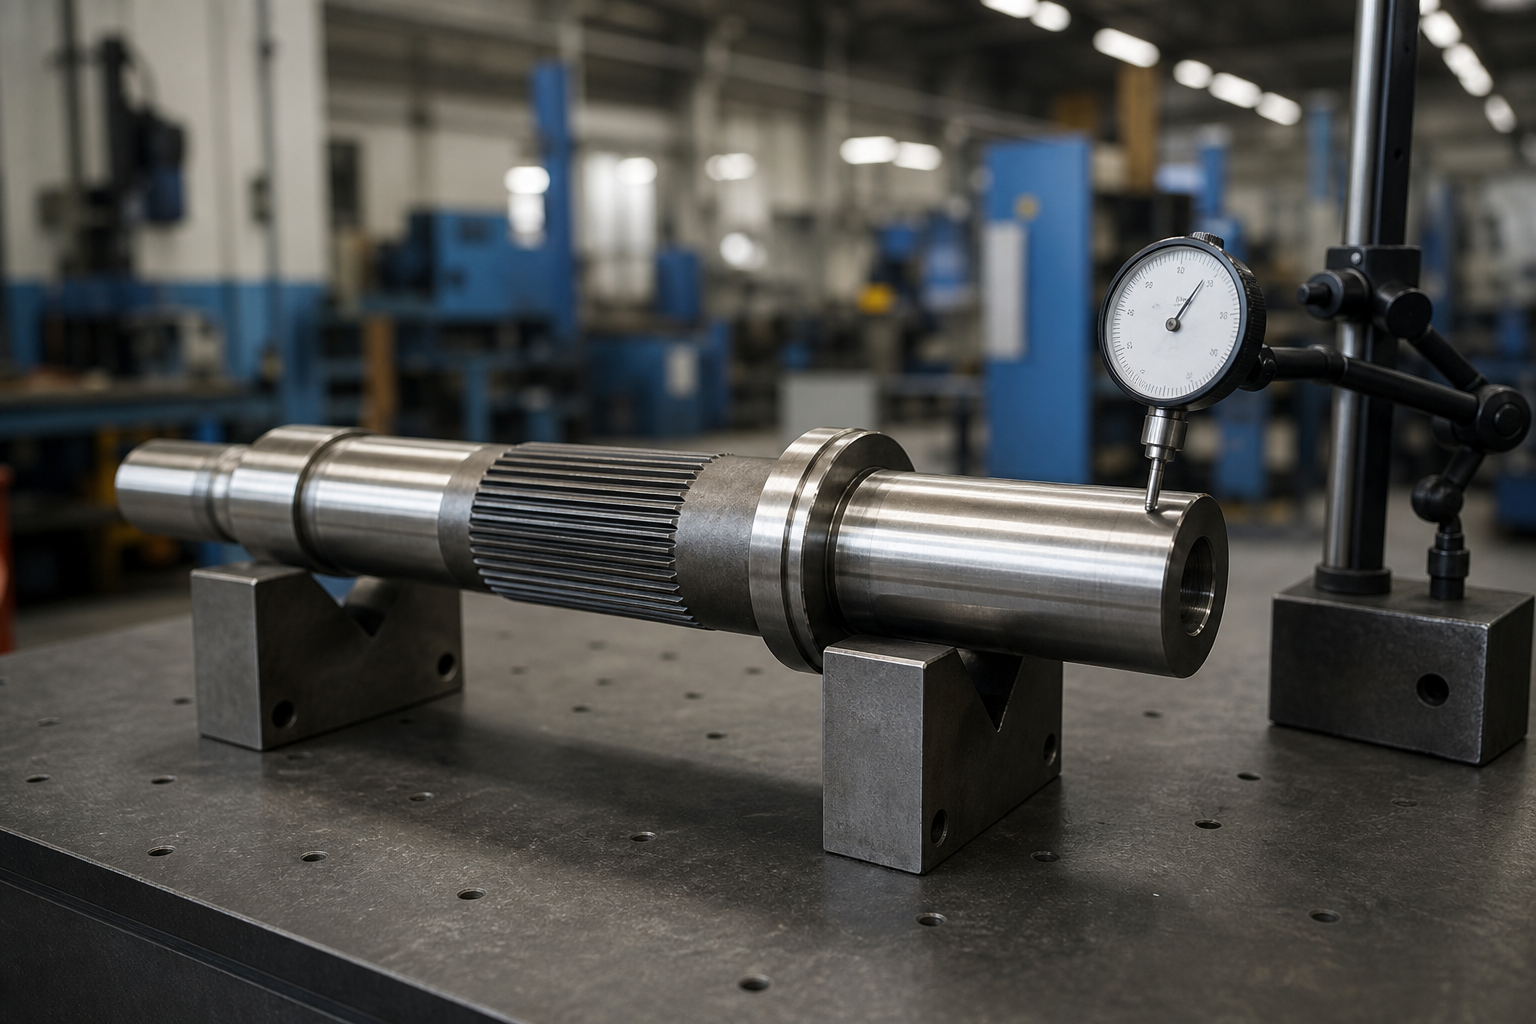
Xây dựng phép đo trên một tài liệu tham khảo có thể bảo vệ được
Lỗi phổ biến nhất trong phép đo trục xoay là đọc đồng hồ quay số trực tiếp trên đầu răng và gọi kết quả là độ đảo. Vòng tròn răng bị gián đoạn, bề mặt mang hình thức; cách đọc của nó bị lẫn lộn với cao độ, lỗi dẫn, tổn thương răng và vị trí trục thật thành một con số vô nghĩa. Chuỗi đo lường có thể bảo vệ sử dụng một trong ba tài liệu tham khảo:
- Các tạp chí và trung tâm mặt đất: trong đó bản vẽ xác định trục từ các tạp chí ổ trục hoặc các lỗ tâm, đo ở đó, và chỉ xác minh mối quan hệ spline khi bản vẽ yêu cầu.
- Đường kính nhỏ hoặc đường kính đo chuyên dụng: vòng chân răng giữa các răng liên tục trên nhiều rãnh và có thể mang một giá đỡ hình chữ V hoặc một đầu cảm biến hẹp; đủ điều kiện đầu tiên, bởi vì philê gốc có thể bị cuộn lại hoặc bị biến dạng.
- Thước đo đường ống hoặc ống bọc chính: Trượt một ống bọc chính xác lên trên chốt và đo đường kính ngoài của nó trên mặt đất. Điều này chuyển đổi răng thành một bề mặt liên tục, và sự phù hợp của ống tay áo sẽ trở thành một cuộc kiểm tra chức năng trực tiếp. Máy nắn thẳng trục sản xuất sử dụng chính xác nguyên tắc này - một thiết bị chính trên mỗi rãnh hoặc phần trục để phân giải đường kính bước để hiệu chỉnh chính xác.
Điều kiện hỗ trợ cũng quan trọng như việc lựa chọn cảm biến. Một trục có rãnh dài bị võng giữa các khối hình chữ V ở xa tạo nên một khúc cua thay đổi theo mỗi lần di chuyển giá đỡ. Đóng băng các vị trí hỗ trợ, tương quan chúng với thước đo của khách hàng, và hãy nhớ sự thẳng thắn đó, hết và TIR trả lời các câu hỏi khác nhau - sự khác biệt được nêu trong bài viết của chúng tôi về độ thẳng của trục so với độ lệch tâm so với TIR.
Tách ba điều kiện giống như một uốn cong
| Tình trạng | Nó hiển thị như thế nào | Phản hồi đúng |
|---|---|---|
| Sự uốn cong toàn cầu của trục | Số đọc đảo chiều tăng và giảm nhất quán dọc theo trục trong một mặt phẳng | Nhấn thẳng tại các điểm được ánh xạ trên các phần nhẵn |
| Mô-men xoắn xoắn | Có thể chấp nhận hết nhật ký; dẫn đường dẫn, lập chỉ mục hoặc cuộn lỗi ngoài khả năng chịu đựng; trung tâm vừa khít ở một đầu | Không thể sửa được bằng cách nhấn; xử lý bằng cách gia công lại khi hàng tồn kho cho phép, hoặc từ chối |
| Sườn cục bộ hoặc hình thức thiệt hại | Số đọc tăng vọt khi cảm biến đi qua một vùng răng; tay áo phù hợp là địa phương, không đồng đều | Kiểm tra các cạnh; thay thế, cắt lại hoặc trộn theo bản vẽ - không uốn cong trục để giấu nó |
Twist đáng được nhấn mạnh vì nó xuất phát từ việc tải một đường trục được thiết kế cho. Quá tải mô men xoắn làm quay một đầu của đường trục so với đầu kia; nhìn từ ngoài trục vẫn thẳng. Việc làm thẳng sẽ đưa nó vào báo cáo độ lệch và cụm lắp ráp vẫn sẽ bị dính hoặc mòn. Nếu các bộ phận của bạn thấy sự kiện quá tải, kiểm tra chì và chỉ số thuộc cùng một chu kỳ kiểm tra khi hết hạn.

Điểm báo chí và hỗ trợ: Quy tắc không liên lạc
Lực điều chỉnh trên các sườn spline là một sự kiện phế liệu. Ngay cả một máy ép mềm cũng có thể làm phẳng đỉnh hoặc dịch chuyển kim loại ở sườn, và sự giải phóng mặt bằng hoặc sự can thiệp xuất hiện nhiều tháng sau đó như là điều đáng lo ngại, mòn hoặc một trung tâm sẽ không lắp ráp. Do đó, bản đồ tiếp xúc cho trục có trục xoay rất nghiêm ngặt:
- Chỉ ép và đỡ trên mặt đất nhẵn hoặc đường kính quay liền kề với đường trục, có kích thước sao cho miếng vá tiếp xúc không bị lệch khỏi vai và bịt kín các cạnh.
- Khi quá trình chạy spline quá dài đến nỗi không có vùng trơn nào nằm gần điểm hiệu chỉnh, sử dụng dụng cụ được chèn phù hợp để bắc cầu chân răng mà không cần tải ở sườn - và xác nhận nó trên các bộ phận hy sinh trước khi sản xuất.
- Đặt các gối đỡ đối xứng xung quanh điểm cao đo được để thiết kế mômen uốn, không phải ngẫu nhiên; giữ các nhịp đủ ngắn để việc điều chỉnh mang tính cục bộ.
- Bảo vệ đầu ren, khoan chéo và rãnh then với cùng nguyên tắc được mô tả cho trục cứng trong hướng dẫn của chúng tôi về làm thẳng sau khi xử lý nhiệt.
Kiểm soát Springback trên một phần mảnh mai
Trục có rãnh dài tuân thủ, do đó trục di chuyển dưới tác dụng của lực nhỏ và bật lùi lại gần như xa. Chu kỳ hiệu chỉnh tồn tại trong quá trình sản xuất coi mỗi máy in là một thử nghiệm với phản hồi:
- Đo bản đồ uốn cong đầy đủ trong một thiết lập.
- Sửa sai lệch lớn nhất trước, tại điểm cao được ánh xạ, di chuyển quá mức so với độ hồi phục dự đoán.
- Đo lại trước lần nhấn tiếp theo; cặp đôi mảnh mai mạnh mẽ, và sự điều chỉnh tại một trạm sẽ làm dịch chuyển số đọc ở cả hai trạm lân cận.
- Tính các điểm còn lại theo thứ tự giảm dần, xác minh lại các trạm trước đó sau mỗi lần vượt qua.
- Chỉ chấp nhận khi mọi trạm và quá trình kiểm tra sự phù hợp chức năng đều đạt trong cùng một lần kẹp.
Dự đoán du lịch quá mức, hành vi ghép nối và các chữ ký lỗi cổ điển dưới- và việc chỉnh sửa quá mức được xử lý trong bài viết của chúng tôi về bù lò xo làm thẳng trục. Ô tự động chạy vòng lặp này khép kín; tổng quan của chúng tôi về quá trình làm thẳng trục tự động hoạt động như thế nào cho thấy kiến trúc máy đằng sau nó.

Biết tại sao trục bị cong ngay từ đầu
Làm thẳng trả về hình học; nó không loại bỏ nguyên nhân. Trục spline được đưa đến báo chí vì một danh sách ngắn các lý do có thể lặp lại, và mỗi người thay đổi giá trị của một sự điều chỉnh:
| Nguyên nhân gốc rễ | Bằng chứng điển hình | Ý nghĩa của việc làm thẳng |
|---|---|---|
| Biến dạng xử lý nhiệt | Uốn cong đa điểm sau khi cảm ứng hoặc thông qua quá trình làm cứng; độ lặp lại trên một lô | Trường hợp sản xuất cốt lõi; sửa trong cửa sổ trước khi gia công xong |
| Giảm căng thẳng gia công | Cung tiến dần sau khi tiện hoặc phay mạnh một bên | Chính xác, sau đó xác minh độ ổn định sau khoảng thời gian giảm căng thẳng hoặc hoạt động tiếp theo |
| Xử lý và hư hỏng do va chạm | Nút thắt cục bộ, vết búa hoặc vết rơi gần một trạm | Căng thẳng tập trung uốn cong cục bộ; đánh giá bán kính cong trước khi ép |
| Vận hành quá tải | Xoắn có hoặc không uốn cong; dấu chứng trên sườn trung tâm | Hiệu chỉnh hình học không thể khôi phục cường độ năng suất sau một sự kiện xoắn |
| Sai lệch trong dịch vụ | Sườn mòn tập trung ở một bên, ăn mòn đáng lo ngại ở giao diện trung tâm | Bề mặt mòn có nghĩa là trục là một bộ phận bị mòn, không phải là một ứng cử viên thẳng thắn |
Thực hành phòng ngừa sai sót trong ngành spline luôn tạo ra sự sai lệch, tình trạng quá tải và xử lý hư hỏng ở đầu danh sách nguyên nhân - đó chính xác là lý do tại sao đề xuất điều chỉnh nên hỏi về lịch sử lỗi và quy trình ngược dòng trước khi trích dẫn chu trình khắc phục. Trục uốn cong theo cùng một cách trong mỗi mẻ là một vấn đề trong quá trình sửa chữa làm thẳng; một trục bị xoắn, băn khoăn hoặc bị tác động là vấn đề về tính cách khi mặc trang phục thẳng.
Thử nghiệm mẫu trước khi phát hành sản xuất
Bởi vì tổn thương ở sườn là không thể khắc phục được, quy trình trục xoay được xác nhận trên các mẫu, không bao giờ có trong lô sản xuất đầu tiên. Bộ tiêu chuẩn tối thiểu bao gồm:
- Ít nhất năm phần đại diện được đo trước và sau khi hiệu chỉnh, tại mỗi trạm vẽ, trong điều kiện hỗ trợ đông lạnh.
- Kiểm tra độ vừa khít bằng thước đo đường đi sản xuất hoặc ống bọc chính trên mỗi mẫu, trước và sau lần cấp thẻ cuối cùng.
- Kiểm tra mặt bên — bằng hình ảnh hoặc quang học — để chứng minh quy tắc không tiếp xúc được áp dụng ở các vị trí dụng cụ thực.
- Giá trị đàn hồi được ghi lại trên mỗi điểm nhấn, gieo mầm mô hình đền bù cho sản xuất.
- Biên bản nghiệm thu được ký theo dung sai bản vẽ, bao gồm khách hàng tiềm năng và chỉ mục được chỉ định.
Chấp nhận phải bao gồm sự phù hợp, Không chỉ quay số
| Yếu tố chấp nhận | Những gì cần chỉ định |
|---|---|
| hết / TIR tại các trạm xác định | Mỗi trạm, trong một điều kiện hỗ trợ đã nêu, được tham chiếu đến các tạp chí hoặc một tài liệu gốc đủ tiêu chuẩn |
| Spline phù hợp với chức năng | Đi / thước đo cấm đi, kiểm tra mô-men xoắn tay áo chính, hoặc khe hở sườn quy định sau khi hiệu chỉnh |
| Chỉ huy, lập chỉ mục và cuộn | Đã kiểm tra nơi bản vẽ yêu cầu; xoắn là một đặc điểm riêng biệt từ uốn cong |
| Tình trạng sườn | Không ngâm nước muối, đỉnh phẳng, đón bên sườn hoặc nhãn hiệu mới từ dụng cụ |
| Tính toàn vẹn bề mặt sau khi đông cứng | Kiểm tra vết nứt nơi bộ phận bị cứng và bị mỏi |
| Kho gia công còn lại | Xác minh rằng phần dư thừa còn lại của phần chỉnh sửa cho bất kỳ lần mài hoặc hoàn thiện cuối cùng nào |
Câu hỏi thường gặp
Bạn có thể nhấn trực tiếp vào spline không?
KHÔNG. Tiếp xúc trực tiếp với răng có nguy cơ gây tổn thương sườn và đỉnh răng mà việc nắn chỉnh không thể khắc phục được. Lực hiệu chỉnh tác dụng lên các đường kính nhẵn liền kề với đường trục, hoặc thông qua công cụ bắc cầu đã được xác nhận chỉ tải đường kính gốc.
Làm thế nào để bạn đo độ đảo trên một đoạn có rãnh?
Sử dụng các tạp chí nơi bản vẽ cho phép, đường kính nhỏ nơi nó liên tục và đủ tiêu chuẩn, hoặc một ống bọc chính chính xác trượt qua các răng để cảm biến đọc được bề mặt tiếp đất liên tục. Việc đọc chỉ báo trên đầu răng sẽ trộn lẫn hình dạng răng với lỗi trục và đưa ra bản đồ uốn cong sai.
Trục xoay của tôi thẳng nhưng trục bị kẹt. Tại sao?
Nguyên nhân có thể là do xoắn, thiệt hại sườn, hoặc lỗi khách hàng tiềm năng/chỉ mục - tất cả đều không thể nhìn thấy được khi kiểm tra hết nhật ký. Đo chì và chỉ số spline, kiểm tra hai bên sườn xem có vết bầm tím hoặc vết xước không, và kiểm tra độ vừa vặn bằng thước đo hoặc ống bọc chính trước và sau bất kỳ sự điều chỉnh nào.
Trục spline có được đo và làm thẳng như trục động cơ không?
Vòng lặp của máy có cùng trình tự đo-nhấn-đo lại được sử dụng cho giải pháp nắn thẳng trục động cơ tự động, nhưng quy tắc tham chiếu và liên hệ khác nhau: spline thêm một bề mặt bị gián đoạn để đo, khu vực được bảo vệ cho dụng cụ, và kiểm tra sự phù hợp về mặt chức năng mà trục trơn không bao giờ cần.
Có thể sửa được độ uốn cong bao nhiêu trên một trục có rãnh?
Phạm vi khả thi phụ thuộc vào tỷ lệ chiều dài và đường kính, điều kiện vật liệu và vị trí của các vùng hiệu chỉnh trơn tru so với độ lệch. Về nguyên tắc, các trục mảnh chịu được sự điều chỉnh góc lớn nhưng kết hợp chặt chẽ giữa các trạm; trục ngắn cứng chịu được độ lệch nhỏ trên mỗi lần truyền. Con số quan trọng được đặt cho mỗi họ bộ phận trong quá trình thử nghiệm mẫu, không được đọc từ một bảng chung.
Xây dựng giải pháp từ Fit, Không phải quay số
Trục spline được chấp nhận khi trục giao phối hoặc ống bọc khớp và truyền mô-men xoắn như thiết kế.. Làm thẳng phục vụ kết quả đó: đo lường từ các tạp chí hoặc một thạc sĩ có trình độ, giữ mọi áp lực và hỗ trợ ở bên sườn, coi độ xoắn là một đặc tính riêng biệt và không thể ép được, và đóng vòng lặp bằng kiểm tra mức độ phù hợp về mặt chức năng. Đóng băng bốn quyết định đó, và việc chỉnh sửa đó trở thành kỹ thuật thông thường.
To turn this spline shaft guidance into a purchase decision, start with the hướng dẫn lựa chọn máy ép tóc and pressure-test the numbers with the budget picture for a straightening machine.