
Bảo vệ bề mặt khi làm thẳng là một quyết định kỹ thuật, không chỉ đơn giản là thêm một miếng đệm mềm. Vật liệu phôi, phần, hoàn thành, lớp phủ, bôi trơn, liên hệ hình học, đường dẫn lực, độ sạch của dụng cụ và tình trạng mài mòn đều có thể ảnh hưởng đến nhãn hiệu, làm phẳng, hư hỏng cục bộ và tín hiệu hình học được sử dụng để kiểm soát quá trình. Một phương thức liên hệ được chấp nhận cho một thanh, dây hoặc trục có thể không được chấp nhận đối với ống được bọc, tạp chí chính xác, góc hồ sơ hoặc công cụ đã hoàn thành.
Hướng dẫn này giải thích khung xác thực. Nó không khẳng định rằng StraighteningTech có vật liệu cuộn cụ thể, lớp phủ, dạng rãnh, giới hạn áp suất hoặc khả năng bề mặt phôi. Những mục đó yêu cầu bằng chứng từ dụng cụ thực tế và mẫu đại diện.
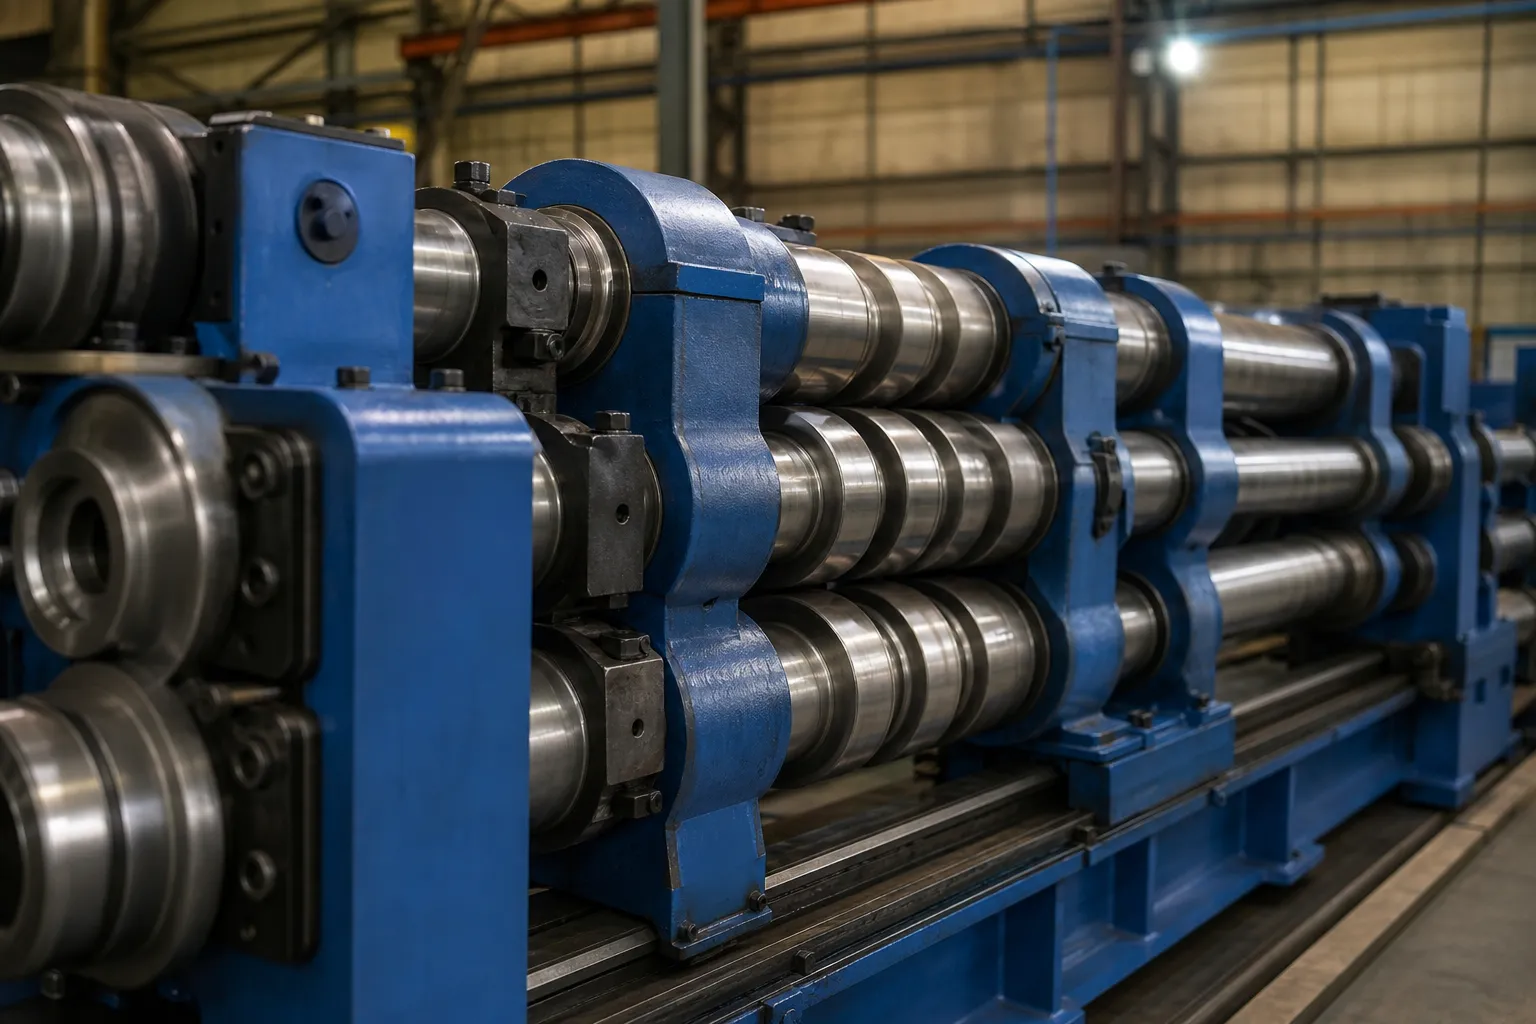
*Minh họa khái niệm kỹ thuật. Nó cho thấy việc bảo vệ lớp phủ là một vấn đề xác nhận dành riêng cho phôi, không phải là bằng chứng về rãnh phổ dụng hoặc vật liệu tiếp xúc đã được phê duyệt.*
Trước phiên tòa, ghi lại danh tính công cụ, vật liệu/hoàn thiện ở nơi đã biết, liên hệ hình học, vị trí thiết lập, căn chỉnh, phương pháp làm sạch, điều kiện bôi trơn nếu có, tiêu chuẩn kiểm tra và ngưỡng thay thế/mòn.
Dấu hiệu thực sự đến từ đâu
Hư hỏng bề mặt khi làm thẳng có một danh sách ngắn các nguyên nhân vật lý, và đặt tên cho chúng là bước đầu tiên để kiểm soát chúng. Áp suất tiếp xúc bình thường giữa dụng cụ và phôi, nhân với độ trượt tương đối bất kỳ, tạo ra dòng nhân chứng cổ điển. Các mảnh vụn bị mắc kẹt trong vùng tiếp xúc - cặn, chip, mài mòn - chuyển đổi áp lực thông thường thành vết lõm và trầy xước, đó là lý do tại sao sự sạch sẽ là một biến số của quá trình chứ không phải là công việc dọn phòng. Hình dạng tiếp xúc tập trung tải trọng vào một cạnh hoặc bán kính quá nhỏ so với mặt cắt sẽ làm tăng ứng suất cục bộ vượt xa lực trung bình gợi ý. Và vượt quá ngưỡng cụ thể cho từng vật liệu và trạng thái xử lý nhiệt, sự làm phẳng nhựa cục bộ của các cạnh hoặc của chính phần đó làm thay đổi hình dạng bề mặt vĩnh viễn. Một góc bị bầm trên biên dạng hoặc vùng bị dẹt trên tường mỏng là khuyết tật hình học, không chỉ là mỹ phẩm.
Mỗi nguyên nhân đó đều có biện pháp đối phó trong thiết kế dụng cụ và kỷ luật quy trình: phân phối lực thông qua các khu vực tiếp xúc lớn hơn hoặc phù hợp, loại bỏ hiện tượng trượt bằng cách căn chỉnh hành trình hiệu chỉnh với mặt phẳng đỡ, loại bỏ các mảnh vụn thông qua việc làm sạch và che chắn theo lịch trình, và giữ lực trong phạm vi mà phần có thể chịu đàn hồi. Không ai trong số họ là một miếng đệm. Chèn mềm là một trong số nhiều lựa chọn, và họ có sự đánh đổi riêng - vật liệu tiếp xúc mềm hơn sẽ mòn nhanh hơn, biến dạng theo chu kỳ điều chỉnh duy trì, và có thể thay đổi hình dạng hỗ trợ hiệu quả khi chúng già đi, âm thầm làm thay đổi kết quả hiệu chỉnh.
Các quyết định về vật liệu dụng cụ và hình học tiếp xúc
Lựa chọn dụng cụ tiếp xúc là sự trao đổi ba chiều giữa bảo vệ bề mặt, độ ổn định kích thước của chính dụng cụ, và mặc cuộc sống. Dụng cụ bằng thép cứng giữ hình dạng rãnh của nó trong thời gian dài và giữ cho vòng lặp đo và hiệu chỉnh có thể lặp lại, nhưng nó tập trung ứng suất tiếp xúc và không chịu được mảnh vụn. Hợp kim màu mềm hơn và vật liệu chèn polymer làm giảm ứng suất cục bộ và loại bỏ các hạt nhỏ, với cái giá là hao mòn nhanh hơn và định kỳ đánh giá lại biểu mẫu liên hệ. Tiếp xúc phù hợp - một rãnh hoặc yên khớp với bán kính tiết diện - trải tải so với mặt đe phẳng, và bán kính rộng trên mọi cạnh có thể chạm vào phôi sẽ loại bỏ nồng độ ứng suất gây bầm tím ngay cả ở lực vừa phải.
Hai nguyên tắc làm cho những lựa chọn đó có thể kiểm chứng được thay vì thói quen. Đầu tiên, mỗi phần tử công cụ cần một danh tính: vật liệu, mẫu liên hệ, vùng phôi được phê duyệt, và giới hạn mài mòn được nêu như một tiêu chí có thể đo lường được - độ lệch biên dạng của rãnh, nhúng có thể nhìn thấy, sự thay đổi kích thước của phần chèn - không phải là một lời kêu gọi phán xét. Thứ hai, một sự thay đổi trong bất kỳ thành phần liên hệ nào là một sự thay đổi quá trình: những phần đầu tiên sau khi thay đổi cuộn, đổi mới phần chèn hoặc đe nối đất lại theo các quy tắc bằng chứng thử nghiệm mẫu giống như một thiết lập mới, bởi vì kết quả bề mặt và hình học phải được xác nhận lại, không giả định. Đây chính là những thói quen kiểm soát sự thay đổi danh sách kiểm tra FAT của máy thực thi khi chấp nhận, áp dụng hàng ngày.
Giữ dụng cụ sạch sẽ và kiểm soát độ mài mòn
mảnh vụn nhúng, rãnh mòn, con lăn bị hư hỏng, sự điều chỉnh sai lệch và không nhất quán có thể tạo ra các dấu hiệu hoặc hình học sai lệch. Kế hoạch bảo vệ cần chỉ rõ tần suất kiểm tra, phương pháp làm sạch, tiêu chí mặc, kiểm soát thay đổi công cụ và kiểm tra xác nhận lại sau khi thành phần tiếp điểm được thay đổi. Không nên dựa vào tuyên bố trực quan rằng công cụ “trông ổn”.
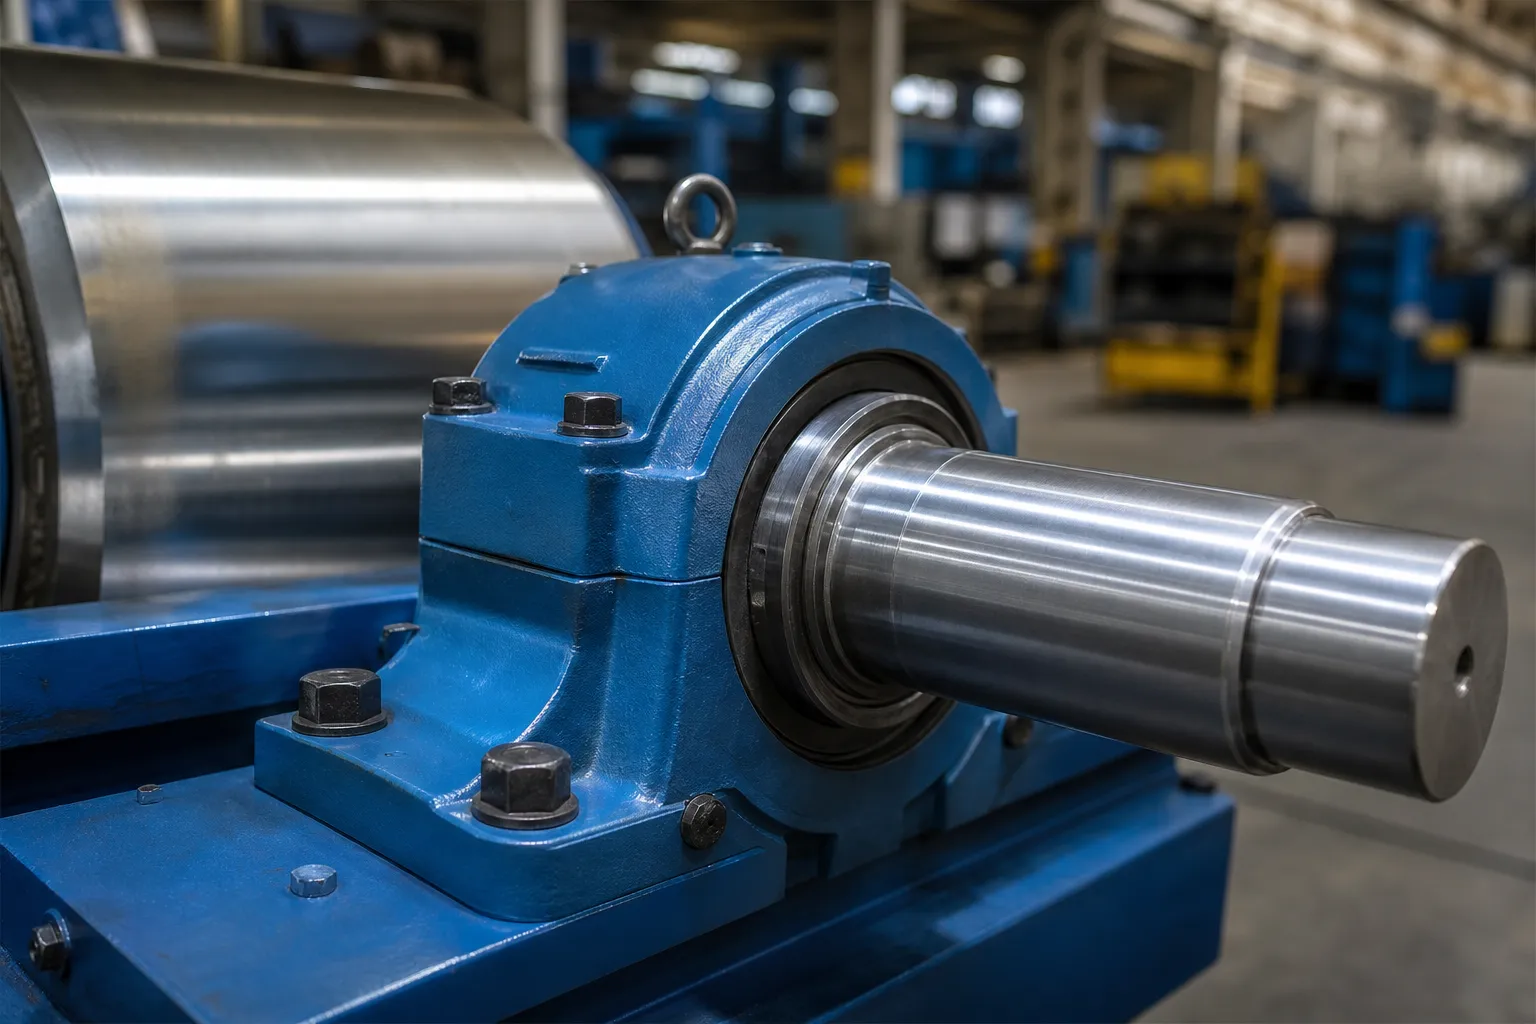
*Minh họa khái niệm kỹ thuật. Nó mô tả liên hệ được bảo vệ như một yêu cầu kỹ thuật; nó không thiết lập vật liệu lăn cục bộ, giới hạn áp suất hoặc đảm bảo chất lượng bề mặt.*
Xác thực bề mặt và hình học cùng nhau
Việc bảo vệ bề mặt không thể được xác nhận chỉ bằng cách kiểm tra các vết xước nhìn thấy được. Thử nghiệm mẫu cũng phải xác nhận hình dạng dự định theo mốc thời gian đã được phê duyệt và trạng thái giải phóng. Tuyến đường bảo vệ bề mặt nhưng không đáp ứng được hình dạng yêu cầu sẽ không được chấp nhận; một tuyến đường đáp ứng hình học nhưng làm hỏng lớp phủ chức năng là không thể chấp nhận được.
| Mục xác thực | Yêu cầu bằng chứng |
|---|---|
| Vị trí liên hệ và đường phản ứng | Bản ghi công cụ/thiết lập được liên kết với vùng vẽ |
| Tình trạng bề mặt | Thống nhất phương pháp kiểm tra trước và sau khi hiệu chỉnh |
| kết quả hình học | Các số đọc trạng thái được phát hành trên mốc đo lường/thước đo đã được phê duyệt |
| Độ lặp lại của dụng cụ | Lặp lại thiết lập, kiểm tra độ sạch và độ mòn |
| Thay đổi kiểm soát | Xác định và xác nhận lại sau khi thay đổi cuộn/rãnh/công cụ |
Sử dụng thử nghiệm và chấp nhận mẫu thẳng để xác định gói bằng chứng, Và ép thẳng so với con lăn để xác định liệu có nên đánh giá một phương pháp hiệu chỉnh khác hay không.
Đường dẫn lực quan trọng hơn tấm đệm
Lỗi bảo vệ bề mặt phổ biến nhất là coi rủi ro tiếp xúc là vấn đề trọng yếu trong khi bỏ qua đường dẫn tải. Nơi hỗ trợ ngồi, nơi điểm nhấn hoạt động, và mối liên hệ giữa các vị trí đó với đặc điểm cứng của mặt cắt như thế nào sẽ xác định ngay từ đầu thao tác cần bao nhiêu lực. Một thao tác hiệu chỉnh được áp dụng ở giữa nhịp giữa các hỗ trợ có khoảng cách rộng rãi đòi hỏi nhiều lực hơn — và để lại dấu vết sâu hơn nhiều — so với thao tác chỉnh sửa tương tự được áp dụng với các hỗ trợ gần điểm hiệu chỉnh hơn, ngay cả với dụng cụ giống hệt nhau. Căn chỉnh trục ép với mặt phẳng đỡ để bộ phận không trượt hoặc xoay dưới tải sẽ loại bỏ hoàn toàn thành phần trượt gây hư hỏng. Trên các phần có độ cứng không đối xứng, nhấn sai hướng sẽ tạo ra một bức tường mỏng khi uốn và tạo ra các vết lõm cục bộ mà không vật liệu chèn nào có thể ngăn chặn được.
Đây là lý do tại sao việc bảo vệ bề mặt được thiết kế cùng với kế hoạch khắc phục, không được chốt sau đó. Bản đồ lỗi điều khiển các điểm sửa cũng phải đánh dấu các vùng cấm tiếp xúc - các nhật ký đã hoàn thành, lớp phủ trên bề mặt bịt kín, các mặt được đánh bóng - và cách bố trí dụng cụ phải đặt các giá đỡ và điểm nhấn ở đó phần có thể chịu tải. Khi hai yêu cầu đó xung đột, đó chính xác là tín hiệu chuyển sang các tuyến đường thay thế được thảo luận bên dưới, tuân theo logic bố trí được sử dụng khi Các bộ phận NOK được sắp xếp và làm lại.
Các lớp bề mặt và độ nhạy của chúng
Không phải tất cả các bề mặt đều cần mức độ bảo vệ như nhau, và xử lý chúng giống hệt nhau sẽ gây lãng phí công sức hoặc làm hỏng các bộ phận. Bảng bên dưới nhóm các bề mặt phôi theo trình điều khiển độ nhạy của chúng và trọng tâm xác thực mà mỗi lớp yêu cầu. Đây là một công cụ hỗ trợ lập kế hoạch cho bài kiểm tra mẫu, không thay thế cho yêu cầu vẽ.
| Lớp bề mặt | Trình điều khiển độ nhạy | Trọng tâm xác thực |
|---|---|---|
| tạp chí mặt đất hoặc biến | Dung sai kích thước và hình dạng trên đường kính chức năng | Chứng kiến chiều sâu chống lại sự khoan dung; hình học kiểm tra lại tại tạp chí |
| Bề mặt mạ hoặc tráng | Tính toàn vẹn của lớp phủ; nứt hoặc bám dính dưới áp lực cục bộ | Thống nhất kiểm tra lớp phủ trước và sau khi hiệu chỉnh |
| Các cạnh và cạnh được đánh bóng | Mức độ nhám thẩm mỹ và chức năng | Phương pháp so sánh độ hoàn thiện được xác định, phán đoán trực quan không được trợ giúp |
| Phần kim loại màu mềm | Độ cứng thấp; nguy cơ bị san phẳng vĩnh viễn | Giới hạn vùng tiếp xúc; đo lại mẫu phần |
| Phần tường mỏng | Vết lõm cục bộ và hình bầu dục do tải trọng tập trung | Vị trí hỗ trợ dưới vùng cứng; kiểm tra độ tròn sau khi hiệu chỉnh |
| Các cạnh chức năng trên công cụ | Hình học cắt và chuẩn bị cạnh | Kiểm tra tình trạng cạnh; chỉ hiệu chỉnh ở các vùng không có chức năng |
Cán và rãnh dụng cụ cắt là trường hợp cực đoan của hàng cuối cùng, đó là lý do tại sao khoan súng và khoan lỗ sâu coi việc bảo vệ vùng tiếp xúc là đầu vào của quy trình bậc nhất cùng với việc lựa chọn mốc thời gian. Hệ thống phân cấp giống nhau - phân loại bề mặt, xác định việc kiểm tra, chứng minh lộ trình trên các mẫu - quy mô xuống công việc thanh thông thường.
Khi rủi ro bề mặt yêu cầu một lộ trình khác
Nếu các vùng tiếp xúc có sẵn không thể bảo toàn tính toàn vẹn của bề mặt hoặc phần được yêu cầu, quyết định đúng đắn có thể là một công cụ khác, một giai đoạn sản xuất khác, một phương pháp điều chỉnh khác, phụ cấp bổ sung, chiến lược đo lường không tiếp xúc, hoặc GIỮ đang chờ xem xét kỹ thuật. Không ép buộc một bộ phận đi theo lộ trình chưa được xác nhận để đáp ứng mục tiêu sản xuất. hàn đa tạp làm mát bằng chất lỏng là một dòng phôi trong đó rủi ro vùng tiếp xúc phải được xem xét trước bất kỳ chu kỳ ép nào.
Đối với ranh giới tường mỏng và lớp phủ, nhìn thấy làm thẳng trục rỗng tường mỏng Và đo độ thẳng tiếp xúc và không tiếp xúc.
Câu hỏi thường gặp
Làm miếng đệm mềm ngăn ngừa mọi hư hỏng bề mặt?
KHÔNG. Hình học liên hệ, đường dẫn lực, mảnh vụn, mặc, căn chỉnh và bề mặt phôi đều cần được xác nhận.
Rãnh cuộn có thể được tái sử dụng cho mọi phần không?
KHÔNG. Hình học mặt cắt, tình trạng tường, Yêu cầu về bề mặt và đường phản ứng xác định liệu rãnh có phù hợp hay không.
Chỉ kiểm tra trực quan là đủ?
KHÔNG. Quá trình này cũng phải thể hiện hình học ở trạng thái giải phóng và phương pháp chấp nhận bề mặt/tính năng đã được thống nhất.
Những lớp bề mặt nào cần được bảo vệ nhất?
Bề mặt mạ hoặc tráng, sườn đánh bóng, phần kim loại màu mềm, thành mỏng và các cạnh chức năng trên dụng cụ cắt. Mỗi loại có một dạng hư hỏng khác nhau - nứt lớp phủ, làm phẳng, vết lõm, hư hỏng cạnh - vì vậy phương pháp kiểm tra phải phù hợp với chế độ hư hỏng, và thử nghiệm mẫu phải chứng minh cả hình học bề mặt và trạng thái giải phóng.
Làm thế nào độ mài mòn của dụng cụ trở thành một tiêu chí khách quan?
Bằng cách ghi giới hạn có thể đo được vào hồ sơ dụng cụ trước khi bắt đầu sản xuất: độ lệch biên dạng rãnh so với dạng ban đầu, thay đổi kích thước của phần chèn, mảnh vụn bám vào mà việc lau chùi không thể loại bỏ được, hoặc đếm số chu kỳ hiệu chỉnh. Khi đạt đến giới hạn, bộ phận dụng cụ được thay thế hoặc sửa chữa lại và các bộ phận đầu tiên sau khi thay đổi được đánh giá lại theo quy tắc kiểm tra mẫu.
Vị trí hỗ trợ có thực sự ảnh hưởng đến hư hỏng bề mặt không?
Đúng, mạnh mẽ. Khoảng hỗ trợ và vị trí điểm nhấn xác định lực mà hoạt động cần, và bán kính cạnh xác định lực đó tập trung như thế nào. Di chuyển các giá đỡ đến gần vùng hiệu chỉnh hơn và giữ cho mọi cạnh tiếp xúc đều có bán kính thường làm giảm mức độ nghiêm trọng của nhân chứng hơn bất kỳ thay đổi nào về vật liệu chèn, bởi vì nó tấn công lực và hình học thay vì chỉ cặp tiếp điểm.
*Minh họa khái niệm kỹ thuật.*
Làm thẳng trước và sau khi mạ hoặc phủ
Làm thẳng trước và sau khi mạ hoặc phủ được xử lý như một chủ đề có rủi ro về công cụ và tiếp xúc bề mặt thay vì một URL độc lập. Xem lại độ cứng lớp phủ, ứng suất tiếp xúc và giới hạn gia công lại trên trang dụng cụ bảo vệ bề mặt và trên trang phôi liên quan trước khi chọn giai đoạn làm thẳng.
Các quyết định bảo vệ bề mặt như thế này hiển thị trực tiếp trên phần hoàn thiện – cái hướng dẫn đánh dấu dụng cụ bao gồm chi tiết thiệt hại liên lạc, Và quá thẳng và nứt bao gồm mặt biến dạng của cùng một rủi ro.