
Thanh truyền biến chuyển động quay thành chuyển động tịnh tiến dưới tác dụng của tải, căng thẳng, nén và uốn, triệu lần mỗi giờ hoạt động. Không giống như một trục, nó không có trục quay duy nhất để điều chỉnh. Hình học của nó tồn tại trong mối quan hệ giữa hai lỗ khoan - đầu lớn trên trục khuỷu và đầu nhỏ trên chốt cổ tay - và việc làm thẳng có nghĩa là khôi phục mối quan hệ đó: sự song song giữa các lỗ khoan, xoắn, khoảng cách trung tâm và hình dạng lỗ khoan, trong điều kiện lắp ráp và mô-men xoắn, thanh chạy trong.
Bài viết này nói về việc làm thẳng thân thanh kết nối. Hai tài nguyên liên quan trên trang này bao gồm một dòng phôi nhỏ hơn: cái giải pháp ép thẳng tay áo thanh nối và Máy ép thanh nối ZD90 làm thẳng slender sleeve-type link rods và ghim (Đường kính ø1,5–8 mm, 45–95 mm chiều dài) dành cho các dụng cụ điện và cụm lắp ráp - không phải thân thanh động cơ. Thân thanh truyền động cơ được thảo luận ở đây được hiệu chỉnh trên các giá đỡ và máy ép căn chỉnh thanh chuyên dụng tại các cửa hàng tái sản xuất động cơ; quy trình và logic chấp nhận bên dưới các tài liệu thực hành.
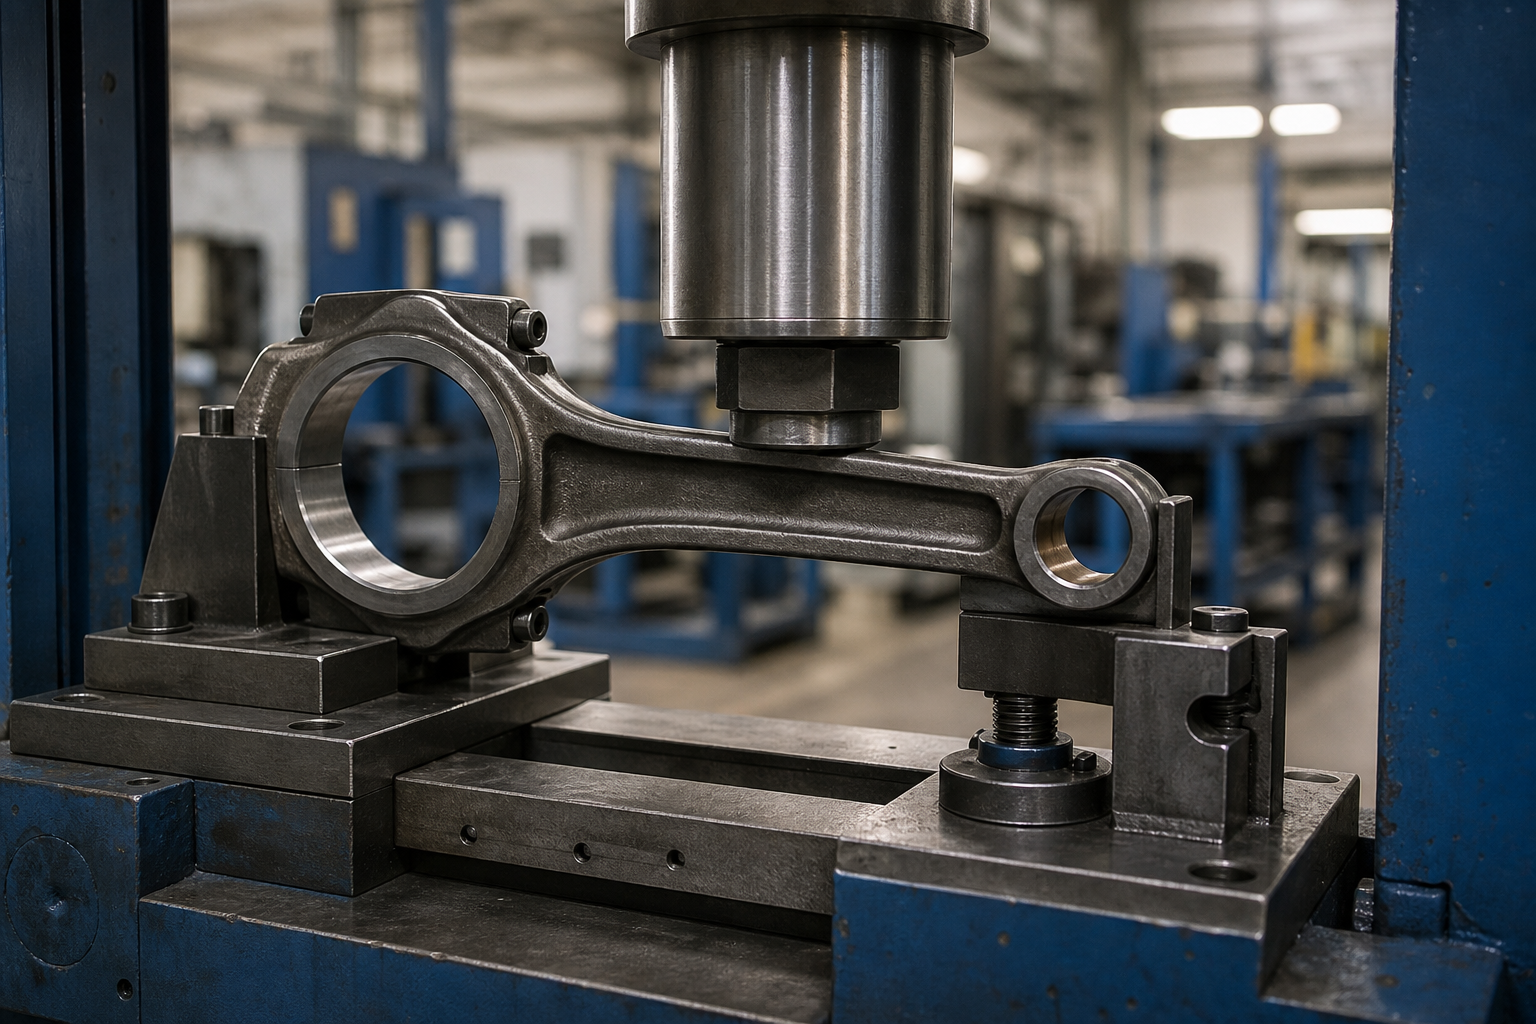
Cái gì “uốn cong” Phương tiện trên thanh kết nối
| Chế độ biến dạng | Những thay đổi gì | Lộ trình sửa chữa |
|---|---|---|
| Dầm uốn cong | Thân cây cung giữa các lỗ khoan; các lỗ khoan vẫn song song nhưng bù đắp | Nhấn hiệu chỉnh trên thân dầm chữ I giữa dụng cụ có đệm |
| Chùm xoắn | Một lỗ khoan quay quanh trục thân so với trục kia | Hiệu chỉnh xoắn trong thiết bị cố định thanh có bộ phận hạn chế cuối được kiểm soát |
| Lỗi song song lỗ khoan (uốn cong trong khung khoan) | Trục đầu nhỏ nghiêng không song song với trục đầu lớn trong mặt phẳng của thanh | Nhấn sửa tại các điểm xác định; xác minh trên vật cố định căn chỉnh |
| Biến dạng lớn | Hình bầu dục hoặc hình côn ở lỗ khoan đầu lớn, thường xảy ra sau khi bu-lông bị căng hoặc sự cố hỏng bu-lông thanh truyền | Không phải là vấn đề uốn cong: gia công mặt nắp và mài lại/ trau dồi, con đường phục hồi cổ điển |
| Biến dạng đầu nhỏ | Lỗ khoan không tròn hoặc mất kích thước | Khoan và đóng lại; xem giải pháp ép thẳng tay áo được tham khảo ở trên |
Ba hàng đầu là công việc ép thẳng vào thân cần. Hai cái cuối cùng thuộc về gia công lại. Các cửa hàng kết hợp chúng nhấn một cây gậy để buộc chỉ số đọc, bóp méo sự nhàm chán hơn nữa, và mất bộ phận - đó là lý do tại sao bước đo bên dưới tách phần uốn cong và độ xoắn khỏi hình dạng lỗ khoan trước khi bất cứ thứ gì được tải.
Đo lường trong phần lắp ráp, Tình trạng bị xoắn
Thanh kết nối là một bộ phận gồm hai mảnh theo quan điểm của đầu lớn. cái mũ, những khuôn mặt chia tay, các bu lông và mômen xoắn của chúng đều tham gia vào hình dạng cuối cùng của lỗ khoan, nên mọi phép đo đáng tin cậy đều tuân theo cùng một nguyên tắc:
- Kiểm tra vết nứt trước tiên - kiểm tra hạt từ tính của thân, mặt chia tay và vấu bu lông. Làm thẳng một thanh bị nứt sẽ biến một khuyết tật có thể phát hiện được thành một hư hỏng trong tương lai.
- Lắp nắp bằng bu lông mới hoặc loại tốt, mô-men xoắn theo đặc điểm kỹ thuật. Một thanh không bị xoắn đo lỗ khoan không tồn tại trong dịch vụ.
- Đặt thanh trên thiết bị cố định căn chỉnh: đầu lớn trên một trục cố định hoặc giữa các tấm kiểm tra, một cái ghim hoặc cây thông xuyên qua đầu nhỏ.
- Đọc phần uốn cong và độ xoắn bằng các chỉ báo quay số tại các điểm đo xác định — cách bố trí căn chỉnh thanh cổ điển được sử dụng trong việc tân trang động cơ trong nhiều thập kỷ.
- Đo kích thước lỗ khoan, khoảng cách trung tâm và tình trạng mặt nắp riêng biệt; đừng để lỗi khoan giả dạng uốn cong.

Lịch thi đấu, không phải mắt, định nghĩa sự thật. Các xưởng không có bộ căn chỉnh thanh cố gắng suy ra độ cong từ số đọc của cảm biến trên tấm bề mặt, đó trộn lẫn lỗi cố định, lỗi tấm và lỗi khoan vào một số. Tiêu chuẩn chuyên nghiệp — được phản ánh trong hoạt động tái sản xuất động cơ từ các cửa hàng thanh truyền chuyên dụng đến các nhà máy sản xuất động cơ — là một giá đỡ căn chỉnh chuyên dụng với cả hai lỗ khoan trên phần cứng đồng hồ đo.
Nhấn Chỉnh sửa trên I-Beam
Lỗi uốn cong và song song của thanh được khắc phục bằng cách nhấn thân giữa các giá đỡ giữ các vùng xác định của thanh:
- Hỗ trợ và ấn vào cán dầm chữ I và các phần trùm - không bao giờ xuyên qua lỗ khoan, một vấu bu lông, mặt phân khuôn hoặc đường dẫn dầu đã khoan.
- Đặt điểm nhấn tại điểm cao nhất đo được của độ lệch, với bán kính dụng cụ phù hợp với phần dầm để tiếp xúc không bị ảnh hưởng bởi các cạnh mặt bích.
- Chỉnh sửa từng bước nhỏ và kiểm tra lại bộ chỉnh răng sau mỗi lần nhấn; một que đo sạch sau hai lần ánh sáng đi qua là một phần tốt hơn một que ép một lần mạnh.
- Mong đợi sự hồi phục và cố tình thiết lập nó: logic bù tương tự được sử dụng trên trục được áp dụng, và chùm cứng ngắn của thanh làm cho việc vượt quá dễ dàng.
- Sau lần nhấn cuối cùng, xác minh lại lỗ khoan, khoảng cách tâm và mô-men xoắn nắp trước khi nhả bộ phận - nhấn chùm tia sẽ dịch chuyển hình học lỗ khoan một phần mười, và trình tự phục hồi phải biết đường cơ sở mới.

Độ cứng của vật cố định là một nửa quá trình. Băng ghế dự bị uốn cong, và công việc hiệu chỉnh được thực hiện dựa trên bệ chuyển động sẽ tạo ra những kết quả không thể lặp lại - một nguyên tắc của xưởng máy có kinh nghiệm áp dụng cho các thanh cũng như cho bất kỳ công việc ép nào. Máy duỗi thanh chuyên dụng giải quyết vấn đề đó bằng khung kẹp cứng và dụng cụ dành riêng cho thanh. Nguyên tắc tương tự — cố định cứng nhắc cộng với phản hồi được đo lường — chi phối các cơ chế sản xuất của chúng tôi chẳng hạn như Máy ép thanh nối ZD90, chạy thẳng tự động theo vòng kín (cho ăn, đo lường, servo chính xác, kiểm tra lại) trên các thanh liên kết kiểu tay áo nhỏ.
Dấu hiệu dụng cụ là một khiếm khuyết về chất lượng theo đúng nghĩa của chúng. Thanh là các bộ phận đã hoàn thiện vào thời điểm chúng được đưa đến máy ép - các lỗ gia công, bề mặt chia tay phải đối mặt, đôi khi có các phần vỏ được mài bắn - vì vậy đe và giá đỡ cần có miếng đệm hoặc miếng đệm phù hợp với bán kính, và bất kỳ dấu vết nhân chứng nào còn sót lại trên chốt chốt, Lỗ dầu hoặc mặt chia cắt là căn cứ để kiểm tra lại bộ phận bị ảnh hưởng trước khi di chuyển thanh.
Làm thẳng các vị trí bên trong trình tự phục hồi
Thực hành tái sản xuất động cơ tiến hành phục hồi thanh nối theo trình tự đã đặt hàng, và việc duỗi thẳng có một vị trí cố định trong đó:
- Kiểm tra vết nứt và làm sạch. Thanh có chỉ dẫn rời khỏi dòng ở đây.
- Làm thẳng. Chỉnh sửa độ cong và độ xoắn của chùm tia trên bộ căn chỉnh và nhấn; kiểm tra lại trong lịch thi đấu.
- Gia công mặt chia tay. Các mặt chia nắp và que được làm nổi thật, đóng lỗ khoan nhỏ hơn.
- Thay thế bu lông và mô-men xoắn. Bu lông mới theo đặc điểm kỹ thuật trước khi khoan bất kỳ công việc nào.
- Phục hồi lỗ khoan. Trau dồi cho những chỉnh sửa nhỏ hoặc khoan/xoay cho những chỉnh sửa lớn hơn, hoàn thiện phần lớn về kích thước, độ tròn và khoảng cách trung tâm.
- Xác minh cuối cùng và quản lý cân nặng. Sự song song, xoắn, khoảng cách trung tâm, và kết hợp trọng lượng trong bộ động cơ.
Thứ tự quan trọng. Làm thẳng trước khi gia công mặt chia tay có nghĩa là các thao tác khoan hoàn thành một dầm thẳng; làm thẳng sau khi khoan sẽ kéo lỗ khoan đã hoàn thiện ra khỏi vị trí. Và bởi vì gia công mặt cộng với phục hồi lỗ khoan sẽ loại bỏ vật liệu, Kiểm soát khoảng cách trung tâm là một kỷ luật phục hồi, không phải là một cái thẳng - máy tiện que và trau dồi, không phải báo chí, giữ nó.

Biết sự kiện làm cong cây gậy
Quyết định khắc phục bắt đầu từ lịch sử lỗi, bởi vì cùng một chỉ báo có thể có ý nghĩa rất khác nhau:
| Sự kiện thất bại | Chữ ký hình học điển hình | Logic bố trí |
|---|---|---|
| Khóa nước / nuốt mảnh vụn | Chùm tia uốn cong hoặc bù đầu nhỏ, thường xuyên bị hư hỏng piston trong bộ | Bộ phận chịu sốc; kiểm tra vết nứt, nghiêng về phía thay thế |
| Vòng quay quá mức / tiếp điểm van | Dầm uốn kết hợp xoắn; biến dạng đầu nhỏ | Nhiều chế độ tải qua năng suất; thay thế trừ khi thiệt hại được chứng minh là nhẹ |
| Cơn co giật mang / quay | Sự đổi màu lớn và biến dạng lỗ khoan, màu nhiệt trên thân | Nhiệt làm thay đổi phản ứng của vật liệu; kiểm tra MPI và độ cứng đầy đủ trước khi đưa ra bất kỳ quyết định nào |
| Độ căng bu lông thanh hoặc mô-men xoắn không đúng | Hình bầu dục đầu lớn với các mặt chia tay rõ ràng | Lộ trình cải tạo: khuôn mặt, bu lông mới, khoan và trau dồi |
| Gia công / xử lý biến dạng | Cung nhỏ nhất quán trong một lô sản xuất hoặc sửa chữa | Trường hợp hiệu chỉnh đơn giản; ổn định và có thể lặp lại |
Những thanh nào có thể được duỗi thẳng
| Loại thanh | Vị trí trên thẳng |
|---|---|
| Thanh thép rèn (ô tô, dầu diesel, nông nghiệp) | Ứng cử viên sửa lỗi cổ điển; trình tự phục hồi bao gồm duỗi thẳng theo tiêu chuẩn |
| bột kim loại / que thiêu kết | Nói chung là thay thế, không bị uốn cong; hành vi nứt của vật liệu làm cho việc chỉnh sửa báo chí trở thành một quyết định rủi ro |
| Thanh nhôm (một số hiệu suất và động cơ nhỏ) | Hành vi mệt mỏi vật chất lập luận để thay thế; tuân theo vị trí dịch vụ của nhà sản xuất động cơ |
| gãy xương (nứt) gậy | Mặt mũ không thể gia công được, vậy là việc cải tạo kiểu cổ điển đã bị loại bỏ; hiệu chỉnh lỗ khoan và bất kỳ sự uốn cong nào đều phải tuân theo quy định của OEM |
| Thanh bị hỏng bu-lông hoặc có lịch sử bị giật | Kiểm tra vết nứt và xử lý trước khi sửa chữa; sự kiện tải làm cong nó có thể đã gây ra thiệt hại vô hình |
Đây cũng là nơi kỹ thuật trung thực đánh bại sự lạc quan: một số chủ đề trên diễn đàn hỏi liệu một thanh bị cong do khóa nước hoặc sự kiện quay quá tốc độ có nên được làm thẳng không, và câu trả lời hiệu quả trong chế tạo động cơ chuyên nghiệp là mức độ nghiêm trọng của sự kiện quyết định. Ánh sáng, sự uốn cong có thể đo lường được trong một quá trình rèn âm thanh khác là lãnh thổ được cải tạo; một thanh đã bị nén, sản lượng quá khứ bị xoắn hoặc bị sốc là một sự thay thế, bất cứ điều gì chỉ báo nói sau khi nhấn.
Tiêu chí chấp nhận phản ánh động cơ đang chạy
| Yếu tố chấp nhận | Những gì cần chỉ định |
|---|---|
| Khoan song song (uốn cong) | Giới hạn độ lệch trên chiều dài thước đo đã nêu, được đo trên bộ căn chỉnh trong điều kiện mô-men xoắn |
| xoắn | Giới hạn độ lệch góc giữa các trục khoan, thiết lập tương tự |
| Kích thước lỗ khoan, độ tròn và độ côn | Mỗi bản vẽ sau khi hoàn thiện/khoan lần cuối, không phải sau khi nhấn |
| Khoảng cách trung tâm | Tối thiểu và tối đa, được kiểm soát ở giai đoạn gia công bằng khớp nối bộ thanh |
| Kiểm tra vết nứt | MPI trước khi làm thẳng và sau lần chỉnh sửa cuối cùng nếu được chỉ định |
| Trọng lượng và sự cân bằng | Hạng trọng lượng trong bộ động cơ; ảnh hưởng của bobweight được ghi lại trong đó sự cân bằng diễn ra sau đó |
| Tình trạng bu lông | Bu lông mới hoặc đủ tiêu chuẩn, ghi lại mô-men xoắn, không tái sử dụng ốc vít kéo dài |
Câu hỏi thường gặp
Thanh nối bị cong có thể duỗi thẳng một cách an toàn không??
Một thanh thép rèn có đèn, uốn cong được đo rõ ràng và kiểm tra vết nứt sạch sẽ được làm thẳng và phục hồi thường xuyên. Thanh có uốn cong nghiêm trọng, xoắn vì quá tải, lỗi bu lông, hoặc làm từ bột kim loại, vật liệu rèn bằng nhôm hoặc đứt gãy là những ứng cử viên thay thế. Sự kiện gây ra khúc cua cũng quan trọng như chính khúc cua đó.
Tại sao đo với nắp vặn?
Bởi vì lỗ khoan lớn chỉ tồn tại ở dạng hình học chạy có nắp, bu lông và mô-men xoắn được áp dụng. Các kết quả đo được trên nắp lỏng đo độ hở của cụm và độ dốc của lỗ bu lông cũng như độ uốn cong.
Việc làm thẳng có ảnh hưởng đến lỗ khoan không?
Đúng, nhẹ nhàng, đó là lý do tại sao việc làm thẳng lại diễn ra trước quá trình phục hồi lỗ khoan trong trình tự phục hồi. Nhấn chùm tia có thể dịch chuyển hình học lỗ khoan một lượng nhỏ; các thao tác chia khuôn mặt và mài giũa theo kích thước khôi phục, độ tròn và khoảng cách tâm trên chùm tia đã hiệu chỉnh.
Sửa thanh xoắn như thế nào?
Xoắn được sửa chữa xoắn: thanh được kẹp ở đầu lớn trong một vật cố định cứng, và xoay ngược chiều có kiểm soát được áp dụng quanh trục chùm tia ở đầu nhỏ, tăng dần, với việc kiểm tra lại bộ chỉnh răng sau mỗi lần chỉnh sửa. Hiệu chỉnh xoắn cần được thận trọng hơn vì nó tác động lên chùm tia khi bị cắt, và trên cần có tiền sử bị giật hoặc quá tải, đó thường là tình huống thay thế hơn là điều chỉnh.
Việc nắn thẳng thanh truyền có liên quan đến việc nắn thẳng trục khuỷu không?
Các bộ phận gặp nhau trong động cơ, và cả hai đều gây mệt mỏi nghiêm trọng, nhưng cách đo lường hoàn toàn khác. Trục khuỷu được điều chỉnh theo trục tạp chí chính của nó như được mô tả trong phần giải pháp nắn thẳng trục khuỷu, trong khi thanh kết nối hoàn toàn không có trục quay - nó được điều chỉnh theo mối quan hệ lỗ khoan trên thiết bị cố định căn chỉnh.
Xây dựng giải pháp xung quanh hai trục khoan
Giải pháp nắn thẳng thanh nối dựa trên 4 quyết định cố định: kiểm tra vết nứt trước khi tải, phép đo trong điều kiện mô-men xoắn trên một thiết bị cố định căn chỉnh thực, nhấn hiệu chỉnh giới hạn ở chùm tia giữa đệm, dụng cụ phù hợp với bán kính, và điều chỉnh lại trình tự điều khiển nên nhàm chán, khuôn mặt và khoảng cách trung tâm được hoàn thành sau khi chùm tia là đúng. Với những người tại chỗ, Thiết bị làm thẳng thanh chuyên dụng biến việc đánh giá việc sửa chữa tốn nhiều công sức thành một quy trình lặp lại ở cửa hàng — và cho bạn biết một cách trung thực khi nào cần thay thanh.
Whether you are upgrading an existing connecting rod line or buying new, cái hướng dẫn lựa chọn máy ép tóc và budget picture for a straightening machine frame the trade-offs before you talk to suppliers.