
Trục khuỷu là bộ phận chịu mỏi đa trục, không phải là trục tròn thông thường. Các tạp chí ổ trục chính của nó phải thiết lập một trục quay chung, trong khi mỗi trục khuỷu thanh kết nối có chủ ý đi theo một quỹ đạo lệch. Mạng, đối trọng, mặt đẩy, bán kính phi lê, lỗ dầu, Các đặc điểm của mũi và mặt bích bánh đà đều ảnh hưởng đến việc đo lường và đường dẫn tải an toàn.
Do đó, giải pháp làm thẳng trục khuỷu đáng tin cậy phải trả lời được năm câu hỏi trước khi lựa chọn máy.:
- Đây có phải là trục khuỷu sản xuất, một bộ phận tái sản xuất hoặc sửa chữa động cơ nhỏ?
- Trục tạp chí chính và điều kiện hỗ trợ nào xác định bản đồ uốn cong?
- Độ lệch có phải là sự uốn cong tổng thể có thể sửa được không, lỗi mẫu tạp chí địa phương, vấn đề về vật liệu mài hoặc tình trạng nứt/hư hỏng?
- Áp lực nào, lộ trình làm thẳng hoặc uốn được phê duyệt cho giai đoạn vật liệu và quy trình?
- Hình học sẽ được phát hành như thế nào, tính toàn vẹn của phi lê, trợ cấp mài và số dư cuối cùng được xác minh?
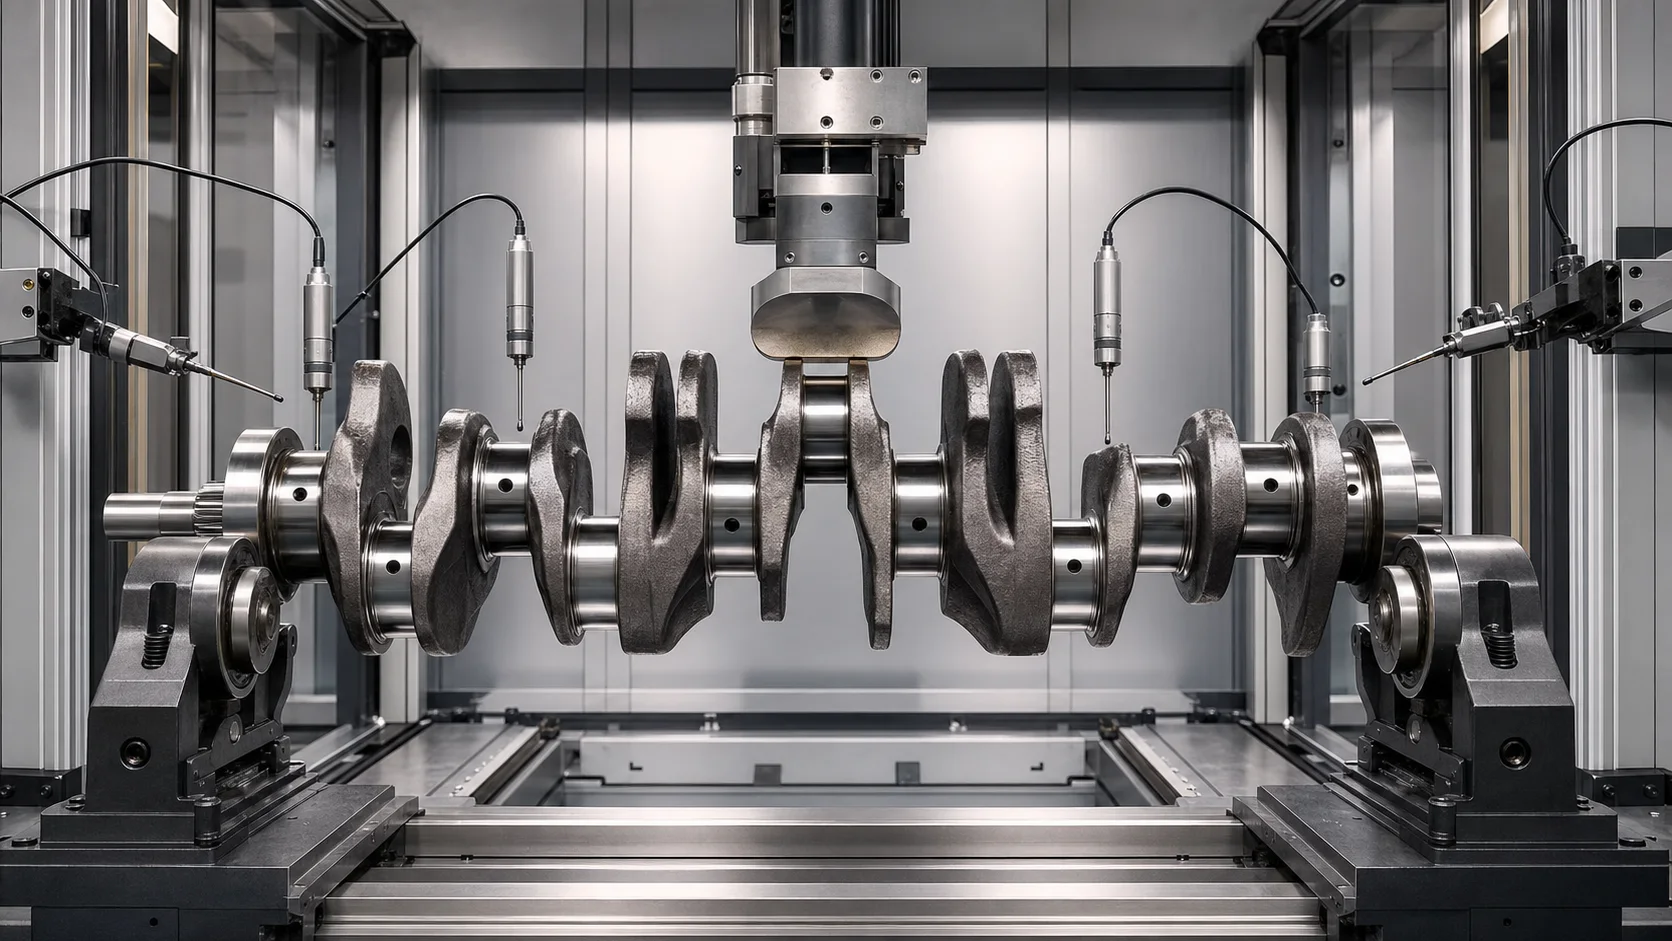
*Minh họa khái niệm kỹ thuật: một trục khuỷu đa điểm được hỗ trợ và đo lường cho một nghiên cứu hiệu chỉnh có kiểm soát. Nó không phải là một bức ảnh trang web của khách hàng. Vùng tiếp xúc thực tế, giới hạn lực và cấu trúc máy yêu cầu các bản vẽ và thử nghiệm mẫu đại diện.*
Làm thẳng trục khuỷu không phải là một thị trường
Kết quả DataForSEO cho crankshaft straightening machine hiển thị một số mục đích tìm kiếm khác nhau trên cùng một trang kết quả: dụng cụ sửa chữa động cơ nhỏ, máy ép thủy lực nhà xưởng, thiết bị sửa chữa trục khuỷu lớn và hệ thống cán sâu/làm thẳng cuộn sản xuất cao. Những thứ này không nên được kết hợp thành một ưu đãi máy chung.
| Gia đình trục khuỷu | Bối cảnh điển hình | Tuyến đường kỹ thuật |
|---|---|---|
| Trục khuỷu ô tô rèn | Kiểm soát sản xuất giữa các hoạt động gia công | Đo lường tự động cộng với áp suất được xác nhận hoặc quá trình làm thẳng cuộn |
| Động cơ diesel lớn, trục khuỷu hàng hải hoặc công nghiệp | Sản xuất mới hoặc sửa chữa chuyên dụng | Xử lý nặng, nhiều hỗ trợ và tuyến đường lăn/áp lực dành riêng cho dự án |
| Tái chế trục khuỷu | Mặc, nhiệt, lịch sử sự cố hoặc hư hỏng vòng bi | Điều tra, quyết định mài và sửa chữa trước khi nắn thẳng |
| Tay quay động cơ trục đứng nhỏ | Thị trường dụng cụ sửa chữa nhỏ gọn | Sản phẩm riêng biệt, phong bì cố định và an toàn |
| Trục khuỷu tích hợp hoặc ép | Nhiều trang web được lắp ráp, chân và nhiễu phù hợp | Quá trình căn chỉnh lắp ráp; không phải là một công thức tay quay giả mạo một mảnh |
| Trục khuỷu đúc hoặc sắt nốt | Hiện tượng mỏi và nứt đặc trưng của vật liệu | Phê duyệt luyện kim và nghiên cứu hiệu chỉnh hạn chế |
Trang này tập trung vào trục khuỷu công nghiệp và ô tô nguyên khối. Máy ép tóc loại nhỏ dành cho thiết bị cắt cỏ hoặc trục khuỷu xe máy lắp sẵn cần một giải pháp khác.
Xác định giải phẫu trục khuỷu và chuỗi dữ liệu
Đề xuất kỹ thuật phải xác định mọi tính năng chức năng:
- tất cả các tạp chí ổ trục chính và đánh số của chúng;
- chốt khuỷu thanh nối, pha đột quỵ và góc;
- lưới và đối trọng;
- mũi trước, thời gian, rãnh then, tính năng spline hoặc bánh răng;
- mặt bích phía sau, giao diện lỗ khoan và bánh đà;
- mặt lực đẩy và mốc chuẩn trục;
- chủ yếu- và bán kính phi lê pin-journal;
- lỗ dầu, khoan chéo và đoạn nội bộ;
- vùng cứng hoặc cán sâu;
- lỗ cân bằng, miếng đệm xay hoặc các tính năng cân bằng bổ sung;
- trung tâm hoặc dữ liệu quy trình tạm thời;
- kho nghiền theo nhật ký và giai đoạn xử lý.
Trục chung của tạp chí chính thường kiểm soát quyết định uốn cong tổng thể. Các chốt quay có chủ ý lệch tâm và phải được đánh giá tương ứng với trục chính, đột quỵ và giai đoạn. Chuyển động hướng tâm thô của trục khuỷu không phải là bằng chứng trực tiếp của trục bị cong.
Đóng băng giai đoạn sản xuất hoặc sửa chữa
Sau khi rèn và gia công thô
Phần có thể chứa quy mô, biến thể chứng khoán và các tính năng dữ liệu chưa hoàn thành. Hiệu chỉnh có thể hỗ trợ gia công tiếp theo, nhưng hệ thống đo lường phải phân biệt sự biến thiên của phôi với sự dịch chuyển trục thực tế.
Sau món chính- và gia công trước ghim nhật ký
Các nhật ký chức năng và dữ liệu quy trình có sẵn trong khi vẫn còn trợ cấp nghiền. Hegenscheidt mô tả cán sâu và cán thẳng sau khi gia công trước, với TIR ổ trục chính được đo trước khi tính toán hiệu chỉnh. Điều này khẳng định rằng giai đoạn quy trình và kế hoạch tồn kho không thể tách rời.
Sau khi xử lý nhiệt hoặc làm cứng bề mặt
Ứng suất dư, độ cứng và độ đàn hồi có thể thay đổi. Công thức lực/chuyển vị từ phôi mềm không thể tự động được chuyển sang trục khuỷu cứng. Rủi ro crack và kiểm tra sau quá trình trở thành cổng chấp nhận rõ ràng.
Sau khi cán sâu phi lê
Cán sâu được sử dụng để tạo ra ứng suất dư nén ở các miếng phi lê chịu tải trọng cao. Hoạt động hiệu chỉnh tiếp theo không được phá hủy điều kiện phi lê dự định hoặc áp đặt một đường biến dạng không được xác nhận. Cấm tiếp xúc áp lực trên miếng phi lê trừ khi người thiết kế trục khuỷu phê duyệt một quy trình chuyên dụng.
Trước khi mài lần cuối
Việc làm thẳng có thể làm giảm lượng giấy cần thiết để tạo ra trục tạp chí chính chung. Bản đồ gửi đi phải chứng minh mọi tạp chí vẫn còn đủ phụ cấp mài.
Sau khi mài lần cuối
Đường kính tạp chí, sự tròn trịa, bề mặt hoàn thiện, hình học phi lê và các mặt lực đẩy có chức năng. Liên hệ trở nên hạn chế hơn, và lộ trình nghiền lại/sửa chữa/loại bỏ có thể an toàn hơn so với việc điều chỉnh áp suất thêm.
Dịch vụ hoặc tái sản xuất
Thiệt hại do nhiệt, mang bắt giữ, ghi điểm, vết nứt, mài trước, hàn, mạ hoặc làm thẳng trước có thể làm thay đổi rủi ro. Phải có lịch sử sửa chữa và hồ sơ kiểm tra trước khi áp dụng vũ lực.
| Sân khấu | Cơ hội chính | Rủi ro chính | Bằng chứng bắt buộc |
|---|---|---|---|
| Rèn thô | Giảm sự mất cân bằng gia công | Hình học mặt nạ biến thể cổ phiếu | Dữ liệu quy trình đủ điều kiện và bản đồ chứng khoán |
| Gia công trước | Bản đồ uốn cong đa tạp chí có sẵn | Tham chiếu hỗ trợ sai | TIR nhật ký chính và trợ cấp nghiền |
| xử lý nhiệt | Sửa biến dạng xử lý nhiệt | Sự hồi phục và bắt đầu vết nứt | Thử nghiệm vật liệu/độ cứng và chuyển vị lực |
| Cán sâu | Phối hợp quá trình chạy ra và cường độ phi lê | Thiệt hại đối với tình trạng phi lê nén | Phê duyệt của chủ sở hữu quy trình và bảo vệ phi lê |
| Kết thúc mặt đất | Cứu hộ trong hình học cuối cùng | Hư hỏng bề mặt/hình thức và mất hàng | Giới hạn kiểm tra và sửa chữa toàn bộ nhật ký/phi lê |
| Trả lại dịch vụ | Khôi phục một thành phần có thể sửa chữa được | Sự mệt mỏi tiềm ẩn, hư hỏng do nhiệt hoặc sửa chữa trước | NDT, lịch sử, nguyên tắc về chứng khoán và định đoạt |
Tách các tạp chí chính khỏi các chốt ghim bù đắp
Marposs mô tả phép đo trục khuỷu để đo cả đường kính tạp chí chính quay quanh trục hình học chính và đường kính tạp chí chốt theo đường quỹ đạo quanh trục đó. Đây là yêu cầu tách tín hiệu cơ bản.
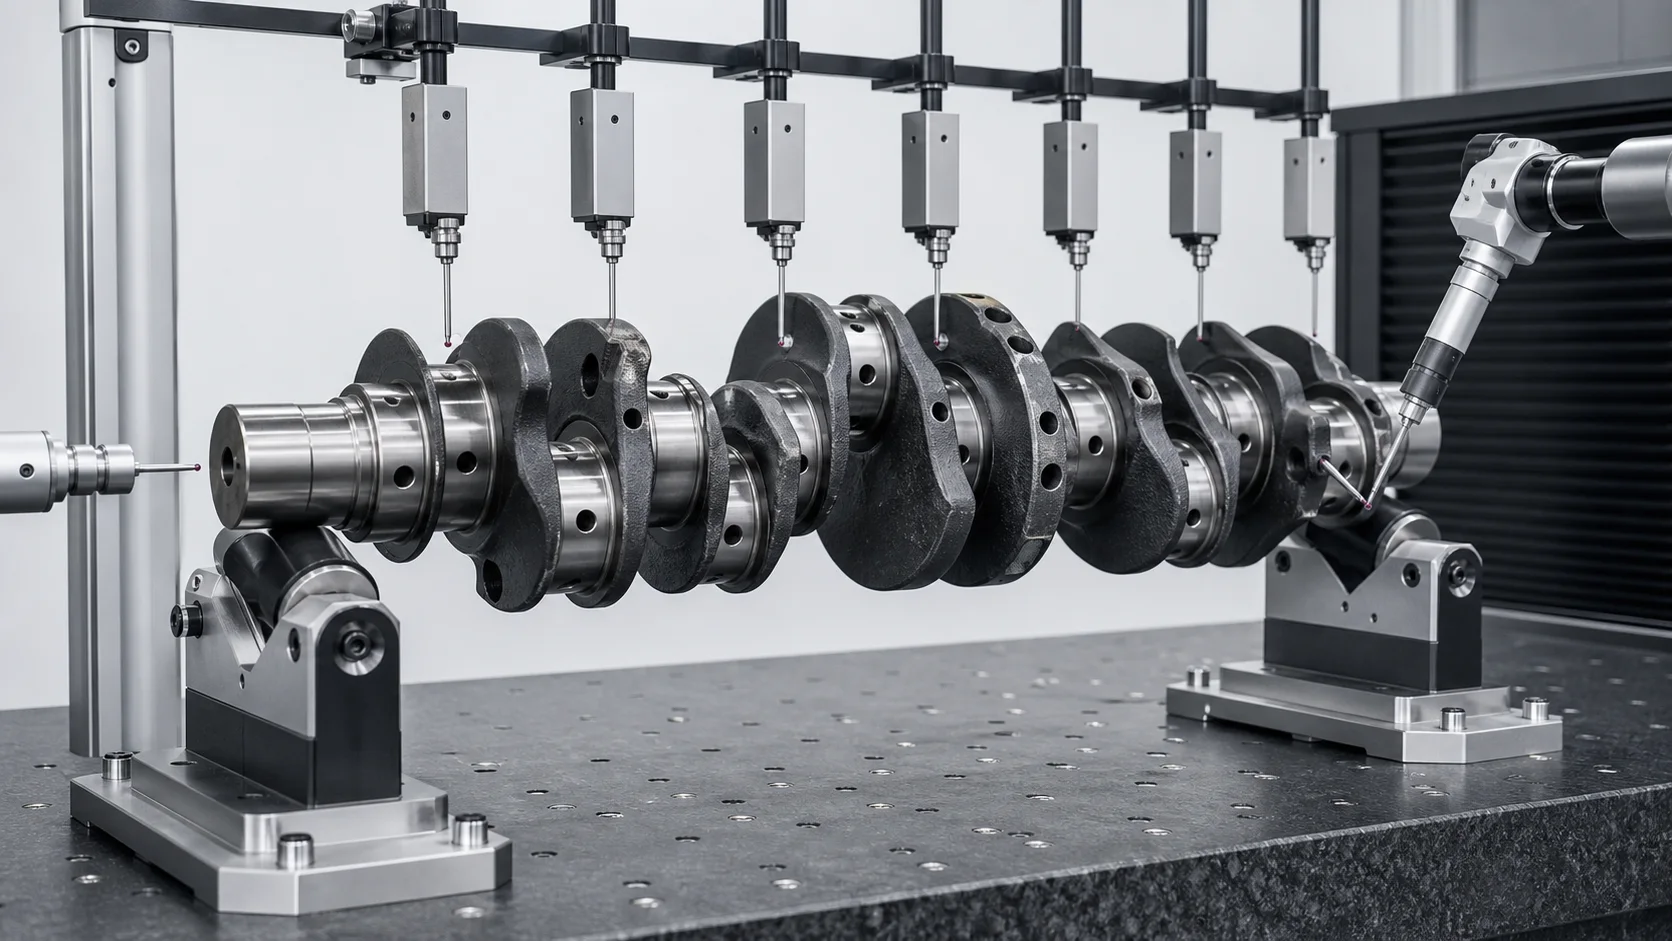
*Minh họa khái niệm kỹ thuật: bản đồ uốn cong của tạp chí chính và hình học trục khuỷu bù đắp yêu cầu các rãnh đo riêng biệt. Vị trí thăm dò thực tế, mô hình xoay và mặt nạ đặc trưng tuân theo sơ đồ tương quan giữa bản vẽ và thước đo.*
| Đường đo | What It Establishes | Common Error if Misused |
|---|---|---|
| Tất cả các tạp chí chính | Bản đồ đảo và uốn cong trục chung | Thùy địa phương được hiểu là uốn cong toàn cầu |
| Tạp chí chính phía trước và phía sau | Trục hỗ trợ/tham chiếu | Kết thúc sát thương thiên vị toàn bản đồ |
| tay quay | Đường kính, quỹ đạo, quan hệ đột quỵ và pha | Độ lệch tâm có chủ ý được hiểu là lệch tâm |
| Mặt lực đẩy | Vị trí trục và độ đảo mặt | Burrs hoặc mặc địa phương thống trị việc đọc |
| Mũi trước và mặt bích phía sau | Mối quan hệ thành phần được kết nối | Lỗi tính năng được coi là uốn cong trục |
| Độ tròn/hình trụ của tạp chí | Biểu mẫu địa phương | Giá trị TIR thấp che giấu lỗi biểu mẫu cục bộ |
| Vùng phi lê và lỗ dầu | Điều kiện kết cấu và bề mặt | Một khiếm khuyết nghiêm trọng về mệt mỏi bị bỏ qua |
| Mặt phẳng hiệu chỉnh cân bằng | Điều kiện trục khối | Sự cân bằng bị nhầm lẫn với độ thẳng hình học |
Hệ thống đo trục khuỷu của Nidec phân loại riêng đường kính ngoài của trục và chốt. Marposs cũng hỗ trợ chiều cuối cùng hoặc liên hoạt động, đo lường hình học và không phá hủy. Bài học có thể chuyển nhượng không phải là giá trị chính xác của đối thủ cạnh tranh; đó là sự cần thiết của một kế hoạch kiểm tra đa đặc tính dựa trên bản vẽ.
Chọn tài liệu tham khảo hỗ trợ chính xác
Độ đảo trục khuỷu có thể được đo:
- giữa các trung tâm đủ tiêu chuẩn;
- ở cuối tạp chí chính;
- trên các con lăn chữ V đã chọn;
- trong các giá đỡ tương đương với ổ trục;
- trong máy mài hoặc thiết lập máy đo chuyên dụng.
Hegenscheidt liệt kê phép đo độ đảo được tham chiếu đến tâm hoặc khối chữ V. Các thiết lập này không tự động tạo ra kết quả giống hệt nhau. Giải pháp phải xác định:
- tạp chí hỗ trợ vật lý và tọa độ;
- điều kiện trung tâm và phương pháp đánh giá;
- bù độ tròn tạp chí;
- hạn chế dọc trục và chuyển động được phép;
- góc quay và chỉ số góc;
- độ võng trọng lực cho trục khuỷu lớn;
- lực cảm biến và mặt nạ tính năng;
- độ lặp lại trạng thái phát hành;
- mối tương quan với máy xay và máy đo của khách hàng.
Máy không được thay đổi mốc chuẩn giữa chừng trong vòng hiệu chỉnh mà không có nghiên cứu tương quan và chuyển đổi được thiết lập.
Áp lực, Làm thẳng cuộn và làm mịn là những quá trình khác nhau
Làm thẳng áp lực có kiểm soát
Máy in áp dụng tải ba điểm cục bộ hoặc tải bị ràng buộc tại khu vực tạp chí chính đã được phê duyệt. Thiết bị sửa chữa hạng nặng của Gleason thể hiện một lộ trình thị trường trong đó hỗ trợ, các phím giữ phía trên và một thanh ram có thể di chuyển được bản địa hóa công việc xung quanh một tạp chí đã chọn. Bố cục và công suất chính xác của đối thủ cạnh tranh không phải là thông số kỹ thuật của StraighteningTech.
Việc làm thẳng áp lực đòi hỏi:
- chẩn đoán uốn cong toàn cầu đã được xác minh;
- đường dẫn tải được phê duyệt thông qua các tạp chí/trang web;
- dụng cụ tiếp xúc bán kính rộng;
- trần lực và chuyển vị;
- đặc tính hồi xuân;
- dỡ hàng hoàn toàn trước khi chấp nhận;
- kiểm tra vết nứt và bề mặt sau hiệu chỉnh.
cuộn thẳng
Hegenscheidt kết hợp cán sâu phụ thuộc vào góc, Đo TIR ổ trục chính và làm thẳng cuộn. Đây là công nghệ sản xuất gắn liền với xử lý philê và hình học trước khi nghiền. Nó không nên được mô tả như một máy ép thanh nhiều cuộn thông thường.
Peing
SERP của thị trường sửa chữa cũng hiển thị các phương pháp xử lý. Peening thay đổi ứng suất dư cục bộ và yêu cầu hướng dẫn công việc có trình độ riêng, điều khiển vận hành, quy tắc bề mặt và kiểm tra. Nó không phải là một sự thay thế tự động cho việc làm thẳng áp lực, và bài viết này không yêu cầu một công thức làm khuôn phổ biến.
| Phương pháp | Tiềm năng phù hợp | Kiểm soát chính | Đừng Giả Định |
|---|---|---|---|
| Làm thẳng áp lực | Trục khuỷu trần được phê duyệt với đường dẫn tải an toàn | Lực lượng, sự dịch chuyển, khoảng thời gian hỗ trợ và phát hành TIR | Phi lê/tạp chí thành phẩm chịu được sự tiếp xúc |
| cuộn thẳng | Quy trình sản xuất được tích hợp với hoạt động tạp chí/phi lê | Bản đồ cuộn và tạp chí chính phụ thuộc vào góc | Dụng cụ tương tự phù hợp với mọi gia đình tay quay |
| Peing | Phương pháp sửa chữa chuyên nghiệp | Vị trí, cường độ, ứng suất dư và kiểm tra bề mặt | Việc đập búa vốn đã an toàn hoặc có thể lặp lại |
| mài | Hình dạng/đường kính cục bộ và độ lệch tâm hạn chế trong kho | Hình học tạp chí và loại bỏ cổ phiếu | Mài có thể loại bỏ mọi uốn cong toàn cầu |
| Thay thế/từ chối | Nứt, đốt cháy, không đủ hàng hoặc đường dẫn tải không an toàn | Bố trí kỹ thuật | Mỗi trục khuỷu bị cong đều có thể sửa chữa được |
Xây dựng Bản đồ liên hệ được bảo vệ
Vùng cấm báo chí và không hỗ trợ mặc định
- chủ yếu- và bán kính phi lê pin-journal;
- lỗ dầu và khoan chéo;
- bù trừ các trục khuỷu trừ khi có tuyến đường chuyên dụng phê duyệt chúng;
- mặt đẩy và mặt bích đã hoàn thiện;
- rãnh then, đường trục, chủ đề và tính năng thời gian;
- lỗ cân bằng và tính năng hiệu chỉnh khối lượng cục bộ;
- chuyển tiếp web sắc nét và các cạnh đối trọng mỏng;
- cán sâu, cảm ứng cứng, thấm nitơ, hàn, vùng mạ hoặc sửa chữa;
- nứt, bị đốt cháy, bề mặt có vết xước hoặc chịu ảnh hưởng nhiệt;
- tạp chí đã hoàn thành mà không có sự chấp thuận công cụ được bảo vệ.
Các khu vực có khả năng được phê duyệt
- đất tạp chí chính thô hoặc bán thành phẩm với lượng dự trữ đầy đủ;
- vòng cổ xử lý hoặc phần mở rộng hy sinh;
- đường dẫn tải web/tạp chí được nhà thiết kế phê duyệt;
- các vị trí tiếp xúc lăn chuyên dụng được xác định bởi quy trình sản xuất.
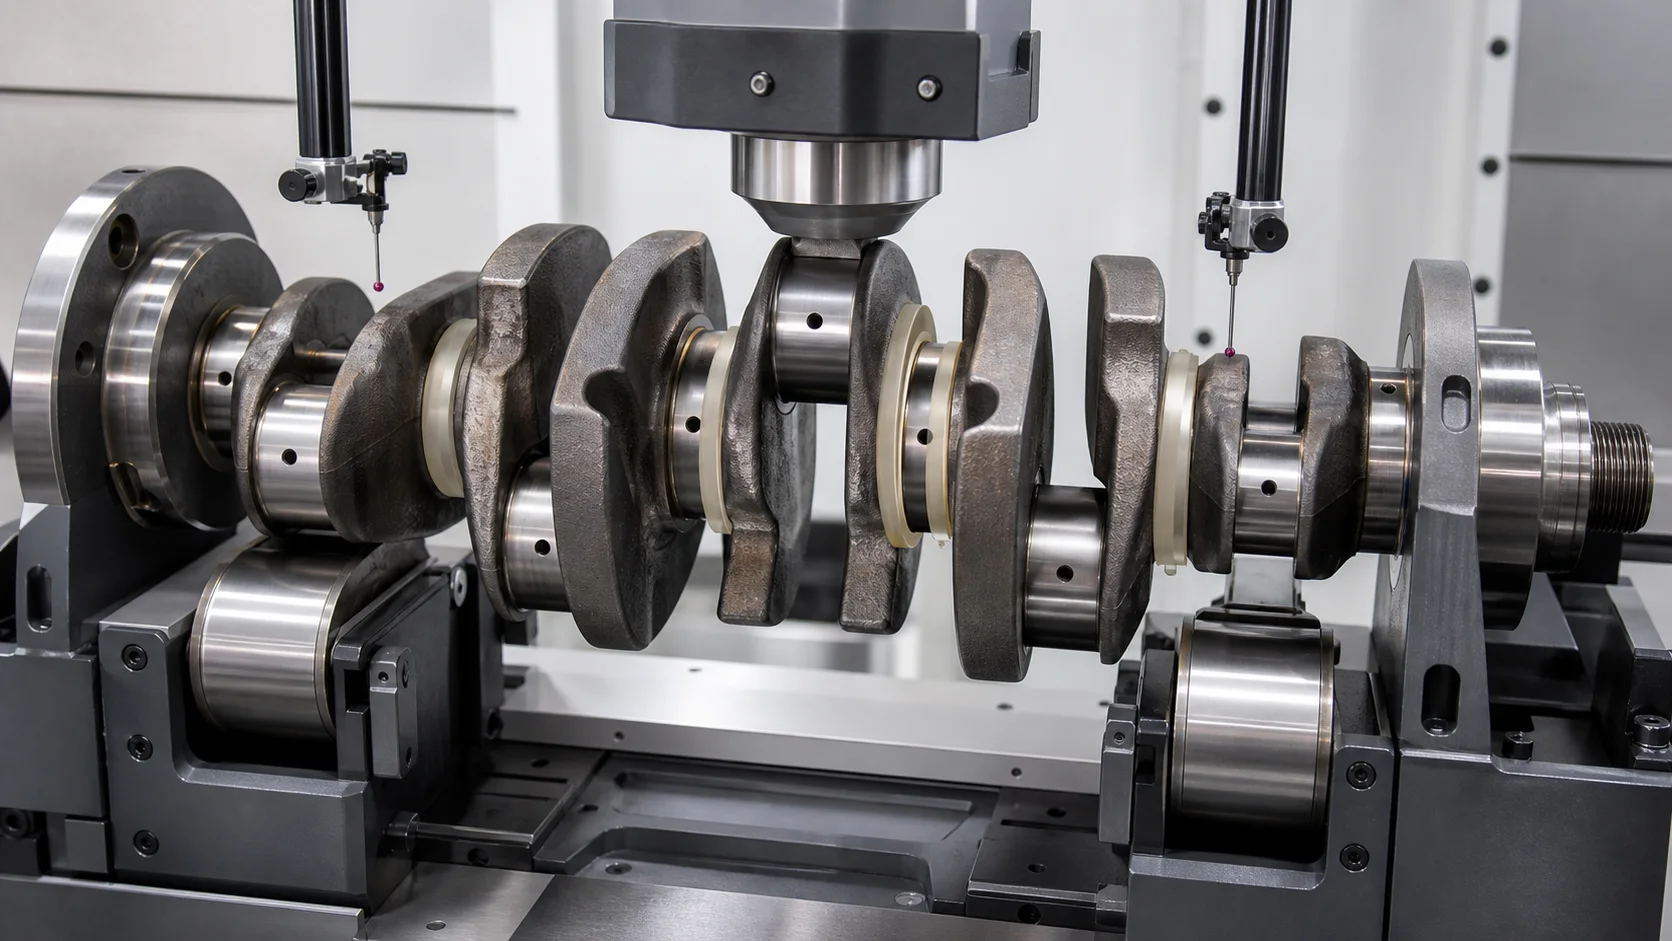
*Minh họa khái niệm kỹ thuật: việc hiệu chỉnh được giới hạn trong đường dẫn tải nhật ký chính đã được phê duyệt trong khi các phần phi lê, lỗ dầu, trục khuỷu và mặt đẩy vẫn được bảo vệ. Hình ảnh không cho phép các vị trí này đối với bộ phận thực.*
Bản đồ liên hệ an toàn phải được lưu trữ theo số bộ phận và bản sửa đổi. Nhật ký an toàn trước khi mài có thể trở thành bề mặt cuối cùng được bảo vệ sau này.
Kiểm soát Springback và Cross-Coupling
Một sự điều chỉnh tại một tạp chí chính sẽ thay đổi hình dạng đàn hồi của các mạng và tạp chí liền kề. Quá trình này nên sử dụng bản đồ uốn cong tạp chí chính hoàn chỉnh thay vì theo đuổi một đỉnh chỉ báo.
Đối với mỗi bước điều chỉnh:
- xoay và đo tất cả các tạp chí chính được kiểm soát;
- tách dạng cục bộ khỏi chuyển vị trung tâm;
- xác định tọa độ hiệu chỉnh và góc quay;
- áp dụng tải tăng dần đã được xác thực;
- ghi lại lực và chuyển vị;
- dỡ bỏ hoàn toàn;
- xoay và đo lại bản đồ hoàn chỉnh;
- kiểm tra các trục khuỷu liền kề, lực đẩy/mặt bích và các bề mặt được bảo vệ;
- dừng lại khi có độ cứng bất thường, dấu hiệu không lặp lại hoặc kiểm tra.
Chuyển tải không phải là kết quả hoàn thành. Chỉ bản đồ được phát hành và lặp lại mới có thể xác định xem lò xo đã được bù đắp an toàn hay chưa.
Làm thẳng và mài
Việc mài có thể tạo ra đường kính tạp chí, sự tròn trịa, hình trụ và bề mặt hoàn thiện. Nó cũng có thể loại bỏ độ lệch tâm hạn chế trong khi phôi vẫn còn. Không thể giả định rằng việc khôi phục trục nhật ký chính chung nếu việc loại bỏ kho hàng được yêu cầu sẽ vi phạm kích thước, giới hạn phi lê hoặc độ cứng.
Quyết định cần có bản đồ chứng khoán theo từng tạp chí:
- đường kính đến và chạy ra;
- kích thước hoàn thành tối thiểu;
- lớp cứng còn lại hoặc lớp phủ sửa chữa;
- lớp dưới cỡ/sửa chữa được phép;
- hình học phi lê và mặt đẩy;
- hỗ trợ máy xay và thiết lập mốc;
- cổ phiếu dự kiến sau khi phát hành thẳng.
Máy đo độ mài trong quá trình của Marposs cho thấy đường kính trục chính và trục chốt có các yêu cầu đo lường và chuyển động riêng biệt. Do đó, việc làm thẳng và mài phải được lên kế hoạch như những hoạt động được kết nối nhưng riêng biệt..
Làm thẳng và cân bằng
Cân bằng trục khuỷu điều chỉnh sự phân bổ khối lượng tương ứng với các mặt phẳng hiệu chỉnh đã xác định và, trong ứng dụng động cơ, có thể được liên kết với các giả định về trọng lượng và khối lượng quay/chuyển động qua lại. Nó không sửa được độ đồng trục của tạp chí chính, dạng nhật ký ghim hoặc trục toàn cầu bị uốn cong.
Nếu duỗi thẳng, mài, khoan, xay xát, hàn, mạ hoặc loại bỏ vật liệu xảy ra sau khi cân bằng, điều kiện số dư cuối cùng phải được xác minh lại. Trục khuỷu có thể vượt qua độ đảo hình học nhưng vẫn không đảm bảo yêu cầu cân bằng, hoặc vượt qua số dư trong khi nhật ký chính bị dịch chuyển về mặt hình học.
Nứt, Kiểm tra bề mặt và độ nhạy mỏi
Đạt được mục tiêu về độ lệch là không đủ nếu việc khắc phục đưa ra dấu hiệu có hại hoặc làm hỏng bề mặt quan trọng về mỏi. Kế hoạch kiểm tra phải xác định:
- làm sạch trước và kiểm tra trực quan;
- hạt từ tính, dòng điện xoáy hoặc tuyến NDT được phê duyệt khác theo vật liệu/quy trình;
- che phủ phi lê và lỗ dầu;
- tạp chí vết lõm, giới hạn bầm tím và hoàn thiện bề mặt;
- kiểm tra mài mòn hoặc hư hỏng do nhiệt;
- kiểm tra độ cứng/độ sâu khi cần thiết;
- tiêu chí chấp nhận cho mối hàn trước, mạ hoặc sửa chữa;
- thời gian kiểm tra trước và sau khi hiệu chỉnh/mài;
- bố trí kỹ thuật cho các chỉ dẫn đường biên giới.
Yêu cầu về quy trình của Hegenscheidt liên quan đến việc bảo toàn độ bền mỏi thuộc về hệ thống cán đã được xác nhận của nó. Nó không thể được chuyển sang một đề xuất giảm áp lực nếu không có mẫu của chúng tôi, phê duyệt vật liệu và xác nhận nhạy cảm với độ mỏi.
Quá trình làm thẳng trục khuỷu vòng kín
1. Xác định phần
Nạp công thức đúng từ số trục khuỷu, họ động cơ, vật liệu, giai đoạn quá trình, lịch sử sửa đổi và sửa chữa bản vẽ.
2. Kiểm tra và làm sạch
Làm sạch tạp chí và bề mặt dữ liệu. Kiểm tra lỗ dầu, phi-lê, bề mặt tạp chí, mạng lưới, mũi và mặt bích. Hoàn thành NDT tiền xử lý cần thiết.
3. Đủ điều kiện thiết lập dữ liệu
Xác minh trung tâm hoặc tạp chí hỗ trợ, vị trí trục, khả năng lặp lại luân chuyển và chỗ ngồi.
4. Xây dựng bản đồ nhiều tạp chí
Đo lường mọi tạp chí chính thông qua luân chuyển. Ghi lại nhật ký ghim, lực đẩy, đặc điểm mũi và mặt bích riêng biệt khi cần thiết.
5. Phân loại độ lệch
Tách biệt đường cong toàn cầu khỏi thùy tạp chí, côn, lỗi mài cổ phiếu, lỗi pha/hành trình trục khuỷu, hư hỏng mặt bích, nứt, biến dạng nhiệt hoặc mất cân bằng.
6. Chọn phương pháp được phê duyệt và tải đường dẫn
Chọn áp suất, lăn, sự làm mờ, mài hoặc loại bỏ theo lộ trình phần được xác nhận. Xác nhận tất cả các vùng được bảo vệ.
7. Áp dụng chỉnh sửa gia tăng
Lực điều khiển, sự dịch chuyển, góc quay và vị trí dụng cụ. Dừng khi có phản ứng bất thường.
8. Phát hành và đo lường
Dỡ hoàn toàn và quay lại trục khuỷu. Cập nhật bản đồ tạp chí chính hoàn chỉnh thay vì chỉ kiểm tra vị trí đã sửa.
9. Kiểm tra và định tuyến hạ lưu
Thực hiện kiểm tra NDT/bề mặt sau hiệu chỉnh và xác nhận vật liệu mài. Lộ trình mài, đo cuối cùng, kiểm tra cân bằng và lắp ráp.
10. Ghi lại kết quả
Lưu trữ danh tính, sửa đổi công thức, thiết lập mốc thời gian, bản đồ trước/sau, tọa độ hiệu chỉnh, đường cong chuyển vị lực, báo động, kiểm tra và xử lý.
Tế bào làm thẳng trục khuỷu được đề xuất
Một hệ thống dành riêng cho dự án có thể bao gồm:
- bộ phận hiệu chỉnh cơ điện hoặc thủy lực được định cỡ bằng thử nghiệm mẫu;
- con lăn tạp chí chính có thể điều chỉnh, trung tâm hoặc hỗ trợ V;
- xoay servo và lập chỉ mục góc quay;
- nhiều cảm biến dòng chảy cho bản đồ tạp chí chính;
- trục khuỷu riêng biệt, lực đẩy, mô-đun đo mũi và mặt bích;
- giày ép có thể hoán đổi rộng rãi và hỗ trợ được bảo vệ;
- logic giữ tự động cho philê, lỗ dầu và đối trọng;
- giám sát lực/chuyển vị và bù lò xo;
- tải phần nặng, an toàn nâng và chống lật;
- kiểm soát công thức, truy xuất nguồn gốc và xuất dữ liệu chất lượng;
- giao diện để mài, NDT và hồ sơ cân bằng.
Cấu hình cho trục khuỷu ô tô nhỏ không tự động phù hợp với trục khuỷu hàng hải lớn hoặc bộ phận sửa chữa.
Kế hoạch kiểm tra và chấp nhận mẫu
Mẫu đại diện nên bao gồm:
- chiều dài trục khuỷu nhỏ nhất và lớn nhất, xích đu, khối lượng và đường kính tạp chí;
- số tạp chí chính khác nhau, nét trục khuỷu và bố trí đối trọng;
- giả mạo, điều kiện sửa chữa đúc và phê duyệt;
- thô, gia công trước, xử lý nhiệt, công đoạn cán sâu và hoàn thiện;
- vật liệu và độ cứng cực đoan;
- hình dạng uốn cong và góc quay dự kiến;
- mẫu lỗi biểu mẫu tạp chí không nên kích hoạt sửa chữa;
- kho mài tối thiểu;
- vùng liên lạc được phê duyệt và bị cấm;
- lực/chuyển vị và đường bao đàn hồi;
- khớp nối chéo tạp chí liền kề;
- tương quan giữa tạp chí chính và trục khuỷu;
- trước/sau NDT và kết quả bề mặt;
- mài cuối cùng và xác minh cân bằng;
- độ lặp lại và định tuyến NOK.
Sử dụng Hướng dẫn chấp nhận và kiểm tra mẫu thẳng để tách tính khả thi, MẬP, SAT và năng lực sản xuất.
Dữ liệu cần thiết cho đề xuất kỹ thuật
Vui lòng cung cấp:
- bản vẽ và sửa đổi trục khuỷu;
- động cơ/ứng dụng và họ trục khuỷu;
- kết cấu một mảnh được rèn/đúc hoặc xây dựng;
- vật liệu, xử lý nhiệt, xử lý độ cứng và phi lê;
- giai đoạn sản xuất hoặc sửa chữa hiện tại;
- tạp chí chính, cái tay quay, lực đẩy, kích thước mũi và mặt bích;
- đột quỵ, bố trí pha chốt và đối trọng;
- bản đồ lỗ dầu và đường dẫn nội bộ;
- bản đồ hết tạp chí chính đến theo góc;
- độ tròn của tạp chí, kết quả hình trụ và độ côn;
- vẽ dữ liệu và thiết lập đo lường khách hàng;
- vùng hỗ trợ/sửa chữa đã được phê duyệt và các tính năng bị cấm;
- nghiền cổ phiếu theo tạp chí;
- nứt, đốt cháy, Tiêu chí chấp nhận bề mặt và sửa chữa;
- mài xuôi dòng, trình tự cân bằng và lắp ráp;
- yêu cầu về báo cáo và truy xuất nguồn gốc;
- mẫu đại diện cho thử nghiệm.
Câu hỏi thường gặp
Trục khuỷu có thể được làm thẳng?
Một số trục khuỷu có thể được sửa chữa, nhưng tính khả thi phụ thuộc vào vật liệu, sự thi công, giai đoạn quá trình, hình dạng uốn cong, máy nghiền, điều kiện phi lê và đường dẫn tải an toàn. một vết nứt, nhật ký bị hư hỏng do nhiệt hoặc không đủ hàng có thể yêu cầu sửa chữa hoặc loại bỏ.
Làm thế nào bạn có thể biết trục khuỷu bị cong?
Đo tất cả các tạp chí chính trong một thiết lập hỗ trợ đủ điều kiện và tách độ tròn cục bộ khỏi chuyển vị trung tâm. Chuyển động quỹ đạo của chân quay, Độ lệch hướng mặt đẩy và đặc tính mặt bích/mũi yêu cầu các đường ray riêng biệt.
Bạn có thể nhấn vào Crankpin hoặc Fillet không?
Đừng cho là vậy. Các chốt ghim là các đặc tính bù đắp và các miếng phi lê có tính chịu mỏi cao. Bản đồ liên hệ mặc định bảo vệ các trục quay, phi-lê, lỗ dầu và bề mặt chịu lực hoàn thiện trừ khi quy trình chuyên dụng được phê duyệt.
Làm mịn tốt hơn ép thẳng?
Chúng là các quá trình hiệu chỉnh và ứng suất dư khác nhau. Lộ trình chính xác phụ thuộc vào thiết kế trục khuỷu, vật liệu, giai đoạn sản xuất/sửa chữa và hướng dẫn công việc được xác nhận. Không nên chọn từ quy trình internet chung.
Có thể mài Loại bỏ uốn cong trục khuỷu?
Việc mài có thể loại bỏ độ lệch tâm hạn chế trong phạm vi cho phép tồn kho và tạo ra mẫu nhật ký cuối cùng. Nó không thể giải quyết một cách an toàn mọi lỗi trục chung. Sử dụng bản đồ chứng khoán theo từng tạp chí.
Cân bằng trục khuỷu có còn cần thiết không?
Có khi được chỉ định. Làm thẳng sửa hình học; cân bằng điều chỉnh phân bố khối lượng. Xác minh lại số dư sau bất kỳ thao tác nào làm thay đổi hình dạng hoặc khối lượng.
Trục khuỷu đang bảo dưỡng có nên được kiểm tra các vết nứt không?
Đúng, theo vật liệu, tiêu chuẩn sửa chữa và yêu cầu của khách hàng. Không được dùng máy ép thẳng để che giấu vết nứt, đốt cháy, tình trạng bị tịch thu hoặc sửa chữa trước đó.
Xây dựng giải pháp xoay quanh trục tạp chí chính
Chúng tôi phát triển các giải pháp làm thẳng trục khuỷu xung quanh dòng tay quay thực tế, ngày nhật ký chính, hình học trục khuỷu bù đắp, giai đoạn quá trình, phi lê được bảo vệ, safe load path, bản đồ uốn cong được phát hành, kho nghiền và trình tự kiểm tra cuối cùng. Cấu trúc máy tuân theo bằng chứng từ các bản vẽ và thử nghiệm mẫu—không phải một công thức trục chung hoặc thông số kỹ thuật của đối thủ cạnh tranh.
Các bước tiếp theo cho dự án trục khuỷu: xác nhận khái niệm máy móc với trục, hướng dẫn lựa chọn máy ép ống và hồ sơ, sau đó đóng khung đề án kinh doanh với cơ cấu chi phí của một máy làm thẳng.
Gửi bản vẽ trục khuỷu, giai đoạn quá trình, điều kiện vật chất, incoming journal map, trợ cấp mài, tiêu chuẩn kiểm tra và mẫu đại diện. Sau đó chúng ta có thể xác định chiến lược đo lường, pressure or rolling route, bản đồ dụng cụ, phong bì sửa chữa và kế hoạch chấp nhận có thể theo dõi cho ứng dụng trục khuỷu của bạn.
Có liên quan: Việc làm thẳng trục cam tuân theo logic chuẩn tương tự - xem phần giải pháp nắn thẳng trục cam.