
Noktasal baskıyla düzleştirme, kontrollü bir yerel düzeltme yöntemidir, sadece bir parçanın bükülmüş göründüğü yere basmak değil. Süreç geçerli bir geometri haritasını onaylanmış bir veriye bağlamalıdır, destek noktaları, reaksiyon yolu, izin verilen düzeltme yerleri, artımlı kontrol ve serbest bırakılmış durum yeniden ölçümü. Bu döngü olmadan, bir baskı darbesi bir işaret yaratabilir, Gerçek kabul gerekliliğini karşılamadan bitişik bir özelliği hareket ettirin veya geçici gösterge okumasını azaltın.
Bu bir süreç çerçevesidir. StraighteningTech baskı kuvveti talep etmez, felç, kontrol algoritması, malzeme aralığı, kesinlik, çevrim süresi veya iş parçası uyumluluğu. Bu değerler bir çizim incelemesi ve doğrulanmış numuneler gerektirir.
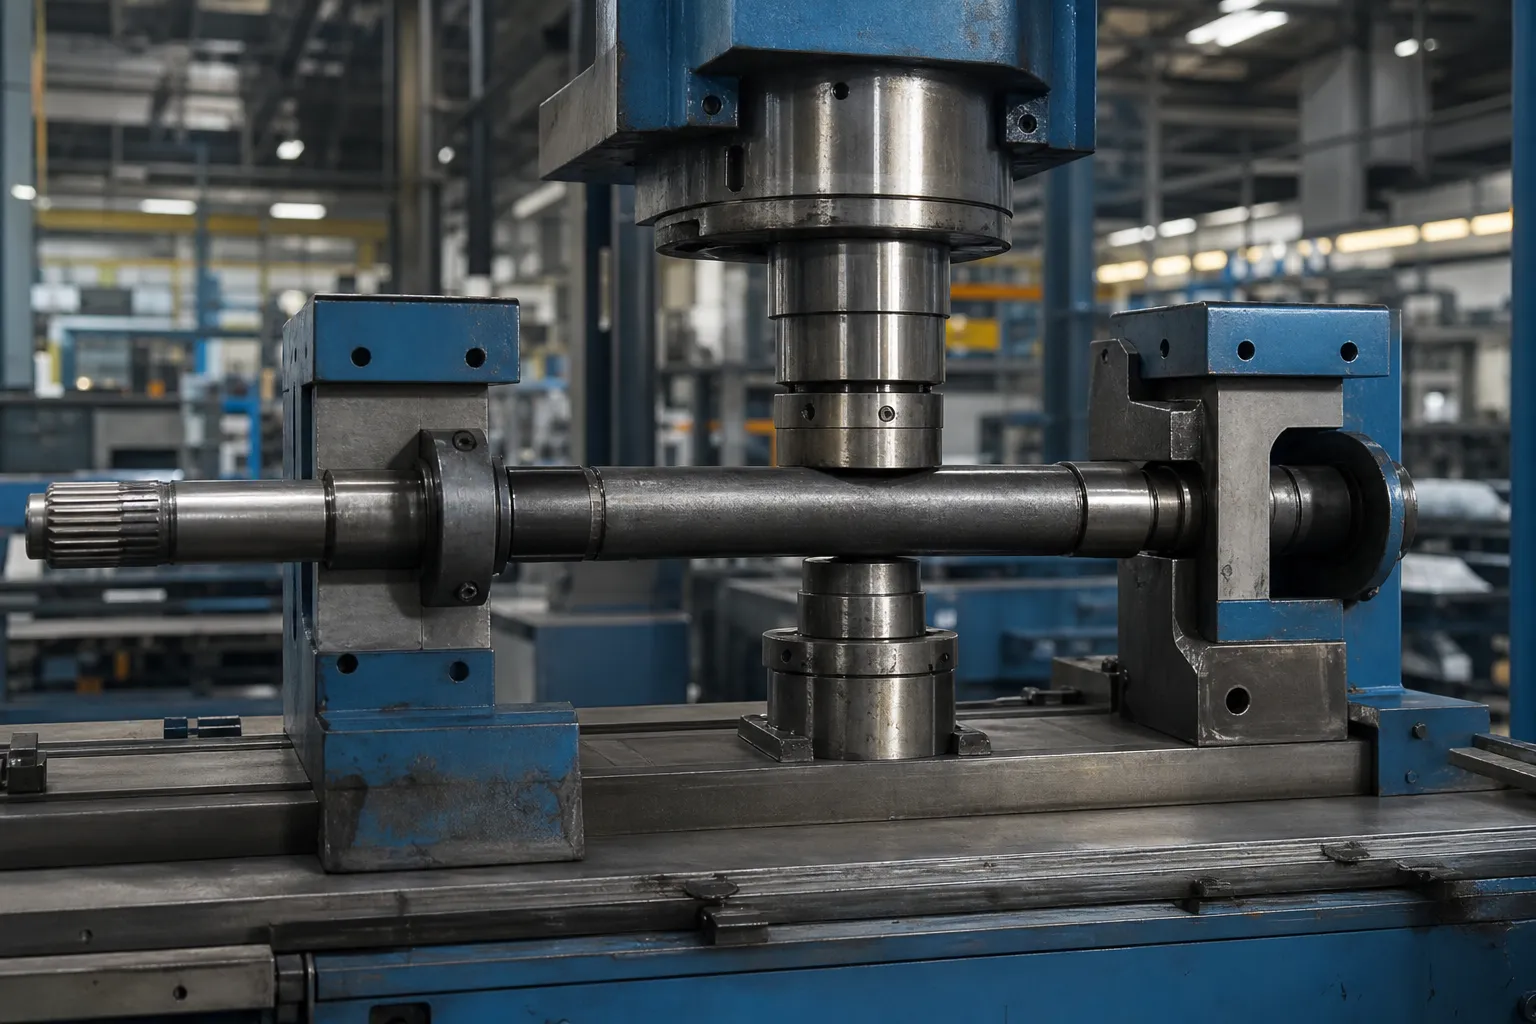
*Mühendislik konsept illüstrasyonu. Belirli bir iş parçası ailesi için olası bir pres düzeltme bağlamını gösterir, evrensel bir süreç tarifi veya doğrulanmış yerel kapasite değildir.*
Sürecin Neyi Düzelttiğini Tanımlayın
Gerekli karakteristik bir açıklık boyunca doğrusallık olabilir, bir referans eksenine göre radyal salgı, yanal süpürme, yerel bir özellik ilişkisi veya başka bir kontrollü geometri. Bir baskı seçilmeden önce adlandırılması gerekir. Bir dairesellik hatası, yüzey kesintisi, Fikstür sinyali veya kasıtlı kamber, sanki aynı türde bir bükülmeymiş gibi düzeltilemez.
Kullanmak şaft düzgünlüğü, kaçış ve TIR Parça rotasyonel olarak incelendiğinde. Tüp, profil, bahar, halka ve kaynaklı iş parçaları kendi geometrilerine ve proses sınırlarına ihtiyaç duyar.
İlk Hata Haritası Oluşturun
Ölçüm planı onaylanmış veriyi tanımlamalıdır, parça oryantasyonu, eksenel istasyonlar, destek koşulu, sensör yöntemi ve tekrar/oturma kontrolü. Tek bir orta nokta okuması birden fazla bükümü kaçırabilir veya yerçekimi sarkmasını ve fikstür varyasyonunu parça geometrisiyle karıştırabilir.

*Mühendislik konsept illüstrasyonu. Düzeltmeden önce bir ölçüm haritasını gösterir; gerçek istasyon konumları, Problar ve veriler kontrollü çizimden sabitlenmelidir.*
| Dondurulacak giriş | Desteklediği karar |
|---|---|
| Çizim verisi ve kabul kuralı | Ölçümün neyi temsil etmesi gerektiğini belirler |
| İlk geometri haritası | Aday düzeltme bölgelerini ve etkileşim riskini tanımlar |
| Onaylanmış destekler ve reaksiyon noktaları | Bir kuvvet yolunun istenmeyen bir sinyal oluşturmasını önler |
| Korunan özellikler ve yüzey sınırları | Temasın nerede yasak olduğunu belirler |
| Malzeme ve süreç aşaması | Olası yanıtı tanımlar, geri yaylanma ve aşağı akış kısıtlamaları |
Point-Press Vuruşunun Mekaniği
Nokta baskı düzeltmesi, bilerek gerçekleştirilen üç noktalı bir bükme işlemidir. İki destek ve bir baskı noktası bir yükleme çerçevesi oluşturur: pres bölümü desteklere doğru iter, bükülme momenti baskı noktasında zirveye ulaşır ve desteklere doğru düşer, ve düzeltme konumundaki dış lifler akmayı geçerken bölümün merkezi elastik kalır. Güç serbest bırakıldığında, elastik çekirdek, çıkan lifler yeni şeklini korurken bölümü geri yaylamaya çalışır; kalıcı set, farktır, ve sürecin sanatı, serbest bırakılan parçayı tolerans dahilinde tutmaya yetecek kadar plastik iş sunmaktır. Bu resimden doğrudan üç sonuç çıkıyor. Düzeltme yerel: plastik bölge baskı noktası çevresinde yoğunlaşır, bu nedenle hata haritaları sezgiden ziyade nereye basılacağını yönlendirir. Süreç ancak aşamalı olarak ele alınırsa kendi kendini sınırlar: iyimser bir şekilde boyutlandırılmış tek bir vuruşun basılması kaldırılamaz. Ve kesitin kendi geometrisi – sertlik değişimi, geçişleri, önceki deformasyon geçmişi — her şeyi modüle eder, bu nedenle aynı strok ayarları çaplar arasında körü körüne aktarılmaz, malzemeler veya partiler, ve neden ters yükleme etkileri, için açıklandığı gibi Bauschinger etkisi, Daha önce bir kez düzeltilmiş olan bir parçanın tepkisini değiştirmek.
Destek Kapsamı Birincil Ayarlama Parametresidir
Operatörler geometriye ulaşmaları gerekirken güce ulaşırlar. Desteklerin hareket ettirilmesi, herhangi bir kuvvet değerine dokunulmadan önce düzeltmeyi değiştirir: geniş yayılmış destekler uzun bir süre verir, gentle bending field — the same press force produces a larger deflection spread over a longer zone, appropriate for a single broad bow; supports close in around the correction point concentrate the same energy into a short, deep correction, appropriate for a local kink but harder on the surface and the section. Span also sets the mechanical advantage of the stroke: the closer the supports, the more force the same correction demands, which is why narrowing the span on a stiff section quickly reaches the machine’s or the part’s limits. Two practical rules fall out. Birinci, choose span from the error map’s wavelength — long bows get long spans, kinks get short ones — and document the choice in the setup record, because span is a process parameter like any other. Saniye, treat support condition as part of the tooling: temas geometrisi, cleanliness and wear change the reaction path silently, ve surface-protection tooling discipline applies to supports exactly as it does to the press nose.
Destekleri ve Düzeltme Noktalarını Birlikte Seçin
Bir baskı noktası desteklerinden bağımsız olarak seçilemez. Destek aralığı, bölüm sertliği, kuvvet yönü ve temas geometrisi reaksiyon yolunu oluşturur. Yanlış bir destek, yerel basının etkili görünmesini sağlayabilir, hatayı başka yere aktarabilir veya bir özelliğe zarar verebilir..
Örnek denemeden önce, belge:
- destek ve reaksiyon konumları, Temassız bölgeler dahil;
- düzeltme noktası, kuvvet yönü ve izin verilen yönelim;
- temas malzemesi, temizlik ve işaretleme-risk kontrolleri;
- maksimum artan düzeltme ve deneme sayısı;
- geri esneme/serbest bırakma ölçüm planı;
- kesin reddetme ve mühendislik incelemesi koşulları.
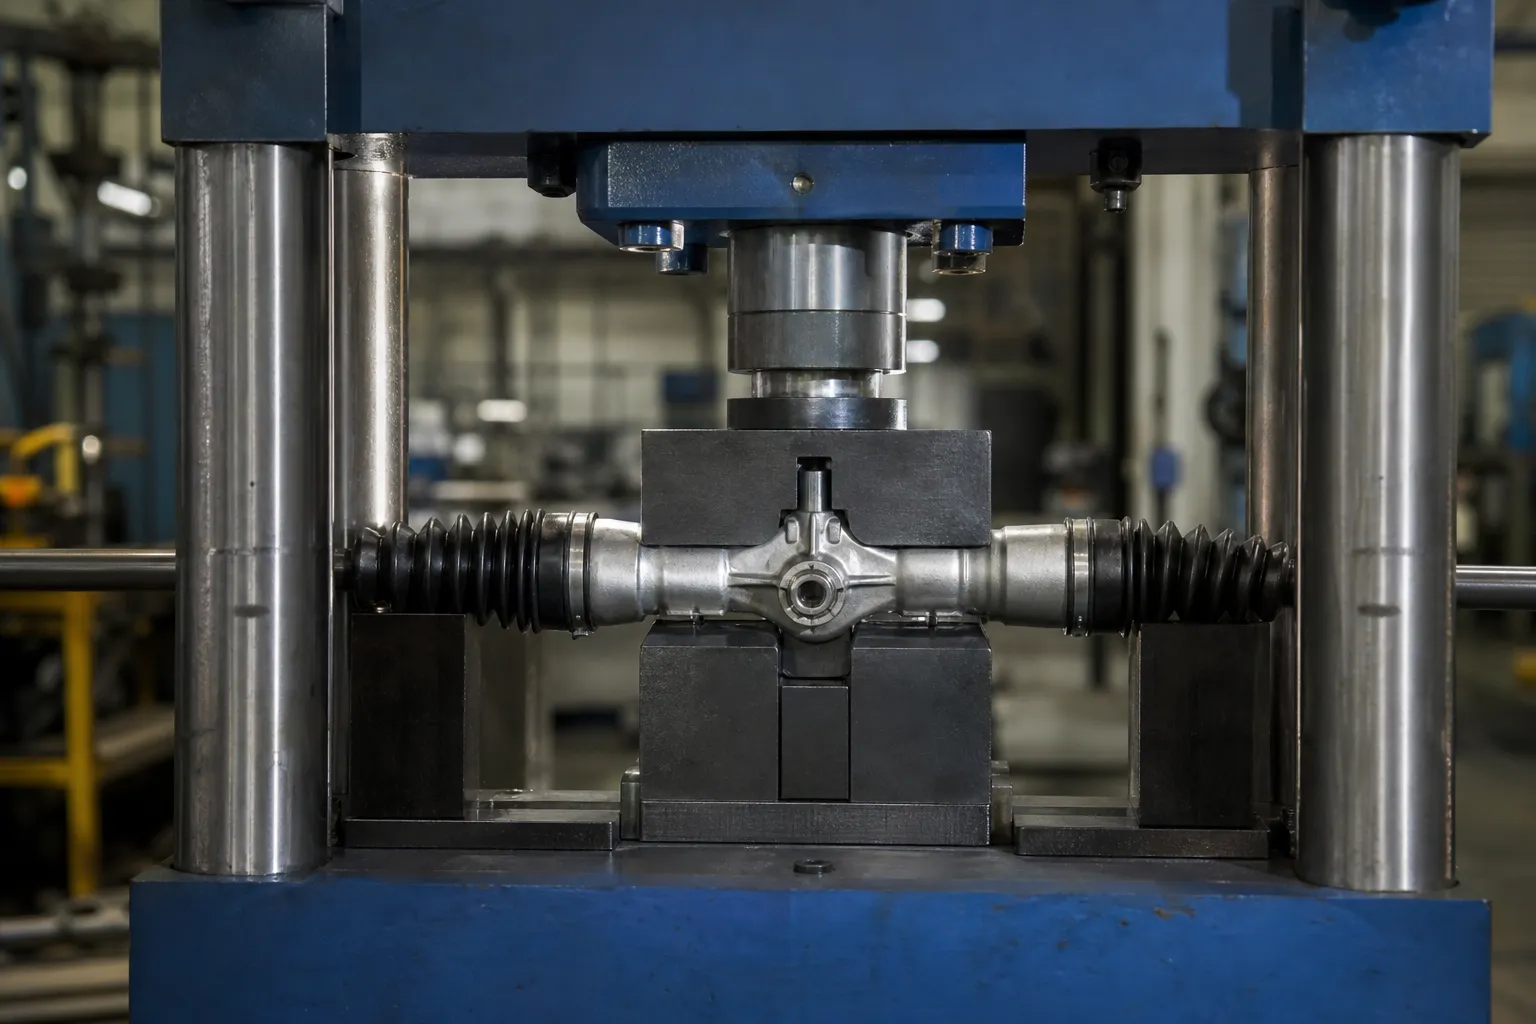
*Mühendislik konsept illüstrasyonu. Artan düzeltme konseptini gösterir; baskı yükünü öngörmez, felç, başka bir iş parçası için takım veya onaylı bir düzeltme noktası.*
Kademeli Olarak Düzeltin ve Serbest Bıraktıktan Sonra Yeniden Kontrol Edin
Kapalı döngü dizisi:
- Kontrollü iş parçası ailesini ve çizim revizyonunu tanımlama;
- hasar olup olmadığını kontrol edin, yanlış kısım, yasaklanmış yüzey durumu veya kapsam dışı deformasyon;
- Onaylanan veriyi yükleyin ve yerleşimi doğrulayın;
- başlangıç geometri haritasını ölç;
- izin verilen destek ve düzeltme planını seçin;
- numune-test sınırı dahilinde artımlı bir düzeltme uygulayın;
- kuvvetin tamamen serbest bırakılması, kelepçeler ve kısıtlama;
- gerekli tüm izleri yeniden ölçün ve sonucu kaydedin;
- parçayı Tamam'a yönlendir, NOK veya mühendislik incelemesi.
Nihai kabul serbest bırakıldıktan sonradır. Parça baskı kuvveti veya fikstür kısıtlaması altındayken yapılan okuma, nihai sonucun kanıtı olarak kullanılamaz.
Springback as a Process Variable, Not a Constant
Because the released shape is set by the competition between yielded fibers and the elastic core, the same stroke delivers different permanent set on parts that differ in material condition, section or prior history. That is springback as a process variable, and treating it as a fixed correction factor is how lines end up oscillating around tolerance. The discipline that handles it honestly is described for Şaft düzeltmede geri esneme telafisi: learn the response on representative samples, correct incrementally, and re-learn when the material lot or part revision changes. A related trap deserves its own sentence: pressing a part past nominal on purpose — overshoot to pre-compensate springback — is legitimate within a validated recipe and a defined limit, but repeated overshoot-and-press-back cycles accumulate reverse-loading damage, and the correction-attempt limit exists precisely to stop that sequence before it becomes a cracking risk, başına the integrity-review framework.
Reading the Data Between Strokes
Each stroke in the incremental loop is also an experiment, and the data between strokes tells the operator when to continue and when to stop. A healthy convergence shows the remaining error shrinking by a decreasing amount each stroke — the response per stroke falling as the part approaches target, which is the natural signature of a stable correction. Three patterns break that signature and each demands stopping rather than pressing harder. No progress: the geometry stops responding, meaning the process is no longer engaging the error — the correction point, support condition or part state has changed under the operator. Diminishing returns with rising effort: each stroke moves the part less while the press works harder — the section is fighting back through strain hardening, and continuing trades diminishing geometry gain for accumulating material damage. Oscillation: the part crosses nominal in alternate directions stroke by stroke — the correction rule is over-reacting, often because it was calibrated on a different response, and the fix is the recipe, bölüm değil. Building these three stop patterns into the operating procedure converts the between-stroke data from noise into the line’s earliest quality alarm.
Nokta Basmanın Doğru Yol Olmadığını Bilin
Nokta presleme her ürün için varsayılan bir yöntem değildir. Sürekli tel, ince duvarlı tüp, asimetrik profil, yüzük, bahar, yorulma açısından kritik veya kaynağa duyarlı parça farklı bir yaklaşıma ihtiyaç duyabilir, özel araçlar veya ayrı bir süreç incelemesi. Görmek Pres ile silindirle doğrultma karşılaştırması yöntem seçimi sınırı için.
Numune Testi ve Kabulü
Örnek plan normal ve en kötü durumdaki gelen parçaları içermelidir, ham öncesi/sonrası geometrisi, tekrarlanabilirlik, yüzey muayenesi, gerekli malzeme/özellik kontrolleri, maksimum deneme limiti ve müşteri referans göstergesiyle korelasyon. Çatlaklar varsa, sertlik, NDT, taşlama veya dengeleme önemlidir, bağımsız kabul sorumlulukları olarak kalırlar.
Kullanmak numune testinin doğrultulması ve kabulü bir üretim talebi veya FAT/SAT kararından önce gereken kanıtları tanımlamak için.
SSS
Noktaya basarak belirli bir doğruluğu garanti edebilir?
HAYIR. Ulaşılabilir sonuç iş parçasına bağlıdır, veri, maddi durum, Destek, temas bölgeleri, numune yanıtı ve mutabakata varılan denetim yöntemi.
En yüksek gösterge noktası her zaman düzeltme noktası mıdır??
HAYIR. Düzeltme noktası geometri haritasından ve onaylanmış reaksiyon yolundan seçilmelidir., izole edilmiş bir görsel veya gösterge gözleminden değil.
Pres bir çatlağı onarabilir mi veya NDT'yi değiştirebilir mi??
HAYIR. Düzeltme malzeme kusurlarını gidermez ve nitelikli muayene işlemlerinin yerine geçmez.
Why does the same press stroke move two identical-looking parts differently?
Because released geometry depends on material condition, section detail and prior deformation, not on appearance. Different lots, heat-treatment states or a previous correction cycle all change the plastic-versus-elastic balance the stroke works against. The remedy is learning the response per family on samples and re-checking it when lots change.
When should supports be moved closer together?
When the error map shows a short, local kink rather than a broad bow. A narrow span concentrates the correction where the error lives; a broad span spreads it. Açıklık seçimi belgelenen kuruluma aittir, çünkü hem düzeltme şeklini hem de parçanın taşıması gereken kuvveti değiştirir.
Bir parçanın düzeltmelere yanıt vermemesi ne anlama gelir??
Süreç artık hatayla karşılaşmıyor; ilerleme olmaması durumu. Nedenler, değişen bir düzeltme noktasından kurulum veya kısmi durum değişikliğine kadar değişir, ve tanımlanan yanıt, parçayı durdurup incelemeye yönlendirmektir, kuvveti arttırmamak. Baskıya devam etmek parçanın deformasyon bütçesini boşa harcar.
Taşlamadan Önce ve Sonra Doğrultma
için bağımsız bir kanonik sayfa korunmaz. taşlamadan önce vs sonra düzleştirme çünkü endüstriyel tam eşleşme talebi zayıf. Aşama sıralaması, stok payı ve veri aktarımı dövme çubuğa aittir, noktaya basma ve çok noktalı işlem sayfaları. Üretim rotasını kilitlemeden önce taşlamanın daha önceki bir doğrusallık okumasını geçersiz kılacak malzemeyi kaldırıp kaldırmadığını doğrulayın.
Doğrultmada Kuvvetin Yer Değiştirme Eğrileri
için özel bir sayfa doğrultma kuvveti yer değiştirme eğrisi kılavuzu doğrulanmış sorgu talebi olmadan sürdürülmez. Force'un Troke yorumu, güvenli limitler ve proses durdurma koşulları nokta baskıda açıklanmıştır, çok noktalı ve çatlak tespit sayfaları. Eğri bazlı herhangi bir alarm, başka bir malzeme ailesinden kopyalanmak yerine temsili parçalar üzerinde doğrulanmalıdır..
Point-press work lives or dies by stroke control – read why over-correction cracks parts before you size a machine, then use the düzleştirici seçim kılavuzu to match press concepts to your part family.