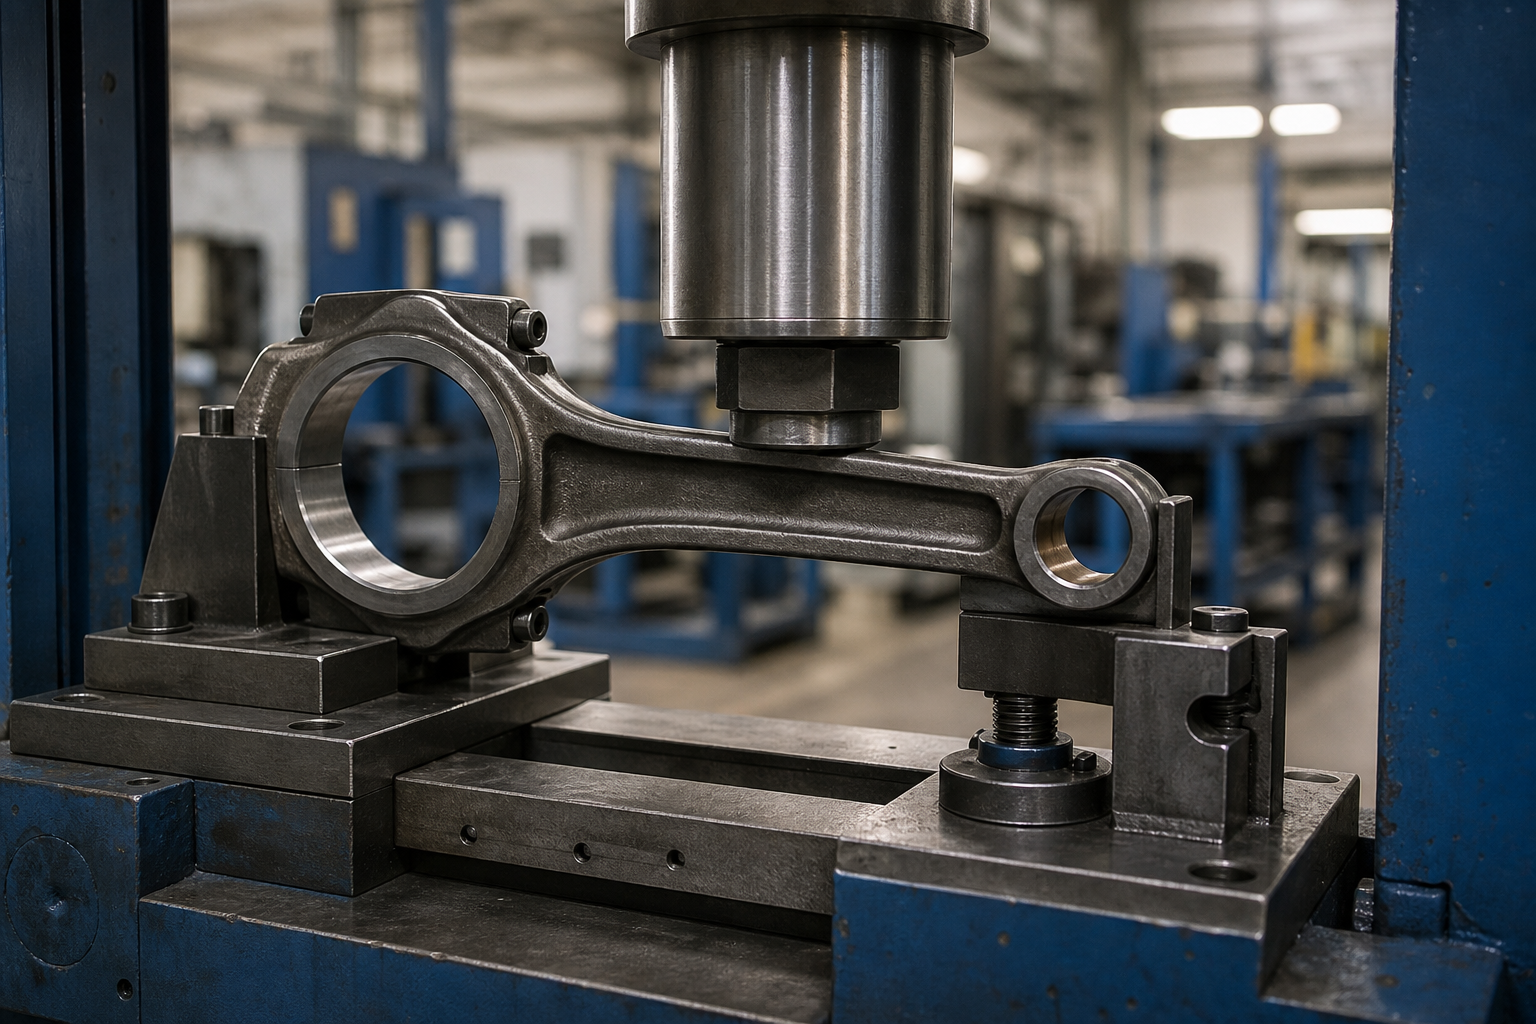
Bir biyel kolu, dönme hareketini yük altında ileri geri harekete dönüştürür, gerginlikte, sıkıştırma ve bükme, çalışma saati başına milyonlarca kez. Şaftın aksine, doğrultulacak tek bir dönüş ekseni yoktur. Geometrisi, krank pimindeki büyük uç ve bilek pimindeki küçük uç olmak üzere iki delik arasındaki ilişkide yaşar ve düzeltme, bu ilişkinin yeniden kurulması anlamına gelir.: baştan sona paralellik, büküm, merkez mesafesi ve delik geometrisi, monte edilmiş ve torklanmış durumda çubuk çalışır.
Bu makale biyel kolu gövdesinin kendisinin düzleştirilmesiyle ilgilidir. Bu sitedeki ilgili iki kaynak daha küçük bir iş parçası ailesini kapsamaktadır: the biyel kolu düzleştirici çözümü ve ZD90 biyel düzleştirici makinesi düzeltmek ince manşon tipi bağlantı çubukları ve iğneler (ø1,5–8 mm çap, 45–95 mm uzunluk) elektrikli aletler ve aksamlar için - motor çubuğu gövdesi için değil. Burada tartışılan motor çubuğu gövdesi, motor yeniden üretim atölyelerindeki özel çubuk hizalama standlarında ve preslerde düzeltilir.; uygulanan belgelerin altındaki süreç ve kabul mantığı.
Ne “Bükülmüş” Biyel Çubuğu Üzerindeki Anlamlar
| Deformasyon Modu | Ne Değişiklikler | Düzeltme Rotası |
|---|---|---|
| Kiriş bükülmesi | Sap, delikler arasında eğilir; delikler paralel kalır ancak dengelenir | Yastıklı takımlar arasında I-profil sapı üzerindeki düzeltmeye basın |
| Kiriş bükülmesi | Bir delik diğerine göre sap ekseni etrafında döner | Kontrollü uç sınırlamalı bir çubuk fikstüründe burulma düzeltmesi |
| Delik paralellik hatası (delik çerçevesindeki bükülme) | Küçük uç ekseni, çubuk düzleminde büyük uç eksenine paralel olarak eğilir | Belirlenen noktalarda düzeltmeye basın; Hizalama fikstürünü doğrulayın |
| Büyük uç distorsiyon | Büyük uç deliğinde ovallik veya koniklik, genellikle cıvata gerilmesinden veya çubuk cıvata arızası olayından sonra | Bükülme sorunu değil: Kapak yüzeyi işleme ve yeniden delme/bileme, klasik yenileme rotası |
| Küçük uç distorsiyonu | Deliğin yuvarlak olması veya boyut kaybı | Delik açın ve yeniden manşonlayın; yukarıda belirtilen kol düzleştirici çözümüne bakın |
İlk üç sıra çubuk gövdesi üzerinde presleme-doğrultma işidir. Son ikisi işleme yenilemeye aittir. Bunları birleştiren mağazalar gösterge okumaya zorlamak için bir çubuğa basıyor, delikleri daha fazla çarpıtmak, ve parçayı kaybedebilirsiniz — bu nedenle aşağıdaki ölçüm adımı, herhangi bir şey yüklenmeden önce bükülme ve bükülmeyi delik geometrisinden ayırır.
Montajlı Ölçü, Torklu Durum
Biyel kolu büyük uç açısından iki parçalı bir parçadır. Kapak, ayrılık yüzleri, cıvataların ve torklarının tümü deliğin son geometrisine katılır, yani her güvenilir ölçüm aynı disiplini takip eder:
- Önce çatlak olup olmadığını kontrol edin — sapın manyetik parçacık muayenesi, ayırma yüzleri ve cıvata pabuçları. Çatlak bir çubuğun düzeltilmesi, tespit edilebilir bir kusuru gelecekteki bir arızaya dönüştürür.
- Kapağı yeni veya iyi çalıştığı bilinen cıvatalarla monte edin, spesifikasyona göre torklanmış. Torksuz bir çubuk, kullanımda olmayan bir deliği ölçer.
- Çubuğu bir hizalama fikstürüne yerleştirin: sabit bir çardaktaki veya kontrol plakaları arasındaki büyük uç, küçük ucundan bir pim veya çardak.
- Tanımlanmış ölçüm noktalarında ibreli göstergelerle bükülme ve bükülmeyi okuyun - onlarca yıldır motor yenilemede kullanılan klasik çubuk hizalama düzeni.
- Delik boyutlarını ölçün, merkez mesafesi ve kapak yüzü durumu ayrı ayrı; delik hatasının bükülme gibi görünmesine izin vermeyin.

Fikstür, göz değil, gerçeği tanımlar. Çubuk hizalayıcısı olmayan atölyeler, yüzey plakasına karşı sensör okumalarından bükülmeyi çıkarmaya çalışır, fikstür hatasını karıştıran, plaka hatası ve delik hatasını tek bir sayıya sığdırmak. Uzman rot atölyelerinden üretim motor tesislerine kadar motor yeniden üretim uygulamalarına yansıyan profesyonel standart, gösterge donanımındaki her iki deliğe sahip özel bir hizalama standıdır.
I-Beam'de Düzeltmeye basın
Kiriş bükülmesi ve delik paralelliği hatası, çubuğun tanımlanmış bölgelerini kavrayan destekler arasındaki sapa basılarak düzeltilir:
- I-profil şaftını ve başlık bölümlerini destekleyin ve bastırın; asla bir deliğin üzerinden geçmeyin, bir cıvata pabucu, ayırma yüzü veya delinmiş bir yağ geçişi.
- Pres noktasını sapmanın ölçülen yüksek noktasına yerleştirin, takım yarıçapları kiriş kesitiyle eşleştirilmiştir, böylece temas flanş kenarlarının dışında kalır.
- Küçük artışlarla düzeltin ve her basıştan sonra hizalayıcıyı yeniden kontrol edin; İki ışık geçişinden sonra temiz ölçülen bir çubuk, bir kez sertçe basılan bir çubuktan daha iyi bir parçadır.
- Geri esnemeyi bekleyin ve bilinçli olarak ayarlayın: Şaftlarda kullanılan kompanzasyon mantığının aynısı geçerlidir, ve çubuğun kısa sert kirişi aşmayı kolaylaştırır.
- Son basın geçişinden sonra, delikleri yeniden doğrulayın, Parçayı bırakmadan önce merkez mesafesi ve kapak torku — kirişe basıldığında delik geometrisi onda birkaç oranında kayar, ve yenileme sırası yeni temel çizgiyi bilmelidir.

Fikstür sertliği sürecin yarısıdır. Tezgah mengeneleri esnek, ve hareketli bir tabana karşı yapılan düzeltme işi tekrarlanamayan sonuçlar doğurur; bu, herhangi bir pres işi kadar çubuklar için de geçerli olan deneyimli bir makine atölyesi ilkesidir. Özel çubuk düzleştiriciler, sert bir sıkıştırma çerçevesi ve çubuğa özel aletlerle bu sorunu çözer. Aynı disiplin (sert fikstürle bağlama artı ölçülü geri bildirim) üretim düzleştiricilerimizi de yönetir. ZD90 biyel düzleştirici, kapalı döngü otomatik düzeltmeyi çalıştıran (beslemek, ölçüm, servo-doğru, yeniden incelemek) küçük manşon tipi bağlantı çubuklarında.
Takım işaretleri başlı başına bir kalite kusurudur. Çubuklar, prese - işlenmiş deliklere ulaştıklarında bitmiş parçalardır, karşı karşıya kalan yüzeyler, bazen bilyalı dövmeli saplar — bu nedenle örsler ve destekler yastıklı veya yarıçapı uyumlu kesici uçlara ihtiyaç duyar, ve cıvata pabucunda kalan herhangi bir tanık işareti, yağ deliği veya ayırma yüzeyi, çubuk hareket etmeden önce etkilenen özelliğin yeniden incelenmesi için zemin oluşturur.
Doğrultma, Yenileme Sırasının İçinde Yer Alır
Motor yeniden üretim uygulaması, biyel kolunun yenilenmesini sıralı bir sırayla yürütür, ve doğrultmanın içinde sabit bir yer var:
- Çatlak muayenesi ve temizliği. İşaretli çubuklar çizgiyi burada terk ediyor.
- Doğrultma. Kirişin bükülmesi ve bükülmesi hizalayıcıda düzeltildi ve bastırıldı; fikstürde tekrar kontrol edildi.
- Ayırma yüzeyi işleme. Kapak ve çubuk ayırma yüzeyleri doğru şekilde yüzeye çıkarılmıştır, deliğin daha küçük kapatılması.
- Cıvata değişimi ve tork. Herhangi bir delik açma işleminden önce spesifikasyona göre yeni cıvatalar.
- Delik restorasyonu. Küçük düzeltmeler için bileyin veya daha büyük düzeltmeler için delik açın/döndürün, boyutun büyük ucunu bitirme, yuvarlaklık ve merkez mesafesi.
- Son doğrulama ve kilo yönetimi. Paralellik, büküm, merkez mesafesi, ve motor seti içindeki ağırlık uyumu.
Sıra önemlidir. Ayırma yüzü çalışmasından önce düzeltme, delik açma işlemlerinin düz bir kirişi bitirmesi anlamına gelir; delik işlemeden sonra düzleştirme, bitmiş bir deliğin konumunun dışına çıkmasına neden olur. Ve yüzey işleme artı delik restorasyonu malzemeyi ortadan kaldırdığı için, merkez mesafe kontrolü yenilenen bir disiplindir, düzleştirici değil - çubuk torna ve bileme, basın değil, tut onu.

Çubuğu Büken Olayı Bilin
Düzeltme kararı arıza geçmişiyle başlar, çünkü aynı gösterge okuması çok farklı anlamlara gelebilir:
| Arıza Olayı | Tipik Geometri İmzası | Düzenleme Mantığı |
|---|---|---|
| Hidro kilit / enkaz alımı | Keskin ışın bükülmesi veya küçük uç ofseti, sıklıkla sette piston hasarı vardır | Şok yüklü parça; çatlama olup olmadığını kontrol edin, değiştirmeye yönelmek |
| Aşırı devir / valf kontağı | Büküm ile birleştirilmiş kiriş bükülmesi; küçük uç distorsiyonu | Verim aşıldığında birden fazla mod yüklendi; hasar kanıtlanabilir derecede hafif olmadığı sürece değiştirme |
| Rulman nöbeti / döndürmek | Büyük uçta renk değişikliği ve delik bozulması, saptaki ısı tonu | Isı malzemenin tepkisini değiştirir; Herhangi bir karardan önce tam MPI ve sertlik kontrolü |
| Çubuk cıvatanın gerilmesi veya uygun olmayan tork | Temiz ayırma yüzleriyle büyük uçlu ovallik | Rotanın yenilenmesi: yüzler, yeni cıvatalar, delmek ve bilemek |
| İşleme / distorsiyonu ele alma | Üretim veya onarım partisinde küçük tutarlı yay | Basit düzeltme durumu; istikrarlı ve tekrarlanabilir |
Hangi Çubuklar Düzeltilebilir?
| Çubuk Tipi | Doğrultma Konumu |
|---|---|
| Dövme çelik çubuk (otomotiv, dizel, tarımsal) | Klasik düzeltme adayı; yenileme sekansları standart olarak düzleştirmeyi içerir |
| Toz metal / sinterlenmiş çubuk | Genellikle değiştirildi, bükülmemiş; Malzemenin çatlama davranışı, pres düzeltmesini riskli bir karar haline getirir |
| Alüminyum çubuk (biraz performans ve küçük motorlar) | Malzeme yorulması davranışı değiştirmeyi gerektirir; motor üreticisinin servis pozisyonunu takip edin |
| Kırık-bölünmüş (çatlak) çubuk | Kapak yüzleri işlenemez, yani klasik yenileme bitti; delik düzeltmesi ve herhangi bir bükme, OEM düzenine uygun olmalıdır |
| Cıvata arızası veya tutukluk geçmişi olan çubuk | Herhangi bir düzeltmeden önce çatlak kontrolü ve imhası; onu büken yük olayı görünmez hasara yol açmış olabilir |
Burası aynı zamanda dürüst mühendisliğin iyimserliği yendiği yerdir: bazı forum konuları hidrolock veya aşırı devir olayından dolayı bükülmüş bir çubuğun düzeltilmesi gerekip gerekmediğini soruyor, ve profesyonel motor yapımında işe yarayan cevap, olayın ciddiyetinin belirleyici olduğudur.. Işık, Aksi takdirde sağlam bir dövme işleminde ölçülebilir bükülme, bölgenin yenilenmesidir; sıkıştırılmış bir çubuk, bükülmüş veya şok yüklü geçmiş verim bir değişimdir, bastıktan sonra gösterge ne diyorsa.
Çalışan Motoru Yansıtan Kabul Kriterleri
| Kabul Elemanı | Ne Belirtilmeli |
|---|---|
| Delik paralelliği (bükülmek) | Belirtilen ölçüm uzunluğu boyunca sapma sınırı, hizalayıcı üzerinde torklanmış durumda ölçüldü |
| Büküm | Delik eksenleri arasındaki açısal sapma sınırı, aynı kurulum |
| Delik boyutu, yuvarlaklık ve koniklik | Son bileme/delik sonrasında çizim başına, bastıktan sonra değil |
| Merkez mesafesi | Minimum ve maksimum, İşleme aşamasında çubuk seti eşleştirmesi ile kontrol edilir |
| Çatlak muayenesi | MPI düzeltmeden önce ve belirtildiği yerde son düzeltmeden sonra |
| Ağırlık ve denge | Motor seti içindeki ağırlık sınıfı; Dengelemenin takip ettiği yerde bob ağırlığı etkisi belgelenmiştir |
| Cıvata durumu | Yeni veya nitelikli cıvatalar, tork kaydedildi, gerilmiş bağlantı elemanlarının yeniden kullanılmaması |
Sıkça Sorulan Sorular
Bükülmüş bir biyel kolu güvenli bir şekilde düzeltilebilir mi??
Hafif bir dövme çelik çubuk, temiz bir şekilde ölçülen bükülme ve temiz bir çatlak muayenesi rutin olarak düzeltilir ve yenilenir. Şiddetli bükülmelere sahip çubuklar, aşırı yükten dolayı bükülme, cıvata arızaları, veya toz metalden yapılmış, alüminyum veya kırık parçalı dövmeler yedek adaylardır. Bükülmeye neden olan olay, bükülmenin kendisi kadar önemlidir.
Neden kapak torklanmış halde ölçülmeli??
Çünkü büyük uçlu delik yalnızca kapaklı çalışma geometrisinde mevcuttur, uygulanan cıvatalar ve tork. Gevşek bir başlık üzerinde yapılan okumalar, montaj açıklığını ve bükülme kadar cıvata deliği eğimini ölçer.
Düzleştirme delikleri etkiler mi??
Evet, biraz, bu nedenle yenileme sırasında düzeltme işlemi delik restorasyonundan önce gelir. Kirişe basmak delik geometrisini küçük miktarlarda değiştirebilir; boyutu geri yüklemeyi takip eden ayırma yüzeyi ve honlama işlemleri, düzeltilmiş kirişin yuvarlaklığı ve merkez mesafesi.
Çubuk bükülmesi nasıl düzeltilir??
Büküm burulmaya göre düzeltilir: çubuk büyük ucundan sert bir fikstürle sıkıştırılmıştır, ve küçük uçta ışın ekseni etrafında kontrollü ters dönüş uygulanır, artışlarla, her düzeltmeden sonra hizalayıcının yeniden kontrol edilmesiyle. Büküm düzeltmesi ekstra dikkat gerektirir çünkü kirişi kesme durumunda çalıştırır, ve herhangi bir tutukluk veya aşırı yük geçmişi olan bir çubukta bu genellikle bir düzeltmeden ziyade bir değiştirme durumudur.
Kol düzleştirmesi krank mili düzleştirmesiyle ilişkili midir??
Parçalar motorda buluşuyor, ve her ikisinin de yorulma açısından kritik olduğu, ancak metroloji tamamen farklı. Bir krank mili, ana yatak eksenine, bizim tarif ettiğimiz şekilde doğrulanmıştır. krank mili düzeltme çözümü, biyel kolunun hiçbir dönüş ekseni yokken, bir hizalama fikstüründe delik-delik ilişkisine göre düzeltilir.
Çözümü İki Delik Ekseni Etrafında Oluşturun
Biyel kolu düzeltme çözümü dört sabit karara dayanır: Yüklemeden önce çatlak kontrolü, gerçek bir hizalama fikstüründe torklu durumda ölçüm, yastıklı arasındaki kirişle sınırlı basın düzeltmesi, yarıçap uyumlu takımlar, ve sıralama kontrolünün yenilenmesi sıkıcı oluyor, ışın doğru olduktan sonra yüzler ve merkez mesafesi tamamlanır. Yerinde olanlarla, Özel çubuk düzeltme ekipmanı, emek yoğun bir onarım kararını tekrarlanabilir bir atölye sürecine dönüştürür ve bunun yerine çubuğun ne zaman değiştirilmesi gerektiğini size dürüstçe söyler.
İster mevcut bir biyel hattını yükseltiyor olun, ister yenisini satın alıyor olun, the düzleştirici seçim kılavuzu ve doğrultma makinesi için bütçe resmi Tedarikçilerle konuşmadan önce ödünleşimleri çerçeveleyin.