
Asansör kılavuz rayı düzleştirme, üretim aşamasındaki bir geometri işlemidir. Bir asansör kuyusunda kurulu rayların hizalanmasından farklıdır. Bir üretim rotası ray bölümünü kontrol etmelidir, referans yüzleri, uzunluk, yay, yanal süpürme, büküm, yüzey durumu ve işleme arayüzleri, muayene ve paketleme.
Bu kılavuz iş parçası tabanlı bir mühendislik çerçevesidir. StraighteningTech'in şu anda belirli bir ray profilini işlediğini iddia etmiyor, uzunluk, üretim hızı veya kabul toleransı. Bu noktalar çizim incelemesi gerektirir, temsili raylar, ölçüm anlaşması ve doğrulanmış bir numune süreci.
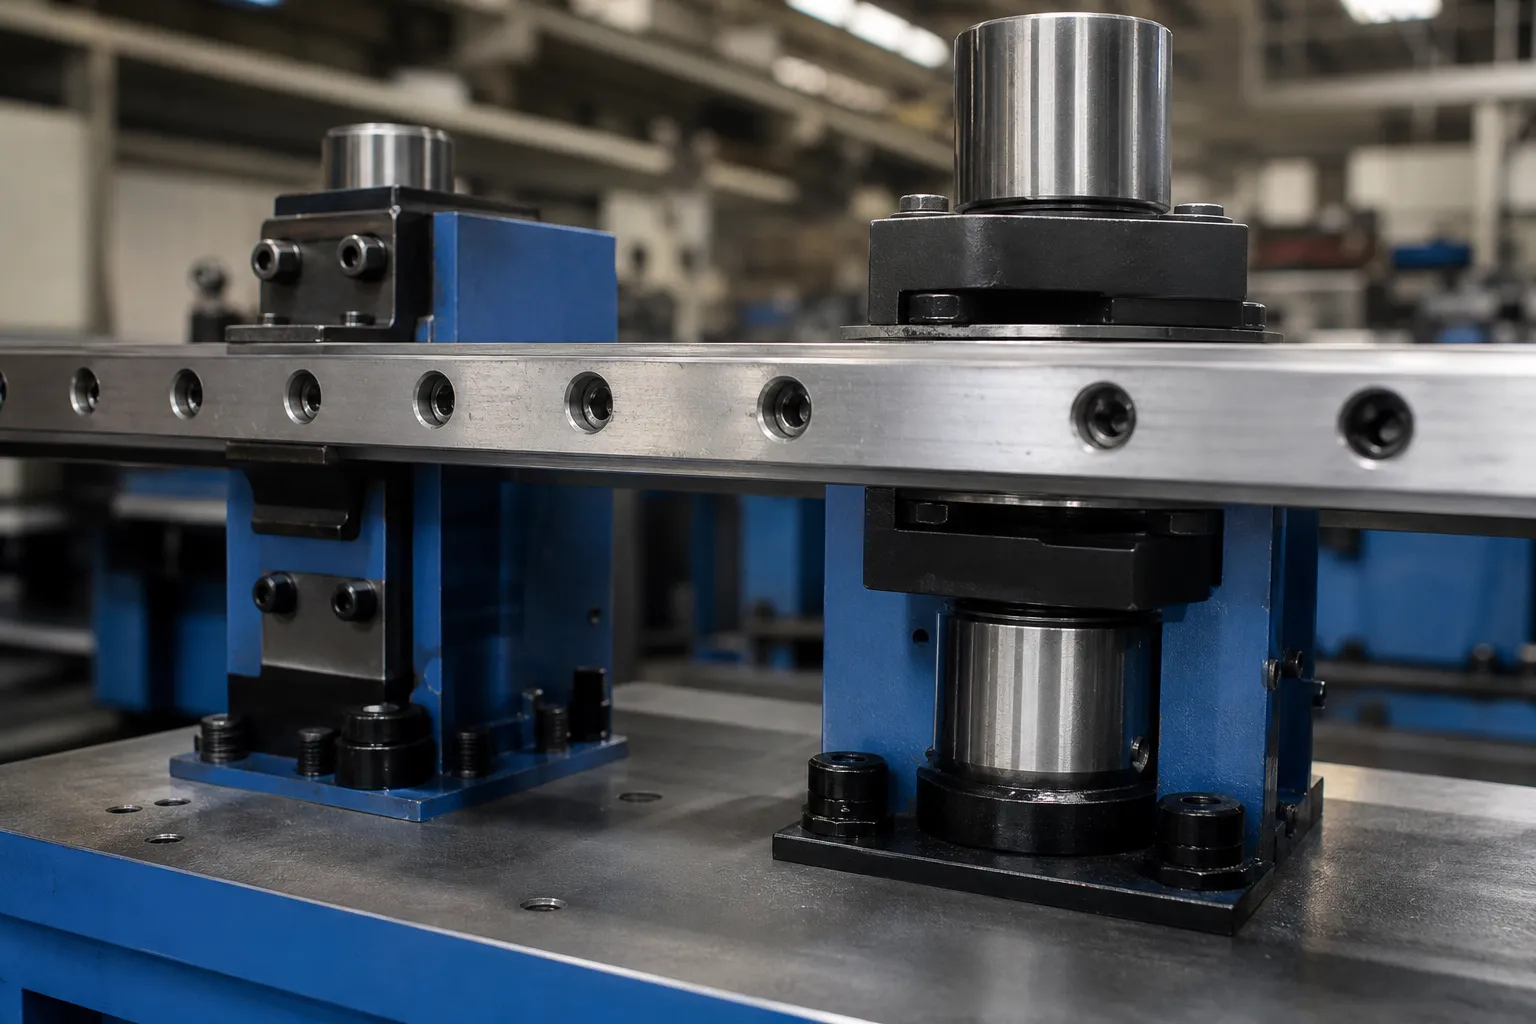
*Mühendislik konsept illüstrasyonu. Aday bir üretim aşaması demiryolu sürecini tasvir eder, kurulu asansör hizalama hizmeti veya teslim edilen makine kaydı değildir.*
Üretim Doğruluğunu Kurulum Hizalamasından Ayırın
Asansör kılavuz rayı makineleri için arama sonuçları arasında özel düzleştiriciler bulunur, kılavuz ray üretim hatları ve kurulum soruları. Üretim sorusu, teslim edilen rayın tüm düzeltme kuvvetleri kaldırıldıktan sonra kontrollü geometrik gereksinimleri karşılayıp karşılamadığıdır.. Kurulum hizalaması binayı ilgilendirir, parantez, eklemler ve saha araştırması. Ayrı ölçüm sistemlerine ihtiyaç duyarlar ve tek bir kabul beyanında birleştirilmemelidirler..
| Kapsam | Tipik kontrollü sorun | Değiştirme |
|---|---|---|
| Ray imalatı | Bölüm geometrisi, boyuna yay, yanal süpürme, büküm ve yüzey durumu | Saha tesisatı veya ray aralığı kontrolü |
| Üretim hattı entegrasyonu | Beslemek, doğrultma, kesme, işleme, muayene ve paketleme arayüzü | Her hat konfigürasyonunun sağlanacağına dair bir söz |
| Asansör boşluğu kurulumu | Parantez, Binadaki derz hizalaması ve dikeylik | Fabrika düzeltme sonucu |
Piyasa yapısı bu ayrımı destekliyor: Senbo, özel kılavuz rayı düzeltme ekipmanını sunarken Co-effort, kılavuz ray üretim hattı kapsamını sunuyor. Kullanışlı bir tesis mimarisi, iş parçası çözümünü asansör kılavuz rayı üretim hattı satın alma kılavuzundan ayrı tutar.
İlgili üretim geometrisi konuları şunları içerir: doğrusal kılavuz rayı düzeltme Ve demiryolu rayının doğrultulması. Kendi bölümlerine ihtiyaç duyuyorlar, veri ve süreç incelemesi; hiçbiri asansör rayı kalifikasyonunun yerine geçmez.
Ray Bölümünü Tanımlayın, Veri ve Hata Haritası
Bölüme kadar “Ray düzgünlüğü” eksiktir, referans yüzleri, uzunluk aralığı ve ölçüm koşulu belirtilmiştir. T şeklinde veya başka bir asimetrik profil dikey yay gösterebilir, aynı anda yanal süpürme ve bükme. Bir destek deseni, rayın kendi kütlesi altında sarkması veya tutarsız bir şekilde durması durumunda da belirgin bir geometri oluşturabilir..
Mühendislik incelemesi dondurulmalı:
- demiryolu çizimi, profil çeşidi, uzunluk ve üretim aşaması;
- veri yüzleri, izin verilen destek bölgeleri ve kozmetik veya işlevsel koruma bölgeleri;
- Her düzlem için kabul karakteristiği ve bunu hesaplamak için kullanılan yöntem;
- bükümün kontrol edilip edilmediği, yönlendirme nasıl indekslenir, ve kasıtlı bölüm varyasyonunun nasıl ele alındığı;
- gelen hata dağılımı, kullanım koşulu ve referans göstergesi veya muayene fikstürü;
- işleme, kesme, katılmak, distorsiyonu yeniden ortaya çıkarabilecek paketleme ve aşağı akış arayüzleri.

*Mühendislik konsept illüstrasyonu. Olası bir tam uzunlukta ölçüm yaklaşımını gösterir; gerçek sensör konumları, Ray ailesi için açıklık ve veri doğrulanmalıdır.*
Ray Bozulmasının Nereden Geldiği
Bir kılavuz rayın geometri öyküsü, doğrultma istasyonuna ulaşmadan çok önce biriktirilir. Yuvarlanma kesitte artık gerilim bırakır, profilin başı ile ağı arasında eşit olmayan şekilde dağıtılmış; değirmen yatağında soğutma kendi alanını ekler. Fabrikada gerçekleştirilen düzeltme, tarih olarak sayılır; yukarı yönde dönerek düzleştirilen bir ray, deformasyon bütçesi kısmen harcanmış ve daha fazla düzeltmeye tepkisi değişmiş olarak gelir, kapsamındaki ters yükleme davranışı Bauschinger etkisi. Uzunluğa kesmek uçlardaki kısıtlamayı ortadan kaldırır, bu nedenle uç geometrisi genellikle orta uzunluktaki davranıştan farklıdır. Kılavuz yüzlerinin işlenmesi yüzey malzemesini kaldırır ve gömülü gerilimlerin asimetrik olarak gevşemesini sağlar. Ve kullanım son bölümü yazıyor: yanlış noktalardan kaldırılan uzun bir ray, veya kendi ağırlığı altında ayakta saklanan, hiçbir yukarı akış sürecinin amaçlamadığı kıvrımları toplar. Her kaynak kendi imzasını tahmin eder; zirvelerin nerede olduğu, ister süpürme ister bükme hakim olsun - ve gelen haritadan bu imzayı okumak, düzeltmeyi genel baskıdan planlı bir rotaya dönüştüren şeydir.
T Kesiminin Mekanik Kişiliği
Asimetrik ray bölümü köşeleri olan yuvarlak bir çubuk değildir. Sertliği yöne göre farklılık gösterir - profilin bir ekseni etrafındaki bükülme diğerine göre çok daha fazla dirençle karşılaşır - dolayısıyla dikey yay ve yanal süpürme bir problemin iki sonucu değil, iki farklı mekanik tepkidir, her birinin kendi düzeltme ekonomisi var. Açık profil aynı zamanda burulmaya karşı hassastır: uzunlamasına eksen etrafında hafif bir bükülme, uçlardaki kılavuz yüzlerini zıt yönlerde kaydırır, bu nedenle bir ray her istasyonda pruvayı kabul edilebilir şekilde ölçebilir ve yine de araba pabuçlarına bükülmüş bir işlevsel yüzey sunabilir. Kılavuz yüzleri de işlevsel üründür: temasın hem ölçüm referansı için mekanik olarak gerekli olduğu hem de kozmetik veya işlevsel olarak sınırlı olduğu yerlerdir, bunu yaratan gerilim yüzey koruma takım uygulaması ve muhafazakar temas bölgesi seçimi - yukarıdaki bölümün gerektirdiği gibi - geometri planından ayrılamaz. Aynı asimetri öncelikli mantık, tartışılan yapısal profilleri de yönetir. I-kiriş ve H-kiriş düzleştirme.
Yay Ölçüsü, Farklı Sinyaller Olarak Süpürme ve Çevirme
Bir ray bir görünümde düz görünebilirken diğer görünümde başarısız olabilir. Süreç, düzeltmeden önce kararlaştırılan istasyonları ve yönleri haritalandırmalıdır. Dikey yay, yanal süpürme ve büküm farklı özellikler olarak saklanmalıdır, genel bir "bükülme" değeri halinde birleştirilmez.
| karakteristik | Ölçüm sorusu | Mühendislik sonucu |
|---|---|---|
| Dikey yay | Sonucu hangi referans düzlemi ve açıklık tanımlar?? | Destek ve düzeltme yönünü belirler |
| Yanal süpürme | Web veya kılavuz yüzüne sürekli olarak başvuruluyor mu?? | Farklı bir düzeltme yönüne ihtiyaç duyabilir |
| Büküm | Hangi yüzler açısal yönlendirmeyi oluşturur?? | Tek bir doğrusal probtan çıkarım yapılamaz |
| Fikstür/sarkma sinyali | Yeniden yerleştirme veya değiştirilen destek modeli okumayı değiştirir mi?? | Düzeltmeden önce kurulumun gözden geçirilmesi gerekir |
Uzun parça desteği önemlidir. Destekler hareket ettirildiğinde değişen bir ölçüm haritası henüz güvenilir bir düzeltme haritası değildir. Bu nedenle kılavuz, serbest durum davranışını, çizim ve müşteri incelemesi tarafından kullanılan kontrollü destek koşulundan ayırmalıdır..
Temas ve Düzeltme Bölgelerini Konservatif Olarak Seçin
Aday düzeltme, kontrollü nokta baskısını içerebilir, rulo doğrultma veya başka bir bölüme özgü yöntem. Seçim ray geometrisine bağlıdır, maddi durum, hata modeli, erişilebilir temas alanları ve yüzey riski incelemesi. Yuvarlak bir şaft için nokta düzeltme sırası asimetrik bir raya kolayca kopyalanamaz.
Duruşmadan önce, Onaylanan destekleri tanımlayın, reaksiyon yolu, yükleme noktaları, koruyucu temas malzemeleri, oryantasyon kontrolleri ve maksimum düzeltme girişimleri. Bir yüzeye yalnızca erişilebilir olduğu için kuvvet uygulamayın. İşlenmiş kılavuz yüzleri, referans yüzleri, bağlantı özellikleri ve kozmetik bölgeler koruma gerektirebilir veya temas noktaları olarak yasaklanmış olabilir.
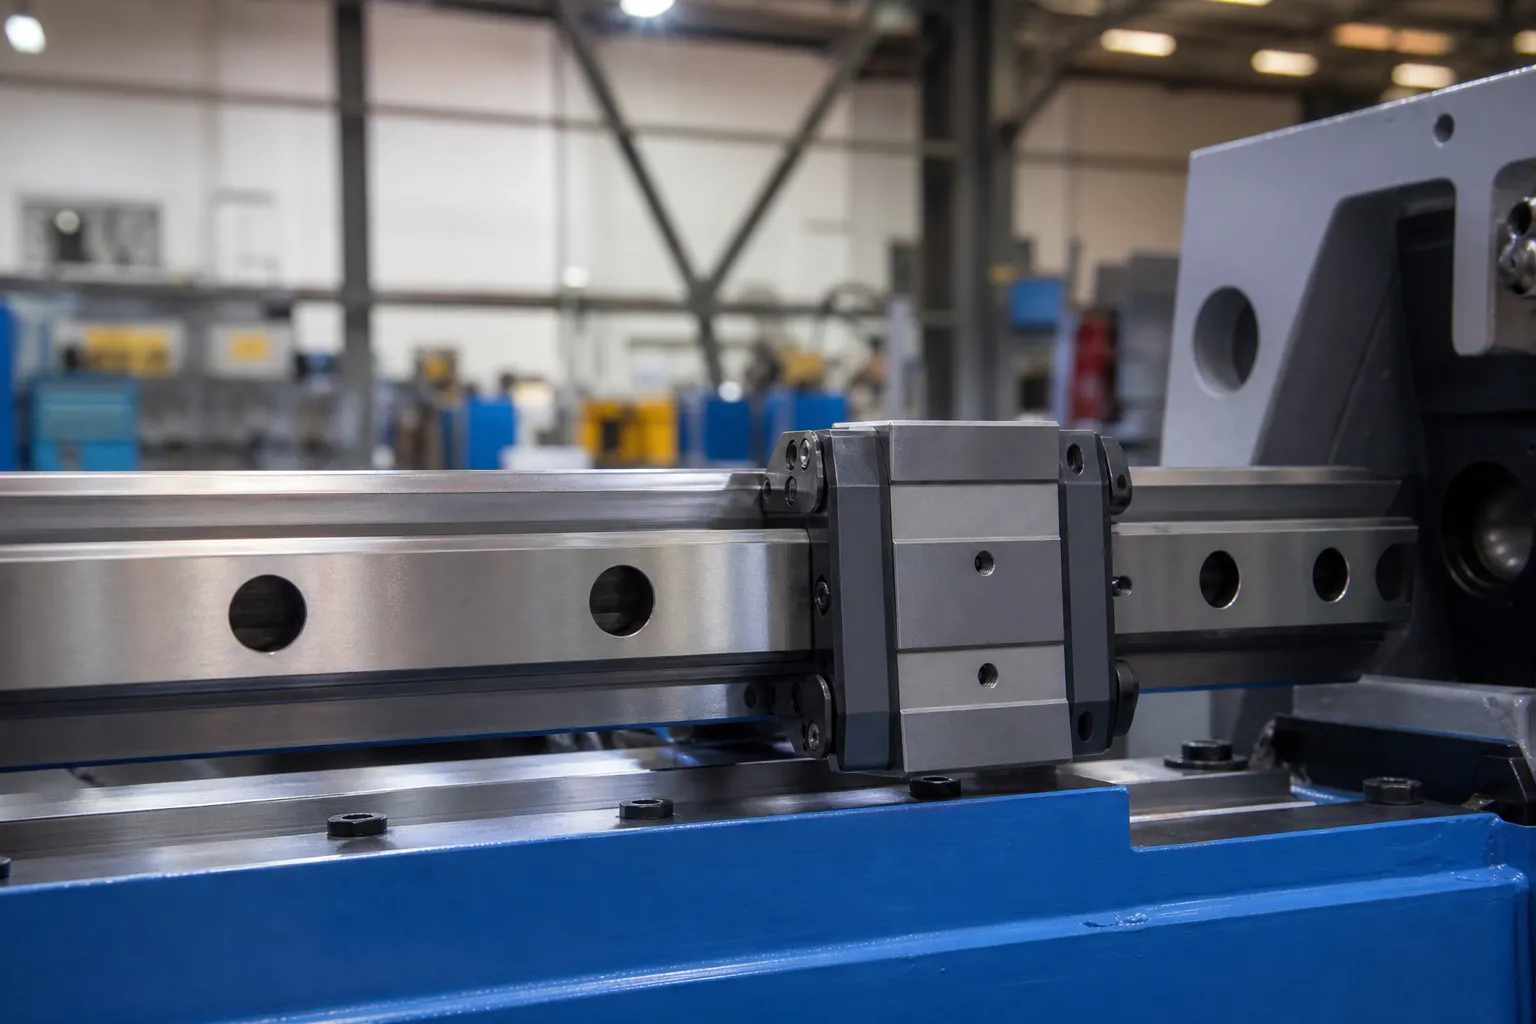
*Mühendislik konsept illüstrasyonu. Olası bir açısal düzeltme problemini sıradan dikey preslemeden ayırır; belirli bir rayın veya makinenin burulma düzeltmesini desteklediğini kanıtlamaz.*
Ölç-Düzelt-Bırak-Yeniden Ölç Döngüsü Kullanın
Nihai kabul kararı, serbest bırakılan raya göre verilmelidir.. Rayın aletle veya düzeltme kuvveti altında tutulduğu sırada yapılan geçici bir okuma, nihai geometriyi kanıtlamaz.
- demiryolu ailesini tanımlayın, çizim revizyonu ve imalat aşaması;
- hasar olup olmadığını kontrol edin, yanlış profil, onaylanmamış yüzey durumu veya kapsam dışı deformasyon;
- Parçayı onaylanmış yönde yükleyin ve desteğin oturduğunu doğrulayın;
- dikeyi yakala, kabul planının gerektirdiği yanal ve açısal hata haritası;
- izin verilen düzeltme planını seçin ve tüm temassız bölgeleri koruyun;
- Onaylanan limit dahilinde artan düzeltmeyi uygula;
- kuvveti serbest bırakın ve tamamen kısıtlayın;
- yeniden ölçmek, Düzenlemeyi kaydedin ve ilerleme olmayan rayları mühendislik incelemesine yönlendirin.
Örnek Testi Müşteri Ölçüsüne Göre Oluşturun
The sample plan should compare the machine method with the customer's controlled reference method. Tipik ve en kötü durumdaki gelen rayları içermelidir, kurulum kontrollerini tekrarlayın, serbest bırakılmış durum okumaları, yüzey muayenesi, Tekrarlanan düzeltme gerektiren veya yanıt vermeyen raylar için izlenebilirlik ve tanımlanmış bir rota.
| Kabul öğesi | Üretim iddiasından önce gerekli kanıtlar |
|---|---|
| Yay, süpür ve çevir | Çizim datumlarına ve aralıklarına bağlı ham öncesi/sonrası okumaları |
| Fikstür tekrarlanabilirliği | Yeniden yerleştirme çalışması ve destek durumu kaydı |
| Yüzey koruması | Onaylanmış inceleme kriterleri ve fotoğraflar veya raporlar |
| Kullanım ve hat arayüzü | Nitelikli transfer, oryantasyon ve güvenlik incelemesi |
| Verim ve otomasyon | Zamanlanmış, Kararlaştırılan demiryolu ailesi için onaylanmış çalışma |
Asansör Kılavuz Rayı Doğrultma İncelemesi için Gerekli Bilgiler
Kontrollü ray çizimi ve kesit çeşitlerini sağlayın, uzunluk, malzeme ve imalat aşaması, gelen geometri verileri, veri ve kabul yöntemi, izin verilen destek ve temas bölgeleri, yüzey gereksinimleri, üretim hedefi, kısıtlamaları ve temsili rayları idare etme. StraighteningTech daha sonra aday ölçümünü inceleyebilir, destek ve düzeltme mimarisini destekleyin ve bir makine konfigürasyonu önerilmeden önce ihtiyaç duyulan örnek test kanıtlarını tanımlayın.
SSS
Bu bir asansör kurulum-hizalama kılavuzu mu??
HAYIR. Bu sayfa fabrika imalat geometrisini kapsar. Asansör boşluğu hizalaması, braketler ve saha kurulumu ayrı bir kapsam gerektirir.
Bir düzeltme istasyonu yay ve bükülmeyi kontrol edebilir mi??
Otomatik olarak değil. Yay, yanal süpürme ve büküm ayrı olarak tanımlanmış veriler gerektirir, ölçüm izleri ve düzeltme doğrulaması.
Bir ray kenetlenmiş haldeyken kabul edilebilir mi??
HAYIR. Kabul, üzerinde anlaşılan serbest bırakılma durumu koşuluna uygun olmalıdır. Sıkıştırma geri esnemeyi veya sarkmayı maskeleyebilir.
Bir bölüm olabilir mi, uzunluk veya döngü süresi bu makaleden belirtilmelidir?
HAYIR. Bu değerler doğrulanmış bir ray ailesi gerektirir, makine kapasitesi, takım incelemesi ve temsili örnek testi.
Aynı ray profili partiler arasında neden farklı şekilde bozuluyor??
Çünkü değirmen haddeleme koşulları, soğutma yatağı konumu, yukarı akış doğrultma geçmişi ve depolamanın tümü lottan lota değişir, ve her biri bölüme farklı bir artık gerilim modeli yazar. Pratik yanıt, devralınan tek bir düzeltme tarifi yerine parti başına gelen haritalamadır.
Kılavuz raylar için nokta presleme mi yoksa rulo düzleştirme mi daha iyidir??
İkisi de varsayılan değil. Nokta presleme ayrık takım elbise, Tanımlanmış temas bölgelerine sahip asimetrik bir kesit üzerinde eşlenen tepe noktaları; yuvarlanma yöntemleri, uyumlu bölümlerin hacimsel olarak sürekli düzeltilmesine uygundur. Rotalar ve her birinin talep ettiği örnek test kanıtları arasındaki sınır şu şekildedir: Pres ile silindirle doğrultma karşılaştırması karşılaştırmak, rayın korunan yüzleri görünecek şekilde uygulanır.
Yalnızca doğrusal problar kullanıldığında bükülme nasıl ortaya çıkıyor??
Aynı yüzün zıt uçlarda karşılıklı yer değiştirmesi olarak — tek bir sonda izinden gelen çelişkili yaylara benzeyen bir okuma modeli. Bükümün doğrulanması, birden fazla istasyonda tanımlı yüzler üzerinde oryantasyona duyarlı ölçüm gerektirir, hata haritasının yayı saklamasının nedeni budur, süpürme ve bükme tek bir birleşik değer yerine ayrı özellikler olarak.
Manuel asansör kılavuz rayı düzeltmesinden otomasyona geçiş? The miller için düzleştirici seçim kılavuzu, tüpler ve profiller ve doğrultma makinesi FAT kontrol listesi doğal sonraki adımlardır.