
Dişli mili, entegre dişli dişlerini taşıyan, dönen bir güç aktarım bileşenidir., Helisel veya konik pinyon — muylularla birlikte, eğri çizgiler, tek eksende dişler ve omuzlar. Doğruluk özelliği bu eksende tanımlanır: muylular ve dişli hatve silindirleri toplam gösterge okuması dahilinde ortak bir çizgi etrafında dönmelidir (TIR) Rulman ömrüne göre belirlenen limit, dişli ağı kalitesi ve şaft hızı. Bu nedenle bir dişli milinin düzleştirilmesi, dişli bir bileşenin dönme ekseninin eski haline getirilmesi anlamına gelir; bu, dişli bir çubuğun düzleştirilmesinden temel olarak farklı bir sorundur, ve köklü ölçüm ve düzeltme yöntemleriyle ilgili bir sorun.
Bir dişli mili düzeltme çözümü, ekipman seçilmeden önce beş soruyu yanıtlamalıdır:
- Ölçüm eksenini tanımlayan şey — günlükler, merkezler veya spline ana çapı - ve anket, monte edilmiş rulman düzenlemesini yansıtıyor mu??
- Sapma tek düzlemli bir yay mıdır?, omuzda yerel bir bükülme, bir bükülme, veya bir kombinasyon - ve gerçek zirve noktası nerede?
- Malzeme ve ısıl işlem durumu nedir — tamamen sertleştirilmiş, karbonlanmış ve söndürülmüş, indüksiyonla sertleştirilmiş muylular - ve bunun için hangi düzeltme yollarının onaylandığı?
- Öğütme stoğu hala mevcut mu, ve stok dağılımını veya son geometriyi iyileştirmeye yönelik bir düzeltme mi??
- Geometri nasıl serbest bırakılacak, diş yan bütünlüğü ve uzun vadeli stabilitenin doğrulanması?
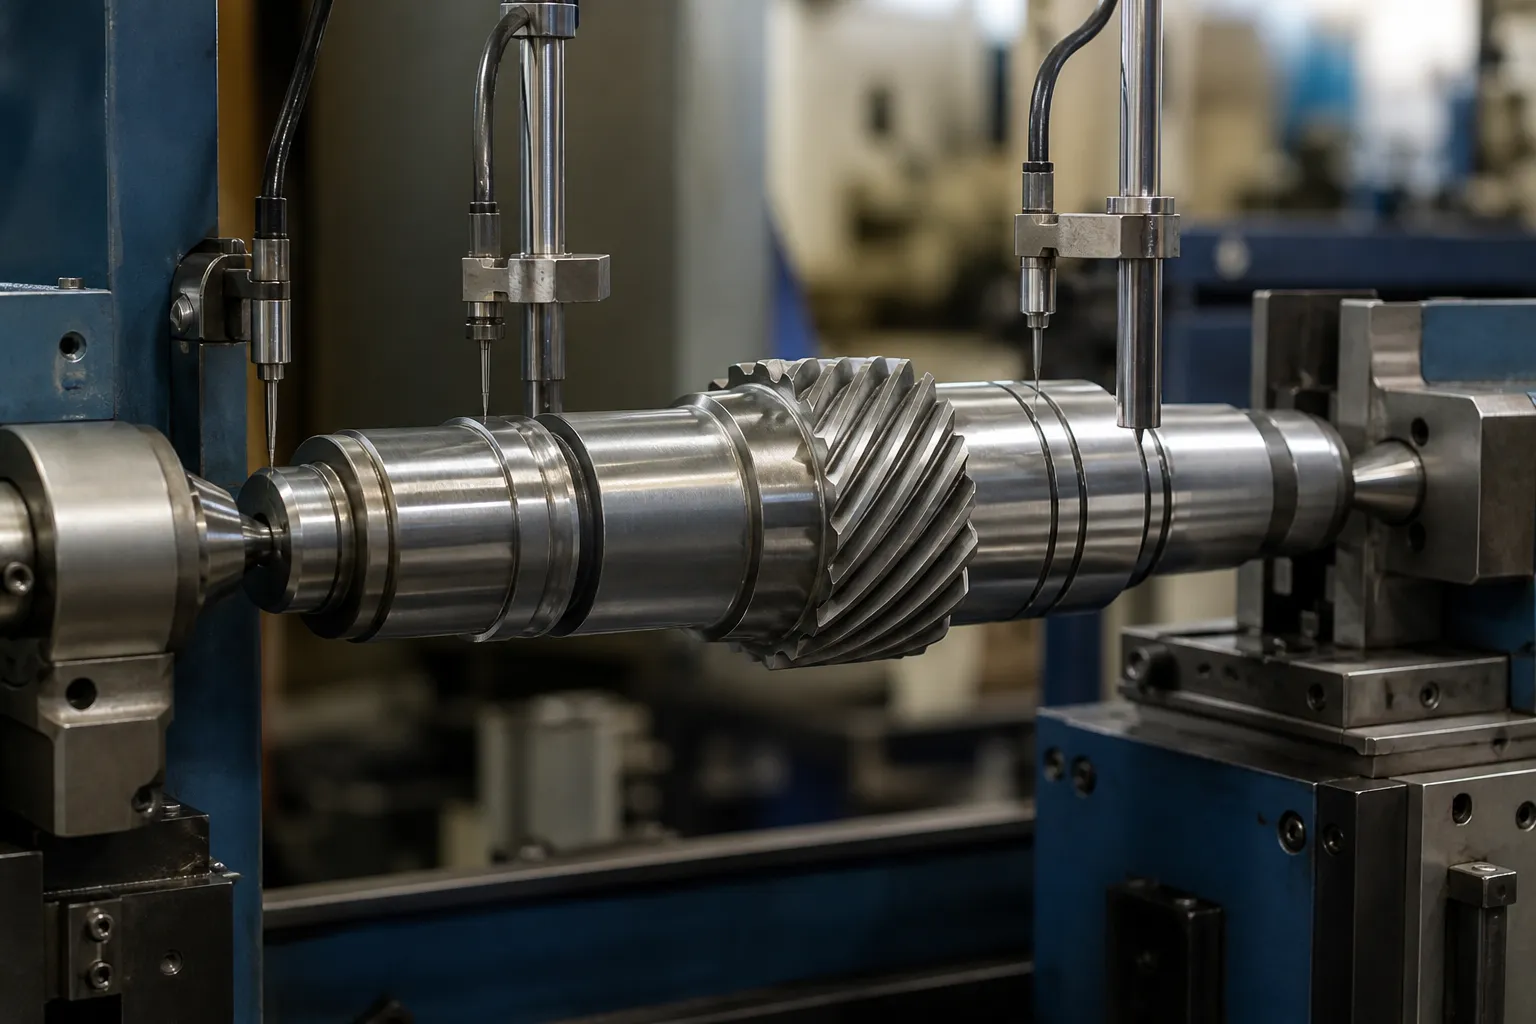
*Mühendislik konsept illüstrasyonu: düzeltme çalışması sırasında muylularda problar bulunan merkezler arasında desteklenen bir dişli mili. Müşteri sitesi fotoğrafı değil. Veri seçimi, kuvvet konumları ve kabul sınırları çizimi ve temsili örnek parçaları gerektirir.*
Dişli Mili ve Dişli Kremayer Karşılaştırması: İki Farklı Sorun
Bu site zaten kapsıyor endüstriyel dişli raf doğrultma, ve iki iş parçası sıklıkla karıştırılır çünkü her ikisi de dişli dişleri taşır. Neredeyse hiçbir mühendislik içeriğini paylaşmıyorlar:
| Dişli çark | Dişli Mili | |
|---|---|---|
| İşlev | Dönüşü doğrusal harekete dönüştürür; dişli düz çubuk | Dönen eksenler arasında torku iletir; dişli silindirik kısım |
| Doğrusallık tanımı | Bir düzlemde referans yüzeyinin düzlüğü ve düzlüğü; eğim çizgisi düzlüğü | Dönme ekseninin sapması: TIR, tanımlanmış bölümlerde çevre çevresinde ölçülür |
| Birincil ölçüm | Doğrusal — düz kenar, yüzey plakası, Lazer çizgisi, uzunlamasına örnekleme | Dönme - merkezler arasında veya muylularda yuvarlanan parça, arama veya elektronik problar, viraj araştırma haritası |
| Bükülme durumunda başarısızlık | bağlayıcı, düzensiz diş bağlantısı, konumlandırma hatası | Dengesizlik, titreşim, yatak ve conta hasarı, dişli ağının yanlış hizalanması, tükenmişlik |
| Tipik düzeltme | Düz düzlemde bastırma; bazen uzun raf stoğu için germe veya tesviye işlemleri | Haritalanan yüksek noktada noktaya basma düzeltmesi, seçici dövme, kısıtlı ısı yöntemleri |
Bir raf bir düzlemde düzeltilir; bir dişli mili bir eksen etrafında düzeltilir. Ölçüm sözlüğü, demirbaşlar, makinelerin ve kabul kriterlerinin hepsi farklı, bu yüzden iki konu ayrı sayfalarda ele alınıyor. İş parçası, bir yükü doğrusal olarak hareket ettirmek için pinyonla iç içe geçen uzun dişli bir çubuk ise, raf sayfası geçerlidir. Yataklarda dönen, üzerinde dişli bulunan bir mil ise, okumaya devam et.
Anatomi ve Bozulmanın Nereden Geldiği
Veri zincirine ve gerilim sistemine katılan özellikleri listeleyin:
- Rulman muyluları — birincil işlevsel eksen;
- dişli bölümleri: mahmuz veya sarmal dişler, dişli yüz genişliği, adım ve kök geometrisi;
- eğri çizgiler, kama yolları, Konular, konikler ve bağlantı özellikleri;
- omuzlar, segman olukları, çapraz delikler ve yağ delikleri;
- merkezler veya geçici süreç verileri;
- Bölüme ve proses aşamasına göre stok öğütme.
Dişli milleri klasik mil nedenlerinden dolayı bükülür, onarım literatüründe belgelenmiştir: Taşıma veya montaj sırasında mekanik aşırı yük; İç gerilimi eşit olmayan şekilde azaltan asimetrik işleme; ısıl işlem, karbürlenmiş veya tamamen sertleştirilmiş bir şaftın söndürülmesinde neredeyse her zaman yay ortaya çıkar; ve başlangıçta düz bir şaftı yığın olarak büken ağır büzülme veya pres geçmeler. Özellikle dişli millerinde, Azdırma ve tıraşlama, dişli bölümlerin çevresinde artık gerilim bırakır, ve bir muylunun ısıl işlem sonrası taşlanması gerilimi azaltabilir ve başka bir bölümü hareket ettirebilir - süreçteki düzeltme noktası, düzeltmenin kendisi kadar önemlidir.
Önce Ölçün: Viraj Araştırma Haritası

Bükülmüş bir şafta dokunmadan önce haritalanması şeklindeki onarım mühendisliği uygulaması tamamen dişli şaftları için geçerlidir., ve üretim makineleri bunu otomatikleştiriyor:
- Şaftı merkezler arasında veya muyluları üzerinde destekleyin ve desteklerin kendilerinin sıfır salgı okuduğunu doğrulayın; destek hatası tüm haritayı bozar.
- Dönme referansını işaretleme; TIR'ı eşit aralıklı eksenel istasyonlarda kaydedin, sapmaya dönüştürme (TIR'ın yarısı) ve her birinde saat açısı.
- Haritayı okuyun: tutarlı açıya sahip tek bir baskın yüksek nokta, basit bir yayı gösterir; uzunluk boyunca değişen açı, birden fazla bükülmeyi veya bükülmeyi gösterir; en zor durum bükülme ve bükülmenin birleşimidir.
- İstasyonlar arasındaki gerçek yüksek noktayı avlayın; maksimum, trendin belirttiği yerdedir, mutlaka bir sondanın nerede duracağı değil.
- Haritayı her düzeltme döngüsünden sonra ve sonunda inceleme kaydı olarak tekrarlayın.
Bu basamağın içinde dişliye özel iki tuzak bulunur. Birinci, veri seçimi: kademeli bir şaft üzerinde doğru veri zinciri genellikle muylulardır, merkezler değil - bir şaft merkezlerde düz okuyabilir ve muylularda eğilebilir, ve rulmanlar merkezleri umursamıyor. Seçim kuralları ayrıntılı olarak ele alınmıştır. kademeli miller için ölçüm verisi seçimi. Saniye, bükülmeye karşı diş yan hatası: Pimler üzerinden veya dişli kontrol cihazıyla ölçülen hatve silindir salgısı, mil ekseni salgısından ayrılmalıdır, veya diş üretim hatası şaftın bükülmesiyle "tedavi edilir". Form hatasını bükülmeden ayırmaya yönelik genel teşhis mantığı, Döner ölçümde yuvarlaklık ve bükülme.
Düzeltme Yolları
Mekanik Nokta Presleme — Birincil Rota
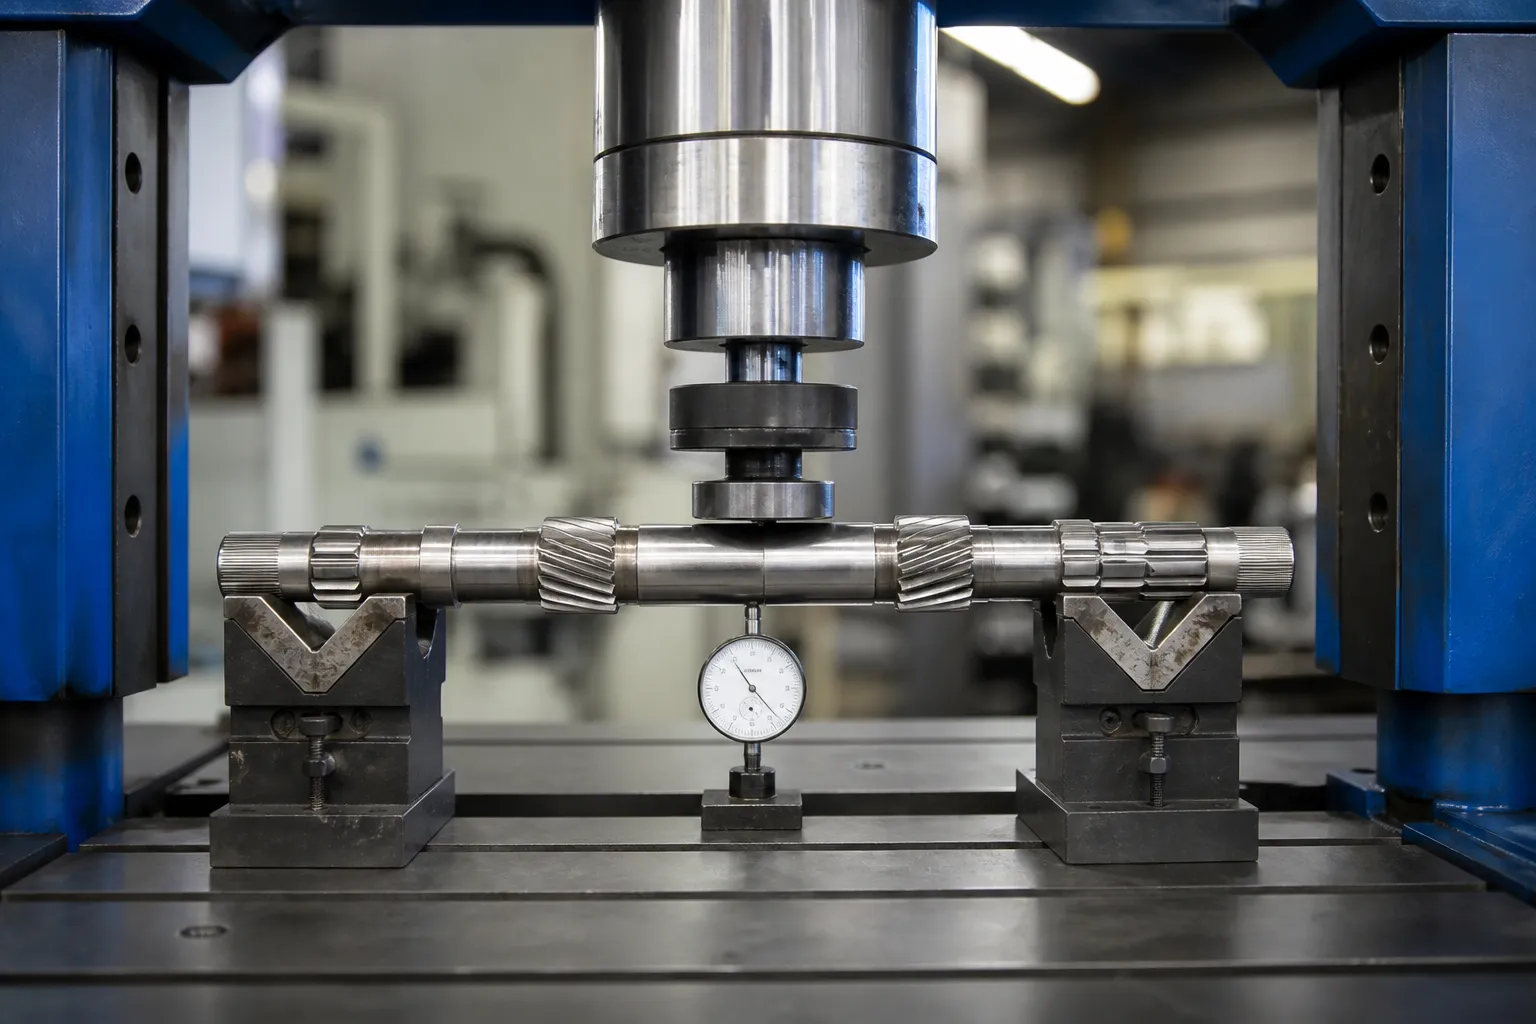
Elindeki haritayla, Şaft yüksek noktası yukarı bakacak şekilde ayarlanmıştır, viraja yakın desteklenir, ve bir prob canlı sapmayı izlerken yastıklı bir koçla yüklenmiştir. Küçük darbelerle çalışın ve geri esnemeyi kabul edin: amaç toleransta en az düzeltmeyi yapmaktır, çünkü her plastik döngüsü artık stres katıyor. Üretim makinelerinde bu döngü — harita, basmak, yeniden eşleme — parça ailesi başına öğrenilen geri esneme telafisi ile otomatik olarak çalışır. Manuel şaft düzeltmenin zanaat becerisi kısmı bir kontrol parametresi haline gelir; fizik değişmez.
Dövme – Preslemenin Ulaşamadığı Yer
İçbükey tarafın kontrollü bilyeli veya iğneli çekiçlemesi, yüzey liflerini sıkıştırır ve hafifçe büyütür, Ekseni düze doğru çekmek. Dişli millerinde çekiçleme, ince düzeltme aracıdır: basıldıktan sonra küçük kalıntıları düzeltir, ve koçun yükleyemeyeceği yerlerde (omuzlara bitişik) çalışır, dişli bölümlerin yakınında — dişlerin ezilme riski olmadan. Düzeltme başına yavaştır ve nadiren birincil rotadır.
Nokta Isısı — Sertleştirilmiş Dişli Milleriyle Sınırlıdır
Soğutmada yerel çekme gerilimi oluşturmak için küçük bir bölgeyi noktasal ısıtmak, düşük sıcaklıklarda geçerli bir düzleştirme yöntemidir.- ve sertleştirilmemiş durumdaki orta karbonlu miller. Karbonlanmış, tamamen sertleştirilmiş veya endüksiyonla sertleştirilmiş dişli milleri ciddi şekilde kısıtlanmıştır veya yasaktır: ısıdan etkilenen bölge yerel malzemeyi yumuşatabilir veya yeniden sertleştirebilir, tam olarak diş ve muylunun yorulma ömrünün geçtiği yerde sert noktalar ve mikro çatlaklar yaratır, ve yüzey bir yatak veya contaya girmeden önce kaldırılması gereken yükseltilmiş bir tümsek bırakın. Isı yöntemlerinin göz önünde bulundurulduğu yerler, metalurjist onaylı bir onarım prosedürüne aittirler, üretim düzeltme döngüsüne değil. Maddi kurallar ayrıntılı olarak açıklanmıştır. ısıl işlem sonrası düzleştirme.
Bir Dişli Miline Basmanın Asla Neleri İçermediği
Yükler destekler arasındaki muylu veya mil gövdesi bölümlerine uygulanır; asla dişli dişlerine uygulanmaz. Dişli bölüme basmak, hiçbir düzleştirme işleminin geri alamayacağı diş deformasyonuna neden olur, ve düz millerde kullanılan tipte merdaneli doğrultma dişlerin üzerine uygulanmaz. Spline bölümleri kendi kurallarına uyar, bizim kapsamımızda spline mil düzeltme çözümü; Şaft aileleri dişli kutularının içinde ölçülüp düzeltildi – giriş, çoklu dergi kabul mantığıyla çıkış ve ara miller – ayrı ayrı ele alınır şanzıman mili düzeltme çözümü.
Kabul Kriterleri

Şaft onarımı uygulaması kullanılabilir bir temel sağlar: hakkında 0.001 ayak uzunluğu başına (0.083 mm/m) genel döner ekipmanlar için, doğru sıkma 0.0005 içinde (0.013 mm) yüksek hızlı çok kademeli makineler için herhangi bir noktada toplam. Dişli milleri için çizim geçerlidir, ve tolerans sınıfı uygulamayı takip eder: düşük hızlı, Düşük toleranslı dişli mili, yüksek devirli bir dişliden daha geniş bir pencere taşır, yakın boşluk pinyonu. Kabul sırası şu şekilde olmalıdır::
- tüm istasyonlarda son araştırma haritası, belirtilen TIR dahilinde;
- dişli kalite kontrolleri — diş teması, pimlerin üzerinden salgı, sarmal hizalaması — düzeltmeyle değişmez;
- Tüm düzeltmelerden sonra malzeme durumuna uygun çatlak tespiti;
- Son taşlama veya bitirme işleminden sonra doğrulama, sadece düzleştirmeden sonra değil;
- Uygulamanın kritik olduğu durumlarda stabilite onayı: Proses penceresi stabilitesini henüz kanıtlamamışsa, bir bekleme süresinden veya sıcaklık döngüsünden sonra yeniden ölçün.
Son nokta, tüm şaft düzeltmelerinin dürüst zayıflığıdır: yalnızca eski virajın üzerine yeni bir baskı uygulayan bir düzeltme, bugün düz bir şekilde okunabilir ve hizmette sürüklenebilir. Bu nedenle düzeltme sayısı sınırlıdır, Harita bittikten sonra neden tekrarlanıyor?, ve neden toleransa kadar olan vuruş sayısının başlı başına bir süreç kalitesi sinyali olduğu - prensipler tüm hat boyunca uygulanır otomatik mil düzeltme.
Yaygın Tuzaklar
- Yanlış veri üzerinde haritalama. Artık yatak eksenini temsil etmeyen merkezler, işleyen bir şaft olarak düzeltilemeyecek bir harita üretir.
- Yüksek nokta yerine bir istasyonda basmak. Maksimum sapma genellikle prob istasyonları arasında bulunur; yüklemeden önce bul.
- Dişlerin veya sertleştirilmiş kamaların yüklenmesi. Ram kuvveti düz şaft bölümlerine aittir; dişler TIR haritasına göre kalıcı ve görünmez şekilde deforme olur.
- Tek düzlemli preslerle bükümün peşinde. Kombine bükme ve bükme işlemi planlı bir sıraya ihtiyaç duyar, aynı vuruşun tekrarlanmaması.
- Yalnızca baskı sonrası okumaya güvenme. Artık stres yeniden dağıtılır; serbest bırakma kontrolü son taşlamadan sonradır, ve bundan sonraki saha sonucu.
Bir Sıraya Geçmeden Önce Bend'i Twist'ten Ayırmak
Anket haritası yalnızca düzeltilip düzeltilmeyeceğine değil aynı zamanda hangi sırayla düzeltileceğine de karar verir. Üç teşhis imzası çoğu dişli milini kapsar:
- Basit yay: Sapma büyüklükleri uzunluk boyunca tutarlı bir saat açısıyla yükselir ve düşer. Haritalanan yüksek noktaya bir kez basın, geri yaylanma öğrenildi, bitti — en kolay durum ve tek manuel uygulama iyi sonuç veriyor.
- İki düzlemli veya S-bükmeli: saat açısı uzunluk boyunca döner. Sırayla iki düzeltme planlanıyor, her biri yeni bir haritada doğrulandı; önce daha büyük kıvrımı düzeltmek genellikle ikinciyi basitleştirir.
- Büküm ile bükün: açısal özellikler — spline'lar, kama yolları, muylulara göre dişli fazı - yayın tepesinde burulma yer değiştirmesini gösterir. Tek başına basmak bükülmeyi tedavi eder ve bükülmeyi bırakır; büküm düzeltme, kendi doğrulaması olan farklı bir işlemdir, ve aksini iddia etmek TIR'ı geçen ve fazlama başarısız olan şaftlar üretir.
Otomatik makineler ilk iki vakayı rutin hale getiriyor: kontrolör ölçülen istasyonlara uyar, basma konumunu hesaplar, aşırı strok ve destek aralığı, ve döngüyü iki veya üç döngüde kapatır. Twist durumu, ciddi bir süreç tanımını yazılımlı bir baskı makinesinden ayıran durum olmaya devam ediyor, ve beş açılış sorusu da tam olarak bu durumu erken yakalamak için tasarlandı - şaft yanlış modu hedef alan vuruşlarla düzeltme bütçesini tüketmeden önce.
Ne Ciddi Bir Soruşturma İçeriyor
Bir dişli mili düzleştirme makinesi veya hücresi şu şekilde belirtilir:: kesit şeması ve TIR limitlerini içeren çizim; düzeltme noktasında malzeme ve ısıl işlem durumu; dişli verileri — modül, sarmal açısı, sertlik — bu nedenle yükleme istisnaları açıktır; ölçüm istasyonundaki mevcut bozulma dağılımı; sapma aralığında örnek parçalar; çevrim süresi ve izlenebilirlik gereksinimleri; ve yeniden işleme sınırı politikası. Bu girdilerle destek ve araştırma planı, baskı kuvveti sınıfı ve geri yaylanma öğrenme stratejisi doğrudan takip edilir, ve istasyon vaatler yerine parçalarla doğrulanabilir.
Every gear shaft straightening project eventually hits the same two questions – the şaft için seçim kılavuzu, tüp ve profil çalışması ve doğrultma makinası maliyet dökümü answer them before your supplier meeting does.