
Direksiyon mafsalı bir şaft değildir. Üç boyutlu bir yapısal bileşendir - dökme sünek demir, dökme alüminyum veya dövme çelik - işlevi hiçbir zaman aynı dönme eksenini paylaşmayan çeşitli arayüzlerin göreceli geometrisine bağlıdır: göbek yatağı deliği ve göbek yüzü, rot başıyla birlikte direksiyon kolu, dikme veya kingpin arayüzleri, fren kaliperi çıkıntıları ve bilyeli mafsal veya aks açıklıkları. Bu nedenle bir eklemi düzeltmek asla "bir ekseni düzleştirmek" anlamına gelmez. Bu, özellikler arasında bir dizi tanımlı açısal ve konumsal ilişkinin yeniden kurulması anlamına gelir..
Uygulanabilir bir direksiyon mafsalı düzeltme çözümü, herhangi bir makine veya fikstür belirtilmeden önce beş soruya yanıt vermelidir:
- Mafsal, işleme stoğu kalan bir üretim parçası mı, proseste ısıl işlem görmüş bir parça, veya hasar geçmişi olan, halihazırda tamamlanmış bir parça?
- Veri zincirini hangi özellik seti tanımlar — göbek deliği, göbek yüzü, kingpin veya payanda arayüzleri - ve hangi sırayla?
- Her sapma vücudun küresel bir çarpıklığı mıdır?, bir arayüzün açısal eğimi, bükülmüş bir direksiyon kolu, veya düzleştirme yerine boyutlandırma işlemine ait delik deformasyonu?
- Malzeme ve ısıl işlem durumu için hangi düzeltme rotası onaylanmıştır?: noktaya basma, kol düzeltme, kontrollü boyutlandırma, veya hurda?
- Geometri nasıl serbest bırakılacak, parça serbest bırakılmadan önce çatlak bütünlüğü ve işleme sonrası stabilite doğrulanmalıdır?
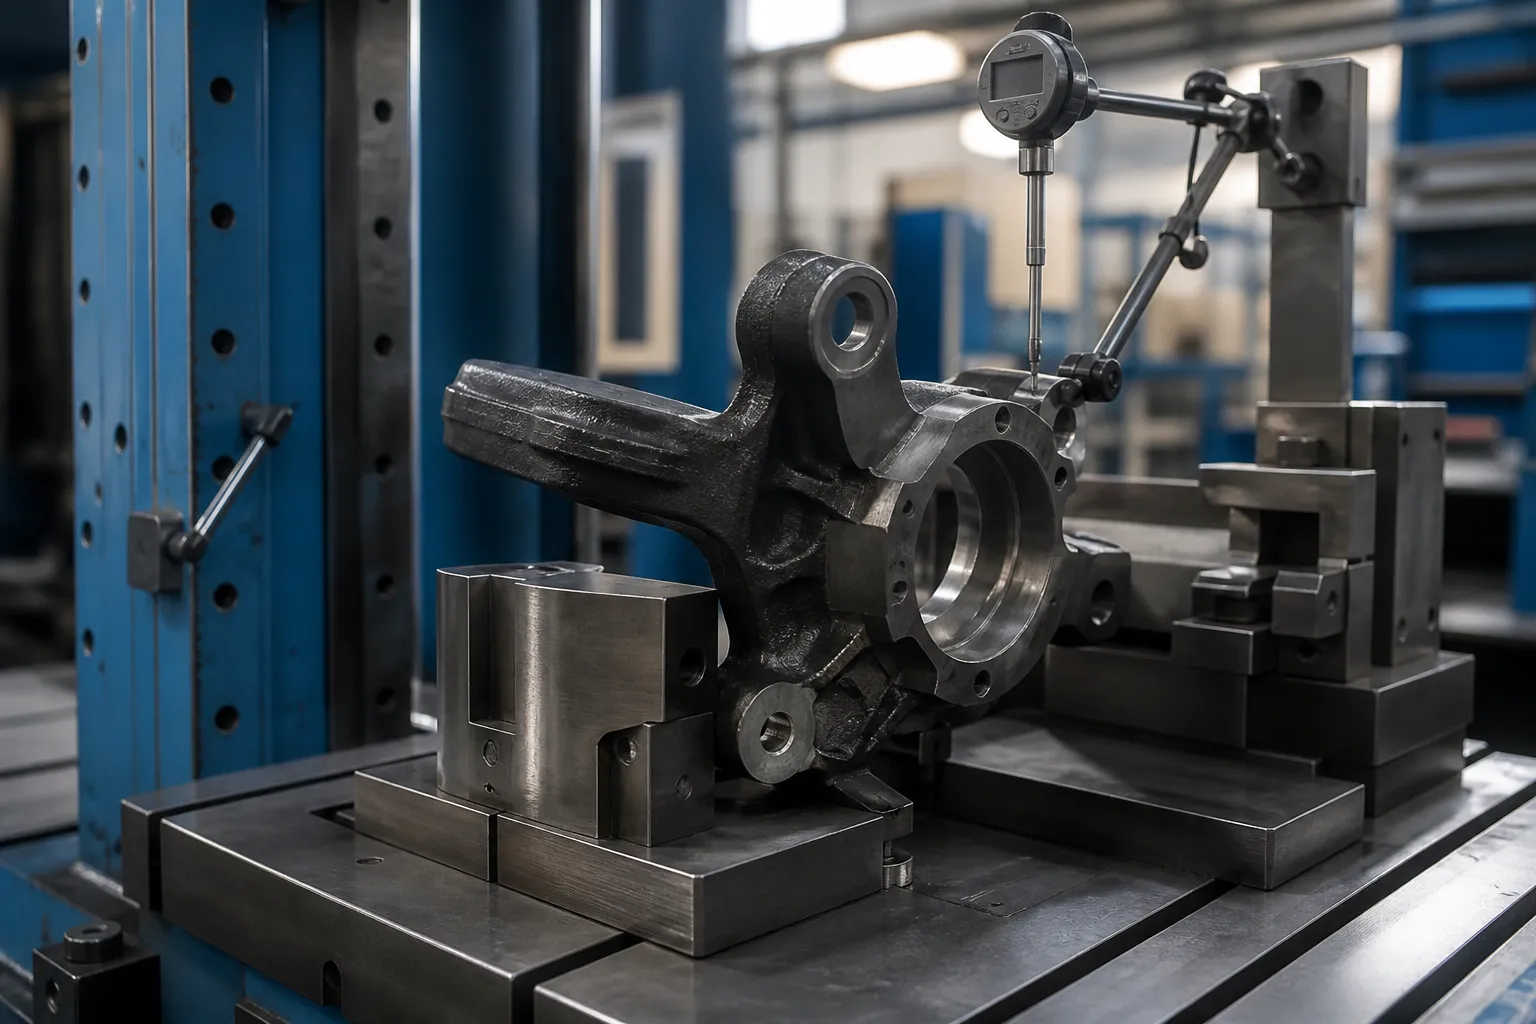
*Mühendislik konsept illüstrasyonu: düzeltme çalışması sırasında göbek yüzeyini izleyen bir prob ile parçaya özel bir fikstürde tutulan bir direksiyon mafsalı. Müşteri sitesi fotoğrafı değil. Pozisyonları zorla, datum seçimleri ve kabul limitleri çizimi ve temsili numune parçalarını gerektirir.*
Bir Anahtar Kelimenin Ardında İki Farklı Sorun Gizleniyor
DataForSEO sonuçları steering knuckle straightening çarpışma onarımı ve meraklı forumlarının hakimiyetindedir: Reddit konuları, bir arabanın mafsal çalışmasından sonra "düz gidip gitmediğini" soruyor, Bob Is The Oil Guy bükülmüş bir eklemin bükülmesini tartışıyor, ve Facebook grubu onarım istekleri. Tek önemli teknik sayfa, SAI kullanarak hizalama verilerinden bükülmüş eklemlerin teşhisine ilişkin bir FenderBender makalesidir., kamber ve iç açı çizelgeleri - ve çarpışma durumları için sonucu net değil: döküm mafsallar "tamir edilemez ve hasar görürse değiştirilmelidir."
That doctrine is correct for its context — a crash-loaded safety part with unknown internal damage — and irrelevant for another context: the production and remanufacturing environment where distortion is a measured, repeatable process artifact. These two worlds must not be mixed in one solution offer:
| Knuckle Situation | Where Distortion Comes From | Engineering Position |
|---|---|---|
| Collision-damaged knuckle on a repaired vehicle | Impact overload, unknown crack history | Replacement, not straightening — the part is a documented safety component |
| Ductile-iron or forged knuckle in production, before or between machining operations | Casting or forging stress relief, machining residual stress, ısıl işlem | Measurable distortion correction under a validated process window |
| Die-cast aluminum knuckle (strut type) after machining or heat aging | Ageing stress relief, distorsiyonu gidermek | Sınırlı soğuk düzeltme; alaşım ve temper başına risk değerlendirmesi |
| Yeniden üretilmiş mafsal çekirdeği | Servis kıyafeti, önceki kaza, rulman arızası ısısı | Tam denetim kapısı: çatlaklar, herhangi bir düzeltmeden önce sertlik ve boyut |
Bu sayfa ikinci sırayı ve komşularını ele almaktadır: Bir imalat veya yeniden imalat prosesinde mafsalların ölçülen distorsiyon kontrolü. Burada hiçbir şey çarpılarak bükülmüş bir mafsalı tekrar güvenlik onaylı bir parçaya dönüştüremez. Üretimde rutin olarak düzeltilen bitişik şasi bileşenleri için, bizimkine bakın şasi sistemleri düzleştirmeye genel bakış ve tartışılması 3D giga-cast yapısal parçaların düzleştirilmesi.
Her Şeyden Önce Veri Zincirini Tanımlayın
Mafsalın her işlevsel özelliği listelenmeli ve çizimdeki bir referans referans çerçevesine bağlanmalıdır.:
- göbek yatağı deliği — birincil eksen verisi A;
- göbek yüzü - ikincil düzlemsel veri B, fren rotoru salgısının kontrol edilmesi;
- direksiyon kolu geometrisi — rot başı konumu ve yüksekliği, Bağlantı açılarını ve ayak parmağını kontrol etmek;
- elebaşı sıkıcı (sağlam aks mafsalları) veya dikme çatalı, sıkıştırma cıvatası yuvası ve üst montaj yüzü (MacPherson eklemleri);
- alt bilyalı mafsal açıklığı veya bastırarak geçirme deliği;
- fren kaliperi braketi çıkıntıları ve dayanak yüzleri;
- ABS sensör deliği ve flanş ayrıntıları;
- işlem verileri - işlemede kullanılan yerleştirme pedleri ve sıkıştırma noktaları.
Göbek deliği normalde çerçeveyi sabitler çünkü tekerlek ve rotor onun üzerinde döner. FenderBender teşhis mantığı — direksiyon ekseni eğiminden bükülmüş bir mafsal çıkarımı, kamber ve iç açı sapmaları - aynı geometrinin monte edilmiş araç gölgesidir: göbek deliği ekseni dikme veya bilyeli mafsal arayüzlerine göre eğimli olan bir mafsal, hiçbir hizalama ayarının karşılayamayacağı bir iç açı hatası olarak ortaya çıkar. Üretimde aynı sapma araç yerine doğrudan parça üzerinde ölçülür.
Deformasyon Modellerini Ayrı Ayrı Tanıyın
"Eğik parmak eklemini" tek bir durum olarak ele almak yanlış düzeltmelere neden olur. Uygulamada dört model hakimdir, her biri farklı bir işlevsel sonuca ve farklı bir düzeltme yoluna sahiptir:
| Model | İmza | İşlevsel Sonuç |
|---|---|---|
| Göbek yüzeyinin delik eksenine göre eğimi | Delik pilotluyken göbek yüzeyindeki yüzey salgısı | Fren rotoru salgısı, kalınlık değişimi, fren titremesi |
| Göbek deliğinin süspansiyon arayüzlerine açısal sapması | SAI / Datum özellikleri arasında ölçülen açı tipi hata | Hizalanamayan kamber; lastik aşınması |
| Direksiyon kolunun bükülmesi veya bükülmesi | Bağlantı çubuğu göbeği kol köküne göre yer değiştirmiş veya döndürülmüş | Toe ve Ackerman hataları; yük altında kol yorgunluğu |
| Delik distorsiyonu veya çıkıntının yanlış hizalanması | Presle geçirme özelliklerinde yuvarlaklık veya konum hatası | Rulman uyumu ve kaliper cıvatalama sorunları; boyutlandırmaya aittir, bükülmemek |
İlk ikisi vücut geometrisinin gerçek düzleşme problemleridir.. Üçüncüsü ise kendi desteği ve yük planıyla yerel kol düzeltmesidir.. Dördüncüsü, boyutlandırma veya kalibrasyon işlemine yönlendirilmelidir - "düzeltme" sırasında bir delik turuna basmak, montajdan sonra tekrar ortaya çıkacak bir uyum sorununu maskeleme riskini taşır.. Aynı ayırma mantığı, direksiyon hattı bileşenleri gibi ilgili direksiyon hattı bileşenleri için de geçerlidir. otomatik direksiyon kremayeri düzeltme işlemi Ve uzun top saplama düzeltmesi.
Ölçüm Stratejisi: Karşılaştırmalı, O halde Mutlak
Çarpışma teşhisi, atölyede çizim verisi bulunmadığından karşı taraftaki parçayla veya hizalama tablosuyla karşılaştırmalı ölçüm yapar. Üretim ölçümü bu uzlaşmayı devralmamalı. Doğru sıra şu şekildedir::
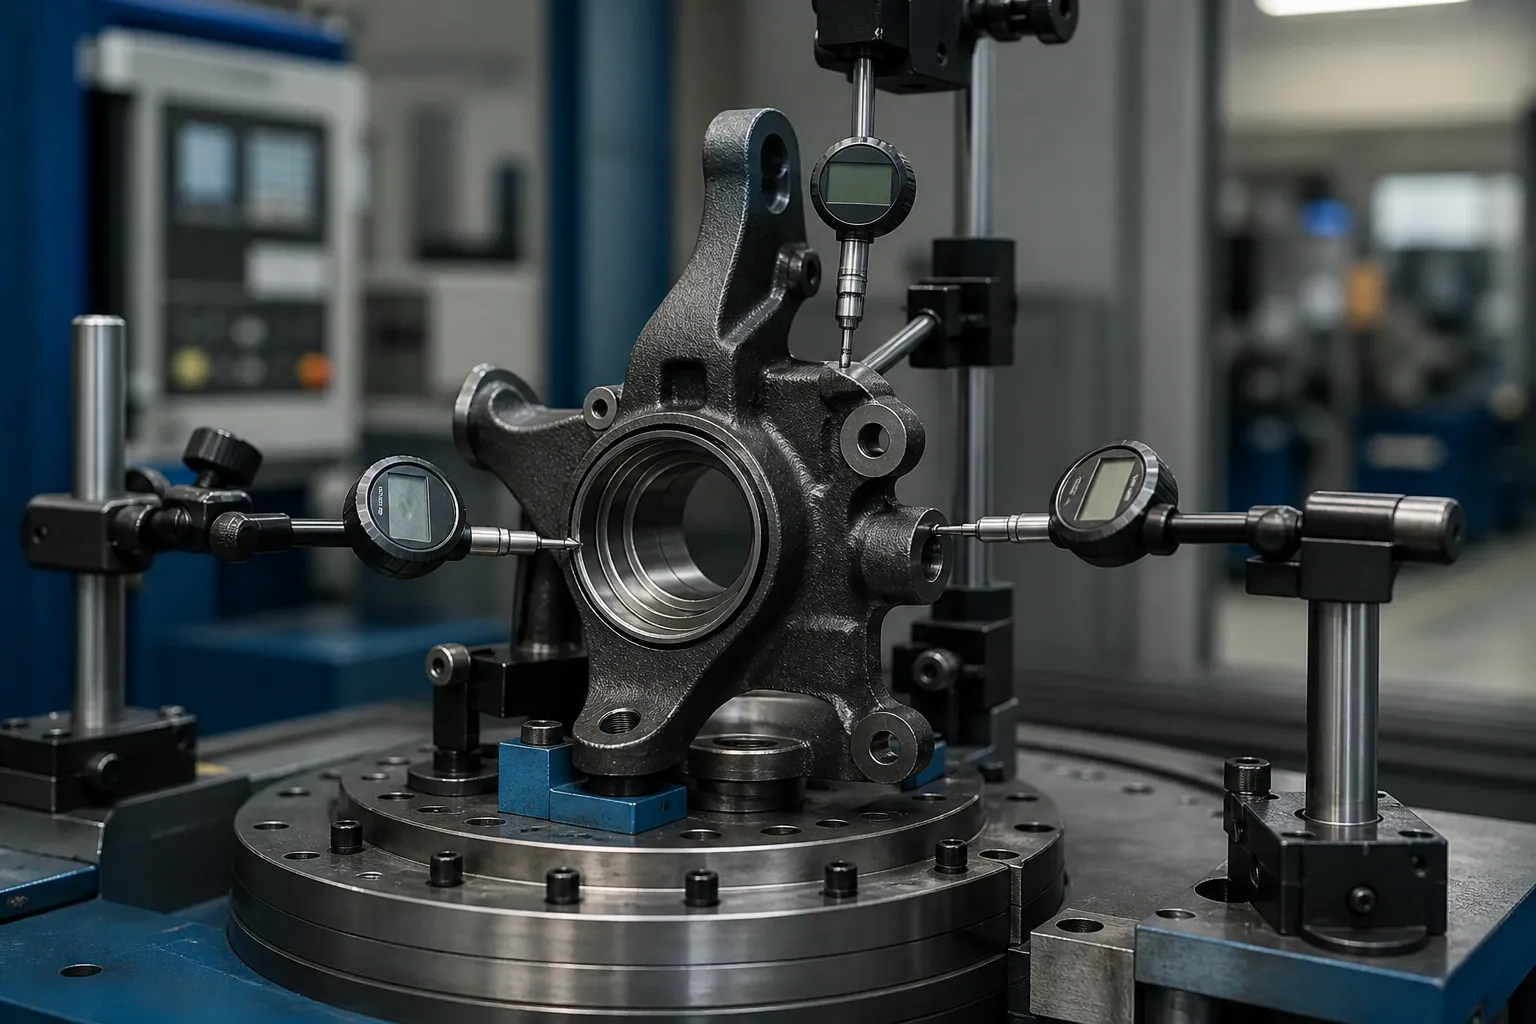
- Parçayı göbek deliği üzerinde pilotlayın (veya işleme veri deliği) bir rotasyon fikstüründe.
- Göbek yüzeyini alın salgısı açısından, direksiyon kolu yastığını ve rot kolu çıkıntısını konum ve yükseklik açısından inceleyin.
- Kingpin veya dikme veri unsurlarını yakalayın - mandrel üzerindeki delikler, veya simüle edilmiş birleşme yüzeylerindeki gergi çatalı.
- Altın örnek veya CMM ana kopyalı değerlerle karşılaştırma, karşı tarafa karşı değil.
- Herhangi bir düzeltme yapılmadan önce her özellik için sapmanın büyüklüğünü ve yönünü kaydedin.
Düşük hacimli ek işler için, boy ölçerli granit plaka ve aile başına CMM raporu yeterli olabilir. Üretim hacimleri için, fikstür döner indeksleme makinesinde bir istasyon haline gelir: çok noktalı elektronik problar, bir servo pres kafası, ve düzeltmeye karar vermeden önce her parçanın sapma haritasını saklayan bir kontrolör. Ön düzeltme haritası bürokrasi değildir; o olmadan küresel vücut çarpıklığını yerel kol hatasından ayırmanın hiçbir yolu yoktur., ve yanlış özellik yükleniyor.
Düzeltme Yolları ve Sınırları

Sfero Döküm ve Dövme Çelik Mafsallar
Bu malzemeler, düzeltme penceresi doğrulandığında kontrollü soğuk nokta preslemeyi tolere eder. Yükleme planı baskı kapasitesinden daha önemlidir: sert patron yapısı altındaki destekler, düzeltilen özellikte veya yakınında uygulanan yük, Her vuruştan sonra ölçülen geri yaylanmalı kısa vuruşlar. Düzeltmeler yinelenir - basın, serbest bırakmak, yeniden ölçün - çünkü dökümler stresi eşit olmayan bir şekilde serbest bırakır, ve koldaki bir düzeltme göbek yüzü okumasını değiştirebilir. Her döngüden sonra tam prob haritasını tekrarlayın, yüklenen tek özellik değil.
Dökme Alüminyum Eklemler
T6/T7 tipi temperlerdeki döküm alüminyum mafsallar düşük sünekliğe sahiptir ve kontrolsüz soğuk bükme altında çatlama konusunda haklı bir üne sahiptir. Düzeltmeler, nerede onaylandı, küçük açılıdır, düşük hız, ve kurban numunelerinde alaşım ve temper bazında doğrulanmıştır, sıklıkla stabilizasyon tedavisi takip eder. Birçok alüminyum mafsal programı, daha sıkı bir yukarı akış proses kontrolü ve bunun yerine hurda distorsiyonunu ayarlar; bu karar metalürji uzmanına aittir., makine satıcısına değil.
Hangi Noktaya Basmak Hangi Noktayı Düzeltemez?
Aşırı bükülmeye maruz kalan direksiyon kolları bir yorgunluk ve sorumluluk sorunudur, geometri sorusu değil. Bitmiş güvenlik parçaları üzerindeki çarpışma yüklü kolların düzeltilmesi, geometri hemen sonra okunsa bile masadan kaldırılmalıdır - çarpışma endüstrisinin uyguladığı değiştirme doktrininin aynısı. Doğrultma, yük geçmişinin bilindiği ve düzeltme penceresinin doğrulandığı süreç kaynaklı distorsiyonda yerini alır.
Kabul Kapıları

Mafsallar için serbest bırakılan bir düzleştirme işleminde dört kapı bulunmalıdır, sırayla:
- Ön kapı: çatlak tespiti (Demirli parçalar için manyetik parçacık veya eşdeğeri) düzeltmeden önce — mevcut bir çatlağın düzeltilmesi kanıtları ve parçayı yok eder.
- Geometri kapısı: çizim sınırları dahilinde tam datum özellikli harita — göbek yüzü salgısı, delik-süspansiyon açıları, kol pozisyonu - düzeltmeden sonra ve herhangi bir stres giderme veya stabilizasyon adımından sonra ölçülür.
- Stabilite kapısı: bir sonraki işleme veya ısıtma işleminden sonra yeniden ölçüm; sırtı rahatlatan bir düzeltme stres süperpozisyonuydu, düzeltme değil.
- İzlenebilirlik kapısı: her parçanın sapma haritası, düzeltme sayısı ve seri numarasına göre saklanan son okumalar, parçanın tekrar preslenmek yerine hurdaya çıkarıldığı tanımlanmış bir yeniden işleme limiti ile.
Yeniden işleme sınırını ve NOK sıralama kurallarını dürüstçe tanımlamak, düzeltme çizgisini köşedeki baskı makinesinden ayıran şeydir. Genel bakışımız Doğrultma hattında NOK sıralama ve yeniden işleme sınırları karar yapısını kapsar.
Yaygın Tuzaklar
- Yanlış veri sırası. Delik işlevsel eksen iken göbek yüzünün düzeltilmesi, bir kontrolü geçen ve montajı geçemeyen bir parça üretir.
- Tek özellik yeniden ölçümü. Yalnızca düzeltilmiş özelliğin kontrol edilmesi, gövdenin herhangi bir yerindeki çapraz bağlantılı vardiyaları gizler.
- Aşırı preslenmiş dökümler. Ağır vuruşlarla bir milimetrenin son kısmını takip etmek, görünür geometriyi görünmez mikro çatlaklarla değiştirir.
- Stabilite yeniden kontrolünü atla. Bir sonraki işleme operasyonundan sonra geri dönen distorsiyon, giderilmemiş artık gerilimin klasik imzasıdır, ve müşteriye görünür, senin hücrende değil.
- Düzeltmeden önce çatlak kapısı yok. Önceden var olan bir çatlak, belgelenen neden olarak düzeltme vuruşunuzla bir saha arızasına dönüşür.
Düzeltmeden Önce Süreç Aşamasını Dondurun
Rotada düzeltmenin ne zaman yapılacağı kadar nasıl yapıldığı da belirleyicidir. Döküm veya dövme işleminden hemen sonra ölçülen bir mafsal, işleme sırasında kısmen gevşeyecek stok değişimini ve artık gerilimleri taşır; Bu aşamada son geometriyi düzeltmek, değişmek üzere olan bir gövdeyi düzeltmek anlamına gelir. Pratik pencereler:
- Kaba işlemeden sonra, yarı bitişten önce: işlevsel datum özellikleri mevcuttur ve stok kalır - genellikle en iyi pencere, çünkü düzeltme, bunlarla mücadele etmek yerine taşlamayı ve delik açmayı destekler.
- Göbek deliğinin ısıl işlemi veya indüksiyonla sertleştirilmesinden sonra: distorsiyon zirvede ve doğrulanmış bir düzeltme, aksi takdirde hurdaya çıkacak parçaları kurtarıyor, ancak maddi durum pencereyi sınırlandırıyor.
- İşleme bittikten sonra: düzeltme küçük açısal sapmalarla sınırlıdır; İstikrar kapısının her türlü riski geçerlidir ve getirisi bunu haklı çıkarmalıdır.
Sahne aynı zamanda “heteroseksüel”in ne anlama geldiğine de karar veriyor. Sıkıcıyı bitirmeden önce, göbek deliği henüz nihai değil ve veri işleme verilerinden gelmelidir; sıkıcılığı bitirdikten sonra, deliğin kendisi dürüst bir referans haline gelir. Proses noktasını adlandırmayan bir düzleştirme spesifikasyonu, iki departmanın farklı şekilde yorumlayacağı bir spesifikasyondur; bu, parçaların yanlış aşamada nasıl doğru şekilde düzeltildiği ve yine de montaj sırasında başarısız olduğu anlamına gelir..
Ne Ciddi Bir Soruşturma İçeriyor
Bir mafsal düzeltme istasyonundan sorumlu bir şekilde teklif vermek, bir tedarikçinin ihtiyacı var: veri şeması ve tolerans sayfası içeren çizim; düzeltme noktasında malzeme ve ısıl işlem durumu; distorsiyon bugün nerede ölçülür ve hangi sonuç dağılımı ile ölçülür; iyi kapsayan örnek parçalar, sınırda ve NOK koşulları; gerekli çevrim süresi; ve tesisin kabul edeceği yeniden işleme ve hurda kuralları. Bu girdilerle fikstür konsepti, araştırma planı ve baskı mimarisi doğrudan takip edilir; onlar olmadan, herhangi bir makine teklifi, sizin açınızdan hangi özelliğin aslında "düz"ü tanımladığına dair bir tahmindir.
Still weighing options for steering knuckle straightening? The miller için makine seçim kılavuzu, tüpler ve profiller ve doğrultma makinaları fiyat dökümü kararın tam olarak bu aşaması için yazılmıştır.