
Piestny kolík - tiež nazývaný zápästný kolík alebo piestny kolík - je krátky, valcový kolík s blízkou toleranciou, ktorý spája piest s malým koncom ojnice. Je to jedna z najviac zaťažovaných častí v piestovom motore: zaťaženie obráti každú otáčku, vonkajší priemer slúži ako ložiskový čap vo vnútri púzdra tyče, a vývrt slúži ako jazdná plocha pre plne plávajúce konštrukcie. Či je špendlík pevný, jadrové s otvorom v stredovej línii, alebo vyvŕtané na každom konci na mazanie, jeho geometria musí zostať v rámci tolerancií priemeru na úrovni mikrometrov, okrúhlosť a priamosť.
Pretože špendlík je krátky a tuhý, narovnanie to nie je vecou hrubej sily. Ide o veľmi malú záležitosť, veľmi kontrolované plastické korekcie aplikované presne v správnych bodoch, s nastavením merania, ktoré dokáže rozlíšiť skutočný ohyb osi od chyby kruhovosti a variácie priemeru. Riešenie na vyrovnávanie piestneho čapu musí zodpovedať päť otázok predtým, ako sa vyberie akýkoľvek stroj:
- Je kolík pevný, stredové jadro alebo na konci vŕtané, a aký je pomer dĺžky k priemeru?
- V ktorej fáze procesu sa odchýlka objaví - po brúsení, po tepelnom spracovaní, alebo po manipulácii?
- Je namerané radiálne hádzanie skutočným ohybom stredovej čiary?, alebo chyba kruhovitosti a priemeru nesprávne chápaná ako ohyb?
- Ktorá korekčná cesta je schválená pre materiál a stav tvrdosti — presné bodové lisovanie, rotačné jemné vyrovnávanie, alebo šrot?
- Ako bude uvoľnená geometria, Po korekcii sa overí integrita povrchu a kritériá akceptácie kritické z hľadiska únavy?
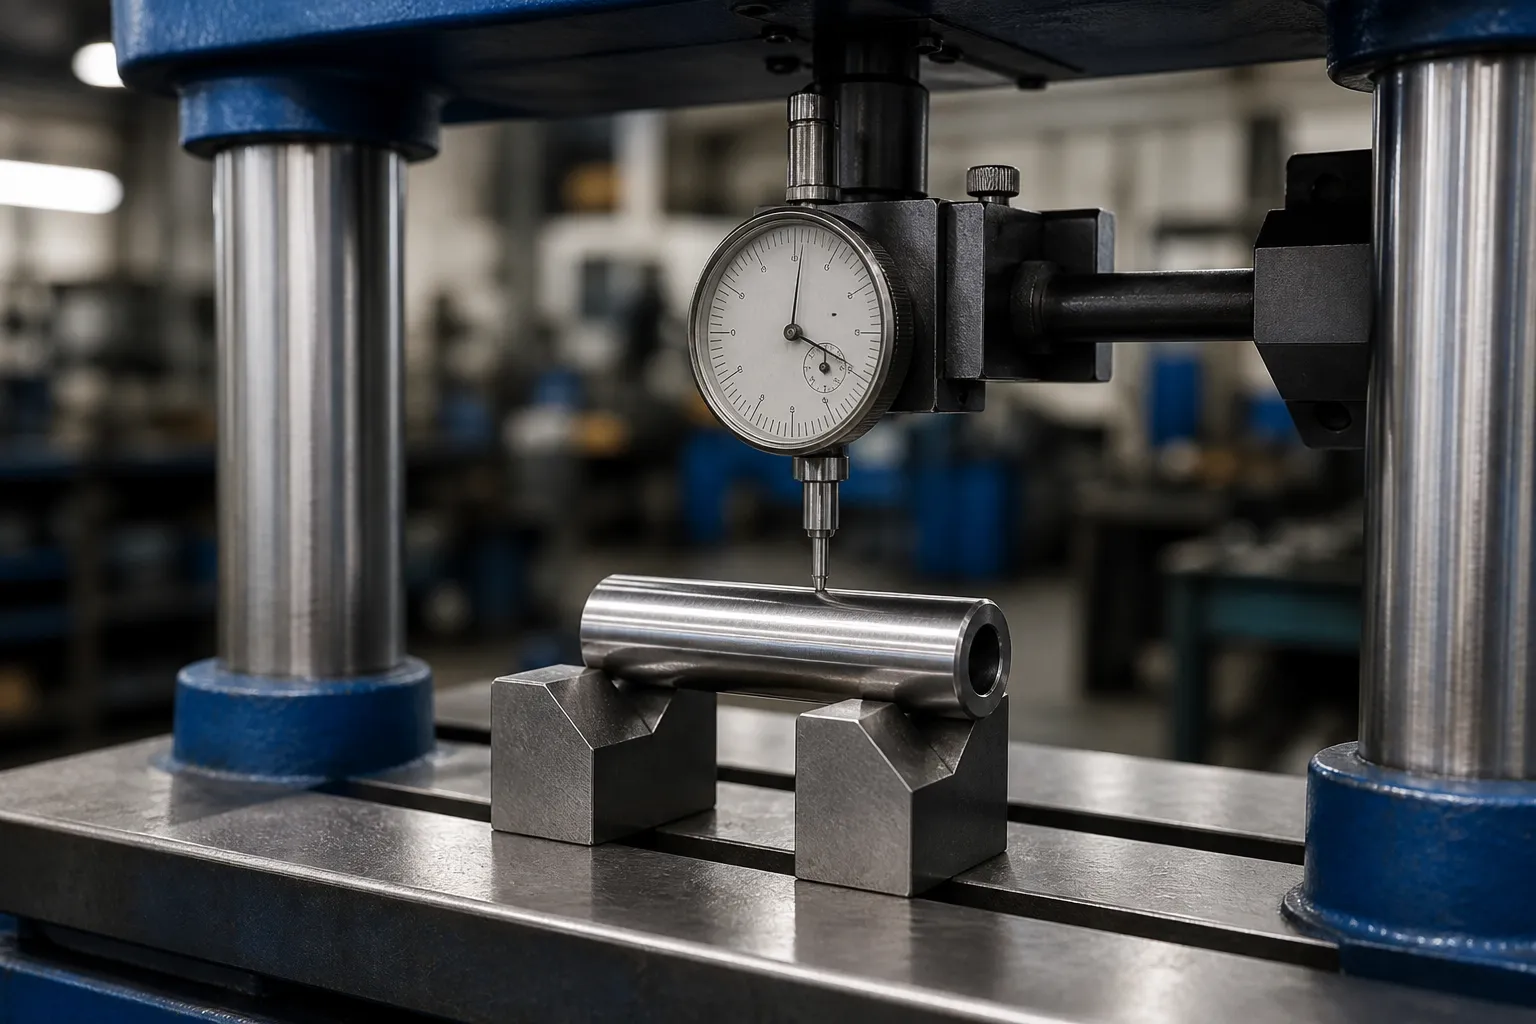
*Inžiniersky koncept ilustrácie: tvrdený piestny čap podoprený a meraný pre kontrolovanú korekčnú štúdiu. Nie je to fotografia zo stránky zákazníka. Aktuálne kontaktné zóny, limity sily a architektúra stroja vyžadujú výkresy a reprezentatívne vzorky testov.*
Piestny čap nie je piestna tyč
Vo výsledkoch vyhľadávania pre vyrovnávanie piestneho čapu dominujú automobilové fóra – fanúšikovia sa pýtajú, ako uvoľniť zaseknutý čap alebo či sa dá tuhý čap na zápästie znova použiť po prestavbe. Ten rozhovor v opravovni nemá takmer nič spoločné s výrobným problémom: výrobca špendlíkov, ktorý brúsi tisíce špendlíkov denne, ktorý potrebuje kontrolovaný korekčný krok medzi tepelným spracovaním a konečným brúsením. Tieto dva zámery by nikdy nemali zdieľať jednu špecifikáciu stroja.
Rovnako dôležité je nepomýliť si špendlík s piestna tyč (komponent dlhého hydraulického valca uvedený na samostatnej stránke riešenia) alebo s spojovacia tyč (kovaná časť I-nosníka, nie presný valec). Piestny čap je vlastný rad obrobkov s vlastnými obmedzeniami:
| Obrobok | Typická geometria | Vyrovnanie charakteru |
|---|---|---|
| Piestny čap (túto stránku) | Krátky valec, L/D ≈ 1,3–2,5, stvrdnuté, často jadrové | Veľmi tuhý; malé hodnoty ohybu, vysoké korekčné sily, riziko ovality |
| Piestna tyč (hydraulické) | Dlhá štíhla tyč so závitovými koncami | Nízka tuhosť L/D; viacbodová korekcia na dlhé rozpätie |
| Spojovacia tyč | Kovaný I-profil s dvomi otvormi | 3-D zarovnanie medzi vrtom a vrtom, nie je problém so stredovou čiarou |
| Ventil motora | Dlhá stonka s hlavou | Rovnosť stonky vzhľadom na čelo; podobnú mikrokorekčnú logiku |
Ako sa deformujú piestne čapy
Výrobné kolíky sú zvyčajne sústružené alebo ťahané za studena z cementačnej ocele, nauhličované a tvrdené, potom mleté. Odchýlka vstupuje do predvídateľných bodov:
- Skreslenie tepelným spracovaním. Nauhličovanie a kalenie uvoľňuje otáčavé napätie nerovnomerne. Jadrový kolík sa môže skloniť smerom k tenšej strane steny. Toto je najbežnejší a najviac opraviteľný zdroj odchýlky — viď vyrovnávanie po tepelnom spracovaní.
- Stres spôsobený brúsením. Ťažký alebo jednostranný úber materiálu na OD vyvažuje zvyškové napätie, a špendlík sa po opustení mlynčeka ukloní.
- Poškodenie pri manipulácii a upínaní. Špendlíky sú krátke, ťažké a ťažké na svoju veľkosť. Pád na okraj koša môže spôsobiť ostré lokálne zlomenie kolíka, ktorý bol pri konečnej kontrole rovný – táto trieda poškodenia je zvyčajne rozhodnutím o šrote, nie nápravné rozhodnutie.
- Rast ovality v jadierkových čapoch. Vývrt sa môže počas tepelného spracovania zdeformovať, a riadi sa ním OD. Toto je chyba formulára, nie zákruta, a žiadna korekcia tlače to nevyrieši.

Meranie: Rozhodnutie o dátume je na prvom mieste
Kontrola priamosti čapu má význam iba voči definovanej osi otáčania. Dominujú dve konvencie podpory:
Medzi centrami
Ak kolík nesie stredové otvory, ktoré boli vyrobené a vybrúsené ako základ procesu, meranie medzi stredmi reprodukuje os použitú brúsku. Toto je zvyčajne najčistejšia konvencia pre rozhodnutia o konečnom prijatí. Samotné stredové otvory musia byť čisté a nepoškodené – vrúbkovaný stred vytvára fantómové hádzanie, ktoré posiela dobré kolíky do lisu.
Na V-blokoch alebo otočných podperách
Pre jadrové kolíky bez stredov, samotný OD sa stáva dátumom. Nastavenie rotačného V-bloku s číselníkom na testovanie alebo a viacbodová meracia hlava LVDT mapuje hádzanie na niekoľkých axiálnych staniciach. Tu je kritickou disciplínou oddelenie typov chýb: prvá harmonická (raz za otáčku) komponent, ktorý si zachováva fázu pozdĺž dĺžky, je ohyb; druhou harmonickou zložkou je ovalita, a musí sa čítať proti zaoblenie-verzus-ohyb rozlíšenie. Zatlačením na oválny kolík na zachytenie čísla hádzania sa diel zničí.
Nabité verzus uvoľnené
Pretože kolíky sú tuhé a korekcie sú malé, gravitácia a priehyb podpery nie sú v pomere k tolerancii zanedbateľné. Podmienka merania — podpery na pevných staniciach, indikátor v definovaných rovinách — musí byť zmrazený v pracovnom pokyne, a overenie po tlači ho musí presne zopakovať. Všeobecné argumenty v meranie priamosti zaťaženia oproti uvoľneniu aplikujte s plnou silou v tejto mierke.
Proces vyrovnávania trás pre kolíky
Presné bodové lisovanie
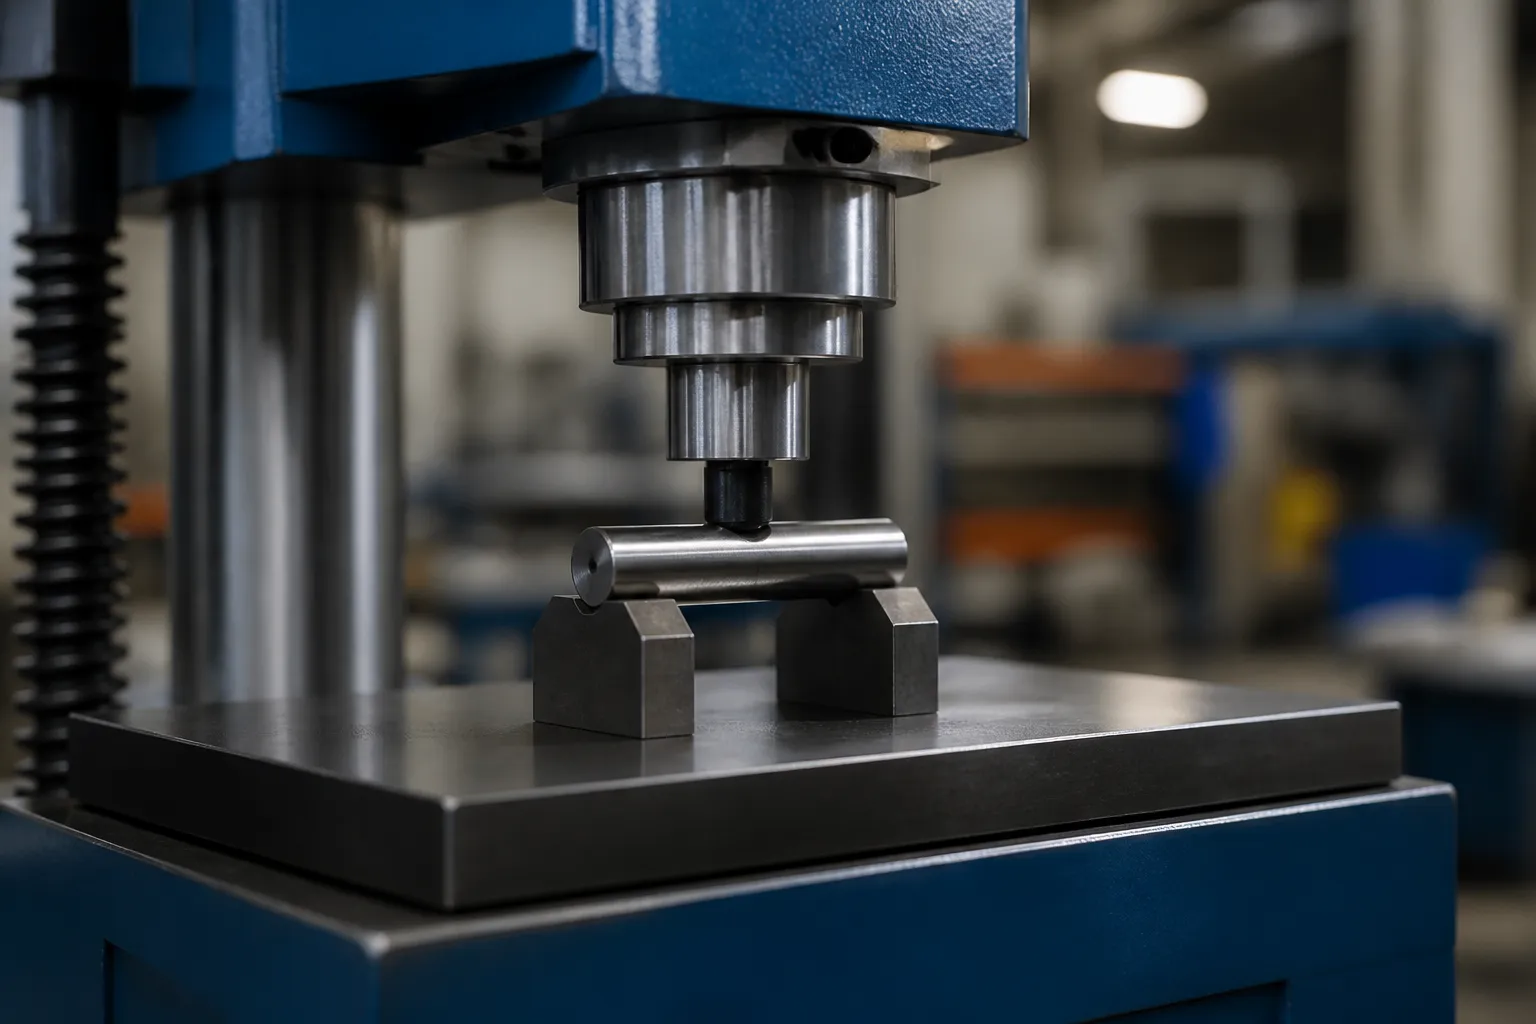
Predvolená trasa je a presný proces vyrovnávania bodovým lisom: čap spočíva na dvoch úzkych, tvrdené podpery umiestnené blízko vrcholu ohybu, a malý piest aplikuje riadený zdvih – s obmedzeným posunom, nie je obmedzená silou — vo vysokom bode. Tri vlastnosti odlišujú lisovanie kolíkov od bežného lisovania hriadeľa:
- Podpora rozstupov. S L/D nižšie o 2.5, podpery sedia tesne vedľa seba a lokálne kontaktné napätia sú vysoké. Podporné vložky potrebujú uvoľnený alebo zaoblený kontakt, ktorý uvoľní vonkajší priemer kolíka bez toho, aby ho brineloval.
- Rozlíšenie ťahu. Opravné zdvihy sa merajú v mikrometroch. Lis potrebuje submikrometrové rozlíšenie zdvihu a tuhý, vedenie barana bez vôle, pretože pomer odpruženia k zdvihu v tvrdenom kolíku môže prekročiť 10:1 v nesprávnom nastavení.
- Odpruženie kompenzácie. Tvrdené kolíky silno pružia; proces musí byť pretlačený a uvoľnený do tolerancie, s pravidlami odmeňovania uvedenými v kompenzácia spätného pruženia vyrovnávania hriadeľa.
Rotačné jemné vyrovnávanie
Pre vyššie objemy, kolíky je možné podávať cez malú rotačnú vyrovnávaciu hlavu – uhlové valce, ktoré vystavujú kolík striedavým plastovým ohybom v jednom prechode. Táto trasa, rovnaký princíp, o ktorom sa hovorí v lisovanie verzus vyrovnávanie valčekom, je ekonomický iba vtedy, ak je geometria čapu rovnomerná po celej dĺžke (žiadne hlavy, drážky alebo náhle rysy) a ak je odchýlka skôr hladkým globálnym oblúkom než lokálnym zlomom. Miestne zlomy prežijú vyrovnávanie valca a znova sa objavia pri konečnej kontrole.
Kedy sa nenarovnávať
Špendlík s ostrým manipulačným zlomom, viditeľné brineling, praskliny, alebo oválnosť mimo kresby je odpadová časť. Únavou zaťažené časti motora neodpúšťajú kreatívne pokusy o záchranu. Písomný limit prepracovania – koľko opravných cyklov môže pin dostať, a v ktorej fáze procesu — patrí do plánu kontroly; zdôvodnenie v NOK limity triedenia a prepracovania prevody priamo.
Prečo Krátke, Pevné časti sú ťažšie, ako vyzerajú
Intuícia hovorí, že krátka časť by sa mala dať ľahko narovnať. Opak je pravdou, a dôvodom je vzťah medzi amplitúdou ohybu, tuhosť sekcie a rozlíšenie zdvihu. Na dlhom štíhlom drieku, a 0.5 mm luk je korigovaný zdvihom niekoľkých desatín milimetra, a tlač to vyrieši pohodlne. Na piestnom čape, celá populácia mimo tolerancie môže sedieť medzi nimi 0.005 mm a 0.020 mm luku. Na jeho korekciu sú potrebné ťahy niekoľkých mikrometrov, aplikovaný na sekciu, ktorej ohybová tuhosť na jednotku vychýlenia je rádovo vyššia ako štíhly hriadeľ. Z toho vyplývajú tri dôsledky:
- Strojové rozlíšenie sa stáva procesom. Stlačte s 0.01 Rozlíšenie zdvihu mm nemôže riadiť a 0.003 korekcia mm. Vedenie barana, hluk záťažového snímača, tepelný rast rámu a stlačiteľnosť oleja všetky vstupujú do tolerančného pásma. Výber stroja pre kolíky začína rozlíšením zdvihu a tuhosťou rámu, nikdy z tonáže — kolíkový lis nepotrebuje takmer žiadnu silu, len extrémna kontrola.
- V mechanike dominuje stav podpory. S podperami tesne vedľa seba pod tuhou sekciou, korekcia sa dosiahne tak lokalizovanou distribúciou tlaku, ako aj globálnym ohybom. Presun podpery 2 mm mení účinný recept, preto sú pozície podpory súčasťou záznamu receptov, nie je detail nastavenia ponechaný na operátora.
- Riziko lokálneho poškodenia je vysoké. Vysoká tuhosť a malé kontaktné zóny sa rovnajú vysokému kontaktnému namáhaniu. Každá vložka nákovy a barana musí byť prispôsobená tvrdosti a zaoblená; plochá oceľová kovadlina na OD kaleného čapu je brinelingový stroj.
Pred napísaním receptu zmrazte fázu procesu
Opravný recept je platný len pre jeden stav materiálu a jeden stav zásoby. Výroba kolíkov prechádza niekoľkými štátmi, a každý definuje iné okno:
| Etapa | Príležitosť na opravu | Hlavné riziko |
|---|---|---|
| Mäkký polotovar, pred nauhličovaním | Zriedka potrebné; sústruženie drží geometriu | Recept sa neprenesie do neskorších štátov |
| Po stuhnutí, pred brúsením | Luk najväčší; korekcia obnovuje distribúciu brúsneho materiálu | Prekvapte stratu zásob na jednej strane, ak bol luk maskovaný pažbou |
| Medzi hrubým a konečným brúsením | Klasický korekčný bod; zásoby stále k dispozícii | Brúsne napätie pridané po korekcii znovu vybočí kolík |
| Po konečnom brúsení | Len mikrokorekcia, pevne cyklicky obmedzené | Povrchová evidencia na hotovej nosnej ploche; interakcia ovality |
| Pri vstupnej kontrole zákazníka | Sporné územie – najskôr premerajte podľa dohodnutého dohovoru | Oprava proti neoverenému meraniu |
Plán kontroly by mal explicitne pomenovať fázu korekcie a zakázať opravu v akejkoľvek inej fáze. Kolík opravený po konečnom brúsení nenesie žiadnu ochrannú pažbu: akúkoľvek značku tlače, akýkoľvek rast ovality, akýkoľvek cyklus nadmernej korekcie je funkčnou chybou na únavou zaťaženej časti.
Kritériá prijatia
Proces vyrovnávania kolíkov je akceptovaný na základe dôkazov, nie len na prechádzajúcom nájazdovom čísle:
- Rovnosť alebo TIR na výkresom špecifikovaných rovinách a podopretí, typicky v nízkych mikrometroch pre uzemňovacie kolíky.
- Okrúhlosť a priemer po korekcii opätovne skontrolované – lisovanie nesmie meniť toleranciu ohybu za toleranciu tvaru.
- Integrita povrchu. Žiadne stopy po tlači, brinell alebo nákovové svedecké čiary na OD nosnej ploche. Kontaktný dôkaz na funkčnom povrchu žurnálu je odmietnutím, nie kozmetický problém.
- Overovací systém merania. Meradlo musí skutočne vyriešiť toleranciu - vykonať formálnu štúdiu, ako je opísané v meradlo R&R na vyrovnávanie čiar.
- Schopnosť procesu sledované v priebehu času, s počtami prepracovania a dôvodmi šrotu zaznamenanými na dávku tepelného spracovania.
Bežné režimy zlyhania v projektoch vyrovnávania kolíkov
- Prenasledovanie ovality s lisom. Sledovanie hádzania ukazuje chybu dvakrát za otáčku, operátor aj tak stlačí, a čap končí ako oválny, tak aj ohnutý.
- Nesúlad medzi tvrdosťou a stavom. Receptúra zdvihu vyvinutá na mäkkých kolíkoch sa aplikuje na tvrdené kolíky; Springback sa strojnásobí a procesné okno zmizne. Každý recept musí byť viazaný na hmotný stav.
- Cykly nadmernej korekcie. Spätné lisovanie na rovnakom vrchole spracováva materiál a, na únavovej časti, je latentné riziko zlyhania. Obmedzenia cyklu musia byť vynútené riadením stroja, nie pomocou pamäte operátora.
- Poškodené základne. Vypadnuté alebo špinavé stredové otvory, alebo V-bloky s vloženými trieskami, vytvárať falošné mapy ohybov a spúšťať korekciu priamych kolíkov.
- Meranie v inom stave ako zákazník. Vaša kontrola ukazuje správne; zákazník meria medzi čistými centrami na inom rozpätí a vidí hádzanie. Zmluvne zosúlaďte konvencie merania.
Súvisiace čítanie: všeobecná logika výberu stroja v ako funguje automatické vyrovnávanie hriadeľa, a stránky sesterského riešenia pre piestne tyče a ventily motora. Pre štúdiu uskutočniteľnosti pin-family, pripraviť výkresy, stavu tepelného spracovania, aktuálne údaje o nábehu z min 50 časti, a akceptačná špecifikácia, ktorú musíte po oprave splniť.
Moving from manual piston pin correction toward automation? The sprievodca výberom hriadeľa, rúrové a profilové práce a rozpis nákladov na rovnačky sú prirodzené ďalšie kroky.