
Hriadeľ ozubeného kolesa je rotačný komponent na prenos sily, ktorý nesie integrované zuby ozubeného kolesa – ostruhu, špirálový alebo kužeľový pastorok — spolu s čapmi, spline, závity a ramená na jednej osi. Na tejto osi je definovaná špecifikácia jeho priamosti: čapy a ozubené valce sa musia otáčať okolo spoločnej čiary v rámci celkovej hodnoty ukazovateľa (TIR) limit stanovený životnosťou ložiska, kvalita záberu ozubených kolies a rýchlosť hriadeľa. Vyrovnanie ozubeného hriadeľa preto znamená obnovenie osi otáčania ozubeného komponentu – zásadne odlišný problém od sploštenia ozubenej tyče, a problém s dobre zavedenými metódami merania a korekcie.
Pred výberom zariadenia musí riešenie na vyrovnávanie hriadeľa prevodovky zodpovedať päť otázok:
- Čo definuje os merania — žurnály, stredy alebo hlavný priemer drážky – a či prieskum odráža zostavené usporiadanie ložísk?
- Je odchýlka jednoplošného luku, lokálny ohyb na ramene, zvrat, alebo kombinácia – a kde je skutočný vrchol?
- Aký je materiál a stav tepelného spracovania — prekalené, nauhličované a ochladené, indukčne kalené čapy — a ktoré korekčné cesty sú preň schválené?
- Je stále k dispozícii brúsny materiál, a je korekcia určená na obnovenie rozloženia zásob alebo konečnej geometrie?
- Ako bude uvoľnená geometria, overiť integritu boku zuba a dlhodobú stabilitu?
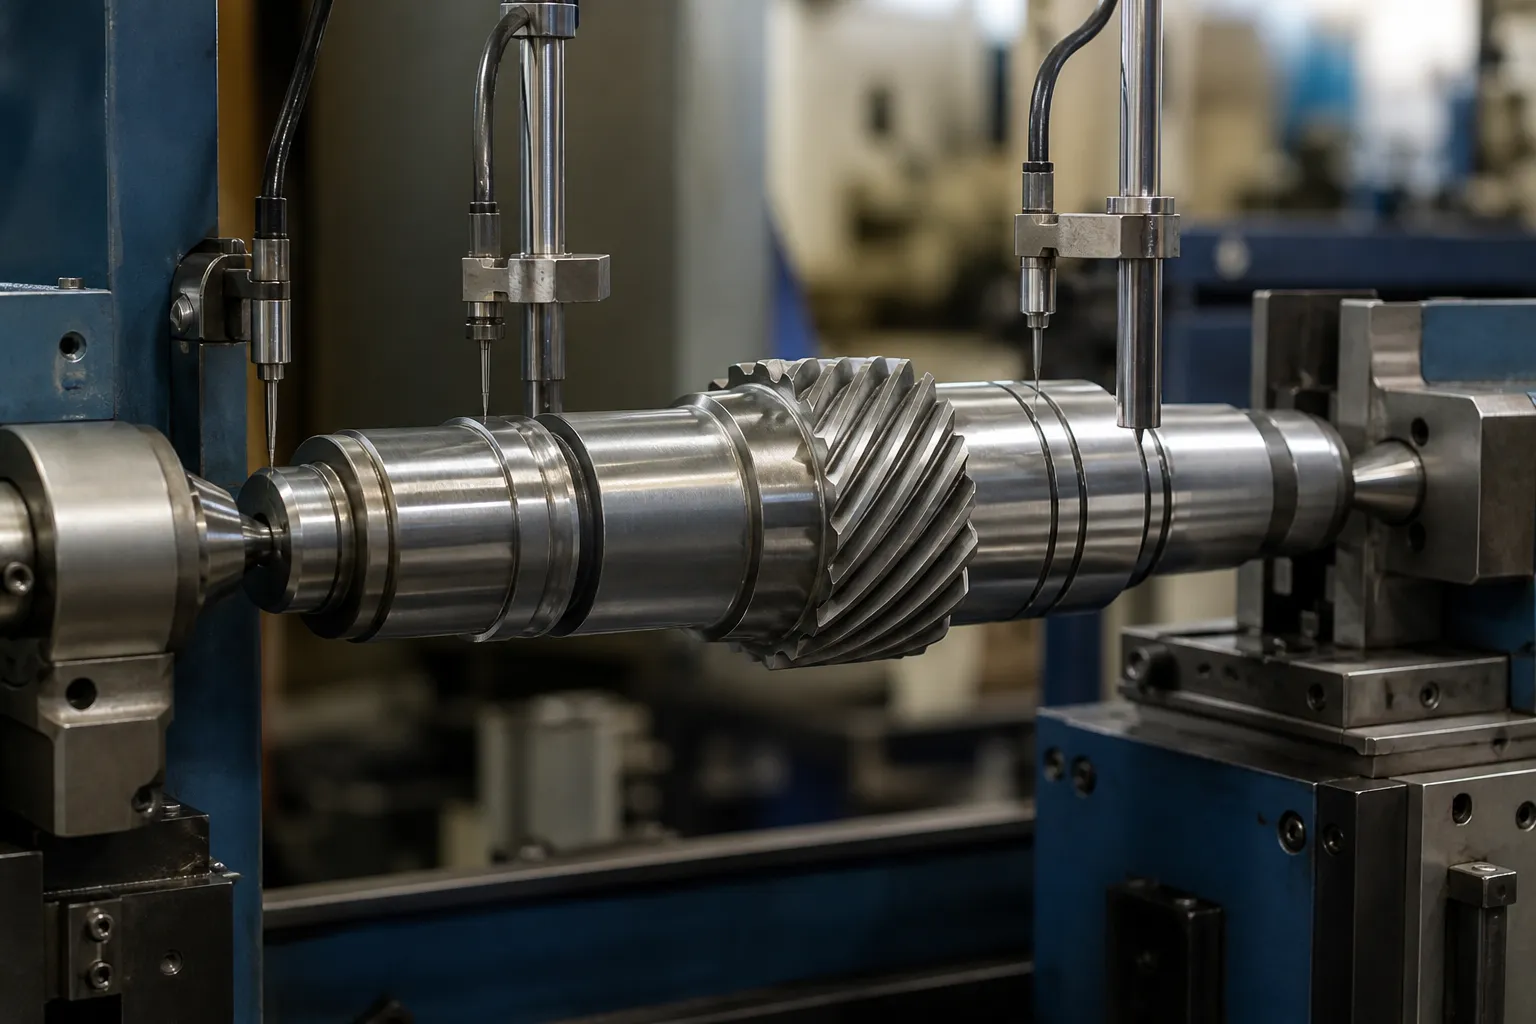
*Inžiniersky koncept ilustrácie: ozubený hriadeľ podopretý medzi stredmi so sondami na čapoch počas korekčnej štúdie. Nie je fotografia zo stránky zákazníka. Výber dátumu, polohy sily a akceptačné limity vyžadujú výkres a reprezentatívne vzorové diely.*
Ozubený hriadeľ verzus ozubená tyč: Dva rôzne problémy
Táto stránka už pokrýva vyrovnávanie priemyselného ozubeného hrebeňa, a tieto dva obrobky sú často zamieňané, pretože oba nesú ozubené kolesá. Nezdieľajú takmer žiadny inžiniersky obsah:
| Stojan na prevodovku | Prevodový hriadeľ | |
|---|---|---|
| Funkcia | Prevádza rotáciu na lineárny pohyb; ozubená priama lišta | Prenáša krútiaci moment medzi rotačnými osami; ozubená valcová časť |
| Definícia priamosti | Rovinnosť a priamosť referenčnej plochy v jednej rovine; rovinnosť rozstupovej čiary | Odchýlka osi otáčania: TIR merané po obvode v definovaných úsekoch |
| Primárne meranie | Lineárny — priamka, povrchová doska, laserová čiara, vzorkovanie po dĺžke | Rotačné — časť valcovaná medzi stredmi alebo na čapoch, číselníkové alebo elektronické sondy, ohybová prieskumná mapa |
| Porucha, ak je ohnutá | Väzba, nerovnomerný záber zubov, chyba polohovania | Nevyváženosť, vibrácie, poškodenie ložiska a tesnenia, nesúososť ôk ozubených kolies, únava |
| Typická korekcia | Lisovanie v rovnej rovine; niekedy procesy naťahovania alebo vyrovnávania pre dlhé regály | Oprava stlačenia bodu v mapovanom hornom bode, selektívne peening, metódy obmedzeného tepla |
Stojan je korigovaný v rovine; ozubený hriadeľ je korigovaný okolo osi. Slovník merania, zariadenia, stroje a akceptačné kritériá sú rôzne, preto sú tieto dve témy spracované na samostatných stranách. Ak je obrobkom dlhá ozubená tyč, ktorá zaberá s pastorkom, aby sa zaťaženie pohybovalo lineárne, platí racková stránka. Ak je to hriadeľ s ozubeným kolesom, ktoré sa otáča v ložiskách, čítaj ďalej.
Anatómia a odkiaľ pochádza skreslenie
Uveďte prvky, ktoré sa podieľajú na referenčnom reťazci a napäťovom systéme:
- ložiskové čapy — primárna funkčná os;
- ozubené segmenty: ostrohové alebo skrutkovité zuby, šírka čela prevodovky, geometria rozstupu a koreňa;
- spline, drážky, vlákna, zúženia a spojovacie prvky;
- ramená, drážky poistných krúžkov, krížové vŕtanie a olejové diery;
- strediská alebo dočasné údaje procesu;
- mletie materiálu podľa sekcie a fázy procesu.
Prevodové hriadele sa ohýbajú z klasických hriadeľových dôvodov, dokumentované v opravárenskej literatúre: mechanické preťaženie pri manipulácii alebo montáži; asymetrické obrábanie, ktoré uvoľňuje vnútorné napätie nerovnomerne; tepelné spracovanie, kde kalenie nauhličeného alebo prekaleného hriadeľa takmer vždy zavádza luk; a ťažké zmršťovacie alebo lisované uloženia, ktoré ohýbajú pôvodne rovný hriadeľ ako stohovanie. Konkrétne na ozubených hriadeľoch, odvalovanie a holenie zanechávajú zvyškové napätie okolo ozubených častí, a brúsenie jedného čapu po tepelnom spracovaní môže uvoľniť napätie a presunúť inú sekciu – na opravnom bode v procese záleží rovnako ako na samotnej korekcii.
Najprv zmerajte: Prieskumná mapa ohybov

Opravárensko-inžiniersky postup mapovania ohnutého hriadeľa pred dotykom sa plne vzťahuje na ozubené hriadele, a výrobné stroje to automatizujú:
- Podoprite hriadeľ medzi stredmi alebo na jeho čapoch a overte, či samotné podpery čítajú nulový beh – chyba podpory poškodzuje celú mapu.
- Označte rotačnú referenciu; zaznamenajte TIR na rovnomerne rozmiestnených axiálnych staniciach, prevod na vychýlenie (polovica TIR) a hodinový uhol pri každom.
- Prečítajte si mapu: jediný dominantný vysoký bod s konzistentným uhlom naznačuje jednoduchý oblúk; meniaci sa uhol pozdĺž dĺžky naznačuje viacnásobné ohyby alebo skrútenie; najťažší prípad je kombinovaný ohyb a krútenie.
- Hľadajte skutočný vrchol medzi stanicami – maximum leží tam, kde hovorí trend, nie nevyhnutne tam, kde náhodou sedela sonda.
- Opakujte mapu po každom opravnom cykle a na konci ako záznam o kontrole.
V tomto kroku sú umiestnené dve pasce špecifické pre výstroj. Po prvé, výber dátumu: na stupňovitom hriadeli sú správnym referenčným reťazcom zvyčajne čapy, nie stredy - hriadeľ môže čítať rovno na stredoch a vyklenutý na čapoch, a ložiská sa nestarajú o stredy. Pravidlá výberu sú podrobne uvedené v výber meracieho základu pre stupňovité hriadele. Po druhé, chyba boku zuba versus ohyb: hádzanie rozstupového valca merané na čapoch alebo na zariadení na kontrolu ozubenia musí byť oddelené od hádzania osi hriadeľa, alebo chyba pri výrobe zuba sa „lieči“ ohnutím hriadeľa. Popísaná je všeobecná diagnostická logika na oddelenie chyby tvaru od ohybu kruhovitosť verzus ohyb pri rotačnom meraní.
Korekčné trasy
Mechanické bodové lisovanie — primárna cesta
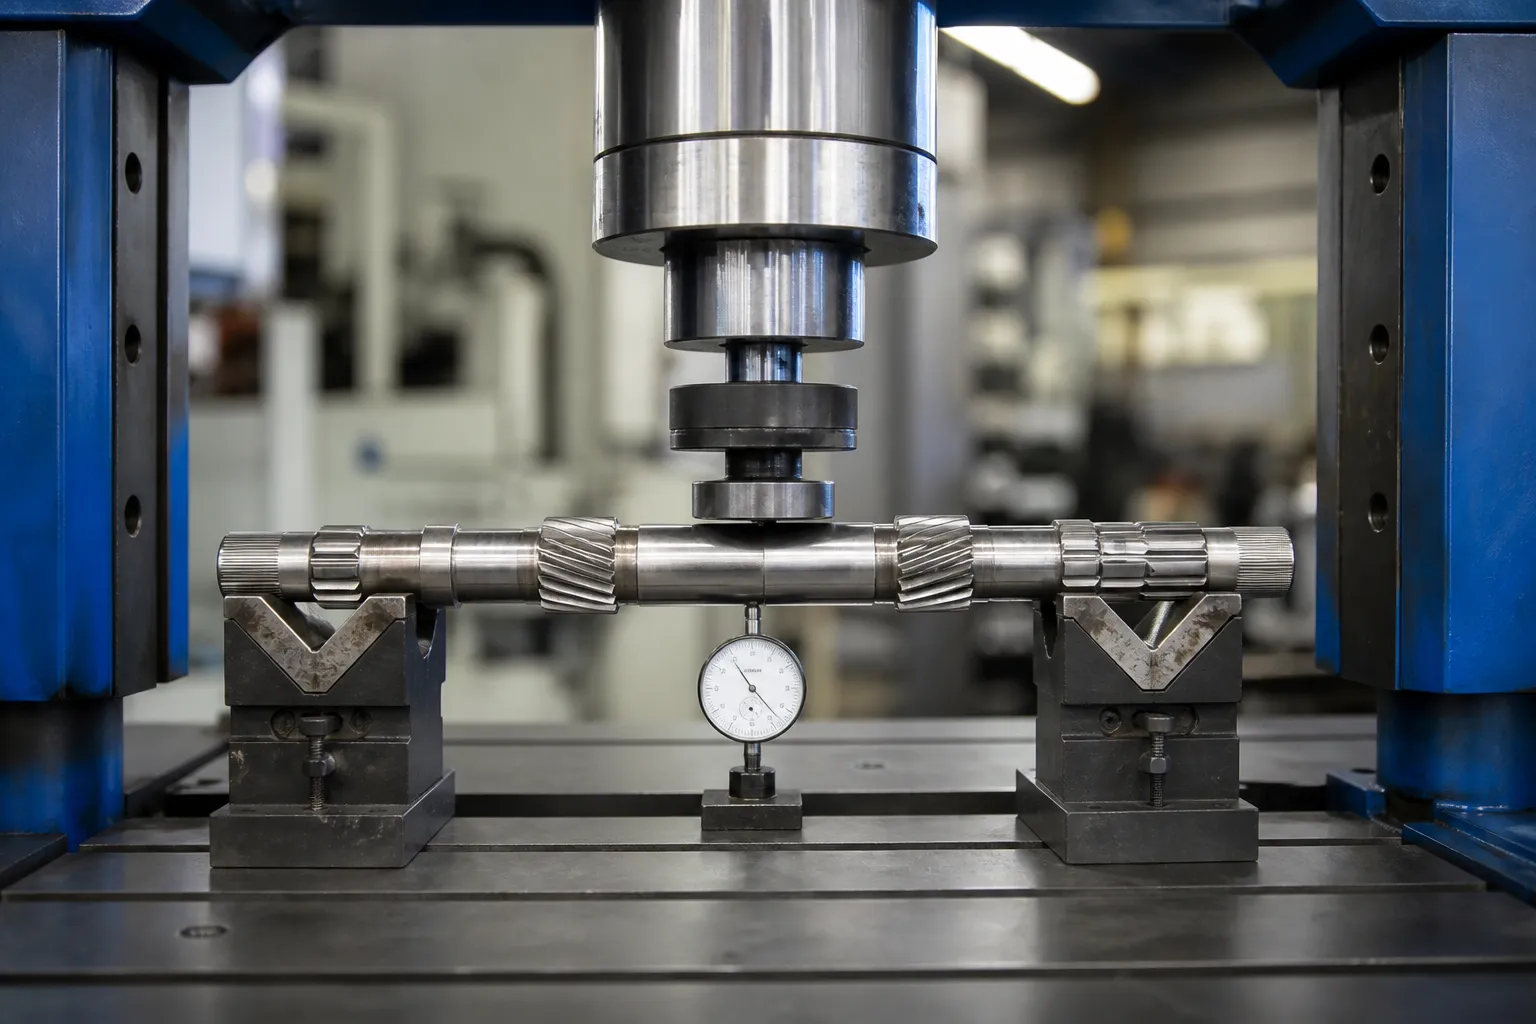
S mapou v ruke, hriadeľ je nastavený s najvyšším bodom hore, podopreté v blízkosti ohybu, a zaťažené vystuženým baranidlom, zatiaľ čo sonda monitoruje výchylku v reálnom čase. Pracujte malými ťahmi a akceptujte odpruženie: cieľom je čo najmenej opráv tolerancie, pretože každý plastový cyklus pridáva zvyškové napätie. Na výrobných strojoch táto slučka — mapa, stlačte tlačidlo, re-map — spustí sa automaticky s kompenzáciou odpruženia naučenou pre rodinu dielov. Zručná časť ručného vyrovnávania hriadeľa sa stáva parametrom regulátora; fyzika sa nemení.
Peening — tam, kde lisovanie nedosiahne
Riadené šúchanie alebo ihlovanie konkávnej strany stláča povrchové vlákna a mierne ich zväčšuje, ťahaním osi smerom rovno. Orezávanie ozubených hriadeľov je nástroj na jemné orezávanie: opravuje malé zvyšky po lisovaní, a funguje na miestach, kde baran nemôže zaťažiť – v blízkosti ramien, v blízkosti ozubených častí — bez akéhokoľvek rizika pomliaždenia zubov. Je pomalý na korekciu a zriedka je primárnou cestou.
Bodové teplo — Obmedzené na kalené hriadele ozubených kolies
Bodové zahrievanie malej zóny na vytvorenie miestneho ťahového napätia pri chladení je legitímna metóda vyrovnávania na nízkej úrovni- a stredne uhlíkové hriadele v nekalenom stave. Na nauhličované, priebežne kalené alebo indukčne kalené hriadele ozubených kolies je prísne obmedzené alebo zakázané: tepelne ovplyvnená zóna môže zmäknúť alebo znovu stvrdnúť miestny materiál, vytvárajú tvrdé miesta a mikrotrhlinky presne tam, kde dochádza k únave zubov a žurnálu, a nechajte vyvýšený hrbolček, ktorý sa musí odstrániť skôr, ako sa povrch dostane do ložiska alebo tesnenia. Kde sa vôbec uvažuje o tepelných metódach, patria do postupu opravy schváleného metalurgom, nie do výrobného korekčného cyklu. Materiálne pravidlá sú rozpracované v r vyrovnávanie po tepelnom spracovaní.
Čo lisovanie ozubeného hriadeľa nikdy nezahŕňa
Zaťaženia pôsobia na časti čapu alebo telesa hriadeľa medzi podperami – nikdy nie na zuby ozubeného kolesa. Zatlačením na ozubený segment hrozí deformácia zuba, ktorú nemôže zrušiť žiadna vyrovnávacia operácia, a vyrovnávanie valcovaním typu používaného na hladkých hriadeľoch sa nepoužíva cez zuby. Spline sekcie sa riadia vlastnými pravidlami, pokryté v našom riešenie na vyrovnávanie drážkového hriadeľa; rodiny hriadeľov merané a korigované vo vnútri prevodoviek – vstup, výstupné a medziľahlé hriadele s logikou preberania s viacerými žliabkami – sa spracúvajú oddelene v riešenie vyrovnávania hriadeľa prevodovky.
Kritériá prijatia

Prax opravy hriadeľa poskytuje použiteľný základ: o 0.001 na stopu dĺžky (0.083 mm/m) pre všeobecné rotačné zariadenia, uťahovanie smerom k 0.0005 v (0.013 mm) celkom v ktoromkoľvek bode pre vysokorýchlostné viacstupňové stroje. Pre ozubené hriadele sa riadi výkresom, a trieda tolerancie nasleduje po aplikácii: nízka rýchlosť, hriadeľ prevodovky s nízkou toleranciou nesie širšie okno ako vysokootáčkový, pastorok s tesnou vôľou. Postupnosť prijatia by mala byť:
- konečná mapa prieskumu na všetkých staniciach, v rámci stanovenej TIR;
- kontroly kvality ozubeného kolesa — kontakt zubov, výbeh cez kolíky, zarovnanie skrutkovice — nezmenené korekciou;
- detekcia trhlín primeraná stavu materiálu po všetkých korekciách;
- overenie po konečnom brúsení alebo dokončovacej operácii, nielen po narovnaní;
- potvrdenie stability tam, kde je aplikácia kritická: znovu zmerajte po prestávke alebo teplotnom cykle, ak procesné okno už nepreukázalo stabilitu.
Posledným bodom je úprimná slabina celého vyrovnávania hriadeľa: korekcia, ktorá iba prekrýva nové napätie so starým ohybom, sa dnes môže čítať rovno a driftovať v prevádzke. Preto je počet opráv obmedzený, prečo sa mapa po dokončení opakuje, a prečo je počet zdvihov do tolerancie sám osebe signálom kvality procesu – princípy aplikované v celej rade v automatické vyrovnávanie hriadeľa.
Časté úskalia
- Mapovanie na nesprávny údaj. Stredy, ktoré už nereprezentujú os ložiska, vytvárajú mapu, ktorú nemožno korigovať na funkčný hriadeľ.
- Stlačenie na stanici namiesto najvyššieho bodu. Maximálna odchýlka zvyčajne leží medzi stanicami sond; nájdite ho pred načítaním.
- Zaťažovacie zuby alebo tvrdené drážky. Sila barana patrí na hladké časti hriadeľa; zuby sa deformujú trvalo a neviditeľne podľa mapy TIR.
- Chasing twist s jednorovinovými lismi. Kombinované ohýbanie a otáčanie vyžaduje plánovanú postupnosť, nie opakovanie toho istého ťahu.
- Dôverovať iba čítaniu po tlači. Zvyškový stres sa redistribuuje; kontrola uvoľnenia patrí po finálnom brúsení, a výsledok poľa potom.
Oddelenie ohybu od skrútenia pred odovzdaním do sekvencie
Mapa prieskumu rozhoduje nielen o tom, či sa opraví, ale v akom poradí. Tri diagnostické podpisy pokrývajú väčšinu prevodových hriadeľov:
- Jednoduchý luk: magnitúdy vychýlenia stúpajú a klesajú pozdĺž dĺžky s konzistentným hodinovým uhlom. Jedno stlačenie na mapovanom vysokom bode, odrazu sa naučil, hotovo — najjednoduchší prípad a jedna manuálna prax sa dá dobre zvládnuť.
- Dvojrovinný alebo S-oblúk: hodinový uhol sa otáča pozdĺž dĺžky. Postupne sú naplánované dve opravy, každý overený na novej mape; korekcia väčšieho ohybu najprv zvyčajne zjednoduší druhý.
- Ohnúť s krútením: uhlové rysy — spline, drážky, fáza prevodu vzhľadom k čapom – označujú torzné posunutie na vrchu provy. Samotné lisovanie ošetruje ohyb a zanecháva krútenie; korekcia skrútenia je iná operácia s vlastnou validáciou, a predstieranie opaku vytvára hriadele, ktoré prejdú TIR a zlyhávajú pri fázovaní.
Automatické stroje robia prvé dva prípady rutinou: regulátor pasuje na merané stanice, vypočíta polohu lisu, nadmerný zdvih a podpora rozostupov, a uzavrie slučku v priebehu dvoch alebo troch cyklov. Twist case zostáva tým, ktorý oddeľuje serióznu definíciu procesu od tlače so softvérom, a to je presne ten prípad, že päť úvodných otázok je navrhnutých tak, aby sa zachytili skoro – predtým, ako hriadeľ spotreboval svoj opravný rozpočet na ťahy zamerané na nesprávny režim.
Čo obsahuje vážny dopyt
Stroj alebo bunka na vyrovnávanie hriadeľa ozubených kolies je špecifikovaná z: výkres s referenčnou schémou a limitmi TIR podľa rezu; materiál a stav tepelného spracovania v korekčnom bode; údaje o prevodovke — modul, uhol skrutkovice, tvrdosť - takže vylúčenia zaťaženia sú explicitné; rozloženie skreslenia prúdu na meracej stanici; vzorky dielov v celom rozsahu odchýlok; požiadavky na čas cyklu a sledovateľnosť; a politiku limitov prepracovania. S týmito vstupmi plán podpory a sondy, Priamo nasledujú trieda tlakovej sily a stratégia odpruženia, a stanica môže byť overená skôr časťami ako sľubmi.
Every gear shaft straightening project eventually hits the same two questions – a sprievodca výberom hriadeľa, rúrové a profilové práce a rozpis nákladov na rovnačky answer them before your supplier meeting does.