
Kĺb riadenia nie je hriadeľ. Ide o trojrozmerný konštrukčný prvok — liatinu z tvárnej liatiny, liaty hliník alebo kovaná oceľ – ktorých funkcia závisí od relatívnej geometrie niekoľkých rozhraní, ktoré nikdy nezdieľajú jednu os otáčania: vývrt ložiska náboja a čelo náboja, rameno riadenia s výstupkom tiahla, rozhrania vzpery alebo čapu, výstupky brzdového strmeňa a otvory pre guľový kĺb alebo nápravu. Narovnať kĺb preto nikdy neznamená „vyrovnať jednu os“. Znamená to obnovenie súboru definovaných uhlových a polohových vzťahov medzi prvkami.
Funkčné riešenie na vyrovnávanie čapu riadenia musí zodpovedať päť otázok predtým, ako bude špecifikovaný akýkoľvek stroj alebo prípravok:
- Je kĺb výrobným dielom so zostávajúcim obrábacím materiálom, tepelne spracovaná časť v procese, alebo už hotový diel s históriou poškodenia?
- Ktorá sada funkcií definuje referenčný reťazec – vŕtanie náboja, čelo náboja, rozhrania kingpin alebo vzpera — a v akom poradí?
- Je každá odchýlka globálnou deformáciou tela?, uhlový sklon jedného rozhrania, ohnuté rameno riadenia, alebo skreslenie vŕtania, ktoré patrí skôr k procesu dimenzovania ako k vyrovnávaniu?
- Ktorá korekčná cesta je schválená pre materiál a stav tepelného spracovania: bodové stláčanie, korekcia ramena, kontrolované dimenzovanie, alebo šrot?
- Ako bude uvoľnená geometria, integritu trhliny a stabilitu po obrábaní overte pred uvoľnením dielu?
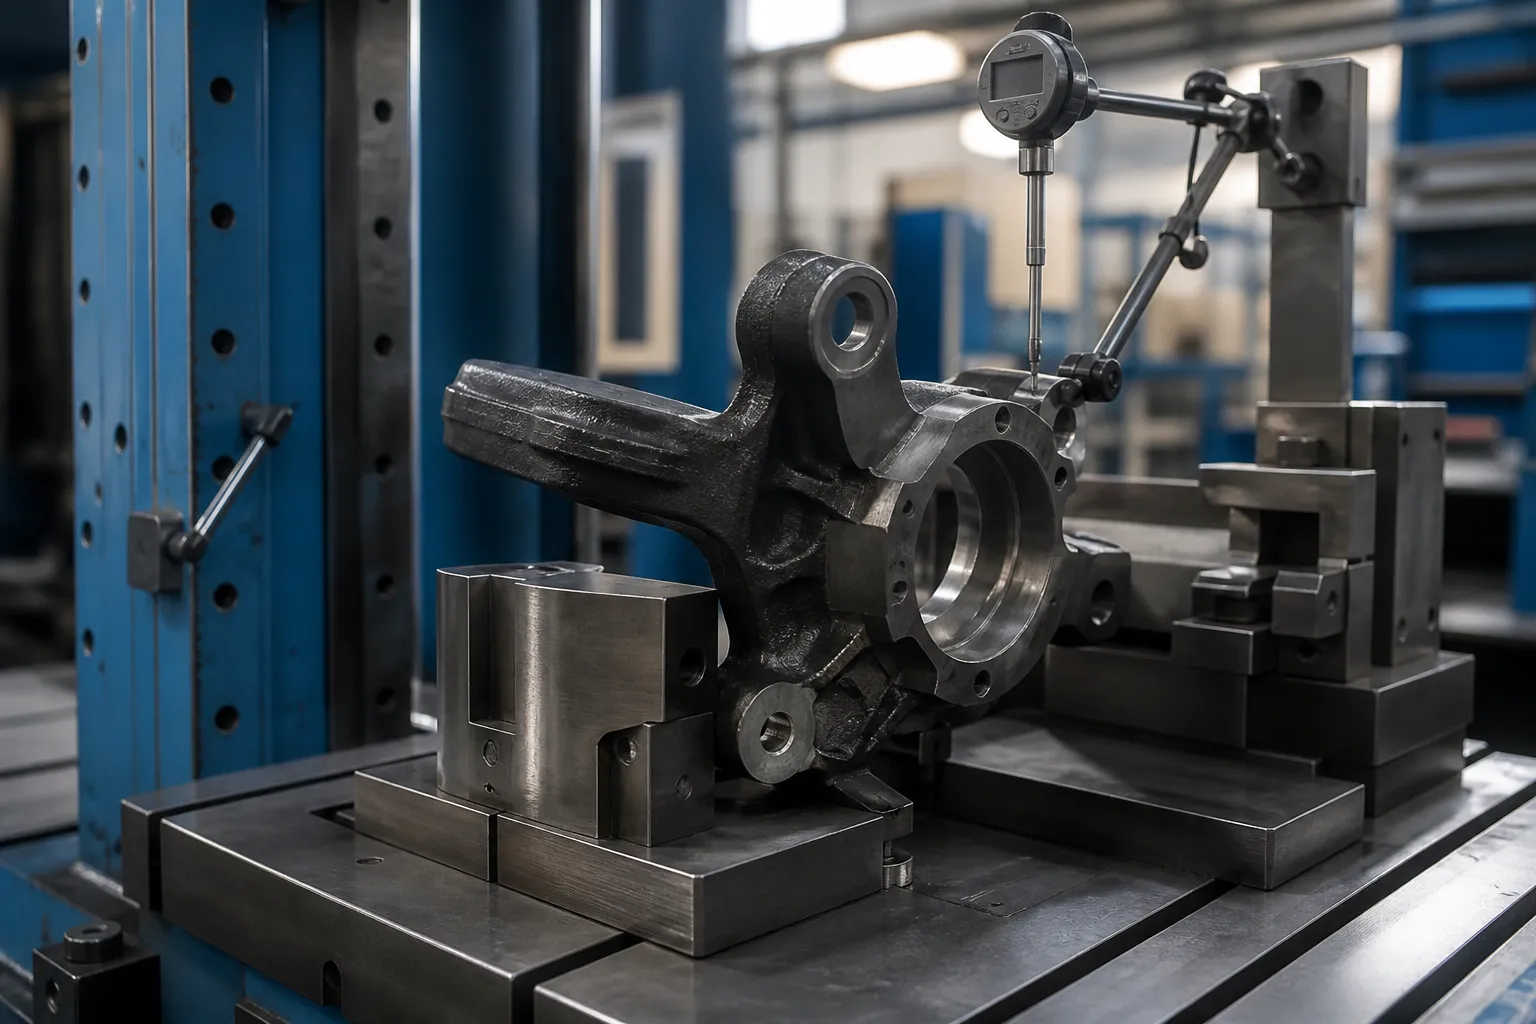
*Inžiniersky koncept ilustrácie: otočný čap riadenia držaný v prípravku špecifickom pre časť so sondou monitorujúcou čelo náboja počas korekčnej štúdie. Nie je to fotografia zo stránky zákazníka. Silové pozície, výber základov a akceptačné limity vyžadujú výkres a reprezentatívne vzorové diely.*
Za jedným kľúčovým slovom sa skrývajú dva rôzne problémy
Výsledky DataForSEO pre steering knuckle straightening dominujú kolízie-opravy a fóra nadšencov: Vlákna Reddit sa pýtajú, či auto „jazdí rovno“ po práci s kĺbom, Bob Is The Oil Guy debatuje o uvoľnení ohnutého kĺbu, a žiadosti o opravu skupiny Facebook. Jedinou podstatnou technickou stránkou je článok FenderBender o diagnostike ohnutých kĺbov z údajov o zarovnaní pomocou SAI, camber a zahrnuté-uhlové grafy — a jeho záver pre kolízne obchody je tupý: liate kĺby „nie sú opraviteľné a mali by byť vymenené, ak sú poškodené“.
Táto doktrína je správna vo svojom kontexte – bezpečnostná časť zaťažená nárazom s neznámym vnútorným poškodením – a pre iný kontext je irelevantná: výrobné a renovačné prostredie, kde sa meria skreslenie, opakovateľný procesný artefakt. Tieto dva svety sa nesmú miešať v jednej ponuke riešenia:
| Situácia s kolenom | Odkiaľ pochádza skreslenie | Inžinierske pozície |
|---|---|---|
| Nárazom poškodený kĺb na opravenom vozidle | Nárazové preťaženie, neznáma história cracku | Výmena, nevyrovnáva sa – diel je zdokumentovaný bezpečnostný komponent |
| Vo výrobe z tvárnej liatiny alebo kovaného kĺbu, pred alebo medzi obrábacími operáciami | Odlievanie alebo kovanie zmiernenie stresu, zvyškové napätie pri obrábaní, tepelné spracovanie | Merateľná korekcia skreslenia pod validovaným procesným oknom |
| Kĺb z tlakovo liateho hliníka (typ vzpery) po opracovaní alebo tepelnom starnutí | Úľava od stresu starnutia, uhasiť skreslenie | Obmedzená korekcia chladu; hodnotenie rizika pre zliatinu a temperovanie |
| Renovované jadro kĺbov | Servisné opotrebovanie, predchádzajúca havária, pri poruche ložísk teplo | Kompletná revízna brána: praskliny, tvrdosť a rozmer pred akoukoľvek korekciou |
Táto stránka sa zaoberá druhým riadkom a jeho susedmi: meraná kontrola skreslenia kĺbov vo výrobnom alebo renovačnom procese. Nič tu nepremení nárazovo ohnutý kĺb späť na bezpečnostne schválenú časť. Pre susedné komponenty podvozku, ktoré sa bežne opravujú vo výrobe, pozri naše prehľad vyrovnávania podvozkových systémov a diskusia o 3D vyrovnávanie giga-cast konštrukčných dielov.
Pred čímkoľvek iným definujte referenčný reťazec
Každý funkčný znak kĺbu musí byť uvedený a zviazaný do referenčného rámca na výkrese:
- diera ložiska náboja – základná os A;
- čelo náboja – sekundárny rovinný základ B, ovládanie hádzania brzdy rotora;
- geometria ramena riadenia — poloha a výška hlavice riadiacej tyče, ovládanie uhlov spojenia a špičky;
- vrtáky (pevné kĺby nápravy) alebo rozperná vidlica, drážka pre upínaciu skrutku a horná montážna plocha (MacPhersonove kĺby);
- spodný otvor guľového kĺbu alebo lisovaný otvor;
- náliatky a dosadacie plochy konzol brzdového strmeňa;
- Detaily vývrtu a príruby snímača ABS;
- základne procesu — polohovacie podložky a upínacie body používané pri obrábaní.
Vývrt náboja normálne ukotvuje rám, pretože koleso a rotor sa na ňom otáčajú. Diagnostická logika FenderBender – odvodenie ohnutého kĺbu zo sklonu osi riadenia, odchýlky odklonu a uhla sklonu – je tieň zmontovaného vozidla rovnakej geometrie: kĺb, ktorého os otvoru náboja sa naklonila vzhľadom na rozhranie vzpery alebo guľového kĺbu, sa prejaví ako chyba uzavretého uhla, ktorú nedokáže absorbovať žiadne nastavenie súososti. Vo výrobe sa rovnaká odchýlka meria priamo na diele namiesto na aute.
Rozpoznajte vzory deformácie oddelene
Zaobchádzanie s „ohnutým kĺbom“ ako s jedným stavom spôsobuje nesprávne korekcie. V praxi dominujú štyri vzory, každý s iným funkčným dôsledkom a inou cestou korekcie:
| Vzor | Podpis | Funkčný dôsledok |
|---|---|---|
| Náklon čela náboja vzhľadom na os otvoru | Tvárové hádzanie na čele náboja s pilotovaným vývrtom | Hádzanie brzdy a rotora, variácia hrúbky, chvenie brzdy |
| Uhlová odchýlka otvoru náboja k rozhraniam zavesenia | SAI / chyba typu zahrnutého uhla nameraná medzi základnými prvkami | Prevýšenie, ktoré sa nedá vyrovnať; opotrebovanie pneumatík |
| Ohyb alebo skrútenie ramena riadenia | Hlava spojovacej tyče posunutá alebo otočená vzhľadom na koreň ramena | Chyby špičky a Ackermana; únava rúk pri zaťažení |
| Skreslenie otvoru alebo nesprávne zarovnanie nástavca | Chyba zaoblenia alebo polohy na prvkoch lisovaného uloženia | Problémy s uložením ložísk a zoskrutkovaním strmeňa; patrí k dimenzovaniu, neohýbanie |
Prvé dva sú skutočnými problémami vyrovnávania geometrie tela. Treťou je lokálna korekcia ramena s vlastnou podporou a plánom zaťaženia. Štvrtý by sa mal nasmerovať na operáciu dimenzovania alebo kalibrácie – lisovanie vývrtu pri „narovnávaní“ riskuje maskovanie problému s lícovaním, ktorý sa po montáži vráti.. Rovnaká logika oddelenia platí pre súvisiace komponenty riadiaceho vedenia, ako je napr automatický proces vyrovnávania hrebeňa riadenia a korekcia dlhých guľôčkových čapov.
Stratégia merania: Porovnávací, Potom Absolútna
Diagnostika kolízie meria porovnateľne s dielom na opačnej strane alebo s tabuľkou zarovnania, pretože v obchode neexistujú žiadne výkresové údaje. Meranie výroby by nemalo zdediť tento kompromis. Správna postupnosť je:
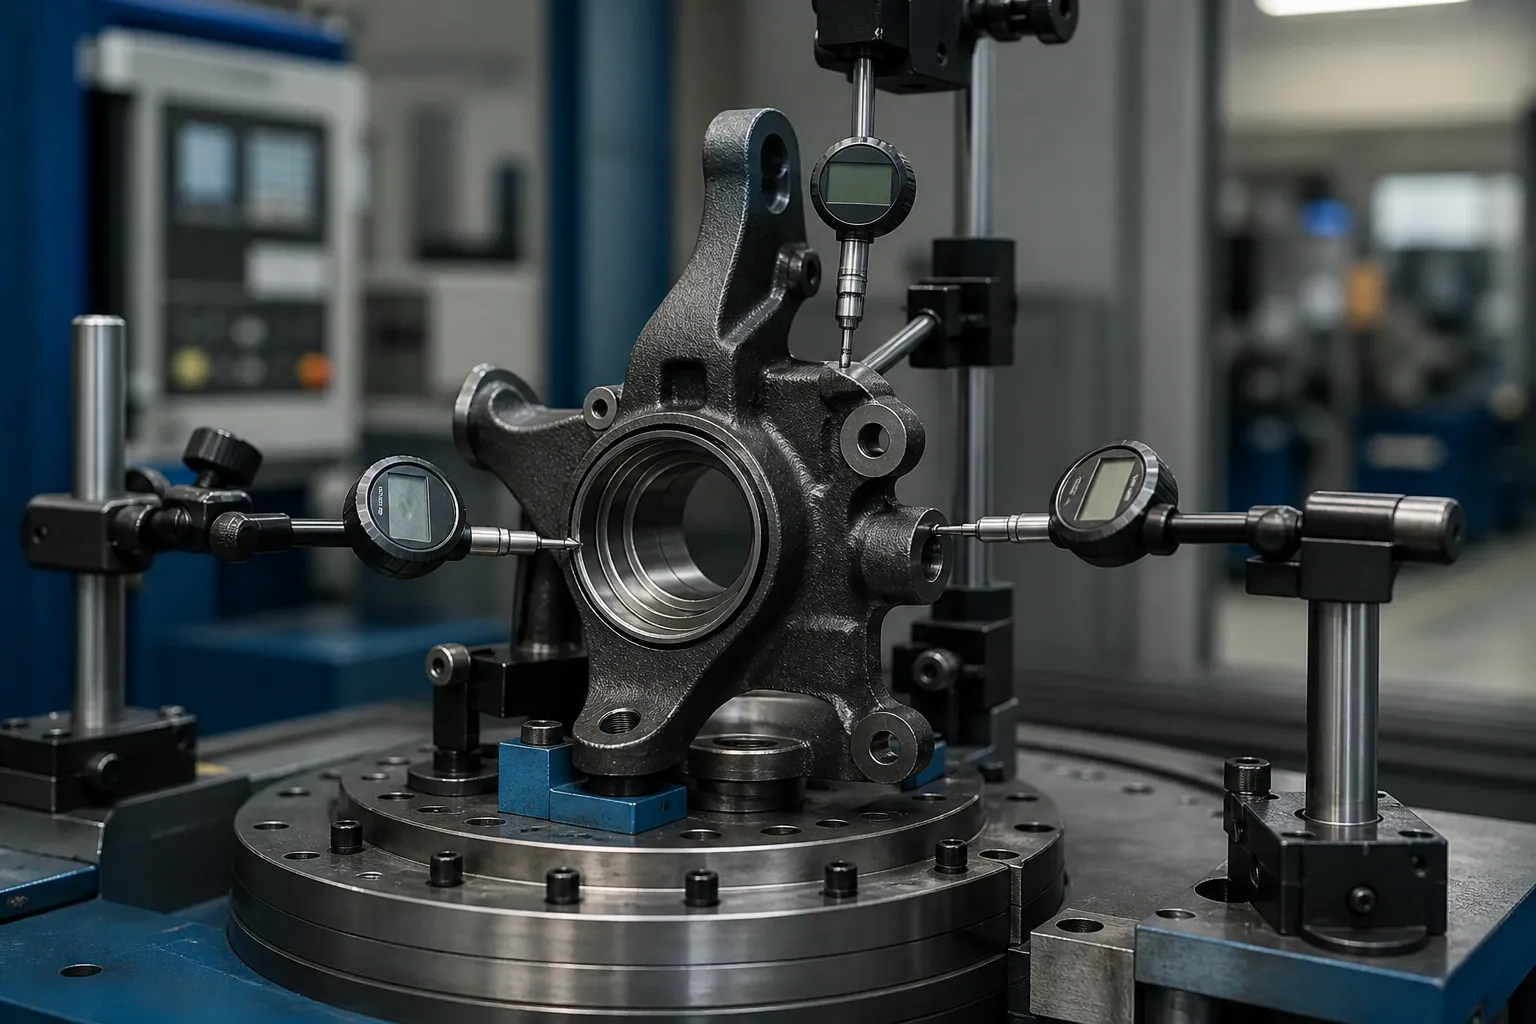
- Nasmerujte diel na otvor náboja (alebo základný otvor obrábania) v rotačnom prípravku.
- Nasmerujte čelo náboja na hádzanie čela a polohu a výšku podložky ramena riadenia a náboja tiahla.
- Zachyťte základné prvky čapu alebo vzpery – otvory na tŕni, alebo vzpera vidlice na simulovaných spojovacích plochách.
- Porovnajte s hodnotami so zlatou vzorkou alebo so zvládnutými CMM, nie proti opačnej strane.
- Pred vykonaním akejkoľvek korekcie zaznamenajte veľkosť a smer odchýlky pre každý prvok.
Pre maloobjemové renovačné práce, môže stačiť žulová platňa s výškomerom a správa CMM na rodinu. Pre objemy výroby, prípravok sa stáva stanicou na rotačnom indexovacom stroji: viacbodové elektronické sondy, servo lisovacia hlava, a ovládač, ktorý ukladá mapu odchýlok každej časti pred rozhodnutím o korekcii. Predkorekčná mapa nie je byrokracia – bez nej nie je možné rozlíšiť globálnu deformáciu tela od lokálnej chyby ramena, a načíta sa nesprávna funkcia.
Korekčné cesty a ich limity

Kĺby z tvárnej liatiny a kovanej ocele
Tieto materiály tolerujú kontrolované lisovanie za studena, keď je korekčné okno overené. Na pláne nakladania záleží viac ako na kapacite lisu: podpery pod pevnou konštrukciou výčnelku, zaťaženie aplikované pri opravovanom prvku alebo v jeho blízkosti, krátke zdvihy s odpružením merané po každom zdvihu. Opravy sú iteratívne — stlačte, uvoľniť, premerať — pretože odliatky uvoľňujú napätie nerovnomerne, a korekcia na ramene môže posunúť čítanie čelnej plochy náboja. Po každom cykle zopakujte celú mapu sondy, nie len jedna funkcia, ktorá bola načítaná.
Liate hliníkové kĺby
Tlakovo liate hliníkové kĺby s temperovaním typu T6/T7 majú nízku ťažnosť a dobre zaslúženú povesť pre praskanie pri nekontrolovanom ohýbaní za studena. Opravy, kde vôbec schválený, sú malouhlové, nízka rýchlosť, a overené na zliatinu a temperovanie na obetovaných vzorkách, často nasleduje stabilizačná liečba. Mnohé programy pre hliníkové kĺby jednoducho nastavia prísnejšiu kontrolu procesu a deformáciu šrotu – toto rozhodnutie patrí metalurgovi, nie predajcovi stroja.
Čo bodové stlačenie nemožno opraviť
Riadiace ramená, ktoré boli preťažené v ohybe, sú otázkou únavy a zodpovednosti, nie je to otázka geometrie. Korekcia ramien zaťažených pri náraze na hotových bezpečnostných častiach by mala byť mimo stola, aj keď sa geometria číta priamo potom – rovnaká náhradná doktrína, akú uplatňuje priemysel kolízie. Narovnávanie si zasluhuje svoje miesto pri deformácii spôsobenej procesom, kde je známa história zaťaženia a je overené korekčné okno.
Akceptačné brány

Uvoľnený proces vyrovnávania kĺbov by mal obsahovať štyri brány, v poriadku:
- Predbrána: detekcia trhlín (magnetická častica alebo ekvivalent pre železné časti) pred opravou — narovnanie existujúcej trhliny zničí dôkaz a súčiastku.
- Geometrická brána: úplná mapa základných prvkov v rámci limitov výkresu – hádzanie čelnej plochy náboja, uhly vŕtania k zaveseniu, poloha ramena – meraná po korekcii a po akomkoľvek kroku uvoľnenia napätia alebo stabilizácie.
- Brána stability: opätovné meranie po ďalšom obrábaní alebo ohreve; korekcia, ktorá uvoľňuje chrbát, bola superpozícia stresu, nie korekcia.
- Brána sledovateľnosti: mapu odchýlky každej časti, počet opráv a konečné hodnoty uložené oproti jeho sériovému číslu, s definovanou hranicou prepracovania, po prekročení ktorej sa diel zošrotuje a nie znovu stlačí.
Úprimné definovanie tohto limitu prepracovania – a pravidlá triedenia NOK okolo neho – je to, čo oddeľuje vyrovnávaciu linku od lisu v rohu. Náš prehľad o NOK limity triedenia a prepracovania na rovnej linke pokrýva rozhodovaciu štruktúru.
Časté úskalia
- Nesprávne poradie dátumov. Korekcia na čelo náboja, zatiaľ čo otvor je funkčnou osou, vytvorí diel, ktorý prejde jednou kontrolou a zlyhá pri montáži.
- Premeranie s jednou funkciou. Kontrola iba opravenej funkcie skryje krížovo spojené posuny inde na tele.
- Prelisovanie odliatkov. Prenasledovanie posledného zlomku milimetra ťažkými ťahmi vymení viditeľnú geometriu za neviditeľné mikrotrhliny.
- Preskočte opätovnú kontrolu stability. Skreslenie, ktoré sa vráti po ďalšej operácii obrábania, je klasickým znakom neuvoľneného zvyškového napätia, a objaví sa u zákazníka, nie vo vašej cele.
- Žiadne trhliny pred korekciou. Už existujúca trhlina sa stane poruchou poľa s vaším korekčným zdvihom ako zdokumentovanou príčinou.
Pred opravou zmrazte fázu procesu
To, kedy dôjde k korekcii na trase, je rovnako rozhodujúce ako to, ako sa vykoná. Kĺb meraný bezprostredne po odliatí alebo kovaní nesie zmeny materiálu a zvyškové napätia, ktoré sa čiastočne uvoľnia počas obrábania; korekcia na konečnú geometriu v tejto fáze znamená korekciu telesa, ktoré sa má zmeniť. Praktické okná sú:
- Po hrubom opracovaní, pred semifinále: funkčné základné prvky existujú a zásoby zostávajú – zvyčajne najlepšie okno, pretože korekcia podporuje skôr brúsenie a nudu ako boj s nimi.
- Po tepelnom spracovaní alebo indukčnom kalení vývrtu náboja: skreslenie je na svojom vrchole a overená korekcia obnoví časti, ktoré by inak boli vyradené, ale materiálový stav obmedzuje okno.
- Po dokončení obrábania: korekcia je obmedzená na malé uhlové odchýlky; platí každé riziko brány stability a výplata to musí ospravedlniť.
Pódium tiež rozhoduje o tom, čo znamená „rovný“.. Pred dokončením nuda, vŕtanie náboja ešte nie je konečné a nulový bod musí pochádzať z nulových bodov obrábania; po ukončení nudy, samotný vývrt sa stáva úprimnou referenciou. Špecifikácia vyrovnávania, ktorá neuvádza svoj bod procesu, je špecifikácia, ktorú budú dve oddelenia interpretovať odlišne – takto sa diely opravia správne v nesprávnej fáze a stále zlyhávajú pri montáži..
Čo obsahuje vážny dopyt
Zodpovedne citovať stanicu na vyrovnávanie kĺbov, dodávateľ potrebuje: výkres so základnou schémou a tolerančným listom; materiál a stav tepelného spracovania v korekčnom bode; kde sa dnes meria skreslenie a s akým rozložením výsledkov; vzorové diely dobre pokrývajú, hraničné a NOK podmienky; požadovaný čas cyklu; a pravidlá prepracovania a šrotu, ktoré závod akceptuje. S týmito vstupmi koncept príslušenstva, plán sondy a architektúra lisu nasledujú priamo – bez nich, akýkoľvek návrh stroja je odhadom, ktorá vlastnosť skutočne definuje z vašej strany „priamo“..
Stále možnosti váženia na vyrovnanie kĺbu riadenia? The sprievodca výberom stroja pre hriadele, rúry a profily a rozpis cien za rovnačky sú napísané presne pre túto fázu rozhodovania.