
Riešenia na vyrovnávanie rúr na olejové vŕtačky
Ropné vrtné potrubie je hlavným zariadením pre ropné vrty, a jeho priamosť a koaxiálnosť priamo ovplyvňujú účinnosť a bezpečnosť vŕtania. Naše vyrovnávacie riešenie využíva rozsiahle inteligentné vyrovnávacie zariadenie vybavené vysoko presným laserovým meracím systémom, aby sa zabezpečilo, že presnosť vyrovnávania a koaxiálnosť všetkých druhov rúr na vŕtanie ropy spĺňa požiadavky noriem API, čo výrazne zlepšuje životnosť vŕtacích nástrojov a efektivitu vŕtania.
Aplikácia Olejovej vŕtacej rúrky

Štandardné vŕtacie potrubie
Štandardná vrtná rúrka je najbežnejšie používaným vŕtacím nástrojom pri vŕtaní ropy a musí zabezpečiť vynikajúcu súosovosť a priamosť, aby sa zlepšila účinnosť vŕtania.
Aplikácia:
- Štandardné vŕtacie potrubie API
- Hĺbková vrtná tyč
- Smerová vrtná tyč
- Horizontálna vrtná tyč
Technické parametre:
- Koaxialita: ≤0,08 mm/m
- Priamosť: ≤0,2 mm/m
- Okrúhlosť: ≤ 0,1 mm
- Efektívnosť výroby: 15-20 ks/hod
Špeciálna vŕtacia rúrka
Špeciálne vrtné rúry sa používajú v špeciálnych geologických podmienkach a zložitých pracovných prostrediach, ktoré vyžadujú vyššie materiálové vlastnosti a presnosť spracovania.
Aplikácia:
- ultra hlboké vŕtanie studní
- O-jamka s obsahom síry
- Vysokotlakové vŕtanie studní
- Vŕtanie na tvrdú podlahu
Technické parametre:
- Koaxialita: ≤0,05 mm/m
- Priamosť: ≤0,15 mm/m
- Okrúhlosť: ≤ 0,1 mm
- Efektívnosť výroby: 10-15 ks/hod

Ohyby spojov nástrojov a vyrovnávanie celých rúr
Spoje nástrojov na každom konci vrtnej rúrky sú zvarené trením, hrubostenné kované časti nesúce spoje API – najtuhšia časť už tuhej zostavy. V praxi sa takmer nikdy neohýbajú samé: keď kontrola zaznamená hádzanie alebo ohnutie v spoji nástroja, skutočné zakrivenie zvyčajne žije v telese rúry v blízkosti zvarového prechodu alebo na rozhraní telesa a spoja, a korekcia sa vykonáva na celom potrubí s nasadenými spojmi. Vyrovnanie spoja nástroja v dielenskom ponímaní teda znamená rovnanie celej rúry, merané v kĺboch.
Na tomto bode merania záleží. Na pripojení je akceptovaná narovnaná vrtná rúra: hádzanie medzi osou závitu spoja a osou telesa rúry je to, čo prebieha v reťazci, takže referenčným bodom kontroly je kĺb, aj keď lis pôsobí na teleso vo vzdialenosti metrov. Korekčná cesta sa riadi logikou stlačenia verzus rolovanie vysvetlenou v našom článku vyrovnávanie lisom vs vyrovnávanie valcom porovnanie, s chráničmi závitov nainštalovanými pred akýmkoľvek kontaktom a vzdialenosť medzi podperami je nastavená na základe nameranej mapy ohybov a nie na základe zvykov dĺžky potrubia.
Sekvencia je druhá polovica príbehu. Dodávatelia inšpekcie ropných polí popisujú toky obnovy, pri ktorých je vyrovnávanie na prvom mieste, pred čistením a následnou hrúbkou steny, prieskumy driftov a trhlín – geometria sa musí obnoviť skôr, ako tieto kontroly prinesú zmysluplné výsledky (nahlásené popisy servisných sekvencií od poskytovateľov renovácie vrtných potrubí). Pre ťažšie členy BHA pod potrubím, opravná logika eskaluje v silovej triede: pozri naše vyrovnávanie vŕtacieho goliera a vyrovnávanie ťažkých vrtných rúr stránky pre rodiny prechodových zón a golierov.
Dve praktické pravidlá zabránia problémom s vyrovnávaním kĺbov súvisiacich s nástrojmi. Po prvé, chrániť pripojenia pred čímkoľvek iným: chrániče závitov zostávajú zapnuté počas merania a lisovania, a bez podpory, valec alebo svorka vždy nesie na ramene, závit alebo tesniaca plocha s rotačným nákružkom — spojenie je najcennejšou a najmenej opraviteľnou vlastnosťou na potrubí. Po druhé, zaobchádzať s trecou zvarovou zónou ako s vlastnou kontrolnou položkou: ohyb sústredený v blízkosti zvaru by mal spustiť kontrolu trhliny v oblasti prechodu pred akýmkoľvek lisovacím cyklom, pretože táto zóna nesie ako zvyškové napätia zvaru, tak aj zmenu prierezu, ktorá koncentruje prevádzkové ohýbanie. A pipe that passes a straightness check but carries a damaged connection or an uninspected weld anomaly has not been reconditioned — it has only been made harder to reject.
Twisted Pipe Is Not Bent Pipe — the Twist-Off Judgment
Drill pipe accumulates two different kinds of geometric damage, and only one of them belongs on a press. A ohnúť is deviation in a single plane — the tube reads straight from two perpendicular viewpoints and curved from the others. A krútiť is permanent angular displacement around the pipe’s own axis: scribe a longitudinal line down a twisted joint and the line rotates as it travels — one cross-section has permanently rotated against its neighbors. Na rozdiele záleží, pretože tieto dva stavy pochádzajú z rôznych udalostí a zanechávajú za sebou rôzne škody.
Trvalé skrútenie je zvyčajne záznamom o nehode: twist-off udalosti, kde sa akumulovaná torzná energia výpletu uvoľňuje pri rozdeľovaní a navíja rúru za hranicu jej výťažnosti, plus spätné výstupy zaseknutého potrubia a trvalý krútiaci moment smerovej práce. V čase, keď je skrútenie viditeľné, ovplyvnená dĺžka už bola zaťažená v krútiacom momente – metalurgická skutočnosť, nie je problém s geometriou: žiadny lisovací cyklus ho nerozvinie, a otočenie sekcie späť za studena by pridalo druhú plastovú epizódu navrch prvej.
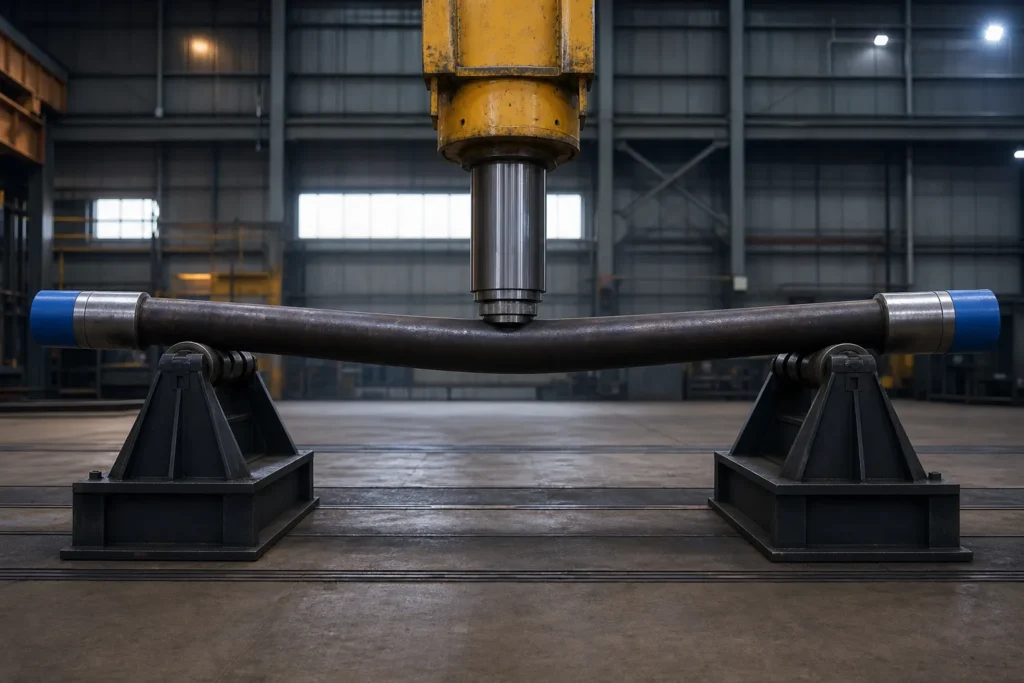
To je dôvod, prečo vyrovnávanie lisov, ako proces, prácu odmietne. Rovnací lis prekrýva riadené ohýbanie v jednej rovine; Korekcia skrútenia by namiesto toho vyžadovala riadený krútiaci moment okolo osi naprieč skrútenou dĺžkou – iný stroj a režim nakladania – zatiaľ čo história prieťažnosti, ktorá spôsobila skrútenie, zostáva v oceli v oboch smeroch. Platí rozsudok:
- Najprv kvantifikujte zvrat. Pred akýmkoľvek rozhodnutím označte alebo zmerajte uhlovú referenciu pozdĺž kĺbu - koľko stupňov po akej dĺžke, rovnaká disciplína ako prvé opatrenie, ktorou sa riadi ohýbanie.
- S viditeľným trvalým skrútením zaobchádzajte ako s vlajkou materiálu. Označuje dĺžku, ktorá už raz v prevádzke povolila – podmienka na vyhodnotenie inšpekčnej normy, nie je tvar na opravu.
- Konkrétne skontrolujte pripojenia. Kĺb, ktorý sa krútil, sústreďuje následky na otočné ramenné spoje, kde sú make-up a tesnenie ramien ohrozené nezávisle od tela – poškodenie, ktoré vedie k rozhodnutiu o prepracovaní alebo výmene, nie do tlače.
- Smerujte verdikt podľa inšpekčnej normy. Či je skrútený spoj znížený, o obmedzení alebo odsúdení sa rozhoduje podľa riadiacej inšpekčnej praxe pre prvky vrtných tyčí – rámec mapovaný v našom Prehľad štandardov priamosti API — nie v obchode.
Praktický dôsledok pre rekondičný tok: skrútenie sa pri vstupnej kontrole vylúči, predtým, ako je kĺb naplánovaný na čas tlače. To sekvenovanie — klasifikovať, potom opravte len to, čo klasifikácia uvoľňuje — je organizačný princíp nášho pracovný postup renovácie vŕtacieho potrubia článok. Obchod, ktorý objaví skrútenie po narovnaní, premárnil čas tlače na spoj, ktorý nikdy nebol kandidátom.
Jeden hraničný prípad si zaslúži úprimnosť: kĺb môže niesť ohyb aj mierne zvyškové skrútenie, a samotný ohyb je legitímne korigovateľný. Opravte len to, čo meranie definuje – korekcia ohybu rovina po rovine k nule spojovacej osi, s skrútením zdokumentovaným a smerovaným k rozhodnutiu inšpekcie — nikdy “zlepšila” silnejším stlačením v diagonálnej rovine.
Os závitu RSC je referenčný bod priamosti
Opýtajte sa, kde sa meria priamosť na spoji vrtnej rúry a nesprávna odpoveď je najbežnejšia: vonkajší povrch rúrky. Kriedová čiara pozdĺž vonkajšieho okraja môže čítať rovno, zatiaľ čo kĺb stále prebieha v reťazci, a spoj s viditeľným oblúkom tela môže prebiehať pravdivo – pretože funkčnou osou fajky nie je jej plášť. Je to os vytvorená otočnými ramenovými spojmi na oboch koncoch. Os závitu RSC je základ, okolo ktorého sa struna skutočne otáča, a každé narovnávacie meranie, na ktorom záleží, sa berie proti nemu.
Zdôvodnenie je mechanické. V prevádzke, poloha spoja vo vrtnej kolóne je určená výlučne jeho dvoma spojmi: ramenné sedadlo, nite zaberajú, a os ďalšieho spoja pokračuje od osi pripojenia, nie zo strednej časti tela OD. Čo náväzec prežíva ako “krivé potrubie” je excentricita medzi týmito spojovacími osami a rúrkou medzi nimi. Prihrávka na vyrovnávanie tela posudzovaná na povrchových líniách môže ponechať túto excentricitu nedotknutú - trubica vyzerá lepšie a struna vibruje presne ako predtým.
Cvičenie merania sa riadi dátumom:
- Simulujte os závitu na oboch koncoch. Závitové tŕne, rozpínacie tŕne alebo presné centrovanie v pripojovacom otvore zastupujú os, ktorú vymedzujú závity, a hádzanie sa odčíta z telesa rúrky proti tejto simulovanej osi.
- Alebo prevráťte referenciu. S kĺbom podopretým na spojovacích pomocných plochách, hádzanie tela sa meria priamo pozdĺž rúrky – geometria podpery nahrádza tŕne, keď nie sú k dispozícii, za určitú cenu v prísnosti nastavenia.
- Čítajte na definovaných staniciach, nie na najhoršie vyzerajúcom mieste. Profil hádzania pozdĺž tela - viacbodová logika opísaná v našom viacbodové meranie hriadeľa článok — je to, čo sa obracia “vyzerá to rovno” do počtu, ktorý môže certifikácia preniesť.
Svet kontroly spojov si už zachováva vyspelý ekosystém meradiel pre geometriu RSC – jednoprvkový závit a prax merania pre kužeľ, vedenie a forma – a akceptovanie vyrovnávania by sa malo chápať ako jedna vetva tej istej metrológie definovanej spojením. Meradlá potvrdzujú pripojenie; kontrola hádzania certifikuje teleso voči osi spoja; spoločne odpovedajú na jedinú otázku, ktorú reťazec kladie: prebieha tento spoj okolo osi, ktorú definujú jeho závity?
Na tlačovke, údaj má dva prevádzkové dôsledky. Podpery a lisovacie body sú zvolené tak, aby korekcia pôsobila na telo bez toho, aby došlo k zaťaženiu spojenia, a overenie po oprave sa vykoná na základnom bode spojovacej osi pred uvoľnením spoja – akceptácia na úrovni dielne a akceptácia na úrovni reťazca zostávajú rovnaké, ako je uvedené pre práce na opravách rúr v našom pracovný postup renovácie vŕtacieho potrubia. Záznam o vyrovnávaní, ktorý ukazuje hádzanie tela merané k osi RSC, je ten, ktorý môže obhájiť súbor recertifikácie; všetko, čo sa meria na povrchovú čiaru, je dokumentácia geometrie, nie prijatie.
Video o procese vyrovnávania rúr na olejové vŕtačky
Vlastnosti produktu Pre stroj na vyrovnávanie olejových vrtákov
- Na zabezpečenie presnosti testu, Pri zostavovaní a spracovaní testovacích príslušenstiev použite snímač s vysokým presným posunom.
- Vybavený vysoko presný systém riadenia polohy na zlepšenie presnosti zarovnania.
- Koordinácia a riadenie rôznych komponentov na skrátenie porazenia procesu vyrovnávania.
- Perfektná neobvyklá situácia Práve na uľahčenie údržby zariadenia.
- má pamäťovú kartu 16G na ukladanie informácií o spracovaní, Vyhradené komunikačné spojenie s hostiteľským počítačom.
- Nástroje a príslušenstvo rýchlej zmeny, parametrizované nastavenie a prechod, Automatizované nastavenie nástroja.


