
Ojnica premieňa rotačný pohyb na vratný pohyb pri zaťažení, v napätí, stláčanie a ohýbanie, miliónkrát za prevádzkovú hodinu. Na rozdiel od hriadeľa nemá jedinú os otáčania, ktorá by sa dala nastaviť. Jeho geometria žije vo vzťahu medzi dvoma otvormi – veľkým koncom kľukového čapu a malým koncom zápästného čapu – a narovnanie znamená obnovenie tohto vzťahu.: paralelizmus medzi vrtom a vrtom, krútiť, stredová vzdialenosť a geometria otvoru, v zmontovanom a utiahnutom stave tyč zabehne.
Tento článok je o vyrovnávaní samotného tela ojnice. Dva súvisiace zdroje na tejto stránke pokrývajú menšiu rodinu obrobkov: a riešenie vyrovnávača spojovacej tyče a Stroj na vyrovnávanie ojníc ZD90 narovnať štíhle tyče rukávového typu a špendlíky (ø1,5–8 mm priemer, 45- dĺžka 95 mm) pre elektrické náradie a zostavy — nie teleso tyče motora. Teleso tyče motora, o ktorom sa tu diskutuje, je opravené na vyhradených stojanoch a lisoch na zarovnanie tyčí v závodoch na renováciu motorov; nižšie uvedený proces a akceptačná logika dokumentuje túto prax.
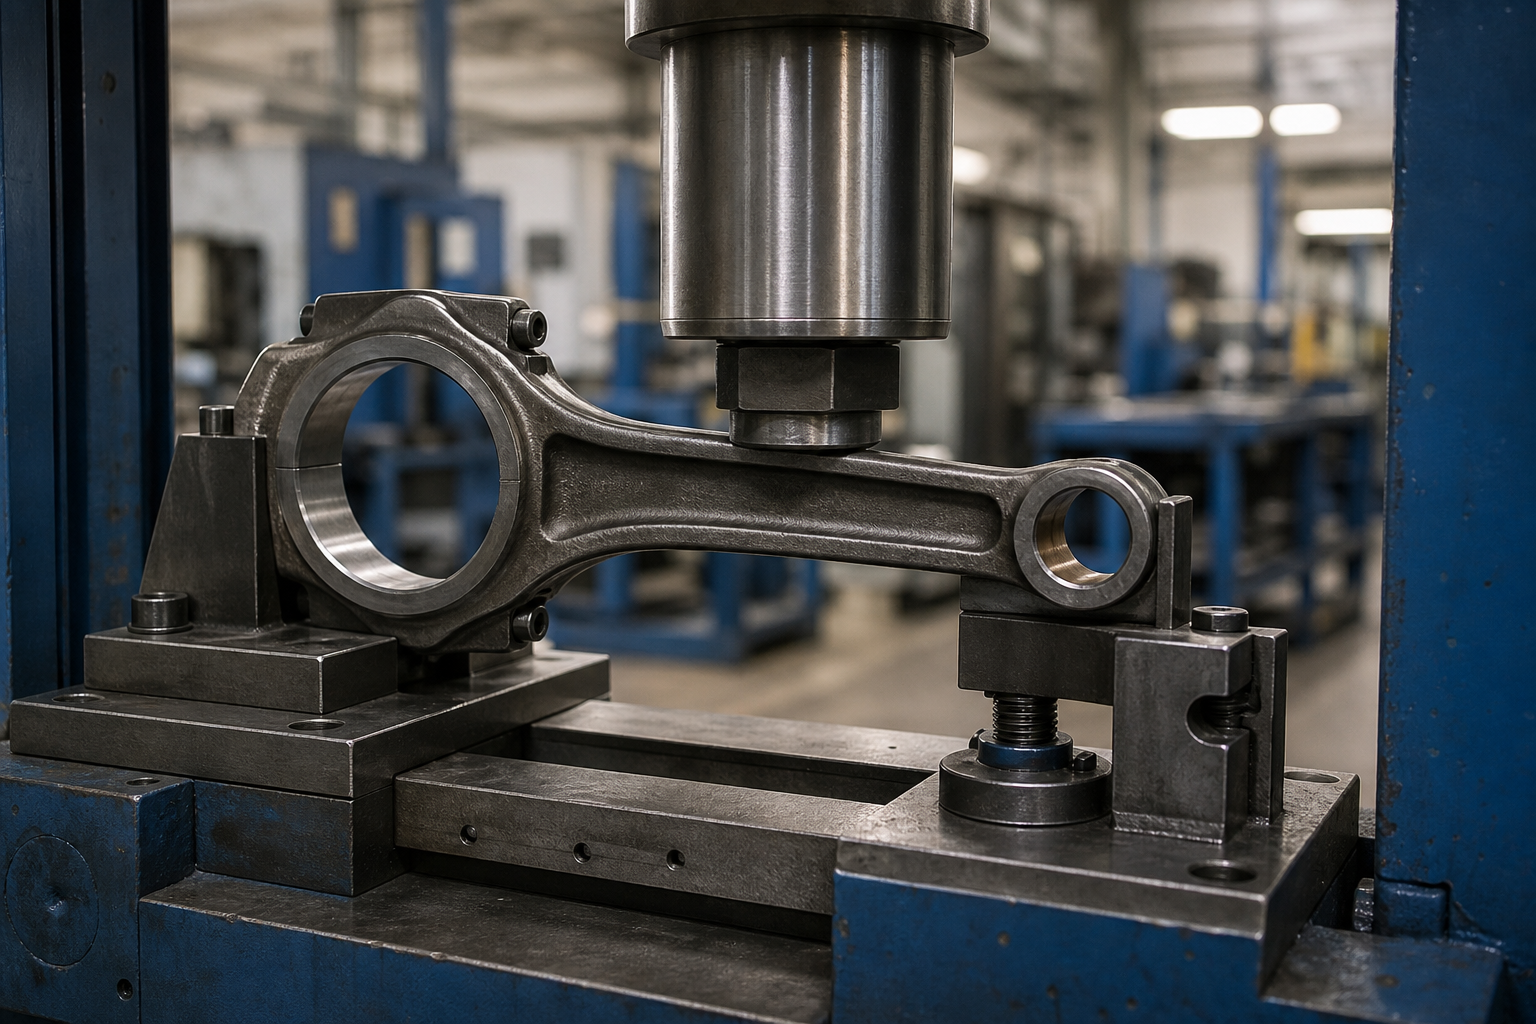
Čo? “Ohnutý” Prostriedky na ojnici
| Režim deformácie | Aké zmeny | Korekčná trasa |
|---|---|---|
| Ohyb lúča | Driek sa prehýba medzi otvormi; otvory zostávajú paralelné, ale posunuté | Korekcia lisovania na stopke nosníka I medzi čalúnenými nástrojmi |
| Krútenie lúča | Jeden otvor sa otáča okolo osi drieku vzhľadom na druhý | Korekcia krútenia v upevnení tyče s riadenou koncovou opierkou |
| Chyba paralelizmu vŕtania (ohyb v ráme otvoru) | Os malého konca sa nakláňa mimo rovnobežku s osou veľkého konca v rovine tyče | Korekcia tlače v definovaných bodoch; skontrolujte na vyrovnávacom prípravku |
| Veľké skreslenie | Oválnosť alebo zúženie v big-end vývrte, často po natiahnutí svorníka alebo po poruche svorníka | Nie je problém s ohýbaním: obrábanie čiapočky a prevŕtavanie/honovanie, klasickou rekondičnou cestou |
| Malé skreslenie | Neguľatý vývrt alebo strata veľkosti | Vyvŕtajte a znova prevlečte; pozri vyššie uvedené riešenie na vyrovnávanie rukávov |
Prvé tri rady sú lisovacie vyrovnávacie práce na tele tyče. Posledné dva patria renovácii obrábania. Obchody, ktoré ich spájajú, stláčajú tyč, aby si vynútili čítanie indikátora, ďalej deformovať vývrty, a stratíte súčiastku – čo je dôvod, prečo krok merania nižšie oddeľuje ohyb a skrútenie od geometrie otvoru predtým, než sa čokoľvek zaťaží.
Zmerajte v zostavenom stave, Krútený stav
Ojnica je z pohľadu ojnice dvojdielna časť. Čiapka, lúčiace sa tváre, všetky skrutky a ich krútiaci moment sa podieľajú na konečnej geometrii vývrtu, takže každé dôveryhodné meranie sa riadi rovnakou disciplínou:
- Najprv skontrolujte praskliny – kontrola stopky pomocou magnetických častíc, deliace plochy a skrutkové výstupky. Vyrovnanie prasknutej tyče premení zistiteľnú chybu na budúcu poruchu.
- Namontujte uzáver pomocou nových alebo dobrých skrutiek, dotiahnutý podľa špecifikácie. Neutiahnutá tyč meria otvor, ktorý v prevádzke neexistuje.
- Nasaďte tyč na vyrovnávací prípravok: ojnica na pevnom tŕni alebo medzi kontrolnými doskami, kolík alebo tŕň cez malý koniec.
- Čítajte ohyb a skrútenie pomocou číselníkových ukazovateľov v definovaných bodoch merania - klasické usporiadanie vyrovnávania tyčí používané pri renovácii motora po celé desaťročia.
- Zmerajte rozmery otvoru, stredová vzdialenosť a stav čiapky oddelene; nedovoľte, aby sa nudná chyba maskovala ako ohyb.

Zariadenie, nie oko, definuje pravdu. Dielne bez zarovnávača tyče sa snažia odvodiť ohyb z údajov snímača proti povrchovej doske, ktorá mieša chybu prípravku, chyba taniera a vyvrtanie chyby do jedného čísla. Profesionálnym štandardom – odrážajúcim sa v praxi renovácie motorov od špecializovaných dielní na výrobu tyčí až po výrobné závody na výrobu motorov – je vyhradený vyrovnávací stojan s oboma otvormi na meracom hardvéri.
Stlačte Correction na I-Beam
Chyba ohybu lúča a rovnobežnosti vývrtu sú korigované stlačením drieku medzi podperami, ktoré zvierajú definované zóny tyče:
- Podoprite a zatlačte na stopku I-nosníka a nástavce – nikdy cez otvor, skrutkový výstupok, deliaca plocha alebo vyvŕtaný olejový kanál.
- Umiestnite lisovací bod na nameraný najvyšší bod odchýlky, s polomermi nástrojov prispôsobenými sekcii nosníka, takže kontakt zostáva mimo okrajov príruby.
- Opravte po malých prírastkoch a po každom stlačení znova skontrolujte zarovnávač; tyčinka, ktorá meria čisto po dvoch prejazdoch svetla, je lepšia časť ako raz silno stlačená.
- Očakávajte odpruženie a nastavte ho zámerne: platí rovnaká logika kompenzácie ako na hriadeľoch, a krátky tuhý nosník prúta uľahčuje prestrelenie.
- Po záverečnej novinárskej prihrávke, znovu overte vývrty, stredová vzdialenosť a krútiaci moment uzáveru pred uvoľnením dielu – stlačenie lúča posunie geometriu otvoru o niekoľko desatín, a rekondičná sekvencia musí poznať novú základnú líniu.

Tuhosť upevnenia je polovica procesu. Lavicové zveráky ohybné, a korekčné práce vykonané proti pohyblivej základni prinášajú neopakovateľné výsledky – osvedčený princíp strojárskej dielne, ktorý platí pre tyče rovnako ako pre akúkoľvek lisovaciu prácu. Špeciálne rovnačky tyčí to riešia tuhým upínacím rámom a nástrojmi špecifickými pre tyč. Rovnaká disciplína – pevné upínanie plus meraná spätná väzba – riadi naše výrobné rovnačky, ako sú napr Usmerňovač ojnice ZD90, na ktorom prebieha automatické vyrovnávanie s uzavretou slučkou (krmivo, opatrenie, servo-správne, znova skontrolovať) na malých spojovacích tyčiach objímkového typu.
Značky na nástrojoch sú samy osebe chybou kvality. Tyče sú hotové diely v čase, keď sa dostanú do lisu - opracované otvory, lícované deliace plochy, niekedy brokované stopky – takže nákovy a podpery potrebujú čalúnené alebo polomerovo prispôsobené vložky, a akákoľvek svedecká stopa ponechaná na oku skrutky, olejový otvor alebo deliaca plocha je dôvodom na opätovnú kontrolu postihnutého prvku predtým, ako sa tyč posunie ďalej.
Narovnávanie prebieha v rámci regeneračnej sekvencie
V praxi renovácie motora prebieha renovácia ojnice ako nariadená sekvencia, a rovnanie má v ňom svoje pevné miesto:
- Kontrola a čistenie trhlín. Prúty s náznakmi tu opúšťajú čiaru.
- Narovnávanie. Ohyb a skrútenie lúča opravené na vyrovnávači a stlačte; opätovne skontrolovaný v prípravku.
- Obrábanie deliacich plôch. Deliace plochy viečka a tyče majú pravý povrch, uzavretie otvoru menšie.
- Výmena skrutiek a krútiaci moment. Nové skrutky podľa špecifikácie pred vŕtacími prácami.
- Obnova vývrtu. Hone pre malé korekcie alebo vŕtanie/otočenie pre väčšie, dokončenie veľkého konca na veľkosť, kruhovitosť a stredová vzdialenosť.
- Záverečné overenie a riadenie hmotnosti. Paralelizmus, krútiť, stredová vzdialenosť, a prispôsobenie hmotnosti v rámci súpravy motora.
Na poradí záleží. Rovnanie pred prácou na delení znamená, že vŕtanie dokončí priamy nosník; vyrovnávanie po vyvŕtaní by vytiahlo hotový vývrt z polohy. A pretože tvárové opracovanie a obnova dier odstráni materiál, kontrola stredovej vzdialenosti je rekondičná disciplína, nie rovnanie — tyčový sústruh a hon, nie tlač, drž sa.

Poznajte udalosť, ktorá ohýbala palicu
Rozhodnutie o oprave začína históriou porúch, pretože rovnaký údaj indikátora môže znamenať veľmi odlišné veci:
| Udalosť zlyhania | Typický geometrický podpis | Dispozičná logika |
|---|---|---|
| Hydrolock / požití trosiek | Ostrý ohyb lúča alebo odsadenie na malom konci, často s poškodením piestu v súprave | Nárazom zaťažená časť; skontrolujte, či nedošlo k prasknutiu, prikloniť sa k výmene |
| Over-ot / ventilový kontakt | Ohyb lúča kombinovaný s krútením; malé skreslenie | Viacero režimov načítaných minulý výnos; výmenu, pokiaľ poškodenie nie je preukázateľne ľahké |
| Zachytenie ložiska / točiť | Veľké zafarbenie a skreslenie otvoru, tepelný odtieň na stopke | Teplo mení odozvu materiálu; úplná kontrola MPI a tvrdosti pred akýmkoľvek rozhodnutím |
| Natiahnutie skrutky tyče alebo nesprávny krútiaci moment | Big-end ovalita s čistými deliacimi plochami | Rekondičná cesta: tváre, nové skrutky, vŕtať a brúsiť |
| Obrábanie / manipulačné skreslenie | Malý konzistentný oblúk cez výrobnú alebo opravárenskú dávku | Priamy opravný prípad; stabilné a opakovateľné |
Ktoré tyče môžu byť vôbec narovnané
| Typ tyče | Pozícia na rovnanie |
|---|---|
| Kovaná oceľová tyč (automobilový priemysel, diesel, poľnohospodárske) | Klasický opravný kandidát; Rekondičné sekvencie štandardne zahŕňajú vyrovnávanie |
| Práškový kov / sintrovaná tyč | Všeobecne vymenené, nie ohnuté; praskanie materiálu robí korekciu lisu rizikovým rozhodnutím |
| Hliníková tyč (nejaký výkon a malé motory) | Správanie sa pri únave materiálu hovorí o výmene; postupujte podľa servisnej pozície výrobcu motora |
| Zlomenina-rozštiepená (prasknutý) tyč | Čiapky nie je možné opracovať, takže klasická rekondícia je vonku; korekcia vŕtania a akékoľvek ohýbanie sa musia riadiť predpismi OEM |
| Tyč s históriou zlyhania skrutky alebo zadretia | Pred akoukoľvek korekciou skontrolujte trhliny a zlikvidujte ich; zaťaženie, ktoré ho ohlo, mohlo spôsobiť neviditeľné poškodenie |
Aj tu poráža poctivé inžinierstvo optimizmus: niektoré vlákna na fóre sa pýtajú, či by sa mala narovnať ohnutá tyč z hydrolocku alebo pretáčania, a pracovnou odpoveďou v profesionálnej konštrukcii motorov je, že rozhoduje závažnosť udalosti. Svetlo, merateľný ohyb v inak zdravom výkovku je rekondičným územím; tyč, ktorá bola stlačená, skrútený alebo šokovo zaťažený minulý výnos je náhradou, čokoľvek hovorí indikátor po stlačení.
Kritériá prijatia, ktoré odrážajú bežiaci motor
| Akceptačný prvok | Čo špecifikovať |
|---|---|
| Paralelnosť vývrtu (ohnúť) | Hranica odchýlky nad stanovenú meranú dĺžku, merané na vyrovnávači v stave krútenia |
| Twist | Hranica uhlovej odchýlky medzi osami dier, rovnaké nastavenie |
| Veľkosť otvoru, zaoblenie a zúženie | Na výkres po konečnom brúsení/vŕtaní, nie po stlačení |
| Stredová vzdialenosť | Minimum a maximum, ovládané vo fáze obrábania s párovaním súpravy tyčí |
| Kontrola trhlín | MPI pred vyrovnaním a po konečnej korekcii, ak je to špecifikované |
| Hmotnosť a rovnováha | Hmotnostná trieda v rámci súpravy motora; vplyv bobweight zdokumentovaný tam, kde nasleduje vyváženie |
| Stav skrutiek | Nové alebo kvalifikované skrutky, zaznamenaný krútiaci moment, žiadne opätovné použitie roztiahnutých spojovacích prvkov |
Často kladené otázky
Dá sa ohnutá ojnica bezpečne narovnať?
Kovaná oceľová tyč so svetlom, čisto zmeraný ohyb a kontrola čistých trhlín sa bežne vyrovnáva a opravuje. Tyče s ťažkými ohybmi, krútiť z preťaženia, poruchy skrutiek, alebo vyrobené z práškového kovu, hliníkové alebo lomovo delené výkovky sú kandidátmi na výmenu. Na udalosti, ktorá spôsobila ohyb, záleží rovnako ako na ohybe samotnom.
Prečo merať s dotiahnutým uzáverom?
Pretože vŕtanie ojnice existuje len v geometrii chodu s uzáverom, skrutky a použitý krútiaci moment. Údaje namerané na voľnom uzávere merajú vôľu zostavy a sklon diery pre skrutky rovnako ako ohyb.
Má vyrovnávanie vplyv na otvory?
áno, mierne, to je dôvod, prečo vyrovnávanie prichádza pred obnovou vývrtu v sekvencii renovácie. Stlačenie lúča môže posunúť geometriu otvoru o malé hodnoty; operácie delenia a honovania, ktoré nasledujú po obnovení veľkosti, kruhovitosť a stredová vzdialenosť na korigovanom lúči.
Ako sa koriguje krútenie tyče?
Krútenie je korigované torzne: tyč je upnutá na ojničnom konci v pevnom držiaku, a okolo osi lúča na malom konci sa aplikuje riadená protismerná rotácia, v prírastkoch, s opätovnou kontrolou zarovnávača po každej korekcii. Korekcia skrútenia si zaslúži zvýšenú opatrnosť, pretože pôsobí na lúč v šmyku, a na tyči s akýmkoľvek záchvatom alebo preťažením je to zvyčajne situácia výmeny a nie korekcia.
Súvisí vyrovnávanie tyče s vyrovnávaním kľukového hriadeľa?
Časti sa stretávajú v motore, a obe sú kritické pre únavu, ale metrológia sa úplne líši. Kľukový hriadeľ je pripevnený k svojej osi hlavného čapu, ako je opísané v našom článku riešenie na vyrovnávanie kľukového hriadeľa, zatiaľ čo ojnica nemá vôbec žiadnu os otáčania – je korigovaná na vzťah medzi dierou a dierou na vyrovnávacom prípravku.
Zostavte riešenie okolo dvoch osí vývrtov
Riešenie vyrovnávania ojníc stojí na štyroch pevných rozhodnutiach: kontrola trhlín pred zaťažením, meranie v stave krútiaceho momentu na skutočnom vyrovnávacom prípravku, korekcia lisu obmedzená na lúč medzi vypchávkami, nástroje so zhodným polomerom, a rekondičné sekvenčné riadenie tak nudí, plochy a stredová vzdialenosť sú dokončené po splnení lúča. S tými na mieste, špeciálne zariadenie na vyrovnávanie tyčí premení pracný úsudok o oprave na opakovateľný proces v dielni – a úprimne vám povie, kedy treba tyč vymeniť.
Whether you are upgrading an existing connecting rod line or buying new, a návod na výber rovnačky a rozpočtový obrázok pre rovnací stroj frame the trade-offs before you talk to suppliers.