
Kľukový hriadeľ je viacosový komponent kritický z hľadiska únavy, nie konvenčný okrúhly hriadeľ. Jeho hlavné ložiskové čapy by mali vytvárať spoločnú os otáčania, pričom každý kľukový čap ojnice zámerne sleduje posunutú obežnú dráhu. Weby, protizávažia, ťahové tváre, zaoblenia zaoblenia, olejové diery, Vlastnosti prednej časti a príruba zotrvačníka ovplyvňujú meranie a bezpečnú dráhu zaťaženia.
Spoľahlivé riešenie vyrovnávania kľukového hriadeľa preto musí pred výberom stroja zodpovedať päť otázok:
- Je to sériový kľukový hriadeľ, repasovaný diel alebo oprava malého motora?
- Ktorá os hlavného žľabu a podmienka podpory definujú mapu ohybu?
- Je odchýlka korigovateľným globálnym ohybom?, chyba formulára miestneho denníka, problém s brúsnym materiálom alebo prasklina/poškodenie?
- Ktorý tlak, cesta vyrovnávania valcovaním alebo peelingu je schválená pre fázu materiálu a procesu?
- Ako bude uvoľnená geometria, celistvosť filé, Prídavok na brúsenie a konečný zostatok sa musia overiť?
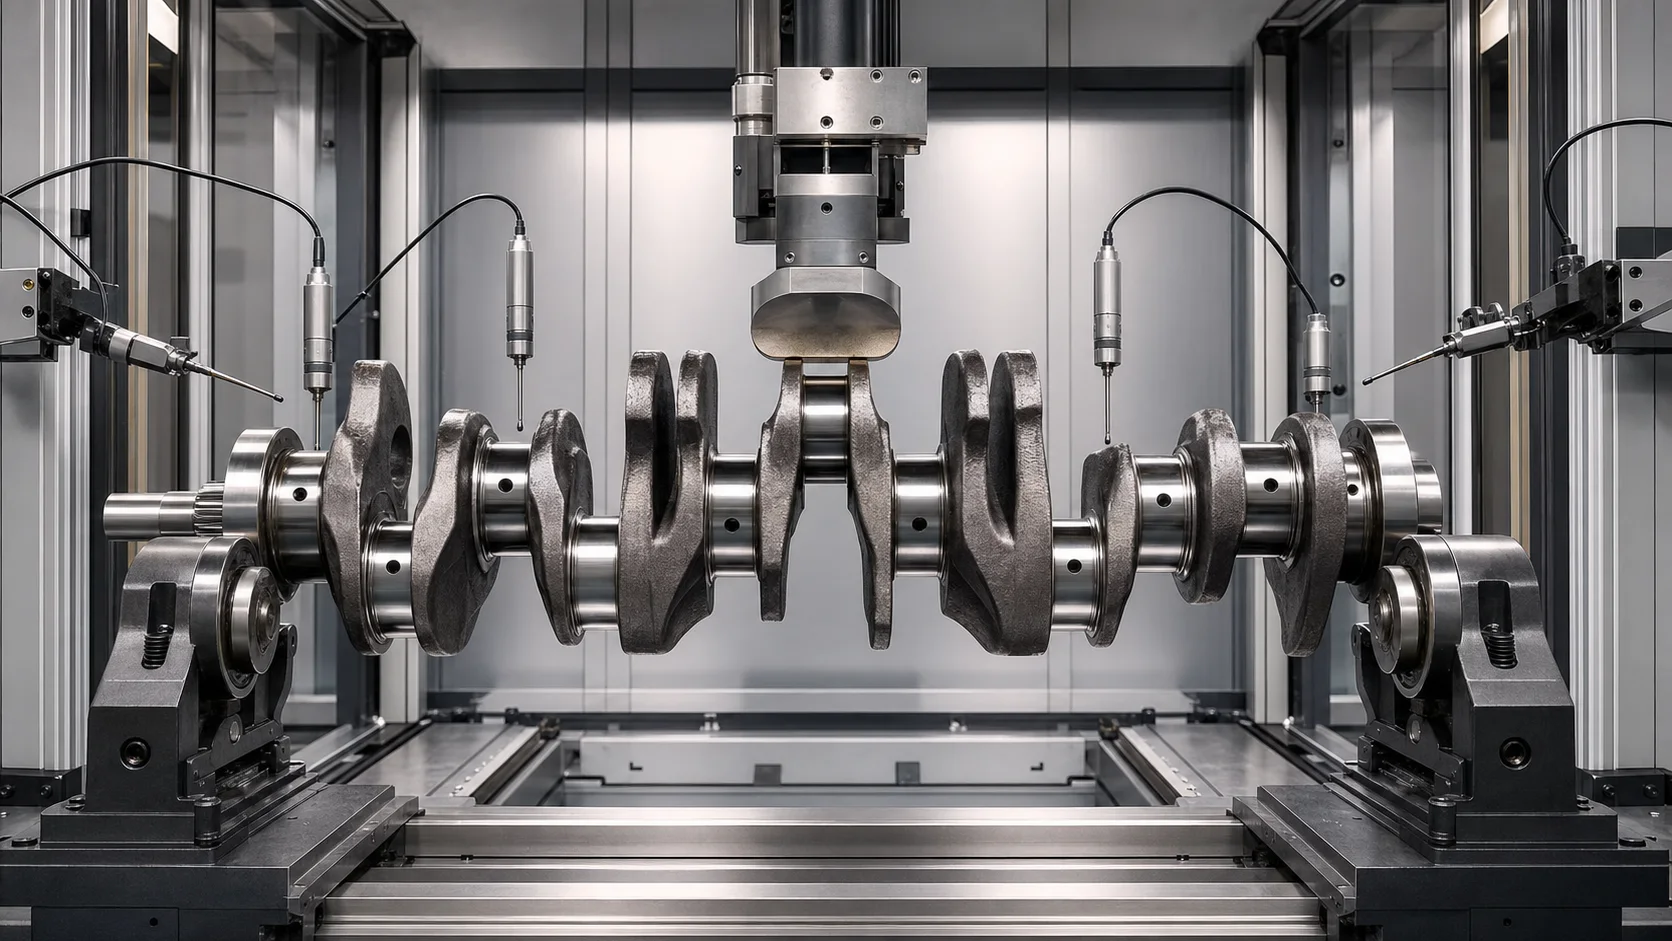
*Inžiniersky koncept ilustrácie: viacnásobný kľukový hriadeľ podporovaný a meraný pre kontrolovanú korekčnú štúdiu. Nie je to fotografia zo stránky zákazníka. Aktuálne kontaktné zóny, limity sily a architektúra stroja vyžadujú výkresy a reprezentatívne vzorky testov.*
Vyrovnanie kľukového hriadeľa nie je jeden trh
Výsledky DataForSEO pre crankshaft straightening machine zobraziť niekoľko rôznych zámerov vyhľadávania na tej istej stránke s výsledkami: nástroje na opravu malých motorov, dielenské hydraulické lisy, veľké zariadenia na opravu kľukových hriadeľov a vysokovýkonné systémy hlbokého valcovania/vyrovnávania valcov. Nemali by sa spájať do jednej všeobecnej ponuky strojov.
| Rodina kľukového hriadeľa | Typický kontext | Technická cesta |
|---|---|---|
| Kovaný automobilový kľukový hriadeľ | Riadená výroba medzi obrábacími operáciami | Automatizované meranie plus overený tlak alebo proces vyrovnávania valcov |
| Veľký diesel, lodný alebo priemyselný kľukový hriadeľ | Nová výroba alebo špecializovaná oprava | Ťažká manipulácia, viacnásobné podpery a projektová tlaková/valcovacia trasa |
| Renovácia kľukového hriadeľa | Opotrebenie, teplo, história havárií alebo porúch ložísk | Inšpekcia, rozhodnutie o brúsení a oprave pred rovnaním |
| Malá kľuka motora s vertikálnym hriadeľom | Trh kompaktných nástrojov na opravu | Samostatný produkt, upevnenie a bezpečnostný obal |
| Zabudovaný alebo lisovaný kľukový hriadeľ | Viaceré zostavené siete, kolíky a rušivé uloženia | Proces zarovnania montáže; nie jednodielny recept na kované kľuky |
| Kľukový hriadeľ z liatiny alebo z tvárnej liatiny | Materiálovo špecifická únava a správanie sa trhlín | Hutnícke schválenie a obmedzená korekčná štúdia |
Táto stránka sa zameriava na jednodielne priemyselné a automobilové kľukové hriadele. Malá rovnačka trávnika alebo zmontovaný kľukový hriadeľ motocykla potrebuje iné riešenie.
Definujte anatómiu kľukového hriadeľa a referenčnú reťaz
Technický návrh by mal identifikovať všetky funkčné vlastnosti:
- všetky hlavné ložiskové čapy a ich číslovanie;
- kľukové čapy ojnice, zdvih a uhlová fáza;
- stojiny a protizávažia;
- predný nos, načasovanie, kľúčová drážka, drážkové alebo ozubené prvky;
- zadná príruba, pilotný otvor a rozhranie zotrvačníka;
- prítlačné plochy a axiálny vzťažný bod;
- hlavné- a polomery zaoblenia kolíka;
- olejové diery, priečne vŕtanie a vnútorné priechody;
- kalené alebo hlboko valcované oblasti;
- vyrovnávacie otvory, frézované podložky alebo pridané prvky rovnováhy;
- strediská alebo dočasné údaje procesu;
- brúsny materiál podľa denníka a fázy procesu.
Spoločná os hlavného žľabu normálne riadi globálne rozhodnutie o ohybe. Kľukové čapy sú zámerne excentrické a musia sa hodnotiť vzhľadom na hlavnú os, zdvih a fáza. Surový radiálny pohyb kľukového čapu nie je priamym dôkazom ohnutého hriadeľa.
Zmrazte fázu výroby alebo opravy
Po kovaní a hrubom obrábaní
Časť môže obsahovať stupnicu, variácie zásob a nedokončené základné prvky. Korekcia môže podporiť následné obrábanie, ale merací systém musí rozlíšiť odchýlku zásoby od skutočného posunutia osi.
Po Hlavnom- a Pin-Journal Pre-Machining
K dispozícii sú funkčné žurnálové stopy a referenčné body procesu, pričom zostáva zachovaný prídavok na brúsenie. Hegenscheidt opisuje hlboké valcovanie a vyrovnávanie valcov po predbežnom opracovaní, s TIR hlavného ložiska nameraným pred výpočtom korekcie. To potvrdzuje, že fáza procesu a plán zásob sú neoddeliteľné.
Po tepelnom spracovaní alebo povrchovom kalení
Zvyškový stres, tvrdosť a pruženie sa môžu zmeniť. Recept na silu/posunutie z mäkkého polotovaru nemožno automaticky preniesť na tvrdený kľukový hriadeľ. Riziko vzniku trhlín a kontrola po procese sa stávajú explicitnými akceptačnými bránami.
Po hlbokom valcovaní filet
Hlboké valcovanie sa používa na vyvolanie zvyškového napätia v tlaku pri vysoko zaťažených zaobleniach. Následná opravná operácia nesmie zničiť zamýšľaný stav zaoblenia alebo spôsobiť nevalidovanú cestu deformácie. Tlakový kontakt na zaoblenie je zakázaný, pokiaľ konštruktér kľukového hriadeľa neschváli špeciálny proces.
Pred konečným brúsením
Narovnanie môže znížiť zásobu potrebnú na vytvorenie spoločnej osi hlavného žurnálu. Výstupná mapa musí preukázať, že každý žurnál má ešte adekvátny prídavok na brúsenie.
Po konečnom brúsení
Priemer čapu, guľatosti, povrchová úprava, geometria zaoblenia a prítlačné plochy sú funkčné. Kontakt sa stáva viac obmedzujúcim, a cesta prebrúsenia/opravy/vyradenia môže byť bezpečnejšia ako ďalšia korekcia tlaku.
Vrátenie servisu alebo renovácie
Poškodenie teplom, zachytenie ložiska, bodovanie, praskliny, predchádzajúce brúsenie, zváranie, pokovovanie alebo predchádzajúce vyrovnávanie môže zmeniť riziko. Pred použitím sily sa vyžaduje história opráv a záznam o kontrole.
| Etapa | Hlavná príležitosť | Hlavné riziko | Požadovaný dôkaz |
|---|---|---|---|
| Hrubé kovanie | Znížte nevyváženosť obrábania | Variácia akcií maskuje geometriu | Kvalifikované procesné údaje a mapa zásob |
| Vopred opracované | K dispozícii je viac žurnálová mapa zákrut | Nesprávny odkaz na podporu | TIR hlavného denníka a prídavok na brúsenie |
| Tepelne spracované | Opravte skreslenie tepelného spracovania | Odpruženie a iniciácia cracku | Skúšky materiálu/tvrdosti a sily-posunu |
| Hlboko valcované | Koordinujte proces hádzania a pevnosti zaoblenia | Poškodenie kompresného stavu zaoblenia | Schválenie vlastníka procesu a ochrana zaoblenia |
| Povrchová úprava | Záchrana v rámci finálnej geometrie | Poškodenie povrchu/tvaru a stratené zásoby | Úplná kontrola denníka/filé a limit opravy |
| Vrátenie služby | Obnovte opraviteľný komponent | Skrytá únava, poškodenie teplom alebo predchádzajúcou opravou | NDT, histórie, skladové a dispozičné pravidlá |
Samostatné hlavné časopisy od ofsetových kľukových čapov
Marposs popisuje meranie kľukového hriadeľa, ktoré meria priemery hlavného čapu otáčajúceho sa okolo hlavnej geometrickej osi a priemery čapu kolíka po orbitálnej dráhe okolo tejto osi.. Toto je základná požiadavka na oddelenie signálu.
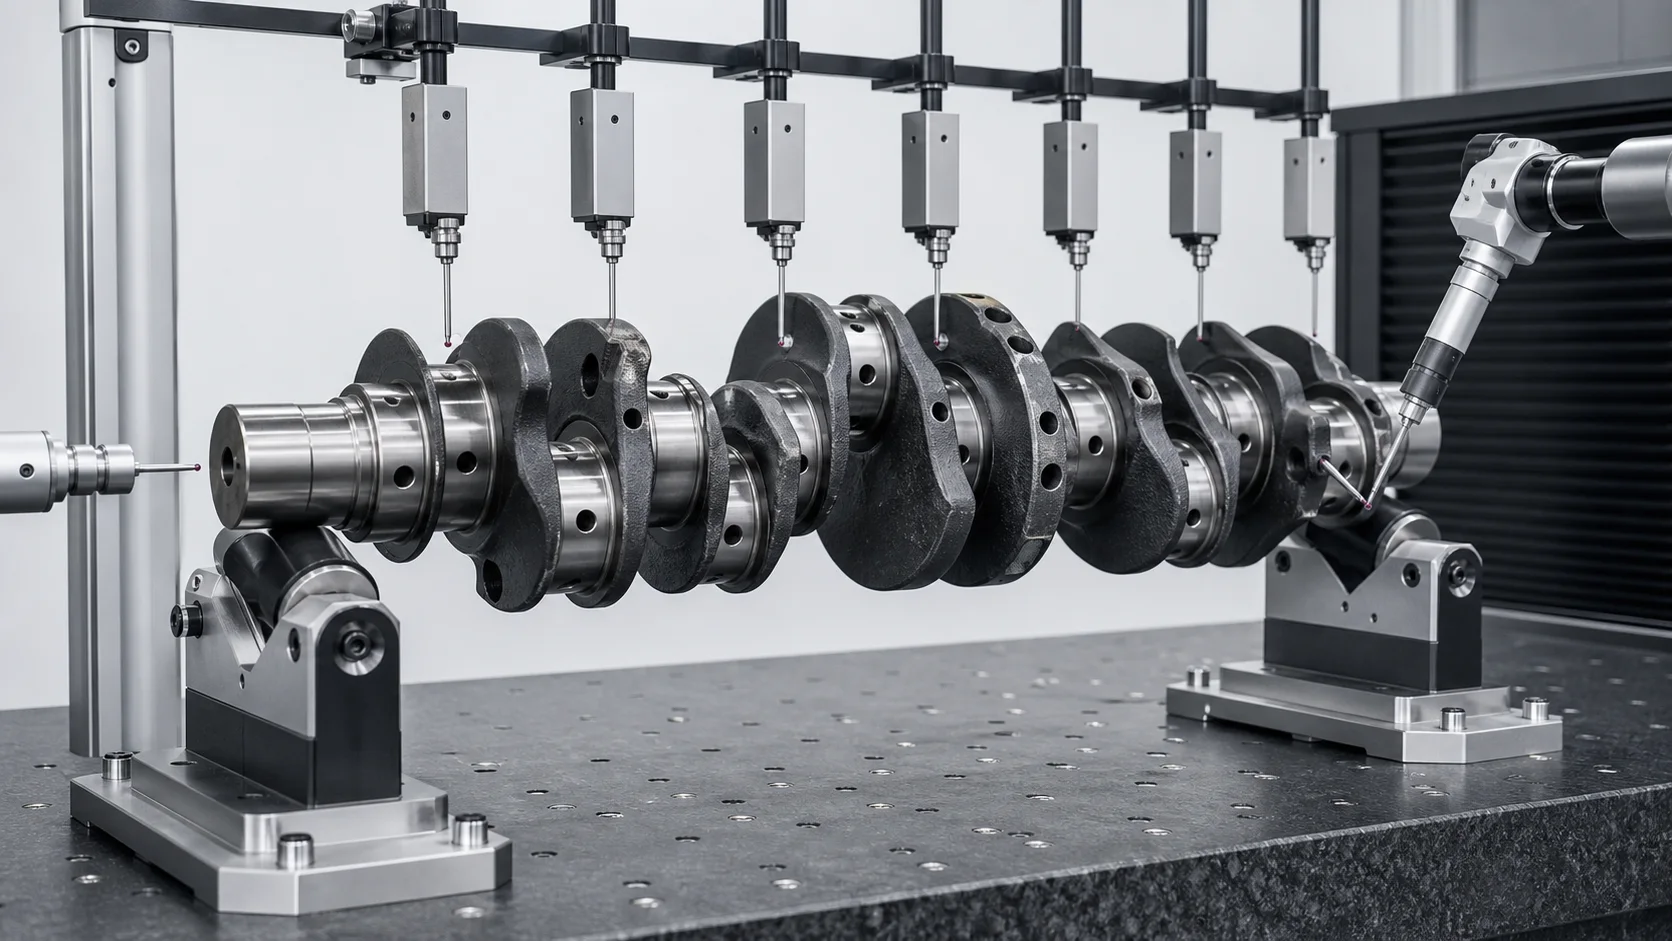
*Inžiniersky koncept ilustrácie: mapa ohybu hlavného žľabu a geometria čapu kľukového hriadeľa vyžadujú samostatné meracie stopy. Skutočné polohy sond, rotačný model a masky prvkov sa riadia výkresom a plánom korelácie meradiel.*
| Meracia dráha | Čo stanovuje | Bežná chyba pri nesprávnom použití |
|---|---|---|
| Všetky hlavné časopisy | Mapa hádzania a ohybov spoločnej osi | Lokálny lobing sa interpretuje ako globálny ohyb |
| Predné a zadné hlavné čapy | Podporná/referenčná os | End damage ovplyvňuje celú mapu |
| Kľukové čapy | Priemer, obežná dráha, vzťah zdvihu a fázy | Úmyselná excentricita sa interpretuje ako hádzanie |
| Nárazové tváre | Axiálne umiestnenie a hádzanie tváre | V čítaní dominujú otrepy alebo miestne opotrebovanie |
| Predný nos a zadná príruba | Vzťah pripojených komponentov | Chyba funkcie sa považuje za ohyb hriadeľa |
| Kruhová guľatina/valcovitosť | Miestna forma | Nízka hodnota TIR skrýva lokálnu chybu formulára |
| Oblasti filé a olejových dier | Stav konštrukcie a povrchu | Chyba kritická pre únavu |
| Roviny korekcie rovnováhy | Stav osi hmotnosti | Rovnováha je mylne považovaná za geometrickú priamosť |
Systém merania kľukového hriadeľa spoločnosti Nidec samostatne triedi vonkajší priemer čapu a čapu. Marposs tiež podporuje finálnu alebo medzioperačnú dimenziu, geometrické a nedeštruktívne meranie. Prenosná lekcia nie je hodnotou presnosti súťažiaceho; je to potreba viacznakového plánu inšpekcie založeného na výkresoch.
Vyberte správnu referenciu podpory
Hádzanie kľukového hriadeľa sa môže merať:
- medzi kvalifikovanými centrami;
- na konci hlavných denníkov;
- na vybraných V-valcoch;
- v podperách ekvivalentných ložiskám;
- v brúske alebo v nastavení špeciálneho meradla.
Hegenscheidt uvádza merania hádzania odkazované na stredy alebo V-bloky. Tieto nastavenia neprinášajú automaticky rovnaké výsledky. Riešenie by malo definovať:
- denníky fyzickej podpory a súradnice;
- stav strediska a spôsob kvalifikácie;
- kompenzácia zaoblenia denníka;
- axiálne obmedzenie a povolený pohyb;
- uhol kľuky a uhlové indexovanie;
- gravitačný pokles pre veľké kľukové hriadele;
- senzor sily a masky prvkov;
- opakovateľnosť uvoľneného stavu;
- korelácia s brúskou a meradlom zákazníka.
Stroj nesmie meniť nulové body uprostred korekčnej slučky bez zavedenej transformačnej a korelačnej štúdie.
Tlak, Vyrovnávanie valcov a peeling sú rôzne procesy
Riadené tlakové vyrovnávanie
Lis aplikuje lokalizované trojbodové alebo obmedzené zaťaženie v schválenej oblasti hlavného denníka. Ťažké opravárenské zariadenia Gleason demonštrujú jednu trhovú cestu podpory, pridržiavače nad hlavou a pohyblivé baranidlo lokalizujú prácu okolo vybraného čapu. Presné usporiadanie a kapacita konkurenta nie sú špecifikáciou StraighteningTech.
Vyžaduje tlakové vyrovnanie:
- overená diagnóza globálneho ohybu;
- schválenú cestu načítania cez žurnály/weby;
- široké rádiusové kontaktné nástroje;
- silové a posuvné stropy;
- spätná charakteristika;
- úplné vyloženie pred prijatím;
- poopravné kontroly trhlín a povrchov.
Vyrovnávanie valcov
Hegenscheidt kombinuje hlboké valcovanie závislé od uhla, meranie TIR hlavného ložiska a vyrovnávanie valcov. Ide o výrobnú technológiu spojenú s úpravou filé a geometriou predbrúsenia. Nemal by byť opísaný ako všeobecný viacvalcový rovnač tyčí.
Peening
SERP pre trh s opravami tiež ukazujú metódy peeningu. Peening mení lokálne zvyškové napätie a vyžaduje samostatne kvalifikované pracovné inštrukcie, ovládacie prvky operátora, povrchové pravidlá a kontrola. Nie je automatickou náhradou tlakového vyrovnávania, a tento článok si nenárokuje univerzálny recept na peening.
| Metóda | Potenciálne prispôsobenie | Primárna kontrola | Nepredpokladať |
|---|---|---|---|
| Tlakové vyrovnávanie | Schválený holý kľukový hriadeľ s bezpečnou dráhou zaťaženia | sila, posunutie, rozpätie podpory a uvoľnené TIR | Hotové filety/denníky tolerujú kontakt |
| Rolovacie vyrovnávanie | Výrobný proces integrovaný s žurnálovými/filetovými operáciami | Natáčanie v závislosti od uhla a mapa hlavného denníka | Rovnaké nástroje sa hodia do každej rodiny kľúk |
| Peening | Špecializovaná metóda opravy | Poloha, intenzita, zvyškové napätie a kontrola povrchu | Kladenie je vo svojej podstate bezpečné alebo opakovateľné |
| Brúsenie | Miestny tvar/priemer a obmedzená excentricita na sklade | Geometria noža a odber materiálu | Brúsenie môže odstrániť každý globálny ohyb |
| Nahradenie/odmietnutie | Crack, horieť, nedostatočné zásoby alebo nebezpečná cesta nákladu | Inžinierske dispozície | Každý ohnutý kľukový hriadeľ je opraviteľný |
Vytvorte chránenú mapu kontaktov
Predvolené zóny bez stlačenia a bez podpory
- hlavné- a polomery zaoblenia kolíka;
- olejové diery a priečne vŕtanie;
- posunuté kľukové čapy, pokiaľ ich neschváli vyhradená trasa;
- prítlačné čelá a hotové čelá príruby;
- drážky, spline, vlákna a funkcie časovania;
- vyrovnávacie diery a prvky lokálnej korekcie hmoty;
- ostré prechody webov a tenké hrany protizávažia;
- hlboko valcované, indukčne kalené, nitridované, zvárané, pokovované alebo opravené oblasti;
- prasknutý, spálený, ryhované alebo teplom ovplyvnené povrchy;
- hotové časopisy bez chráneného schválenia nástrojov.
Potenciálne schválené zóny
- hrubé alebo rozpracované pozemky hlavného denníka s primeranou zásobou;
- procesné obojky alebo obetné nadstavce;
- cesty načítania webu/časopisu schválené dizajnérom;
- vyhradené miesta valivého kontaktu definované výrobným procesom.
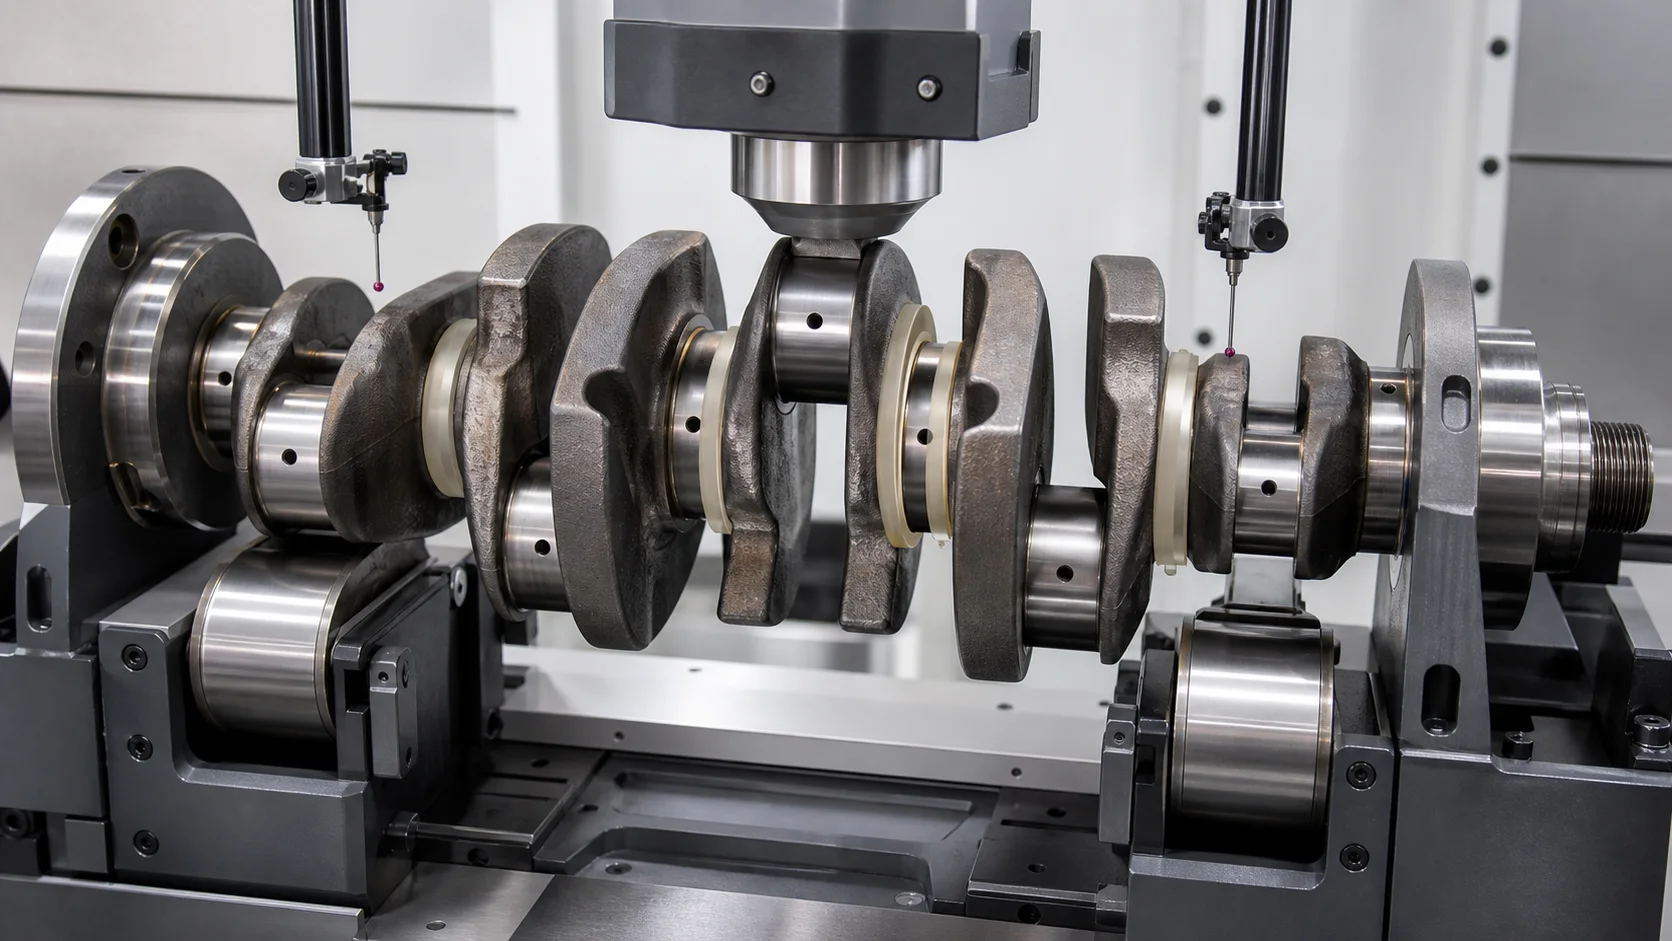
*Inžiniersky koncept ilustrácie: korekcia sa obmedzuje na schválenú dráhu zaťaženia hlavného žľabu pri zaoblení, olejové diery, kľukové čapy a prítlačné plochy zostávajú chránené. Obrázok neoprávňuje tieto miesta pre skutočnú časť.*
Bezpečná kontaktná mapa by mala byť uložená podľa čísla dielu a revízie výkresu. Čepeľ, ktorý je bezpečný pred brúsením, sa môže neskôr stať chráneným finálnym povrchom.
Riadiaca pružina a krížová spojka
Korekcia na jednom hlavnom čape mení elastický tvar susedných rebier a čapov. Proces by mal používať úplnú mapu ohybov hlavného denníka, a nie naháňať jeden vrchol indikátora.
Pre každý opravný krok:
- otáčajte a merajte všetky riadené hlavné čapy;
- oddeliť lokálnu formu od posunutia stredu;
- identifikujte korekčnú súradnicu a uhol kľuky;
- použiť overené prírastkové zaťaženie;
- rekordnú silu a posun;
- úplne vyložiť;
- otočte a premerajte celú mapu;
- skontrolujte susedné kľukové čapy, ťah/príruba a chránené povrchy;
- zastaviť na abnormálnej stuhnutosti, indikácia neopakovateľnosti alebo kontroly.
Zaťažený posun nie je konečným výsledkom. Iba uvoľnená a opakovaná mapa môže určiť, či bolo odpruženie bezpečne kompenzované.
Rovnanie vs brúsenie
Brúsenie môže generovať priemer čapu, guľatosti, valcovitosť a povrchová úprava. Môže tiež odstrániť obmedzenú excentricitu, kým zostane zásoba. Nemožno predpokladať obnovenie spoločnej osi hlavného denníka, ak by požadovaný odber materiálu porušil veľkosť, filé alebo limity tvrdosti.
Rozhodnutie si vyžaduje mapu zásob podľa jednotlivých žurnálov:
- vstupný priemer a hádzanie;
- minimálna hotová veľkosť;
- zostávajúca tvrdá vrstva alebo opravný náter;
- povolená trieda poddimenzovania/opravy;
- geometria zaoblenia a prítlačnej plochy;
- podpora brúsky a nastavenie vzťažného bodu;
- očakávaná zásoba po uvoľnenom vyrovnávaní.
Meradlá Marposs počas procesu brúsenia ukazujú, že priemery hlavného a čapového čapu majú odlišné požiadavky na pohyb a meranie. Rovnanie a brúsenie by sa preto malo plánovať ako spojené, ale oddelené operácie.
Vyrovnávanie vs
Vyvažovanie kľukového hriadeľa koriguje rozloženie hmoty vzhľadom na definované korekčné roviny a, v aplikáciách motora, môžu byť spojené s predpokladmi o hmotnosti a rotujúcom/vratnom pohybe. Neopravuje koaxialitu hlavného denníka, tvar pin-journal alebo ohnutá globálna os.
Ak rovnanie, brúsenie, vŕtanie, frézovanie, zváranie, po vyvažovaní dochádza k pokovovaniu alebo úberu materiálu, podmienka konečného zostatku sa musí znovu overiť. Kľukový hriadeľ môže prejsť cez geometrické hádzanie a stále nespĺňa požiadavku na vyváženie, alebo prejsť vyvážením, zatiaľ čo hlavný čaník je geometricky posunutý.
Crack, Kontrola citlivá na povrch a únavu
Dosiahnutie cieľa hádzania nie je dostatočné, ak korekcia spôsobí škodlivú indikáciu alebo poškodí povrch kritický z hľadiska únavy. Inšpekčný plán by mal definovať:
- predčistenie a vizuálna kontrola;
- magnetická častica, vírivým prúdom alebo inou schválenou cestou NDT materiálom/procesom;
- pokrytie filé a olejových otvorov;
- denník dent, modriny a limity povrchovej úpravy;
- kontrola brúsenia-popálenia alebo tepelného poškodenia;
- v prípade potreby kontroly tvrdosti/hĺbky;
- akceptačné kritériá pre predchádzajúci zvar, pokovovanie alebo oprava;
- načasovanie kontroly pred a po korekcii/brúsení;
- inžinierska dispozícia pre hraničné indikácie.
Hegenscheidtov procesný nárok týkajúci sa zachovania únavovej pevnosti patrí k jeho overenému rolovaciemu systému. Bez našich vlastných vzoriek ho nemožno preniesť na návrh tlakového vyrovnávania, schválenie materiálu a validácia citlivá na únavu.
Proces vyrovnávania kľukového hriadeľa v uzavretej slučke
1. Identifikujte časť
Vložte správny recept z čísla kľukového hriadeľa, rodina motorov, materiál, etapa procesu, história revízií a opráv výkresov.
2. Skontrolujte a vyčistite
Vyčistite čapy a pomocné plochy. Skontrolujte olejové otvory, filé, povrchy čapu, weby, nos a príruba. Dokončite požadované predspracovanie NDT.
3. Kvalifikujte nastavenie dátumu
Overte si centrá alebo podporné denníky, axiálne umiestnenie, opakovateľnosť rotácie a sedenia.
4. Zostavte mapu viacerých časopisov
Zmerajte každý hlavný žurnál rotáciou. Záznam pin-žurnálu, ťah, charakteristiky nosa a príruby oddelene, ak je to potrebné.
5. Klasifikujte odchýlku
Oddeľte globálny ohyb od žurnálového lobingu, zúženie, chyba brúsenia, chyba fázy/zdvihu kľukového čapu, poškodenie príruby, prasknúť, tepelné skreslenie alebo nerovnováha.
6. Vyberte schválenú metódu a cestu načítania
Vyberte tlak, valcovanie, peening, brúsenie alebo odmietnutie podľa overenej cesty dielu. Potvrďte všetky chránené zóny.
7. Použiť prírastkovú korekciu
Kontrolná sila, posunutie, uhol kľuky a poloha nástroja. Zastavte pri abnormálnej reakcii.
8. Uvoľnite a znovu zmerajte
Úplne vyložte a znova otočte kľukový hriadeľ. Namiesto toho, aby ste kontrolovali iba opravené miesto, aktualizujte úplnú mapu hlavného denníka.
9. Skontrolujte a veďte po prúde
Vykonajte následné NDT/kontroly povrchu po korekcii a potvrďte brúsny materiál. Cesta k brúseniu, konečné meranie, kontrola vyváženia a montáže.
10. Zaznamenajte výsledok
Identita obchodu, revízia receptúry, nastavenie vzťažného bodu, mapy pred/po, korekčné súradnice, krivky sila-posunutie, alarmy, kontrola a likvidácia.
Navrhovaná bunka na vyrovnávanie kľukového hriadeľa
Systém môže zahŕňať špecifický projekt:
- elektromechanická alebo hydraulická korekčná jednotka dimenzovaná na základe testovania vzorky;
- nastaviteľné valčeky hlavného žula, stredy alebo V-podpory;
- otáčanie serva a indexovanie uhla kľuky;
- viaceré snímače hádzania pre mapu hlavného denníka;
- samostatná kľuka, ťah, moduly na meranie nosa a príruby;
- široké vymeniteľné lisovacie pätky a chránené podpery;
- automatická logika uchovávania filiet, olejové otvory a protizávažia;
- monitorovanie sily/posunu a kompenzácia pruženia;
- zaťaženie ťažkých častí, bezpečnosť zdvíhania a proti prevráteniu;
- kontrola receptúry, sledovateľnosť a export údajov o kvalite;
- rozhrania na brúsenie, NDT a bilančné záznamy.
Konfigurácia pre malý automobilový kľukový hriadeľ nie je automaticky vhodná pre veľký lodný kľukový hriadeľ alebo diel z dielne.
Vzorový plán testovania a akceptácie
Reprezentatívne vzorky by mali zahŕňať:
- najmenšia a najväčšia dĺžka kľukového hriadeľa, hojdačka, hmotnosť a priemer čapu;
- rôzne počty hlavných denníkov, zdvihy kľuky a rozloženie protizávažia;
- kovaný, odliatok a schválené podmienky opravy;
- hrubý, vopred opracované, tepelne spracované, hlboko valcované a povrchovo brúsené stupne;
- extrémy materiálu a tvrdosti;
- očakávané prichádzajúce tvary ohybov a uhly kľuky;
- vzorky chýb formulára denníka, ktoré by nemali spustiť opravu;
- minimálny brúsny materiál;
- schválené a zakázané kontaktné zóny;
- sila/posunutie a obálka odpruženia;
- krížová väzba susedného žurnálu;
- korelácia hlavného denníka a kľukového čapu;
- pred/po NDT a výsledky povrchu;
- konečné brúsenie a overenie vyváženia;
- opakovateľnosť a NOK smerovanie.
Použite Sprievodca testom a akceptáciou vzorky narovnania oddeliť realizovateľnosť, TUK, SAT a produkčná schopnosť.
Údaje potrebné pre technický návrh
Uveďte prosím:
- výkres a revízia kľukového hriadeľa;
- rodina motora/aplikácie a kľukového hriadeľa;
- jednodielna kovaná/liata alebo montovaná konštrukcia;
- materiál, tepelné spracovanie, tvrdosť a úprava filé;
- aktuálna fáza výroby alebo opravy;
- hlavný denník, kľukový čap, ťah, rozmery nosa a príruby;
- mŕtvica, kolíková fáza a rozloženie protizávažia;
- mapa ropných dier a vnútorných priechodov;
- prichádzajúca mapa výbehu hlavného denníka podľa uhla;
- zaoblenie denníka, výsledky valcovitosti a kužeľa;
- výkresové údaje a nastavenie zákazníckych meraní;
- schválené podporné/opravné zóny a zakázané funkcie;
- brúsny materiál podľa denníka;
- prasknúť, horieť, kritériá akceptácie povrchu a opravy;
- následné brúsenie, postupnosť vyvažovania a montáže;
- požiadavky na správu a sledovateľnosť;
- reprezentatívne vzorky na skúšky.
Často kladené otázky
Dá sa kľukový hriadeľ narovnať?
Niektoré kľukové hriadele sa dajú korigovať, ale realizovateľnosť závisí od materiálu, výstavby, etapa procesu, tvar ohybu, brúsny materiál, stav zaoblenia a bezpečná dráha zaťaženia. Trhlina, tepelne poškodený denník alebo nedostatočné zásoby môžu vyžadovať opravu alebo vyradenie.
Ako zistíte, či je kľukový hriadeľ ohnutý?
Zmerajte všetky hlavné čapy v kvalifikovanom podpornom nastavení a oddeľte lokálne zaoblenie od posunutia stredu. Orbitálny pohyb kľukového čapu, Vlastnosti axiálneho hádzania a príruby/čela vyžadujú samostatné dráhy.
Môžete stlačiť kľuku alebo filé?
Nepredpokladajte to. Kľukové čapy sú ofsetové prvky a zaoblenia sú kritické pre únavu. Predvolená mapa kontaktov chráni kľuky, filé, olejové otvory a hotové prítlačné plochy, pokiaľ nie je schválený špeciálny proces.
Je peening lepší ako lisovacie vyrovnávanie?
Sú to rôzne procesy zvyškového napätia a korekčné procesy. Správna trasa závisí od konštrukcie kľukového hriadeľa, materiál, etapa výroby/opravy a overené pracovné pokyny. Ani jeden by nemal byť vybraný zo všeobecného internetového postupu.
Brúsenie plechovky Odstráňte ohyb kľukového hriadeľa?
Brúsenie môže odstrániť obmedzenú excentricitu v rámci rezervy a vygenerovať konečný formulár denníka. Nemôže bezpečne vyriešiť každú chybu spoločnej osi. Použite mapu zásob podľa jednotlivých žurnálov.
Je stále potrebné vyvažovanie kľukového hriadeľa?
Áno, keď je špecifikované. Narovnanie koriguje geometriu; vyváženie koriguje rozloženie hmoty. Po každej operácii, ktorá mení geometriu alebo hmotnosť, znova skontrolujte vyváženie.
Mali by ste skontrolovať, či servisný kľukový hriadeľ nie je prasknutý?
áno, podľa materiálu, štandard opravy a požiadavky zákazníka. Narovnávanie sa nesmie použiť na zakrytie praskliny, horieť, záchvat alebo stav predchádzajúcej opravy.
Vytvorte riešenie okolo osi hlavného denníka
Vyvíjame riešenia na vyrovnávanie kľukového hriadeľa podľa skutočnej rodiny kľuky, dátum hlavného denníka, ofsetová geometria kľukového čapu, etapa procesu, chránené filé, bezpečná cesta nákladu, uvoľnená mapa zákrut, brúsny materiál a postupnosť konečnej kontroly. Architektúra stroja vychádza z dôkazov z výkresov a vzorových skúšok – nie podľa všeobecného receptu hriadeľa alebo špecifikácie konkurenta.
Next steps for a crankshaft project: confirm the machine concept with the hriadeľ, sprievodca výberom rovnačky rúr a profilov, then frame the business case with the nákladová štruktúra rovnacieho stroja.
Pošlite výkres kľukového hriadeľa, etapa procesu, materiálny stav, mapa prichádzajúcich denníkov, prídavok na brúsenie, inšpekčný štandard a reprezentatívne vzorky. Potom môžeme definovať stratégiu merania, tlaková alebo valcovacia dráha, mapa nástrojov, opravná obálka a sledovateľný akceptačný plán pre vašu aplikáciu kľukového hriadeľa.
Súvisiace: Vyrovnávanie vačkového hriadeľa sa riadi rovnakou základnou logikou – pozri riešenie na vyrovnávanie vačkového hriadeľa.