
Pin omboh — juga dipanggil pin pergelangan tangan atau pin gudgeon — ialah yang pendek, pin silinder toleransi rapat yang menyambungkan omboh ke hujung kecil rod penyambung. Ia adalah salah satu bahagian yang paling banyak dimuatkan dalam enjin salingan: beban membalikkan setiap revolusi, diameter luar berfungsi sebagai jurnal galas di dalam sesendal rod, dan gerek berfungsi sebagai permukaan larian untuk reka bentuk terapung penuh. Sama ada pin itu pepejal, berteras dengan lubang garis tengah, atau digerudi pada setiap hujung untuk pelinciran, geometrinya mesti kekal dalam had terima aras mikrometer untuk diameter, bulat dan lurus.
Kerana pin itu pendek dan kaku, meluruskannya bukan soal kekerasan. Ia adalah perkara yang sangat kecil, pembetulan plastik yang sangat terkawal digunakan pada titik yang betul, dengan persediaan ukuran yang boleh membezakan lentur paksi sebenar daripada ralat kebulatan dan variasi diameter. Penyelesaian pelurus pin omboh mesti menjawab lima soalan sebelum mana-mana mesin dipilih:
- Adakah pin pepejal, berteras tengah atau gerudi hujung, dan apakah nisbah panjang-kepada-diameter?
- Pada peringkat proses manakah sisihan muncul — selepas mengisar, selepas rawatan haba, atau selepas pengendalian?
- Adakah larian jejari yang diukur adalah selekoh garis tengah sebenar, atau ralat kebulatan dan diameter disalah baca sebagai bengkok?
- Laluan pembetulan mana yang diluluskan untuk keadaan bahan dan kekerasan — penekanan titik ketepatan, pelurus halus berputar, atau sekerap?
- Bagaimana akan dikeluarkan geometri, integriti permukaan dan kriteria penerimaan kritikal keletihan disahkan selepas pembetulan?
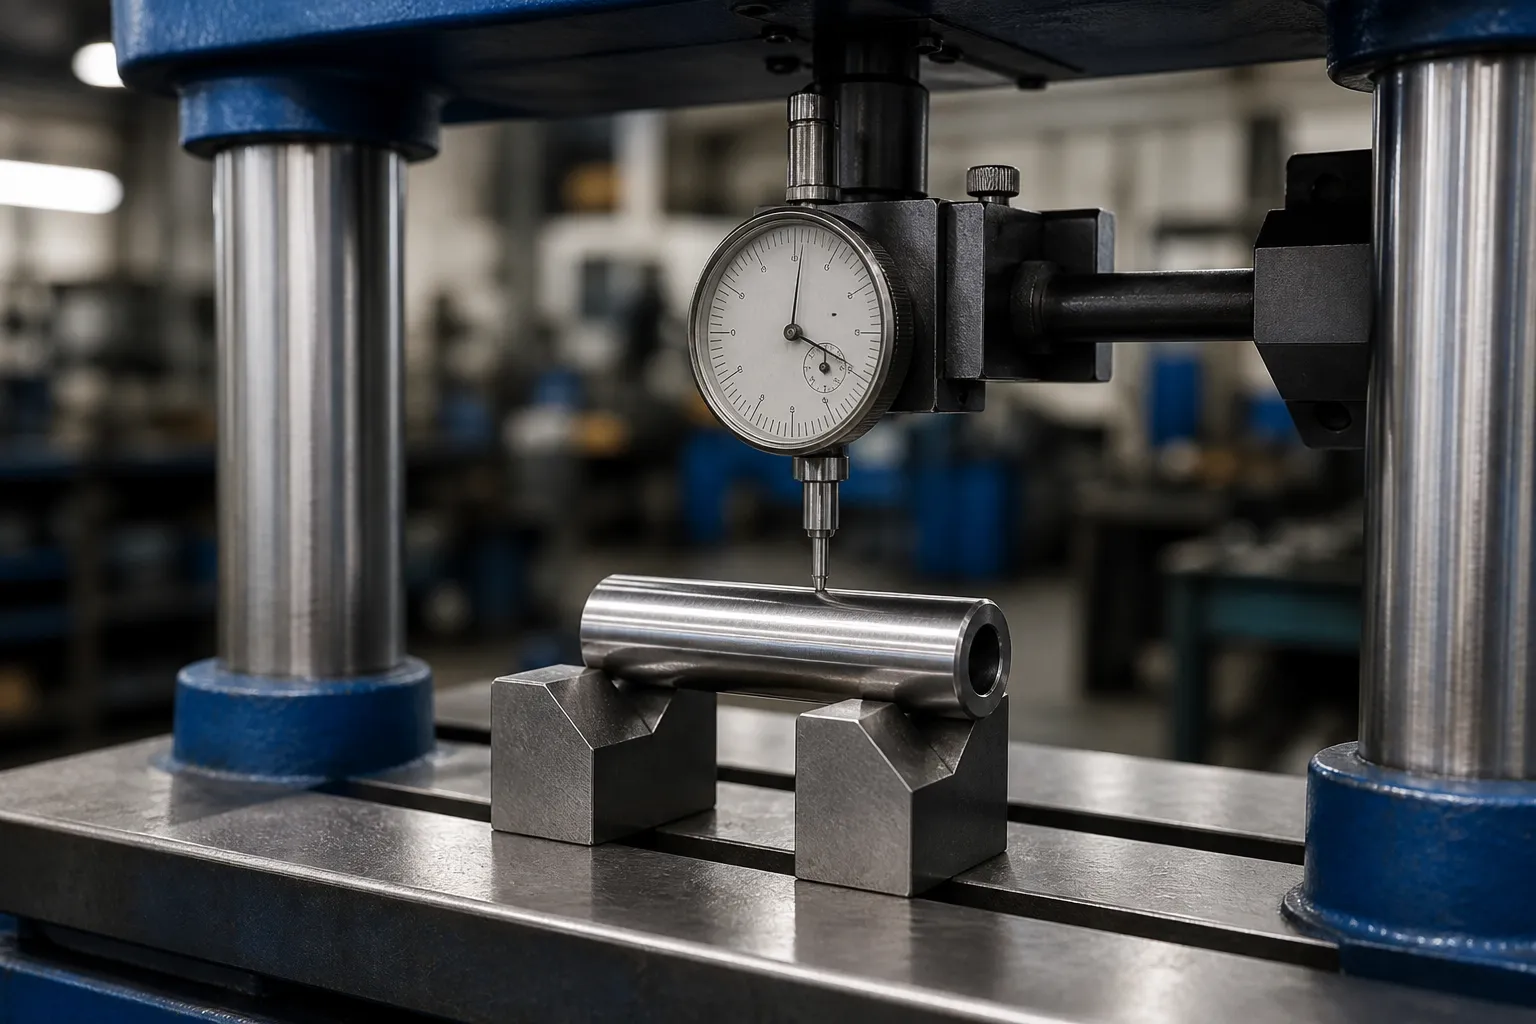
*Ilustrasi konsep kejuruteraan: pin omboh yang dikeraskan disokong dan diukur untuk kajian pembetulan terkawal. Ia bukan gambar tapak pelanggan. Zon hubungan sebenar, had daya dan seni bina mesin memerlukan lukisan dan ujian sampel yang mewakili.*
Pin Omboh Bukan Rod Omboh
Hasil carian untuk meluruskan pin omboh didominasi oleh forum automotif — penggemar yang bertanya cara membebaskan pin yang tersekat atau sama ada pin pergelangan tangan yang kaku boleh digunakan semula selepas dibina semula. Perbualan kedai pembaikan itu hampir tiada kaitan dengan masalah pengeluaran: pembuat pin mengisar beribu-ribu pin setiap hari yang memerlukan langkah pembetulan terkawal antara rawatan haba dan pengisaran akhir. Kedua-dua niat itu tidak boleh berkongsi satu spesifikasi mesin.
Ia adalah sama penting untuk tidak mengelirukan pin dengan rod omboh (komponen silinder hidraulik yang panjang diliputi dalam halaman penyelesaian yang berasingan) atau dengan batang penyambung (bahagian I-beam palsu, bukan silinder ketepatan). Pin omboh ialah keluarga bahan kerjanya sendiri dengan kekangannya sendiri:
| Bahan kerja | Geometri Biasa | Meluruskan Watak |
|---|---|---|
| Pin omboh (halaman ini) | Silinder pendek, L/D ≈ 1.3–2.5, mengeras, sering berteras | Sangat kaku; nilai lentur kecil, daya pembetulan yang tinggi, risiko bujur |
| Rod omboh (hidraulik) | Batang langsing panjang dengan hujung berulir | Kekakuan L/D yang rendah; pembetulan berbilang mata dalam jangka masa yang panjang |
| Batang penyambung | Profil I palsu dengan dua lubang | 3-D penjajaran gerek ke gerek, bukan masalah garis tengah |
| Injap enjin | Batang panjang dengan kepala | Kelurusan batang berbanding muka kepala; logik pembetulan mikro yang serupa |
Bagaimana Pin Piston Cacat
Pin pengeluaran biasanya dipusing atau ditarik sejuk daripada keluli pengerasan kotak, dikarburkan dan dikeraskan, kemudian tanah. Sisihan masuk pada titik yang boleh diramal:
- herotan rawatan haba. Pengkarburan dan pelindapkejutan membebaskan tekanan pusingan secara tidak sekata. Pin berteras boleh tunduk ke arah bahagian dinding yang lebih nipis. Ini adalah sumber sisihan yang paling biasa dan paling boleh dibetulkan — lihat meluruskan selepas rawatan haba.
- Tekanan akibat pengisaran. Pembuangan stok berat atau berat sebelah pada OD tidak mengimbangi tekanan sisa, dan pin tunduk selepas ia meninggalkan pengisar.
- Mengendalikan dan mengapit kerosakan. Pin pendek, keras dan berat untuk saiznya. Titisan pada tepi tong boleh menyebabkan kekusutan tempatan yang tajam ke dalam pin yang lurus pada pemeriksaan akhir — kelas kerosakan ini biasanya merupakan keputusan sekerap, bukan keputusan yang meluruskan.
- Pertumbuhan bujur dalam pin berteras. Lubang boleh herot semasa rawatan haba, dan OD mengikutinya. Ini adalah ralat borang, bukan selekoh, dan tiada jumlah pembetulan akhbar yang membetulkannya.

Pengukuran: Keputusan Datum Diutamakan
Pemeriksaan kelurusan pin hanya bermakna terhadap paksi putaran yang ditentukan. Dua konvensyen sokongan mendominasi:
Antara Pusat
Jika pin membawa lubang tengah yang dihasilkan dan dikisar sebagai datum proses, mengukur antara pusat menghasilkan semula paksi pengisar yang digunakan. Ini biasanya merupakan konvensyen paling bersih untuk keputusan penerimaan akhir. Lubang tengah itu sendiri mestilah bersih dan tidak rosak — pusat yang tercalar menghasilkan larian hantu yang menghantar pin yang baik ke akhbar.
Pada V-Blocks atau Rotating Supports
Untuk pin berteras tanpa pusat, OD itu sendiri menjadi datum. Persediaan blok V berputar dengan penunjuk ujian dail atau a kepala pengukur LVDT berbilang mata peta larian di beberapa stesen paksi. Di sini disiplin kritikal adalah memisahkan jenis ralat: harmonik pertama (sekali-setiap-rev) komponen yang mengekalkan fasanya sepanjang panjang ialah selekoh; komponen harmonik kedua ialah bujur, dan ia mesti dibaca menentang perbezaan bulat-lawan-bengkok. Menekan pada pin bujur untuk mengejar nombor habis memusnahkan bahagian itu.
Dimuat Berbanding Dikeluarkan
Kerana pin adalah kaku dan pembetulan adalah kecil, pesongan graviti dan sokongan tidak boleh diabaikan berbanding dengan toleransi. Keadaan mengukur — menyokong di stesen tetap, penunjuk pada satah yang ditetapkan — mesti dibekukan dalam arahan kerja, dan pengesahan selepas akhbar mesti mengulanginya dengan tepat. Hujah-hujah umum dalam dimuatkan berbanding ukuran kelurusan yang dilepaskan gunakan dengan kekuatan penuh pada skala ini.
Meluruskan Laluan Proses untuk Pin
Penekanan Titik Ketepatan
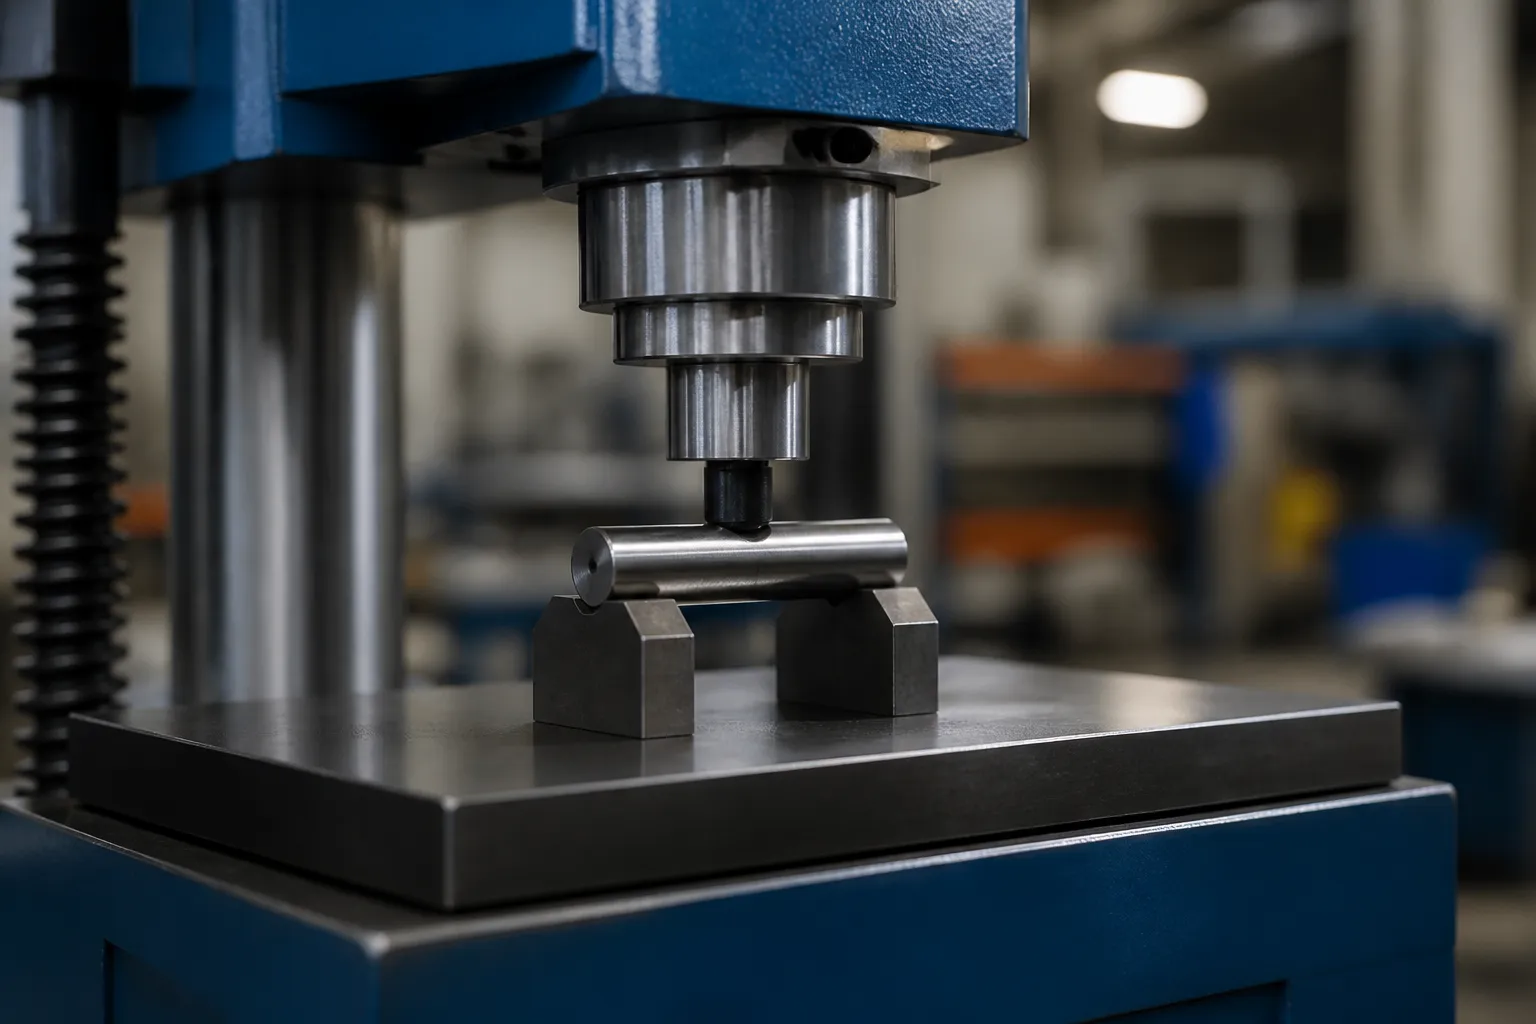
Laluan lalai ialah a proses meluruskan titik-tekan ketepatan: pin terletak pada dua sempit, penyokong yang dikeraskan diletakkan berhampiran dengan puncak selekoh, dan seekor domba jantan kecil menggunakan strok terkawal — sesaran terhad, tidak terhad secara paksa — pada titik tinggi. Tiga ciri membezakan menekan pin daripada menekan aci biasa:
- Jarak sokongan. Dengan L/D di bawah tentang 2.5, penyokong duduk rapat dan tekanan sentuhan setempat adalah tinggi. Sisipan sokongan memerlukan sentuhan lega atau jejari yang mengosongkan OD pin tanpa mengosongkannya.
- Resolusi strok. Pukulan pembetulan diukur dalam mikrometer. Akhbar memerlukan resolusi lejang sub-mikrometer dan kaku, bimbingan ram tanpa tindak balas, kerana nisbah springback-to-stroke dalam pin yang mengeras boleh melebihi 10:1 dalam persediaan yang salah.
- Pampasan springback. Pin yang dikeraskan tumbuh ke belakang dengan kuat; proses itu mesti terlalu menekan dan berehat menjadi toleransi, dengan peraturan pampasan seperti yang terkandung dalam pampasan springback meluruskan aci.
Meluruskan Halus Putar
Untuk volum yang lebih tinggi, pin boleh disuap melalui kepala pelurus berputar kecil — gulungan bersudut yang menyebabkan pin kepada selekoh plastik berselang-seli dalam satu laluan. Laluan ini, prinsip yang sama dibincangkan dalam tekan berbanding pelurus penggelek, adalah menjimatkan hanya jika geometri pin seragam sepanjang panjangnya (tiada kepala, alur atau ciri mendadak) dan jika sisihan adalah haluan global yang lancar dan bukannya kekusutan tempatan. Kekusutan tempatan bertahan dengan meluruskan guling dan muncul semula pada pemeriksaan akhir.
Apabila Tidak Meluruskan
Pin dengan kekusutan pengendalian yang tajam, brinelling yang kelihatan, retak, atau bujur di luar lukisan adalah bahagian sekerap. Bahagian enjin yang penuh keletihan tidak memaafkan percubaan menyelamat secara kreatif. Had kerja semula bertulis — berapa banyak kitaran pembetulan yang mungkin diterima oleh pin, dan pada peringkat proses mana — tergolong dalam pelan kawalan; penaakulan dalam Had pengisihan dan kerja semula NOK pemindahan secara langsung.
Kenapa Pendek, Bahagian Kaku Lebih Keras Daripada Rupanya
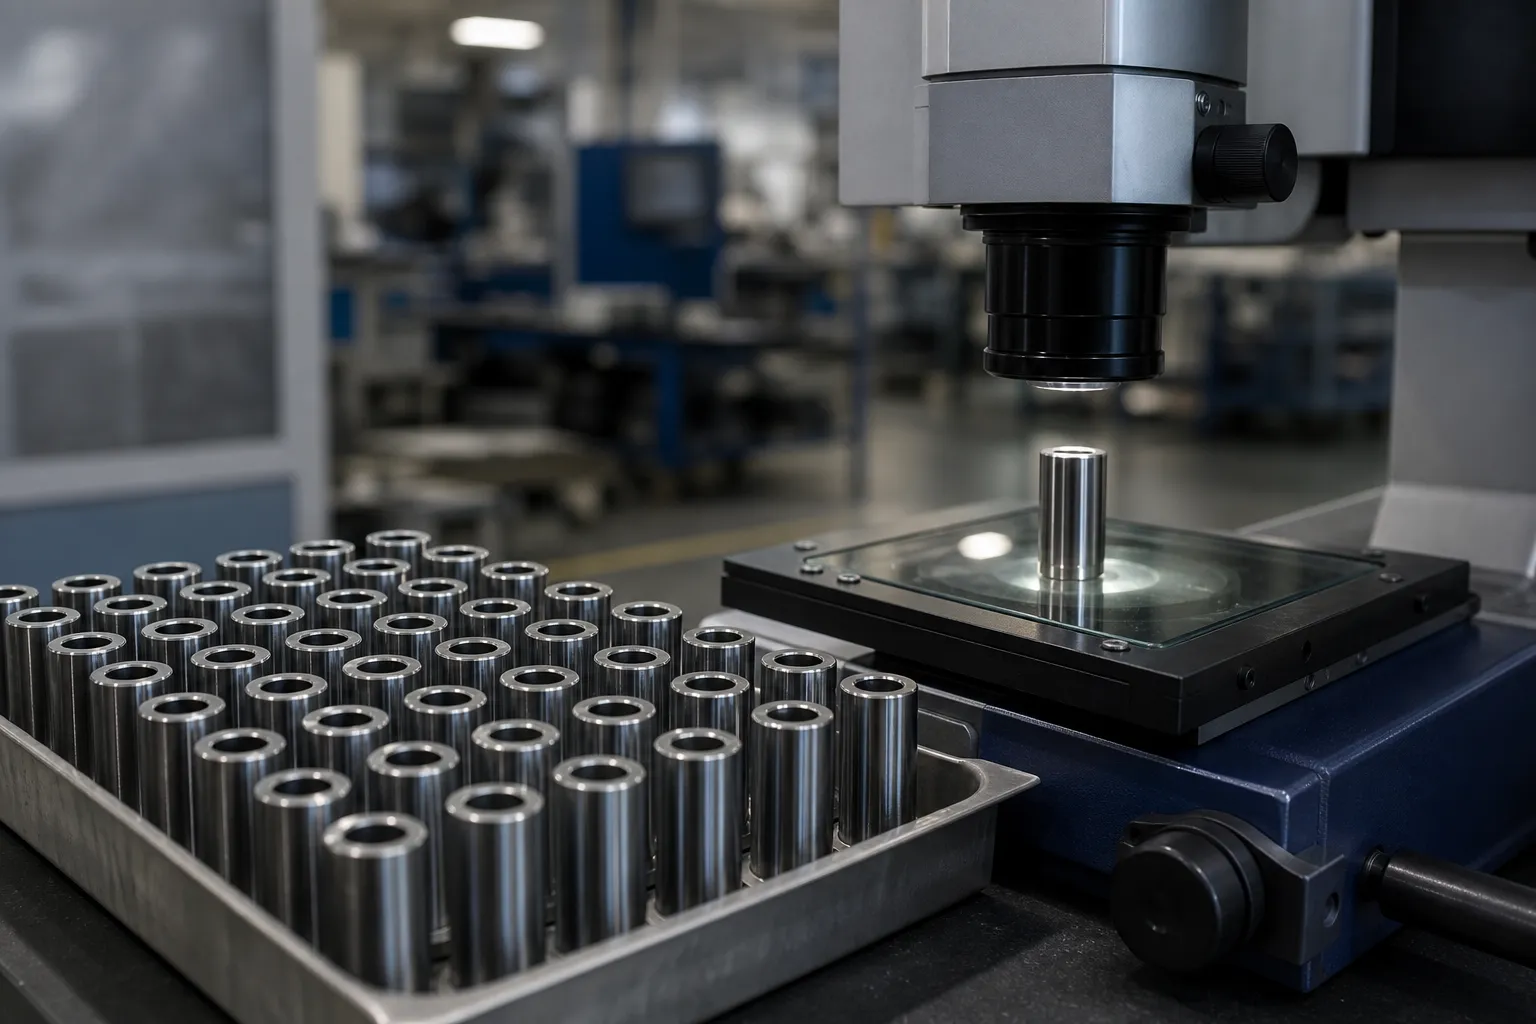
Intuisi mengatakan bahagian pendek harus mudah diluruskan. Begitulah sebaliknya, dan sebabnya ialah hubungan antara amplitud lentur, kekakuan bahagian dan resolusi lejang. Pada batang langsing yang panjang, a 0.5 busur mm dibetulkan dengan pukulan beberapa persepuluh milimeter, dan akhbar menyelesaikannya dengan selesa. Pada pin omboh, seluruh penduduk yang tidak bertoleransi mungkin berada di antara 0.005 mm dan 0.020 mm busur. Membetulkannya memerlukan sebatan beberapa mikrometer, digunakan pada bahagian yang kekakuan lentur per unit pesongan adalah susunan magnitud yang lebih tinggi daripada aci langsing.. Tiga akibat berikut:
- Resolusi mesin menjadi proses. Akhbar dengan 0.01 resolusi lejang mm tidak boleh mengawal a 0.003 pembetulan mm. bimbingan Ram, bunyi sel beban, pertumbuhan haba rangka dan kebolehmampatan minyak semuanya memasuki jalur toleransi. Pemilihan mesin untuk pin bermula daripada resolusi lejang dan kekakuan bingkai, tidak pernah dari tonase — penekan pin hampir tidak memerlukan daya, hanya kawalan yang melampau.
- Keadaan sokongan mendominasi mekanik. Dengan sokongan rapat di bawah bahagian yang kaku, pembetulan dicapai sama banyak dengan pengagihan tekanan setempat seperti dengan lenturan global. Menggerakkan sokongan 2 mm menukar resipi yang berkesan, itulah sebabnya kedudukan sokongan adalah sebahagian daripada rekod resipi, bukan butiran persediaan diserahkan kepada pengendali.
- Risiko kerosakan tempatan adalah tinggi. Kekakuan tinggi ditambah zon sentuhan kecil sama dengan tegasan sentuhan tinggi. Setiap sisipan andas dan ram mestilah padan dengan kekerasan dan jejari; andas keluli rata pada pin yang dikeraskan OD ialah mesin brinelling.
Membekukan Peringkat Proses Sebelum Menulis Resipi
Resipi pembetulan hanya sah untuk satu keadaan bahan dan satu keadaan stok. Pengeluaran pin merentasi beberapa negeri, dan setiap satu mentakrifkan tetingkap yang berbeza:
| pentas | Peluang Pembetulan | Risiko Utama |
|---|---|---|
| Kosong lembut, sebelum dikarburkan | Jarang diperlukan; pusingan memegang geometri | Resipi tidak akan dipindahkan ke negeri kemudian |
| Selepas mengeras, sebelum mengisar | Tunduk terbesar; pembetulan memulihkan pengedaran stok pengisaran | Kerugian stok mengejut di satu pihak jika haluan ditutup oleh stok |
| Antara kasar dan selesai mengisar | Titik pembetulan klasik; stok masih ada | Tegasan pengisaran ditambah selepas pembetulan menundukkan semula pin |
| Selepas pengisaran akhir | Pembetulan mikro sahaja, terhad kitaran ketat | Bukti permukaan pada permukaan galas siap; interaksi bujur |
| Pada pemeriksaan masuk pelanggan | Wilayah pertikaian — ukur semula di bawah konvensyen yang dipersetujui terlebih dahulu | Membetulkan terhadap ukuran yang tidak disahkan |
Pelan kawalan harus menamakan peringkat pembetulan secara eksplisit dan melarang pembetulan pada mana-mana peringkat lain. Pin dibetulkan selepas pengisaran akhir tidak membawa stok pelindung: sebarang tanda akhbar, sebarang pertumbuhan bujur, sebarang kitaran pembetulan berlebihan adalah kecacatan berfungsi pada bahagian yang penuh dengan keletihan.
Kriteria Penerimaan
Proses meluruskan pin diterima atas bukti, bukan pada nombor runout yang lulus sahaja:
- Kelurusan atau TIR pada satah yang ditetapkan lukisan dan keadaan sokongan, biasanya dalam mikrometer rendah untuk pin tanah.
- Kebulatan dan diameter disemak semula selepas pembetulan — menekan tidak boleh menukar toleransi bengkok untuk toleransi bentuk.
- Integriti permukaan. Tiada tanda akhbar, brinell atau garis saksi andas pada permukaan galas OD. Bukti hubungan pada permukaan jurnal berfungsi adalah penolakan, bukan isu kosmetik.
- Sistem pengukuran pengesahan. Tolok mesti benar-benar menyelesaikan toleransi - jalankan kajian formal seperti yang diterangkan dalam tolok R&R untuk meluruskan garisan.
- Keupayaan proses dijejaki dari semasa ke semasa, dengan kiraan kerja semula dan sebab sekerap direkodkan setiap lot rawatan haba.
Mod Kegagalan Biasa dalam Projek Meluruskan Pin
- Mengejar bujur dengan akhbar. Surih habis menunjukkan ralat dua kali setiap putaran, operator menekan pula, dan pin berakhir bujur dan bengkok.
- Ketidakpadanan keadaan kekerasan. Resipi strok yang dibangunkan pada pin lembut digunakan pada pin yang mengeras; springback tiga kali ganda dan tetingkap proses hilang. Setiap resipi mesti terikat kepada keadaan material.
- Kitaran pembetulan berlebihan. Penekanan bolak-balik pada puncak yang sama berfungsi bahan dan, pada bahagian keletihan, adalah risiko kegagalan terpendam. Had kitaran mesti dikuatkuasakan oleh kawalan mesin, bukan oleh ingatan operator.
- Datum rosak. Lubang tengah jatuh atau kotor, atau blok V dengan swarf terbenam, menjana peta bengkok palsu dan mencetuskan pembetulan pin lurus.
- Mengukur dalam keadaan yang berbeza daripada pelanggan. Pemeriksaan anda menunjukkan lurus; pelanggan mengukur antara pusat bersih pada rentang yang berbeza dan melihat kehabisan. Selaraskan konvensyen pengukuran secara kontrak.
Bacaan berkaitan: logik pemilihan mesin am dalam bagaimana pelurus aci automatik berfungsi, dan halaman penyelesaian kakak untuk rod omboh dan injap enjin. Untuk kajian kebolehlaksanaan keluarga pin, menyediakan lukisan, keadaan rawatan haba, data runout semasa daripada sekurang-kurangnya 50 bahagian, dan spesifikasi penerimaan yang anda mesti penuhi selepas pembetulan.
Bergerak dari pembetulan pin omboh manual ke arah automasi? The panduan pemilihan aci, kerja tiub dan profil dan pecahan kos mesin pelurus adalah langkah semula jadi seterusnya.