
Aci gear ialah komponen transmisi kuasa berputar yang membawa gigi gear bersepadu — taji, pinion heliks atau serong — bersama jurnal, splines, benang dan bahu pada satu paksi. Spesifikasi kelurusannya ditakrifkan pada paksi itu: jurnal dan silinder pic gear mesti berputar kira-kira garisan sepunya dalam jumlah bacaan penunjuk (TIR) had yang ditetapkan oleh menanggung hayat, kualiti mesh gear dan kelajuan aci. Oleh itu, meluruskan aci gear bermakna memulihkan paksi putaran komponen bergigi - masalah asasnya berbeza daripada meratakan bar bergigi, dan masalah dengan kaedah pengukuran dan pembetulan yang mantap.
Penyelesaian pelurus aci gear mesti menjawab lima soalan sebelum peralatan dipilih:
- Apa yang mentakrifkan paksi pengukuran — jurnal, pusat atau diameter utama spline — dan adakah tinjauan itu mencerminkan susunan galas yang dipasang?
- Adakah sisihan adalah haluan satah tunggal, selekoh tempatan di bahu, satu kelainan, atau gabungan — dan di manakah titik tinggi yang sebenar?
- Apakah keadaan bahan dan rawatan haba — melalui pengerasan, dikarburkan dan dipadamkan, jurnal yang dikeraskan aruhan — dan laluan pembetulan mana yang diluluskan untuknya?
- Adakah stok grinding masih ada, dan merupakan pembetulan yang dimaksudkan untuk memulihkan pengagihan stok atau geometri akhir?
- Bagaimana akan dikeluarkan geometri, integriti rusuk gigi dan kestabilan jangka panjang disahkan?
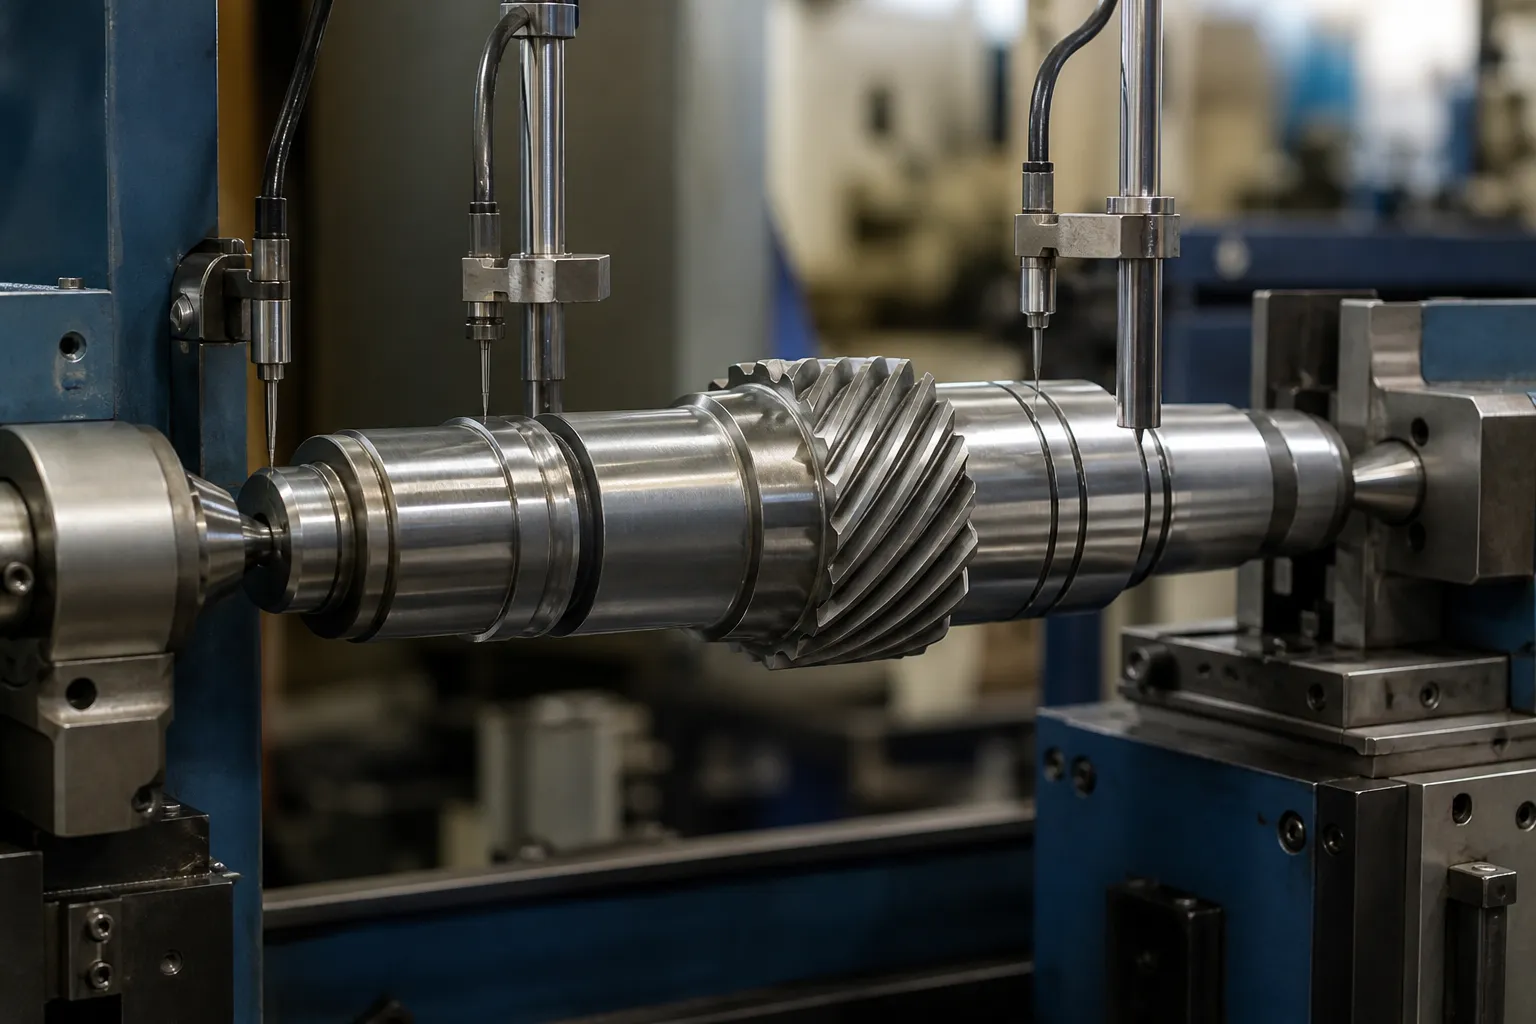
*Ilustrasi konsep kejuruteraan: aci gear disokong antara pusat dengan probe pada jurnal semasa kajian pembetulan. Bukan gambar tapak pelanggan. Pilihan datum, kedudukan daya dan had penerimaan memerlukan lukisan dan bahagian sampel yang mewakili.*
Aci Gear Berbanding Rak Gear: Dua Masalah Berbeza
Laman web ini sudah meliputi meluruskan rak gear industri, dan kedua-dua bahan kerja sering keliru kerana kedua-duanya membawa gigi gear. Mereka berkongsi hampir tiada kandungan kejuruteraan:
| Rak Gear | Aci Gear | |
|---|---|---|
| Fungsi | Menukarkan putaran kepada gerakan linear; bar lurus bergigi | Menghantar tork antara paksi berputar; bahagian silinder bergigi |
| Definisi kelurusan | Kerataan dan kelurusan permukaan rujukan dalam satu satah; kerataan garis padang | Sisihan paksi putaran: TIR diukur di sekeliling lilitan pada bahagian yang ditentukan |
| Pengukuran utama | Linear - lurus, plat permukaan, garisan laser, persampelan mengikut panjang | Putaran — bahagian yang digulung antara pusat atau pada jurnal, dail atau kuar elektronik, bengkokkan peta tinjauan |
| Kegagalan jika bengkok | Mengikat, pertunangan gigi tidak sekata, ralat kedudukan | Ketidakseimbangan, getaran, kerosakan galas dan pengedap, salah jajaran mesh gear, keletihan |
| Pembetulan biasa | Menekan dalam satah rata; kadangkala proses regangan atau meratakan untuk stok rak panjang | Pembetulan titik-tekan pada titik tinggi yang dipetakan, peening terpilih, kaedah haba terhad |
Sebuah rak dibetulkan dalam satah; aci gear dibetulkan di sekeliling paksi. Perbendaharaan kata ukuran, lekapan, mesin dan kriteria penerimaan semuanya berbeza, itulah sebabnya kedua-dua topik itu dibincangkan pada halaman yang berasingan. Jika bahan kerja adalah bar bergigi panjang yang bercantum dengan pinion untuk menggerakkan beban secara linear, halaman rak terpakai. Jika ia adalah aci dengan gear di atasnya yang berputar dalam galas, baca terus.
Anatomi dan Dari Mana Penyelewengan
Senaraikan ciri-ciri yang mengambil bahagian dalam rantaian datum dan sistem tegasan:
- jurnal galas - paksi fungsi utama;
- segmen gear: gigi taji atau heliks, lebar muka gear, pitch dan geometri akar;
- splines, laluan kekunci, benang, tirus dan ciri gandingan;
- bahu, alur snap-ring, gerudi silang dan lubang minyak;
- pusat atau datum proses sementara;
- mengisar stok mengikut bahagian dan peringkat proses.
Aci gear bengkok atas sebab aci klasik, didokumenkan dalam literatur pembaikan: bebanan mekanikal semasa pengendalian atau pemasangan; pemesinan asimetri yang melegakan tekanan dalaman secara tidak sekata; rawatan haba, di mana pelindapkejutan aci berkarburasi atau melalui keras hampir selalu memperkenalkan haluan; dan pengecutan berat atau tekan muat yang membengkokkan aci yang pada mulanya lurus sebagai timbunan. Pada aci gear secara khusus, hobbing dan cukur meninggalkan tekanan sisa di sekitar bahagian bergigi, dan pengisaran selepas rawatan haba satu jurnal boleh mengendurkan tekanan dan menggerakkan bahagian lain — titik pembetulan dalam proses itu penting sama seperti pembetulan itu sendiri.
Ukur dahulu: Peta Tinjauan Bend

Amalan kejuruteraan pembaikan memetakan aci bengkok sebelum menyentuhnya terpakai sepenuhnya pada aci gear, dan mesin pengeluaran mengautomasikannya:
- Sokong aci antara pusat atau jurnalnya dan sahkan sokongan itu sendiri membaca sifar habis — ralat sokongan merosakkan keseluruhan peta.
- Tandakan rujukan bergilir; merekodkan TIR di stesen paksi jarak sekata, bertukar kepada pesongan (separuh daripada TIR) dan sudut jam pada setiap satu.
- Baca peta: titik tinggi dominan tunggal dengan sudut konsisten menunjukkan busur mudah; sudut yang berbeza-beza di sepanjang panjang menunjukkan pelbagai selekoh atau pusingan; kes yang paling sukar adalah gabungan bengkok dan pusing.
- Cari titik tinggi sebenar antara stesen — terletak maksimum di mana arah aliran berkata, tidak semestinya di mana probe berlaku untuk duduk.
- Ulang peta selepas setiap kitaran pembetulan dan pada akhir sebagai rekod pemeriksaan.
Dua perangkap khusus gear terletak di dalam langkah ini. Pertama, pilihan datum: pada aci berpijak rantai datum yang betul biasanya jurnal, bukan pusat - aci boleh membaca terus pada pusat dan tunduk pada jurnal, dan galas tidak mengambil berat tentang pusat. Peraturan pemilihan dibincangkan secara terperinci dalam mengukur pemilihan datum untuk aci berlangkah. Kedua, ralat rusuk gigi berbanding bengkok: larian silinder pic yang diukur di atas pin atau pada penyemak gear mesti diasingkan daripada larian paksi aci, atau ralat pembuatan gigi akan "dirawat" dengan membengkokkan aci. Logik diagnostik umum untuk mengasingkan ralat bentuk dari lenturan diliputi dalam kebulatan lawan lenturan dalam ukuran berputar.
Laluan Pembetulan
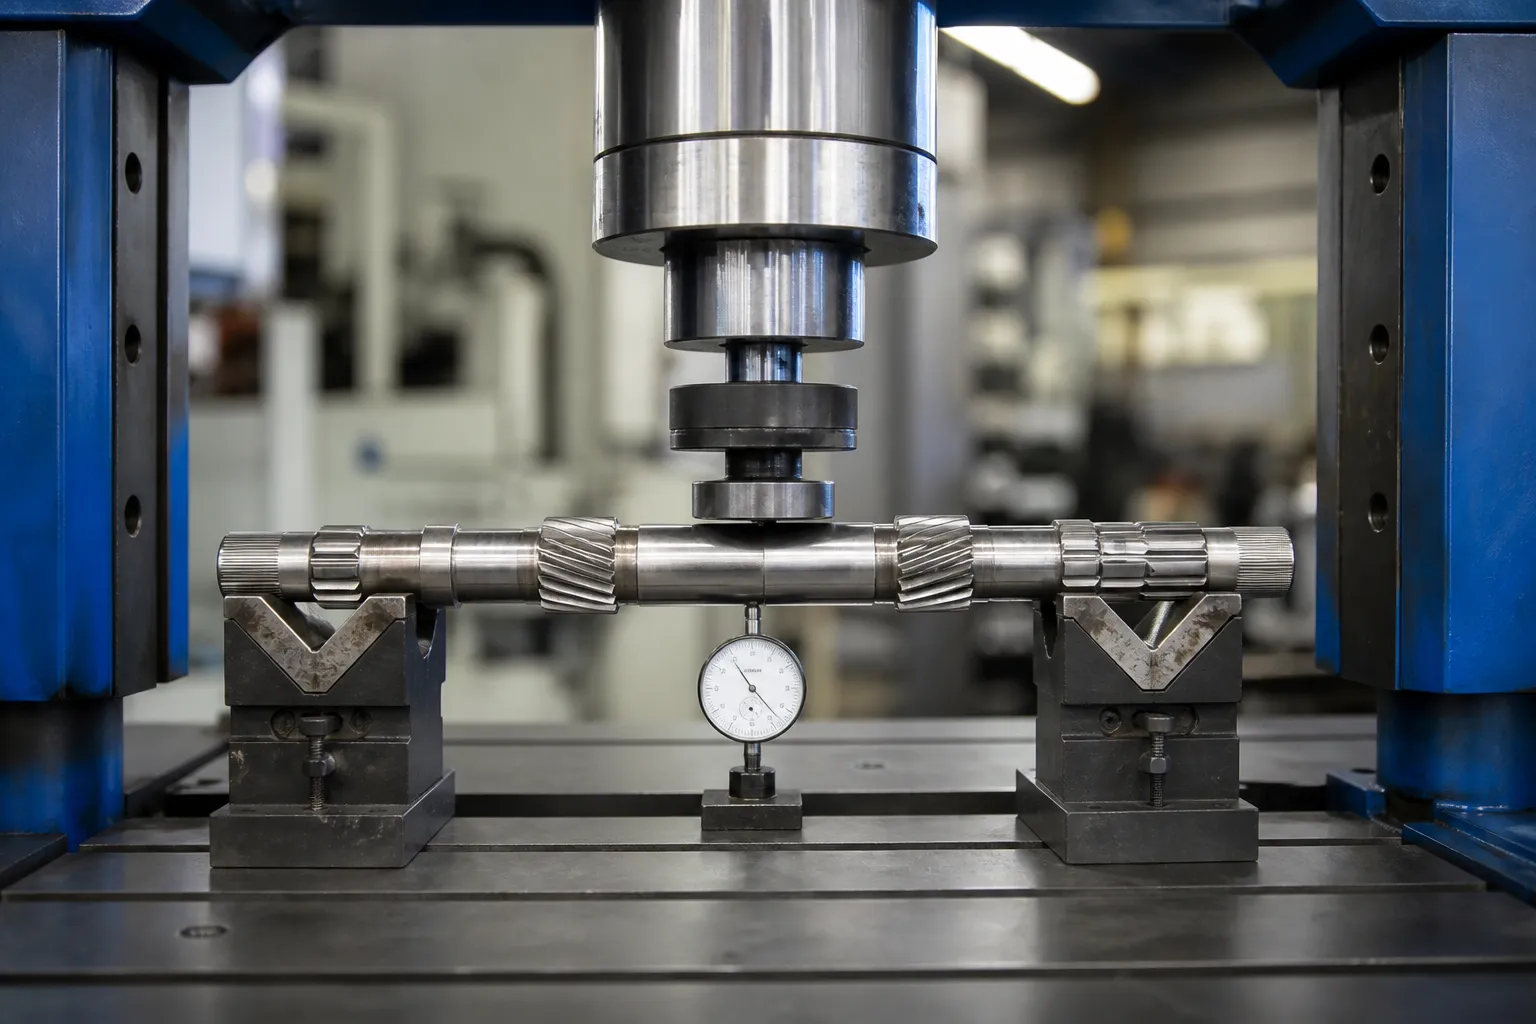
Penekanan Titik Mekanikal — Laluan Utama
Dengan peta di tangan, aci ditetapkan dengan titik tinggi ke atas, disokong rapat dengan selekoh, dan dimuatkan dengan ram empuk manakala probe memantau pesongan langsung. Bekerja dalam pukulan kecil dan terima springback: matlamatnya ialah pembetulan paling sedikit kepada toleransi, kerana setiap kitaran plastik menambah tekanan sisa. Pada mesin pengeluaran gelung ini — peta, tekan, peta semula — berjalan secara automatik dengan pampasan springback yang dipelajari setiap bahagian keluarga. Bahagian kemahiran kraf meluruskan aci manual menjadi parameter pengawal; fizik tidak berubah.
Peening — Tempat Penekanan Tidak Dapat Dicapai
Pukulan terkawal atau penusukan jarum pada bahagian cekung memampatkan gentian permukaan dan menumbuhkannya sedikit, menarik paksi ke arah lurus. Pada aci gear peening ialah alat pemangkasan halus: ia membetulkan sisa kecil selepas ditekan, dan ia berfungsi di tempat yang tidak dapat dimuatkan oleh domba jantan — bersebelahan dengan bahu, berhampiran bahagian bergigi — tanpa sebarang risiko menghancurkan gigi. Ia perlahan setiap pembetulan dan jarang laluan utama.
Haba Titik — Terhad pada Aci Gear yang Dikeraskan
Titik pemanasan zon kecil untuk mewujudkan tegasan tegangan tempatan pada penyejukan ialah kaedah meluruskan yang sah pada rendah- dan aci karbon sederhana dalam keadaan tidak mengeras. Pada karburasi, aci gear yang dikeraskan atau dikeraskan aruhan ia sangat dihadkan atau dilarang: zon yang terjejas haba boleh melembutkan atau mengeras semula bahan tempatan, mencipta bintik-bintik keras dan retakan mikro dengan tepat di mana hayat keletihan gigi dan jurnal dihabiskan, dan biarkan benjolan timbul yang mesti dibuang sebelum permukaan berjalan dalam galas atau meterai. Di mana kaedah haba sedang dipertimbangkan sama sekali, ia tergolong dalam prosedur pembaikan yang diluluskan oleh ahli metalurgi, bukan kepada kitaran pembetulan pengeluaran. Peraturan material dihuraikan dalam meluruskan selepas rawatan haba.
Perkara yang Tidak Termasuk Aci Gear untuk Menekan
Beban dikenakan pada bahagian jurnal atau badan aci antara penyokong — jangan sekali-kali pada gigi gear. Menekan pada segmen bergigi berisiko ubah bentuk gigi yang tidak dapat dibatalkan oleh operasi meluruskan, dan pelurus gulung jenis yang digunakan pada aci biasa tidak digunakan pada gigi. Bahagian spline mengikut peraturan mereka sendiri, diliputi dalam kami penyelesaian meluruskan aci spline; keluarga aci diukur dan diperbetulkan di dalam kotak gear – input, output dan aci perantaraan dengan logik penerimaan berbilang jurnal mereka – dirawat secara berasingan dalam penyelesaian pelurus aci kotak gear.
Kriteria Penerimaan

Amalan pembaikan aci memberikan garis dasar yang boleh digunakan: kira-kira 0.001 dalam setiap kaki panjang (0.083 mm/m) untuk peralatan berputar am, mengetatkan ke arah 0.0005 dalam (0.013 mm) jumlah pada sebarang titik untuk jentera pelbagai peringkat berkelajuan tinggi. Untuk aci gear, lukisan mengawal, dan kelas toleransi mengikuti aplikasi: kelajuan rendah, aci gear toleransi rendah membawa tingkap yang lebih luas daripada rpm tinggi, pinion kelegaan rapat. Urutan penerimaan sepatutnya:
- peta tinjauan akhir di semua stesen, dalam TIR yang ditetapkan;
- pemeriksaan kualiti gear — sentuhan gigi, habis di atas pin, penjajaran heliks — tidak berubah dengan pembetulan;
- pengesanan retak yang sesuai dengan keadaan bahan selepas semua pembetulan;
- pengesahan selepas operasi pengisaran atau penamat terakhir, bukan sahaja selepas diluruskan;
- pengesahan kestabilan di mana aplikasi adalah kritikal: ukur semula selepas selang berdiri atau kitaran suhu jika tetingkap proses belum terbukti kestabilan.
Perkara terakhir ialah kelemahan jujur dari semua pelurus aci: pembetulan yang hanya mengatasi tekanan baru terhadap selekoh lama boleh dibaca terus hari ini dan hanyut dalam perkhidmatan. Itulah sebabnya kiraan pembetulan dihadkan, mengapa peta diulang selepas selesai, dan mengapa bilangan pukulan kepada toleransi itu sendiri merupakan isyarat kualiti proses — prinsip yang digunakan di seluruh baris pelurus aci automatik.
Perangkap Biasa
- Pemetaan pada datum yang salah. Pusat yang tidak lagi mewakili paksi galas menghasilkan peta yang tidak boleh diperbetulkan menjadi aci yang berfungsi.
- Menekan di stesen dan bukannya titik tinggi. Pesongan maksimum biasanya terletak di antara stesen probe; cari sebelum memuatkan.
- Memuatkan gigi atau spline yang mengeras. Daya ram tergolong pada bahagian aci biasa; gigi berubah bentuk secara kekal dan tidak kelihatan pada peta TIR.
- Mengejar pusingan dengan menekan satu satah. Bengkok-dan-bengkok gabungan memerlukan urutan yang dirancang, bukan pengulangan pukulan yang sama.
- Mempercayai bacaan selepas akhbar sahaja. Tekanan sisa mengagihkan semula; cek pelepasan adalah milik selepas pengisaran akhir, dan hasil lapangan selepas itu.
Memisahkan Bengkok Daripada Pusingan Sebelum Menepati Urutan
Peta tinjauan memutuskan bukan sahaja sama ada untuk membetulkan tetapi dalam susunan apa. Tiga tandatangan diagnostik meliputi kebanyakan aci gear:
- Tunduk sederhana: magnitud pesongan naik dan turun sepanjang panjang dengan sudut jam yang konsisten. Satu tekan pada titik tinggi yang dipetakan, springback dipelajari, selesai — kes paling mudah dan satu amalan manual dikendalikan dengan baik.
- Dua satah atau S-bengkok: sudut jam berputar mengikut panjang. Dua pembetulan dirancang mengikut urutan, setiap satu disahkan pada peta baharu; membetulkan selekoh yang lebih besar dahulu biasanya memudahkan yang kedua.
- Bengkok dengan pusingan: ciri sudut - splines, laluan kekunci, fasa gear berbanding jurnal — tunjukkan anjakan kilasan di atas haluan. Menekan sahaja merawat selekoh dan meninggalkan lilitan; pembetulan twist ialah operasi yang berbeza dengan pengesahannya sendiri, dan berpura-pura sebaliknya menghasilkan aci yang melepasi TIR dan gagal berfasa.
Mesin automatik menjadikan dua kes pertama sebagai rutin: pengawal sesuai dengan stesen yang diukur, mengira kedudukan akhbar, lejang lampau dan jarak sokongan, dan menutup gelung dalam dua atau tiga kitaran. Kes twist kekal sebagai satu yang memisahkan definisi proses yang serius daripada akhbar dengan perisian, dan tepatnya lima soalan pembukaan direka untuk menangkap lebih awal — sebelum aci telah menggunakan belanjawan pembetulannya pada pukulan yang ditujukan kepada mod yang salah.
Apa yang Terkandung dalam Siasatan Serius
Mesin atau sel pelurus aci gear ditentukan daripada: lukisan dengan skema datum dan had TIR mengikut bahagian; bahan dan keadaan rawatan haba pada titik pembetulan; data gear — modul, sudut heliks, kekerasan — jadi pengecualian pemuatan adalah eksplisit; taburan herotan semasa di stesen pengukuran; bahagian sampel merentasi julat sisihan; keperluan masa kitaran dan kebolehkesanan; dan dasar had kerja semula. Dengan input tersebut pelan sokongan dan siasatan, kelas tekanan akhbar dan strategi pembelajaran springback mengikuti secara langsung, dan stesen itu boleh disahkan terhadap bahagian dan bukannya janji.
Setiap projek meluruskan aci gear akhirnya mencecah dua soalan yang sama – yang panduan pemilihan aci, kerja tiub dan profil dan pecahan kos mesin pelurus jawab mereka sebelum mesyuarat pembekal anda melakukannya.