
Batang penyambung menukarkan gerakan berputar kepada gerakan salingan di bawah beban, dalam ketegangan, mampatan dan lenturan, berjuta-juta kali setiap jam operasi. Tidak seperti aci ia tidak mempunyai paksi putaran tunggal untuk true up. Geometrinya hidup dalam hubungan antara dua lubang — hujung besar pada pin engkol dan hujung kecil pada pin pergelangan tangan — dan meluruskan bermaksud memulihkan hubungan itu: keselarian bore-to-boe, putar belit, jarak pusat dan geometri lubang, dalam keadaan terpasang dan tork, rod berjalan masuk.
Artikel ini adalah mengenai meluruskan badan batang penyambung itu sendiri. Dua sumber berkaitan di tapak ini meliputi keluarga bahan kerja yang lebih kecil: yang penyelesaian pelurus lengan rod penyambung dan Mesin pelurus rod penyambung ZD90 meluruskan batang penghubung jenis lengan langsing dan pin (diameter ø1.5–8 mm, 45–95 mm panjang) untuk alatan kuasa dan pemasangan — bukan badan rod enjin. Badan rod enjin yang dibincangkan di sini diperbetulkan pada dirian penjajaran rod khusus dan tekan di kedai pembuatan semula enjin; proses dan logik penerimaan di bawah dokumen yang diamalkan.
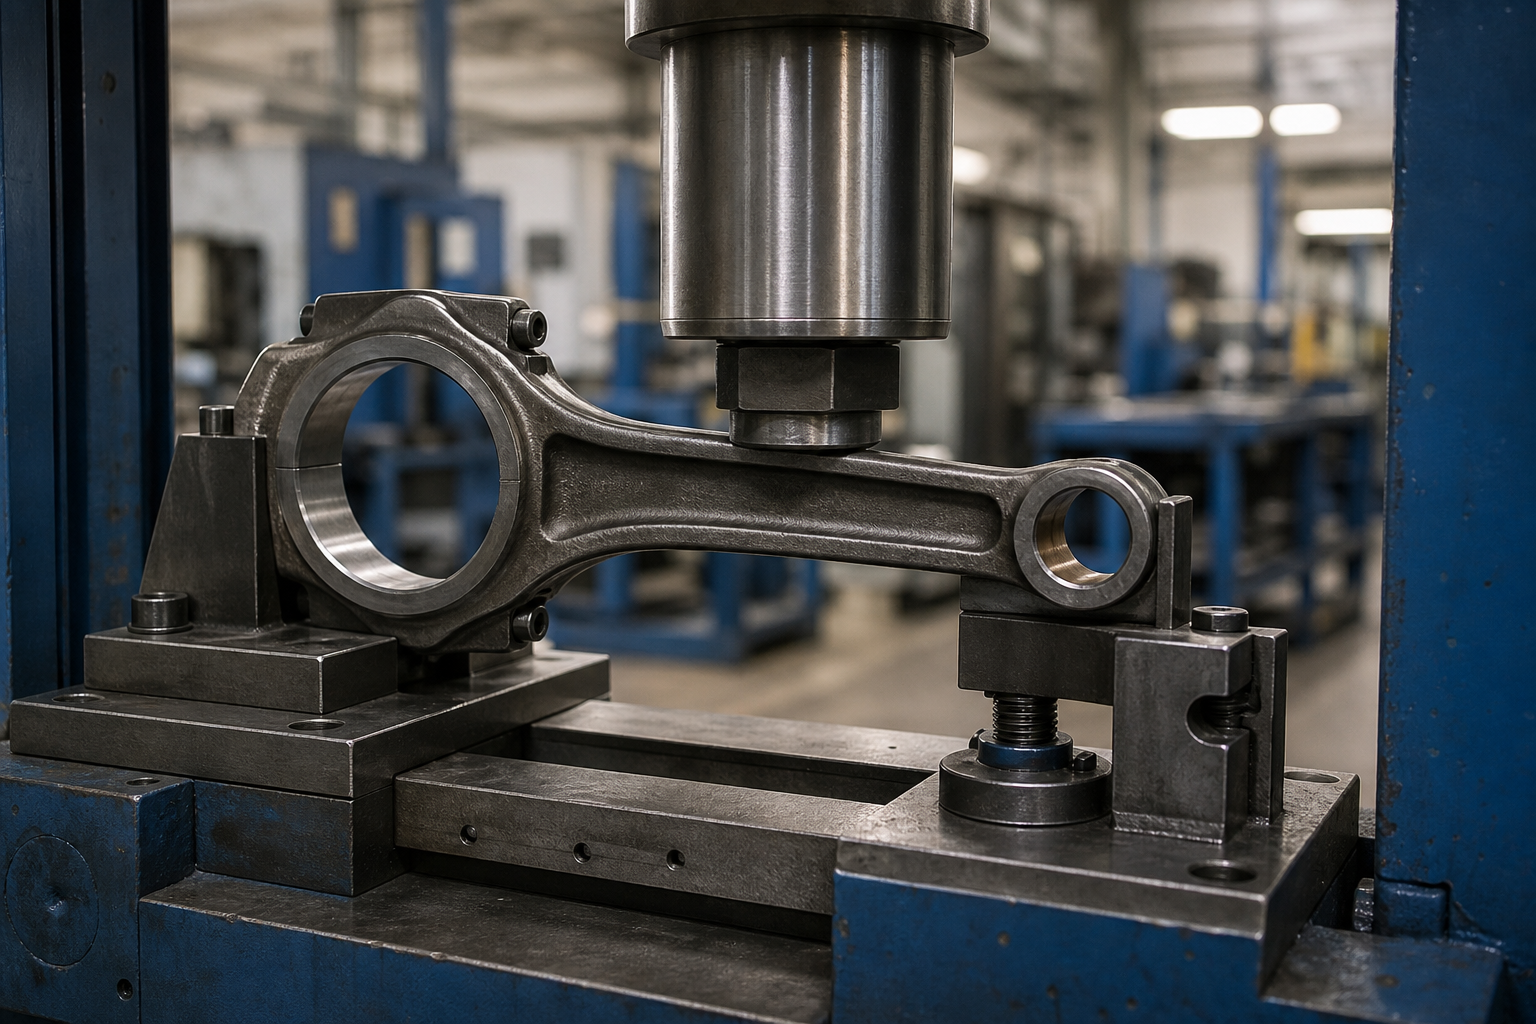
apa “bengkok” Bermakna pada Batang Penyambung
| Mod Ubah Bentuk | Apa yang Berubah | Laluan Pembetulan |
|---|---|---|
| Bengkok rasuk | Batang tunduk di antara lubang; gerek kekal selari tetapi mengimbangi | Tekan pembetulan pada batang I-beam di antara alatan empuk |
| Pusingan rasuk | Satu lubang berputar pada paksi shank berbanding yang lain | Pembetulan kilasan dalam lekapan rod dengan sekatan hujung terkawal |
| Kesilapan keselarian bore (bengkok dalam rangka gerek) | Paksi hujung kecil condong keluar selari dengan paksi hujung besar dalam satah rod | Tekan pembetulan pada titik yang ditentukan; sahkan pada lekapan penjajaran |
| herotan hujung besar | Bujur atau tirus dalam lubang besar, selalunya selepas regangan bolt atau peristiwa kegagalan rod-bolt | Bukan masalah lentur: pemesinan cap-muka dan rebore/hone, laluan pemulihan klasik |
| herotan hujung kecil | Bore out-of-round atau kehilangan saiz | Bore dan sarungkan semula; lihat penyelesaian pelurus lengan yang dirujuk di atas |
Tiga baris pertama adalah kerja meluruskan tekan pada badan rod. Dua yang terakhir tergolong dalam pemesinan semula. Kedai-kedai yang menggabungkan mereka menekan batang untuk memaksa bacaan penunjuk, memesongkan lubang lebih jauh, dan kehilangan bahagian — itulah sebabnya langkah pengukuran di bawah memisahkan lentur dan pusingan daripada geometri gerek sebelum apa-apa dimuatkan.
Ukur dalam Disusun, Keadaan Tork
Batang penyambung ialah bahagian dua keping dari sudut pandangan hujung besar. Tudung, muka perpisahan, bolt dan tork mereka semua mengambil bahagian dalam geometri akhir gerek, jadi setiap ukuran yang boleh dipercayai mengikut disiplin yang sama:
- Periksa keretakan dahulu — pemeriksaan zarah magnet pada batang, muka berpisah dan lug bolt. Meluruskan rod yang retak menukarkan kecacatan yang boleh dikesan kepada kegagalan masa hadapan.
- Pasang penutup dengan bolt baharu atau yang diketahui baik, tork mengikut spesifikasi. Joran yang tidak bertorque mengukur lubang yang tidak wujud dalam perkhidmatan.
- Tetapkan rod pada lekapan penjajaran: hujung besar pada arbor tetap atau antara plat cek, pin atau arbor melalui hujung kecil.
- Baca selekoh dan putar dengan penunjuk dail pada titik tolok yang ditentukan — susunan penjajar rod klasik yang digunakan dalam pemulihan enjin selama beberapa dekad.
- Ukur dimensi gerudi, jarak tengah dan keadaan muka penutup secara berasingan; jangan biarkan bore error menyamar sebagai bengkok.

Lekapan itu, bukan mata, mentakrifkan kebenaran. Bengkel tanpa penyelaras rod cuba membuat kesimpulan lenturan daripada bacaan peraba terhadap plat permukaan, yang mencampur ralat lekapan, ralat plat dan ralat gerek menjadi satu nombor. Piawaian profesional — dicerminkan dalam amalan pembuatan semula enjin daripada kedai rod pakar kepada kilang enjin pengeluaran — ialah dirian penjajaran khusus dengan kedua-dua lubang pada perkakasan tolok.
Tekan Pembetulan pada I-Beam
Ralat lentur rasuk dan keselarian gerek dibetulkan dengan menekan batang antara penyokong yang mencengkam zon rod yang ditentukan:
- Sokong dan tekan pada batang I-beam dan bahagian bos — jangan sekali-kali melintasi lubang, lug bolt, muka perpisahan atau laluan minyak yang digerudi.
- Letakkan titik tekan pada titik tinggi sisihan yang diukur, dengan jejari perkakas dipadankan dengan bahagian rasuk supaya sentuhan kekal dari tepi bebibir.
- Betulkan dalam kenaikan kecil dan semak semula pada penjajar selepas setiap kali ditekan; joran yang mengukur bersih selepas dua hantaran cahaya adalah bahagian yang lebih baik daripada satu batang ditekan sekali kuat.
- Jangkakan springback dan tetapkannya dengan sengaja: logik pampasan yang sama digunakan pada aci terpakai, dan rasuk kaku pendek joran menjadikan lebihan mudah.
- Selepas pas akhbar terakhir, sahkan semula lubang, jarak tengah dan tork topi sebelum melepaskan bahagian — menekan anjakan rasuk melahirkan geometri beberapa persepuluh, dan urutan pemulihan mesti mengetahui garis dasar baharu.

Ketegaran lekapan adalah separuh daripada proses. Maksiat bangku lentur, dan kerja pembetulan yang dilakukan terhadap tapak yang bergerak menghasilkan hasil yang tidak boleh diulang - prinsip kedai mesin berpengalaman yang terpakai pada rod sama seperti mana-mana kerja akhbar. Pelurus rod khusus menyelesaikannya dengan bingkai pengapit yang kaku dan perkakas khusus rod. Disiplin yang sama — lekapan tegar serta maklum balas terukur — mengawal pelurus pengeluaran kami seperti Pelurus rod penyambung ZD90, yang menjalankan pelurus automatik gelung tertutup (suapan, mengukur, servo-betul, periksa semula) pada batang paut jenis lengan kecil.
Tanda perkakas adalah kecacatan kualiti yang tersendiri. Rod siap bahagian pada masa ia sampai ke mesin penekan - lubang dimesin, menghadapi permukaan perpisahan, kadangkala tangkai yang ditembak — jadi andas dan penyokong memerlukan sisipan berlapik atau padan jejari, dan sebarang tanda saksi yang tertinggal pada lug bolt, lubang minyak atau muka perpisahan adalah alasan untuk pemeriksaan semula ciri yang terjejas sebelum rod bergerak.
Meluruskan Duduk Di Dalam Urutan Pemulihan
Amalan pembuatan semula enjin menjalankan pemulihan rod penyambung sebagai urutan yang dipesan, dan meluruskan mempunyai tempat yang tetap di dalamnya:
- Pemeriksaan retak dan pembersihan. Batang dengan petunjuk meninggalkan garisan di sini.
- Meluruskan. Bengkokan rasuk dan pusing diperbetulkan pada penjajar dan tekan; diperiksa semula dalam lekapan.
- Pemesinan muka berpisah. Muka pemisah topi dan batang kelihatan benar, menutup lubang lebih kecil.
- Penggantian bolt dan tork. Bolt baharu mengikut spesifikasi sebelum sebarang kerja gerek.
- Pemulihan gerek. Asah untuk pembetulan kecil atau bore/turn untuk yang lebih besar, menyelesaikan hujung besar kepada saiz, kebulatan dan jarak tengah.
- Pengesahan akhir dan pengurusan berat badan. Parallelism, putar belit, jarak pusat, dan padanan berat dalam set enjin.
Perintah itu penting. Meluruskan sebelum kerja muka berpisah bermakna operasi gerek menamatkan rasuk lurus; meluruskan selepas membosankan akan menarik lubang yang telah siap keluar dari kedudukannya. Dan kerana pemesinan muka ditambah pemulihan gerek keluarkan bahan, kawalan jarak pusat adalah disiplin pemulihan, bukan yang meluruskan — pelarik batang dan asah, bukan akhbar, pegang la.

Ketahui Peristiwa yang Membengkokkan Batang
Keputusan pembetulan bermula dengan sejarah kegagalan, kerana bacaan penunjuk yang sama boleh membawa maksud yang sangat berbeza:
| Peristiwa Kegagalan | Tandatangan Geometri Biasa | Logik Pelupusan |
|---|---|---|
| Hydrolock / pengambilan serpihan | Bengkokan rasuk tajam atau offset hujung kecil, selalunya dengan kerosakan omboh dalam set | Bahagian yang penuh kejutan; periksa keretakan, condong ke arah penggantian |
| Terlebih rev / sentuhan injap | Bengkok rasuk digabungkan dengan pusingan; herotan hujung kecil | Berbilang mod dimuatkan melepasi hasil; penggantian melainkan kerosakan terbukti ringan |
| Kejang galas / berputar | Perubahan warna hujung besar dan herotan gerek, warna panas pada batang | Haba mengubah tindak balas bahan; MPI penuh dan semak kekerasan sebelum sebarang keputusan |
| Regangan bolt rod atau tork yang tidak betul | Bujur hujung besar dengan muka berpisah yang bersih | Pemulihan laluan: muka, bolt baru, mengasah dan mengasah |
| Pemesinan / mengendalikan herotan | Haluan kecil yang konsisten merentasi kumpulan pengeluaran atau pembaikan | Kes pembetulan yang mudah; stabil dan boleh berulang |
Joran Mana Yang Boleh Diluruskan Sama sekali
| Jenis Rod | Kedudukan pada Meluruskan |
|---|---|
| Batang keluli palsu (automotif, diesel, pertanian) | Calon pembetulan klasik; urutan pemulihan termasuk meluruskan sebagai standard |
| Serbuk-logam / batang tersinter | Umumnya diganti, tidak bengkok; tingkah laku retak bahan menjadikan pembetulan akhbar sebagai keputusan berisiko |
| Batang aluminium (beberapa prestasi dan enjin kecil) | Tingkah laku keletihan material berhujah untuk penggantian; ikut kedudukan servis pengeluar enjin |
| Patah-pecah (retak) batang | Muka topi tidak boleh dimesin, jadi pemulihan klasik telah keluar; pembetulan lubang dan sebarang lenturan mesti mengikut pelupusan OEM |
| Rod dengan kegagalan bolt atau sejarah sawan | Periksa retak dan pelupusan sebelum sebarang pembetulan; peristiwa beban yang membengkokkannya mungkin telah menyebabkan kerosakan yang tidak kelihatan |
Di sinilah juga kejuruteraan yang jujur mengalahkan keyakinan: beberapa utas forum bertanya sama ada rod bengkok dari peristiwa hidrolock atau over-rev harus diluruskan, dan jawapan yang berkesan dalam pembinaan enjin profesional ialah keterukan peristiwa yang menentukan. Cahaya, selekoh boleh diukur dalam penempaan bunyi sebaliknya adalah wilayah pemulihan; batang yang telah dimampatkan, hasil lepas yang dipintal atau dibebankan kejutan adalah pengganti, apa sahaja yang dikatakan penunjuk selepas menekan.
Kriteria Penerimaan Yang Mencerminkan Enjin Berjalan
| Elemen Penerimaan | Apa yang Perlu Ditentukan |
|---|---|
| Keselarian gerek (bengkok) | Had sisihan ke atas panjang tolok yang dinyatakan, diukur pada penjajar dalam keadaan tork |
| Pusing | Had sisihan sudut antara paksi gerudi, tetapan yang sama |
| Saiz gerek, kebulatan dan tirus | Setiap lukisan selepas asah/bore akhir, bukan selepas ditekan |
| Jarak tengah | Minimum dan maksimum, dikawal pada peringkat pemesinan dengan padanan set rod |
| Pemeriksaan retak | MPI sebelum meluruskan dan selepas pembetulan akhir di mana dinyatakan |
| Berat dan keseimbangan | Kelas berat dalam set enjin; pengaruh bobweight didokumenkan di mana pengimbangan berikut |
| Keadaan bolt | Bolt baharu atau layak, tork direkodkan, tiada penggunaan semula pengikat yang diregangkan |
Soalan Lazim
Bolehkah rod penyambung yang bengkok diluruskan dengan selamat?
Batang keluli palsu dengan lampu, selekoh yang diukur dengan bersih dan pemeriksaan retak yang bersih diluruskan dan dipulihkan secara rutin. Batang dengan selekoh teruk, berpusing dari beban berlebihan, kegagalan bolt, atau diperbuat daripada logam serbuk, penempaan aluminium atau pecah pecah adalah calon pengganti. Peristiwa yang menyebabkan selekoh itu sama pentingnya dengan selekoh itu sendiri.
Mengapa mengukur dengan topi tork?
Kerana lubang besar hanya wujud dalam geometri lariannya dengan penutup, bolt dan tork digunakan. Bacaan yang diambil pada penutup longgar mengukur kelegaan pemasangan dan cerun lubang bolt sebanyak bengkok.
Adakah meluruskan menjejaskan lubang?
ya, sedikit, itulah sebabnya meluruskan didahulukan sebelum pemulihan gerek dalam urutan pemulihan. Menekan rasuk boleh mengalihkan geometri gerek dengan jumlah yang kecil; operasi muka berpisah dan mengasah yang mengikut saiz pemulihan, kebulatan dan jarak tengah pada rasuk yang dibetulkan.
Bagaimana pulas rod diperbetulkan?
Twist dibetulkan secara kilasan: rod diapit pada hujung besar dalam lekapan tegar, dan putaran balas terkawal digunakan pada paksi rasuk pada hujung kecil, secara berperingkat, dengan semakan semula pada penjajar selepas setiap pembetulan. Pembetulan lilitan patut diberi perhatian tambahan kerana ia berfungsi pada rasuk dalam ricih, dan pada joran dengan sebarang sawan atau sejarah beban lampau ia biasanya merupakan situasi penggantian dan bukannya pembetulan.
Adakah meluruskan rod berkaitan dengan meluruskan aci engkol?
Bahagian bertemu dalam enjin, dan kedua-duanya adalah kritikal keletihan, tetapi metrologi berbeza sama sekali. Aci engkol ditujukan kepada paksi jurnal utamanya seperti yang diterangkan dalam kami penyelesaian pelurus aci engkol, manakala rod penyambung tidak mempunyai paksi putaran sama sekali — ia dibetulkan kepada perhubungan bore-ke-borek pada lekapan penjajaran.
Bina Penyelesaian di Sekitar Dua Paksi Gerbang
Penyelesaian meluruskan rod penyambung berdiri di atas empat keputusan tetap: pemeriksaan retak sebelum memuatkan, pengukuran dalam keadaan tork pada lekapan penjajaran sebenar, pembetulan tekan terhad kepada rasuk antara empuk, alatan padan jejari, dan membaiki semula kawalan jujukan begitu membosankan, muka dan jarak tengah selesai selepas rasuk benar. Dengan yang ada, peralatan meluruskan rod yang berdedikasi mengubah pertimbangan pembaikan yang memerlukan buruh kepada proses kedai yang boleh diulang — dan memberitahu anda dengan jujur apabila rod perlu diganti..
Sama ada anda sedang menaik taraf talian rod penyambung sedia ada atau membeli yang baru, yang panduan pemilihan pelurus dan gambar bajet untuk mesin pelurus rangkakan pertukaran sebelum anda bercakap dengan pembekal.