
Stimpillapinni - einnig kallaður úlnliðspinnur eða stimplapinnur - er stuttur, þéttur sívalur pinna sem tengir stimpilinn við tengistöngina litla enda. Hann er einn mest hlaðinn hlutur í hreyfli: álag snýr við hverri byltingu, ytra þvermálið þjónar sem legutappur inni í stangarhlaupinu, og holan þjónar sem hlaupandi yfirborð fyrir fullfljótandi hönnun. Hvort pinninn sé traustur, kjarna með miðlínuholu, eða borað í hvorn enda til smurningar, rúmfræði þess verður að vera innan míkrómetra-stigs vikmörk fyrir þvermál, kringlótt og slétt.
Vegna þess að pinninn er stuttur og stífur, að rétta það er ekki spurning um gróft afl. Það er mjög lítið mál, mjög stýrðar plastleiðréttingar beittar á nákvæmlega réttum stöðum, með mælingaruppsetningu sem getur greint sanna ásbeygju frá kringlunarskekkju og breytileika í þvermáli. Stimplapinnaréttingarlausn verður að svara fimm spurningum áður en einhver vél er valin:
- Er pinninn traustur, miðkjarna eða endaboraðir, og hvert er hlutfallið milli lengdar og þvermáls?
- Á hvaða vinnslustigi kemur frávikið fram - eftir mölun, eftir hitameðferð, eða eftir meðhöndlun?
- Er mæld geislahlaup raunveruleg miðlínubeygja, eða kringlunar- og þvermálsvilla sem mislesin er sem beygja?
- Hvaða leiðréttingarleið er samþykkt fyrir efni og hörku ástand - nákvæmni punktpressun, snúningsfínrétting, eða rusl?
- Hvernig mun gefa út rúmfræði, yfirborðsheilleika og þreytu-mikilvæg samþykkisviðmið skulu staðfest eftir leiðréttingu?
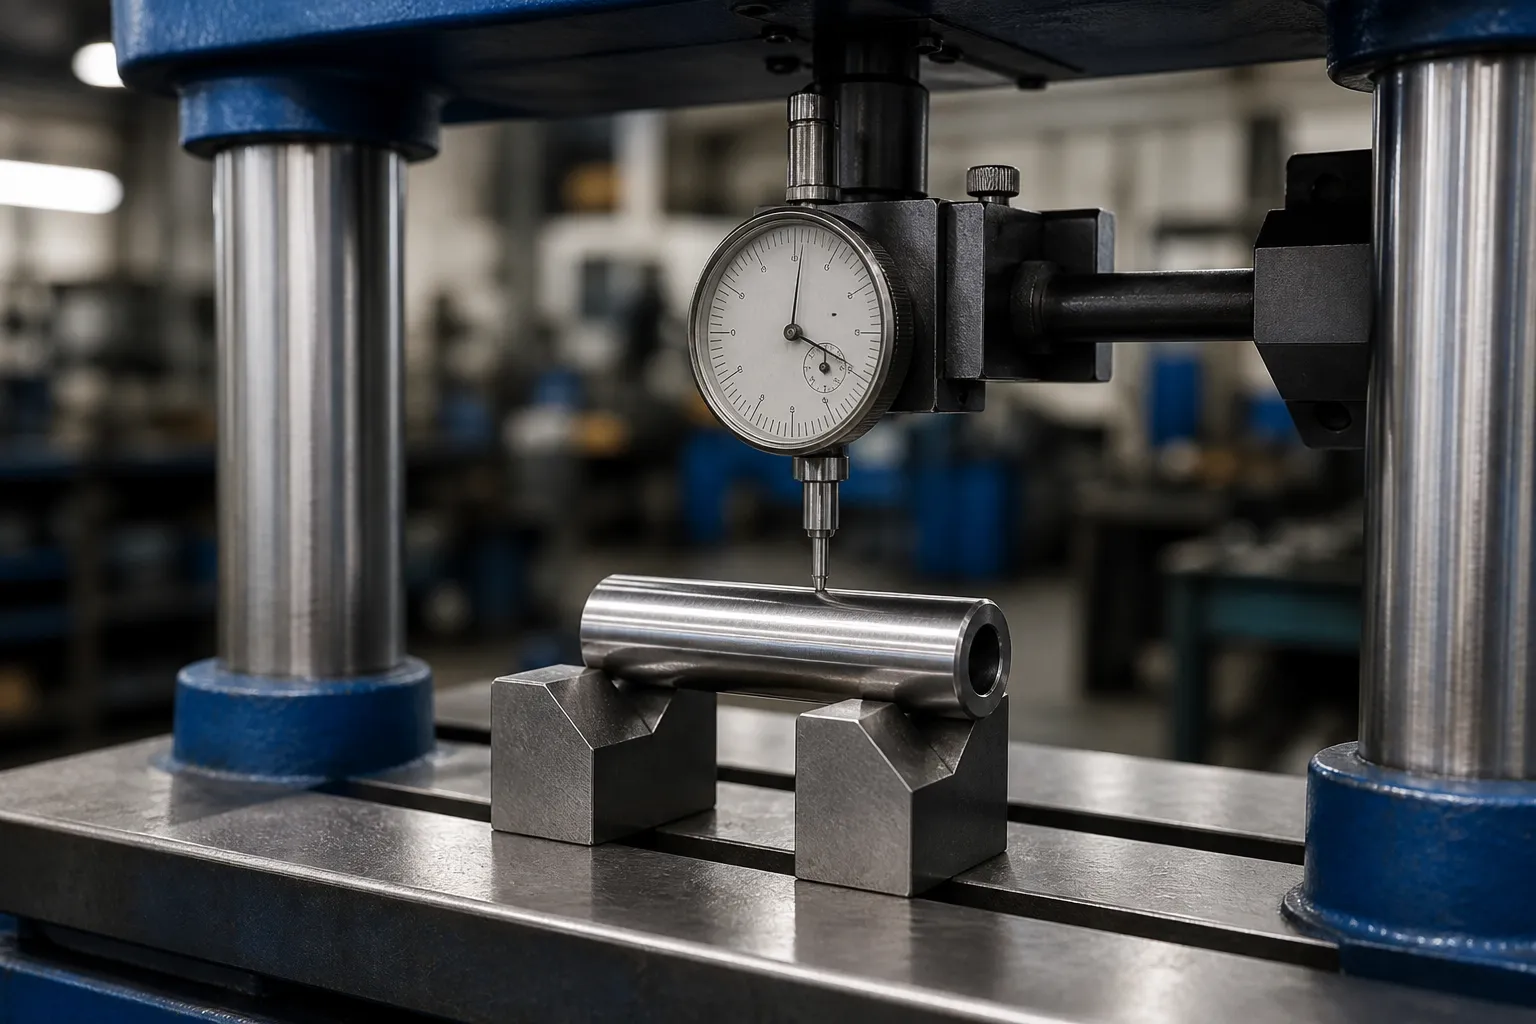
*Verkfræðihugtaksmynd: hertu stimplapinna studdur og mældur fyrir stýrða leiðréttingarrannsókn. Það er ekki ljósmynd viðskiptavinar. Raunveruleg snertisvæði, krafttakmörk og vélararkitektúr krefjast teikninga og dæmigerðra sýnishornsprófa.*
Stimplapinna er ekki stimpilstöng
Leitarniðurstöður fyrir réttingu stimplapinna eru einkennist af bílaspjallborðum - áhugamenn sem spyrja hvernig eigi að losa fastan pinna eða hvort stífan úlnliðspinna sé hægt að endurnýta eftir endurbyggingu. Það samtal við viðgerðarverkstæði hefur nánast ekkert með framleiðsluvandamálið að gera: pinnaframleiðandi sem malar þúsundir pinna á dag sem þarf stýrt leiðréttingarskref á milli hitameðhöndlunar og lokaslípunarinnar. Þessar tvær áætlanir ættu aldrei að deila einni vélaforskrift.
Það er jafn mikilvægt að rugla ekki pinnanum við stimpilstöng (langi vökva-strokka hluti sem er þakinn á sérstakri lausnarsíðu) eða með tengistöng (falsaður I-geislahluti, ekki nákvæmnishólkur). Stimpillinn er eigin vinnustykkisfjölskylda með sínum eigin takmörkunum:
| Vinnustykki | Dæmigert rúmfræði | Réttunarkarakter |
|---|---|---|
| Stimpill pinna (þessari síðu) | Stutt strokka, L/D ≈ 1,3–2,5, harðnað, oft kjarna | Mjög stífur; lítil beygjugildi, miklar leiðréttingarkraftar, hætta á egglosi |
| Stimpill stöng (vökva) | Löng mjó stöng með snittum endum | Lítil L/D stífleiki; margra punkta leiðréttingu á löngum tíma |
| Tengistöng | Svikið I-prófíl með tveimur götum | 3-D röðun bors-til-bors, ekki miðlínuvandamál |
| Vélarventill | Langur stilkur með haus | Stöngull er beinn miðað við andlit höfuðsins; svipuð örleiðréttingarrökfræði |
Hvernig stimpilpinnar afmyndast
Framleiðslupinnar eru venjulega snúnar eða kalt dregnar úr hylkihertu stáli, uppkoluð og hert, síðan jörð. Frávik koma inn á fyrirsjáanlegum stöðum:
- Hitameðferðarbjögun. Carburizing og quenching losa beygjuálag ójafnt. Kjarnapinna getur beygt sig í átt að þynnri vegghliðinni. Þetta er algengasta og leiðréttasta fráviksuppspretta - sjá rétting eftir hitameðferð.
- Álag af völdum mala. Mikil eða einhliða losun á OD kemur ójafnvægi á afgangsálagi, og pinninn beygir sig eftir að hann fer úr kvörninni.
- Meðhöndlun og klemmuskemmdir. Pinnar eru stuttar, hörð og þung miðað við stærð. Fall á brún tunnunnar getur sett skarpa staðbundna beygju í pinna sem var beinn við lokaskoðun - þessi tjónaflokkur er venjulega ákvörðun um rusl., ekki rétta ákvörðun.
- Ovality vöxtur í kjarna pinna. Holan getur skekkt meðan á hitameðferð stendur, og OD fylgir því. Þetta er formvilla, ekki beygja, og ekkert magn af stutta leiðréttingu lagar það.

Mæling: Dagsetningarákvörðunin kemur fyrst
Athugun á réttstöðu pinna er aðeins þýðingarmikil miðað við skilgreindan snúningsás. Tvær stuðningsreglur ráða ríkjum:
Milli miðstöðvar
Ef pinninn ber miðgöt sem voru framleidd og slípuð sem vinnslupunktar, mæling á milli miðja endurskapar ásinn sem kvörnin notaði. Þetta er venjulega hreinasta venjan fyrir ákvarðanir um lokasamþykki. Miðgöturnar sjálfar verða að vera hreinar og óskemmdar - rifin miðja framleiðir fantómahlaup sem sendir góða pinna til pressunnar.
Á V-blokkum eða snúningsstuðningi
Fyrir kjarnapinna án miðju, OD sjálft verður viðmiðið. Snúnings V-blokk uppsetning með skífuprófunarvísir eða a fjölpunkta LVDT mælihaus kortahlaup á nokkrum axial stöðvum. Hér er mikilvægi fræðigreinin að aðgreina villutegundir: fyrstu harmóníu (einu sinni í hverri sn) hluti sem heldur fasa sínum eftir lengdinni er beygja; annar harmónískur hluti er sporöskjuleiki, og það verður að lesa á móti munur á hringleika á móti beygju. Með því að ýta á sporöskjulaga pinna til að elta upphlaupsnúmer eyðileggst hlutinn.
Hlaðinn á móti sleppt
Vegna þess að prjónar eru stífir og leiðréttingarnar litlar, þyngdarafl og burðarsveigja eru ekki hverfandi miðað við þolmörkin. Mæliskilyrðið — styður á föstum stöðvum, vísir á skilgreindum flugvélum — verður að frysta í vinnuleiðbeiningunum, og staðfesting eftir pressu verður að endurtaka það nákvæmlega. Almenn rök í mæling á hlaðinni á móti slepptri réttstöðu beita af fullum krafti á þessum mælikvarða.
Réttunarferlisleiðir fyrir pinna
Precision Point Pressing
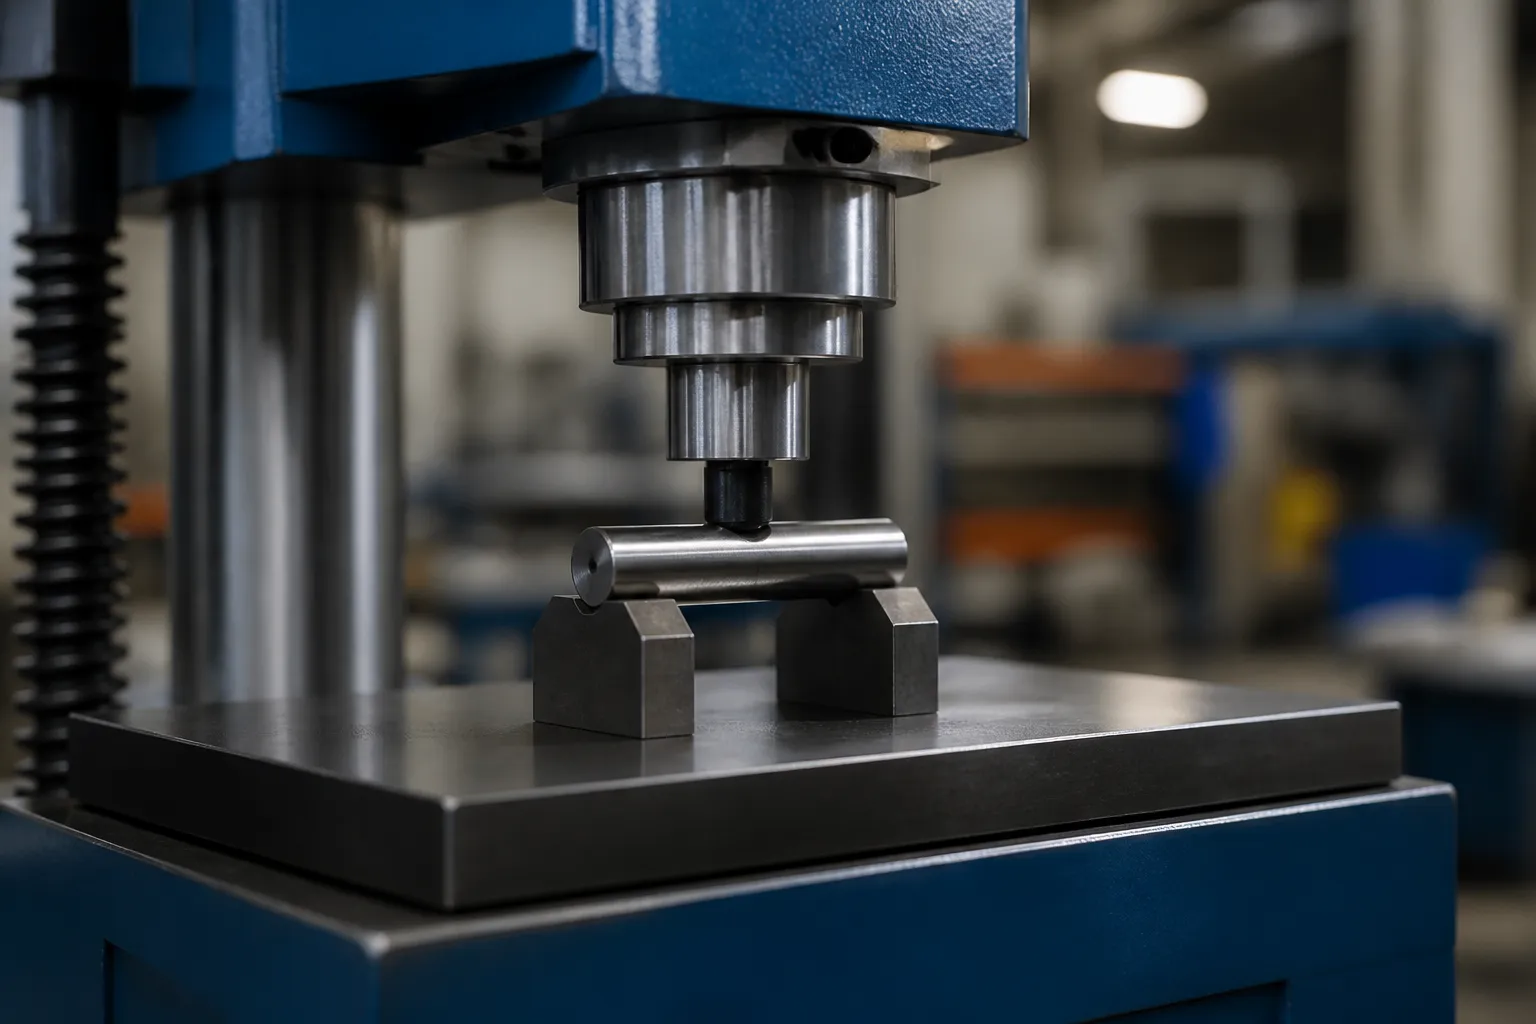
Sjálfgefin leið er a nákvæmni punkt-pressa réttunarferli: pinnan hvílir á tveimur mjóum, hertar stoðir settar nálægt beygjuoddinum, og lítill hrútur beitir stýrðu höggi - takmörkuð tilfærslu, ekki afltakmörkuð - á hápunkti. Þrír eiginleikar greina pinnapressun frá venjulegri skaftpressu:
- Stuðningsbil. Með L/D fyrir neðan um 2.5, stoðirnar sitja þétt saman og staðbundið snertiálag er mikið. Stuðningsinnskot þarf snertingu sem losar eða snertir radíus sem hreinsar OD pinna án þess að brúa hann.
- Upplausn höggs. Leiðréttingarhögg eru mæld í míkrómetrum. Pressan þarf undir-míkrómetra höggupplausn og stífa, bakslagslaus hrútaleiðsögn, vegna þess að hlutfallið aftur á móti höggi í hertu pinna getur farið yfir 10:1 í rangri uppsetningu.
- Uppreisnarbætur. Hertir pinnar springa sterkt til baka; ferlið verður að ofpressa og slaka á til umburðarlyndis, með bótareglum eins og fjallað er um í skaftrétting fjaðraflagsbóta.
Rotary fínrétting
Fyrir hærra bindi, Hægt er að stinga pinna í gegnum lítinn snúnings réttuhaus - hornrúllur sem setja pinnana fyrir plastbeygjur til skiptis í einni umferð. Þessi leið, sömu meginreglu og fjallað er um í pressa á móti valsréttingu, er aðeins hagkvæmt ef rúmfræði pinna er einsleit eftir lengdinni (engir hausar, gróp eða skyndileg einkenni) og ef frávikið er slétt hnattbogi frekar en staðbundin kink. Staðbundnar beygjur lifa af velturéttingu og koma aftur fram við lokaskoðun.
Hvenær á ekki að rétta
Pinna með beittum meðhöndlunarbeygju, sýnileg brinelling, sprungur, eða sporöskjulaga utan teikningarinnar er ruslhluti. Þreytuhlaðnir vélarhlutar fyrirgefa ekki skapandi björgunartilraunir. Skriflegt endurvinnslumörk - hversu margar leiðréttingarlotur pinna getur fengið, og á hvaða ferli stigi — á heima í eftirlitsáætluninni; rökin í NOK flokkunar- og endurvinnslumörk millifærslur beint.
Hvers vegna stutt, Stífir hlutar eru erfiðari en þeir líta út
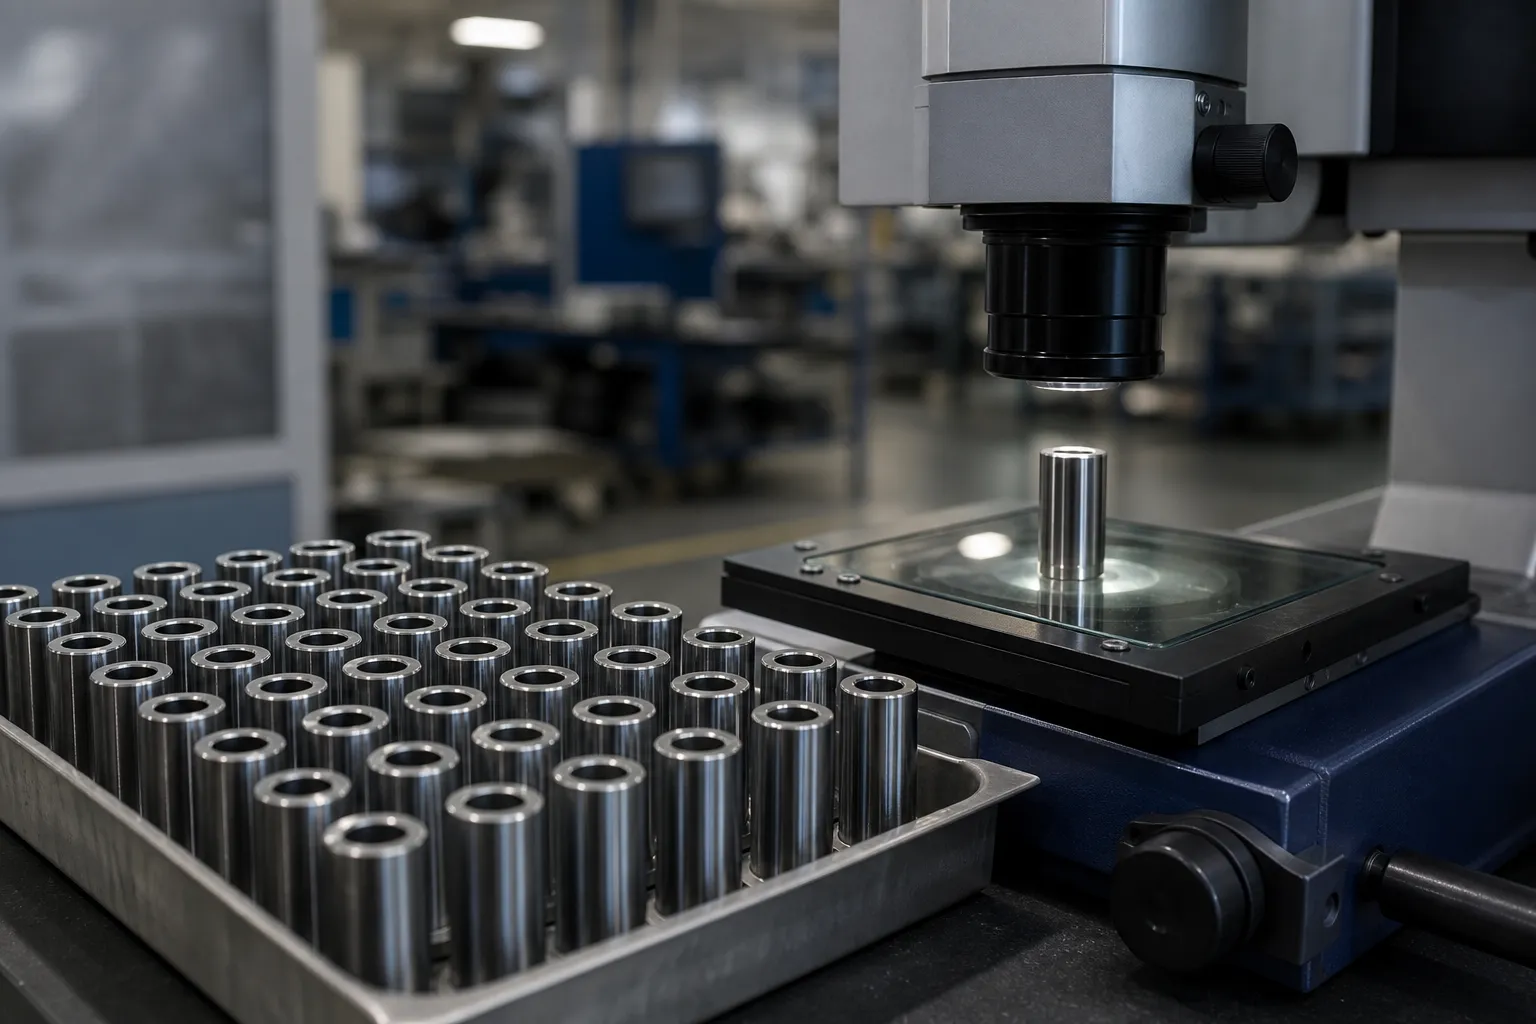
Innsæi segir að stuttur hluti ætti að vera auðvelt að rétta úr. Hið gagnstæða er satt, og ástæðan er sambandið á milli sveigjusviðs, kafla stífni og höggupplausn. Á löngu mjóu skafti, a 0.5 mm boga er leiðrétt með höggi upp á nokkra tíundu úr millimetra, og pressan leysir það þægilega. Á stimplapinni, allur íbúar utan umburðarlyndis mega sitja á milli 0.005 mm og 0.020 mm af boga. Til að leiðrétta það þarf nokkra míkrómetra högg, beitt á hluta þar sem beygjustífleiki á hverja sveigjueiningu er stærðargráðu hærri en mjótt skaft. Þrjár afleiðingar fylgja:
- Vélupplausn verður ferlið. Pressa með 0.01 mm höggupplausn getur ekki stjórnað a 0.003 mm leiðrétting. Ram leiðsögn, hleðslufrumuhljóð, varmavöxtur rammans og olíuþjöppunarhæfni fara allir inn í þolsviðið. Vélarval fyrir pinna byrjar á höggupplausn og rammansstífleika, aldrei úr tonnatali - pinnapressa þarf nánast engan kraft, aðeins öfgafull stjórn.
- Stuðningsskilyrðið ræður ríkjum í vélfræðinni. Með stoðum þétt saman undir stífum hluta, leiðrétting næst jafnmikið með staðbundinni þrýstingsdreifingu og með alþjóðlegri beygju. Að flytja stuðning 2 mm breytir áhrifaríkri uppskrift, þess vegna eru stuðningsstöður hluti af uppskriftarskránni, ekki uppsetningarupplýsingar eftir til rekstraraðila.
- Staðbundin skaðahætta er mikil. Mikil stífleiki og lítil snertisvæði jafngildir mikilli snertispennu. Sérhver steðja og rammainnskot verður að vera í samræmi við hörku og radíus; flatur stálsteðja á hertu pinna OD er brinelling vél.
Frystu ferlisstigið áður en þú skrifar uppskriftina
Leiðréttingaruppskrift gildir aðeins fyrir eitt efnisástand og eitt lagerástand. Pinnaframleiðsla fer yfir nokkur ríki, og hver skilgreinir annan glugga:
| Sviði | Leiðréttingartækifæri | Aðaláhætta |
|---|---|---|
| Mjúkt tómt, áður en það er karburað | Sjaldan þörf; beygja heldur rúmfræði | Uppskrift mun ekki flytja til síðari ríkja |
| Eftir harðnun, áður en malað er | Boga stærsti; leiðrétting endurheimtir dreifingu malastofns | Koma á óvart hlutabréfatap á annarri hliðinni ef boga var gríma af lager |
| Milli gróft og klára mala | Klassískur leiðréttingarpunktur; lager enn til | Slípandi streita bætt við eftir leiðréttingu sveigir pinna aftur |
| Eftir lokamölun | Aðeins örleiðrétting, þétt hringrás-takmörkuð | Yfirborðssönnun á fullunnu burðarfleti; ovality samskipti |
| Við komandi skoðun viðskiptavina | Ágreiningssvæði — endurmælið fyrst samkvæmt samþykktum samningi | Leiðrétting gegn óstaðfestri mælingu |
Eftirlitsáætlunin ætti að nefna leiðréttingarstigið skýrt og banna leiðréttingu á öðrum stigum. Pinna sem er leiðréttur eftir lokaslípun hefur engin hlífðarefni: hvaða pressumerki sem er, einhver vöxtur egglos, sérhver ofleiðréttingarlota er virknigalli á hluta sem er hlaðinn þreytu.
Samþykkisviðmið
Sléttunarferli er samþykkt á sönnunargögnum, ekki á framhjáhlaupsnúmeri einum:
- Straightness eða TIR á teikningu-tilgreindum planum og stuðningsástandi, venjulega í litlum míkrómetrum fyrir jarðpinna.
- Kringlun og þvermál endurskoðað eftir leiðréttingu — pressun má ekki skiptast á beygjuþol fyrir formþol.
- Yfirborðsheilleiki. Engin pressumerki, brinells eða steðjavottalínur á OD-burðarfleti. Samskiptasönnunargögn á virku dagbókarfleti er höfnun, ekki snyrtivörumál.
- Staðfestingarmælingarkerfi. Mælirinn verður í raun að leysa vikmörkin - keyrðu formlega rannsókn eins og lýst er í gage R&R til að rétta línur.
- Vinnslugeta fylgst með tímanum, með endurvinnslutalningum og ruslástæðum skráðum fyrir hverja hitameðferðarlotu.
Algengar bilunarstillingar í verkefnum til að rétta pinna
- Að elta egglos með pressunni. Úthlaupsferlið sýnir villu tvisvar á hvern snúning, rekstraraðilinn ýtir samt, og pinninn endar bæði sporöskjulaga og boginn.
- Misræmi í hörku-ástandi. Slaguppskrift þróuð á mjúkum prjónum er beitt á herta prjóna; springback þrefaldast og ferliglugginn hverfur. Sérhver uppskrift verður að vera bundin við efnislegt ástand.
- Ofleiðréttingarlotur. Með því að ýta fram og til baka á sama toppi vinnur efnið og, á þreytuhluta, er duld bilunarhætta. Takmörkum hringrásar verður að framfylgja af vélstýringu, ekki eftir minni símafyrirtækis.
- Skemmdar upplýsingar. Veltuð eða óhrein miðgöt, eða V-kubbar með innfelldum spónum, búa til fölsk beygjukort og kveikja á leiðréttingu á beinum pinnum.
- Mæling í öðru ástandi en viðskiptavinurinn. Skoðun þín sýnir beint; viðskiptavinurinn mælir á milli hreinna miðja á annarri spönn og sér úthlaup. Samræmdu mælingarreglurnar samningsbundið.
Tengdur lestur: almenna vélavalsrökfræðina í hvernig sjálfvirk skaftrétting virkar, og systurlausnasíðurnar fyrir stimpilstangir og vélarventla. Fyrir hagkvæmnisrannsókn á pinnafjölskyldu, útbúa teikningar, hitameðferðarástandið, núverandi runout gögn frá amk 50 hlutar, og staðfestingarforskriftina sem þú verður að uppfylla eftir leiðréttingu.
Moving from manual piston pin correction toward automation? The selection guide for shaft, tube and profile work og straightening machine cost breakdown are the natural next steps.