
Gírskaft er snúningshluti fyrir aflgjafa sem ber samþættar gírtennur - spor, þyril- eða skáknúningur — ásamt tímaritum, splines, þræðir og axlir á einum ás. Beinleikaforskrift þess er skilgreind á þeim ás: tapparnir og gírhallahólkarnir verða að snúast um sameiginlega línu innan heildarmælis (TIR) takmörk sett af líftíma burðarins, gír möskva gæði og skaft hraða. Að rétta af gírskafti þýðir því að endurheimta snúningsás tannhluts - í grundvallaratriðum annað vandamál en að fletja út tennt stöng, og vandamál með vel þekktar mælingar og leiðréttingaraðferðir.
Lausn til að rétta gírskaft verður að svara fimm spurningum áður en búnaður er valinn:
- Hvað skilgreinir mælingaásinn - dagbækur, miðja eða spline meginþvermál - og endurspeglar könnunin samansett legufyrirkomulag?
- Er frávikið einplans boga, staðbundin beygja á öxl, snúningur, eða samsetning - og hvar er hinn sanni hápunktur?
- Hvað er efnið og hitameðhöndlunarástandið - gegnumhert, karburað og slökkt, innleiðingarhertu blöð - og hvaða leiðréttingarleiðir eru samþykktar fyrir það?
- Er malabirgðir enn til, og er leiðréttingin sem er ætluð til að endurheimta stofndreifingu eða endanlega rúmfræði?
- Hvernig mun gefa út rúmfræði, fullgildi tannhliðar og langtímastöðugleika skal sannreyna?
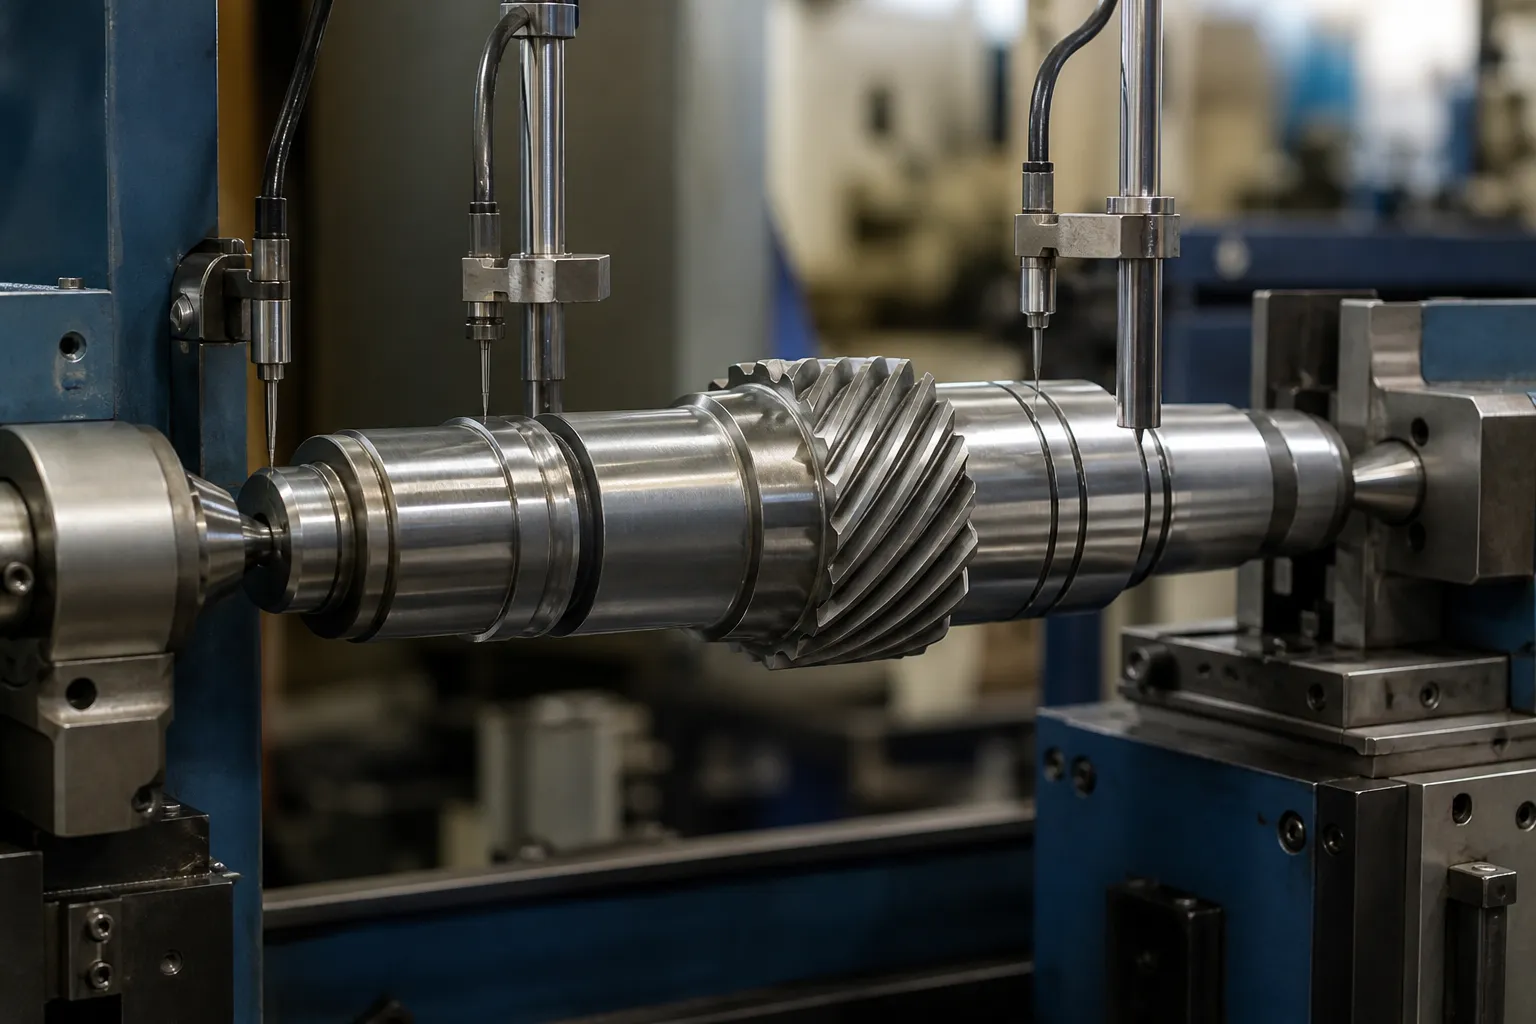
*Verkfræðihugtaksmynd: gírskaft sem er stutt á milli miðstöðva með tönnum á tindunum meðan á leiðréttingarrannsókn stendur. Ekki ljósmynd af viðskiptavinum. Dagsetningarval, kraftstöður og viðtökumörk krefjast teikningarinnar og dæmigerðra sýnishluta.*
Gear Shaft Versus Gear Rack: Tvö ólík vandamál
Þessi síða nær nú þegar rétting á iðnaðarbúnaði, og vinnustykkin tvö eru oft rugluð vegna þess að báðir bera gírtennur. Þeir deila nánast engu verkfræðilegu efni:
| Gírgrind | Gírskaft | |
|---|---|---|
| Virka | Breytir snúningi í línulega hreyfingu; tennt bein bar | Sendir tog á milli snúningsása; tenntur sívalur hluti |
| Réttleiki skilgreining | Flatleiki og réttleiki viðmiðunarflatar í einu plani; pitch-line flatness | Frávik snúningsáss: TIR mæld í kringum ummál á skilgreindum köflum |
| Aðalmæling | Línuleg — réttur, yfirborðsplata, laser lína, lengdarsýnataka | Snúningur — hluta rúllað á milli miðstöðva eða á dagbókum, skífu eða rafrænar rannsaka, beygjumælingarkort |
| Bilun ef bogið er | Binding, ójöfn tanntenging, staðsetningarvilla | Ójafnvægi, titringur, skemmdir á legu og innsigli, misjöfnun gírnets, þreytu |
| Dæmigerð leiðrétting | Pressa í flata planinu; stundum teygju- eða jöfnunarferli fyrir langa rekki | Point-press leiðrétting á kortlagða hápunktinum, sértæk pípa, takmarkaðar hitaaðferðir |
Rekki er leiðrétt í flugvél; gírskaft er leiðrétt um ás. Orðaforði mælinga, innréttingum, vélar og viðurkenningarviðmið eru öll mismunandi, þess vegna er fjallað um þessi tvö efni á aðskildum síðum. Ef vinnustykkið er löng tennt stöng sem tengist snúningshjóli til að færa álag línulega, rekkisíðan á við. Ef það er skaft með gír á sem snýst í legum, lestu áfram.
Líffærafræði og hvaðan röskun kemur
Skráðu eiginleikana sem taka þátt í viðmiðunarkeðjunni og álagskerfinu:
- legudagbækur — aðal virkniás;
- gírhluta: spora- eða þyriltennur, gír andlitsbreidd, tónhæð og rúmfræði rótar;
- splines, lyklabrautir, þræðir, tapers og tengiaðgerðir;
- öxlum, smelluhringur, krossboranir og olíuholur;
- miðstöðvar eða tímabundin ferli viðmiðunarpunkta;
- malaefni eftir hlutum og vinnslustigi.
Gírskaft beygjast af klassískum skaftástæðum, skjalfest í viðgerðarbókum: vélrænni ofhleðsla við meðhöndlun eða samsetningu; ósamhverf vinnsla sem léttir á innra álagi ójafnt; hitameðferð, þar sem slökkt er á karburuðu eða gegnumhertu skafti nær alltaf til sögunnar; og þungar skreppa- eða pressupassingar sem beygja upphaflega beint skaft sem uppsöfnun. Á gírsköftum sérstaklega, hobbing og rakstur skilur eftir sig streitu í kringum tannhlutana, og eftir hitameðhöndlun slípun á einni dagbók getur slakað á streitu og fært annan hluta - leiðréttingarpunkturinn í ferlinu skiptir jafn miklu máli og leiðréttingin sjálf.
Mældu fyrst: The Bend Survey Map

Sú viðgerðar-verkfræðiaðferð að kortleggja beyglaðan skaft áður en hann snertir hann á að fullu við um gírskafta, og framleiðsluvélar gera það sjálfvirkt:
- Styðjið skaftið á milli miðja eða á færslubókum þess og sannreynið að stuðningarnir sjálfir lesi núllúthlaup - stuðningsvilla skemmir allt kortið.
- Merktu við snúningsviðmiðun; skrá TIR á jöfnum ásstöðvum, breytast í sveigju (helmingur TIR) og klukkuhorn við hverja.
- Lestu kortið: einn ríkjandi hápunktur með stöðugu horni gefur til kynna einfaldan boga; breytilegt horn eftir lengdinni gefur til kynna margar beygjur eða snúning; erfiðasta málið er sameinað beygja og snúa.
- Veiddu sanna hápunktinn á milli stöðva - hámarkið liggur þar sem þróunin segir, ekki endilega þar sem rannsakandi sat.
- Endurtaktu kortið eftir hverja leiðréttingarlotu og í lokin sem skoðunarskrá.
Tvær gírsértækar gildrur sitja inni í þessu þrepi. Fyrst, datum val: á þrepaðri skafti er rétta viðmiðunarkeðjan venjulega færslurnar, ekki miðjurnar - skaft getur lesið beint á miðjuna og beygt á tímaritum, og legunum er sama um miðstöðvarnar. Farið er ítarlega yfir valreglurnar í val á mælipunkti fyrir þrepaða stokka. Í öðru lagi, tönn flankvilla á móti beygju: halla strokka hlaup mæld yfir pinna eða á gírskotara verður að vera aðskilið frá skaftás hlaupi, eða villu í tannframleiðslu er „meðhöndluð“ með því að beygja skaftið. Farið er yfir almenna greiningarrökfræði til að aðgreina formvillu frá beygju kringlun á móti beygju í snúningsmælingu.
Leiðréttingarleiðir
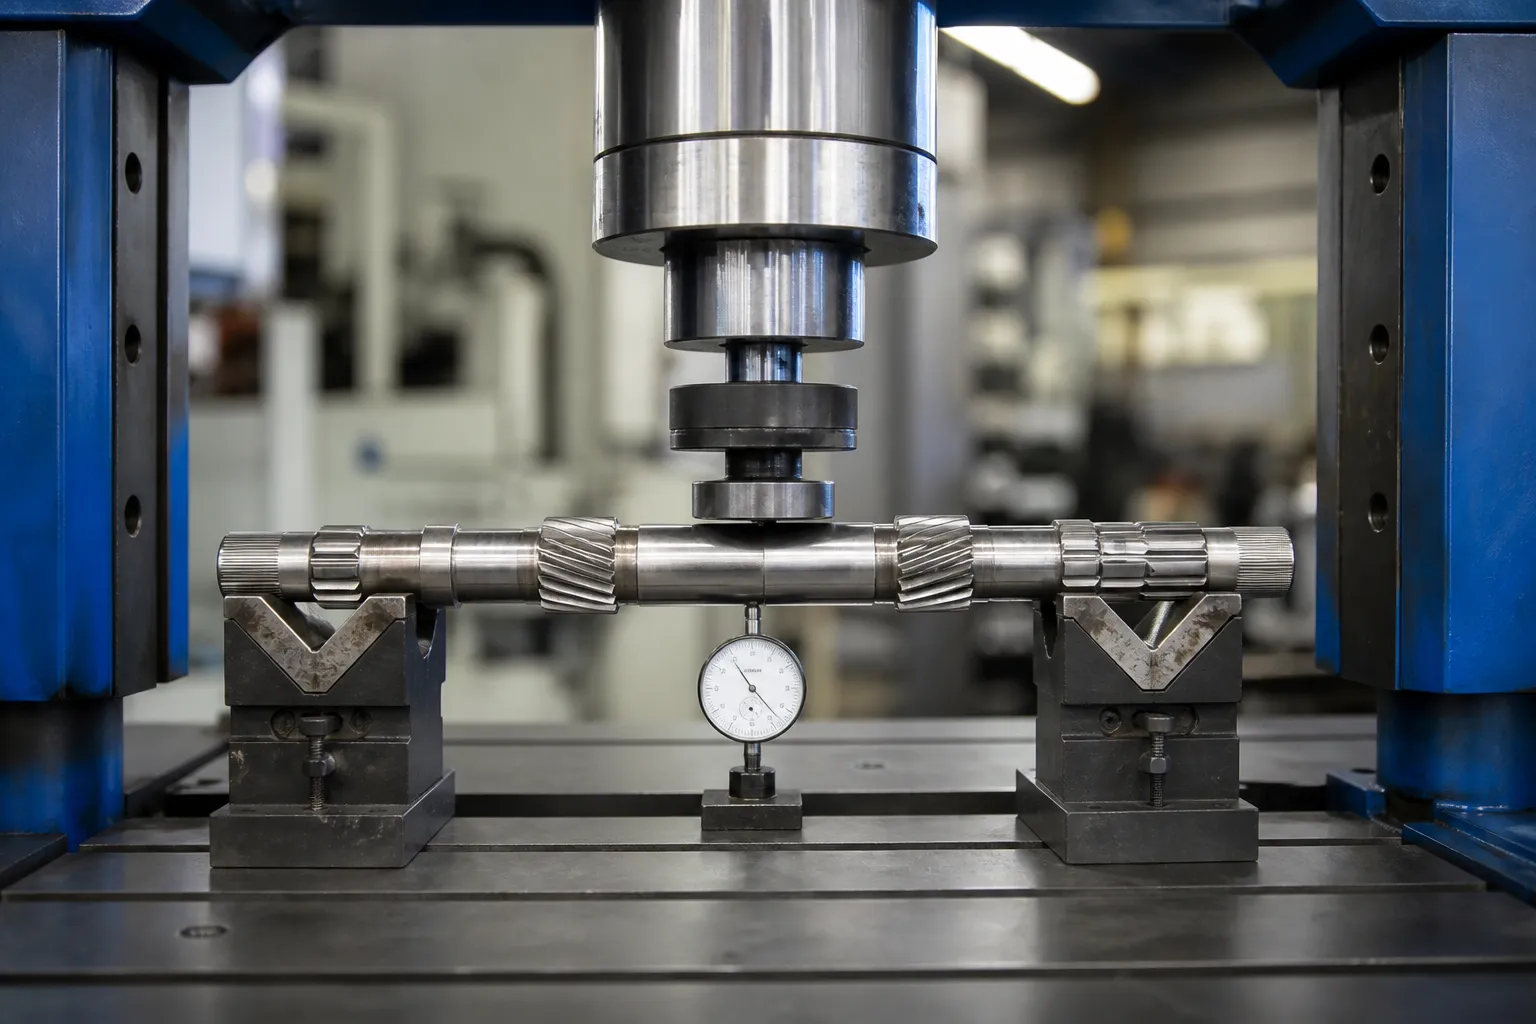
Vélræn punktpressa — Aðalleiðin
Með kortið í höndunum, skaftið er stillt með hápunktinum upp, studd nálægt beygjunni, og hlaðinn með bólstraðri hrút á meðan rannsakandi fylgist með beygju í beinni. Vinnið í litlum höggum og sættu þig við springback: markmiðið er sem fæstar leiðréttingar á umburðarlyndi, vegna þess að hver plasthringrás bætir við afgangsálagi. Á framleiðslu vélum þessi lykkja — kort, ýttu á, endurkorta — keyrir sjálfkrafa með endurgjaldsuppbót sem lærð er á hvern hluta fjölskyldu. Handverksfærni hluti handvirkrar sléttunar á skafti verður stjórnandi breytu; eðlisfræðin breytist ekki.
Peening - þar sem ekki er hægt að ýta
Stýrð skot eða nálarfíning á íhvolfu hliðinni þjappar yfirborðstrefjum saman og stækkar þær örlítið, draga ásinn í átt að beinum. Á gírsköftum er pússing fínklippta tólið: það leiðréttir litlar leifar eftir pressun, og það virkar á stöðum sem hrútur getur ekki hlaðið - við hliðina á öxlum, nálægt tenntum hlutum - án þess að hætta sé á að tennur verði klemmdar. Það er hægt í hverri leiðréttingu og sjaldan aðalleiðin.
Bletthiti - Takmarkaður á hertum gírsköftum
Bletthitun á litlu svæði til að skapa staðbundið togálag við kælingu er lögmæt leiðréttingaraðferð á lágu- og meðalkolefnisskaft í óhertu ástandi. Á uppkoluðu, í gegnum hert eða innleiðsluhert gírskaft það er mjög takmarkað eða bannað: hitaáhrifasvæðið getur mýkt eða endurhert staðbundið efni, búa til harða bletti og örsprungur nákvæmlega þar sem tönn- og dagbókarþreytulífinu er varið, og skildu eftir upphækkaða högg sem verður að fjarlægja áður en yfirborðið rennur í legu eða innsigli. Þar sem hitaaðferðir eru yfirleitt til skoðunar, þær tilheyra málmfræðingi viðurkenndu viðgerðarferli, ekki í framleiðsluleiðréttingarlotu. Efnisreglur eru útfærðar í rétting eftir hitameðferð.
Hvað innifelur aldrei að þrýsta á gírskaft
Álag er beitt á tjald- eða skafthluti á milli stuðnings - aldrei á tannhjólatönn. Með því að þrýsta á tannhlutann er hætta á aflögun tanna sem engin réttaaðgerð getur afturkallað, og rúllurétting af þeirri gerð sem notuð er á sléttum skaftum er ekki beitt yfir tennur. Spline hlutar fylgja eigin reglum, þakið í okkar réttunarlausn fyrir spline skaft; skaftafjölskyldurnar mældu og leiðréttu inni í gírkössum – inntak, úttaks- og milliskafta með samþykkisrógík þeirra með mörgum tímaritum – eru meðhöndluð sérstaklega í Lausn til að rétta gírkassaskaft.
Samþykkisviðmið

Skaftviðgerðaæfingar gefa nothæfa grunnlínu: um 0.001 í hvern feta lengd (0.083 mm/m) fyrir almennan snúningsbúnað, herða að 0.0005 inn (0.013 mm) samtals hvenær sem er fyrir háhraða fjölþrepa vélar. Fyrir gírskafta ræður teikningin, og þolflokkurinn fylgir umsókninni: lághraða, Lítið umburðarlyndi gírskaft ber breiðari glugga en háan snúning, snúningshjól með nálægri úthreinsun. Samþykktarröðin ætti að vera:
- lokakönnunarkort á öllum stöðvum, innan tilgreinds TIR;
- gæðaprófanir á gír - snerting tanna, hlaup yfir pinna, helix alignment — óbreytt með leiðréttingunni;
- sprungugreining sem hæfir efnisástandinu eftir alla leiðréttingu;
- sannprófun eftir endanlega mölun eða frágang, ekki aðeins eftir réttingu;
- stöðugleikastaðfestingu þar sem umsóknin er mikilvæg: mæla aftur eftir kyrrstöðu eða hitalotu ef vinnsluglugginn hefur ekki þegar sannað stöðugleika.
Síðasti punkturinn er heiðarlegur veikleiki allrar skaftréttingar: leiðrétting sem leggur bara nýja streitu á móti gömlu beygjunni getur lesið beint í dag og rekið í þjónustu. Þess vegna er takmarkað á fjölda leiðréttinga, hvers vegna kortið er endurtekið eftir frágang, og hvers vegna fjöldi högga til umburðarlyndis er í sjálfu sér merki um vinnslugæða - meginreglur sem beitt er um línuna í sjálfvirk skaftrétting.
Algengar gildrur
- Kortlagning á rangt viðmið. Miðstöðvar sem ekki lengur tákna leguásinn framleiða kort sem ekki er hægt að leiðrétta í starfandi skaft.
- Að ýta á stöð í stað hápunktsins. Mesta sveigjan er venjulega á milli rannsakastöðva; finndu það áður en þú hleður.
- Hleðsla tennur eða hertar splines. Ramkraftur tilheyrir látlausum skafthlutum; tennur afmyndast varanlega og ósýnilega eftir TIR kortinu.
- Að elta snúning með einsplans pressum. Samsett beygja-og-snúning þarf skipulagða röð, ekki endurtekning á sama höggi.
- Treysti eingöngu lestrinum eftir prentun. Afgangsstreita dreifist aftur; losunarávísunin tilheyrir eftir lokaslípun, og vallarniðurstaðan þar á eftir.
Aðskilja beygju frá snúningi áður en þú skuldbindur þig til röð
Könnunarkortið ákveður ekki aðeins hvort leiðrétta eigi heldur í hvaða röð. Þrjár greiningarmerki ná yfir flesta gírskafta:
- Einföld boga: sveigjustærðir hækka og lækka eftir lengdinni með stöðugu klukkuhorni. Ein ýting á kortlagða hápunktinum, afturhlaup lært, gert — auðveldasta málið og sú handvirka æfing ræður vel við.
- Tveggja plana eða S-beygju: klukkuhornið snýst eftir lengdinni. Tvær leiðréttingar eru fyrirhugaðar í röð, hver staðfest á fersku korti; að leiðrétta stærri beygjuna fyrst einfaldar venjulega þá seinni.
- Beygðu með snúningi: hyrndir eiginleikar — splines, lyklabrautir, gírfasi miðað við tappar — gefur til kynna snúningsfærslu ofan á boga. Þrýsting ein sér meðhöndlar beygjuna og skilur eftir snúninginn; snúningsleiðrétting er önnur aðgerð með sína eigin staðfestingu, og að láta eins og annað framleiðir stokka sem standast TIR og mistakast í fasa.
Sjálfvirkar vélar gera fyrstu tvö tilfellin venjubundin: stjórnandi passar við mældar stöðvar, reiknar pressustöðu, yfirhögg og stuðningsbil, og lokar lykkjunni innan tveggja eða þriggja lota. Snúningsmálið er áfram það sem skilur alvarlega ferliskilgreiningu frá pressu með hugbúnaði, og það er einmitt málið að upphafsspurningarnar fimm eru hannaðar til að ná snemma - áður en skaftið hefur tæmt leiðréttingarfjármagn sitt á höggum sem miða að röngum ham.
Hvað alvarleg fyrirspurn inniheldur
A gírskaft rétta vél eða klefi er tilgreint frá: teikninguna með viðmiðunarkerfi og TIR takmörkum eftir kafla; efni og hitameðferðarástand á leiðréttingarpunkti; gírgögn — mát, helix horn, hörku - þannig að útilokanir á hleðslu eru skýrar; núverandi skekkjudreifingu á mælistöðinni; sýnishorn hluta yfir frávikssviðið; kröfur um hringrásartíma og rekjanleika; og stefnu um endurvinnslutakmarkanir. Með þeim inntakum er stuðnings- og rannsakaáætlunin, press force class og springback-námsstefna fylgja beint, og hægt er að sannreyna stöðina gegn hlutum frekar en loforðum.
Hvert verkefni til að rétta gírskaft lendir á endanum í sömu tveimur spurningunum – the valleiðbeiningar fyrir skaft, slöngu- og sniðvinnu og sundurliðun kostnaðar á réttavél svara þeim áður en birgjafundur þinn gerir það.