
Stýrishnúi er ekki skaft. Það er þrívíddar byggingarhluti - steypu sveigjanlegt járn, steypt ál eða smíðað stál — en virkni þess fer eftir hlutfallslegri rúmfræði nokkurra viðmóta sem deila aldrei einum snúningsás: hola nöflagsins og nöfflata, stýrisarmurinn með spennustangarstönginni, stöngin eða kingpin tengi, bremsuklossana og kúlusamskeyti eða öxulop. Að rétta úr hnúi þýðir því aldrei að „gera einn ás beint“. Það þýðir að endurheimta sett af skilgreindum horn- og staðsetningartengslum milli eiginleika.
Nothæf lausn til að rétta stýrishnúa verður að svara fimm spurningum áður en einhver vél eða festing er tilgreind:
- Er hnúinn framleiðsluhluti með vinnslulager eftir, hitameðhöndlaður hluti í vinnslu, eða þegar lokið hluti með skemmdasögu?
- Hvaða eiginleikamengi skilgreinir viðmiðunarkeðjuna - hubhol, hub andlit, kingpin eða strut tengi - og í hvaða röð?
- Er hvert frávik alþjóðleg röskun á líkamanum, hornhalli eins viðmóts, beygður stýrisarmur, eða bjögun sem tilheyrir stærðarferli frekar en réttingu?
- Hvaða leiðréttingarleið er samþykkt fyrir efnis- og hitameðferðarástand: benda á að ýta á, armleiðrétting, stýrð stærð, eða rusl?
- Hvernig mun gefa út rúmfræði, sprunguheilleika og stöðugleika eftir vinnslu skal sannreyna áður en hluturinn er losaður?
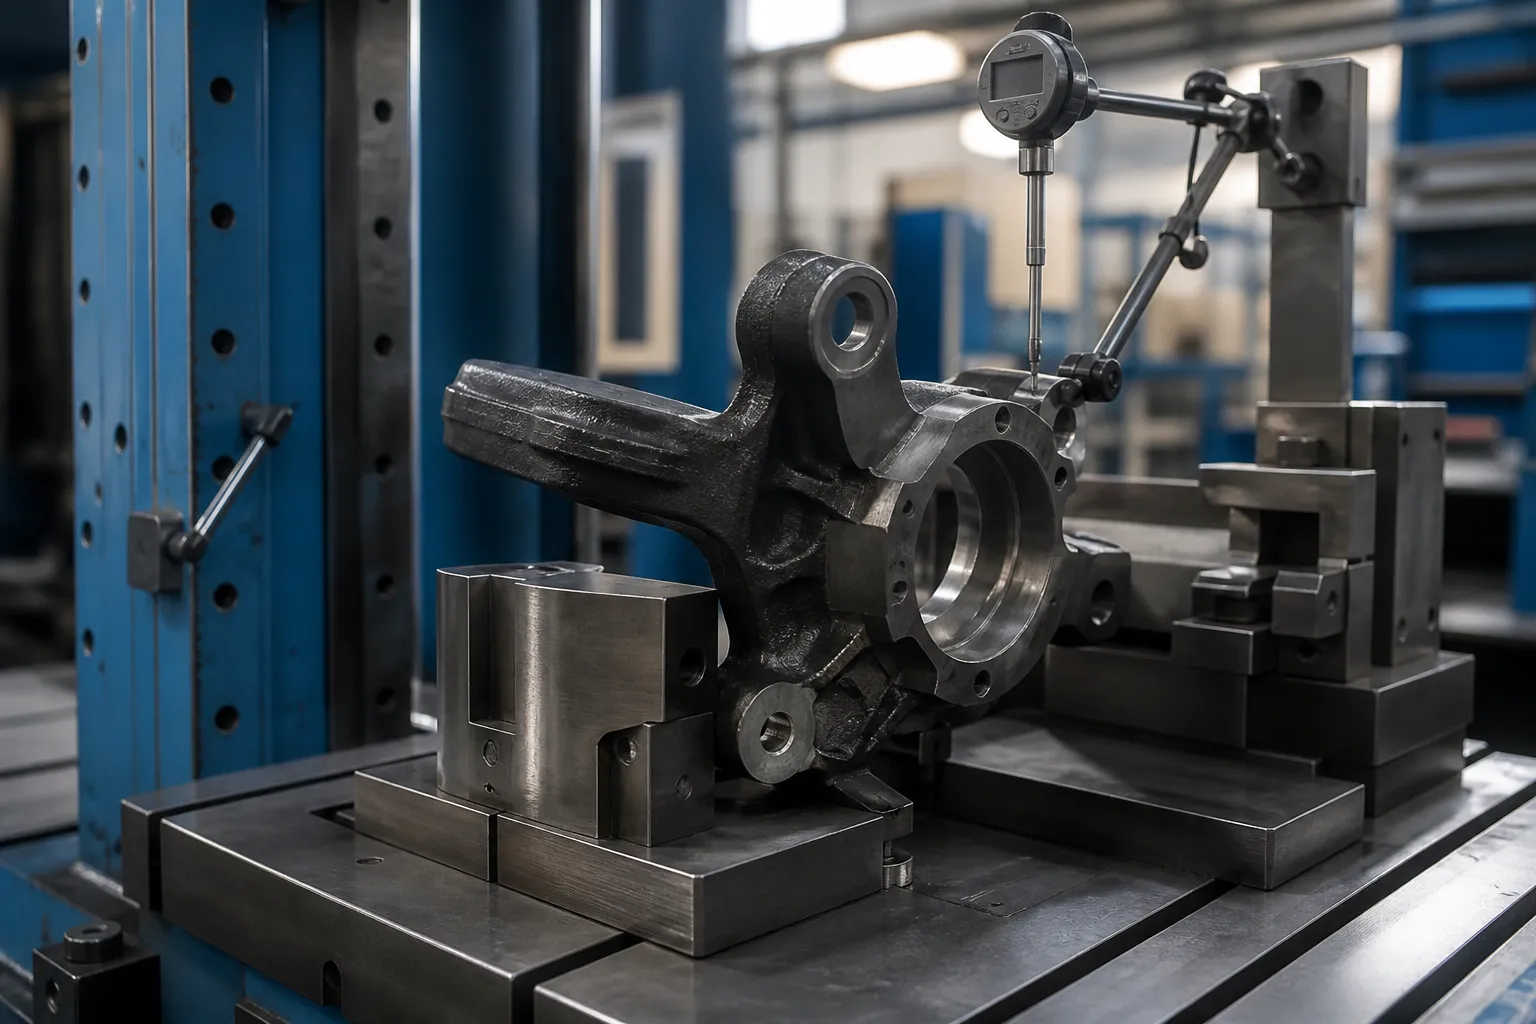
*Verkfræðihugtaksmynd: stýrishnúi sem haldið er í hlutasértækri festingu með rannsakanda sem fylgist með yfirborði miðstöðvarinnar meðan á leiðréttingarrannsókn stendur. Það er ekki ljósmynd viðskiptavinar. Þvinga stöður, val á viðmiðunarpunkti og viðtökumörk krefjast teikningarinnar og dæmigerðra sýnishornshluta.*
Tvö mismunandi vandamál leynast á bak við eitt lykilorð
DataForSEO niðurstöður fyrir steering knuckle straightening eru einkennist af árekstra-viðgerð og áhugamanna vettvangi: Reddit þræðir þar sem spurt er hvort bíll „keyri beint“ eftir hnúavinnu, Bob Is The Oil Guy rökræður um að beygja beygðan hnúa, og Facebook hópviðgerðarbeiðnir. Eina efnislega tæknisíðan er FenderBender grein um greiningu á beygðum hnúum út frá jöfnunargögnum með SAI, camber og meðfylgjandi horntöflur - og niðurstaða hennar fyrir árekstra verslana er bitlaus: steyptir hnúar „er ekki hægt að gera við og ætti að skipta þeim út ef þeir eru skemmdir.
Sú kenning er rétt miðað við samhengi sitt - hrunhlaðinn öryggishluti með óþekktum innri skemmdum - og skiptir ekki máli fyrir annað samhengi: framleiðslu- og endurframleiðsluumhverfi þar sem röskun er mæld, endurtekinn ferli artifact. Þessum tveimur heimum má ekki blanda saman í eitt lausnartilboð:
| Hnúa ástand | Hvaðan röskun kemur | Verkfræðistaða |
|---|---|---|
| Árekstursskemmdur hnúi á viðgerðri bifreið | Ofhleðsla áhrifa, óþekkt sprungusaga | Skipti, ekki réttur — hluturinn er skjalfestur öryggisíhluti |
| Sveigjanlegt járn eða svikinn hnúi í framleiðslu, fyrir eða á milli vinnsluaðgerða | Steypa eða móta streitulosun, vinnsla afgangsálags, hitameðferð | Mælanleg brenglunarleiðrétting undir staðfestum ferliglugga |
| Hnúi úr steyptu áli (týpa af stöng) eftir vinnslu eða hitaöldrun | Álag á streitu vegna öldrunar, slökkva röskun | Takmörkuð kuldaleiðrétting; áhættumat á hverja málmblöndu og skapgerð |
| Endurframleiddur hnúakjarni | Þjónustuklæðnaður, fyrra hrun, lega bilun hita | Fullt skoðunarhlið: sprungur, hörku og vídd fyrir einhverja leiðréttingu |
Þessi síða fjallar um aðra röðina og nágranna hennar: mæld aflögunarstýring á hnúum inni í framleiðslu- eða endurframleiðsluferli. Ekkert hér breytir hrunbeygðum hnúi aftur í öryggisviðurkenndan hluta. Fyrir aðliggjandi undirvagnsíhluti sem eru reglulega leiðréttar í framleiðslu, sjá okkar yfirlit yfir réttingu undirvagnskerfis og umfjöllun um 3D rétting á giga-steyptum burðarhlutum.
Skilgreindu dagsetningarkeðjuna á undan öllu öðru
Sérhver hagnýtur eiginleiki hnúans verður að vera skráður og bundinn í viðmiðunarramma á teikningunni:
- Naflagshola — viðmiðunarpunktur aðalás A;
- miðpunktur - efri slétt viðmið B, stjórna bremsu-rotor runout;
- rúmfræði stýrisarms — staðsetning og hæð bindistanga, stjórna tengihornum og tá;
- kingpin borar (solid öxulhnúar) eða strut gaffal, klemmboltarauf og efra uppsetningarhlið (MacPherson hnúar);
- neðra kúlusamskeyti op eða þrýstimót;
- bremsuklossafestingar og hliðarflatar;
- Upplýsingar um ABS-skynjara og flans;
- aðferð við vinnslu - staðsetning púða og klemmupunkta sem notaðir eru við vinnslu.
Nafholan festir venjulega grindina vegna þess að hjólið og snúningurinn snúast á henni. FenderBender greiningarrökfræðin — sem ályktar um beygðan hnúa frá halla stýrisás, camber og meðfylgjandi hornfrávik - er skuggi samsetts ökutækis með sömu rúmfræði: hnúi þar sem ás hubbarsins hefur hallað miðað við stuð- eða kúluliðaskilin kemur fram sem innifalin hornvilla sem engin jöfnunarstilling getur tekið við. Í framleiðslu er sama frávik mælt beint á hlutanum í stað þess að vera á bílnum.
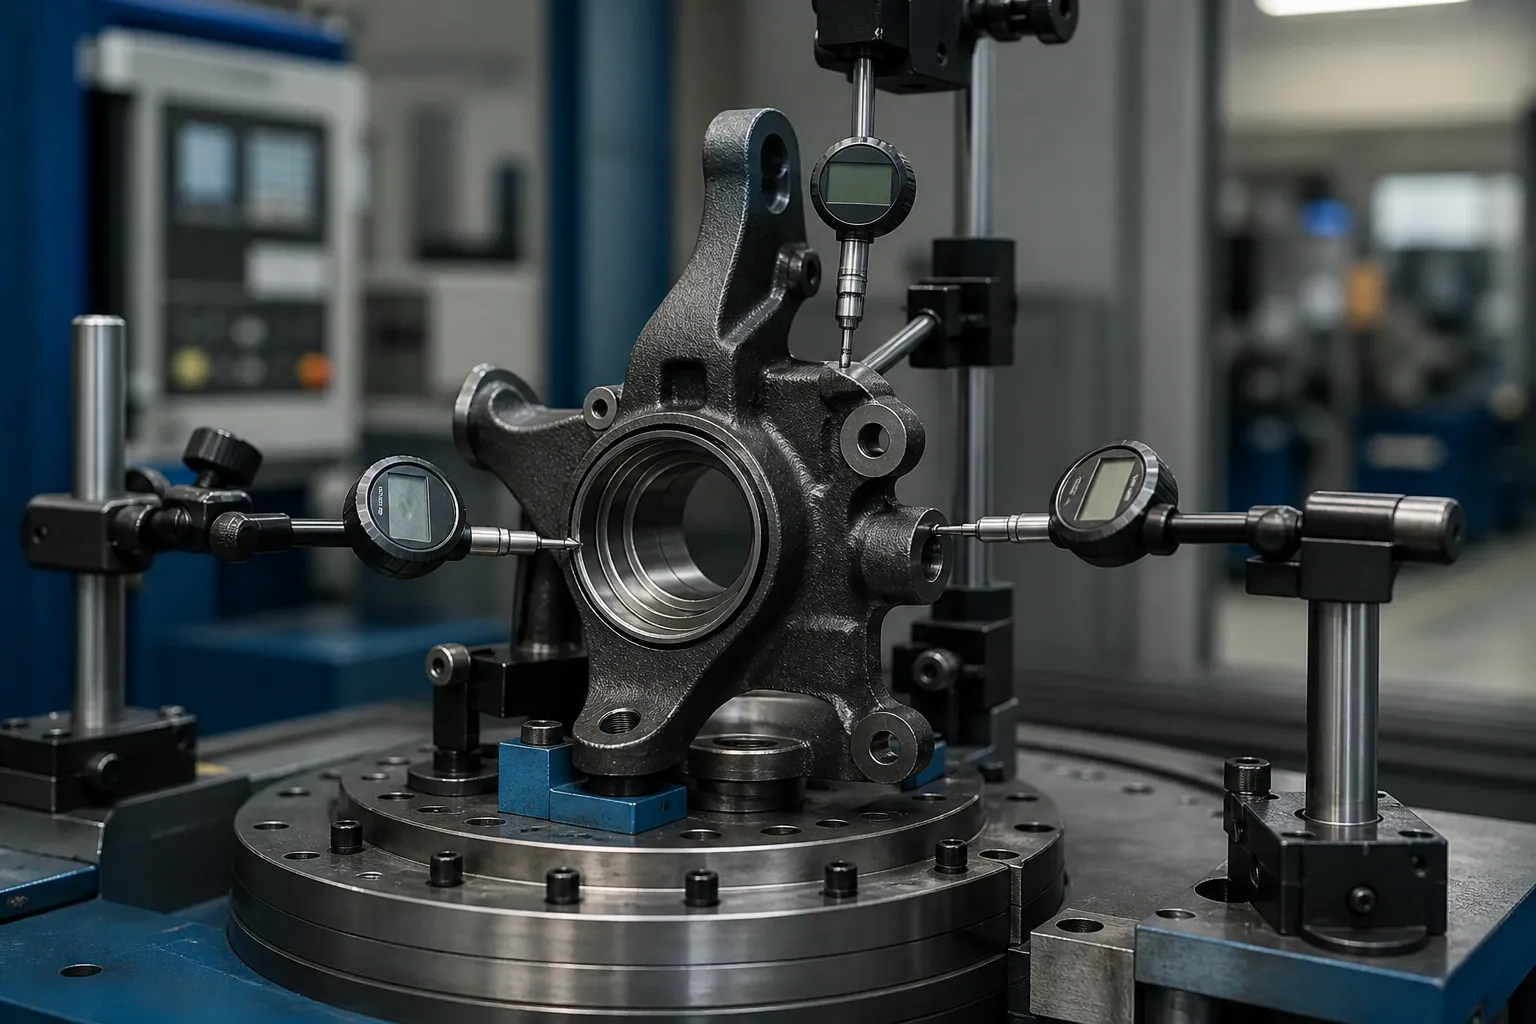
Þekkja aflögunarmynstrið sérstaklega
Að meðhöndla „beygðan hnúa“ sem eitt ástand veldur rangum leiðréttingum. Í reynd ráða fjögur mynstur, hvert með mismunandi hagnýtum afleiðingum og mismunandi leiðréttingarleið:
| Mynstur | Undirskrift | Virknileg afleiðing |
|---|---|---|
| Halli andlits hubbar miðað við borás | Andlitshlaup á hubhliðinni með boruninni stýrt | Bremsa-rotor runout, þykktarbreytingar, bremsuþrjótur |
| Hornfrávik hubbarsins við fjöðrunarskilin | SAÍ / innifalinn horn tegund skekkju mæld á milli datum eiginleika | Camber sem ekki er hægt að stilla út; slit á dekkjum |
| Beygja eða snúa stýrisarm | Jafnstangabossinn færður til eða snúinn miðað við armrót | Tá og Ackerman villur; þreyta handleggs undir álagi |
| Bjögun á borun eða röskun á bol | Hringleiki eða staðsetningarvilla við þrýstibúnað | Vandamál með legufestingu og bolta upp hylki; tilheyrir stærð, ekki beygja sig |
Fyrstu tveir eru ósvikin réttunarvandamál í rúmfræði líkamans. Þriðja er staðbundin armleiðrétting með eigin stuðnings- og álagsáætlun. Fjórða ætti að beina í stærðar- eða kvörðunaraðgerð - með því að ýta á hring á meðan "réttað er" er hætta á að hylja passunarvandamál sem kemur aftur eftir samsetningu. Sama aðskilnaðarrökfræði á við um tengda stýrislínuhluta eins og sjálfvirkt réttunarferli fyrir stýrisgrind og leiðrétting á langri kúlu.
Mælingaráætlun: Samanburður, Þá Absolute
Árekstursgreining mælist tiltölulega við gagnstæða hliðarhlutann eða jöfnunartöflu vegna þess að engin teiknigögn eru til í búðinni. Framleiðslumælingar ættu ekki að erfa þá málamiðlun. Rétt röð er:
- Stýrðu hlutanum á hubholinu (eða borun vinnslupunktsins) í snúningsbúnaði.
- Rannsakaðu hnafsflötinn fyrir andlitshlaup og stýrishandleggspúðann og bindistangarboginn fyrir staðsetningu og hæð.
- Fangaðu kingpin eða strut datum eiginleika - boranir á dorn, eða stuðgafflinum á eftirlíkingu á hliðarflötum.
- Berðu saman við gullsýni eða CMM-meistaragildi, ekki á móti hinni hliðinni.
- Skráðu fráviksstærð og stefnu fyrir hvern eiginleika áður en reynt er að leiðrétta.
Fyrir lítið magn eftirvinnu, granítplata með hæðarmæli og CMM skýrslu fyrir hverja fjölskyldu gæti verið nóg. Fyrir framleiðslumagn, festingin verður að stöð á snúningsvísitöluvél: fjölpunkta rafeindanemar, servópressuhaus, og stjórnandi sem geymir frávikskort hvers hluta áður en ákvörðun er tekin um leiðréttingu. Forleiðréttingarkort er ekki skrifræði - án þess er engin leið til að greina alþjóðlega líkamsskekkju frá staðbundinni armvillu, og rangur eiginleiki verður hlaðinn.
Leiðréttingarleiðir og takmörk þeirra

Sveigjanlegir hnúar úr járni og sviknum stáli
Þessi efni þola stýrða kalda punktpressun þegar leiðréttingarglugginn er staðfestur. Fermingaráætlunin skiptir meira máli en pressugetan: styður undir stífu yfirbyggingu, álagi sem beitt er á eða nálægt eiginleikanum sem verið er að leiðrétta, stutt högg með bakslag mæld eftir hvert högg. Leiðréttingar eru endurteknar - stutt, gefa út, endurmæla — vegna þess að steypur losa streitu ójafnt, og leiðrétting á handleggnum getur fært miðstöð andlitslesturs. Endurtaktu allt rannsakakortið eftir hverja lotu, ekki bara einn eiginleiki sem var hlaðinn.
Hnúar úr steyptum áli
Steyptir álhnúar í T6/T7-gerð hafa litla sveigjanleika og áunnið orðspor fyrir að sprunga við stjórnlausa kuldabeygju. Leiðréttingar, þar sem samþykkt er yfirleitt, eru smáhorn, lághraða, og staðfest fyrir hverja málmblöndu og skapgerð á fórnarsýnum, oft fylgt eftir með stöðugleikameðferð. Mörg hnúaforrit úr áli setja einfaldlega strangari vinnslustýringu andstreymis og ruslaflögun í staðinn - sú ákvörðun tilheyrir málmfræðingnum, ekki til vélasölunnar.
Hvaða lið að ýta á getur ekki lagað
Stýrisarmar sem tóku beygjuofhleðslu eru þreytu- og ábyrgðarspurning, ekki rúmfræðispurning. Leiðrétting á árekshlaðnum örmum á fullbúnum öryggishlutum ætti að vera út af borðinu, jafnvel þegar rúmfræðin lesi beint á eftir - sama skiptikenningin og árekstrariðnaðurinn beitir. Réttun vinnur sér stað á röskun af völdum vinnslu þar sem álagsferillinn er þekktur og leiðréttingarglugginn er staðfestur.
Samþykktarhlið

Losað réttaferli fyrir hnúa ætti að halda fjórum hliðum, í röð:
- Forhlið: sprungugreining (segulmagnaðir ögn eða samsvarandi fyrir járnhluta) fyrir leiðréttingu — að rétta yfir sprungu sem fyrir er eyðileggur sönnunargögn og hlutann.
- Geometry hlið: fullt datum-eiginleikakort innan teikningamarka - hub face runout, horn frá holu til fjöðrunar, armstaða — mæld eftir leiðréttingu og eftir hvers kyns álags- eða stöðugleikaskref.
- Stöðugleikahlið: endurmæling eftir næstu vinnslu eða upphitun; leiðrétting sem slakar á bakinu var streitu yfirbygging, ekki leiðrétting.
- Rekjanleikahlið: frávikskort hvers hluta, leiðréttingarfjölda og lokaaflestur geymdar á móti raðnúmeri þess, with a defined rework limit beyond which the part is scrapped rather than pressed again.
Defining that rework limit honestly — and the NOK sorting rules around it — is what separates a straightening line from a press in a corner. Yfirlit okkar yfir NOK flokkunar- og endurvinnslumörk í sléttunarlínu covers the decision structure.
Algengar gildrur
- Wrong datum order. Correcting to the hub face while the bore is the functional axis produces a part that passes one check and fails assembly.
- One-feature re-measurement. Checking only the corrected feature hides cross-coupled shifts elsewhere on the body.
- Over-pressing castings. Chasing the last fraction of a millimetre with heavy strokes trades visible geometry for invisible microcracks.
- Skip the stability re-check. Bjögun sem kemur aftur eftir næstu vinnslu er hið klassíska tákn um ólétta afgangsálag, og það birtist hjá viðskiptavininum, ekki í klefanum þínum.
- Ekkert sprunguhlið fyrir leiðréttingu. Sprunga sem fyrir er verður sviðsbilun með leiðréttingarslag þinn sem skjalfest orsök.
Frystu ferlisstigið áður en þú leiðréttir
Hvenær leiðréttingin á sér stað í leiðinni er jafn afgerandi og hvernig það er gert. Hnúi sem mældur er strax eftir steypu eða smíða ber birgðabreytingu og afgangsspennu sem slakar að hluta til við vinnslu; leiðrétting á endanlegri rúmfræði á því stigi þýðir að leiðrétta líkama sem er að fara að breytast. Hagnýtu gluggarnir eru:
- Eftir grófa vinnslu, áður en hálfklárað er: hagnýtir viðmiðunareiginleikar eru til og birgðir eru eftir - venjulega besti glugginn, vegna þess að leiðréttingin styður mala og leiðinlegt frekar en að berjast við þá.
- Eftir hitameðhöndlun eða örvunarherðingu á hólfinu: röskun er í hámarki og viðurkennd leiðrétting endurheimtir hluta sem annars væru eytt, en efnisástandið takmarkar gluggann.
- Eftir að hafa lokið vinnslu: leiðrétting er takmörkuð við lítil hornfrávik; öll áhætta af stöðugleikahliðinu á við og endurgreiðslan verður að réttlæta það.
Sviðið ákveður líka hvað „beint“ þýðir. Áður en klára leiðinlegt, hubholið er ekki enn endanlegt og viðmiðið verður að koma frá vinnslumiðunum; eftir að klára leiðinlegt, leiðin sjálf verður heiðarleg tilvísun. Leiðréttingarforskrift sem nefnir ekki vinnslupunktinn er forskrift sem tvær deildir munu túlka á mismunandi hátt - sem er hvernig hlutar leiðréttast rétt á röngu stigi og mistekst samt við samsetningu.
Hvað alvarleg fyrirspurn inniheldur
Til að vitna í hnúaréttingarstöð á ábyrgan hátt, birgir þarfnast: teikninguna með viðmiðunarkerfi og vikmörkum; efni og hitameðferðarástand á leiðréttingarpunkti; hvar brenglunin er mæld í dag og með hvaða niðurstöðudreifingu; sýnishorn hlutar þekja gott, mörk og NOK skilyrði; tilskilinn hringrásartíma; og endurvinnslu- og úrgangsreglurnar sem verksmiðjan mun samþykkja. Með þeim innsendum er innréttinghugmyndin, rannsaka áætlun og pressu arkitektúr fylgja beint - án þeirra, hvaða vélartillaga sem er er ágiskun um hvaða eiginleiki skilgreinir í raun „beint“ af þinni hálfu.
Still weighing options for steering knuckle straightening? The machine selection guide for shafts, rör og snið og price breakdown for straightening machines are written for exactly this stage of the decision.