
पिस्टन पिन - जिसे कलाई पिन या गुड्जन पिन भी कहा जाता है - छोटा है, क्लोज-टॉलरेंस बेलनाकार पिन जो पिस्टन को कनेक्टिंग रॉड के छोटे सिरे से जोड़ता है. यह प्रत्यागामी इंजन में सबसे अधिक भार वाले भागों में से एक है: भार प्रत्येक क्रांति को उलट देता है, बाहरी व्यास रॉड बुशिंग के अंदर एक असर जर्नल के रूप में कार्य करता है, और बोर पूर्ण-फ्लोटिंग डिज़ाइनों के लिए चलने वाली सतह के रूप में कार्य करता है. क्या पिन ठोस है, एक सेंटरलाइन छेद के साथ कोरयुक्त, या स्नेहन के लिए प्रत्येक सिरे पर ड्रिल किया गया, इसकी ज्यामिति को व्यास के लिए माइक्रोमीटर-स्तर की सहनशीलता के अंदर रहना चाहिए, गोलाई और सीधापन.
क्योंकि पिन छोटी और कड़ी होती है, इसे सीधा करना पाशविक बल का मामला नहीं है. ये तो बहुत छोटी सी बात है, बिल्कुल सही बिंदुओं पर बहुत नियंत्रित प्लास्टिक सुधार लागू किए गए, एक माप सेटअप के साथ जो वास्तविक अक्ष मोड़ को गोलाई त्रुटि और व्यास भिन्नता से अलग कर सकता है. किसी भी मशीन को चुनने से पहले पिस्टन पिन स्ट्रेटनिंग सॉल्यूशन को पांच सवालों के जवाब देने होंगे:
- क्या पिन ठोस है, केंद्र-कोर्ड या अंत-ड्रिल किया हुआ, और लंबाई-से-व्यास अनुपात क्या है?
- प्रक्रिया के किस चरण में विचलन प्रकट होता है - पीसने के बाद, गर्मी उपचार के बाद, या संभालने के बाद?
- क्या मापा गया रेडियल रनआउट एक वास्तविक केंद्र रेखा मोड़ है, या गोलाई और व्यास की त्रुटि को मोड़ के रूप में गलत पढ़ा जा रहा है?
- सामग्री और कठोरता की स्थिति के लिए कौन सा सुधार मार्ग स्वीकृत है - सटीक बिंदु दबाव, रोटरी फाइन-स्ट्रेटनिंग, या स्क्रैप?
- ज्योमेट्री कैसे जारी होगी, सतह की अखंडता और थकान-महत्वपूर्ण स्वीकृति मानदंड को सुधार के बाद सत्यापित किया जाना चाहिए?
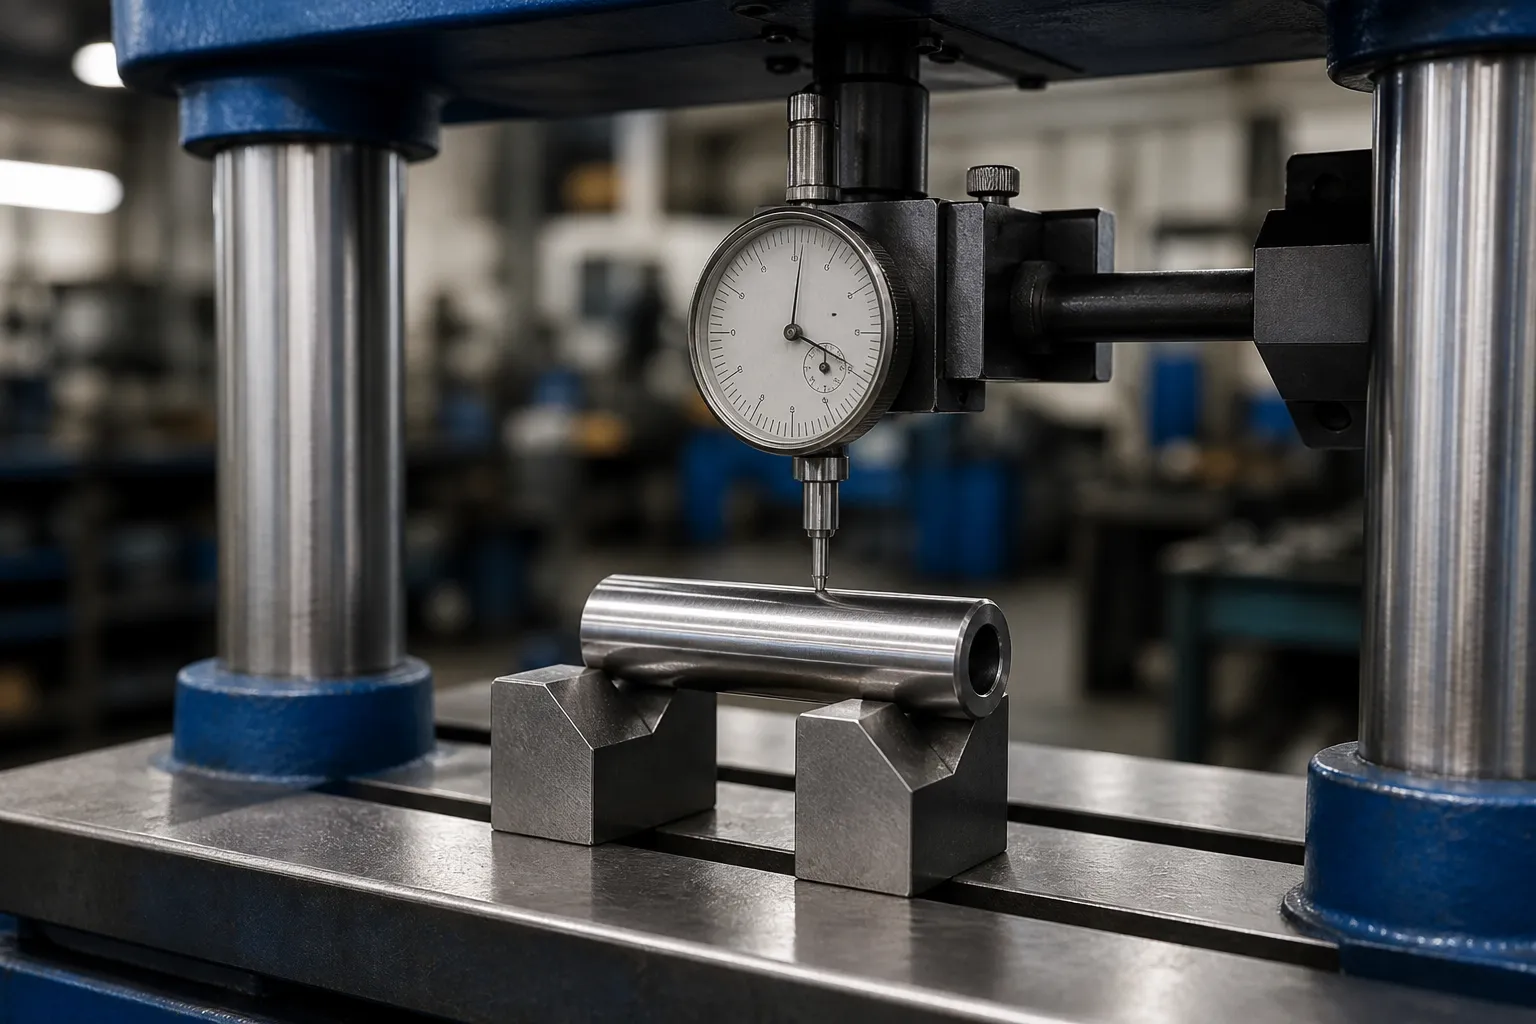
*इंजीनियरिंग अवधारणा चित्रण: एक कठोर पिस्टन पिन को नियंत्रित सुधार अध्ययन के लिए समर्थित और मापा जाता है. यह ग्राहक-साइट की तस्वीर नहीं है. वास्तविक संपर्क क्षेत्र, बल सीमा और मशीन वास्तुकला के लिए चित्र और प्रतिनिधि नमूना परीक्षण की आवश्यकता होती है।*
पिस्टन पिन पिस्टन रॉड नहीं है
पिस्टन पिन स्ट्रेटनिंग के लिए खोज परिणाम ऑटोमोटिव मंचों पर हावी हैं - शौक़ीन लोग पूछ रहे हैं कि फंसे हुए पिन को कैसे मुक्त किया जाए या क्या कड़ी कलाई पिन को पुनर्निर्माण के बाद पुन: उपयोग किया जा सकता है. उस मरम्मत-दुकान की बातचीत का उत्पादन समस्या से लगभग कोई लेना-देना नहीं है: एक पिन निर्माता जो प्रतिदिन हजारों पिन पीसता है, उसे ताप उपचार और अंतिम पीसने के बीच नियंत्रित सुधार चरण की आवश्यकता होती है. दोनों उद्देश्यों को कभी भी एक मशीन विनिर्देश साझा नहीं करना चाहिए.
यह भी उतना ही महत्वपूर्ण है कि पिन के साथ भ्रमित न हों पिस्टन रॉड (लंबे हाइड्रोलिक-सिलेंडर घटक को एक अलग समाधान पृष्ठ में शामिल किया गया है) या के साथ कनेक्टिंग छड़ (एक जाली आई-बीम भाग, कोई सटीक सिलेंडर नहीं). पिस्टन पिन अपनी बाधाओं के साथ अपना स्वयं का वर्कपीस परिवार है:
| workpiece | विशिष्ट ज्यामिति | चरित्र को सीधा करना |
|---|---|---|
| पिस्टन पिन (यह पृष्ठ) | छोटा सिलेंडर, एल/डी ≈ 1.3-2.5, कठोर, अक्सर कोरड | बहुत सख्त; छोटे मोड़ मान, उच्च सुधार बल, अंडाकारता जोखिम |
| पिस्टन रॉड (हाइड्रोलिक) | धागेदार सिरों वाली लंबी पतली छड़ | कम एल/डी कठोरता; लंबी अवधि में बहु-बिंदु सुधार |
| कनेक्टिंग छड़ | दो बोरों के साथ जाली आई-प्रोफाइल | 3-डी बोर-टू-बोर संरेखण, कोई केंद्रीय समस्या नहीं |
| इंजन वाल्व | सिर सहित लंबा तना | सिर के चेहरे के सापेक्ष तने का सीधा होना; समान सूक्ष्म-सुधार तर्क |
पिस्टन पिन कैसे ख़राब होते हैं
उत्पादन पिन आमतौर पर केस-हार्डनिंग स्टील से घुमाए जाते हैं या ठंडे तरीके से खींचे जाते हैं, कार्बोराइज्ड और कठोर, फिर जमीन. विचलन पूर्वानुमेय बिंदुओं पर प्रवेश करता है:
- ताप उपचार विकृति. कार्बराइजिंग और शमन रिलीज तनाव को असमान रूप से बदल देता है. एक कोरयुक्त पिन पतली दीवार की ओर झुक सकती है. यह सबसे आम और सबसे सुधार योग्य विचलन स्रोत है - देखें गर्मी उपचार के बाद सीधा करना.
- पीसने से प्रेरित तनाव. ओडी पर भारी या एक तरफा स्टॉक हटाने से अवशिष्ट तनाव असंतुलित हो जाता है, और ग्राइंडर से निकलने के बाद पिन झुक जाती है.
- हैंडलिंग और क्लैम्पिंग क्षति. पिन छोटे हैं, अपने आकार के हिसाब से कठोर और भारी. बिन किनारे पर एक बूंद एक तेज स्थानीय किंक को उस पिन में डाल सकती है जो अंतिम निरीक्षण में सीधा था - यह क्षति वर्ग आमतौर पर एक स्क्रैप निर्णय होता है, सीधा फैसला नहीं.
- कोरेड पिनों में अंडाकारता वृद्धि. ताप उपचार के दौरान बोर विकृत हो सकता है, और OD इसका अनुसरण करता है. यह एक फॉर्म त्रुटि है, कोई मोड़ नहीं, और कोई भी प्रेस सुधार इसे ठीक नहीं करता.

माप: डेटम निर्णय सबसे पहले आता है
एक पिन सीधापन जांच केवल एक परिभाषित रोटेशन अक्ष के विरुद्ध सार्थक है. दो समर्थन सम्मेलन हावी हैं:
केन्द्रों के बीच
यदि पिन केंद्र छिद्रों को वहन करता है जो प्रक्रिया डेटाम के रूप में उत्पादित और ग्राउंड किए गए थे, केंद्रों के बीच मापने से ग्राइंडर द्वारा उपयोग की जाने वाली धुरी पुन: उत्पन्न होती है. यह आमतौर पर अंतिम-स्वीकृति निर्णयों के लिए सबसे स्वच्छ सम्मेलन है. केंद्र के छेद स्वयं साफ और क्षतिग्रस्त नहीं होने चाहिए - एक नुकीला केंद्र प्रेत रनआउट उत्पन्न करता है जो प्रेस को अच्छे पिन भेजता है.
वी-ब्लॉक या रोटेटिंग सपोर्ट पर
बिना केंद्र वाले कोरेड पिन के लिए, OD स्वयं ही डेटाम बन जाता है. डायल टेस्ट इंडिकेटर या ए के साथ घूमने वाला वी-ब्लॉक सेटअप बहु-बिंदु LVDT मापने वाला सिर कई अक्षीय स्टेशनों पर मानचित्र समाप्त हो गए. यहां महत्वपूर्ण अनुशासन त्रुटि प्रकारों को अलग करना है: एक प्रथम-हार्मोनिक (एक बार-प्रति-रेव) घटक जो अपने चरण को लंबाई के साथ रखता है वह एक मोड़ है; दूसरा-हार्मोनिक घटक अंडाकारता है, और इसे इसके विपरीत पढ़ा जाना चाहिए गोलाई बनाम मोड़ का भेद. रनआउट नंबर का पीछा करने के लिए अंडाकार पिन को दबाने से वह हिस्सा नष्ट हो जाता है.
लोड किया गया बनाम जारी किया गया
क्योंकि पिन कठोर हैं और सुधार छोटे हैं, गुरुत्वाकर्षण और समर्थन विक्षेपण सहनशीलता के सापेक्ष नगण्य नहीं हैं. मापने की स्थिति - निश्चित स्टेशनों पर समर्थन करती है, परिभाषित विमानों पर संकेतक - कार्य अनुदेश में जमे हुए होना चाहिए, और प्रेस-पोस्ट सत्यापन को इसे बिल्कुल दोहराया जाना चाहिए. में सामान्य तर्क लोडेड बनाम रिलीज़ सीधापन माप इस पैमाने पर पूरी ताकत से आवेदन करें.
पिनों के लिए प्रक्रिया मार्गों को सीधा करना
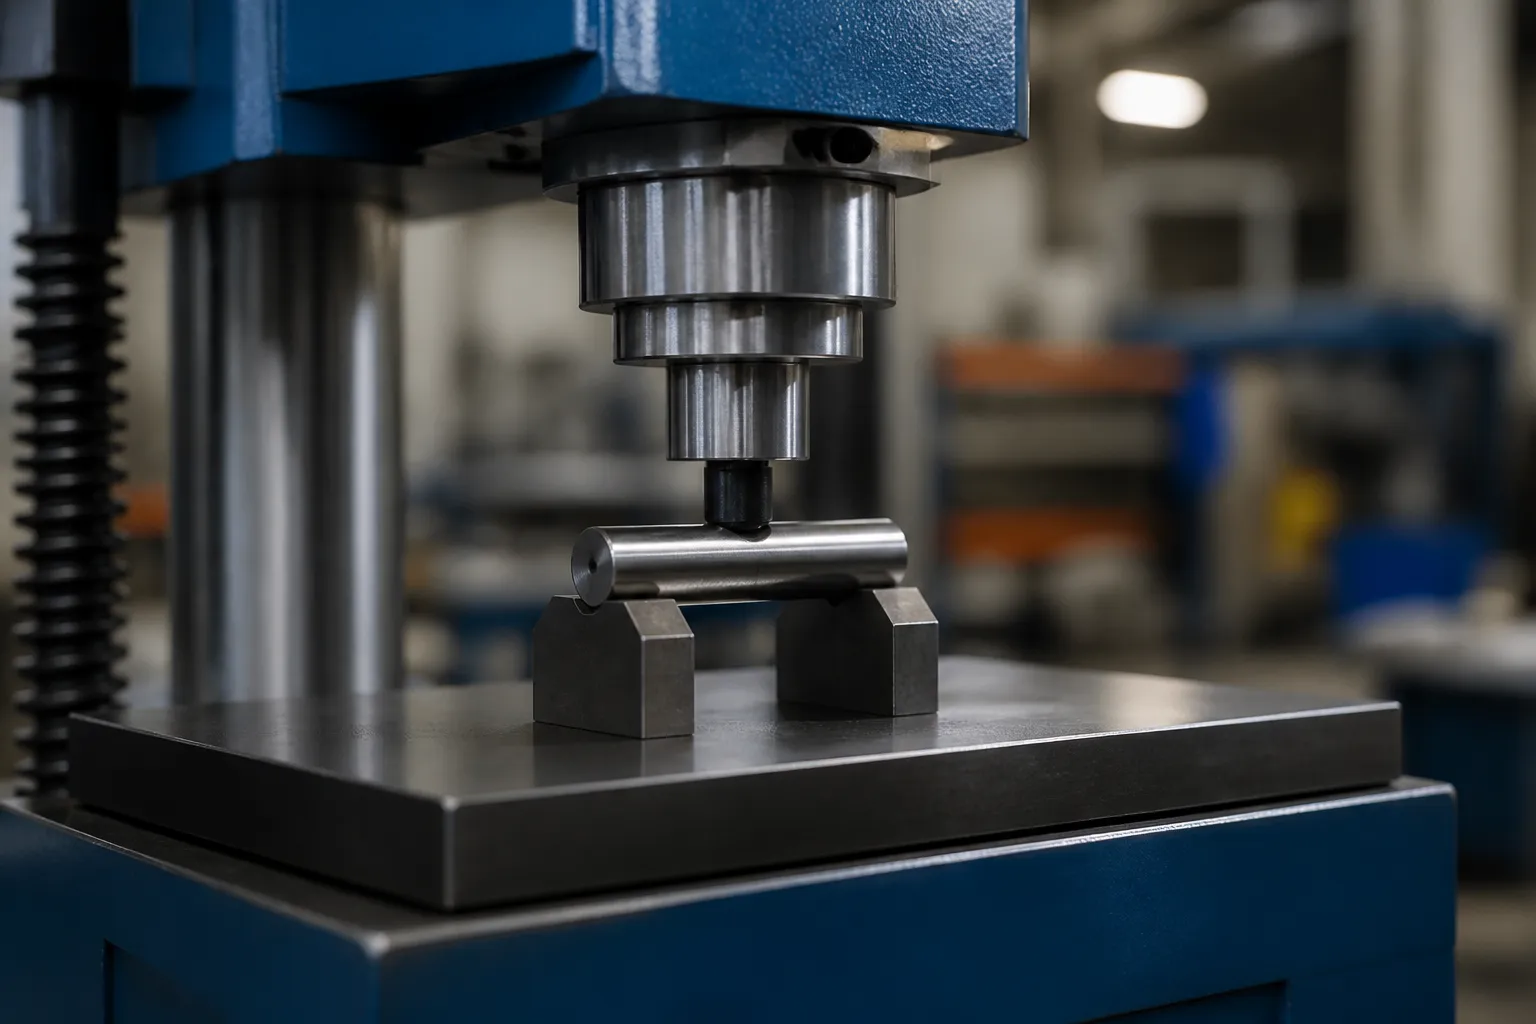
परिशुद्धता बिंदु दबाव
डिफ़ॉल्ट मार्ग एक है सटीक बिंदु-प्रेस सीधा करने की प्रक्रिया: पिन दो संकीर्ण पर टिकी हुई है, कठोर समर्थन को मोड़ के शीर्ष के करीब रखा गया है, और एक छोटा मेढ़ा एक नियंत्रित स्ट्रोक लगाता है - विस्थापन-सीमित, बल-सीमित नहीं - उच्च बिंदु पर. तीन विशेषताएं पिन प्रेसिंग को सामान्य शाफ्ट प्रेसिंग से अलग करती हैं:
- रिक्ति का समर्थन करें. नीचे एल/डी के साथ 2.5, समर्थन एक साथ पास-पास बैठते हैं और स्थानीय संपर्क तनाव अधिक होता है. समर्थन आवेषण के लिए एक उभरे हुए या त्रिज्या वाले संपर्क की आवश्यकता होती है जो पिन ओडी को ब्रिनेलिंग के बिना साफ़ करता है.
- स्ट्रोक संकल्प. सुधारात्मक स्ट्रोक को माइक्रोमीटर में मापा जाता है. प्रेस को सब-माइक्रोमीटर स्ट्रोक रिज़ॉल्यूशन और स्टिफ़ की आवश्यकता होती है, बैकलैश-मुक्त रैम मार्गदर्शन, क्योंकि कठोर पिन में स्प्रिंगबैक-टू-स्ट्रोक अनुपात इससे अधिक हो सकता है 10:1 ग़लत सेटअप में.
- स्प्रिंगबैक मुआवज़ा. कठोर पिनें मजबूती से वापस उछलती हैं; प्रक्रिया को अधिक दबाव देना चाहिए और सहनशीलता में ढील देनी चाहिए, मुआवजे के नियमों के अनुसार शाफ्ट स्ट्रेटनिंग स्प्रिंगबैक मुआवजा.
रोटरी फाइन-स्ट्रेटनिंग
अधिक मात्रा के लिए, पिनों को एक छोटे रोटरी स्ट्रेटनिंग हेड के माध्यम से डाला जा सकता है - कोणीय रोल जो पिन को एक बार में बारी-बारी से प्लास्टिक के मोड़ के अधीन करते हैं. यह मार्ग, में इसी सिद्धांत पर चर्चा की गई है प्रेस बनाम रोलर स्ट्रेटनिंग, यह तभी किफायती है जब पिन ज्यामिति इसकी लंबाई के साथ एक समान हो (कोई सिर नहीं, खांचे या अचानक विशेषताएं) और यदि विचलन स्थानीय किंक के बजाय एक सहज वैश्विक धनुष है. स्थानीय किंक रोल स्ट्रेटनिंग से बचे रहते हैं और अंतिम निरीक्षण में फिर से दिखाई देते हैं.
कब सीधा नहीं करना है
तेज़ हैंडलिंग किंक वाला एक पिन, दृश्यमान ब्रिनलिंग, दरारें, या ड्राइंग के बाहर अंडाकारता एक स्क्रैप हिस्सा है. थकान से भरे इंजन के पुर्जे रचनात्मक बचाव प्रयासों को माफ नहीं करते हैं. एक लिखित पुनर्कार्य सीमा - एक पिन को कितने सुधार चक्र प्राप्त हो सकते हैं, और किस प्रक्रिया चरण में - नियंत्रण योजना में शामिल है; में तर्क NOK छँटाई और पुनः कार्य सीमाएँ सीधे स्थानान्तरण करता है.
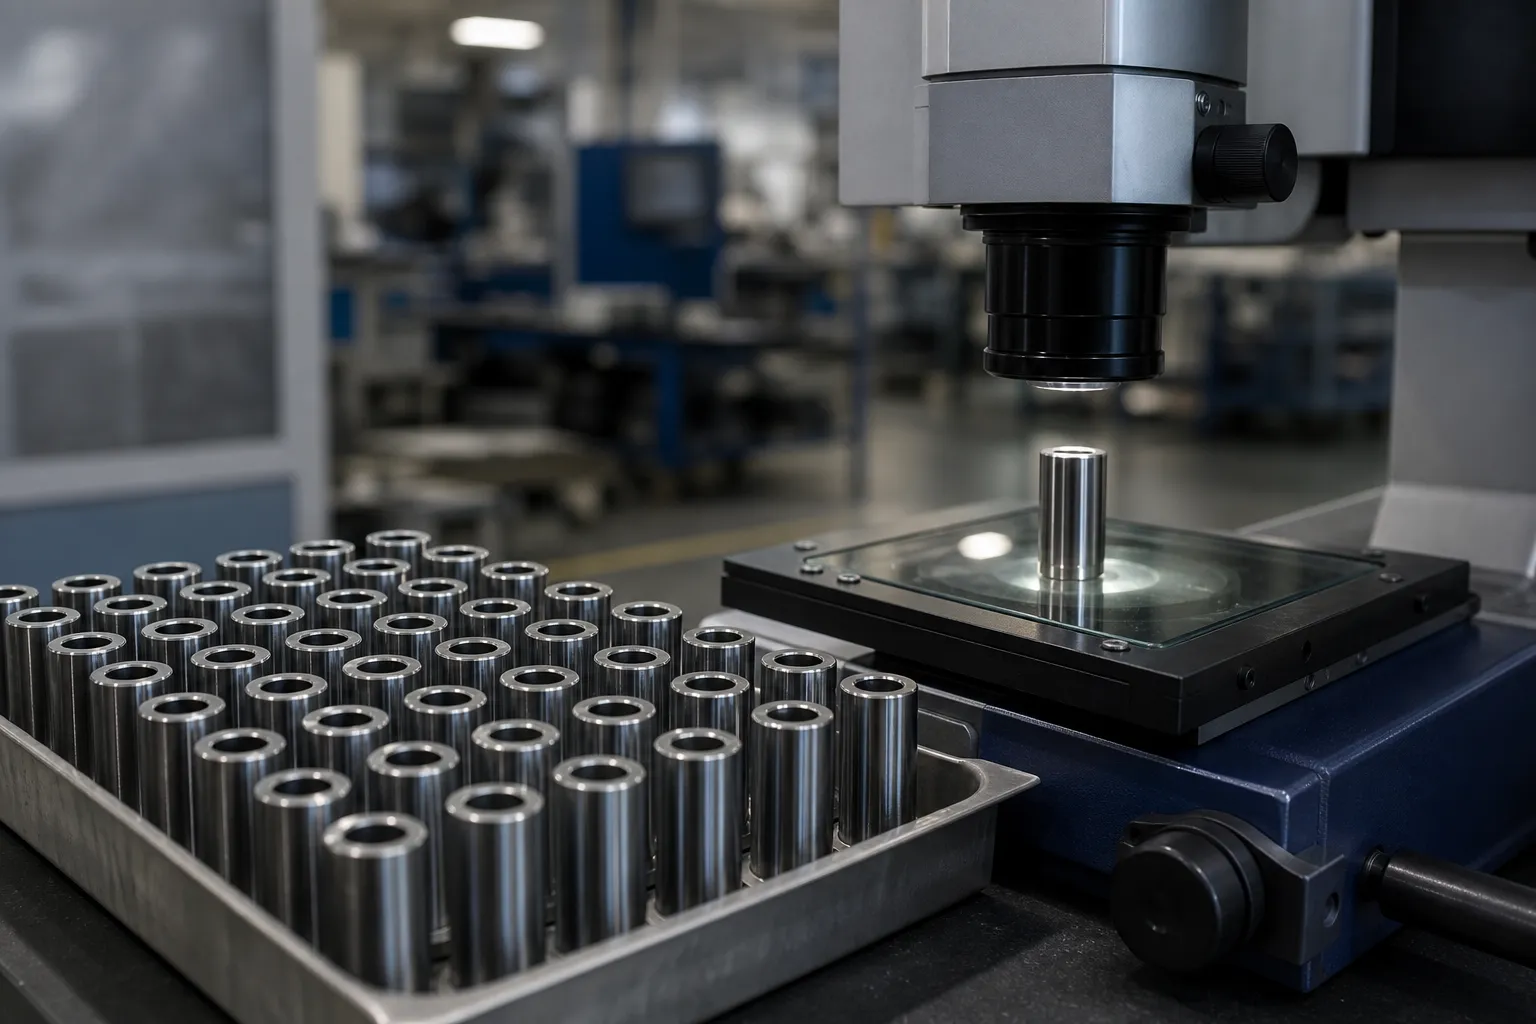
छोटा क्यों, कठोर हिस्से जितने दिखते हैं उससे कहीं अधिक कठोर होते हैं
अंतर्ज्ञान कहता है कि एक छोटे हिस्से को सीधा करना आसान होना चाहिए. सामने है सच, और इसका कारण मोड़ आयाम के बीच संबंध है, अनुभाग कठोरता और स्ट्रोक संकल्प. एक लंबे पतले शाफ्ट पर, ए 0.5 मिमी धनुष को एक मिलीमीटर के कुछ दसवें हिस्से के स्ट्रोक के साथ ठीक किया जाता है, और प्रेस उसे आराम से हल कर देता है. पिस्टन पिन पर, पूरी सहनशीलता से बाहर की आबादी बीच में बैठ सकती है 0.005 मिमी और 0.020 धनुष का मिमी. इसे ठीक करने के लिए कुछ माइक्रोमीटर के स्ट्रोक की आवश्यकता होती है, ऐसे अनुभाग पर लागू किया जाता है जिसकी प्रति इकाई विक्षेपण झुकने की कठोरता एक पतले शाफ्ट की तुलना में अधिक परिमाण का क्रम है. तीन परिणाम आते हैं:
- मशीन समाधान प्रक्रिया बन जाता है. एक प्रेस के साथ 0.01 मिमी स्ट्रोक रिज़ॉल्यूशन एक को नियंत्रित नहीं कर सकता 0.003 मिमी सुधार. राम मार्गदर्शन, लोड-सेल शोर, फ्रेम की तापीय वृद्धि और तेल संपीडनशीलता सभी सहनशीलता बैंड में प्रवेश करते हैं. पिन के लिए मशीन का चयन स्ट्रोक रिज़ॉल्यूशन और फ्रेम कठोरता से शुरू होता है, टनभार से कभी नहीं - एक पिन प्रेस को लगभग कोई बल की आवश्यकता नहीं होती है, केवल अत्यधिक नियंत्रण.
- समर्थन की स्थिति यांत्रिकी पर हावी है. एक कठोर खंड के नीचे एक साथ बंद समर्थन के साथ, सुधार उतना ही स्थानीयकृत दबाव वितरण द्वारा प्राप्त किया जाता है जितना कि वैश्विक झुकने से. किसी सहारे को हिलाना 2 मिमी प्रभावी नुस्खा बदलता है, यही कारण है कि समर्थन पद रेसिपी रिकॉर्ड का हिस्सा हैं, ऑपरेटर के पास कोई सेटअप विवरण नहीं छोड़ा गया है.
- स्थानीय क्षति का जोखिम अधिक है. उच्च कठोरता और छोटे संपर्क क्षेत्र उच्च संपर्क तनाव के बराबर होते हैं. प्रत्येक आँवला और रैम इंसर्ट कठोरता से मेल खाने वाला और त्रिज्या वाला होना चाहिए; कठोर पिन ओडी पर एक सपाट स्टील निहाई एक ब्रिनेलिंग मशीन है.
रेसिपी लिखने से पहले प्रक्रिया चरण को रोकें
एक सुधार नुस्खा केवल एक सामग्री स्थिति और एक स्टॉक स्थिति के लिए मान्य है. पिन उत्पादन कई राज्यों को पार करता है, और प्रत्येक एक अलग विंडो को परिभाषित करता है:
| अवस्था | सुधार का अवसर | मुख्य जोखिम |
|---|---|---|
| मुलायम कोरा, कार्बराइजिंग से पहले | शायद ही कभी जरूरत पड़े; मोड़ना ज्यामिति धारण करता है | रेसिपी बाद के राज्यों में स्थानांतरित नहीं होगी |
| सख्त होने के बाद, पीसने से पहले | सबसे बड़ा धनुष; सुधार ग्राइंडिंग स्टॉक वितरण को पुनर्स्थापित करता है | एक तरफ आश्चर्यजनक स्टॉक हानि यदि स्टॉक द्वारा धनुष छिपाया गया था |
| रफ और फिनिश पीसने के बीच | क्लासिक सुधार बिंदु; स्टॉक अभी भी उपलब्ध है | सुधार के बाद जोड़ा गया ग्राइंडिंग तनाव पिन को फिर से झुका देता है |
| अंतिम पीसने के बाद | केवल सूक्ष्म सुधार, कसकर चक्र-सीमित | तैयार बियरिंग सतह पर सतही साक्ष्य; अंडाकारता अंतःक्रिया |
| ग्राहक के आने वाले निरीक्षण पर | विवाद क्षेत्र - पहले सहमत सम्मेलन के तहत पुनः माप करें | असत्यापित माप के विरुद्ध सुधार करना |
नियंत्रण योजना में सुधार चरण को स्पष्ट रूप से नाम दिया जाना चाहिए और किसी अन्य चरण में सुधार की मनाही होनी चाहिए. अंतिम पीसने के बाद सही किए गए पिन में कोई सुरक्षात्मक स्टॉक नहीं होता है: कोई प्रेस चिह्न, किसी भी अंडाकार विकास, कोई भी अति-सुधार चक्र थकान से भरे हिस्से पर एक कार्यात्मक दोष है.
स्वीकृति मानदंड
पिन सीधा करने की प्रक्रिया साक्ष्य के आधार पर स्वीकार की जाती है, अकेले पासिंग रनआउट नंबर पर नहीं:
- सीधापन या टीआईआर ड्राइंग-निर्दिष्ट विमानों और समर्थन स्थिति पर, आमतौर पर ग्राउंड पिन के लिए कम माइक्रोमीटर में.
- गोलाई और व्यास सुधार के बाद दोबारा जांच की गई - दबाने से फॉर्म टॉलरेंस के लिए बेंड टॉलरेंस का व्यापार नहीं होना चाहिए.
- सतही अखंडता. कोई प्रेस चिह्न नहीं, ओडी बियरिंग सतह पर ब्रिनेल्स या एनविल साक्षी रेखाएँ. कार्यात्मक जर्नल सतह पर संपर्क साक्ष्य अस्वीकार्य है, कोई कॉस्मेटिक मुद्दा नहीं.
- सत्यापन माप प्रणाली. गेज को वास्तव में सहिष्णुता का समाधान करना चाहिए - जैसा कि वर्णित है, एक औपचारिक अध्ययन चलाएं गेज आर&लाइनों को सीधा करने के लिए आर.
- प्रक्रिया क्षमता समय के साथ ट्रैक किया गया, प्रति ताप-उपचार लॉट में पुनः कार्य गणना और स्क्रैप कारणों को दर्ज किया गया.
पिन स्ट्रेटनिंग प्रोजेक्ट्स में सामान्य विफलता मोड
- प्रेस के साथ अंडाकारता का पीछा करना. रनआउट ट्रेस दो बार-प्रति-रेव त्रुटि दिखाता है, ऑपरेटर वैसे भी दबाता है, और पिन अंडाकार और मुड़ी हुई दोनों तरह की हो जाती है.
- कठोरता-स्थिति बेमेल. नरम पिनों पर विकसित स्ट्रोक रेसिपी को कठोर पिनों पर लागू किया जाता है; स्प्रिंगबैक त्रिगुणित हो जाता है और प्रक्रिया विंडो गायब हो जाती है. प्रत्येक नुस्खा एक भौतिक अवस्था से बंधा होना चाहिए.
- अति-सुधार चक्र. एक ही शीर्ष पर आगे-पीछे दबाने से सामग्री काम करती है और, थकान वाले हिस्से पर, एक गुप्त विफलता जोखिम है. मशीन नियंत्रण द्वारा चक्र सीमाएँ लागू की जानी चाहिए, ऑपरेटर मेमोरी द्वारा नहीं.
- क्षतिग्रस्त डाटाम्स. टूटे-फूटे या गंदे केंद्र छिद्र, या एम्बेडेड स्वार्फ के साथ वी-ब्लॉक, झूठे मोड़ मानचित्र तैयार करें और सीधे पिनों का सुधार शुरू करें.
- ग्राहक से भिन्न स्थिति में मापना. आपका निरीक्षण सीधा दिखाता है; ग्राहक अलग-अलग अंतराल पर स्वच्छ केंद्रों के बीच मापता है और रनआउट देखता है. माप परंपराओं को संविदात्मक रूप से संरेखित करें.
संबंधित पढ़ना: सामान्य मशीन-चयन तर्क स्वचालित शाफ्ट स्ट्रेटनिंग कैसे काम करती है, और इसके लिए सहयोगी समाधान पृष्ठ पिस्टन की छड़ें और इंजन वाल्व. पिन-परिवार व्यवहार्यता अध्ययन के लिए, चित्र तैयार करें, ताप-उपचार अवस्था, कम से कम वर्तमान रनआउट डेटा 50 पार्ट्स, और स्वीकृति विनिर्देश आपको सुधार के बाद पूरा करना होगा.
Moving from manual piston pin correction toward automation? The selection guide for shaft, tube and profile work और यह straightening machine cost breakdown are the natural next steps.