
गियर शाफ्ट एक घूमने वाला पावर-ट्रांसमिशन घटक है जो एकीकृत गियर दांतों - स्पर को वहन करता है, पेचदार या बेवेल पिनियन - पत्रिकाओं के साथ, विभाजन, एक धुरी पर धागे और कंधे. इसका सीधापन विनिर्देश उस अक्ष पर परिभाषित किया गया है: जर्नल और गियर पिच सिलेंडरों को कुल संकेतक रीडिंग के भीतर एक सामान्य रेखा के चारों ओर घूमना चाहिए (टीआईआर) जीवन को सहन करके सीमा निर्धारित की गई, गियर जाल की गुणवत्ता और शाफ्ट की गति. इसलिए गियर शाफ्ट को सीधा करने का अर्थ है दांतेदार घटक के घूर्णन अक्ष को बहाल करना - दांतेदार बार को समतल करने से मौलिक रूप से अलग समस्या, और सुस्थापित माप और सुधार विधियों के साथ एक समस्या.
उपकरण के चयन से पहले गियर शाफ्ट स्ट्रेटनिंग समाधान को पांच प्रश्नों का उत्तर देना होगा:
- माप अक्ष को क्या परिभाषित करता है - जर्नल, केंद्र या तख़्ता प्रमुख व्यास - और क्या सर्वेक्षण इकट्ठे बीयरिंग व्यवस्था को दर्शाता है?
- क्या विचलन एकल-तल धनुष है?, कंधे पर एक स्थानीय मोड़, एक मोड, या एक संयोजन - और सच्चा उच्च बिंदु कहां है?
- सामग्री और ताप-उपचार अवस्था क्या है - कठोरीकरण के माध्यम से, कार्बोराइज्ड और बुझ गया, प्रेरण-कठोर जर्नल - और इसके लिए कौन से सुधार मार्ग स्वीकृत हैं?
- क्या ग्राइंडिंग स्टॉक अभी भी उपलब्ध है?, और यह सुधार स्टॉक वितरण या अंतिम ज्यामिति को पुनर्प्राप्त करने के लिए है?
- ज्योमेट्री कैसे जारी होगी, दांतों की पार्श्व अखंडता और दीर्घकालिक स्थिरता को सत्यापित किया जाना चाहिए?
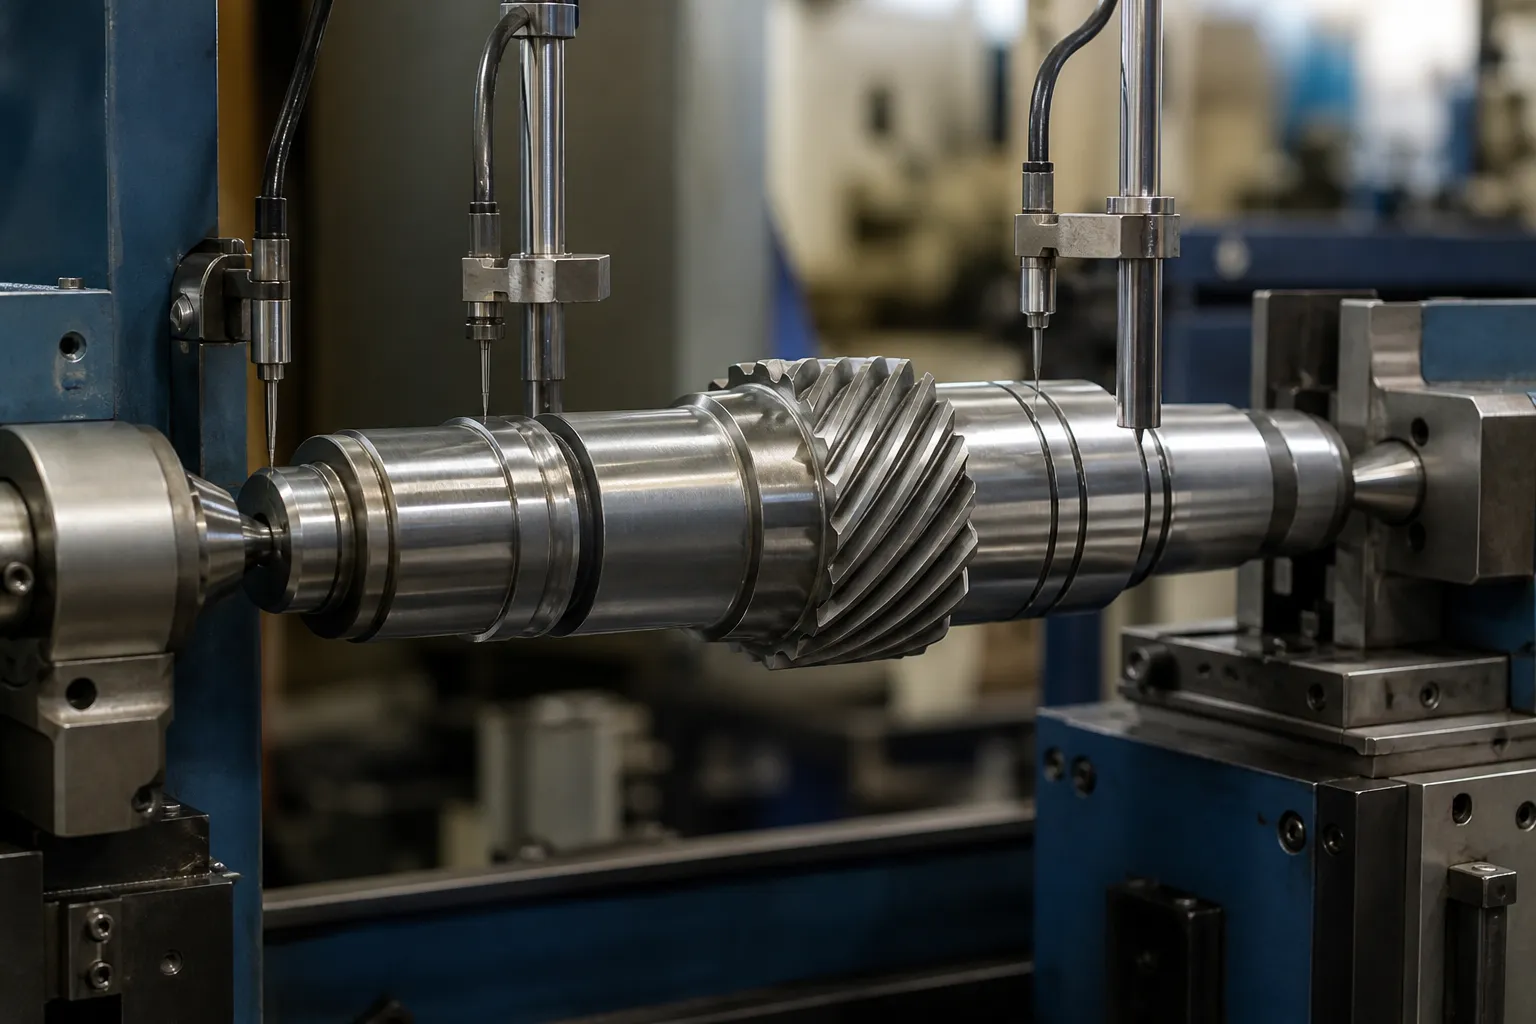
*इंजीनियरिंग अवधारणा चित्रण: एक सुधार अध्ययन के दौरान पत्रिकाओं पर जांच के साथ केंद्रों के बीच समर्थित एक गियर शाफ्ट. ग्राहक-साइट की तस्वीर नहीं. डेटम चॉइस, बल की स्थिति और स्वीकृति सीमा के लिए ड्राइंग और प्रतिनिधि नमूना भागों की आवश्यकता होती है।*
गियर शाफ्ट बनाम गियर रैक: दो अलग-अलग समस्याएँ
यह साइट पहले से ही कवर करती है औद्योगिक गियर रैक सीधा करना, और दोनों वर्कपीस अक्सर भ्रमित होते हैं क्योंकि दोनों में गियर दांत होते हैं. वे लगभग कोई इंजीनियरिंग सामग्री साझा नहीं करते हैं:
| गियर रैक | गियर शाफ्ट | |
|---|---|---|
| समारोह | घूर्णन को रैखिक गति में परिवर्तित करता है; दांतेदार सीधी पट्टी | घूर्णनशील अक्षों के बीच टॉर्क संचारित करता है; दांतेदार बेलनाकार भाग |
| सीधेपन की परिभाषा | एक तल में संदर्भ सतह की समतलता और सीधापन; पिच-लाइन समतलता | घूर्णन अक्ष का विचलन: टीआईआर को परिभाषित वर्गों में परिधि के चारों ओर मापा जाता है |
| प्राथमिक माप | रैखिक - सीधा, ऊपरी तल, लेजर लाइन, लंबाई के अनुसार नमूनाकरण | घूर्णी - केंद्रों के बीच या पत्रिकाओं पर लुढ़का हुआ भाग, डायल या इलेक्ट्रॉनिक जांच, मोड़ सर्वेक्षण मानचित्र |
| झुके तो विफलता | बाइंडिंग, दांतों का असमान जुड़ाव, स्थिति निर्धारण त्रुटि | असंतुलित होना, कंपन, बीयरिंग और सील क्षति, गियर जाल का गलत संरेखण, थकान |
| विशिष्ट सुधार | समतल तल में दबाना; कभी-कभी लंबे रैक स्टॉक के लिए स्ट्रेचिंग या लेवलिंग प्रक्रियाएं होती हैं | मैप किए गए उच्च बिंदु पर पॉइंट-प्रेस सुधार, चयनात्मक पीनिंग, प्रतिबंधित ताप विधियाँ |
प्लेन में एक रैक को सही किया जाता है; एक गियर शाफ्ट को एक अक्ष के चारों ओर ठीक किया जाता है. माप शब्दावली, फिक्स्चर, मशीनें और स्वीकृति मानदंड सभी अलग-अलग हैं, यही कारण है कि दोनों विषयों को अलग-अलग पृष्ठों पर प्रस्तुत किया गया है. यदि वर्कपीस एक लंबी दांतेदार पट्टी है जो लोड को रैखिक रूप से स्थानांतरित करने के लिए एक पिनियन के साथ जाल करती है, रैक पेज लागू होता है. यदि यह एक गियर वाला शाफ्ट है जो बीयरिंग में घूमता है, पढ़ते रहिये.
शरीर रचना विज्ञान और विकृति कहाँ से आती है
उन विशेषताओं की सूची बनाएं जो डेटाम श्रृंखला और तनाव प्रणाली में भाग लेते हैं:
- असर पत्रिकाएँ - प्राथमिक कार्यात्मक अक्ष;
- गियर खंड: स्पर या पेचदार दांत, गियर चेहरे की चौड़ाई, पिच और जड़ ज्यामिति;
- विभाजन, keyways, धागे, टेपर और युग्मन सुविधाएँ;
- कंधों, स्नैप-रिंग खांचे, क्रॉस-ड्रिलिंग और तेल छेद;
- केंद्र या अस्थायी प्रक्रिया डेटाम;
- अनुभाग और प्रक्रिया चरण के अनुसार स्टॉक को पीसना.
गियर शाफ्ट क्लासिक शाफ्ट कारणों से झुकते हैं, मरम्मत साहित्य में प्रलेखित: हैंडलिंग या असेंबली के दौरान यांत्रिक अधिभार; असममित मशीनिंग जो आंतरिक तनाव को असमान रूप से दूर करती है; उष्मा उपचार, जहां कार्बोराइज्ड या थ्रू-कठोर शाफ्ट को बुझाने से लगभग हमेशा धनुष का परिचय होता है; और भारी सिकुड़न या प्रेस फिट जो शुरू में सीधे शाफ्ट को स्टैक-अप के रूप में मोड़ते हैं. विशेष रूप से गियर शाफ्ट पर, हॉबिंग और शेविंग दांत वाले हिस्सों के आसपास अवशिष्ट तनाव छोड़ते हैं, और हीट-ट्रीटमेंट के बाद एक जर्नल को पीसने से तनाव कम हो सकता है और दूसरा भाग आगे बढ़ सकता है - प्रक्रिया में सुधार बिंदु उतना ही मायने रखता है जितना कि सुधार।.
पहले उपाय करें: बेंड सर्वेक्षण मानचित्र

मुड़े हुए शाफ्ट को छूने से पहले उसकी मैपिंग करने की मरम्मत-इंजीनियरिंग प्रथा पूरी तरह से गियर शाफ्ट पर लागू होती है, और उत्पादन मशीनें इसे स्वचालित करती हैं:
- केंद्रों के बीच या उसके जर्नल पर शाफ्ट का समर्थन करें और सत्यापित करें कि समर्थन स्वयं शून्य रनआउट पढ़ता है - समर्थन त्रुटि पूरे मानचित्र को दूषित कर देती है.
- एक घूर्णी संदर्भ चिह्नित करें; समान दूरी वाले अक्षीय स्टेशनों पर टीआईआर रिकॉर्ड करें, विक्षेपण में परिवर्तित करना (टीआईआर का आधा) और प्रत्येक पर घड़ी का कोण.
- मानचित्र पढ़ें: सुसंगत कोण के साथ एक एकल प्रमुख उच्च बिंदु एक साधारण धनुष को इंगित करता है; लंबाई के साथ अलग-अलग कोण कई मोड़ या मोड़ का संकेत देते हैं; सबसे कठिन मामला संयुक्त मोड़ और मोड़ का है.
- स्टेशनों के बीच वास्तविक उच्च बिंदु की तलाश करें - अधिकतम वहीं है जहां प्रवृत्ति कहती है, जरूरी नहीं कि जांच कहां बैठे.
- प्रत्येक सुधार चक्र के बाद और अंत में निरीक्षण रिकॉर्ड के रूप में मानचित्र को दोहराएं.
इस चरण के अंदर दो गियर-विशिष्ट जाल बैठते हैं. पहला, डेटम चॉइस: एक चरणबद्ध शाफ्ट पर सही डेटम श्रृंखला आमतौर पर जर्नल होती है, केंद्रों पर नहीं - एक शाफ्ट सीधे केंद्रों पर पढ़ सकता है और पत्रिकाओं पर झुक सकता है, और बीयरिंगों को केंद्रों की परवाह नहीं है. चयन नियमों को विस्तार से शामिल किया गया है चरणबद्ध शाफ्ट के लिए डेटाम चयन को मापना. दूसरा, टूथ फ़्लैंक त्रुटि बनाम मोड़: पिन या गियर चेकर पर मापे गए पिच-सिलेंडर रनआउट को शाफ्ट-एक्सिस रनआउट से अलग किया जाना चाहिए, या दाँत-निर्माण संबंधी त्रुटि का शाफ्ट को मोड़ने से "इलाज" हो जाता है. फॉर्म त्रुटि को मोड़ से अलग करने के लिए सामान्य नैदानिक तर्क को इसमें शामिल किया गया है घूर्णन माप में गोलाई बनाम मोड़.
सुधार मार्ग
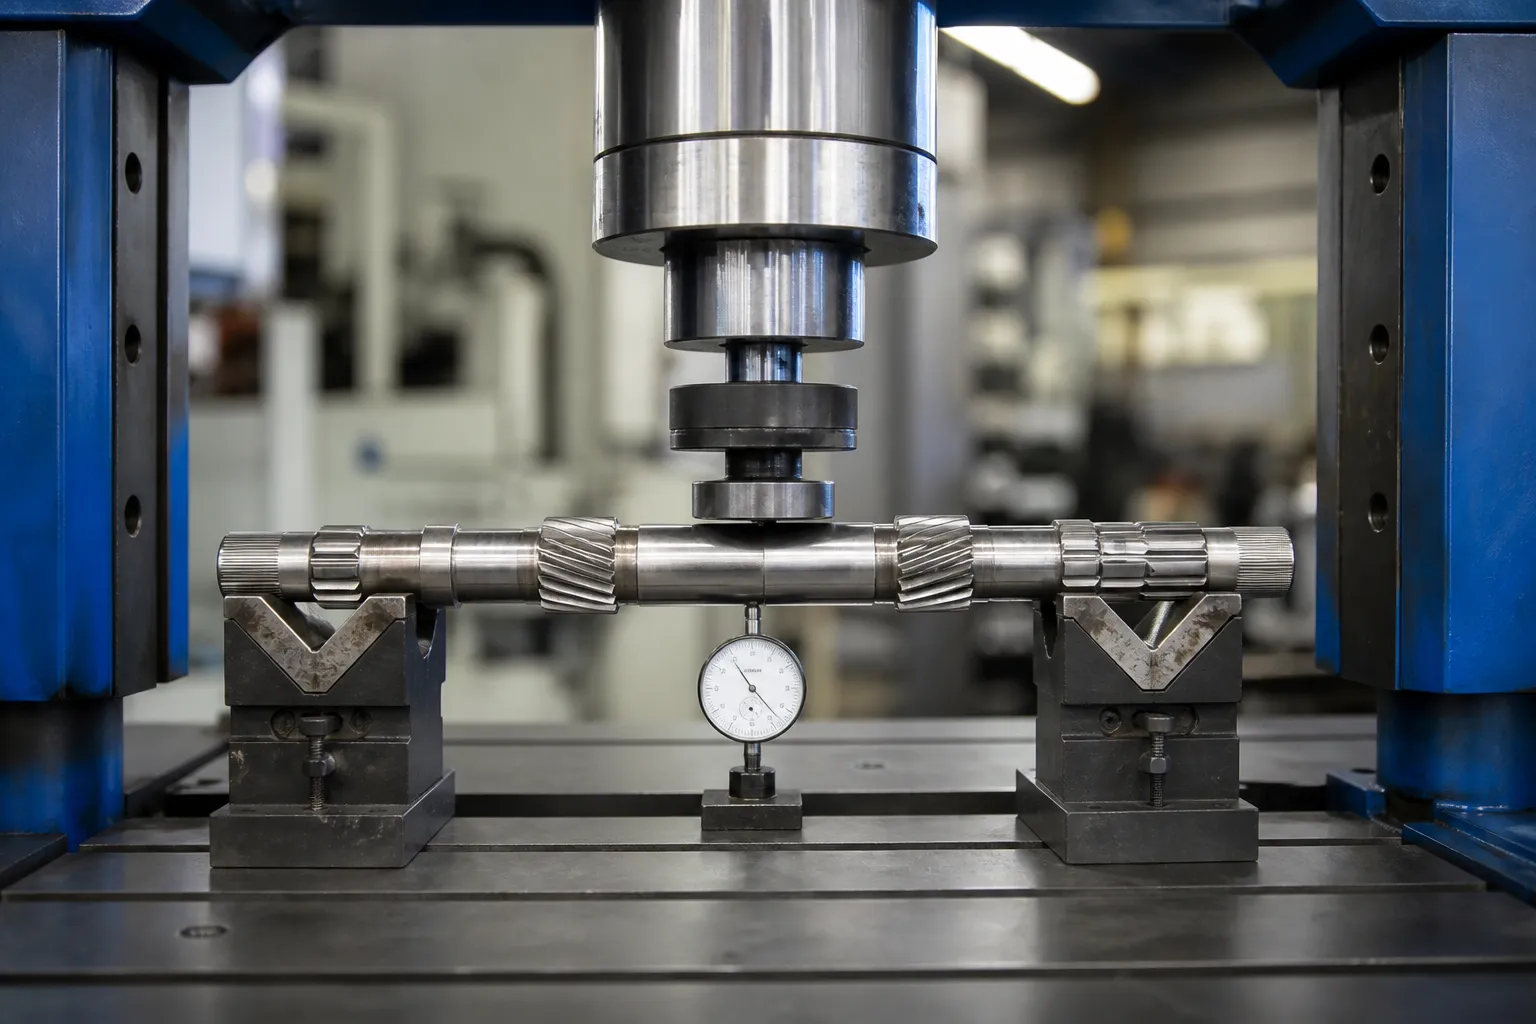
मैकेनिकल पॉइंट प्रेसिंग - प्राथमिक मार्ग
हाथ में नक्शा लेकर, शाफ्ट को ऊंचे बिंदु के साथ सेट किया गया है, मोड़ के करीब समर्थित, और एक गद्देदार रैम से भरा हुआ है जबकि एक जांच लाइव विक्षेपण की निगरानी करती है. छोटे-छोटे स्ट्रोक में काम करें और स्प्रिंगबैक स्वीकार करें: लक्ष्य सहिष्णुता में न्यूनतम सुधार है, क्योंकि प्रत्येक प्लास्टिक चक्र अवशिष्ट तनाव जोड़ता है. उत्पादन मशीनों पर यह लूप - मानचित्र, प्रेस, री-मैप - प्रति भाग परिवार द्वारा सीखे गए स्प्रिंगबैक मुआवजे के साथ स्वचालित रूप से चलता है. मैनुअल शाफ्ट स्ट्रेटनिंग का शिल्प-कौशल हिस्सा एक नियंत्रक पैरामीटर बन जाता है; भौतिकी नहीं बदलती.
पीनिंग - जहां दबाने से नहीं पहुंच सकता
अवतल पक्ष की नियंत्रित शॉट या सुई चुभन सतह के तंतुओं को संपीड़ित करती है और उन्हें थोड़ा बढ़ा देती है, अक्ष को सीधी ओर खींचना. गियर शाफ्ट पर पीनिंग फाइन-ट्रिम टूल है: यह दबाने के बाद छोटे अवशेषों को ठीक करता है, और यह उन जगहों पर काम करता है जहां कोई रैम लोड नहीं कर सकता - कंधों के पास, दांतेदार हिस्सों के पास - दांतों को कुचलने के किसी भी जोखिम के बिना. यह प्रति सुधार धीमा है और शायद ही प्राथमिक मार्ग है.
स्पॉट हीट - कठोर गियर शाफ्ट पर प्रतिबंधित
शीतलन पर स्थानीय तन्य तनाव पैदा करने के लिए एक छोटे क्षेत्र को स्पॉट हीटिंग करना कम तापमान पर सीधा करने का एक वैध तरीका है- और मध्यम-कार्बन शाफ्ट बिना कठोर स्थिति में. कार्बोराइज्ड पर, थ्रू-हार्डेन या इंडक्शन-हार्डेन गियर शाफ्ट पर यह अत्यधिक प्रतिबंधित या निषिद्ध है: गर्मी से प्रभावित क्षेत्र स्थानीय सामग्री को नरम या फिर से सख्त कर सकता है, ठीक उसी स्थान पर कठोर धब्बे और माइक्रोक्रैक बनाएं जहां दांत और पत्रिका की थकान का जीवन व्यतीत होता है, और एक उभरी हुई गांठ छोड़ दें जिसे सतह पर बेयरिंग या सील लगाने से पहले हटाया जाना चाहिए. जहां ताप विधियों पर बिल्कुल विचार किया जा रहा है, वे धातुविज्ञानी-अनुमोदित मरम्मत प्रक्रिया से संबंधित हैं, उत्पादन सुधार चक्र के लिए नहीं. भौतिक नियमों का विस्तार से वर्णन किया गया है गर्मी उपचार के बाद सीधा करना.
गियर शाफ्ट को दबाने में कभी भी शामिल नहीं होता है
लोड को समर्थन के बीच जर्नल या शाफ्ट-बॉडी अनुभागों पर लागू किया जाता है - कभी भी गियर दांतों पर नहीं. दांत वाले हिस्से पर दबाव डालने से दांत ख़राब होने का ख़तरा रहता है जिसे सीधा करने का कोई भी ऑपरेशन ठीक नहीं कर सकता, और सादे शाफ्ट पर उपयोग किए जाने वाले प्रकार के रोल-स्ट्रेटनिंग को दांतों पर लागू नहीं किया जाता है. तख़्ता अनुभाग अपने स्वयं के नियमों का पालन करते हैं, हमारे में शामिल है तख़्ता शाफ्ट सीधा करने का समाधान; शाफ्ट परिवारों को गियरबॉक्स के अंदर मापा और ठीक किया गया – इनपुट, आउटपुट और इंटरमीडिएट शाफ्ट अपने मल्टी-जर्नल स्वीकृति तर्क के साथ – में अलग से व्यवहार किया जाता है गियरबॉक्स शाफ्ट सीधा करने का समाधान.
स्वीकृति मानदंड

दस्ता मरम्मत अभ्यास एक उपयोगी आधार रेखा देता है: के बारे में 0.001 प्रति फुट लंबाई में (0.083 मिमी/मी) सामान्य घूर्णन उपकरण के लिए, की ओर कस रहा है 0.0005 में (0.013 मिमी) हाई-स्पीड मल्टी-स्टेज मशीनरी के लिए किसी भी बिंदु पर कुल. गियर शाफ्ट के लिए ड्राइंग नियंत्रित होती है, और सहनशीलता वर्ग अनुप्रयोग का अनुसरण करता है: एक कम गति, कम-सहिष्णुता वाले गियर शाफ्ट में उच्च-आरपीएम की तुलना में चौड़ी खिड़की होती है, क्लोज़-क्लीयरेंस पिनियन. स्वीकृति क्रम होना चाहिए:
- सभी स्टेशनों पर अंतिम सर्वेक्षण मानचित्र, निर्दिष्ट टीआईआर के भीतर;
- गियर गुणवत्ता जांच - दांत संपर्क, पिनों पर रनआउट, हेलिक्स संरेखण - सुधार से अपरिवर्तित;
- सभी सुधारों के बाद भौतिक स्थिति के अनुरूप दरार का पता लगाना;
- अंतिम पीसने या परिष्करण कार्य के बाद सत्यापन, सिर्फ सीधा करने के बाद नहीं;
- स्थिरता की पुष्टि जहां एप्लिकेशन महत्वपूर्ण है: यदि प्रक्रिया विंडो पहले से ही स्थिरता साबित नहीं हुई है तो एक स्थायी अंतराल या तापमान चक्र के बाद फिर से मापें.
अंतिम बिंदु सभी शाफ्ट स्ट्रेटनिंग की ईमानदार कमजोरी है: एक सुधार जो केवल पुराने मोड़ के विरुद्ध नए तनाव को अधिरोपित करता है वह आज सीधे पढ़ सकता है और सेवा में बह सकता है. इसीलिए सुधार संख्या सीमित है, नक्शा ख़त्म होने के बाद दोहराया क्यों जाता है?, और सहिष्णुता के लिए स्ट्रोक की संख्या स्वयं एक प्रक्रिया-गुणवत्ता संकेत क्यों है - सिद्धांत लाइन-वाइड लागू होते हैं स्वचालित शाफ्ट सीधा करना.
सामान्य ख़तरे
- ग़लत डेटाम पर मैपिंग. केंद्र जो अब असर अक्ष का प्रतिनिधित्व नहीं करते हैं, एक नक्शा तैयार करते हैं जिसे कार्यशील शाफ्ट में सही नहीं किया जा सकता है.
- ऊँचे बिंदु की बजाय किसी स्टेशन पर दबाना. अधिकतम विक्षेपण आमतौर पर जांच स्टेशनों के बीच होता है; लोड करने से पहले इसे ढूंढें.
- दांतों या कठोर स्प्लिनों को लोड करना. राम बल सादे शाफ्ट अनुभागों पर होता है; दांत स्थायी रूप से और अदृश्य रूप से टीआईआर मानचित्र पर विकृत हो जाते हैं.
- सिंगल-प्लेन प्रेस के साथ चेज़िंग ट्विस्ट. संयुक्त मोड़-और-मोड़ के लिए एक नियोजित अनुक्रम की आवश्यकता होती है, एक ही स्ट्रोक की पुनरावृत्ति नहीं.
- केवल पोस्ट-प्रेस रीडिंग पर भरोसा करें. अवशिष्ट तनाव पुनर्वितरित होता है; रिलीज़ चेक अंतिम पीसने के बाद होता है, और उसके बाद फ़ील्ड परिणाम.
किसी अनुक्रम में बंधने से पहले मोड़ को मोड़ से अलग करना
सर्वेक्षण मानचित्र न केवल यह तय करता है कि सही करना है या नहीं बल्कि किस क्रम में करना है. तीन डायग्नोस्टिक हस्ताक्षर अधिकांश गियर शाफ्ट को कवर करते हैं:
- सरल धनुष: विक्षेपण परिमाण एक सुसंगत घड़ी कोण के साथ लंबाई के साथ बढ़ता और घटता है. मैप किए गए उच्च बिंदु पर एक प्रेस, स्प्रिंगबैक ने सीखा, हो गया - सबसे आसान मामला और एक मैनुअल अभ्यास अच्छी तरह से संभालता है.
- टू-प्लेन या एस-बेंड: घड़ी का कोण लंबाई के साथ घूमता है. क्रम से दो सुधारों की योजना बनाई गई है, प्रत्येक को नए मानचित्र पर सत्यापित किया गया; पहले बड़े मोड़ को ठीक करने से आमतौर पर दूसरा सरल हो जाता है.
- मोड़ के साथ झुकें: कोणीय विशेषताएँ - विभाजन, keyways, जर्नल के सापेक्ष गियर चरण - धनुष के शीर्ष पर मरोड़ वाले विस्थापन का संकेत देता है. अकेले दबाने से मोड़ ठीक हो जाता है और मोड़ निकल जाता है; ट्विस्ट करेक्शन अपनी मान्यता के साथ एक अलग ऑपरेशन है, और अन्यथा दिखावा करने से शाफ्ट उत्पन्न होते हैं जो टीआईआर पास करते हैं और चरणबद्ध विफल हो जाते हैं.
स्वचालित मशीनें पहले दो मामलों को नियमित बनाती हैं: नियंत्रक मापे गए स्टेशनों पर फिट बैठता है, प्रेस स्थिति की गणना करता है, ओवरस्ट्रोक और समर्थन रिक्ति, और दो या तीन चक्रों के भीतर लूप को बंद कर देता है. ट्विस्ट केस वह है जो एक गंभीर प्रक्रिया परिभाषा को सॉफ्टवेयर वाले प्रेस से अलग करता है, और ठीक यही मामला है कि पांच शुरुआती प्रश्नों को जल्दी पकड़ने के लिए डिज़ाइन किया गया है - इससे पहले कि शाफ्ट गलत मोड पर लक्षित स्ट्रोक पर अपना सुधार बजट खर्च कर ले।.
कितनी गंभीर पूछताछ है
एक गियर शाफ्ट स्ट्रेटनिंग मशीन या सेल से निर्दिष्ट किया गया है: अनुभाग द्वारा डेटाम योजना और टीआईआर सीमा के साथ ड्राइंग; सुधार बिंदु पर सामग्री और ताप-उपचार स्थिति; गियर डेटा - मॉड्यूल, हेलिक्स कोण, कठोरता - इसलिए लोडिंग बहिष्करण स्पष्ट हैं; माप स्टेशन पर वर्तमान विरूपण वितरण; विचलन सीमा के पार नमूना भागों; चक्र-समय और ट्रैसेबिलिटी आवश्यकताएँ; और पुनः कार्य-सीमा नीति. उन इनपुटों के साथ समर्थन-और-जांच योजना, प्रेस फोर्स क्लास और स्प्रिंगबैक-लर्निंग रणनीति का सीधे पालन करें, और स्टेशन को वादों के बजाय भागों के विरुद्ध मान्य किया जा सकता है.
Every gear shaft straightening project eventually hits the same two questions – the selection guide for shaft, tube and profile work और यह straightening machine cost breakdown answer them before your supplier meeting does.