
स्टीयरिंग नक्कल एक शाफ़्ट नहीं है. यह एक त्रि-आयामी संरचनात्मक घटक है - कच्चा लचीला लोहा, कच्चा एल्यूमीनियम या जाली स्टील - जिसका कार्य कई इंटरफेस के सापेक्ष ज्यामिति पर निर्भर करता है जो कभी भी एक रोटेशन अक्ष को साझा नहीं करते हैं: हब बेयरिंग बोर और हब फेस, इसके टाई-रॉड बॉस के साथ स्टीयरिंग आर्म, स्ट्रट या किंगपिन इंटरफ़ेस, ब्रेक कैलीपर बॉस और बॉल-जॉइंट या एक्सल ओपनिंग. इसलिए पोर को सीधा करने का मतलब कभी भी "एक धुरी को सीधा करना" नहीं है. इसका अर्थ है विशेषताओं के बीच परिभाषित कोणीय और स्थितिगत संबंधों के एक सेट को बहाल करना.
किसी भी मशीन या फिक्स्चर को निर्दिष्ट करने से पहले एक व्यावहारिक स्टीयरिंग नक्कल स्ट्रेटनिंग समाधान को पांच प्रश्नों का उत्तर देना होगा:
- क्या नक्कल एक उत्पादन भाग है और मशीनिंग स्टॉक शेष है, प्रक्रिया में एक ताप-उपचारित भाग, या क्षति इतिहास वाला पहले से ही तैयार भाग?
- कौन सा फीचर सेट डेटम चेन को परिभाषित करता है - हब बोर, हब चेहरा, किंगपिन या स्ट्रट इंटरफ़ेस - और किस क्रम में?
- क्या प्रत्येक विचलन शरीर की वैश्विक विकृति है?, एक इंटरफ़ेस का कोणीय झुकाव, एक मुड़ी हुई स्टीयरिंग भुजा, या बोर विकृति जो सीधा करने के बजाय आकार देने की प्रक्रिया से संबंधित है?
- सामग्री और ताप-उपचार स्थिति के लिए कौन सा सुधार मार्ग स्वीकृत है: बिंदु दबाव, बांह सुधार, नियंत्रित आकार, या स्क्रैप?
- ज्योमेट्री कैसे जारी होगी, भाग जारी होने से पहले दरार की अखंडता और मशीनिंग के बाद की स्थिरता को सत्यापित किया जाना चाहिए?
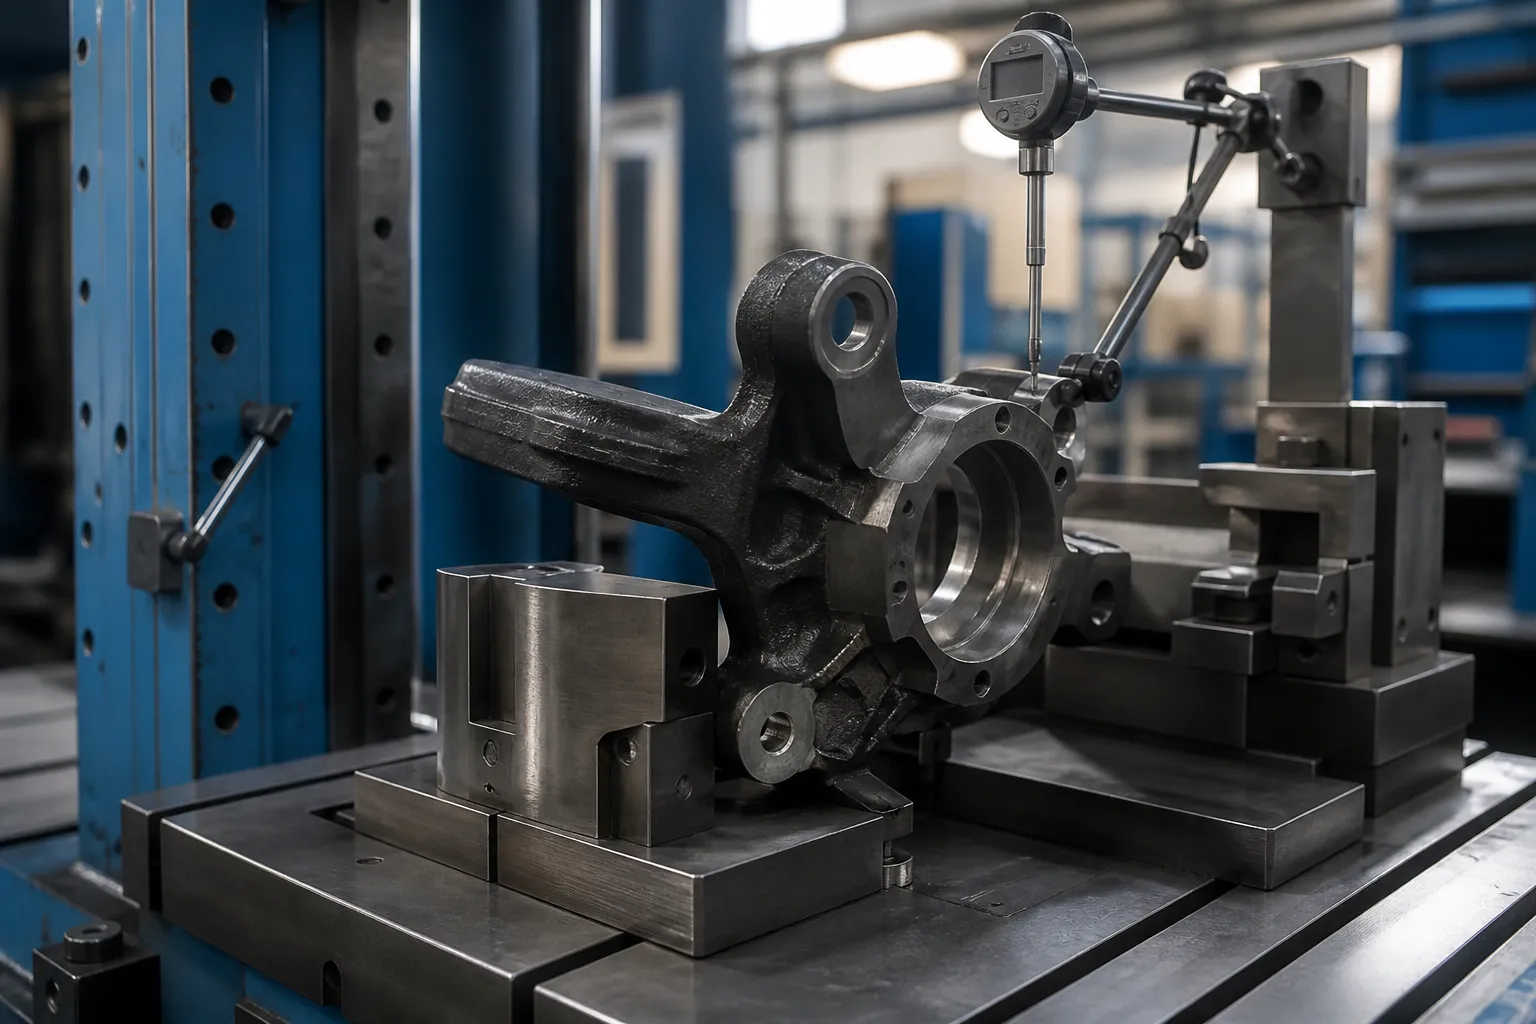
*इंजीनियरिंग अवधारणा चित्रण: एक सुधार अध्ययन के दौरान हब चेहरे की निगरानी करने वाली जांच के साथ एक भाग-विशिष्ट स्थिरता में रखा गया स्टीयरिंग पोर. यह ग्राहक-साइट की तस्वीर नहीं है. बल की स्थिति, डेटाम विकल्पों और स्वीकृति सीमाओं के लिए ड्राइंग और प्रतिनिधि नमूना भागों की आवश्यकता होती है।*
एक कीवर्ड के पीछे दो अलग-अलग समस्याएं छिपी होती हैं
DataForSEO परिणाम के लिए steering knuckle straightening टकराव-मरम्मत और उत्साही मंचों का बोलबाला है: रेडिट थ्रेड पूछ रहा है कि क्या अंगुली के काम के बाद कार "सीधी चलती है"।, बॉब इज़ द ऑयल गाइ मुड़े हुए पोर को खोलने पर बहस करता है, और फेसबुक समूह मरम्मत अनुरोध. एकमात्र महत्वपूर्ण तकनीकी पृष्ठ एसएआई का उपयोग करके संरेखण डेटा से मुड़े हुए पोर के निदान पर एक फेंडरबेंडर लेख है।, ऊँट और सम्मिलित-कोण चार्ट - और टकराव की दुकानों के लिए इसका निष्कर्ष कुंद है: ढले हुए पोर "मरम्मत योग्य नहीं हैं और क्षतिग्रस्त होने पर उन्हें बदला जाना चाहिए।"
यह सिद्धांत अपने संदर्भ के लिए सही है - अज्ञात आंतरिक क्षति के साथ एक क्रैश-लोडेड सुरक्षा भाग - और दूसरे संदर्भ के लिए अप्रासंगिक: उत्पादन और पुनर्विनिर्माण वातावरण जहां विकृति को मापा जाता है, दोहराने योग्य प्रक्रिया विरूपण साक्ष्य. इन दोनों दुनियाओं को एक समाधान प्रस्ताव में नहीं मिलाया जाना चाहिए:
| अंगुली की स्थिति | विकृति कहाँ से आती है | इंजीनियरिंग पद |
|---|---|---|
| मरम्मत किए गए वाहन की टक्कर से क्षतिग्रस्त पोर | प्रभाव अधिभार, अज्ञात दरार इतिहास | प्रतिस्थापन, सीधा नहीं करना - यह भाग एक प्रलेखित सुरक्षा घटक है |
| उत्पादन में नमनीय-लोहा या जाली पोर, मशीनिंग परिचालन से पहले या बीच में | कास्टिंग या फोर्जिंग तनाव से राहत, मशीनिंग अवशिष्ट तनाव, उष्मा उपचार | एक मान्य प्रक्रिया विंडो के तहत मापने योग्य विकृति सुधार |
| डाई-कास्ट एल्यूमीनियम अंगुली (अकड़ प्रकार) मशीनिंग या गर्मी उम्र बढ़ने के बाद | उम्र बढ़ने के तनाव से राहत, विकृति बुझाओ | सीमित ठंड सुधार; मिश्रधातु और तापमान के अनुसार जोखिम मूल्यांकन |
| पुनः निर्मित नक्कल कोर | सेवा पहनना, पूर्व दुर्घटना, असर विफलता गर्मी | पूर्ण निरीक्षण द्वार: दरारें, किसी भी सुधार से पहले कठोरता और आयाम |
यह पृष्ठ दूसरी पंक्ति और उसके पड़ोसियों को संबोधित करता है: किसी विनिर्माण या पुनर्विनिर्माण प्रक्रिया के अंदर पोर का मापित विरूपण नियंत्रण. यहां कुछ भी क्रैश-बेंट पोर को वापस सुरक्षा-अनुमोदित हिस्से में परिवर्तित नहीं करता है. आसन्न चेसिस घटकों के लिए जिन्हें उत्पादन में नियमित रूप से ठीक किया जाता है, हमारा देखें चेसिस सिस्टम सीधा करने का अवलोकन और की चर्चा 3डी गीगा-कास्ट संरचनात्मक भागों को सीधा करना.
किसी भी अन्य चीज़ से पहले डेटाम चेन को परिभाषित करें
पोर की प्रत्येक कार्यात्मक विशेषता को सूचीबद्ध किया जाना चाहिए और ड्राइंग पर एक डेटम संदर्भ फ्रेम में बांधा जाना चाहिए:
- हब बेयरिंग बोर - प्राथमिक अक्ष डेटम ए;
- हब फेस - सेकेंडरी प्लेनर डेटम बी, ब्रेक-रोटर रनआउट को नियंत्रित करना;
- स्टीयरिंग आर्म ज्योमेट्री - टाई-रॉड बॉस की स्थिति और ऊंचाई, लिंकेज कोणों और पैर की उंगलियों को नियंत्रित करना;
- सरगना बोर (ठोस धुरी पोर) या अकड़ कांटा, पिंच-बोल्ट स्लॉट और ऊपरी माउंटिंग फेस (मैकफ़र्सन पोर);
- निचला बॉल-संयुक्त उद्घाटन या प्रेस-फिट बोर;
- ब्रेक कैलिपर ब्रैकेट बॉस और एबटमेंट फेस;
- एबीएस सेंसर बोर और निकला हुआ किनारा विवरण;
- प्रक्रिया डेटाम - मशीनिंग में उपयोग किए जाने वाले पैड और क्लैंपिंग बिंदुओं का पता लगाना.
हब बोर आम तौर पर फ्रेम को लंगर डालता है क्योंकि पहिया और रोटर उस पर घूमते हैं. फेंडरबेंडर डायग्नोस्टिक लॉजिक - स्टीयरिंग-अक्ष-झुकाव से मुड़े हुए पोर का अनुमान लगाना, ऊँट और सम्मिलित-कोण विचलन - एक ही ज्यामिति की एकत्रित-वाहन छाया है: एक पोर जिसका हब बोर अक्ष स्ट्रट या बॉल-संयुक्त इंटरफेस के सापेक्ष झुका हुआ है, एक सम्मिलित-कोण त्रुटि के रूप में दिखाई देता है जिसे कोई संरेखण समायोजन अवशोषित नहीं कर सकता है. उत्पादन में समान विचलन को कार के बजाय सीधे हिस्से पर मापा जाता है.
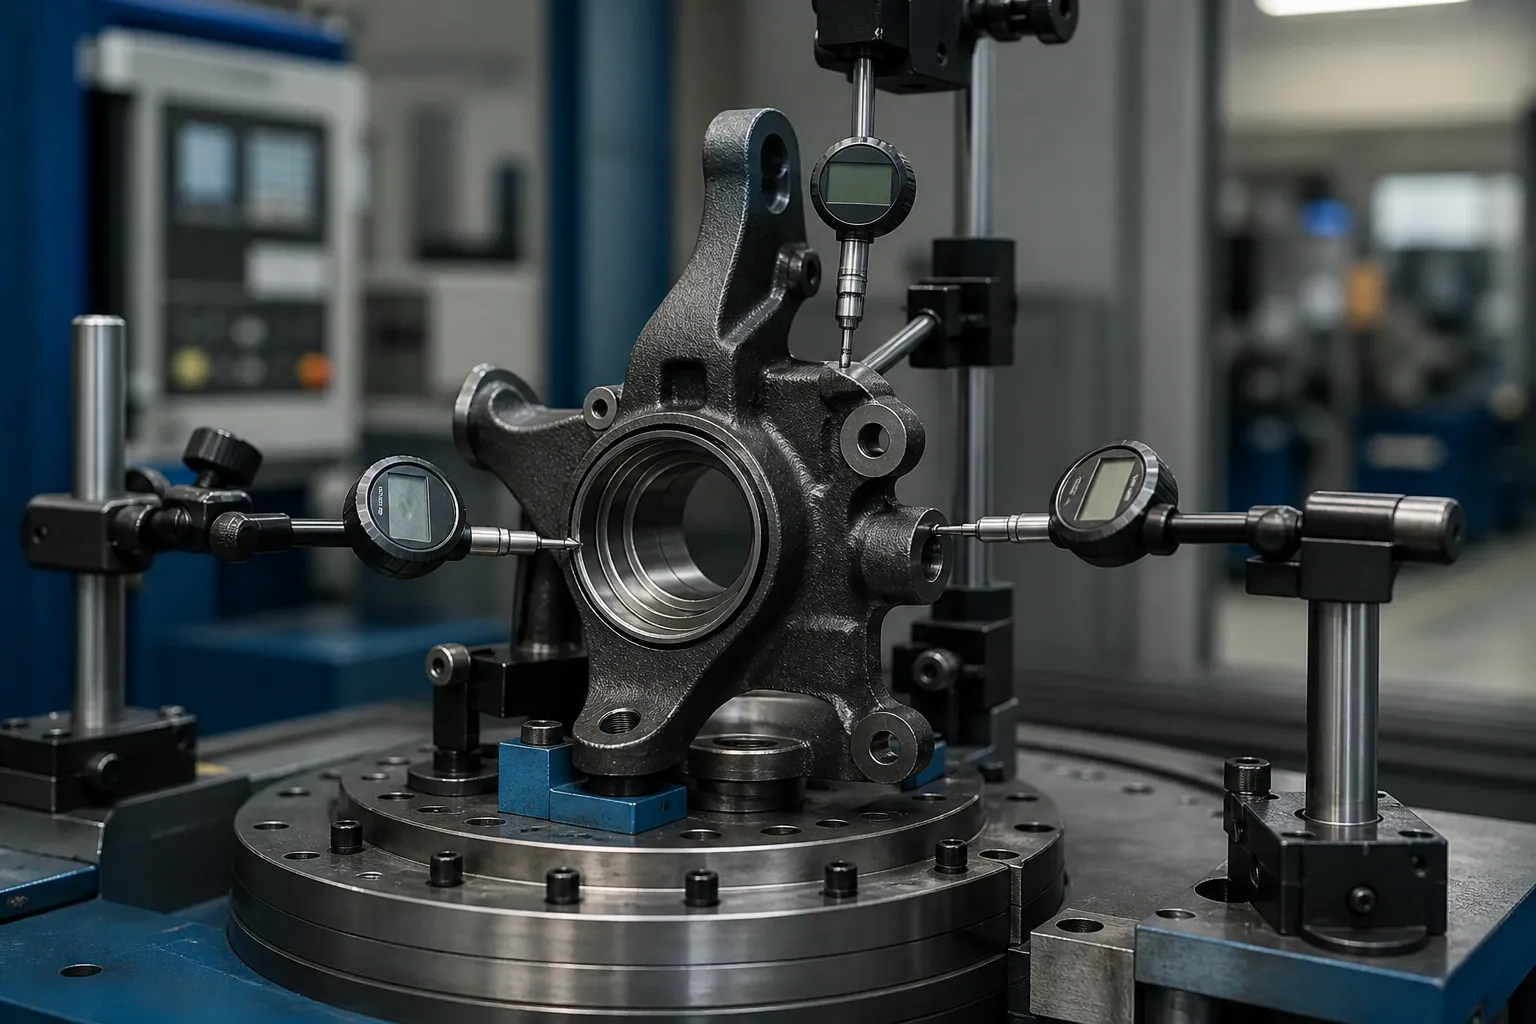
विरूपण पैटर्न को अलग से पहचानें
"मुड़ी हुई पोर" को एक स्थिति के रूप में मानने से गलत सुधार उत्पन्न होता है. व्यवहार में चार पैटर्न हावी हैं, प्रत्येक का एक अलग कार्यात्मक परिणाम और एक अलग सुधार मार्ग होता है:
| नमूना | हस्ताक्षर | कार्यात्मक परिणाम |
|---|---|---|
| हब फेस बोर अक्ष के सापेक्ष झुका हुआ है | बोर पायलट के साथ हब फेस पर फेस रनआउट | ब्रेक-रोटर रनआउट, मोटाई भिन्नता, ब्रेक ज्यूडर |
| सस्पेंशन इंटरफेस के लिए हब बोर का कोणीय विचलन | भारतीय खेल प्राधिकरण / डेटाम सुविधाओं के बीच मापी गई सम्मिलित-कोण प्रकार की त्रुटि | ऊँट जिसे संरेखित नहीं किया जा सकता; टायर घिसना |
| स्टीयरिंग भुजा को मोड़ना या मोड़ना | टाई-रॉड बॉस आर्म रूट के सापेक्ष विस्थापित या घुमाया गया | टो और एकरमैन त्रुटियाँ; भार के तहत हाथ की थकान |
| बोर विकृति या बॉस का गलत संरेखण | प्रेस-फिट सुविधाओं पर गोलाई या स्थिति त्रुटि | बियरिंग फिट और कैलीपर बोल्ट-अप समस्याएँ; साइज़िंग से संबंधित है, झुकना नहीं |
पहले दो शरीर की ज्यामिति को सीधा करने की वास्तविक समस्याएँ हैं. तीसरा अपने स्वयं के समर्थन और लोड योजना के साथ एक स्थानीय शाखा सुधार है. चौथे को साइजिंग या कैलिब्रेशन ऑपरेशन के लिए भेजा जाना चाहिए - "सीधा" करते समय बोर राउंड को दबाने से एक फिट समस्या का जोखिम होता है जो असेंबली के बाद वापस आ जाएगी. समान पृथक्करण तर्क संबंधित स्टीयरिंग-लाइन घटकों जैसे कि पर लागू होता है स्वचालित स्टीयरिंग रैक सीधा करने की प्रक्रिया और लंबी गेंद स्टड सुधार.
मापन रणनीति: तुलनात्मक, फिर निरपेक्ष
टकराव निदान तुलनात्मक रूप से विपरीत दिशा वाले हिस्से या संरेखण चार्ट के विरुद्ध मापता है क्योंकि दुकान में कोई ड्राइंग डेटा मौजूद नहीं है. उत्पादन माप को वह समझौता विरासत में नहीं मिलना चाहिए. सही क्रम है:
- हब बोर पर भाग को पायलट करें (या मशीनिंग डेटम बोर) एक घूर्णन स्थिरता में.
- फेस रनआउट के लिए हब फेस और स्थिति और ऊंचाई के लिए स्टीयरिंग-आर्म पैड और टाई-रॉड बॉस की जांच करें.
- किंगपिन या स्ट्रट डेटम सुविधाओं को कैप्चर करें - एक खराद का धुरा पर छेद, या नकली संभोग सतहों पर अकड़ कांटा.
- गोल्डन-सैंपल या सीएमएम-मास्टर्ड मानों से तुलना करें, विपरीत हाथ वाले भाग के विरुद्ध नहीं.
- किसी भी सुधार का प्रयास करने से पहले प्रत्येक सुविधा के लिए विचलन परिमाण और दिशा रिकॉर्ड करें.
कम मात्रा वाले रेमन कार्य के लिए, ऊंचाई गेज के साथ एक ग्रेनाइट प्लेट और प्रति परिवार एक सीएमएम रिपोर्ट पर्याप्त हो सकती है. उत्पादन मात्रा के लिए, फिक्सचर एक रोटरी इंडेक्सिंग मशीन पर एक स्टेशन बन जाता है: मल्टीपॉइंट इलेक्ट्रॉनिक जांच, एक सर्वो प्रेस हेड, और एक नियंत्रक जो सुधार तय करने से पहले प्रत्येक भाग के विचलन मानचित्र को संग्रहीत करता है. पूर्व-सुधार मानचित्र नौकरशाही नहीं है - इसके बिना वैश्विक निकाय विकृति को स्थानीय हाथ की त्रुटि से अलग करने का कोई तरीका नहीं है, और गलत फीचर लोड हो जाता है.
सुधार मार्ग और उनकी सीमाएँ

तन्य लौह और जाली इस्पात पोर
सुधार विंडो मान्य होने पर ये सामग्रियां नियंत्रित शीत बिंदु-दबाव को सहन करती हैं. लोडिंग योजना प्रेस क्षमता से अधिक मायने रखती है: कठोर बॉस संरचना के तहत समर्थन करता है, जिस सुविधा को ठीक किया जा रहा है उस पर या उसके निकट लोड लागू किया गया है, प्रत्येक स्ट्रोक के बाद स्प्रिंगबैक के साथ छोटे स्ट्रोक मापे जाते हैं. सुधार पुनरावृत्तीय हैं - दबाएँ, मुक्त करना, पुनः मापें - क्योंकि कास्टिंग तनाव को असमान रूप से जारी करती है, और बांह पर एक सुधार हब फेस रीडिंग को बदल सकता है. प्रत्येक चक्र के बाद पूर्ण जांच मानचित्र दोहराएं, केवल एक सुविधा नहीं जो लोड की गई थी.
एल्यूमीनियम पोर कास्ट करें
टी6/टी7-प्रकार के टेम्पर्स में डाई-कास्ट एल्युमीनियम नक्कल्स में कम लचीलापन होता है और अनियंत्रित ठंड के दौरान टूटने के लिए अच्छी प्रतिष्ठा अर्जित की जाती है।. सुधार, जहां बिल्कुल मंजूरी दे दी गई, छोटे-कोण वाले हैं, धीमी गति, और बलि के नमूनों पर प्रति मिश्रधातु और तड़के को मान्य किया गया, इसके बाद अक्सर स्थिरीकरण उपचार किया जाता है. कई एल्युमीनियम नक्कल प्रोग्राम केवल सख्त अपस्ट्रीम प्रक्रिया नियंत्रण और स्क्रैप विरूपण सेट करते हैं - यह निर्णय मेटलर्जिस्ट का है, मशीन विक्रेता को नहीं.
कौन सा बिंदु दबाने से ठीक नहीं हो सकता
स्टीयरिंग आर्म्स जो झुकने में अधिक भार लेते हैं, एक थकान और दायित्व का प्रश्न है, ज्यामिति का प्रश्न नहीं. तैयार सुरक्षा भागों पर क्रैश-लोडेड हथियारों का सुधार तालिका से बाहर होना चाहिए, भले ही ज्यामिति सीधे बाद में पढ़ती हो - वही प्रतिस्थापन सिद्धांत टकराव उद्योग पर लागू होता है. स्ट्रेटनिंग प्रक्रिया-प्रेरित विकृति पर अपना स्थान अर्जित करती है जहां लोड इतिहास ज्ञात होता है और सुधार विंडो मान्य होती है.
स्वीकृति द्वार

पोर को सीधा करने की एक जारी प्रक्रिया में चार द्वार होने चाहिए, क्रम में:
- पूर्व फाटक: दरार का पता लगाना (लौह भागों के लिए चुंबकीय कण या समकक्ष) सुधार से पहले - मौजूदा दरार को सीधा करने से सबूत और हिस्सा नष्ट हो जाता है.
- ज्यामिति द्वार: ड्राइंग सीमा के अंदर पूर्ण डेटाम-फ़ीचर मानचित्र - हब फेस रनआउट, बोर-से-निलंबन कोण, बांह की स्थिति - सुधार के बाद और किसी भी तनाव-राहत या स्थिरीकरण कदम के बाद मापी जाती है.
- स्थिरता द्वार: अगले मशीनिंग या हीटिंग ऑपरेशन के बाद पुनः माप; एक सुधार जो पीठ को आराम देता है वह तनाव सुपरपोजिशन था, सुधार नहीं.
- ट्रैसेबिलिटी गेट: प्रत्येक भाग का विचलन मानचित्र, सुधार संख्या और अंतिम रीडिंग को उसके क्रमांक के सामने संग्रहित किया जाता है, एक परिभाषित पुनर्कार्य सीमा के साथ जिसके परे भाग को दोबारा दबाने के बजाय स्क्रैप कर दिया जाता है.
उस पुनर्कार्य सीमा को ईमानदारी से परिभाषित करना - और उसके चारों ओर NOK सॉर्टिंग नियम - वह है जो एक कोने में एक प्रेस से सीधी रेखा को अलग करता है. का हमारा सिंहावलोकन एक सीधी रेखा में NOK छँटाई और पुनः कार्य सीमाएँ निर्णय संरचना को शामिल करता है.
सामान्य ख़तरे
- ग़लत डेटाम ऑर्डर. बोर के कार्यात्मक अक्ष होने पर हब फेस को सही करने से एक भाग उत्पन्न होता है जो एक जांच से गुजरता है और असेंबली में विफल रहता है.
- एक-सुविधा पुनः माप. केवल सही की गई सुविधा की जाँच करने से शरीर पर अन्यत्र क्रॉस-युग्मित बदलाव छिप जाते हैं.
- अति-दबाव वाली कास्टिंग. भारी स्ट्रोक के साथ एक मिलीमीटर के अंतिम अंश का पीछा करना अदृश्य माइक्रोक्रैक के लिए दृश्य ज्यामिति का व्यापार करता है.
- स्थिरता की पुनः जाँच छोड़ें. अगले मशीनिंग ऑपरेशन के बाद जो विकृति लौटती है, वह अप्रतिबंधित अवशिष्ट तनाव का क्लासिक हस्ताक्षर है, और यह ग्राहक को दिखाई देता है, आपके सेल में नहीं.
- सुधार से पहले कोई दरार गेट नहीं. दस्तावेज़ीकृत कारण के रूप में आपके सुधार स्ट्रोक के साथ पहले से मौजूद दरार एक फ़ील्ड विफलता बन जाती है.
सुधार करने से पहले प्रक्रिया चरण को रोकें
मार्ग में सुधार कब होता है यह उतना ही निर्णायक है जितना यह किया जाता है. कास्टिंग या फोर्जिंग के तुरंत बाद मापे जाने वाले पोर में स्टॉक भिन्नता और अवशिष्ट तनाव होता है जो मशीनिंग के दौरान आंशिक रूप से आराम करेगा; उस स्तर पर अंतिम ज्यामिति को सही करने का मतलब उस शरीर को सही करना है जो बदलने वाला है. व्यावहारिक खिड़कियाँ हैं:
- रफ मशीनिंग के बाद, अर्ध-समापन से पहले: कार्यात्मक डेटाम सुविधाएँ मौजूद हैं और स्टॉक बना हुआ है - आमतौर पर सबसे अच्छी विंडो, क्योंकि सुधार उनसे लड़ने के बजाय पीसने और उबाऊ करने का समर्थन करता है.
- ताप उपचार या हब बोर के प्रेरण सख्त होने के बाद: विकृति अपने चरम पर है और एक मान्य सुधार उन हिस्सों को पुनः प्राप्त कर लेता है जिन्हें अन्यथा हटा दिया जाता, लेकिन भौतिक स्थिति विंडो को सीमित करती है.
- मशीनिंग ख़त्म करने के बाद: सुधार छोटे कोणीय विचलन तक ही सीमित है; स्थिरता द्वार का हर जोखिम लागू होता है और भुगतान को इसे उचित ठहराना चाहिए.
मंच यह भी तय करता है कि "सीधे" का क्या अर्थ है. बोरिंग ख़त्म करने से पहले, हब बोर अभी अंतिम नहीं है और डेटाम मशीनिंग डेटाम से आना चाहिए; बोरिंग ख़त्म होने के बाद, बोर ही ईमानदार संदर्भ बन जाता है. एक सीधा करने वाला विनिर्देश जो अपने प्रक्रिया बिंदु का नाम नहीं देता है वह एक विनिर्देश है जिसकी दो विभाग अलग-अलग व्याख्या करेंगे - इस प्रकार भागों को गलत चरण में सही ढंग से सही किया जाता है और फिर भी असेंबली में असफल हो जाते हैं.
कितनी गंभीर पूछताछ है
किसी अंगुली को सीधा करने वाले स्टेशन को जिम्मेदारी से उद्धृत करना, एक सप्लायर की जरूरत है: डेटाम स्कीम और टॉलरेंस शीट के साथ ड्राइंग; सुधार बिंदु पर सामग्री और ताप-उपचार स्थिति; आज विकृति कहाँ मापी जाती है और किस परिणाम वितरण के साथ; अच्छा कवर करने वाले नमूना भाग, सीमा रेखा और NOK स्थितियाँ; आवश्यक चक्र समय; और पुनर्कार्य तथा स्क्रैप नियमों को संयंत्र स्वीकार करेगा. उन इनपुटों के साथ स्थिरता अवधारणा, जांच योजना और प्रेस आर्किटेक्चर सीधे अनुसरण करते हैं - उनके बिना, कोई भी मशीन प्रस्ताव एक अनुमान है कि कौन सी सुविधा वास्तव में आपकी ओर से "सीधे" को परिभाषित करती है.
Still weighing options for steering knuckle straightening? The machine selection guide for shafts, ट्यूब और प्रोफाइल और यह price breakdown for straightening machines are written for exactly this stage of the decision.