
A connecting rod converts rotating motion into reciprocating motion under load, in tension, compression and bending, millions of times per operating hour. Unlike a shaft it has no single rotation axis to true up. Its geometry lives in the relationship between two bores — the big end on the crankpin and the small end on the wrist pin — and straightening means restoring that relationship: bore-to-bore parallelism, मोड़, center distance and bore geometry, in the assembled and torqued condition the rod runs in.
This article is about straightening the connecting rod body itself. Two related resources on this site cover a smaller workpiece family: the connecting rod sleeve straightener solution और यह ZD90 connecting rod straightener machine सीधा slender sleeve-type link rods और पिन (ø1.5–8 mm diameter, 45-95 मिमी लंबाई) बिजली उपकरणों और असेंबलियों के लिए - इंजन रॉड बॉडी के लिए नहीं. यहां चर्चा की गई इंजन रॉड बॉडी को इंजन पुनर्निर्माण दुकानों में समर्पित रॉड संरेखण स्टैंड और प्रेस पर ठीक किया गया है; दस्तावेज़ों के नीचे प्रक्रिया और स्वीकृति तर्क जो अभ्यास करते हैं.
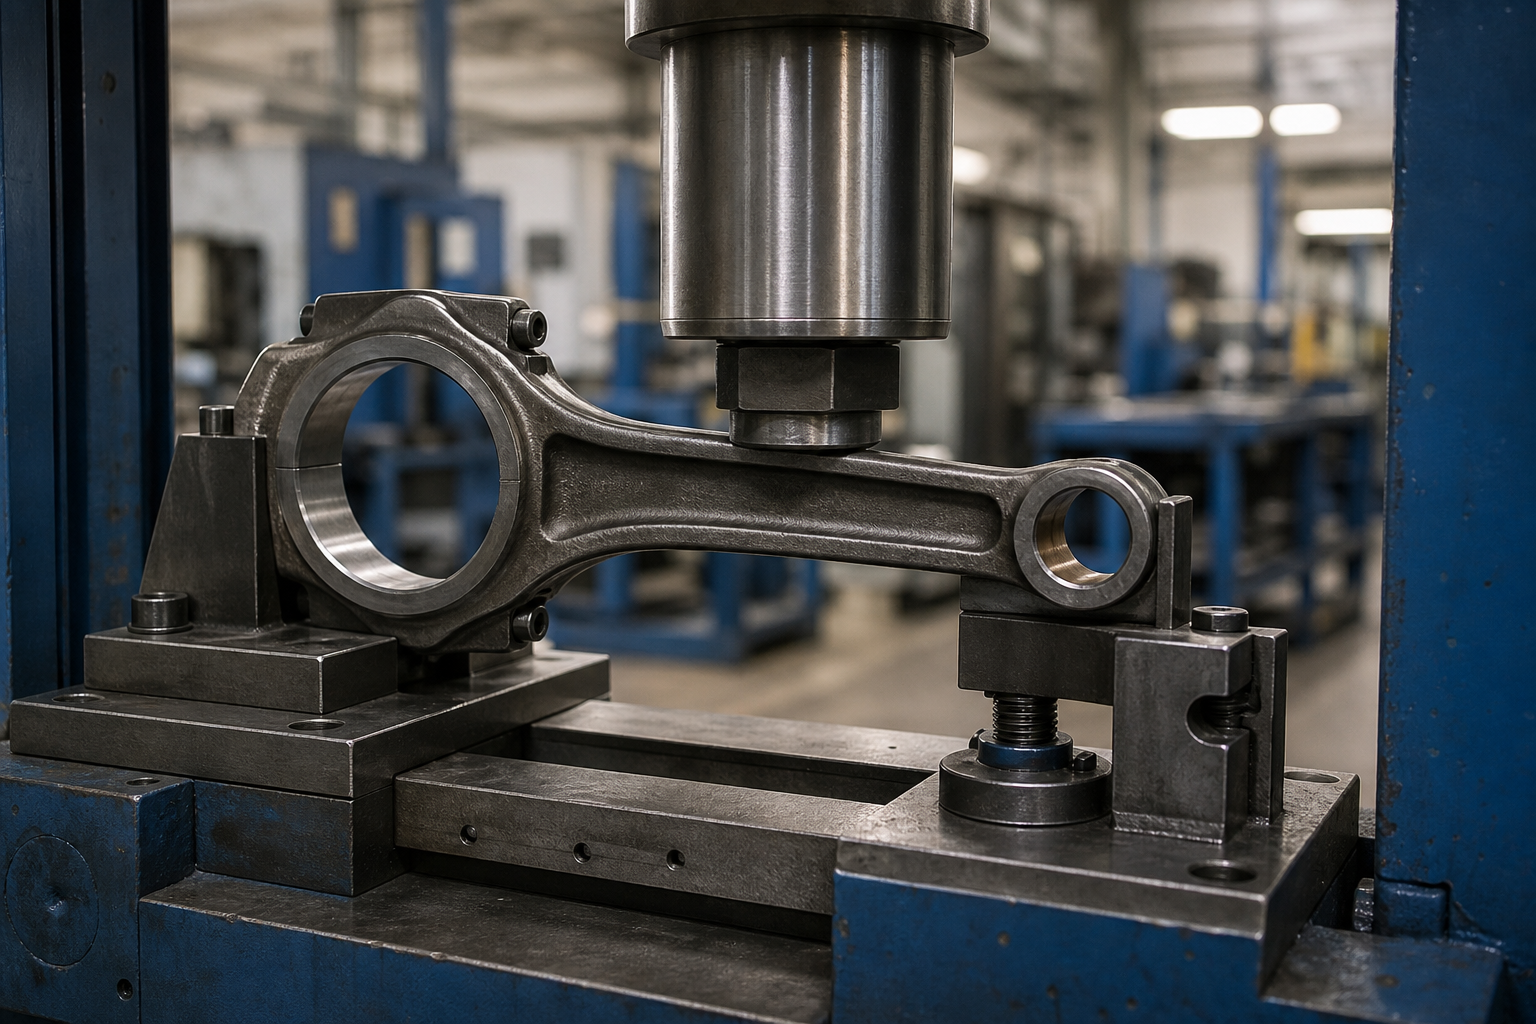
क्या “झुका हुआ” यानी कनेक्टिंग रॉड पर
| विरूपण मोड | कौन सा शुल्क | सुधार मार्ग |
|---|---|---|
| किरण झुकना | टांग बोरों के बीच झुक जाती है; बोर समानांतर रहते हैं लेकिन ऑफसेट होते हैं | गद्देदार टूलींग के बीच आई-बीम शैंक पर सुधार दबाएं |
| किरण मोड़ | एक बोर दूसरे के सापेक्ष शैंक अक्ष के चारों ओर घूमता है | नियंत्रित अंत संयम के साथ एक रॉड स्थिरता में मरोड़ सुधार |
| बोर समांतरता त्रुटि (बोर फ्रेम में झुकें) | The small-end axis tilts out of parallel with the big-end axis in the plane of the rod | Press correction at defined points; verify on the alignment fixture |
| Big-end distortion | Ovality or taper in the big-end bore, often after bolt stretch or a rod-bolt failure event | Not a bending problem: cap-face machining and rebore/hone, the classic reconditioning route |
| Small-end distortion | Bore out-of-round or size loss | Bore and re-sleeve; see the sleeve straightener solution referenced above |
The first three rows are press-straightening work on the rod body. The last two belong to machining reconditioning. Shops that conflate them press a rod to force an indicator reading, distort the bores further, और भाग खो देते हैं - यही कारण है कि नीचे दिया गया माप चरण किसी भी चीज़ को लोड करने से पहले बोर ज्यामिति से मोड़ और मोड़ को अलग करता है.
इकट्ठे में मापें, टॉर्कयुक्त स्थिति
कनेक्टिंग रॉड बड़े सिरे के दृष्टिकोण से दो टुकड़ों वाला हिस्सा है. द कैप, बिदाई वाले चेहरे, बोल्ट और उनका टॉर्क सभी बोर की अंतिम ज्यामिति में भाग लेते हैं, इसलिए प्रत्येक विश्वसनीय माप समान अनुशासन का पालन करता है:
- पहले दरारों का निरीक्षण करें - टांग का चुंबकीय कण निरीक्षण, बिदाई चेहरे और बोल्ट लग्स. टूटी हुई छड़ को सीधा करने से पता चलने योग्य दोष भविष्य की विफलता में बदल जाता है.
- नए या ज्ञात-अच्छे बोल्ट के साथ टोपी को इकट्ठा करें, विशिष्टता के अनुसार संचालित. एक बिना टॉर्क वाली छड़ी एक ऐसे बोर को मापती है जो सेवा में मौजूद नहीं है.
- रॉड को संरेखण स्थिरता पर सेट करें: the big end on a fixed arbor or between check plates, a pin or arbor through the small end.
- Read bend and twist with dial indicators at defined gage points — the classical rod aligner arrangement used in engine reconditioning for decades.
- Measure bore dimensions, center distance and cap face condition separately; do not let bore error masquerade as bend.

The fixture, not the eye, defines the truth. Workshops without a rod aligner try to infer bend from feeler readings against a surface plate, which mixes fixture error, plate error and bore error into one number. पेशेवर मानक - विशेषज्ञ रॉड दुकानों से लेकर उत्पादन इंजन संयंत्रों तक इंजन पुन: निर्माण अभ्यास में परिलक्षित होता है - गेज हार्डवेयर पर दोनों बोरों के साथ एक समर्पित संरेखण स्टैंड है.
आई-बीम पर सुधार दबाएँ
बीम मोड़ और बोर-समानांतरता त्रुटि को रॉड के पकड़ परिभाषित क्षेत्रों के समर्थन के बीच शैंक को दबाकर ठीक किया जाता है:
- आई-बीम शैंक और बॉस सेक्शन को सहारा दें और दबाएँ - बोर के पार कभी नहीं, एक बोल्ट लग, बिदाई वाला चेहरा या ड्रिल किया हुआ तेल मार्ग.
- प्रेस बिंदु को विचलन के मापे गए उच्च बिंदु पर रखें, टूलींग रेडी को बीम अनुभाग से मिलान किया जाता है ताकि संपर्क निकला हुआ किनारा किनारों से दूर रहे.
- छोटे-छोटे वेतन वृद्धि में सही करें और प्रत्येक प्रेस के बाद एलाइनर की दोबारा जांच करें; एक छड़ जो दो बार प्रकाश गुजरने के बाद साफ हो जाती है, एक बार जोर से दबाने की तुलना में बेहतर हिस्सा है.
- स्प्रिंगबैक की अपेक्षा करें और इसे जानबूझकर सेट करें: शाफ्ट पर प्रयुक्त वही मुआवजा तर्क लागू होता है, और रॉड की छोटी कड़ी बीम ओवरशूट को आसान बनाती है.
- अंतिम प्रेस पास के बाद, बोरों का पुनः सत्यापन करें, भाग को छोड़ने से पहले केंद्र की दूरी और कैप टॉर्क - बीम शिफ्ट को दबाने से ज्यामिति कुछ दसवें हिस्से में बदल जाती है, और पुनर्निर्माण क्रम को नई आधार रेखा का पता होना चाहिए.

स्थिरता कठोरता आधी प्रक्रिया है. बेंच वाइस फ्लेक्स, और एक गतिशील आधार के विरुद्ध किया गया सुधार कार्य अद्वितीय परिणाम उत्पन्न करता है - एक अनुभवी मशीन शॉप सिद्धांत जो किसी भी प्रेस कार्य के समान ही छड़ों पर भी लागू होता है. समर्पित रॉड स्ट्रेटनर एक कठोर क्लैंपिंग फ्रेम और रॉड-विशिष्ट टूलींग के साथ इसे हल करते हैं. वही अनुशासन - कठोर फिक्स्चर और मापी गई प्रतिक्रिया - हमारे उत्पादन स्ट्रेटनर जैसे को नियंत्रित करता है ZD90 कनेक्टिंग रॉड स्ट्रेटनर, जो क्लोज्ड-लूप स्वचालित स्ट्रेटनिंग चलाता है (खिलाना, उपाय, सर्वो-सही, पुन: निरीक्षण) छोटी आस्तीन-प्रकार की लिंक छड़ों पर.
टूलींग मार्क अपने आप में एक गुणवत्ता दोष है. प्रेस तक पहुँचने तक छड़ें तैयार हिस्से बन जाती हैं - मशीनीकृत बोर, बिदाई सतहों का सामना करना पड़ा, कभी-कभी शॉट-पीन शैंक्स - इसलिए निहाई और सपोर्ट को गद्देदार या त्रिज्या-मिलान वाले आवेषण की आवश्यकता होती है, और बोल्ट लग पर छोड़ा गया कोई गवाह चिह्न, रॉड के आगे बढ़ने से पहले तेल छेद या अलग चेहरा प्रभावित विशेषता के पुन: निरीक्षण का आधार है.
स्ट्रेटनिंग एक रिकंडिशनिंग अनुक्रम के अंदर बैठता है
इंजन रीमैन्युफैक्चरिंग अभ्यास एक क्रमबद्ध अनुक्रम के रूप में कनेक्टिंग रॉड रिकंडिशनिंग को चलाता है, और इसमें सीधा करने का एक निश्चित स्थान होता है:
- दरार निरीक्षण और सफाई. संकेत वाली छड़ें यहां लाइन छोड़ती हैं.
- सीधा. बीम मोड़ और मोड़ को एलाइनर पर ठीक किया गया और दबाया गया; फिक्स्चर में पुनः जाँच की गई.
- पार्टिंग फेस मशीनिंग. टोपी और रॉड को अलग करने वाले चेहरे सच सामने आ गए हैं, बोर को छोटा करके बंद करना.
- बोल्ट प्रतिस्थापन और टॉर्क. किसी भी बोर कार्य से पहले विशिष्टताओं के अनुसार नए बोल्ट.
- बोर का जीर्णोद्धार. छोटे सुधारों के लिए सान या बड़े सुधारों के लिए बोर/टर्न, आकार के बड़े सिरे को ख़त्म करना, गोलाई और केंद्र की दूरी.
- अंतिम सत्यापन और वजन प्रबंधन. समानता, मोड़, केंद्र की दूरी, और इंजन सेट के भीतर वजन का मिलान.
क्रम मायने रखता है. पार्टिंग-फेस कार्य से पहले सीधा करने का मतलब है कि बोर ऑपरेशन एक सीधी बीम को खत्म करता है; बोरिंग के बाद सीधा करने से तैयार बोर अपनी स्थिति से हट जाएगा. और क्योंकि फेस मशीनिंग प्लस बोर रेस्टोरेशन सामग्री को हटा देता है, केंद्र दूरी नियंत्रण एक पुनर्निर्माण अनुशासन है, सीधा करने वाला नहीं - रॉड खराद और सान, प्रेस नहीं, इसे पकड़ो.

जानिए उस घटना के बारे में जिसने रॉड को मोड़ दिया
सुधार का निर्णय विफलता इतिहास से शुरू होता है, क्योंकि एक ही संकेतक पढ़ने का मतलब बहुत अलग चीजें हो सकता है:
| विफलता घटना | विशिष्ट ज्यामिति हस्ताक्षर | स्वभाव तर्क |
|---|---|---|
| हाइड्रोलॉक / मलबा अंतर्ग्रहण | तीव्र बीम मोड़ या छोटा-छोर ऑफसेट, अक्सर सेट में पिस्टन क्षति के साथ | शॉक-लोडेड भाग; क्रैकिंग के लिए निरीक्षण करें, प्रतिस्थापन की ओर झुकें |
| ओवर-द रेव / वाल्व संपर्क | बीम मोड़ मोड़ के साथ संयुक्त; लघु-अंत विकृति | एकाधिक मोड पिछले उपज लोड किए गए; प्रतिस्थापन जब तक कि क्षति संभवतः हल्की न हो |
| असर जब्ती / घुमाना | बड़े पैमाने पर मलिनकिरण और बोर विकृति, शैंक पर हीट टिंट | गर्मी सामग्री की प्रतिक्रिया को बदल देती है; किसी भी निर्णय से पहले पूर्ण एमपीआई और कठोरता की जांच करें |
| रॉड बोल्ट का खिंचाव या अनुचित टॉर्क | साफ़ बिदाई वाले चेहरों के साथ बड़े सिरे वाली अंडाकारता | पुनर्निर्माण मार्ग: चेहरे, नये बोल्ट, बोर करना और सानना |
| मशीनिंग / विकृति से निपटना | उत्पादन या मरम्मत बैच में छोटा सुसंगत धनुष | सीधा सुधार मामला; स्थिर और दोहराने योग्य |
कौन सी छड़ें बिल्कुल सीधी हो सकती हैं
| रॉड प्रकार | सीधा करने पर स्थिति |
|---|---|
| जाली इस्पात की छड़ (ऑटोमोटिव, डीजल, कृषि) | क्लासिक सुधार उम्मीदवार; पुनर्निर्माण अनुक्रमों में मानक के रूप में सीधा करना शामिल है |
| पाउडर धातु / पापयुक्त छड़ | आम तौर पर प्रतिस्थापित, मुड़ा नहीं; सामग्री का क्रैकिंग व्यवहार प्रेस सुधार को एक जोखिमपूर्ण निर्णय बनाता है |
| अल्युमीनियम की छड़ (कुछ प्रदर्शन और छोटे इंजन) | भौतिक थकान व्यवहार प्रतिस्थापन के लिए तर्क देता है; इंजन निर्माता की सेवा स्थिति का पालन करें |
| फ्रैक्चर-विभाजन (फटा हुआ) छड़ | कैप चेहरों को मशीनीकृत नहीं किया जा सकता, इसलिए क्लासिकल रिकंडिशनिंग बाहर है; बोर सुधार और किसी भी मोड़ को OEM स्वभाव का पालन करना चाहिए |
| बोल्ट विफलता या जब्ती इतिहास वाली रॉड | किसी भी सुधार से पहले क्रैक-निरीक्षण और स्वभाव; जिस लोड घटना ने इसे मोड़ा, उसने अदृश्य क्षति की हो सकती है |
यहीं पर ईमानदार इंजीनियरिंग आशावाद को मात देती है: कुछ फ़ोरम थ्रेड पूछते हैं कि क्या हाइड्रोलॉक या ओवर-रेव इवेंट से मुड़ी हुई छड़ को सीधा किया जाना चाहिए, और पेशेवर इंजन निर्माण में कामकाजी उत्तर यह है कि घटना की गंभीरता निर्णय लेती है. रोशनी, अन्यथा ध्वनि फोर्जिंग में मापने योग्य मोड़ क्षेत्र की मरम्मत है; एक छड़ी जिसे संपीड़ित किया गया है, मुड़ी हुई या शॉक-लोडेड पिछली उपज एक प्रतिस्थापन है, दबाने के बाद संकेतक जो भी कहता है.
स्वीकृति मानदंड जो चालू इंजन को दर्शाता है
| स्वीकृति तत्व | क्या निर्दिष्ट करें |
|---|---|
| बोर समानता (झुकना) | निर्दिष्ट गेज लंबाई पर विचलन सीमा, टॉर्कयुक्त स्थिति में एलाइनर पर मापा जाता है |
| मोड़ | बोर अक्षों के बीच कोणीय विचलन सीमा, वही सेटअप |
| जनम का आकार, गोलाई और टेपर | अंतिम होन/बोर के बाद प्रति ड्राइंग, दबाने के बाद नहीं |
| केंद्र की दूरी | न्यूनतम और अधिकतम, रॉड सेट मिलान के साथ मशीनिंग चरण में नियंत्रित किया जाता है |
| दरार निरीक्षण | एमपीआई सीधा करने से पहले और अंतिम सुधार के बाद जहां निर्दिष्ट हो |
| वजन और संतुलन | इंजन सेट के भीतर भार वर्ग; बॉबवेट प्रभाव प्रलेखित है जहां संतुलन का पालन होता है |
| बोल्ट की स्थिति | नए या योग्य बोल्ट, टॉर्क रिकॉर्ड किया गया, स्ट्रेच्ड फास्टनरों का दोबारा उपयोग नहीं |
अक्सर पूछे जाने वाले प्रश्नों
क्या मुड़ी हुई कनेक्टिंग रॉड को सुरक्षित रूप से सीधा किया जा सकता है??
लाइट के साथ जाली स्टील की छड़, साफ-सुथरे ढंग से मापा गया मोड़ और साफ दरार का निरीक्षण नियमित रूप से सीधा और दुरुस्त किया जाता है. गंभीर मोड़ वाली छड़ें, अधिभार से मोड़, बोल्ट विफलता, या चूर्णित धातु से बना है, एल्यूमीनियम या फ्रैक्चर-स्प्लिट फोर्जिंग प्रतिस्थापन उम्मीदवार हैं. वह घटना जिसके कारण मोड़ आया, उतना ही मायने रखता है जितना कि मोड़.
टॉर्क वाली टोपी से क्यों नापें?
क्योंकि बड़े सिरे वाला बोर केवल टोपी के साथ चलने वाली ज्यामिति में मौजूद होता है, बोल्ट और टॉर्क लगाया गया. एक ढीली टोपी पर ली गई रीडिंग असेंबली क्लीयरेंस और बोल्ट-होल स्लोप को मोड़ने के बराबर मापती है.
क्या सीधा करने से बोरों पर असर पड़ता है??
हाँ, थोड़ा, यही कारण है कि रीकंडिशनिंग क्रम में बोर बहाली से पहले स्ट्रेटनिंग आती है. बीम को दबाने से बोर की ज्यामिति थोड़ी मात्रा में बदल सकती है; पुनर्स्थापना आकार का पालन करने वाले पार्टिंग-फेस और ऑनिंग ऑपरेशन, सही बीम पर गोलाई और केंद्र की दूरी.
रॉड ट्विस्ट को कैसे ठीक किया जाता है?
ट्विस्ट को मरोड़कर ठीक किया जाता है: रॉड को बड़े सिरे पर एक कठोर फिक्स्चर में जकड़ दिया जाता है, और छोटे सिरे पर बीम अक्ष के बारे में नियंत्रित काउंटर-रोटेशन लागू किया जाता है, वेतन वृद्धि में, प्रत्येक सुधार के बाद एलाइनर की दोबारा जांच करें. ट्विस्ट सुधार में अतिरिक्त सावधानी बरतने की आवश्यकता है क्योंकि यह कतरनी में बीम का काम करता है, और किसी भी जब्ती या अधिभार इतिहास वाली रॉड पर यह आमतौर पर सुधार के बजाय प्रतिस्थापन की स्थिति होती है.
क्या रॉड स्ट्रेटनिंग क्रैंकशाफ्ट स्ट्रेटनिंग से संबंधित है??
हिस्से इंजन में मिलते हैं, और दोनों ही थकान-गंभीर हैं, लेकिन मेट्रोलॉजी पूरी तरह से अलग है. जैसा कि हमारे में वर्णित है, एक क्रैंकशाफ्ट को उसके मुख्य-जर्नल अक्ष पर ट्रू किया जाता है क्रैंकशाफ्ट सीधा करने का समाधान, while a connecting rod has no rotation axis at all — it is corrected to a bore-to-bore relationship on an alignment fixture.
Build the Solution Around the Two Bore Axes
A connecting rod straightening solution stands on four fixed decisions: crack inspection before loading, measurement in the torqued condition on a real alignment fixture, press correction restricted to the beam between padded, radius-matched tooling, and reconditioning sequence control so bores, faces and center distance are finished after the beam is true. With those in place, dedicated rod straightening equipment turns a labor-intensive repair judgment into a repeatable shop process — and tells you honestly when a rod should be replaced instead.
Whether you are upgrading an existing connecting rod line or buying new, the straightener selection walkthrough और यह budget picture for a straightening machine frame the trade-offs before you talk to suppliers.