
कनेक्टिंग रॉड स्लीव का सीधापन (एक्सटेंशन बार) बिजली उपकरणों या असेंबली सिस्टम की सांद्रता और परिचालन स्थिरता पर सीधा प्रभाव पड़ता है. तकनीकी दिक्कत बिंदुओं से शुरुआत, यह लेख 6.35 मिमी व्यास और 200 मिमी लंबाई के साथ पतली आस्तीन को सीधा करने के लिए प्रमुख तकनीकों का गहन विश्लेषण प्रदान करता है।. हम चरम लंबाई-से-व्यास अनुपात के लिए विरूपण नियंत्रण का पता लगाते हैं, स्वचालित थोक फीडिंग तकनीक (स्वचालित अभिविन्यास के साथ मनमाना प्लेसमेंट), और सर्वो-प्रिसिजन स्ट्रेटनिंग एल्गोरिदम. विस्तृत तकनीकी अंतर्दृष्टि और वास्तविक दुनिया के मामलों के माध्यम से, we demonstrate how this customized fully automatic straightener perfectly balances “unmanned high-efficiency loading” के साथ “strict 0.2mm straightness tolerance.”
कनेक्टिंग रॉड स्लीव क्या है?
A Connecting Rod Sleeve (often called an extension bar or bit holder) is used to extend the reach of fastening tools like electric screwdrivers and impact wrenches. One end is typically a drive shank (जैसे, a 1/4-inch hex shank), and the other end is the output socket or bit holder. The most common diameter is 6.35mm (1/4 inch). Designed to operate in deep or narrow spaces, their lengths frequently reach 200mm or more. The engine connecting rod itself is a different workpiece, covered separately in the कनेक्टिंग रॉड सीधा करने का समाधान.

Application For Connecting Rod Sleeve
Connecting rod sleeves are widely used in industrial assembly and automotive repair for fastening tasks. Different applications have specific requirements:
- Automated Assembly Lines: Demand extremely high straightness to ensure pneumatic/electric screwdrivers do not wobble during high-speed rotation, preventing damage to screws or the workpiece surface.
- Deep Hole/Narrow Space Operations: Require high torque transmission and excellent surface wear resistance. The heat treatment applied to achieve these properties inevitably leads to noticeable machining distortion.
All scenarios have strict requirements for the straightness (एकत्रीकरण) of the sleeve. A bent rod spinning at high speeds will generate violent centrifugal vibrations, causing tool detachment or fastening failure. Solid extension bars without a hollow socket follow a related process in the power tool extension bar straightening solution.
Structural Features for Connecting Rod Sleeve
Connecting rod sleeves feature the following structural characteristics:
- Extreme L/D Ratio: With a diameter of only 6.35mm and a length of 200mm, the length-to-diameter ratio exceeds 31:1, इसे अत्यधिक लचीला और आसानी से विकृत होने वाला पतला शाफ्ट बनाता है.
- असममित अंत: एक सिरा एक ठोस षट्भुज शैंक है, जबकि दूसरा खोखला सॉकेट हेड है, वर्कपीस को एक अलग पहचान देना “polarity” या दिशा.
- उच्च कठोरता और लोच: गर्मी के बाद उपचार, आस्तीन में उच्च उपज शक्ति होती है, सीधा करने की प्रक्रिया के दौरान महत्वपूर्ण लोचदार स्प्रिंग-बैक का प्रदर्शन.
कनेक्टिंग रॉड स्लीव की मुख्य विशेषताएं
प्रमुख विशेषताएँ:
- उच्च परिशुद्धता संचरण: सीधापन (रन आउट) सीधा करने के बाद 0.2 मिमी के भीतर सख्ती से नियंत्रित किया जाना चाहिए.
- मरोड़ वाली थकान प्रतिरोध: सामग्री को बेहतर मरोड़ वाले गुणों को बरकरार रखना चाहिए; सीधा करने की प्रक्रिया सतह पर सूक्ष्म दरारें पैदा नहीं कर सकती.
- बड़े पैमाने पर उत्पादन: उच्च मात्रा वाले औद्योगिक उपभोज्य के रूप में, प्रति पीस स्वचालन चक्र का समय असाधारण रूप से तेज़ होना चाहिए.
कनेक्टिंग रॉड स्लीव तकनीकी पैरामीटर
| वस्तु | पैरामीटर रेंज | टिप्पणियाँ |
| वर्कपीस का व्यास | Ø6.35मिमी | मानक 1/4-इंच विशिष्टता |
| वर्कपीस की लंबाई | 200मिमी | पतला शाफ्ट, उच्च एल/डी अनुपात |
| प्रारंभिक मोड़ | 0.5मिमी – 1.5मिमी | ताप उपचार के बाद प्राकृतिक विकृति |
| लक्ष्य सीधापन | ≤0.2मिमी | उपकरण को डगमगाने से रोकने के लिए सख्त आवश्यकता |
| लोडिंग विधि | मनमाना प्लेसमेंट, ऑटो उन्मुखीकरण | इस उपकरण की मुख्य अनुकूलित विशेषता |
अनुकूलित स्वचालित स्ट्रेटनिंग प्रक्रिया क्यों चुनें??

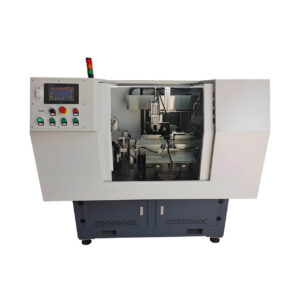
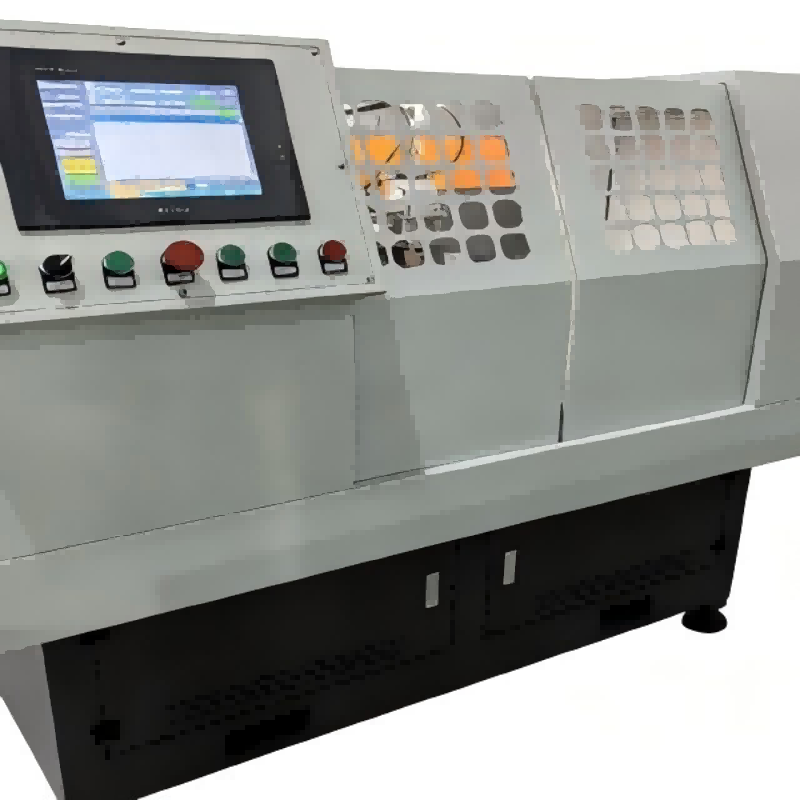

ZD300 इम्पैक्ट स्क्रूड्राइवर स्ट्रेटनिंग मशीन
ZD300 इम्पैक्ट स्क्रूड्राइवर स्ट्रेटनिंग मशीन एक सर्वो सीएनसी बड़े पैमाने पर उत्पादन विशेष उपकरण है, जो बिट की सीधापन और समाक्षीयता को पुनर्स्थापित करता है / टॉर्क ट्रांसमिशन की सटीकता और सेवा जीवन सुनिश्चित करने के लिए सटीक बल के माध्यम से उपकरण धारक.
पारंपरिक प्रक्रिया दर्द बिंदु
गर्मी से उपचारित पतली कनेक्टिंग रॉड स्लीव्स के साथ काम करते समय, पारंपरिक मैनुअल या अर्ध-स्वचालित स्ट्रेटनर को घातक चुनौतियों का सामना करना पड़ता है:
| दर्द बिंदु | विशिष्ट मुद्दा | प्रभाव |
| अत्यधिक समय लेने वाली लोडिंग | पारंपरिक फीडरों के लिए श्रमिकों को सभी भागों को एक ही दिशा में मैन्युअल रूप से संरेखित करने की आवश्यकता होती है. | भारी मात्रा में श्रम बर्बाद होता है और उत्पादन काफी धीमा हो जाता है. |
| नाजुक पतले शाफ्ट | एक 6.35 मिमी की छड़ अनियंत्रित मैन्युअल हथौड़े से या भारी दबाव से आसानी से टूट जाती है या स्थायी रूप से झुक जाती है. | उच्च स्क्रैप दरें और बर्बाद सामग्री लागत. |
| अकुशल निरीक्षण | उच्च बिंदु को खोजने के लिए डायल इंडिकेटर के साथ भाग को वी-ब्लॉक पर धीरे-धीरे रोल करने के लिए श्रमिकों पर भरोसा करना. | माप की सटीकता ऑपरेटर के अनुसार भिन्न होती है; बड़े पैमाने पर उत्पादन की निरंतरता को पूरा नहीं कर सकता. |
अनुकूलित स्वचालित स्ट्रेटनिंग के लाभ
इन दर्द बिंदुओं को संबोधित करना, हमारा अनुकूलित पूरी तरह से स्वचालित सर्वो पॉइंट स्ट्रेटनर एक क्रांतिकारी समाधान प्रस्तुत करता है:
| तुलना आयाम | सेमी-ऑटो स्ट्रेटनर | अनुकूलित ऑटो स्ट्रेटनर | सुधार |
| लोडिंग विधि | मैनुअल संरेखण | यादृच्छिक थोक लोडिंग, मशीन ऑटो-ओरिएंट | सच मानवरहित लोडिंग, हाथ पूरी तरह से मुक्त |
| सीधा | ±0.3मिमी | ≤0.2मिमी | लगातार स्थिर परिशुद्धता, शून्य डगमगाहट |
| क्षमता | 40-60 सेकंड/टुकड़ा | 10-15 सेकंड/टुकड़ा | Cycle time drops from 40–60 s to 10–15 s per piece |
| दोष दर | typical of manual loading | reduced after commissioning | माइक्रोन-स्तरीय सर्वो दबाने से टूट-फूट समाप्त हो जाती है |
मुख्य लाभ:
- स्मार्ट ओरिएंटेशन रिकॉग्निशन: एक विशेष यांत्रिक फ़्लिपिंग और सॉर्टिंग तंत्र. इससे कोई फर्क नहीं पड़ता कि ऑपरेटर स्लीव्स को हॉपर में कैसे डालता है, मशीन स्वचालित रूप से सिर और पूंछ की पहचान करती है, so that parts enter the straightening station facing the correct direction.
- लचीला परिशुद्धता सीधा करना: 6.35 मिमी पतले शाफ्ट के लोचदार स्प्रिंग-बैक को पूरी तरह से संभालने के लिए बंद-लूप बल और विस्थापन नियंत्रण के साथ संयुक्त सर्वो-चालित रैम का उपयोग करता है.
स्वचालित सीधीकरण प्रक्रिया
यह उपकरण सीधा करने का कार्य पूरा करता है 6 पूरी तरह से स्वचालित कदम, थोक डंपिंग से योग्य उत्पादों के निर्वहन की ओर निर्बाध रूप से आगे बढ़ना. The मुख्य संचालन चरण हैं 02 (ऑटो ओरिएंटेशन) और कदम 05 (सर्वो प्रेस स्ट्रेटनिंग), जो न केवल उच्च एल/डी अनुपात भागों के सटीक नियंत्रण पर विजय प्राप्त करता है बल्कि मैन्युअल लोडिंग की उत्पादन बाधा को भी तोड़ता है.
कनेक्टिंग रॉड स्लीव पूर्ण स्ट्रेटनिंग प्रक्रिया प्रवाह
| प्रक्रिया | प्रक्रिया नाम | मूल तंत्र | समय | शुद्धता / लक्ष्य |
| 01 | थोक लोड हो रहा है & एलिवेटिंग | उच्च क्षमता वाला स्टेप फीडर | निरंतर | पूरी तरह से यादृच्छिक प्लेसमेंट की अनुमति देता है |
| 02 | स्वतः पहचान & अभिविन्यास | कस्टम आसन आईडी & फ्लिप ट्रैक | 2एस | Ensures uniform loading direction |
| 03 | ऑटो फीडिंग & दबाना | वायवीय भुजा & रोटरी केंद्र | 2एस | 6.35 मिमी रॉड के लिए स्थिर समर्थन |
| 04 | रैपिड रनआउट स्कैनिंग | उच्च परिशुद्धता विस्थापन सेंसर | 3एस | उच्च-बिंदु मोड़ को सटीकता से पकड़ता है |
| 05 | प्रिसिजन प्रेस स्ट्रेटनिंग | सर्वो रैम प्रणाली | 5-8एस | सीधापन ≤0.2 मिमी |
| 06 | अंतिम जांच & उतराई | डिस्चार्ज च्यूट को छांटना | 1एस | अयोग्य भागों को स्वचालित रूप से अलग कर देता है |
मुख्य प्रक्रिया विवरण
कदम 1 & 2: मनमाना प्लेसमेंट & ऑटो ओरिएंटेशन (मुख्य विशेषता)
प्रक्रिया उद्देश्य: मैन्युअल छँटाई को हटाएँ और पूरी तरह से स्वचालित प्राप्त करें, बल्क कनेक्टिंग रॉड स्लीव्स की दिशात्मक रूप से सही फीडिंग.
प्रमुख बिंदु:
- ऑपरेटर स्लीव्स के बक्सों को सीधे उच्च क्षमता वाले हॉपर में डंप कर देते हैं, सिर या पूंछ की दिशा पर कोई ध्यान दिए बिना.
- एलिवेटर तंत्र भागों को अलग-अलग पहचान ट्रैक में फीड करता है. Utilizing the physical differences in outer diameter and center of gravity between the two ends of the sleeve (or using optical sensors), the smart recognition mechanism automatically determines the workpiece’s posture.
- Reversed parts fall into a specially designed flipping chute that turns them around, ensuring that every piece entering the straightening station has its drive end (hex shank) facing the exact same fixed side.
कदम 4 & 5: Scanning & Servo Precision Straightening
प्रक्रिया उद्देश्य: Accurately measure the overall bend of the 200mm shaft and correct it to within a 0.2mm tolerance.
प्रमुख बिंदु:
- For a workpiece only 6.35mm in diameter, ultra-low friction support mechanisms are used to prevent secondary deformation during rotation.
- Sensors scan the bending profile of the workpiece in real-time, और नियंत्रण प्रणाली आवश्यक सूक्ष्म रिवर्स विरूपण की गणना करती है.
- माइक्रोन-लेवल सर्वो प्रेसिंग: एक प्रभाव हाइड्रोलिक प्रेस के बजाय, एक सर्वो मोटर बहुत धीमी गति से दबाव डालती है, सटीक रूप से नियंत्रित विस्थापन. ए का उपयोग करना “बहु-चरणीय सन्निकटन” एल्गोरिदम, यह सतह को नुकसान पहुंचाए बिना लोचदार स्प्रिंग-बैक पर दृढ़ता से काबू पाता है, स्ट्रेटनेस को सख्ती से 0.2 मिमी के भीतर लॉक करना.
मशीनिंग कठिनाइयाँ और समाधान
कठिनाई 1: असममित सिरे ऑटो-लोडिंग जाम का कारण बनते हैं
समस्या विवरण: कनेक्टिंग रॉड स्लीव एक मानक चिकना शाफ्ट नहीं है; एक सिरा दूसरे से बड़ा है. यदि वे यादृच्छिक दिशाओं में स्ट्रेटनिंग तंत्र में प्रवेश करते हैं, क्लैम्पिंग विफल हो जाएगी, या सेंसर वर्कपीस में क्रैश हो जाएंगे.
समाधान: हमने एक को अनुकूलित किया गुरुत्वाकर्षण विलक्षणता और यांत्रिक प्रोफ़ाइल सीमाओं के आधार पर स्मार्ट सॉर्टिंग ट्रैक. जटिल रोबोटिक दृष्टि चयन की आवश्यकता के बिना, शुद्ध यांत्रिक सरलता भाग के नीचे खिसकते ही दिशा को तुरंत सही कर देती है. यह अत्यधिक लागत प्रभावी है, अत्यंत स्थिर, और लोडिंग जाम को पूरी तरह से समाप्त कर देता है.
कठिनाई 2: पतले शाफ्ट की अत्यधिक नाजुकता (31:1 एल/डी अनुपात)
समस्या विवरण: 6.35 मिमी व्यास और 200 मिमी लंबाई का एक वर्कपीस एक लंबी चॉपस्टिक की तरह है. यहां तक कि नीचे की ओर दबाव की थोड़ी सी भी अधिकता इसे एक में मोड़ देगी “वी” आकार, भाग को बर्बाद करना.
समाधान: सिस्टम एक के साथ एम्बेडेड है अनुकूली स्प्रिंग-बैक मुआवजा एल्गोरिदम पतली छड़ों के लिए विशेष रूप से डिज़ाइन किया गया. रैम का पहला प्रेस उस सामग्री बैच के वास्तविक स्प्रिंग-बैक गुणांक को जानने के लिए एक रूढ़िवादी बल का उपयोग करता है. इसके बाद यह सूक्ष्मदर्शी रूप से सटीक सुधारात्मक प्रेस लागू करता है, स्क्रैप के अत्यधिक झुकने के जोखिम को पूरी तरह समाप्त करना.
विनिर्माण मामला
ग्राहक पृष्ठभूमि
हार्डवेयर उपकरण और फास्टनरों का एक प्रसिद्ध OEM निर्माता, यूरोप और अमेरिका को भारी निर्यात, पेशेवर-ग्रेड बिजली उपकरण सहायक उपकरण में व्यापक रूप से उपयोग किया जाता है.
तकनीकी चुनौतियाँ
- ग्राहक को Ø6.35mm × L200mm के विनिर्देशों के साथ लाखों कनेक्टिंग रॉड स्लीव्स का ऑर्डर प्राप्त हुआ, 0.2 मिमी की सख्त सीधीता की मांग.
- उनके विरासत उपकरण के लिए ऑपरेटरों को प्रत्येक टुकड़े की दिशा को मैन्युअल रूप से पहचानने और उसे फ़ीड च्यूट में रखने की आवश्यकता होती है. भारी मात्रा का सामना करना पड़ रहा है, मैन्युअल छँटाई गंभीर बाधा बन गई.
- शारीरिक श्रम पर भारी निर्भरता के कारण रात की पाली के दौरान दक्षता में गिरावट आई और जब ऑपरेटर गलती से पार्ट्स को पीछे की ओर डाल देते हैं तो बार-बार उपकरण दुर्घटनाग्रस्त हो जाते हैं।.
समाधान
| वस्तु | पैरामीटर/कॉन्फ़िगरेशन |
| वर्कपीस का नाम | कनेक्टिंग रॉड आस्तीन (एक्सटेंशन बार) |
| विशेष विवरण | Ø6.35मिमी × एल200मिमी |
| मुख्य उपकरण | ऑटो-ओरिएंटेशन के साथ पूरी तरह से ऑटो सर्वो स्ट्रेटनर |
| भोजन व्यवस्था | उच्च क्षमता वाला स्टेप फीडर + स्मार्ट फ़्लिपिंग ट्रैक |
| परिशुद्धता लक्ष्य | सीधापन ≤ 0.2 मिमी |
कार्यान्वयन परिणाम
- श्रमिक पूर्णतः मुक्त: ऑपरेटरों से संक्रमण हुआ “की तरह” बस करने के लिए “लोडर,” केवल हर आधे घंटे में भागों की एक टोकरी हॉपर में डालने की जरूरत है. अब एक ऑपरेटर प्रबंधन कर सकता है 5 मशीनें एक साथ.
- उपज दर आसमान छू गई: स्वचालित ओरिएंटेशन और माइक्रोन-स्तरीय सर्वो स्ट्रेटनिंग के लिए धन्यवाद, मानवीय त्रुटियाँ (बैकवर्ड लोडिंग और भारी दबाव) हटा दिए गए. The first-pass yield stabilized at a high level (project-reported).
- परिशुद्धता से लॉक किया गया: Fully automated inspection and sorting checked every part moving to the next process against the 0.2 mm straightness limit, अंतर्राष्ट्रीय उपकरण बाज़ार में ब्रांड की प्रतिष्ठा में उल्लेखनीय वृद्धि हुई है.
पूछे जाने वाले प्रश्न
Q1: मनमाना प्लेसमेंट ऑटो-ओरिएंटेशन की सफलता दर क्या है?? क्या कोई उलटा भाग फिसल जाएगा??
हमारी अनुकूलित भौतिक सीमा और गुरुत्वाकर्षण केंद्र पहचान ट्रैक पर भरोसा करते हुए, parts are oriented automatically. भले ही गंभीर गड़गड़ाहट या असामान्य आयाम वाले दोषपूर्ण हिस्से को फ़्लिप नहीं किया जा सकता है, मशीन इसे रिजेक्ट च्यूट की ओर मोड़ देगी. एक उलटा वर्कपीस कभी भी दुर्घटना का कारण बनने के लिए कोर स्ट्रेटनिंग ज़ोन में प्रवेश नहीं करेगा.
Q2: चूँकि वर्कपीस बहुत पतला है, मल्टी-रोल पास-थ्रू स्ट्रेटनर का उपयोग क्यों न करें?
जबकि मल्टी-रोल स्ट्रेटनर तेज़ होते हैं, कनेक्टिंग रॉड स्लीव के एक सिरे पर एक हेक्स शैंक और दूसरे सिरे पर एक खोखला सॉकेट होता है. मल्टी-रोल मशीनें इन असमान-व्यास को संसाधित नहीं कर सकती हैं, असममित अंत. आगे, लगातार रोल करने से खोखली सॉकेट दीवार की गोलाई विकृत हो सकती है. इसलिए, सर्वो प्रेस सीधा करना (बिंदु स्कैनिंग और स्थानीयकृत दबाव) एकमात्र व्यवहार्य समाधान है.
Q3: क्या यह मशीन अन्य लंबाई की कनेक्टिंग छड़ों को समायोजित कर सकती है?
हाँ. मशीन में सेंसर रिक्ति के लिए एक मॉड्यूलर और समायोज्य डिज़ाइन है, केंद्र की दूरी, और डिस्चार्ज च्यूट. बस यांत्रिक सीमाओं को समायोजित करके और एचएमआई टचस्क्रीन पर संबंधित वर्कपीस रेसिपी को कॉल करके, यह विभिन्न लंबाई के विनिर्देशों को आसानी से समायोजित कर सकता है, 100 मिमी और 150 मिमी से 300 मिमी तक.
Once the connecting rod sleeve process questions are answered, two pages usually shorten the shortlist: the शाफ्ट के लिए स्ट्रेटनर चयन गाइड, ट्यूब और प्रोफाइल और यह स्ट्रेटनिंग मशीन की कीमत क्या है.