
क्रैंकशाफ्ट एक बहु-अक्ष थकान-महत्वपूर्ण घटक है, पारंपरिक गोल शाफ्ट नहीं. इसके मुख्य असर जर्नलों को एक सामान्य घूर्णन अक्ष स्थापित करना चाहिए, जबकि प्रत्येक कनेक्टिंग-रॉड क्रैंकपिन जानबूझकर एक ऑफसेट कक्षा का अनुसरण करता है. जाले, प्रतिभार, जोरदार चेहरे, पट्टिका त्रिज्या, तेल के छेद, नाक की विशेषताएं और फ्लाईव्हील फ्लैंज सभी माप और सुरक्षित लोड पथ को प्रभावित करते हैं.
इसलिए एक विश्वसनीय क्रैंकशाफ्ट स्ट्रेटनिंग समाधान को मशीन चयन से पहले पांच प्रश्नों का उत्तर देना होगा:
- क्या यह एक उत्पादन क्रैंकशाफ्ट है, एक पुर्ननिर्माण भाग या एक छोटे इंजन की मरम्मत?
- कौन सी मुख्य-जर्नल अक्ष और समर्थन स्थिति मोड़ मानचित्र को परिभाषित करती है?
- क्या विचलन एक सुधार योग्य वैश्विक मोड़ है?, स्थानीय जर्नल प्रपत्र त्रुटि, ग्राइंडिंग-स्टॉक समस्या या दरार/क्षति की स्थिति?
- कौन सा दबाव, सामग्री और प्रक्रिया चरण के लिए रोल-स्ट्रेटनिंग या पीनिंग मार्ग स्वीकृत है?
- ज्योमेट्री कैसे जारी होगी, पट्टिका अखंडता, ग्राइंडिंग भत्ता और अंतिम शेष का सत्यापन किया जाए?
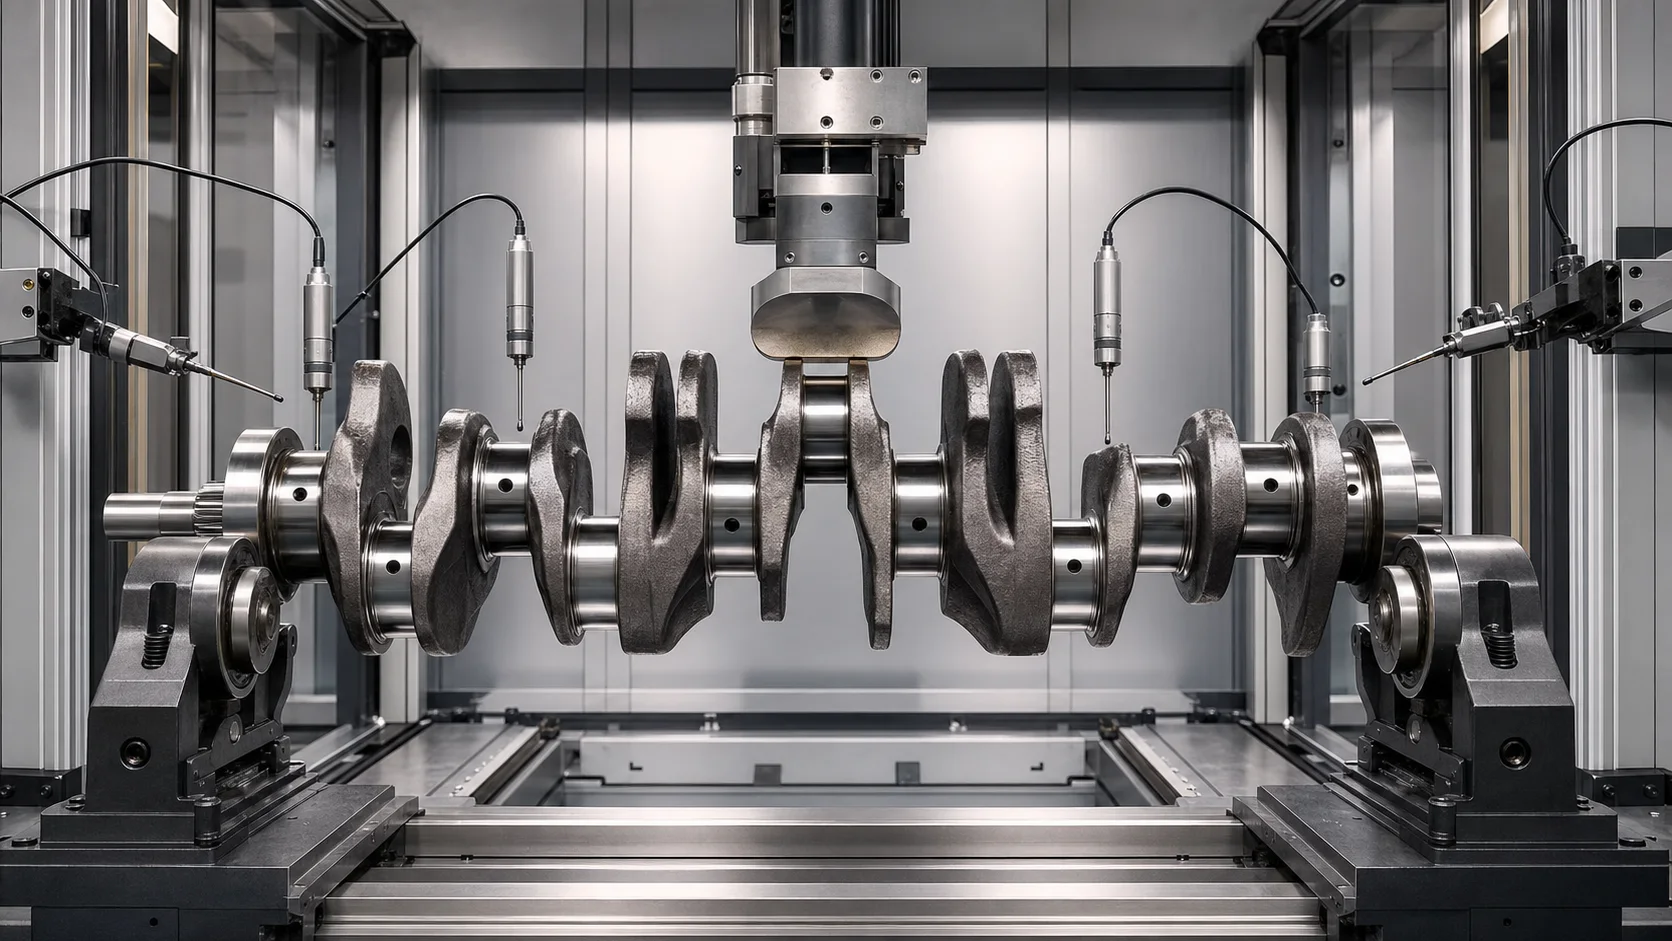
*इंजीनियरिंग अवधारणा चित्रण: नियंत्रित सुधार अध्ययन के लिए एक मल्टी-थ्रो क्रैंकशाफ्ट समर्थित और मापा गया. यह ग्राहक-साइट की तस्वीर नहीं है. वास्तविक संपर्क क्षेत्र, बल सीमा और मशीन वास्तुकला के लिए चित्र और प्रतिनिधि नमूना परीक्षण की आवश्यकता होती है।*
क्रैंकशाफ्ट स्ट्रेटनिंग एक बाजार नहीं है
DataForSEO परिणाम के लिए crankshaft straightening machine एक ही परिणाम पृष्ठ पर कई अलग-अलग खोज उद्देश्य दिखाएं: छोटे इंजन की मरम्मत के उपकरण, कार्यशाला हाइड्रोलिक प्रेस, बड़े क्रैंकशाफ्ट मरम्मत उपकरण और उच्च-उत्पादन वाले डीप-रोलिंग/रोल-स्ट्रेटनिंग सिस्टम. इन्हें एक सामान्य मशीन ऑफर में नहीं जोड़ा जाना चाहिए.
| क्रैंकशाफ्ट परिवार | विशिष्ट संदर्भ | इंजीनियरिंग मार्ग |
|---|---|---|
| जाली ऑटोमोटिव क्रैंकशाफ्ट | मशीनिंग परिचालनों के बीच नियंत्रित उत्पादन | स्वचालित माप और मान्य दबाव या रोल-स्ट्रेटनिंग प्रक्रिया |
| बड़ा डीजल, समुद्री या औद्योगिक क्रैंकशाफ्ट | नया उत्पादन या विशेष मरम्मत | भारी संचालन, एकाधिक समर्थन और परियोजना-विशिष्ट दबाव/रोलिंग मार्ग |
| क्रैंकशाफ्ट का पुनः निर्माण | घिसाव, गर्मी, दुर्घटना या बीयरिंग-विफलता इतिहास | निरीक्षण, सीधा करने से पहले ग्राइंडिंग-स्टॉक और मरम्मत का निर्णय |
| छोटा ऊर्ध्वाधर-शाफ्ट इंजन क्रैंक | कॉम्पैक्ट मरम्मत-उपकरण बाज़ार | अलग उत्पाद, फिक्स्चर और सुरक्षा लिफाफा |
| निर्मित या दबा हुआ क्रैंकशाफ्ट | एकाधिक इकट्ठे जाले, पिन और हस्तक्षेप फिट बैठता है | असेंबली संरेखण प्रक्रिया; एक-टुकड़ा जाली-क्रैंक नुस्खा नहीं |
| कच्चा या गांठदार-लोहे का क्रैंकशाफ्ट | सामग्री-विशिष्ट थकान और दरार व्यवहार | धातुकर्म अनुमोदन और प्रतिबंधित सुधार अध्ययन |
यह पृष्ठ वन-पीस औद्योगिक और ऑटोमोटिव क्रैंकशाफ्ट पर केंद्रित है. एक छोटे लॉन-उपकरण स्ट्रेटनर या बिल्ट-अप मोटरसाइकिल क्रैंकशाफ्ट को एक अलग समाधान की आवश्यकता होती है.
क्रैंकशाफ्ट एनाटॉमी और डेटम चेन को परिभाषित करें
तकनीकी प्रस्ताव में प्रत्येक कार्यात्मक विशेषता की पहचान होनी चाहिए:
- सभी मुख्य असर वाली पत्रिकाएँ और उनकी संख्या;
- कनेक्टिंग-रॉड क्रैंकपिन, स्ट्रोक और कोणीय चरण;
- जाले और काउंटरवेट;
- सामने की नाक, समय, keyway, तख़्ता या गियर सुविधाएँ;
- पिछला निकला हुआ किनारा, पायलट बोर और फ्लाईव्हील इंटरफ़ेस;
- थ्रस्ट फेस और अक्षीय डेटाम;
- मुख्य- और पिन-जर्नल फ़िलेट रेडी;
- तेल के छेद, क्रॉस-ड्रिलिंग और आंतरिक मार्ग;
- कठोर या गहरे लुढ़के हुए क्षेत्र;
- संतुलन छेद, मिल्ड पैड या अतिरिक्त संतुलन सुविधाएँ;
- केंद्र या अस्थायी प्रक्रिया डेटाम;
- जर्नल और प्रक्रिया चरण के अनुसार स्टॉक पीसना.
मुख्य-जर्नल सामान्य अक्ष सामान्यतः वैश्विक मोड़ निर्णय को नियंत्रित करता है. क्रैंकपिन जानबूझकर विलक्षण हैं और मुख्य अक्ष के सापेक्ष उनका मूल्यांकन किया जाना चाहिए, स्ट्रोक और चरण. क्रैंकपिन की कच्ची रेडियल गति मुड़े हुए शाफ्ट का प्रत्यक्ष प्रमाण नहीं है.
विनिर्माण या मरम्मत चरण को रोकें
फोर्जिंग और रफ मशीनिंग के बाद
भाग में स्केल हो सकता है, स्टॉक भिन्नता और अपूर्ण डेटाम सुविधाएँ. सुधार डाउनस्ट्रीम मशीनिंग का समर्थन कर सकता है, लेकिन माप प्रणाली को स्टॉक भिन्नता को वास्तविक अक्ष विस्थापन से अलग करना चाहिए.
मुख्य के बाद- और पिन-जर्नल प्री-मशीनिंग
कार्यात्मक जर्नल ट्रैक और प्रक्रिया डेटाम उपलब्ध हैं जबकि पीसने की छूट बनी हुई है. हेगेन्सचिड्ट प्री-मशीनिंग के बाद डीप रोलिंग और रोल स्ट्रेटनिंग का वर्णन करता है, सुधार गणना से पहले मुख्य-बेयरिंग टीआईआर को मापा जाता है. यह पुष्टि करता है कि प्रक्रिया चरण और स्टॉक योजना अविभाज्य हैं.
हीट ट्रीटमेंट या सतह सख्त करने के बाद
अवशिष्ट तनाव, कठोरता और स्प्रिंगबैक बदल सकते हैं. नरम ब्लैंक से बल/विस्थापन नुस्खा स्वचालित रूप से कठोर क्रैंकशाफ्ट में स्थानांतरित नहीं किया जा सकता है. क्रैक जोखिम और प्रक्रिया के बाद का निरीक्षण स्पष्ट स्वीकृति द्वार बन जाते हैं.
फ़िललेट डीप रोलिंग के बाद
अत्यधिक लोड किए गए फ़िललेट्स पर संपीड़ित अवशिष्ट तनाव उत्पन्न करने के लिए डीप रोलिंग का उपयोग किया जाता है. बाद के सुधार ऑपरेशन में अपेक्षित फ़िलेट स्थिति को नष्ट नहीं किया जाना चाहिए या कोई अमान्य तनाव पथ नहीं लगाया जाना चाहिए. जब तक क्रैंकशाफ्ट डिजाइनर एक समर्पित प्रक्रिया को मंजूरी नहीं देता, तब तक फ़िलेट पर दबाव संपर्क निषिद्ध है.
अंतिम पीसने से पहले
सीधा करने से सामान्य मुख्य-जर्नल अक्ष उत्पन्न करने के लिए आवश्यक स्टॉक कम हो सकता है. आउटगोइंग मानचित्र को यह साबित करना होगा कि प्रत्येक पत्रिका में अभी भी पर्याप्त पीसने की छूट है.
अंतिम पीसने के बाद
जर्नल व्यास, गोलाई, सतह खत्म, फ़िलेट ज्यामिति और थ्रस्ट फ़ेस कार्यात्मक हैं. संपर्क अधिक प्रतिबंधात्मक हो जाता है, और आगे दबाव सुधार की तुलना में रिग्राइंड/मरम्मत/अस्वीकार मार्ग अधिक सुरक्षित हो सकता है.
सेवा या पुनर्विनिर्माण रिटर्न
गर्मी से नुकसान, असर जब्ती, स्कोरिंग, दरारें, पिछला पीसना, वेल्डिंग, चढ़ाना या पहले सीधा करने से जोखिम बदल सकता है. बल लगाने से पहले मरम्मत इतिहास और निरीक्षण रिकॉर्ड की आवश्यकता होती है.
| अवस्था | मुख्य अवसर | मुख्य जोखिम | आवश्यक साक्ष्य |
|---|---|---|---|
| कच्चा फोर्जिंग | मशीनिंग असंतुलन को कम करें | स्टॉक भिन्नता ज्यामिति को छुपाती है | योग्य प्रक्रिया डेटाम और स्टॉक मानचित्र |
| प्री-मशीनीकृत | मल्टी-जर्नल बेंड मानचित्र उपलब्ध है | ग़लत समर्थन संदर्भ | मेन-जर्नल टीआईआर और ग्राइंडिंग भत्ता |
| गर्मी से उपचारित | ताप-उपचार विकृति को ठीक करें | स्प्रिंगबैक और दरार की शुरुआत | सामग्री/कठोरता और बल-विस्थापन परीक्षण |
| गहराई तक लुढ़का हुआ | रनआउट और फ़िलेट-शक्ति प्रक्रिया का समन्वय करें | कंप्रेसिव फ़िलेट स्थिति को नुकसान | प्रक्रिया-स्वामी अनुमोदन और फ़िलेट सुरक्षा |
| फिनिश-ग्राउंड | अंतिम ज्यामिति के भीतर बचाव | सतह/रूप की क्षति और खोया हुआ स्टॉक | पूर्ण जर्नल/फ़िलेट निरीक्षण और मरम्मत सीमा |
| सेवा वापसी | एक मरम्मत योग्य घटक पुनर्प्राप्त करें | छुपी हुई थकान, गर्मी या पूर्व-मरम्मत क्षति | एनडीटी, इतिहास, स्टॉक और निपटान नियम |
मुख्य जर्नलों को ऑफसेट क्रैंकपिन से अलग करें
मार्पोस क्रैंकशाफ्ट गेजिंग का वर्णन करता है जो मुख्य ज्यामितीय अक्ष के चारों ओर घूमने वाले मुख्य-जर्नल व्यास और उस अक्ष के चारों ओर एक कक्षीय पथ का अनुसरण करने वाले पिन-जर्नल व्यास दोनों को मापता है।. यह एक मूलभूत सिग्नल-पृथक्करण आवश्यकता है.
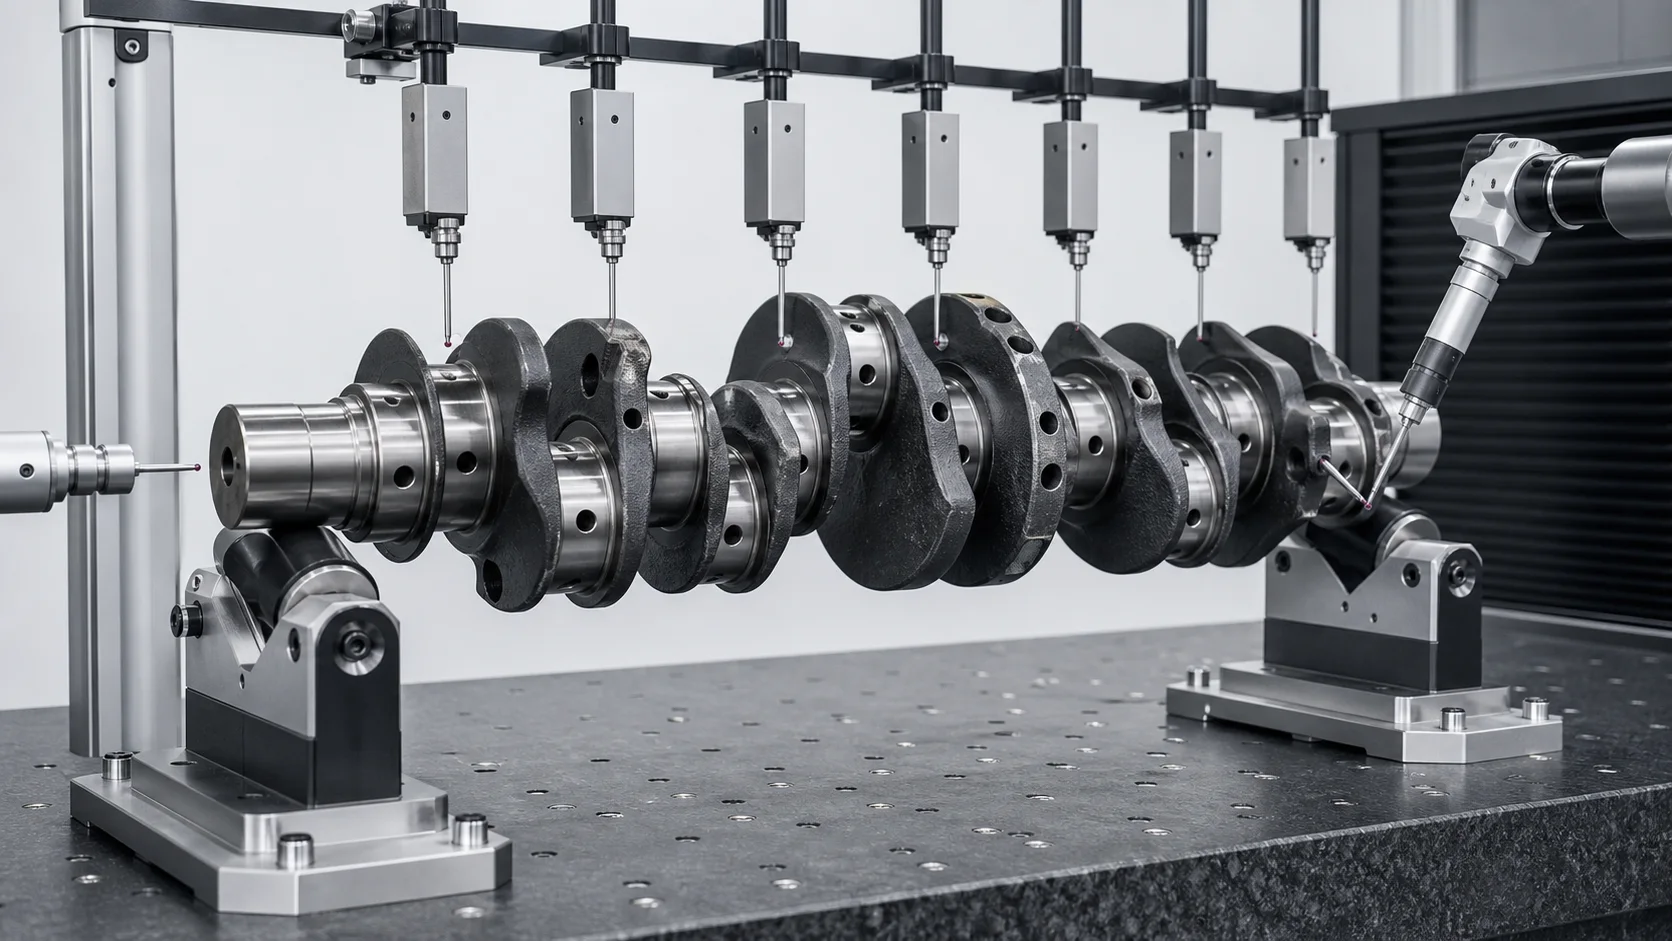
*इंजीनियरिंग अवधारणा चित्रण: मेन-जर्नल बेंड मैप और ऑफसेट क्रैंकपिन ज्योमेट्री के लिए अलग-अलग माप ट्रैक की आवश्यकता होती है. वास्तविक जांच स्थान, रोटेशन मॉडल और फ़ीचर मास्क ड्राइंग और गेज-सहसंबंध योजना का पालन करते हैं।*
| माप ट्रैक | यह क्या स्थापित करता है | दुरुपयोग होने पर सामान्य त्रुटि |
|---|---|---|
| सभी प्रमुख पत्रिकाएँ | सामान्य-अक्ष रनआउट और मोड़ मानचित्र | स्थानीय लॉबिंग की व्याख्या वैश्विक मोड़ के रूप में की जाती है |
| आगे और पीछे के मुख्य जर्नल | समर्थन/संदर्भ अक्ष | संपूर्ण मानचित्र पर क्षति पूर्वाग्रह समाप्त करें |
| क्रैंकपिन्स | व्यास, कक्षा, स्ट्रोक और चरण संबंध | जानबूझकर की गई विलक्षणता को रनआउट के रूप में समझा जाता है |
| ज़ोरदार चेहरे | अक्षीय स्थान और फेस रनआउट | पढ़ने में बर्र या स्थानीय पहनावे का बोलबाला है |
| सामने की नाक और पीछे का निकला हुआ किनारा | कनेक्टेड-घटक संबंध | फ़ीचर त्रुटि को शाफ्ट बेंड के रूप में माना जाता है |
| जर्नल की गोलाई/बेलनाकारता | स्थानीय रूप | कम टीआईआर मान स्थानीय फॉर्म त्रुटि को छुपाता है |
| फ़िलेट और तेल-छिद्र क्षेत्र | संरचनात्मक और सतही स्थिति | एक थकान-महत्वपूर्ण दोष छूट गया है |
| संतुलन सुधार विमान | द्रव्यमान-अक्ष स्थिति | संतुलन को गलती से ज्यामितीय सीधापन समझ लिया जाता है |
निडेक की क्रैंकशाफ्ट माप प्रणाली अलग से जर्नल और पिन के बाहरी व्यास को ग्रेड करती है. मार्पोस अंतिम या अंतर-परिचालन आयामी का भी समर्थन करता है, ज्यामितीय और गैर-विनाशकारी माप. हस्तांतरणीय पाठ प्रतिस्पर्धी सटीकता मान नहीं है; यह एक ड्राइंग-आधारित बहु-विशेषता निरीक्षण योजना की आवश्यकता है.
सही समर्थन संदर्भ का चयन करें
क्रैंकशाफ्ट रनआउट को मापा जा सकता है:
- योग्य केन्द्रों के बीच;
- अंत में मुख्य पत्रिकाएँ;
- चयनित वी-रोलर्स पर;
- असर-समतुल्य समर्थन में;
- ग्राइंडिंग-मशीन या समर्पित गेज सेटअप में.
हेगेन्सचिड्ट केंद्रों या वी-ब्लॉकों के संदर्भ में रनआउट माप को सूचीबद्ध करता है. ये सेटअप स्वचालित रूप से समान परिणाम उत्पन्न नहीं करते हैं. समाधान परिभाषित करना चाहिए:
- भौतिक सहायता जर्नल और निर्देशांक;
- केन्द्र की स्थिति एवं योग्यता विधि;
- जर्नल गोलाई मुआवजा;
- अक्षीय संयम और अनुमत संचलन;
- क्रैंक कोण और कोणीय अनुक्रमण;
- बड़े क्रैंकशाफ्ट के लिए गुरुत्वाकर्षण शिथिलता;
- सेंसर बल और फीचर मास्क;
- जारी-अवस्था की पुनरावृत्ति;
- ग्राइंडर और ग्राहक गेज से सहसंबंध.
मशीन को स्थापित परिवर्तन और सहसंबंध अध्ययन के बिना सुधार लूप के बीच में डेटाम नहीं बदलना चाहिए.
दबाव, रोल स्ट्रेटनिंग और पीनिंग अलग-अलग प्रक्रियाएं हैं
नियंत्रित दबाव सीधा करना
एक प्रेस एक अनुमोदित मुख्य-जर्नल क्षेत्र पर स्थानीयकृत तीन-बिंदु या प्रतिबंधित भार लागू करता है. ग्लीसन के हेवी-ड्यूटी मरम्मत उपकरण एक बाजार मार्ग को प्रदर्शित करते हैं जिसमें समर्थन मिलता है, ओवरहेड होल्ड-डाउन और एक मूवेबल रैम एक चयनित जर्नल के आसपास काम को स्थानीयकृत करता है. सटीक प्रतिस्पर्धी लेआउट और क्षमता स्ट्रेटनिंगटेक विनिर्देश नहीं हैं.
दबाव को सीधा करने की आवश्यकता है:
- एक सत्यापित वैश्विक-मोड़ निदान;
- पत्रिकाओं/वेबों के माध्यम से एक अनुमोदित लोड पथ;
- व्यापक त्रिज्या संपर्क टूलींग;
- बल और विस्थापन छत;
- स्प्रिंगबैक लक्षण वर्णन;
- स्वीकृति से पहले पूर्ण उतराई;
- सुधार के बाद दरार और सतह की जाँच.
रोल सीधा करना
हेगेन्सचिड्ट कोण-निर्भर गहरी रोलिंग को जोड़ती है, मुख्य-असर टीआईआर माप और रोल स्ट्रेटनिंग. यह एक उत्पादन तकनीक है जो फ़िलेट उपचार और प्री-ग्राइंड ज्योमेट्री से जुड़ी है. इसे सामान्य मल्टी-रोल बार स्ट्रेटनर के रूप में वर्णित नहीं किया जाना चाहिए.
पीनिंग
मरम्मत-बाज़ार SERPs पीइंग के तरीके भी दिखाते हैं. पेशाब करने से स्थानीय अवशिष्ट तनाव बदल जाता है और इसके लिए अलग से योग्य कार्य निर्देश की आवश्यकता होती है, ऑपरेटर नियंत्रण, सतह नियम और निरीक्षण. यह दबाव सीधा करने का स्वचालित विकल्प नहीं है, और यह लेख सार्वभौमिक पीनिंग नुस्खा का दावा नहीं करता है.
| तरीका | संभावित फ़िट | प्राथमिक नियंत्रण | कल्पना न करें |
|---|---|---|---|
| दबाव सीधा करना | सुरक्षित लोड पथ के साथ स्वीकृत नंगे क्रैंकशाफ्ट | बल, विस्थापन, समर्थन अवधि और जारी टीआईआर | तैयार फ़िललेट्स/पत्रिकाएँ संपर्क को सहन करती हैं |
| रोल सीधा करना | उत्पादन प्रक्रिया को जर्नल/फ़िलेट संचालन के साथ एकीकृत किया गया | कोण-निर्भर रोलिंग और मुख्य-जर्नल मानचित्र | एक ही टूलींग प्रत्येक क्रैंक परिवार के लिए उपयुक्त है |
| पीनिंग | विशेषज्ञ मरम्मत विधि | जगह, तीव्रता, अवशिष्ट तनाव और सतह निरीक्षण | हैमरिंग स्वाभाविक रूप से सुरक्षित या दोहराने योग्य है |
| पिसाई | स्थानीय रूप/व्यास और स्टॉक के भीतर सीमित विलक्षणता | जर्नल ज्यामिति और स्टॉक हटाना | पीसने से हर वैश्विक मोड़ दूर हो सकता है |
| प्रतिस्थापन/अस्वीकृति | दरार, जलाना, अपर्याप्त स्टॉक या असुरक्षित लोड पथ | इंजीनियरिंग स्वभाव | प्रत्येक मुड़ा हुआ क्रैंकशाफ्ट मरम्मत योग्य है |
एक संरक्षित संपर्क मानचित्र बनाएं
डिफ़ॉल्ट नो-प्रेस और नो-सपोर्ट जोन
- मुख्य- और पिन-जर्नल फ़िलेट रेडी;
- तेल छेद और क्रॉस-ड्रिलिंग;
- क्रैंकपिन को ऑफसेट करें जब तक कि कोई समर्पित मार्ग उन्हें स्वीकृत न कर दे;
- जोरदार चेहरे और तैयार निकला हुआ किनारा चेहरे;
- keyways, विभाजन, धागे और समय की विशेषताएं;
- संतुलन छेद और स्थानीय जन-सुधार सुविधाएँ;
- तेज वेब संक्रमण और पतले काउंटरवेट किनारे;
- गहराई तक लुढ़का हुआ, प्रेरण-कठोर, नाइट्राइडयुक्त, वेल्डेड, चढ़ाया हुआ या मरम्मत किया हुआ क्षेत्र;
- फटा हुआ, जला, क्षतिग्रस्त या गर्मी से प्रभावित सतहें;
- संरक्षित टूलींग अनुमोदन के बिना तैयार पत्रिकाएँ.
संभावित रूप से स्वीकृत क्षेत्र
- पर्याप्त स्टॉक के साथ उबड़-खाबड़ या अर्ध-निर्मित मुख्य-जर्नल भूमि;
- प्रक्रिया कॉलर या बलि एक्सटेंशन;
- डिज़ाइनर-अनुमोदित वेब/जर्नल लोड पथ;
- विनिर्माण प्रक्रिया द्वारा परिभाषित समर्पित रोलिंग संपर्क स्थान.
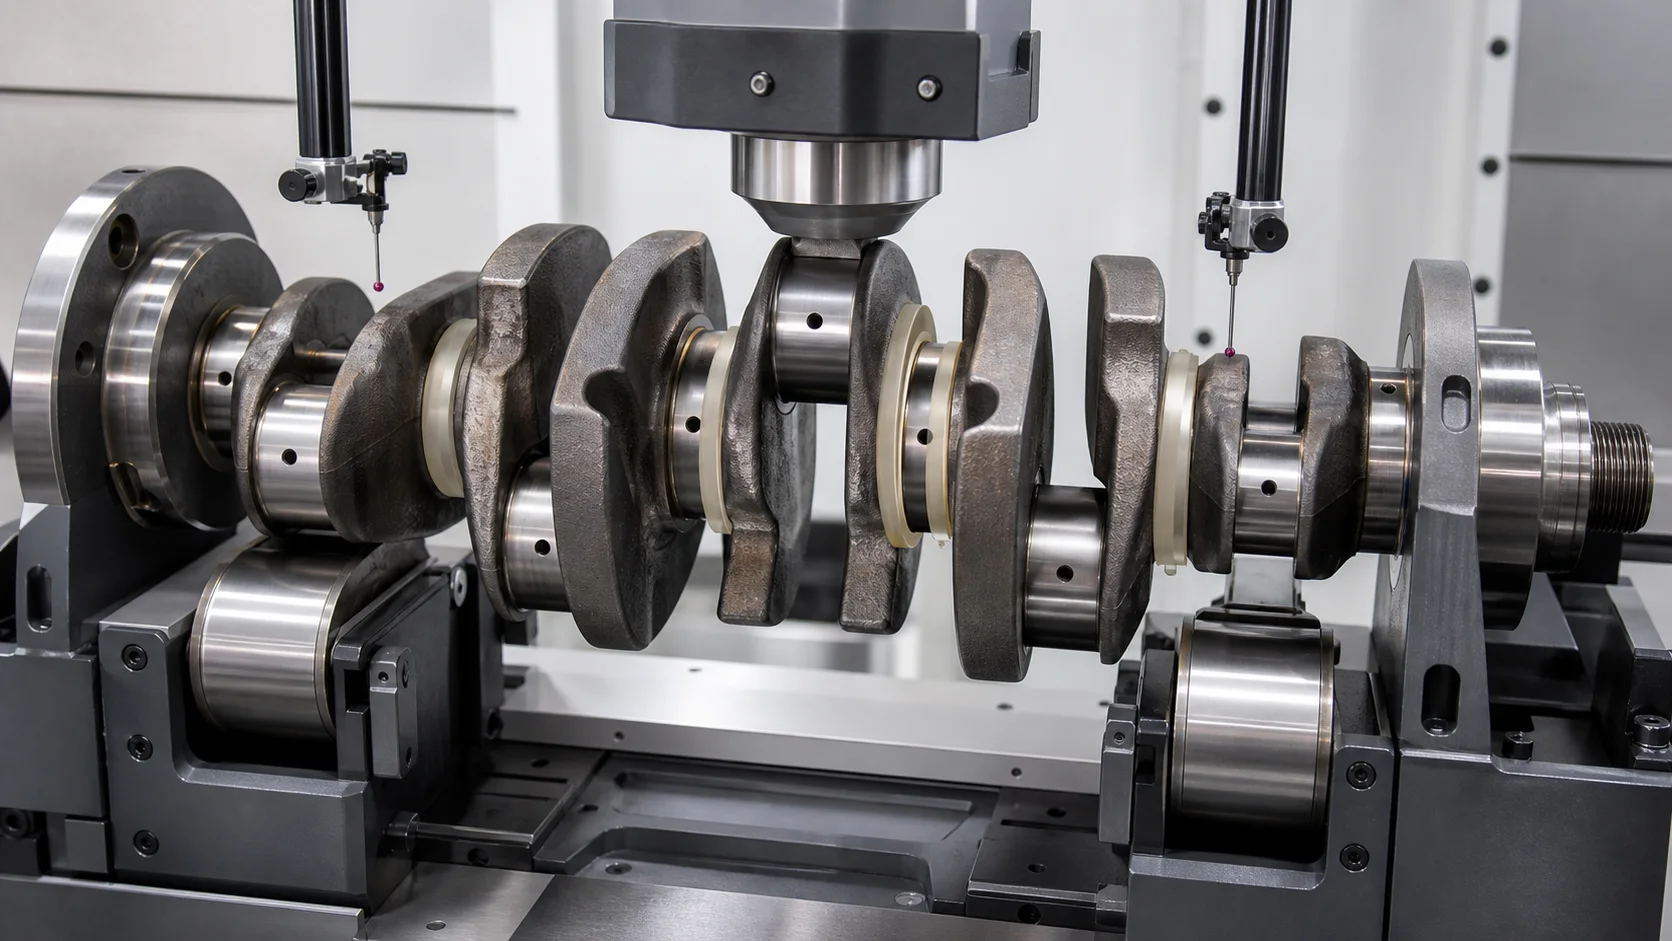
*इंजीनियरिंग अवधारणा चित्रण: फ़िललेट्स के दौरान सुधार एक अनुमोदित मुख्य-जर्नल लोड पथ तक ही सीमित है, तेल के छेद, क्रैंकपिन और थ्रस्ट फेस सुरक्षित रहते हैं. छवि इन स्थानों को वास्तविक भाग के लिए अधिकृत नहीं करती है।*
सुरक्षित संपर्क मानचित्र को भाग संख्या एवं ड्राइंग संशोधन द्वारा संग्रहित किया जाना चाहिए. एक जर्नल जो पीसने से पहले सुरक्षित है वह बाद में एक संरक्षित अंतिम सतह बन सकता है.
स्प्रिंगबैक और क्रॉस-कपलिंग को नियंत्रित करें
एक मुख्य जर्नल में सुधार आसन्न वेब और जर्नल के लोचदार आकार को बदल देता है. इस प्रक्रिया में एक संकेतक शिखर का पीछा करने के बजाय एक पूर्ण मुख्य-जर्नल मोड़ मानचित्र का उपयोग करना चाहिए.
प्रत्येक सुधार चरण के लिए:
- सभी नियंत्रित मुख्य जर्नलों को घुमाएँ और मापें;
- स्थानीय स्वरूप को केंद्र विस्थापन से अलग करें;
- सुधार निर्देशांक और क्रैंक कोण की पहचान करें;
- एक मान्य वृद्धिशील भार लागू करें;
- रिकॉर्ड बल और विस्थापन;
- पूरी तरह से उतारना;
- संपूर्ण मानचित्र को घुमाएँ और पुनः मापें;
- आसन्न क्रैंकपिन की जाँच करें, जोर/निकला हुआ किनारा और संरक्षित सतहें;
- असामान्य कठोरता पर रोकें, गैर-दोहराव या निरीक्षण संकेत.
भारित विस्थापन अंतिम परिणाम नहीं है. केवल जारी और दोहराया गया नक्शा ही यह निर्धारित कर सकता है कि स्प्रिंगबैक को सुरक्षित रूप से मुआवजा दिया गया है या नहीं.
सीधा करना बनाम पीसना
पीसने से जर्नल व्यास उत्पन्न हो सकता है, गोलाई, बेलनाकारता और सतह खत्म. स्टॉक बने रहने पर यह सीमित विलक्षणता को भी दूर कर सकता है. यदि आवश्यक स्टॉक हटाने से आकार का उल्लंघन होगा तो सामान्य मुख्य-जर्नल अक्ष को पुनर्स्थापित करना नहीं माना जा सकता है, पट्टिका या कठोरता सीमा.
निर्णय के लिए जर्नल-दर-जर्नल स्टॉक मैप की आवश्यकता होती है:
- आने वाला व्यास और रनआउट;
- न्यूनतम तैयार आकार;
- शेष कठोर परत या मरम्मत कोटिंग;
- अनुमत अंडरसाइज़/मरम्मत वर्ग;
- फ़िलेट और थ्रस्ट-फ़ेस ज्यामिति;
- ग्राइंडर समर्थन और डेटाम सेटअप;
- स्ट्रेटनिंग जारी होने के बाद अपेक्षित स्टॉक.
मार्पोस इन-प्रोसेस ग्राइंडिंग गेज से पता चलता है कि मुख्य और पिन जर्नल व्यास में अलग-अलग गति और माप आवश्यकताएं होती हैं. इसलिए स्ट्रेटनिंग और ग्राइंडिंग को जुड़े हुए लेकिन अलग-अलग ऑपरेशन के रूप में नियोजित किया जाना चाहिए.
सीधा करना बनाम संतुलन बनाना
क्रैंकशाफ्ट संतुलन परिभाषित सुधार विमानों के सापेक्ष बड़े पैमाने पर वितरण को सही करता है और, इंजन अनुप्रयोगों में, बॉबवेट और घूर्णन/प्रत्यावर्ती जन धारणाओं से जुड़ा हो सकता है. यह मुख्य-जर्नल समाक्षीयता को ठीक नहीं करता है, पिन-जर्नल फॉर्म या मुड़ी हुई वैश्विक धुरी.
अगर सीधा हो रहा है, पिसाई, ड्रिलिंग, पिसाई, वेल्डिंग, चढ़ाना या सामग्री हटाना संतुलन के बाद होता है, अंतिम शेष स्थिति को पुनः सत्यापित किया जाना चाहिए. एक क्रैंकशाफ्ट ज्यामितीय रनआउट को पार कर सकता है और फिर भी संतुलन की आवश्यकता को विफल कर सकता है, या मुख्य जर्नल के ज्यामितीय रूप से विस्थापित होने पर संतुलन पास करें.
दरार, सतह और थकान-संवेदनशील निरीक्षण
यदि सुधार एक हानिकारक संकेत प्रस्तुत करता है या थकान-गंभीर सतह को नुकसान पहुंचाता है तो रनआउट लक्ष्य को पूरा करना पर्याप्त नहीं है. निरीक्षण योजना को परिभाषित करना चाहिए:
- पूर्व-सफाई और दृश्य निरीक्षण;
- चुंबकीय-कण, सामग्री/प्रक्रिया द्वारा एड़ी-वर्तमान या अन्य अनुमोदित एनडीटी मार्ग;
- फ़िलेट और तेल-छेद कवरेज;
- जर्नल डेंट, खरोंच और सतह-समाप्ति सीमाएँ;
- पीसने-जलने या गर्मी-क्षति का निरीक्षण;
- आवश्यकता पड़ने पर कठोरता/गहराई की जाँच की जाती है;
- पूर्व वेल्ड के लिए स्वीकृति मानदंड, चढ़ाना या मरम्मत करना;
- सुधार/पीसने से पहले और बाद में निरीक्षण का समय;
- सीमा रेखा संकेतों के लिए इंजीनियरिंग स्वभाव.
थकान-शक्ति संरक्षण के संबंध में हेगेन्सचिड्ट की प्रक्रिया का दावा इसकी मान्य रोलिंग प्रणाली से संबंधित है. इसे हमारे अपने नमूनों के बिना दबाव-सीधा करने वाले प्रस्ताव में स्थानांतरित नहीं किया जा सकता है, सामग्री अनुमोदन और थकान-संवेदनशील सत्यापन.
बंद-लूप क्रैंकशाफ्ट सीधा करने की प्रक्रिया
1. भाग को पहचानें
क्रैंकशाफ्ट नंबर से सही रेसिपी लोड करें, इंजन परिवार, सामग्री, प्रक्रिया चरण, ड्राइंग संशोधन और मरम्मत का इतिहास.
2. निरीक्षण करें और साफ़ करें
जर्नल और डेटाम सतहों को साफ़ करें. तेल छिद्रों का निरीक्षण करें, fillets, जर्नल सतहें, जाले, नाक और निकला हुआ किनारा. आवश्यक प्री-प्रोसेस एनडीटी को पूरा करें.
3. डेटाम सेटअप को अर्हता प्राप्त करें
केंद्रों या सहायता पत्रिकाओं का सत्यापन करें, अक्षीय स्थान, रोटेशन और बैठने की पुनरावृत्ति.
4. मल्टी-जर्नल मानचित्र बनाएं
प्रत्येक मुख्य जर्नल को रोटेशन के माध्यम से मापें. पिन-जर्नल रिकॉर्ड करें, जोर, जहां आवश्यक हो वहां नाक और निकला हुआ किनारा की विशेषताएं अलग से.
5. विचलन को वर्गीकृत करें
जर्नल लॉबिंग से वैश्विक मोड़ को अलग करें, टेपर, ग्राइंडिंग-स्टॉक त्रुटि, क्रैंकपिन चरण/स्ट्रोक त्रुटि, निकला हुआ किनारा क्षति, दरार, गर्मी विरूपण या असंतुलन.
6. स्वीकृत विधि और लोड पथ का चयन करें
दबाव चुनें, रोलिंग, पेशाब करना, मान्य भाग मार्ग के अनुसार पीसना या अस्वीकार करना. सभी संरक्षित क्षेत्रों की पुष्टि करें.
7. वृद्धिशील सुधार लागू करें
नियंत्रण बल, विस्थापन, क्रैंक कोण और टूलींग स्थिति. असामान्य प्रतिक्रिया पर रोक लगाएं.
8. रिहाई और उपाय
क्रैंकशाफ्ट को पूरी तरह से उतारें और फिर से घुमाएँ. केवल सही स्थान की जाँच करने के बजाय संपूर्ण मुख्य-जर्नल मानचित्र को अद्यतन करें.
9. डाउनस्ट्रीम का निरीक्षण करें और रूट करें
सुधार के बाद एनडीटी/सतह जांच करें और ग्राइंडिंग स्टॉक की पुष्टि करें. पीसने का मार्ग, अंतिम आकलन, संतुलन और संयोजन निरीक्षण.
10. परिणाम रिकॉर्ड करें
स्टोर की पहचान, नुस्खा संशोधन, डेटम सेटअप, मानचित्रों से पहले/बाद में, सुधार निर्देशांक, बल-विस्थापन वक्र, एलार्म, निरीक्षण और निपटान.
प्रस्तावित क्रैंकशाफ्ट स्ट्रेटनिंग सेल
एक परियोजना-विशिष्ट प्रणाली में शामिल हो सकते हैं:
- नमूना परीक्षण द्वारा इलेक्ट्रोमैकेनिकल या हाइड्रोलिक सुधार इकाई का आकार;
- समायोज्य मुख्य-जर्नल रोलर्स, केंद्र या वी-समर्थन;
- सर्वो रोटेशन और क्रैंक-एंगल इंडेक्सिंग;
- मुख्य-जर्नल मानचित्र के लिए एकाधिक रनआउट सेंसर;
- अलग क्रैंकपिन, जोर, नाक और निकला हुआ किनारा माप मॉड्यूल;
- व्यापक विनिमेय प्रेस जूते और संरक्षित समर्थन;
- फ़िललेट्स के लिए स्वचालित रखरखाव तर्क, तेल छेद और काउंटरवेट;
- बल/विस्थापन निगरानी और स्प्रिंगबैक मुआवजा;
- भारी भाग लोड हो रहा है, उठाने और एंटी-रोल सुरक्षा;
- नुस्खा नियंत्रण, पता लगाने की क्षमता और गुणवत्ता-डेटा निर्यात;
- पीसने के लिए इंटरफ़ेस, एनडीटी और संतुलन रिकॉर्ड.
एक छोटे ऑटोमोटिव क्रैंकशाफ्ट का कॉन्फ़िगरेशन बड़े समुद्री क्रैंकशाफ्ट या मरम्मत-दुकान वाले हिस्से के लिए स्वचालित रूप से उपयुक्त नहीं है.
नमूना परीक्षण और स्वीकृति योजना
प्रतिनिधि नमूनों को शामिल किया जाना चाहिए:
- सबसे छोटी और सबसे बड़ी क्रैंकशाफ्ट लंबाई, झूला, द्रव्यमान और जर्नल व्यास;
- विभिन्न मुख्य-जर्नल गणनाएँ, क्रैंकपिन स्ट्रोक और काउंटरवेट लेआउट;
- जाली, कास्ट और अनुमोदित मरम्मत की शर्तें;
- किसी न किसी, प्री-मशीनीकृत, गर्मी से उपचारित, गहरे-लुढ़के और अंतिम-जमीन चरण;
- सामग्री और कठोरता चरम सीमा;
- अपेक्षित आने वाले मोड़ आकार और क्रैंक कोण;
- जर्नल फॉर्म-त्रुटि नमूने जिनमें सुधार को ट्रिगर नहीं किया जाना चाहिए;
- न्यूनतम पीसने का स्टॉक;
- अनुमोदित और निषिद्ध संपर्क क्षेत्र;
- बल/विस्थापन और स्प्रिंगबैक लिफाफा;
- आसन्न-जर्नल क्रॉस-कपलिंग;
- मेन-जर्नल और क्रैंकपिन गेज सहसंबंध;
- प्री/पोस्ट एनडीटी और सतही परिणाम;
- अंतिम पीसने और संतुलन सत्यापन;
- दोहराने योग्यता और NOK रूटिंग.
उपयोग नमूना परीक्षण और स्वीकृति मार्गदर्शिका को सीधा करना व्यवहार्यता को अलग करने के लिए, मोटा, सैट और उत्पादन क्षमता.
तकनीकी प्रस्ताव के लिए आवश्यक डेटा
कृपया प्रदान करें:
- क्रैंकशाफ्ट ड्राइंग और संशोधन;
- इंजन/एप्लिकेशन और क्रैंकशाफ्ट परिवार;
- एक-टुकड़ा जाली/ढाला या निर्मित निर्माण;
- सामग्री, उष्मा उपचार, कठोरता और पट्टिका उपचार;
- वर्तमान विनिर्माण या मरम्मत चरण;
- मुख्य पत्रिका, क्रैंकपिन, जोर, नाक और निकला हुआ किनारा आयाम;
- आघात, पिन चरण और काउंटरवेट लेआउट;
- तेल-छिद्र और आंतरिक-मार्ग मानचित्र;
- कोण द्वारा आने वाला मुख्य-जर्नल रनआउट मानचित्र;
- जर्नल गोलाई, बेलनाकारता और टेपर परिणाम;
- ड्राइंग डेटाम और ग्राहक माप सेटअप;
- अनुमोदित समर्थन/सुधार क्षेत्र और निषिद्ध सुविधाएँ;
- जर्नल द्वारा स्टॉक पीसना;
- दरार, जलाना, सतह और मरम्मत स्वीकृति मानदंड;
- डाउनस्ट्रीम पीसना, संतुलन और संयोजन क्रम;
- रिपोर्ट और ट्रैसेबिलिटी आवश्यकताएँ;
- परीक्षण के लिए प्रतिनिधि नमूने.
अक्सर पूछे जाने वाले प्रश्नों
क्या क्रैंकशाफ्ट को सीधा किया जा सकता है??
कुछ क्रैंकशाफ्ट को ठीक किया जा सकता है, लेकिन व्यवहार्यता सामग्री पर निर्भर करती है, निर्माण, प्रक्रिया चरण, मोड़ आकार, पीसने का स्टॉक, फ़िलेट स्थिति और एक सुरक्षित लोड पथ. एक दरार, गर्मी से क्षतिग्रस्त जर्नल या अपर्याप्त स्टॉक के बदले मरम्मत या अस्वीकृति की आवश्यकता हो सकती है.
आप कैसे बता सकते हैं कि क्रैंकशाफ्ट मुड़ा हुआ है??
एक योग्य समर्थन सेटअप में सभी मुख्य पत्रिकाओं को मापें और केंद्र विस्थापन से स्थानीय गोलाई को अलग करें. क्रैंकपिन कक्षीय गति, थ्रस्ट-फेस रनआउट और फ्लैंज/नोज़ सुविधाओं के लिए अलग-अलग ट्रैक की आवश्यकता होती है.
क्या आप क्रैंकपिन या फ़िलेट दबा सकते हैं??
ऐसा मत मानिए. क्रैंकपिन ऑफसेट विशेषताएं हैं और फ़िललेट्स थकान-महत्वपूर्ण हैं. डिफ़ॉल्ट संपर्क मानचित्र क्रैंकपिन की सुरक्षा करता है, fillets, जब तक एक समर्पित प्रक्रिया अनुमोदित न हो, तेल छेद और तैयार थ्रस्ट सतहें.
क्या पीनिंग प्रेस स्ट्रेटनिंग से बेहतर है??
वे अलग-अलग अवशिष्ट-तनाव और सुधार प्रक्रियाएं हैं. सही मार्ग क्रैंकशाफ्ट डिज़ाइन पर निर्भर करता है, सामग्री, उत्पादन/मरम्मत चरण और मान्य कार्य निर्देश. इनमें से किसी को भी सामान्य इंटरनेट प्रक्रिया से नहीं चुना जाना चाहिए.
क्या पीसने से क्रैंकशाफ्ट मोड़ हट सकता है?
पीसने से स्टॉक भत्ते के भीतर सीमित विलक्षणता को दूर किया जा सकता है और अंतिम जर्नल फॉर्म तैयार किया जा सकता है. यह प्रत्येक सामान्य-अक्ष त्रुटि को सुरक्षित रूप से हल नहीं कर सकता है. जर्नल-दर-जर्नल स्टॉक मैप का उपयोग करें.
क्या क्रैंकशाफ्ट संतुलन अभी भी आवश्यक है??
हाँ जब निर्दिष्ट किया गया हो. सीधा करने से ज्यामिति ठीक हो जाती है; संतुलन बड़े पैमाने पर वितरण को सही करता है. ज्यामिति या द्रव्यमान बदलने वाले किसी भी ऑपरेशन के बाद संतुलन को पुनः सत्यापित करें.
क्या सर्विस क्रैंकशाफ्ट में दरारों का निरीक्षण किया जाना चाहिए??
हाँ, सामग्री के अनुसार, मरम्मत मानक और ग्राहक की आवश्यकता. दरार को छिपाने के लिए स्ट्रेटनिंग का उपयोग नहीं करना चाहिए, जलाना, जब्ती या पिछली-मरम्मत की स्थिति.
मेन-जर्नल एक्सिस के आसपास समाधान बनाएं
हम वास्तविक क्रैंक परिवार के आसपास क्रैंकशाफ्ट स्ट्रेटनिंग समाधान विकसित करते हैं, मुख्य पत्रिका दिनांक, ऑफसेट क्रैंकपिन ज्यामिति, प्रक्रिया चरण, संरक्षित फ़िललेट्स, सुरक्षित लोड पथ, बेंड मैप जारी किया, ग्राइंडिंग स्टॉक और अंतिम निरीक्षण क्रम. मशीन आर्किटेक्चर रेखाचित्रों और नमूना परीक्षणों के साक्ष्यों का अनुसरण करता है - सामान्य शाफ्ट नुस्खा या प्रतिस्पर्धी विनिर्देश का नहीं.
Next steps for a crankshaft project: confirm the machine concept with the शाफ़्ट, ट्यूब और प्रोफाइल स्ट्रेटनर चयन गाइड, then frame the business case with the cost structure of a straightening machine.
क्रैंकशाफ्ट ड्राइंग भेजें, प्रक्रिया चरण, भौतिक स्थिति, आने वाले जर्नल मानचित्र, पीसने का भत्ता, निरीक्षण मानक और प्रतिनिधि नमूने. फिर हम माप रणनीति को परिभाषित कर सकते हैं, दबाव या रोलिंग मार्ग, टूलींग मानचित्र, आपके क्रैंकशाफ्ट एप्लिकेशन के लिए सुधार लिफाफा और पता लगाने योग्य स्वीकृति योजना.
संबंधित: Camshaft straightening follows the same datum logic — see the camshaft straightening solution.