
מפרק היגוי אינו פיר. זהו רכיב מבני תלת מימדי - ברזל רקיע יצוק, אלומיניום יצוק או פלדה מחושלת - שתפקידה תלוי בגיאומטריה היחסית של מספר ממשקים שלעולם אינם חולקים ציר סיבוב אחד: קדח מיסב הרכזת ופני הרכזת, זרוע ההיגוי עם בוס מוט החיבור שלה, ממשקי התמוך או המלך, ראשי קליפר הבלמים ופתחי מפרק הכדור או הציר. יישור מפרק אצבע לעולם אינו אומר "לעשות ציר אחד ישר". זה אומר שחזור קבוצה של יחסים זוויתיים ומיקום מוגדרים בין תכונות.
פתרון יישור פרקי הגה בר ביצוע חייב לענות על חמש שאלות לפני שצוין מכונה או מתקן כלשהו:
- האם מפרק האצבע הוא חלק ייצור עם מלאי עיבוד שבבי, חלק מטופל בחום בתהליך, או חלק שכבר גמור עם היסטוריית נזקים?
- איזו קבוצת תכונות מגדירה את שרשרת הנתונים - קדחת רכזת, פני רכזת, ממשקי kingpin או strut - ובאיזה סדר?
- האם כל סטייה היא עיוות גלובלי של הגוף, הטיה זוויתית של ממשק אחד, זרוע היגוי כפופה, או עיוות נשא ששייך לתהליך גודל ולא ליישור?
- איזה מסלול תיקון מאושר למצב חומר וטיפול בחום: לחיצה על נקודה, תיקון זרוע, גודל מבוקר, או גרוטאות?
- איך תשתחרר גיאומטריה, שלמות הסדקים ויציבות לאחר העיבוד יש לוודא לפני שחרור החלק?
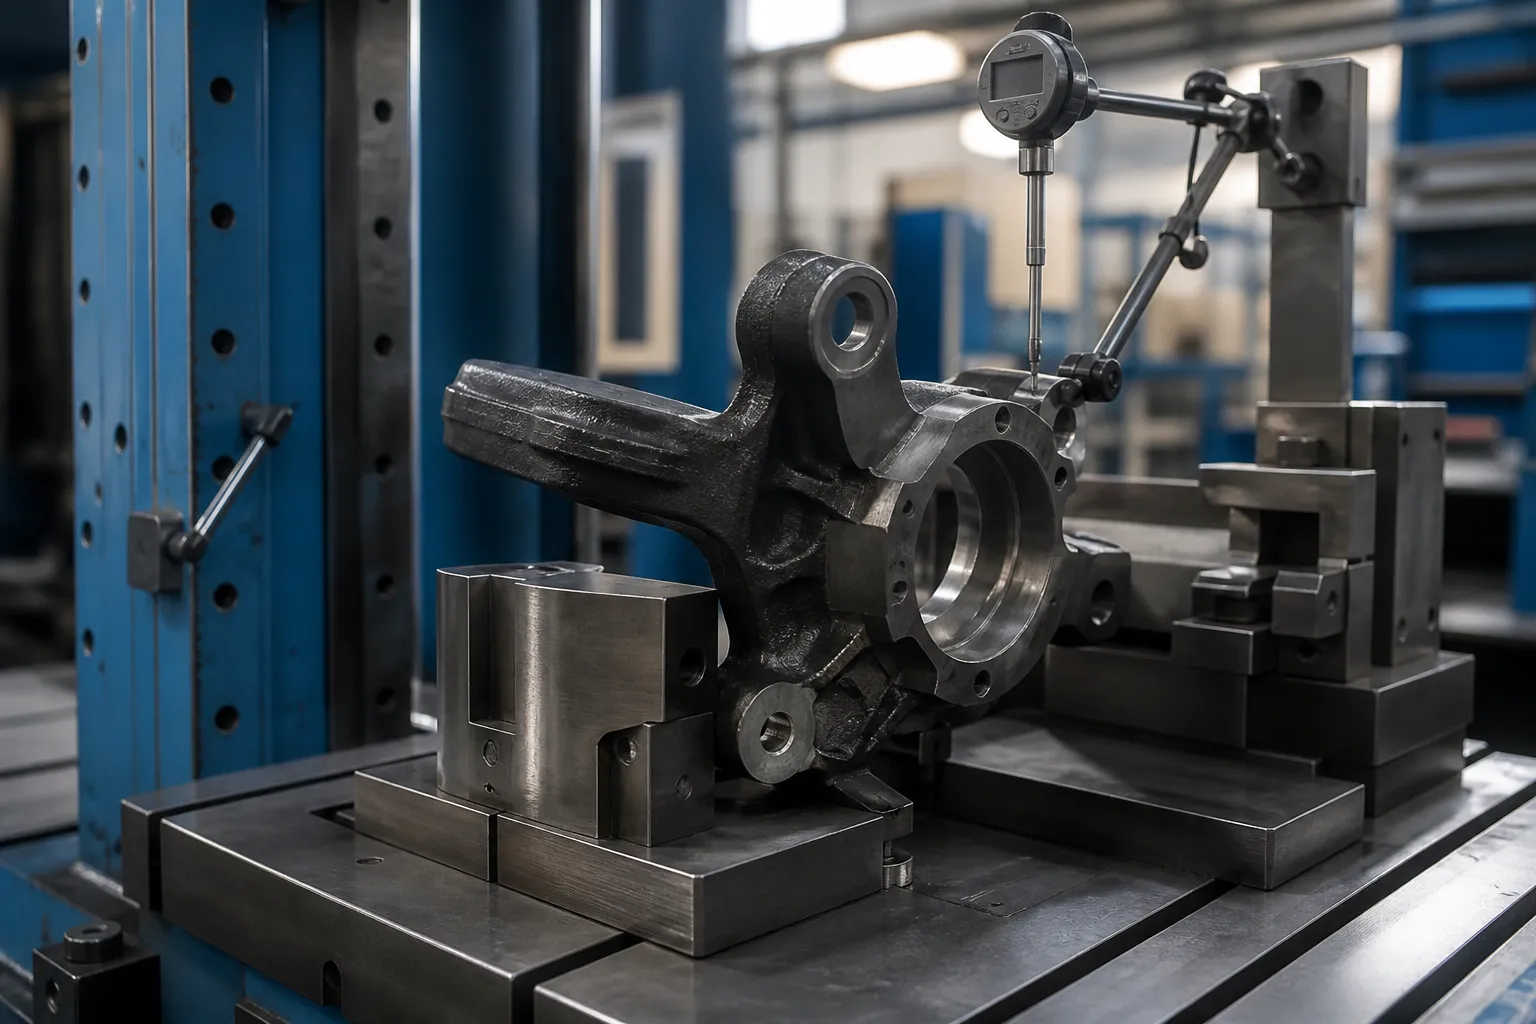
*איור קונספט הנדסי: מפרק היגוי מוחזק במתקן ספציפי לחלק עם בדיקה המנטרת את פני הרכזת במהלך מחקר תיקון. זה לא צילום של אתר לקוח. כוח עמדות, בחירת הנתונים ומגבלות הקבלה מחייבות את הציור ואת חלקי המדגם המייצגים.*
שתי בעיות שונות מסתתרות מאחורי מילת מפתח אחת
תוצאות DataForSEO עבור steering knuckle straightening נשלטים על ידי פורומים של תיקון התנגשות וחובבים: שרשורים של Reddit שואלים אם מכונית "נוסעת ישר" לאחר עבודת מפרקים, Bob Is The Oil Guy מתווכח על שחרור מפרק כפוף, ובקשות לתיקון קבוצת פייסבוק. הדף הטכני המהותי היחיד הוא מאמר של FenderBender על אבחון מפרקי אצבעות כפופים מנתוני יישור באמצעות SAI, תרשימי קמבר וטבלאות זווית כלולות - והמסקנה שלה עבור חנויות התנגשות היא בוטה: פרקי אצבע יצוקים "לא ניתנים לתיקון ויש להחליפו אם ניזוקים."
הדוקטרינה הזו נכונה להקשר שלה - חלק בטיחותי טעון התרסקות עם נזק פנימי לא ידוע - ואינה רלוונטית להקשר אחר: סביבת הייצור והייצור מחדש שבה עיוות נמדד, חפץ תהליך שניתן לחזור עליו. אסור לערבב את שני העולמות הללו בהצעת פתרון אחת:
| מצב מפרקי האצבעות | מאיפה מגיע עיוות | תפקיד הנדסי |
|---|---|---|
| מפרק פגום התנגשות ברכב מתוקן | עומס יתר השפעה, היסטוריית קראקים לא ידועה | תַחֲלִיף, לא מתיישר - החלק הוא רכיב בטיחות מתועד |
| ברזל רקיע או מפרק מזויף בייצור, לפני או בין פעולות עיבוד | יציקה או חישול הפגת מתחים, עיבוד מתח שיורי, טיפול בחום | תיקון עיוות מדיד תחת חלון תהליך מאומת |
| מפרק אלומיניום יצוק (סוג עמוד) לאחר עיבוד שבבי או יישון בחום | הפגת מתח הזדקנות, להרוות עיוות | תיקון קור מוגבל; הערכת סיכונים לכל סגסוגת ומזג |
| ליבת מפרק מחודשת | בלאי שירות, התרסקות קודמת, חום כשל נושאות | שער בדיקה מלא: סדקים, קשיות ומימד לפני כל תיקון |
דף זה מתייחס לשורה השנייה ולשכנותיה: בקרת עיוות מדודה של פרקי אצבעות בתוך תהליך ייצור או ייצור מחדש. שום דבר כאן לא ממיר פרק אצבע כפוף בחזרה לחלק מאושר בטיחות. עבור רכיבי שלדה סמוכים המתוקנים באופן שוטף בייצור, לראות שלנו סקירת יישור מערכות שלדה והדיון ב 3D יישור חלקי מבנה יצוק גיגה.
הגדר את שרשרת הדאטום לפני כל דבר אחר
כל תכונה פונקציונלית של מפרק האצבע חייבת להיות רשומה ולקשור למסגרת התייחסות לנתונים בציור:
- קדח מיסב רכזת - נתון ציר ראשי A;
- פני רכזת - נתון מישורי משני ב', שליטה על פעולת בלם-רוטור;
- גיאומטריית זרוע ההיגוי - מיקום וגובה בוס מוט הקשר, שליטה בזוויות הצמדה ובבוהן;
- kingpin bores (פרקי ציר מוצקים) או מזלג, חריץ בורג צביטה ופנים הרכבה עליון (מקפרסון מפרק את האצבעות);
- פתח מפרק כדורי תחתון או קדח לחיצה;
- ראשי תושבת קליפר בלמים ופני תמיכה;
- פרטי קדחת חיישן ABS ואוגן;
- נתוני תהליך - איתור רפידות ונקודות הידוק בשימוש בעיבוד שבבי.
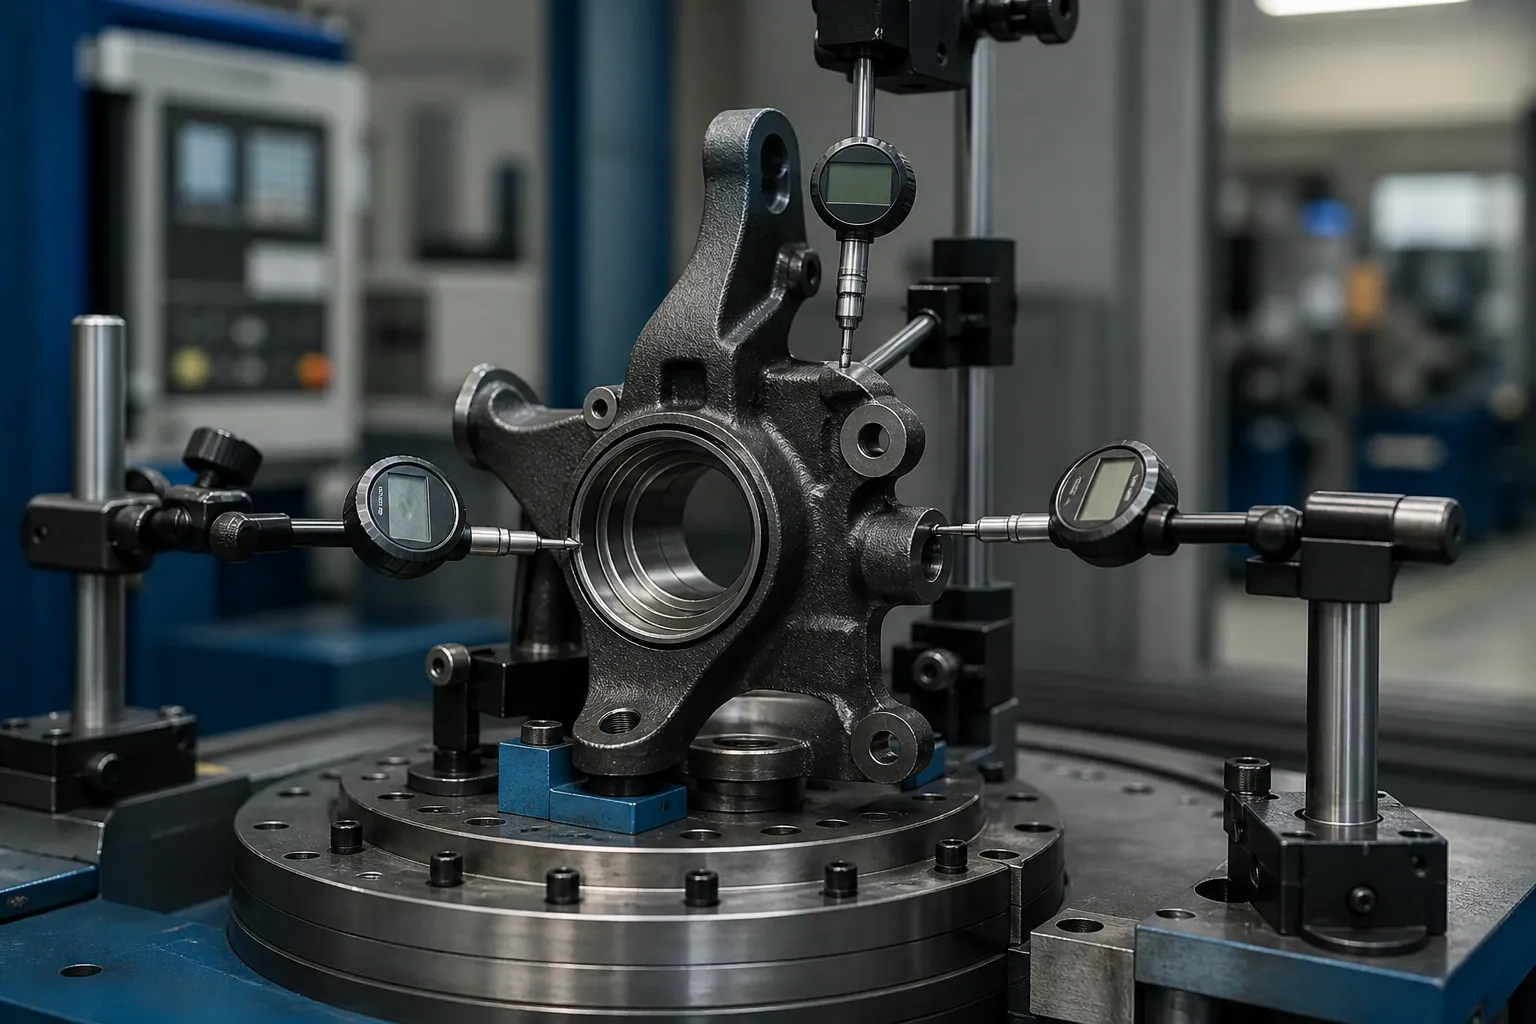
קדח הרכזת בדרך כלל מעגן את המסגרת מכיוון שהגלגל והרוטור מסתובבים עליה. ההיגיון האבחוני של FenderBender - מסיק מפרק כפוף מנטיית ציר ההיגוי, סטיות קמבר והזווית הכלולה - הוא הצל של הרכב המורכב מאותה גיאומטריה: מפרק שציר קדח הרכזת שלו נוטה ביחס לממשקי התמוך או המפרק הכדורי מופיע כשגיאת זווית כלולה שאף כוונון יישור לא יכול לספוג. בייצור אותה סטייה נמדדת ישירות על החלק במקום על המכונית.
זיהה את דפוסי העיוות בנפרד
התייחסות ל"פרק כפוף" כמצב אחד מייצר תיקונים שגויים. בפועל שולטים ארבעה דפוסים, לכל אחד השלכה תפקודית שונה ומסלול תיקון שונה:
| תַבְנִית | חֲתִימָה | תוצאה פונקציונלית |
|---|---|---|
| הטיית פני הרכזת ביחס לציר הקדח | ירידת פנים על פני הרכזת עם הקדח מנוהל | פעולת בלם-רוטור, שינוי עובי, בלם בלם |
| Angular deviation of the hub bore to the suspension interfaces | SAI / included-angle type error measured between datum features | Camber that cannot be aligned out; tire wear |
| Steering arm bend or twist | Tie-rod boss displaced or rotated relative to arm root | Toe and Ackerman errors; arm fatigue under load |
| Bore distortion or boss misalignment | Roundness or position error at press-fit features | Bearing fit and caliper bolt-up problems; שייך לגודל, לא מתכופף |
The first two are genuine straightening problems of the body geometry. The third is a local arm correction with its own support and load plan. The fourth should be routed to a sizing or calibration operation — pressing a bore round while “straightening” risks masking a fit problem that will return after assembly. אותו היגיון הפרדה חל על רכיבי קו היגוי קשורים כגון תהליך יישור מתלה הגה אוטומטי ו תיקון חתיך כדור ארוך.
אסטרטגיית מדידה: יַחֲסִי, ואז אבסולוט
אבחון התנגשות מודד באופן השוואתי מול החלק הנגדי או תרשים יישור מכיוון שלא קיימים נתוני ציור בחנות. מדידת ייצור לא צריכה לרשת את הפשרה הזו. הרצף הנכון הוא:
- הנח את החלק על פתח הרכזת (או קדח נתון העיבוד) במתקן סיבוב.
- בדוק את פני הרכזת כדי להרחיק את הפנים ואת כרית זרוע ההיגוי ומוט מוט החיבור למיקום וגובה.
- לכוד את תכונות ה-kingpin או ה-Stut – קדרות על ציר, או המזלג על משטחי הזדווגות מדומים.
- השווה מול ערכים מוזהבים או מבוססי CMM, לא נגד החלק הנגדי.
- רשום את גודל הסטייה והכיוון עבור כל תכונה לפני ניסיון תיקון כלשהו.
לעבודות רימאן בנפח נמוך, צלחת גרניט עם מד גובה ודוח CMM לכל משפחה עשויה להספיק. להיקפי ייצור, המתקן הופך לתחנה במכונת אינדקס סיבובית: בדיקות אלקטרוניות מרובות נקודות, ראש לחץ סרוו, ובקר המאחסן את מפת הסטייה של כל חלק לפני ההחלטה על התיקון. מפת תיקון מראש אינה בירוקרטיה - בלעדיה אין דרך להבחין בין עיוות גוף גלובלי לבין טעות זרוע מקומית, והפיצ'ר הלא נכון נטען.
מסלולי תיקון וגבולותיהם

מפרקי ברזל רקיעים ומפרקי פלדה מזויפים
These materials tolerate controlled cold point-pressing when the correction window is validated. The loading plan matters more than the press capacity: supports under the rigid boss structure, load applied at or near the feature being corrected, short strokes with springback measured after every stroke. Corrections are iterative — press, לְשַׁחְרֵר, re-measure — because castings release stress unevenly, and a correction at the arm can shift the hub face reading. Repeat the full probe map after each cycle, not just the one feature that was loaded.
Cast Aluminum Knuckles
Die-cast aluminum knuckles in T6/T7-type tempers have low ductility and a well-earned reputation for cracking under uncontrolled cold bending. Corrections, where approved at all, are small-angle, low-speed, ומאומת לכל סגסוגת ומזג על דגימות קורבנות, לעתים קרובות לאחר מכן טיפול ייצוב. תוכניות רבות של מפרקי אלומיניום פשוט קובעות בקרת תהליכים הדוקה יותר במעלה הזרם ועיוות גרוטאות במקום זאת - ההחלטה הזו שייכת למטלורג., לא לספק המכונות.
איזו נקודה לחיצה לא יכולה לתקן
זרועות היגוי שספגו עומס יתר הן שאלה של עייפות ואחריות, לא שאלה בגיאומטריה. תיקון של זרועות עמוסות התרסקות בחלקי בטיחות מוגמרים צריך להיות מחוץ לשולחן גם כאשר הגיאומטריה קוראת ישר לאחר מכן - אותה דוקטרינת החלפה שתעשיית ההתנגשות מיישמת. יישור מרוויח את מקומו בעיוות המושרה בתהליך שבו היסטוריית הטעינה ידועה וחלון התיקון מאומת.
שערי קבלה

תהליך יישור משוחרר לפרקי האצבעות אמור להחזיק ארבעה שערים, לפי הסדר:
- שער מראש: זיהוי סדקים (חלקיק מגנטי או שווה ערך עבור חלקי ברזל) לפני תיקון - יישור מעל סדק קיים הורס את הראיות ואת החלק.
- שער גיאומטריה: מפת נתונים מלאה בתוך גבולות השרטוט - יציאת פני הרכזת, זוויות שקע אל מתלה, תנוחת זרוע - נמדדת לאחר תיקון ולאחר כל שלב של הפגת מתח או ייצוב.
- שער יציבות: מדידה מחדש לאחר פעולת העיבוד או החימום הבאה; תיקון שמרגיע את הגב היה סופרפוזיציה של לחץ, לא תיקון.
- שער מעקב: מפת הסטייה של כל חלק, ספירת תיקון וקריאות סופיות המאוחסנות מול המספר הסידורי שלו, עם מגבלת עיבוד חוזרת מוגדרת שמעבר לה החלק נמחק במקום לחוץ שוב.
הגדרה של מגבלת העיבוד מחדש בכנות - וכללי המיון של NOK סביבו - היא מה שמפריד בין קו יישור למכבש בפינה. סקירה כללית שלנו על מגבלות מיון ועיבוד חוזר של NOK בקו יישור מכסה את מבנה ההחלטות.
מלכודות נפוצות
- סדר נתונים שגוי. תיקון לפנים הרכזת כאשר הקדח הוא הציר הפונקציונלי מייצר חלק שעובר בדיקה אחת ונכשל בהרכבה.
- מדידה חוזרת של תכונה אחת. בדיקת התכונה המתוקנת בלבד מסתירה תנועות צולבות במקומות אחרים בגוף.
- יציקות לחיצת יתר. רדיפה אחר שבריר המילימטר האחרון במכות כבדות מחליפה גיאומטריה גלויה למיקרו-סדקים בלתי נראים.
- דלג על בדיקת היציבות מחדש. עיוות שחוזר לאחר פעולת העיבוד הבאה הוא החתימה הקלאסית של מתח שיורי ללא הקלה, וזה מופיע אצל הלקוח, לא בתא שלך.
- אין שער סדק לפני תיקון. סדק קיים הופך לכשל שדה עם שבץ התיקון שלך כגורם המתועד.
הקפאת שלב התהליך לפני התיקון
מתי התיקון קורה במסלול הוא מכריע לא פחות מהאופן שבו הוא נעשה. מפרק שנמדד מיד לאחר יציקה או פרזול נושא וריאציות במלאי ולחצים שיוריים שירגעו חלקית במהלך העיבוד; תיקון לגיאומטריה הסופית באותו שלב פירושו תיקון גוף שעומד להשתנות. החלונות המעשיים הם:
- לאחר עיבוד גס, לפני חצי סיום: קיימות תכונות נתונים פונקציונליות והמלאי נשאר - בדרך כלל החלון הטוב ביותר, כי התיקון תומך בשחיקה ומשעמם במקום להילחם בהם.
- לאחר טיפול בחום או התקשות אינדוקציה של קדח הרכזת: העיוות בשיאו ותיקון מאומת משחזר חלקים שאחרת היו נמחקים, אבל המצב החומרי מגביל את החלון.
- לאחר סיום העיבוד: התיקון מוגבל לסטיות זוויתיות קטנות; כל סיכון של שער היציבות חל והתמורה חייבת להצדיק זאת.
הבמה מחליטה גם מה המשמעות של "סטרייט".. לפני סיום משעמם, קדחת הרכזת עדיין לא סופית והנתון חייב להגיע מהנתונים של העיבוד; לאחר סיום משעמם, השעמום עצמו הופך להתייחסות הכנה. מפרט יישור שאינו מציין את נקודת התהליך שלו הוא מפרט ששתי מחלקות יפרשו אחרת - כך חלקים מתקנים נכון בשלב הלא נכון ועדיין נכשלים בהרכבה.
מה מכילה חקירה רצינית
לצטט תחנת יישור מפרקים באחריות, ספק צריך: השרטוט עם סכימת הנתונים וגיליון הסובלנות; חומר ומצב טיפול בחום בנקודת התיקון; היכן נמדד העיוות כיום ואיזו התפלגות תוצאה; חלקים לדוגמה המכסים טוב, תנאי גבול ו-NOK; זמן המחזור הנדרש; ואת כללי העיבוד והגריטה שהמפעל יקבל. עם הכניסות האלה קונספט המתקן, תוכנית הבדיקה וארכיטקטורת העיתונות עוקבים ישירות - בלעדיהם, כל הצעת מכונה היא ניחוש לגבי איזו תכונה בעצם מגדירה "ישר" מצידך.
Still weighing options for steering knuckle straightening? ה machine selection guide for shafts, צינורות ופרופילים ואת price breakdown for straightening machines are written for exactly this stage of the decision.